
(完整版)铝合金铸造工艺控制对铝锭质量的影响
铝合金铸造工艺控制对铝锭质量的影响
铸造工艺参数主要有铸造温度、铸造速度、冷却强度,其次是液位高度、铸造开始与结束条件等。
1 铸造温度
铸造沏度通常是指液体金属从保温炉通过转注工具注入结晶器过程中具确良好流动性所需要的温度。
但是,目前铝合金熔铸大部分已应用了在线除气与过滤装置,铸造温度仍然按上述的概念是不够全面与正确的。
实践证实,在线除气装置中液体温度不同具除气效果也不同。
因此,要考虑在线除气装置除气效果对液体温度的要求。
另外,还应考虑液体在结晶器内的气体析出情况,因铸造温度低,液体在结晶器内的气体来不及上浮逸出液面,造成气孔、疏松,还可能产生灾渣及冷隔等铸锭质量缺陷、铸造温度最高不宜超过熔炼温度。
铸造温度过高会导致铸造开始时漏铝。
底部裂纹与拉裂,还可能产生羽毛品组织缺陷,又因为转注工具长度不同而液体温降不同,在线装首有加热点,液体在转注过程中温度变化起伏大,所以科学规范铸造温度应指注入结晶器内的液体温度一般情况下铸造温度比合金的实际结晶温度高50℃~70℃,1 x x x、3x x x系铝合金在铸造过机中过渡带较窄,铸造温度宜偏高;而2x x x、7x x x系合金的过渡带较宽.铸造温度宜偏低。
2 铸造速度
连续铸造时,单位时间铸锭成形的长度称为铸造速度。
老式铸造
通常是一个铸次为—个固定铸造速度;而现代铸造是曲线铸造速度,即铸造开始与铸造过程不是同一个铸造速度:铸造速度的快与慢对铸锭裂纹、铸锭表面质量、铸锭组织和性能有很大影响,在保证铸锭质量的前提下,应采用最高的铸造速度。
老式铸造法为解决某些合金及规格铸锭的裂纹问题,铸造时采用铺底或回火的工艺方法;而现代铸造法则采用曲线铸锭速度,取代了老式铸造的铺底或回火工艺,它既减少了一些辅助设施,又节省了人力与减轻劳动强度,还可以避免——些铸锭表面质量缺陷铸造速度的选择是依据所生产合金的特性与铸锭截面尺寸而定。
一般规律足冷裂纹倾向性较大的合金及铸锭规格,应提高铸造速度;而热裂纹倾向较大的合金及铸锭规格,则应降低铸造速度
3 冷却强度
冷却强度也称为冷却速度。
冷却强度不但对铸锭的裂纹有影响,而且对铸锭的组织影响更大、随着冷却强度的增大,铸锭结晶速度提高,晶内结构更加细化;随着冷却强度增人,铸锭液穴变浅。
过渡带尺寸缩小.使金属补缩条件得到改善,减少或消除了铸锭中的疏松、气孔等缺陷.铸锭致密度提高:另外还可以细化一次品化合物的尺寸,减小区域偏析的程度。
老式铸造法多采用分体结晶器,尤其是铸造扁铸锭时.水套与结晶器是分开的。
随着铸造工艺技术的发展,现代铸造法的结晶器是一体的。
用老式结晶器铸造时冷却水消耗量大,因为老式结晶器供水不是封闭的,一部分冷却水敞火而起不到冷却作用,而且一次冷却与
二次冷却的冷却强度差别人,不可避免的产生一些铸锭质量缺陷;而用现代结晶器铸造时.冷却水消耗量小.实践证实它仅是老式结晶器用水量的70%左右。
目前国外多采用低液位结晶器铸造,其目的就是提高冷却强度,减少或消除一次冷却后气隙区的加热现象,因此几乎不存在二次冷却的淬火情况、扁铸锭普通铸造已经将结晶器高度降至100人,当然这需要操作者有很高的操作水平或增设液位白动控制系统。
冷冲却强度对冷却水温度的要求是不可忽视的,通常情况下,冷却水温设定在20、,但是由于地区气候条件。
供水设施条件及厂房温度等不同导致变化较大,因而出现地区性或季节性铸锭质量缺陷。
现代结晶器供水系统带有脉冲或交叉变相功能,均由工艺编程决定,因此冷却强度可依据铸造工艺需要设定为曲线,非凡是针对某些低温塑性不好的硬合金,铸造时冷裂纹和热裂纹几乎同时存在,附加挡水板系统,使铸锭表面温度升高到拉伸变形塑性温度,消除铸锭冷裂纹,工艺上再采取防止热裂纹措施,即可以获得优质铸锭
4 结束语
稳定的铸锭质量是铸造工艺参数最佳组合的结果,而最佳铸造工艺参数是根据铸造理论与实践结合而得出的。
目前铝合命材料在性能方面要求更高,老式铸造工艺装备已经不适应新技术发展的要求,加速其改造才能与时俱进。
铸造工艺对铝合金铸件质量的影响
产条件下。 满足 日益提高的质量要求和批量的生
圈1
罐体毛坯铸件
.
2 8.
电大理工
总第 2 8 4 期
2 3浇注 系统 的确 定 .
罐体毛坯铸件采用水平造型方法 , 浇注系统 采用对包、四个冒口缝隙浇注系统,见图 2 。此
铝合金 罐 体 树脂砂
浇注系统
1 铝合金低压铸造概况
铝 是人们 最 熟悉 的金属 之一 , 在众 多的轻 量
产任务 已成为我们的当务之急。 针对此类 问题, 本研究小组集思广益, 应用
化材料中铝合金是最重要的材料之一, 也是应用 最广 的轻量化材料。 由于铝的熔点低 , 流动性好 , 具有很好 的铸造性能, 因此容易制造 出形状复杂 的零件。由于铝合金密度小而 比强度高, 以在 所 机械工业、 汽车工业、 航空航天工业等领域得到 了广泛 的应用 。
低压铸造法是介于重力铸造和压力铸造之
间的一种铸造方法, 它利用气体压力将金属液压 入铸型, 并使铸件在一定压力下结晶凝固的特种 铸造方法。 低压铸造具有铸件尺寸精度较高、 充
高精度铸件的先河 。
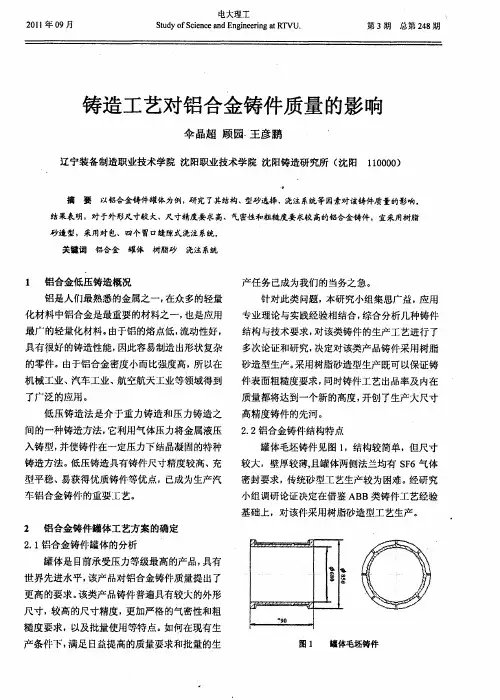
22 . 铝合金铸件结构特 点 罐体毛坯铸件见图 1 ,结构较简单,但尺寸 较大,壁厚较薄, 且罐体两侧法兰均有 S 6气体 F 密封要求 , 传统砂型: 艺生产较为困难。 [ 经研究 小组调研论证决定在借鉴 A B类铸件工艺经验 B 基础上,对该件采用树脂砂造型工艺生产 。
的设计上借鉴了 A B B 类铸件的生产经验, 采用上 下箱分别造型 , 横浇道下过滤网的方式防止夹杂 物进入型腔。
浇建 蕞缝
热顶结构及铸造工艺对7075铝合金铸锭表面质量的影响

3 试验结果分析
从文献[2]可知,要想消除冷隔等缺陷,必须使 铸造速度大于临界铸造速度。对于 7075 铝合金通 过尝试在 不 改 变 其 他 铸 造 条 件 下 提 高 铸 造 速 度 试 验,虽然使铸 锭 表 面 冷 隔 减 弱,但 是 仍 未 消 除 冷 隔。 由此可见,由于该合金的特性,仅仅靠提高铸造速度 并不能实现铸造速度大于临界铸造速度。
Key words: hot cap; casting speed; mold structure; surface quality
继 1942 年 Ennor 发明
收稿日期:2011 - 01 - 20 基金项目:国家自然科学基金( 青年) ( 51004036) ,辽宁省自然科学基金资助项目( 20092008) 。 第一作者简介:王高松( 1983 - ) ,男,河南郑州人,博士研究生。
( Key Laboratory of Materials Electromagnetic Processing,Ministry of Education, Northeast University,Shenyang 110819,China)
Abstract: Taking the multi-stream semi-continuous casting equipment as a reference,a
在石墨环上端贴一层 6 mm 高的硅酸铝纸,图 3 所示为相应铸锭表面。从图 3 可以看出,石墨环不 做任何处理时,铸锭表面有冷隔缺陷,而石墨环上端 贴硅酸铝纸时,虽然减弱了冷隔缺陷,但铸锭表面却 增加了划痕缺陷。 2. 2. 2 改变石墨环状况
主要措施如下: ( 1) 使石墨环从上端开始向下有 高 10 mm 的区域未与结晶器接触,即使石墨环上端 有 10 mm 的高度未受到冷却; ( 2) 使石墨环从下端 开始向上有高 10 mm 的区域未与结晶器接触,该区 域未受到冷却; ( 3) 在( 1) 的基础上,在石墨环内表
铝合金熔炼工艺的质量控制

铝合金熔炼工艺的质量控制铝合金以其良好的力学性能(较高的比强度、比刚度)和较好的铸造性能,在工业中被广泛应用,是汽车、造船、航空航天及其他制造业的重要结构材料,特别在航空工业中的应用越来越广泛,对铝合金铸件的品质要求也越来越高,除了保证化学成分、力学性能和尺寸精度外,不允许铸件有气孔、缩孔等缺陷。
而铝合金的熔炼则是铸件生产过程中的一个很重要的工序,多年来的生产经验证明,熔炼工艺过程控制不严,铸件很容易产生针孔、氧化夹渣、缩松等缺陷,直接影响铸件质量。
因此,要想获得优质铝合金铸件,必须严格控制熔炼工艺。
%& 做好熔炼前的准备工作(")严格控制炉料质量,必须做到:!严格控制炉料中新旧炉料的比例,回炉料所占炉料的质量分数应# #$% 。
"保证炉料干净,炉料需经吹砂处理后使用。
# 三等回炉料(如浇冒口等)使用前应经重熔精炼处理。
$炉料应充分预热,去除水分、油污等杂质。
% 由于铝合金有铝硅类、铝铜类、铝镁类等合金,合金牌号较多,使用的元素也较多,且互相影响,因此要求严格管理,不可混料。
&配料、称量要准确,如对于&’"$( 合金应考虑到除气、排渣及变质过程中的损耗,镁元素应在实际配料时多加炉料质量的$) $*% + $) $,% ,才能保证铸件的化学成分。
(*)熔炼使用的坩埚及熔炼工具需清理干净且涂上涂料,以保证使用时与铝合金有效隔离,减少合金液受到杂质污染。
另外,坩埚需充分预热,应烘烤至暗红色再加入炉料熔炼,以防将水蒸气带入合金中,使针孔度增加。
(,)严格按要求做好覆盖剂、精炼剂及变质剂的准备工作。
!& 熔炼操作(")在预热后的坩埚中装入预制合金锭、优质回炉料,再加中间合金,最后加合金元素。
(*)严格控制铝合金熔炼的温度,只有合适的温度才能获得高质量的合金液,避免过热。
若温度过高,会加大合金中各种元素的氧化烧损,引起合金中化学成分的变化;温度过低,会使合金的化学成分不均匀,合金中的氧化夹杂物、气体等不易排出,合金的理化性能下降,影响铸造性能。
铝合金铸造工艺与铸锭质量的关系研究

铝合金铸造工艺与铸锭质量的关系研究由于我国的工业在不断发展,因此对铝合金焊接结构件的需求量越来越大,因此人们对铝合金的焊接和铸造也引起了更高的关注。
铝合金铸造就是采用金属铸造成型工艺将金属铸造成为各种铝合金铸件或者零件,为了满足人们的高需求,就应该加强对铸造工艺的研究,探究各种铸造工艺参数和铸造质量之间的关系,以采用最佳的铸造工艺参数进行铸造。
标签:铝合金;铸造工艺;铸造质量铝合金是现阶段工业上使用非常广泛的一种有色金属结构材料,铝合金具有密度低、强度高的特点,因此在我国的化学工业、汽车工业、航天工業和航空领域都被大量使用。
铝合金具有较好的塑性,可以将其加工形成各种型材,铝合金铸件具有良好的导热性、导电性和抗腐蚀性。
在铝合金的铸造过程中,其铸造质量主要受到铸造速度、铸造温度和冷却温度的影响。
1铸造速度和铸造质量的关系在对铝合金进行铸造时,尤其是连续铸造时,铸造速度对铸造质量的影响比较大。
铸造速度就是在单位时间内铸造成型的铝合金的长度。
在传统的铝合金铸造工艺中,每一个铸次都有一个固定的铸造速度,而在现代的铸造工艺中,在铸造刚开始时和铸造过程中的铸造速度并不是一成不变的,而是呈现曲线变化的规律。
铸造速度的不同会对铝合金铸件的表面平整度、裂纹和铸锭性能和组织等造成不同的影响。
现阶段,注重追求铸造的高效,因此需要在保证铸造质量的前提下采用最大的铸造速度。
在传统法铸造过程中,为了避免铸造时出现裂纹等,会采用回火或者铺底的工艺进行铸造。
而在现代铸造工艺中,采用曲线铸造速度进行铸造,取代了回火或者铺底的工艺,铸造过程中不仅不需要使用较多的辅助设施,还能够减少人工投入,同时保证铸造平面的平整性。
在实际的铝合金铸造过程中,应该根据产生合金的铸锭尺寸和截面等特性来确定铸造速度。
对于热裂纹倾向性比较大的铸锭规格或者合金,应该尽量降低铸造速度,而对于冷裂纹倾向性比较大的铸锭规格或者合金,则应该尽量提高铸造速度。
2铸造温度和铸造质量的关系铸造温度也是影响铸造质量的一个重要因素。
再生铝合金铸造工艺中的质量控制与检测技术
再生铝合金铸造工艺中的质量控制与检测技术随着环境保护意识的增强和资源回收利用的重要性日益凸显,再生铝合金铸造工艺作为一种节约资源、降低碳排放的环保技术逐渐受到人们的关注和应用。
然而,再生铝合金铸造工艺中的质量控制与检测技术是保证产品质量且实现工艺优化的关键。
本文将对再生铝合金铸造工艺中的质量控制与检测技术进行探讨,并介绍其在提高铸件质量、减少废品率和优化工艺参数方面的应用。
一、质量控制技术1. 原料筛选与预处理在再生铝合金铸造工艺中,合适的原料选择和预处理对于保证铸件质量至关重要。
首先,对废铝进行严格的筛选,去除杂质和掺杂物,以减少不良杂质对于铸件性能的影响。
其次,对筛选后的废铝进行预处理,如除氧、脱气、脱渣等,以提高铝合金的纯度,降低夹杂物含量,从而减少井号和气孔等缺陷的产生。
2. 熔炼与浇注控制再生铝合金铸造的熔炼与浇注过程中,需要控制熔炼温度、保持合金液的均匀和正常浇注等因素,以保证铸件的致密性、干燥性和灵敏性等关键性能指标。
其中,采用先进的熔炼设备和技术可以提高熔炼效果,降低合金液中的夹杂物含量;而且采用恰当的浇注工艺参数,如浇注温度、浇注速度和浇注角度等,可以有效地防止缺陷的产生,提高铸件的完整性和表面质量。
二、检测技术1. 成分分析与合金验证再生铝合金铸造的质量控制离不开对合金成分的分析与验证。
常用的分析方法包括光谱分析、电感耦合等离子体发射光谱分析(ICP-AES)、X射线荧光光谱仪(XRF)等,用于检测成分偏差、非金属元素和杂质含量等。
同时,合金验证技术可以对铸件进行成分及性能检测,确保合金达到设计材料要求。
2. 缺陷检测与评估合金铸造中常见的缺陷包括夹杂物、井号、气孔等,这些缺陷对铸件的力学性能和可靠性产生重要影响。
因此,采用适当的缺陷检测与评估技术是质量控制的重要环节。
常用的方法包括X射线检测、超声波检测、电子显微镜等,能够对铸件进行非破坏性检测,提高缺陷的发现率和评估准确性。
(完整版)铝合金铸造工艺控制对铝锭质量的影响

铝合金铸造工艺控制对铝锭质量的影响铸造工艺参数主要有铸造温度、铸造速度、冷却强度,其次是液位高度、铸造开始与结束条件等。
1 铸造温度铸造沏度通常是指液体金属从保温炉通过转注工具注入结晶器过程中具确良好流动性所需要的温度。
但是,目前铝合金熔铸大部分已应用了在线除气与过滤装置,铸造温度仍然按上述的概念是不够全面与正确的。
实践证实,在线除气装置中液体温度不同具除气效果也不同。
因此,要考虑在线除气装置除气效果对液体温度的要求。
另外,还应考虑液体在结晶器内的气体析出情况,因铸造温度低,液体在结晶器内的气体来不及上浮逸出液面,造成气孔、疏松,还可能产生灾渣及冷隔等铸锭质量缺陷、铸造温度最高不宜超过熔炼温度。
铸造温度过高会导致铸造开始时漏铝。
底部裂纹与拉裂,还可能产生羽毛品组织缺陷,又因为转注工具长度不同而液体温降不同,在线装首有加热点,液体在转注过程中温度变化起伏大,所以科学规范铸造温度应指注入结晶器内的液体温度一般情况下铸造温度比合金的实际结晶温度高50℃~70℃,1 x x x、3x x x系铝合金在铸造过机中过渡带较窄,铸造温度宜偏高;而2x x x、7x x x系合金的过渡带较宽.铸造温度宜偏低。
2 铸造速度连续铸造时,单位时间铸锭成形的长度称为铸造速度。
老式铸造通常是一个铸次为—个固定铸造速度;而现代铸造是曲线铸造速度,即铸造开始与铸造过程不是同一个铸造速度:铸造速度的快与慢对铸锭裂纹、铸锭表面质量、铸锭组织和性能有很大影响,在保证铸锭质量的前提下,应采用最高的铸造速度。
老式铸造法为解决某些合金及规格铸锭的裂纹问题,铸造时采用铺底或回火的工艺方法;而现代铸造法则采用曲线铸锭速度,取代了老式铸造的铺底或回火工艺,它既减少了一些辅助设施,又节省了人力与减轻劳动强度,还可以避免——些铸锭表面质量缺陷铸造速度的选择是依据所生产合金的特性与铸锭截面尺寸而定。
一般规律足冷裂纹倾向性较大的合金及铸锭规格,应提高铸造速度;而热裂纹倾向较大的合金及铸锭规格,则应降低铸造速度3 冷却强度冷却强度也称为冷却速度。
铸造铝合金锭的技术要求
铸造铝合金锭的技术要求铝合金锭是铝材的重要生产形式,通过铸造工艺可以生产出各种类型和规格的铝合金锭供后续加工使用。
铸造铝合金锭的品质取决于铸造工艺、原材料、设备等多个方面的因素。
本文将探讨铸造铝合金锭的技术要求,以期提高铝合金锭生产质量和效率。
原材料要求选择优质的原材料是制造高品质铝合金锭的第一要素。
铝合金锭标准要求应符合GB/T 3190-2017《铝及铝合金铸锭》和GB/T 15115-2019《铝和铝合金电解铝的技术要求》规定的要求。
具体要求如下:1.铝材应选用高纯度铝或优质铝锭作为原材料。
2.铝合金中的其他元素及其含量应符合铝合金材料的设计要求。
3.铝材中应不存在烧结块、夹杂物、气孔等缺陷。
设备要求铸造铝合金锭需要特定的设备,只有选择适合的设备才能保证铝合金锭的质量。
设备要求如下:1.铸造机器应能够满足预定技术参数的操作。
2.采用高温、高压、软口包装铝铸造锭应检查增加制软口与静水压等技术措施。
3.挤压铝合金锭时,设备的运行稳定、铝推出均匀、速度适中。
4.出铝口应位于铸造温度调整和铝合金锭冷却之间,以减少成型缺陷。
工艺要求铸造铝合金锭的工艺包括模具铸造和挤压铸造。
不同的工艺具有不同的特点,因此需要采取不同的技术要求。
一下是针对铸造工艺和挤压工艺的技术要求:模具铸造1.模具要求为无缺陷清洁的铸造模具,并且有足够的强度和刚度,以确保模具铸造铝合金锭的形状和表面质量。
2.铝液铸造温度适宜,应控制在合理的范围内,以避免过热或过冷造成铸造缺陷。
3.铝液应保持一定的进口速度和进口深度,以达到所需的铸造形状和表面质量。
挤压铸造1.提高铝液的温度和流动性,使它能够顺利地进入挤压机,并能够顺畅地从针口挤出。
2.应注意控制挤出机的挤压速度、转子齿轮轮廓的形状和光洁度,从而达到所需的挤压截面形状和表面质量。
3.合理控制挤压速度、铝液温度和挤压热处理参数,从而保证挤出后的铝合金锭的组织均匀性。
质量控制要求铸造铝合金锭的质量控制要求包括外观质量、化学成分、硬度和收缩等方面。
铸造工艺对铝合金力学性能的影响研究
铸造工艺对铝合金力学性能的影响研究近年来,随着高科技的不断发展,铝合金的应用范围也越来越广泛,其良好的机械性能和轻质化特点被广泛关注。
而其中铸造工艺在铝合金力学性能中的影响也逐渐受到了研究者们的关注。
铝合金的铸造工艺包括了熔炼、充模、凝固和透过等过程,而在这一系列的铸造工艺中,一些细节问题可能会对铝合金的力学性能产生不同的影响。
首先来看铝合金的熔炼过程。
在熔炼的过程中,铝合金材料会与铸造炉中的炉底和炉壁接触,形成了不同的反应和影响。
例如,在受力环境中,铸炉石墨层会随时间的推移而不断磨损,形成一种纳米级的磨损表面,它会影响铝合金材料的热传导和流动性。
其次,铝合金的充模过程也会对力学性能产生影响。
在充模的过程中,铸造砂的密度、成型工艺和密封性都会影响铝合金的晶体生长。
而铝合金的晶体结构又对其力学性能产生较大的影响。
再来看铝合金的凝固过程。
凝固过程中,液体不均质性、成分偏差、温度变化和晶粒取向等因素都会对铝合金的力学性能产生影响。
特别是在大型铝合金铸件的凝固过程中,由于高尺度尺寸的挽救导致了流动不稳定和凝固缺陷,其对铝合金的力学性能影响会更大。
最后,铝合金的透过过程也会对其力学性能产生影响。
尤其是在高压下的气孔化合物,往往会对铝合金的可靠性存在影响。
因此,在铸造过程中,逐步完善铸造材料的透湿性高压条件,也势必会进一步提高铸造材料的力学性能。
综上所述,铝合金的铸造工艺对其力学性能产生的影响非常复杂而巨大。
因此,我们应该进一步研究铝合金的铸造工艺,从熔炼到透过全面考虑,提高铝合金的力学性能,进一步推进铝合金在高科技领域的应用。
铸造工艺对ZL101铝合金铸件质量影响的研究
铸造工艺对ZL101铝合金铸件质量影响的研究作者:黎静妮冯丽江韦凤萍潘荣禄钟佳梅来源:《理论与创新》2021年第01期【摘要】利用传统的重力铸造方法制备ZL101铝合金,采用硬度测试、拉伸性能测试等实验方法研究铸造工艺对ZL101铝合金铸件质量影响。
研究结果表明:熔炼温度为720℃,合理的保温时间能有效细化合金组织,当保温时间为20min时,粗大α-Al初生树枝晶向细小胞状晶与球状晶转变,共晶硅的形态也得到较好的改善,合金表现出较好的力学性能,其中抗拉强度为260 MPa,断后伸长率为6%,布氏硬度值为70 HBS。
【关键词】ZL101铝合金;铸造工艺;力学性能引言铸造是一种古老的制造方法,在我国可以追溯到6000年前。
随着工业技术的發展,大型铸件的质量直接影响着产品的质量,因此,铸造在机械制造业中占有重要的地位。
铸造技术的发展也很迅速,特别是19世纪末和20世纪上半叶,出现了很多的新的铸造方法,如低压铸造、陶瓷铸造、连续铸造等,在20世纪下半叶得到完善和实用化。
铸造是将通过熔炼的金属液体浇注入铸型内,经冷却凝固获得所需形状和性能的零件的制作过程。
铸造是常用的制造方法,制造成本低,工艺灵活性大,可以获得复杂形状和大型的铸件,在机械制造中占有很大的比重,如机床占60~80%,汽车占25%,拖拉机占50~60%。
由于现今对铸造质量、铸造精度、铸造成本和铸造自动化等要求的提高,铸造技术向着精密化、大型化、高质量、自动化和清洁化的方向发展,例如我国这几年在精密铸造技术、连续铸造技术、特种铸造技术、铸造自动化和铸造成型模拟技术等方面发展迅速。
ZL101铝合金是一种通过铸造方式制备得到的研究和应用最为广泛的铝硅镁合金,该合金中Si元素的占比约为6.5~7.5%,其中还含有少量的Mg(0.25~0.45%),为亚共晶合金。
该合金具有强度高、韧性以及良好的耐蚀性等多项优异力学性能和物理性能,并且还可以通过适当的热处理使其加工性能、材料塑性以及合金表面性能都获得显著提升,能够有效满足汽车部件的轻量化要求。
铝合金铸造工艺与铸锭质量的关系
铝合金铸造工艺与铸锭质量的关系摘要:近年来我国工业化进程快速发展,对铝合金焊接结构件需求量较大,所以当前要注重提高铝合金焊接与铸造重视度。
铝合金铸造操作中,就是全面发挥金属铸造成型工艺作用,将各类金属铸造生产为各类零件与铝合金铸件。
当前为了全面适应社会多领域发展需求,要注重更强化铸造技术工艺应用研究,探究工艺参数与铸造之间的对应关系,选取最合理的铸造技术工艺进行生产铸造。
关键词:铝合金;铸造工艺;铸锭质量;关系在现代化工业生产领域中,铝合金属于应用范围较广的有色金属结构材料,铝合金实际密度较低、强度值较高,能大范围应用。
铝合金材料自身塑性较高,通过工业生产加工能生成不同型材,加上铝合金自身导热性、抗腐蚀、导电性突出。
在铸造阶段,实际铸造质量主要是受到温度、湿度、冷却温度影响。
一、铝合金铸造工艺参数组成要素概述现阶段针对铝合金熔铸主要是发挥出过滤装置、在线除气装置应用作用,从生产实践中能得出,各类不同的在线除气装置应用中,液体实际温度变化不同对具体除气效果也有着较大影响。
所以当前在具体操作中,要注重对除气装置应用效果合理判定,分析对液体温度变化的影响。
此外,还要注重分析各类液体在结晶器中析出的气体变动情况。
由于实际铸造温度偏低,液体在结晶器内部中的气体不能及时有效上浮,将会导致诱发疏松、气孔、夹渣、铸锭、冷隔等缺陷问题。
实际铸造温度不能超出熔炼温度,铸造温度较高将会在铸造阶段产生漏铝现象,底部出现拉裂以及裂纹情况,还会导致羽毛晶组织产生较多缺陷。
其次,由于实际转注工具长度有差异,对液体温度具有较大影响。
各类在线装置应用中存有不同加热点,液体在转注中对温度具有较大变化[1]。
连续铸造中,在单位时间内生产铸造成型的长度就是对应的铸造速度。
在传统铸造中,对应的一个铸次就是固定的铸造速度。
现代铸造就是曲线铸造速度,在铸造开始、不同阶段中对应的铸造速度。
实际铸造速度快慢对铸造裂纹、表面质量、组织性能具有较大影响。