
质量管理-质量控制-老七种工具之七:控制图
控制图是判断和预报生产过程中质量状况是否发 生波动的一种有效方法。 例如:美国某电气公司的一个工厂有3千人,制定 了5千张控制图; 美国柯达彩卷公司有5千人,制定控制图有3万 5千张,平均每人7张。 我国某飞机制造厂中的先进质量体系(AQS)中, 要求一些工序必须作控制图。
P(连25点,d > 0)=0.0654 (有人建议这一判据应划为稳态)
2) 失控状态的判断
只要控制图上的点子出现下列情况时,就可判断工 序为失控状态: (a) 控制图上的点子超出控制界限外或恰好在在界 限上;(针对判真为假而言,α越小越好) (b) 控制界限内的点子排列方式有缺陷,呈现非随 机排列。 (针对判假为真而言, β越小越好)
所谓控制图的基本思想就是把要控制的质量特性 值用点子描在图上,若点子全部落在上、下控制 界限内,且没有什么异常状况时,就可判断生产 过程是处于控制状态。否则,就应根据异常情况 查明并设法排除。通常,点子越过控制线就是报
警的一种方式。
2.常用控制图的种类
常用质量控制图可分为两大类: (1)计量值控制图包括:
的场合。
计量值控制图对工序中存在的系统性原因反应敏 感,所以具有及时查明并消除异常的明显作用, 其效果比计数值控制图显著。计量值控制图经常 用来预防、分析和控制工序加工质量,特别是几 种控制图的联合使用。
计数值控制图则用于以计数值为控制对象的
场合。离散型的数值,比如,一个产品批量的不 合格品件数。虽然其取值范围是确定的,但取值 具有随机性,只有在检验之后才能确定下来。
小组观察 数目(n)
2 3 4 5 6 7 8 9 10
表4-11 计量值控制图计算公式中的系数值表
A2 1.830 1.023 0.729 0.577 0.483 0.419 0.373 0.337 0.308
D3 / / / / / 0.076 0.136 0.184 0.223
D4 3.267 2.575 2.232 2.115 2.004 1.924 1.864 1.816 1.777
1. 控制图的基本格式如图所示。
重
量
●
特
●
性 数● 据
● ●
●
●
●
UCL
●
CL
● LCL
子样号
中心线CL(Central Line)——用细实线表示; 上控制界限UCL(Upper Cortrol Limit)——用虚线表示; 下控制界限LCL(Lower Control Limit)——用虚线表示。
样 确定 本 容 不确定 量
缺陷
样 确定 本 容 不确定
量
图4—18 控制图的种类及选用流程
单值控制图(x) 单值—移动极差控制图(x—RS) 平均值—极差控制图(—R) 中位数控制图()
不良品数控制图(Pn) 不良品率控制图(P)
缺陷数控制图(C) 单位缺陷数控制图(u)
计量值控制图一般适用于以计量值为控制对象
内。
在满足了条件(a)的情况下,对于条件(b),若点 子的排列是随机地处于下列情况,则可认为工 序处于受控状态。
(1) 连续25个点子没有1点在控制界限以外;
(2) 连续35个点子中最多有1点在控制界限以外;
(3) 连续100个点子中最多有2点在控制界限以外。
若过程为正态分布,d为界外点数,则 P(连续35点,d≤1) =C035(0.9973)35+ C135(0.9973)34(0.0027)=0.9959 P(连续35点,d>1)=1-0.9959=0.0041 于0.0027位统一数量级的小概率。 同理, P(连续100点,d>2)=0.0026 但是
m3A2 1.880 1.187 0.796 0.691 0.549 0.509 0.432 0.412 0.363
E2 2.660 1.772 1.457 1.290 1.184 1.109 1.054 1.010 0.945
1/d2 0.886 0.591 0.486 0.430 0.395 0.370 0.351 0.337 0.32
x 单值控制图( ),中位数控制图。
(2)计数值控制图包括: 不良品数控制图, 不良品率控制图, 缺陷数控制图, 单位缺陷数控制图。
根据所要控制的质量特性和数据的种类、条件等,按图 中得箭头方向便可作出正确的选用。
计量值
数 据 种 类
计数值
样本 容量
单数 复数
指标
不良品
中 平均数 心 位 中位数 置
4.控制图的分析与判断
用控制图识别生产过程的状态,主要是根据样本 数据形成的样本点位置以及变化趋势进行分析和 判断,判断工序是处于受控状态还是失控状态。
1)受控状态的判断
工序是否处于受控状态(或稳定状态),其判 断的条件有两个:
(a) 在控制界限内的点子排列无缺陷; (b) 控制图上的所有样本点全部落在控制界限之
控制图原理
质量具有波动性 随机误差 系统误差 5M1E(工序质量因素)
人(Man)、机器(Machine)、方法 (Method)、 材料(Material)、测量(Measure)、环境(Environment)
影响质量的9M因素
市场(Markets) 资金(Money) 管理(Management) 机器和机械化(Machines and Mechanization)、 现代信息方法(Modem information methods) 、 材料(Materials)、 产品规格要求(Mounting product requirement )
计数值控制图的作用与计量值控制图类似,其 目的也是为了分析和控制生产工序的稳定性,预
防不合格品的发生,保证产品质量。
3.控制界限的原理
控制图中的上、下控制界限,一般是用“三倍标 准偏差法”(又称3σ法)。而把中心线确定在被控 制对象(如平均值、极差、中位数等)的平均值上。 再以中心线为基准向上或向下量3倍标准偏差, 就确定了上、下控制界限。另外,在求各种控制 图时,3倍标准偏差并不容易求到,故按统计理 论计算出一些近似系数用于各种控制图的计算信 息输入表(下页)
项目质量控制工具(新老七种工具)
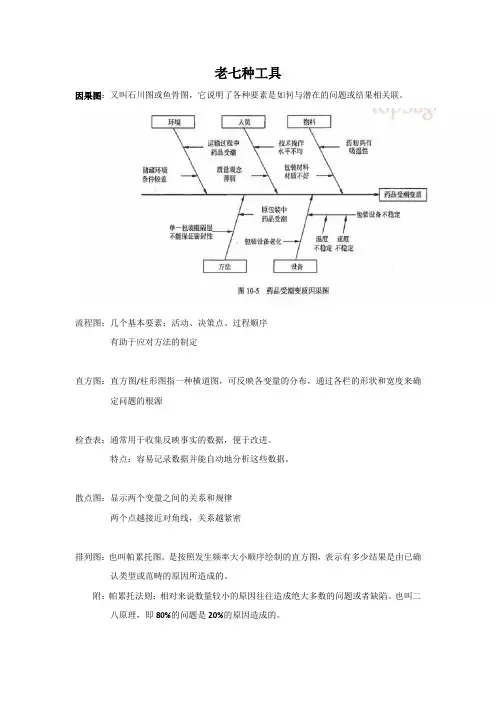
老七种工具因果图:又叫石川图或鱼骨图,它说明了各种要素是如何与潜在的问题或结果相关联。
流程图:几个基本要素:活动、决策点、过程顺序有助于应对方法的制定直方图:直方图/柱形图指一种横道图,可反映各变量的分布,通过各栏的形状和宽度来确定问题的根源检查表:通常用于收集反映事实的数据,便于改进。
特点:容易记录数据并能自动地分析这些数据。
散点图:显示两个变量之间的关系和规律两个点越接近对角线,关系越紧密排列图:也叫帕累托图。
是按照发生频率大小顺序绘制的直方图,表示有多少结果是由已确认类型或范畴的原因所造成的。
附:帕累托法则:相对来说数量较小的原因往往造成绝大多数的问题或者缺陷。
也叫二八原理,即80%的问题是20%的原因造成的。
控制图:又叫管理图、趋势图,是一种带控制界限的质量管理图表。
通过观察图上产品质量特性值的分布状况,分析和判断生产过程是否发生异常,以便及时采取必要措施。
图上有中心线和上下控制界限,中心线是所控制的统计量的平均值,上限控制界限与中心线相距数倍标准差。
一般分为计量值和记数值两大类。
新七种工具相互关系图:是指用连线图来表示事物相互关系的一种方法。
也叫关系图法。
亲和图:也称“KJ法”是从错综复杂的现象中,用一定的方式来整理思路、抓住思想实质、找出解决问题新途径的方法。
主要用事实说话,靠“灵感”发现新思想,解决新问题。
树状图:由方块和箭头构成,形状似树枝,又叫系统图,家谱图,组织图等等,是系统地分析、探求实现目标的最好手段的方法。
是系统工程理论在质量管理中的一种具体应用。
矩阵图:借助数学上矩阵的形式,把与问题有对应关系的各个因素列成一个矩阵图,然后根据矩阵图的特点进行分析,从中确定关键点(着眼点)的方法。
条理清楚,重点突出。
可用于寻找新产品研制和老产品改进的着眼点。
优先矩阵图:区别于矩阵图的是:不是在矩阵图上面填符号而是填数据,形成一个分析数据的矩阵。
过程决策程序图:(PDPC)在制订达到研制目标的计划阶段,对计划执行过程中可能出现的各种障碍及结果作出预测,并相应地提出多种应变计划的一种方法。
质量管理新老七种工具

4
帕累托图
概念:帕累托图是一种将问题按照重要性进行排序的图表,用于识别和解决质量问题
制作方法:首先,收集质量问题的数据,然后按照问题发生的频率进行排序,最后将排序结果绘制成帕累托图
作用:通过帕累托图,可以找出导致质量问题的主要原因,并采取相应的措施进行改进
应用:帕累托图广泛应用于质量管理、生产管理、项目管理等领域,帮助识别和解决问题,提高工作效率和质量水平
质量管理新老七种工具
演讲人
01.
老七种工具
02.
新七种工具
目录
老七种工具
1
因果图
因果图是一种用于分析问题的工具,通过分析原因和结果之间的关系,找出问题的根本原因。
1
因果图可以帮助我们识别问题的关键因素,从而制定有效的解决方案。
2
因果图可以应用于各种领域,如质量管理、生产管理、项目管理等。
3
因果图可以帮助我们更好地理解问题,从而提高解决问题的效率和质量。
关联图可以应用于质量管理、项目管理、风险管理等领域,帮助我们更好地分析和解决问题。
关联图可以帮助我们识别关键因素,找出问题的根本原因,从而制定有效的解决方案。
关联图的绘制步骤包括:确定问题、列出因素、绘制关联图、分析关联图、制定解决方案。
系统图
定义:系统图是一种描述系统内部各部分之间关系的图形工具
网络图
网络图是一种用于描述项目进度和资源分配的图形化工具。
网络图可以清晰地展示项目各个任务之间的逻辑关系和依赖关系。
02
网络图可以帮助项目管理者更好地理解和控制项目进度,及时发现和解决问题。
网络图可以应用于各种类型的项目,如软件开发、建筑工程、市场营销等。
04
谢谢
统计技术(新老七种工具)

A
B
C
D
E
F
G
2、KJ法 ①定义: a. KJ法就是对未来的问题,未知的问题, 未经验领域的问题的有关事实、意见、构 思等语言资料收集起来,按其内在相互关 系(亲和性)作成归类合并图(A型图 解),从而找出解决问题途径的一种方法。 b. A型图解:就是把收集起来的语言资料 按相互接近情况加以综合的方法,又称近 似图解法,亲和图法。
• 4、根据控制图的判断准则对过程进行分析判断。对初 次使用的人员来说,如有异常则应从样品的取法是否随 机,数据的读取是否正确,计算有无错误,描点有无差 错等方面进行检查,然后再来调查过程方面的原因。
控制图
• 5、对于异常情况的处理,应执行“查出原因, 采取措施,保证消除,纳入标准,不再出现”。
• 6、控制图只起报警作用,而不能告知造成异 常的因素是什么。
• 平顶型直方图说明生产过程可能受缓慢变化因素的影响。
• 锯齿型直方图说明可能由于分组过多或测量数据不准等原因引 起。
直方图(频数直方图)
• ⑵对照规范进行分析比较(正常型图形)
控制图
• 一、控制图的定义 • 控制图是对过程质量加以测量、记录
并进行控制管理的一种用统计方法设计的 图。 • * 控制图上有中心线CL、上控制线UCL 和下控制线LCL,并有按时间顺序抽取的 样本统计量数值的描点序列。
d. 分析、寻找影响主要类别因素的原因并一层层地展开 下去,画在相应的中枝、小枝上。 1)组织相关人员进行原因分析,并将大家的意见从大 到小,从粗到细地画在图上。 2)因果关系的层次要分明,展开分析直至能够找出真 正原因可以直接采取具体措施为止。
e. 对结果有最大影响的原因(要因)进行标记(如框起 来)。
质量老七种工具
4
质量老七种工具 的发展趋势
工具的改进与创新
1
引入新技术:利用大数据、人 工智能等先进技术,提高工具
的准确性和效率
2
优化用户体验:关注用户需求, 简化操作流程,提高工具的易
用性和实用性
3
拓展应用场景:将质量老七种 工具应用于更多行业和领域,
提高工具的适用性和价值
4
加强合作与交流:与其他企业 和研究机构合作,共享资源,
因果图:用于分析问题产生的 原因和结果,找出关键因素。
帕累托图:用于分析问题产生 的主要原因,确定改进方向。
直方图:用于展示数据的分布 情况,找出异常值。
控制图:用于监控生产过程中 的关键参数,及时发现异常情
况。
散点图:用于分析两个变量之 间的关系,找出可能的规律。
鱼骨图:用于分析问题产生的 原因,找出关键因素。
应用工具:质量 老七种工具中的 “因果图”和 “帕累托图”。
分析过程:通过 因果图分析,找 出影响产品质量 的关键因素,如 原料、生产工艺、 包装等。
改进措施:针对 关键因素,采取 相应的改进措施, 如优化原料采购、 改进生产工艺、 优化包装等。
效果评估:通过 帕累托图分析, 找出改进措施的 效果,如产品质 量得到明显提升, 客户满意度提高 等。
06
标准差图:评估过程 能力,确定改进空间
工具应用领域
生产管理:用于 生产计划、生产 调度和生产优化
风险管理:用于 风险识别、风险 评估和风险应对
质量管理:用于 质量控制、质量 改进和质量保证
项目管理:用于 项目进度、成本
和质量控制
2
质量老七种工具 的具体内容
因果图
1
因果图是一种用于分析问题的工 具,通过分析原因和结果之间的
新老七大质量工具简介-高人总结讲解
Ç·Öý 1746 36.23 36.23
Àä ¸ô 1537 31.89 68.12
С É°ÑÛ 913 18.95 87.07
Õ³ É° 493 10.23 97.3
Æä Ëû
130 2.7 100
ºÏ ¼Æ 4819 100
废 品
数4000
3000
2000
1000 0
欠铸 冷隔 小砂眼 粘砂 其他
三、亲和图
亲和图实例:
三、亲和图
亲和图模板:
四、矩阵图
定义:矩阵图法就是由问题的事项中找出相对的要素,以行与列 配置。以其交点表示各要素是否相关联,依其形式可分为:
L型矩阵图 T型矩阵图 Y型矩阵图 X型矩阵图 C型矩阵图 其中最常见的是L型矩阵图
四、矩阵图
用途: 为了设定系统产品的开发及改良的着眼点 制品的品质展开 产品的品质保证与管理机能的相关联 品质评价体质的强化与效率低 制造工程中不良原因的追求 市场与制品的关系的连接,使技术的关联明确化 现有技术或材料,单元等的应用范围加以探索
一、检查表
定义:又称调查表,统计分析表等。 注意事项:1、用在对现状的调查 2、明确项目名称 3、确 定数据 收集人、时间、场所、范围
二、柏拉图
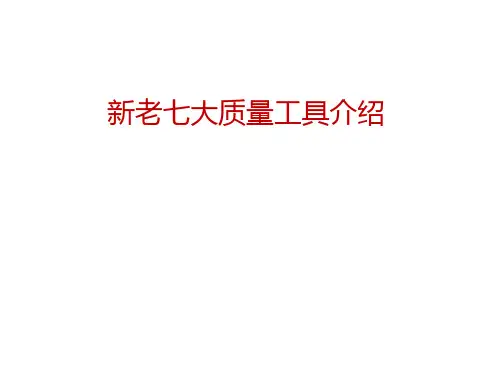
定义:柏拉图是为寻找主要问题或影响质量的主要原因所 使用的图。它是由两个纵坐标、一个横坐标、几个按高低 顺序依次排列的长方形和一条累计百分比折线所组成的图.
五、PDPC法
PDPC法实例
六、箭条图(网络图)
定义:为了让各式各样的作业依照复杂的顺序,在实施的同时也 能顺利地达成目的,所采取的将顺序与日程计划予以明确化, 且让进度被有效管理的一种方法。它能促使单项作业所需工时 的缩短。
质量改进的七种工具与技术

质量改进的工具与技术质量改进有老七种工具:因果图;排列图;直方图;检查表;分层法;控制图;散布图。
新七种工具:关连图;系统图(树图);矩阵图;网络图(箭条图);PDPC法(过程决策程序图);亲和图(kj法);矩阵数据解析法。
补充工具有:流程图;水平对比法;头脑风暴法。
一、因果图(一)因果图的概念因果图又称鱼刺图或石川图或特性要因图,是一种用于分析质量特性(结果)与可能影响质量特性的因素(原因)的一种工具。
用来分析因果关系,表达因果关系;通过识别症状、分析原因、寻找原因促进问题的解决。
(二)因果图的绘制1、利用逻辑推理法绘制因果图的步骤(1)确定质量特性(结果);(2)将质量特性(结果)写在纸的右侧,用方框框上,从左至右画一箭头(主骨),列出影响结果的主要原因作为大骨,也用方框框上;(3)列出影响大骨(主要原因)的原因,也就是第二层次原因,作为中骨;用小骨列出第三层次原因,以此类推;(4)将认为对质量特性(结果)有显著影响的重要原因标出来;(5)在图上记录必要的有关信息(如产品、工序或小组名称、参加人员、日期等)。
它是用逻辑推理法去确定第一层次原因(大骨),第二层次原因(中骨),第三层次原因(小骨)与结果之间的关系,故称“逻辑推理法”。
2、利用发散整理法绘制因果图的步骤(1)确定质量特性;(2)尽可能找出所有可能会影响结果的因素;(3)找出各原因之间的关系,在因果图上以因果关系箭头联接起来;(4)将认为对结果有显著影响的重要因素标出来;(5)在因果图上标上必要的信息。
它的特点是开放式的查找原因(最有效的方法是“头脑风暴法”),然后根据对结果的影响从小骨到中骨再到大骨系统地整理这些原因,形成因果图形状,故称为“发散整理法”。
(三)因果图的注意事项1、绘制因果图的注意事项(1)确定原因应集思广益,以免疏漏;(2)确定原因应尽可能具体;(3)有多少质量特性,就要绘制多少张因果图;(4)验证原因必须要细化,直至能采取措施为止,如分析出的原因不能采取措施,说明原因分析尚未到位。
品质管理7大工具
进 片 口
眼睛观察下半部 镀膜较薄的现象。
400~800nm 平均穿透率
从此调查表可直观看出:该电池片下部镀膜较薄, 故穿透率较高。
三、排列图:
又称柏拉图,在生产过程中,影响一个质量问题的因素 有很多,但总有少数因素对质量问题起着决定性的作用,这 就是“关键的少数”。 在现实工作中,我们解决质量问题,如果能有效地掌 握“关键的少数”,就会取得事半功倍的效果。
51~100
6~10
101~250
7~12
251~
10~20
5
求组距h
H=极差÷组数(27/10≈3)
6
求各组上限、下限(由小而大顺序),精确到组距的下 一位
第1组下限=最小值-最小测量单位/2 第1组上限=第1组下限+组距 第2组下限=第1组上限 …… 最小数据应在最小一组内;最大数据应在最大一组内,若 有数据小于最小一组下限或大于最大一组上限时,应自动 加一组。
五、直方图
在质量管理过程中,直方图是应用很广的一种 统计分析工具。直方图通过对收集到的数据的 分布特征、过程能力指数等,并能判断和预测 产品的质量状况和不合格率。 直方图是将所收集的测定值、特性值或结果值 分为几个相等的区间作为横轴,并将各区间内 所测定的值依所出现的次数累积而成的面积, 用柱子排起来的图形。因此直方图也称柱状图 。
表1 按操作员分层的漏气情况
表2 按工厂分层的漏气情况
操作 漏 不漏 漏气率 p/% 员 气 气
A 6 13 32
供应 漏气 不漏 商 气 甲厂 9 乙厂 10 14 17
漏气 率p/%
39 37
B C
3 10 合计 19
9 9 31
质量管理五大工具、七大手法知识点总结
质量管理五大工具、七大手法知识点总结在当今竞争激烈的市场环境中,产品和服务的质量是企业立足和发展的关键。
为了有效地管理和提升质量,质量管理领域发展出了一系列实用的工具和手法。
其中,质量管理的五大工具和七大手法是被广泛应用且行之有效的方法。
接下来,让我们详细了解一下这些重要的质量管理工具和手法。
一、质量管理五大工具1、统计过程控制(SPC)SPC 是一种通过控制图来监控和分析生产过程中数据的变化,从而判断过程是否处于稳定状态的方法。
它能够帮助我们及时发现过程中的异常波动,采取相应的措施进行调整,以确保产品质量的稳定性和一致性。
例如,在某汽车零部件生产线上,通过对零件尺寸的定期测量并绘制控制图,可以清晰地看到尺寸数据的分布情况。
如果控制图上的点超出了控制界限,就表明生产过程可能出现了问题,如设备故障、原材料不合格或者操作人员失误等。
这时就需要立即查找原因并进行改进,以避免不合格产品的大量产生。
2、测量系统分析(MSA)MSA 用于评估测量设备和测量过程的准确性和可靠性。
一个准确可靠的测量系统对于获取准确的质量数据至关重要,否则可能会导致错误的决策。
假设在一家电子厂,对电阻值的测量如果存在较大的误差,就会导致将合格的电阻判定为不合格,或者将不合格的电阻判定为合格。
通过 MSA 可以确定测量系统的重复性、再现性等指标,进而采取措施改进测量系统,比如校准设备、培训测量人员或者更换测量工具。
3、失效模式及后果分析(FMEA)FMEA 是一种在产品设计和过程设计阶段,对潜在的失效模式及其后果进行分析和评估的方法。
通过提前识别潜在的风险,并制定相应的预防措施,可以有效地降低产品和过程的失效风险。
以一款新型手机的研发为例,在设计阶段对可能出现的屏幕易碎、电池续航不足等失效模式进行分析,评估其可能产生的后果,如用户满意度下降、维修成本增加等,并制定相应的改进措施,如采用更坚固的屏幕材料、优化电池管理系统等。
4、产品质量先期策划(APQP)APQP 是一种产品开发的结构化方法,旨在确保产品在满足顾客需求的同时,按时按质完成开发并投入生产。
质量管理的老七种工具
质量管理;老七种工具一、质量管理的老七种工具指的是什么?质量管理的老七种工具是对应质量管理的新七种工具而言的,又叫做QC其中工具,包括统计分析表、数据分层表、排列图、因果分析图、直方图、散布图和控制图七种,其中工具可以单独使用也可以配合使用。
目的是服务质量管理。
二、质量管理的老七种工具的主要作用是什么?1、统计分析表:统计分析表是利用统计方法对数据进行整理和初步原因分析并形成表格以供直接阅读的一种工具,其格式多种多样,可以根据用户的习惯来自行制定,有利于对质量数据进行分类汇总查找规律。
2、数据分层表:数据分层法是统计分析表的延伸,就是将性质相同的,条件相同条件下收集的质量数据归纳比较。
例如统计分析表如果具体到每个车间工段的话,数据分层表可以具体到其班组和生产材料及影响因素,检查者的素质能力等。
可以按检查手段,按使用条件、和时效等进行分层,进行质量深入分析。
3、排列图。
排列图是在统计分析基础上,对影响质量的各个因素进行逐层分析后,通过直观手段呈现质量影响主要因素或者高频因素的一种质量管理图形,又叫柏拉图,图形的左侧纵坐标是影响频数,右侧纵坐标是影响频率,坐标趋势线是累积频数,横坐标是影响因素从大到小的排列组合4、因果分析图。
因果分析图又叫鱼骨图,是一种以原因作为因素,以结果为质量问题特征的关系图。
用箭头对应来代表。
因果分析图可以通过头脑风暴法来集思广益,调动员工发现质量问题并查找原因的积极性。
5、直方图。
直方图与排列图的作用类似,但是形式不一样。
主要是反映质量问题和管理效果总体分布的一种工具。
通过直方图可以较为直观的看出质量的特征的分布,有利于质量管理的高效准确开展。
6、散布图。
散布图的作用是通过若干数据的对应关系,使得特征和原因分布在一定平面区间内,作为查找质量特征发生原因或者条件的一种借鉴工具。
有利于判断质量问题以及客观条件和发生原因等变量之间的对应关系。
7、控制图。
控制图分为供分析的控制图和供管理用的控制图。
质量管理七大工具演示文稿ppt(共50张PPT)
用错
率
材料
低
?
时机不当
感应不灵
收料机 判断错误
材质差
材厚不一
方法
不通电
其它
分层法(Stratification)
一种按性质、来源、影响等方面,按其分类列明,并将每类隶层关 系逐项向下层展开的过程.
目的:为了把性质不同的数据和错综复杂的影响因素分析清楚,找
到问题症结所在,以便对症下药,解决问题。
适应范围:可按性质、来源、影响等进行分类的情况下均适应 。
适应范围:计量型数据分析 。
散布图(Scatter diagrams)
方法/步骤 :
①确定两个变量(X,Y),及相关关系 表达主题;
②确立主变量(X)的取值范围和档 位值,并收集(或试验)X值情况下的 Y值;
③在坐标系中描点 ;
④根据所有点的分布趋势确定回归直 线;
⑤依据回归直线的斜率(相关系数r值) 判定结果 ;
铸造不良情况检查表
铸造质量不良 质检科
收集人
XXX
日期
记录人
XXX
班次
2006年1月-6月
1月
2月
3月
4月
5月
224
258
356
353
332
240
256
283
272
245
151
165
178
168
144
75
80
90
94
82
14
18
27
23
16
704
777
934
910
819
2006.09.18 全部
6月
质量管理七大工具