
西门子贴片机-初级程序员培训
程序编辑
PCB 点中大板或子板图标,在下拉菜单service中会弹出cluster edit选项, 编辑cluster。 PCB Size:vector(0,0)→corner1:PCB左下角坐标 vector corner1 →corner2:PCB右上角坐标 PCB height: Place Position recognition: 贴打元件时,是否要照第二定位点。一般 选NO。 Ink spot:是否要照作记号PCB的定位点,一般选NO。 PCB Position recognition:是否要照PCB的定位点,一般选YES。 (FPC除外) Omit cluster: skip PCB选项,大板不选中。 Max. Comp. Height to (cop1): 250 (1/1000mm)
2
程序拷贝
方法二: 用1.44M 3.5”UNIX软盘拷贝*.la *.be *.gf *.ar 方法三: 用磁带拷贝*.la *.be *.gf *.ar
3
程序编辑
程序组成 西门子程序一般由以下几部分组成: 1、PCB(*.la) 2、Package(*.gf) 3、Component(*.be) 4、Feeder(*.ri) 5、Setup(*.ar) 此五部分相互关联,缺一不可。
初级程序员培训课程 (理论部分)
制造工程部SMT组 内部资料
撰写人:\
程序拷贝
方法一:用1.44M 3.5”DOS软盘拷贝(压缩) 沿路径Options\Operating system level打开对话框,在 u/p_lr>后输入ZipPCB(注意大小写),按回车键,出 现两个选择项: 1) compress a PCB and it’s Bes and GFs. 2) uncompress Z file of a PCB and it’s Bes &GFs. 选1),将程序(*.la *.be *.gf)压缩到磁盘中; 选2),将磁盘中的压缩程序解压到Import/Export文件中, 再用copy功能将相应的*.la *.be *.gf拷贝到相应的数据 库中。
5
程序编辑
PCB
大板 子板1
子板2 大板:写PCB尺寸及Fiducial Mark的类型和坐标。 子板:写元件贴打坐标及角度。 FPC的Fiducial Mark写在子板中。 PCB编辑的具体操作需进行实际演示。
6
程序编辑
PCB Placement Data:1、人工输入,列与列之间空一格; 2、用CAD-Import功能转换编辑好的*.txt文档。 bkdns的定义: b: 表示此元件要贴打 k: 表示一种点胶模式 Siplace有一个选项, d: 表示一种点胶模式 点胶功能 n: 表示只打选中的元件 s: 表示跳过选中的元件 lev:表示贴打元件的先后顺序(1~40) #:表示无先后顺序,任机器安排。 pp design: 贴打位置(location) fiducial set: 对于精度要求较高的元件,为了获得更佳的贴打质量,一般都 会选贴打位置周围的两点作到为第二基准点,提高贴打精度。#表示不选用。
18
程序编辑
Setup Setup(*.ar)是程序优化后生成的文件,初始文件名后都加01。显示 了料站的排列、喂料器的大小、元件的吸取位置及吸取方向。 功能简介: NEW:新建一把FEEDER与元件(*.be) COPY:将一把FEEDER拷贝成两把或更多 MOVE:移动一把FEEDER,同上料台的一站移到另一站;同机器 的一个上料台移到另一个上料台。(不可以从一台机器移到另一台 机器) DELETE:删除一把FEEDER或一个元件
14
程序编辑
Component no polarity:此元件没有极性 container size:一卷此种料有多少颗元件,当打完一卷料以后, STATION COMPUTER会出现一个提示信息(告诉操作员此时该换 料了) CRDL(只限于HS180) Set point value:在做CRDL时元件的值(即元件的电阻或者电容的容 值等) tolerance:元件的误差值 voltage:元件在检测其值时,可以承受的电压值(即防止电容等元件 被高压击穿 no check:不对元件进行CRDL检测
10
程序编辑
Package Nomaral Dimension X:元件X-DIRECTION的长度(包括引脚在内的总长) Y:元件在Y-DIRECTION的长度(包括引脚在内的总宽) Z:元件的高度(从吸嘴吸取元件时元件和吸嘴的接触面开始计算) Body Dimension:本体尺寸(元件类型不同,其本体尺寸的算法不 同) Package Tolerance: X:元件在料带中偏离吸嘴的吸取位置的公差值(在X-DIRECTION) Y:元件在料带中偏离吸嘴的吸取位置的公差值(在Y-DIRECTION) Angle:元件在料带中偏离吸嘴的吸取位置的公差值(在ROTATE ANGLE) cubic component:立方体元件(除了MELF元件)
11
程序编辑
Package Centering(中心定位选项): Centering in head:使用在贴片头上进行元件对中 ①with H jaws:使用机械对中 ②with Z jaws:使用机械对中 ③with camera:使用照相机 External centering:使用外部照相机进行元件对中 ①optical:使用照相机对中 ②mechanical:使用机械对中 Rotate before centering:在进行对中之前先将元件的角度转到贴打时 的角度
10Ω
form(点击 )→点击 →用鼠标点击某一机器供料器(此 时机器供料器的变成绿色)→选择feeder(在feeder list中)→此 时出现一个图框: Feeder:此元件所选的FEEDER(即元件已经添加好的 FEEDER) ALTERNATIVE FEEDEER:选择替代FEEDER MAX NUMBER:在所选的的机器中最多可以有几把此种 FEEDER(在优化中用完那么多把FEEDER后,才用替代FEEDER)
9
程序编辑
Package 此为元件数据,俗称part data,是连接component(*.be)与feeder(*.ri)的桥梁。 元件外形一般分为四种: 1、PDC:指CHIP,MELF等没有引脚的元件 2、REGULAR FDC:①元件轴对称②元件引角角度为0°,90°, 180°, 270°③元件每一边只有一种管角 3、INREGULAR FDC:不对称的元件 4、BGA:指BGA元件 判别元件X和Y轴的规则 ①吸嘴吸取元件时吸嘴的长边对应的元件边为X-DIRECTION ②把元件的极性点放在X-Y坐标的第三区(参见极性培训资料) ③引角多的一边为底边 ④当元件有一些不规则的引角时,将其中较宽的引角放在底部
12
程序编辑
Nozzle & Camera 吸嘴编号的含义: 第一位:代表使用这种吸嘴的机器和贴片头 第二位:代表吸嘴的材料 0:陶瓷 1:塑料 2~9:代表此中 吸嘴是一些特殊的吸嘴 第三位:代表吸嘴的尺寸(数字越大表示吸嘴也越大) 照相机的选择: SIPLACE的照相机是根据其可识别元件的尺寸来分类的。 SP12:18*18mm Component Sensor<12> SP6:32*32mm Component Sensor<13> IC-Head:IC Camera<7>
8
程序编辑
PCB 编辑定位点(edit fiducial),具体操作需进行实际演示。 Insert::插入一个新的fiducial set Delete fiducial set::删除左边的fiducial set Block fiducial set:给第二定位点定义fiducial set Ink spot fiducial set:给作记号的PCB定义fiducial set PCB position recognition:作为PCB的定位点用,选中出现“L”显示。 Delete fiducials:删除右边的fiducial Block fiducials: Ink spot fiducials: 通常情况下,不选用
16
程序编辑
Feeder
选择元件(选择的feeder在优化时只针对此元件)
10Ω
选择package form(选择的feeder在优化时只针对此种 package form) 添加一个元件或者package form的喂料器:选择元件(点 击
10Ω
)或者选择package form(点击
)→选择机器(点
击 ),注意此时所有的机器的供料站都会变成绿色,可以 通过有鼠标点击任何一台机器的供料站
17
程序编辑
Feeder 器供料站)→选择feeder(feeder list中) 给元件舔加替代feeder:选择元件(点击 )或者选择package
19
程序编辑
Feeder 封装改变时,要相应修改程序中的FEEDER类型,以适应新的元件 封装。(参见“极性培训”资料) REEL→TUBE: 先增加一个STICK FEEDER,再根据此STICK FEEDER选择其相应 的LONG MAGAZINE(长形铁管),再加上/拷贝元件,最后用新 的STICK FEEDER替代原FEEDER。此时,如果元件的包装方向改 变,应在下拉菜单Package Library中修改吸取方向。 REEL →TRAY: 1、如果此TRAY为一个新类型,应先根据TRAY的尺寸,在Line Computer中编辑此TRAY,然后将*.gf或*.be与之相连。 2、打开WPC的SETUP编辑框,先增加一个基盘(大铁盘),再用 新建功能将此元件(*.be)加到新建的基盘上。此时如出现提示 “RI data ….”,先选用下拉菜单“RI data update”的功能,对第1点 的内容进行确认,再做一次加元件的操作,即可将TRAY成功加到 20 基盘上。
西门子贴片机-初级程序员培训
击
)或者选择package form(点击
10Ω
)→选择机器(点
击
),注意此时所有的机器的供料站都会变成绿色,可以
通过有鼠标点击任何一台机器的供料站
程序编辑
Feeder
(此时会只有那一个供料站变成绿色,即选择的feeder在优化时 只针对所选的机器供料站)→选择feeder(feeder list中)
程序编辑
Component
Resistor:
Coil
Diode Zener diode Capacitor
定义此元件是什么元 件?
Tantalum capacitor
Tantalum capacitor with polarity
Barcode list:用于扫描系统
新建一个此元件条形码:create→输入此元件的条形码(在 Barcode)→输入此元件条形码的有限位数
程序编辑
Feeder 封装改变时,要相应修改程序中的FEEDER类型,以适应新的元件 封装。(参见“极性培训”资料) REEL→TUBE: 先增加一个STICK FEEDER,再根据此STICK FEEDER选择其相应 的LONG MAGAZINE(长形铁管),再加上/拷贝元件,最后用新 的STICK FEEDER替代原FEEDER。此时,如果元件的包装方向改 变,应在下拉菜单Package Library中修改吸取方向。 REEL →TRAY: 1、如果此TRAY为一个新类型,应先根据TRAY的尺寸,在Line Computer中编辑此TRAY,然后将*.gf或*.be与之相连。 2、打开WPC的SETUP编辑框,先增加一个基盘(大铁盘),再用 新建功能将此元件(*.be)加到新建的基盘上。此时如出现提示 “RI data ….”,先选用下拉菜单“RI data update”的功能,对第1点 的内容进行确认,再做一次加元件的操作,即可将TRAY成功加到 基盘上。
SMT贴片机基础培训
西门子贴片机简述(七)
SIEMENS貼片机的型号及含义﹕
2. HSxx
如﹕HS50 其中HS代表HIGH SPEED 超高速機 50代表理想狀態的关键技术——各种SMD的开发与制造技术 片时元器件
产品设计——结构设计,端子形状,尺寸精度,可焊型
包装——盘带式,棒式,华夫盘,散装式 焊锡膏与无铅焊料 黏接剂/贴片胶 助焊剂 导电胶
贴装材料
表 面 组 装 技 术
基板材料:有机玻璃纤维,陶瓷板,合金板 贴装印制板 电路图形设计:图形尺寸设计,工艺型设计 锡膏精密印刷工艺 涂布工艺 装联工艺 贴装方式 贴片胶精密点涂工艺及固化工艺 纯片式元件贴装,单面或双面 SMD与通孔元件混装,单面或双面
1)、机械对中调整位臵、吸嘴旋转调整方向,这种方法能达到的精度 有限,较晚的机型已再不采用。 2)、相机识别、X/Y坐标系统调整位臵、吸嘴自旋转调整方向,相机固 定,贴片头飞行划过相机上空,进行成像识别。
SMT 贴片机简述(三)
转塔型(Turret)
一般,转塔上安装有十几到二十几个贴片头,每个贴片头上安装2~4 个真空吸嘴(较早机型)至5~6个真空吸嘴(现在机型)。由于转塔的特 点,将动作细微化,选换吸嘴、送料器移动到位、取元件、元件识 别、角度调整、工作台移动(包含位臵调整)、贴放元件等动作都可 以在同一时间周期内完成,所以实现真正意义上的高速度。目前最 快的时间周期达到0.08~0.10秒钟一片元件 此机型在速度上是优越的,适于大批量生产,但其只能用带状包装 的元件,如果是密脚、大型的集成电路(IC),只有托盘包装,则无 法完成,因此还有赖于其它机型来共同合作。这种设备结构复杂, 造价昂贵,最新机型约在US$50万,是拱架型的三倍以上。
电路基板-----但(多)层PCB, 陶瓷,瓷釉金属板等
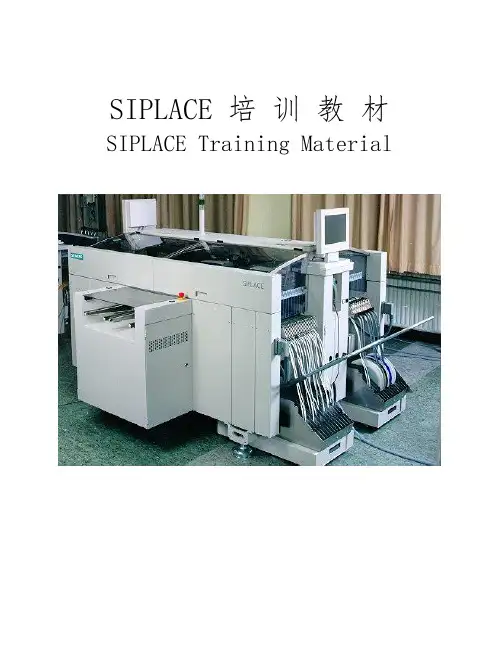
(Siemens)西门子贴片机培训教材
SIPLACE 培训教材SIPLACE Training Material目录一、课程目标 (2)1.1 总体目标 (2)1.2 具体目标 (2)二、特殊说明 (3)2.1 西门子贴片机使用注意事项 (3)三、SIEMENS 贴片机的结构 (4)3.1 SIEMENS 贴片机结构 (4)3.2 Siplaces 80S - 20 机器结构介绍 (5)3.3 Siplaces 80S - 20 贴片头介绍 (6)3.4 旋转贴片头的12个站 (7)四、SIEMENS贴片机的用户界面 (8)4.1 贴片机用户界面的组成 (8)4.2 贴片机用户界面菜单 (8)4.3 错误及信息对话框 (9)4.4 机器控制对话框 (10)4.5 选择操作等级 (10)五、SIEMENS贴片机的操作指南 (12)5.1 生产线启动 (12)5.2 操作指南 (13)5.3 SIEMENS贴片机操作明细 (17)六、SIEMENS 单项操作功能 (23)七、送料器续料及操作步骤 (24)7.1 送料器 (24)八、故障描述/掉件率查询 (29)8.1 故障描述 (29)8.2 SIEMNES 常见错误分析及解决 (31)8.3 掉件率查询 (32)九、清洁步骤及PCP参数指导 (32)一、课程目标1.1 总体目标西门子贴片机的特点是结构精巧,紧凑,易于调整。
但是非正常规程操作,极有可能造成机器的损坏。
通过对本教材的系统学习,使学员能够正确利用工具及材料并掌握SIEMENS贴片机的操作方法和日常维护,实现正确操作。
1.2 具体目标1.能正确识别生产工具,设备及所用材料2.了解产品生产的整体工艺流程3.了解机器的安全特征4.可以根据操作指导对机器进行正确操作5.进行自觉性维护和日常清理并保持5S二、特殊说明2.1 西门子贴片机使用注意事项1.放置供料器应保证桌面的磁条上没有任何元件和异物,检查供料器是否摆放牢固。
2.打件过程中如意外打开防护罩或按下急停,应对打过的板作100% 检查。
HS50等级1培训

HS50等级1培训目录目录 (1)序言 (2)一、安全操作注意事项: (3)1、机器安全 (3)2、机器上的图标认知 (4)3、静电防护(ESD) (6)二、综述 (7)1、电源部分 (7)2、操纵单元 (9)3、伺服部分 (11)4、气路部分 (13)三、机器运行 (14)1、机器回参考点原则 (14)2、机器侦测运行回参考点的程序: (14)四、旋转头简介 (16)1、旋转头工作原理简介 (17)2、下一个元件的拾取与贴片循环 (23)3、注意:带有缺陷元件的段位器 (23)4、PCB 贴片结束 (23)五、机器校正 (24)1、校正前的准备工作: (24)2、系统进行校正 (25)六、机器的保护保养 (26)1、保护时间表 (26)2、保护所需要的材料 (27)七、附录(调整机器所需的一些工具) (30)序言此资料是去上海西门子公司同意培训后,根据其等级一的培训资料编写而成,在这里也要十分感谢‘WaveSolder’会员,他的资料给我很大的帮助!十分感谢!贴片机HS-50的提升等级1的培训需要我们掌握与熟悉的包含:1、机器部件位置与功能概述如机器电源操纵箱伺服箱等;2、研究机器回参考点;3、简述旋转头操作理论及其结构;4、进行并研究机器的全套校准工作;5、设备定期保护的注意事项;当机器出现故障时能够从出现的错误提示信息或者是从信号灯的亮与灭之中明白机器故障的原因,并能达到一定的动手能力,并解决问题。
当然,由于本人接触SMT才不到两年,因此认知有限,许多不完善的地方希望大家看后能多给点意见与帮助!很希望能互相交流!谢谢!一、安全操作注意事项:1、机器安全为保证操作安全务必遵守下列注意事项:1)假如不是完全熟悉机器的使用与功能切勿打开保护罩,除非软件对话框中明确说明否则在操作过程中不要打开保护罩2)转换钥匙只有通过培训的有资格人员才能将其设置为配置状态 ( I ),除非软件对话框中提示否则不要将键盘转换钥匙转到I 位置( 配置状态)3)在贴片机打开的情况下切勿将头或者胳膊放到悬臂运行范围4)切勿进行哪怕很小的改动除非完全清晰这些改动对系统的总体功能所产生的影响5)贴片机务必始终由通过适当培训的人员来安装重装与保护6)只使用西门子原装备件与通过认可的附件使用其它来源的配件将影响设备安全并可能导致由此产生损坏的保修责任失效7)只有在按规定及用户/ 服务手册中的说明使用系统才能保证SMD 自动贴片系统的操作安全8)将开门钥匙放在操作面板的右下角转换钥匙放在只有有资格的人员才能够拿取的地方9)假如务必使用机器同时没有通过适当培训的人员请务必请西门子技术服务人员到场关于不正确的操作导致的任何损坏及间接损坏Siemens AG 不负责任10)机器操作人员只能执行得到适当培训完全熟悉的工作内容11)务必遵守您所在国家的所有安全规定返回首页12)不要对安全设备进行改动特别不要绕过断路器或者卸下安全设备13)假如在机器使用过程中出现特别危险的情况用户务必立即书面通知生产商以便采取相应的措施减少潜在的危险2、机器上的图标认知机器要正常运行,安全操作是十分重要的。
(Siemens)西门子贴片机培训教材

SIPLACE 培训教材SIPLACE Training Material目录一、课程目标 (2)1.1 总体目标 (2)1.2 具体目标 (2)二、特殊说明 (3)2.1 西门子贴片机使用注意事项 (3)三、SIEMENS 贴片机的结构 (4)3.1 SIEMENS 贴片机结构 (4)3.2 Siplaces 80S - 20 机器结构介绍 (6)3.3 Siplaces 80S - 20 贴片头介绍 (7)3.4 旋转贴片头的12个站 (8)四、SIEMENS贴片机的用户界面 (9)4.1 贴片机用户界面的组成 (9)4.2 贴片机用户界面菜单 (9)4.3 错误及信息对话框 (10)4.4 机器控制对话框 (11)4.5 选择操作等级 (11)五、SIEMENS贴片机的操作指南 (13)5.1 生产线启动 (13)5.2 操作指南 (14)5.3 SIEMENS贴片机操作明细 (19)六、SIEMENS 单项操作功能 (25)七、送料器续料及操作步骤 (26)7.1 送料器 (26)八、故障描述/掉件率查询 (32)8.1 故障描述 (32)8.2 SIEMNES 常见错误分析及解决 (34)8.3 掉件率查询 (35)九、清洁步骤及PCP参数指导 (36)一、课程目标1.1 总体目标西门子贴片机的特点是结构精巧,紧凑,易于调整。
但是非正常规程操作,极有可能造成机器的损坏。
通过对本教材的系统学习,使学员能够正确利用工具及材料并掌握SIEMENS贴片机的操作方法和日常维护,实现正确操作。
1.2 具体目标1.能正确识别生产工具,设备及所用材料2.了解产品生产的整体工艺流程3.了解机器的安全特征4.可以根据操作指导对机器进行正确操作5.进行自觉性维护和日常清理并保持5S二、特殊说明2.1 西门子贴片机使用注意事项1.放置供料器应保证桌面的磁条上没有任何元件和异物,检查供料器是否摆放牢固。
2.打件过程中如意外打开防护罩或按下急停,应对打过的板作100% 检查。
2024版smt贴片机编程培训教程
2024/1/29
5
02
smt贴片机基础知识
2024/1/29
6
smt贴片机的定义和分类
2024/1/29
定义
SMT贴片机是一种用于自动贴装表 面贴装元件(SMT元件)到PCB板 上的设备。
分类
根据贴装方式和特点,SMT贴片机 可分为转塔式、模组式、平台式等 类型。
7
smt贴片机的工作原理
识别系统
的干扰和影响。
2024/1/29
20
特殊元件贴装方法
1 2
异型元件贴装 针对异型元件的特点和要求,选择合适的贴装头、 吸嘴和贴装程序,确保异型元件的贴装精度和稳 定性。
高精度元件贴装 对于高精度元件,需采用高精度的贴装设备和程 序,严格控制贴装过程中的各项参数,确保贴装 精度符合要求。
敏感元件贴装
提升员工技能水平
推动企业技术创新
SMT贴片机编程技术的掌握有助于企 业实现生产自动化和智能化,提升竞 争力。
通过培训使员工掌握SMT贴片机编程 技能,提高工作效率和产品质量。
2024/1/29
4
课程内容概述
01
02
03
04
05
SMT贴片机基本 编程软件使用 原理与…
编程实例分析
操作规范与安全注 常见问题与故障排
控制系统
包括计算机、控制器等,用于控 制贴片机的各部件协同工作,实 现自动化生产。
01
拾取系统
包括拾取头、吸嘴等,用于从元 件供料器中拾取元件。
02
03
检测系统
包括检测摄像头、光源等,用于 检测元件贴装的准确性和质量。
04
2024/1/29
10
03
siemens HS50培训资料_2
HS50培训资料一.目的: 让设备技术人员能对西门子的贴片机的结构和原理有更深的了解,更加熟练和快捷的解决生产中所产生的问题.二.范围:适用于设备部所有项目的技术人员.三.操作培训内容:1.HS50高速贴片机的简介:A. 这是一种高速和高精度的贴片机,共有四个gantry, 分为两个贴片区,每个gantry有一个RV head, 每个RV head 的理想贴装点数是12500pcs/h, 所以HS50每小时的理想贴装点数是50000pcs.B. 在生产中每次去识别PCB的基准点的gantry 是2/4区.C.HS50的Camera的直径为24mm, 它的贴装范围是:最小元件0201 (0.6mm*0.3mm)最大元件 18.7mm*18.7mm.D.HS50贴装PCB的尺寸为: 最小 50mm*50mm (长*宽) 最大 368mm*460 (长*宽) PCB的厚度范围为: 0.5mm—4.5mm.E.HS50的贴装精度为: +/-3um, 当X/Y轴运行到坐标位置+/-3um的时候,就会给出一个到位信号,它的信号是通过解码器(Encoder)来反馈和处理的.F.HS50的工作电压分为AC110V/220V两种, 工作气压为: 5.5bar以上.2.HS50 的基本结构和原理:A.西门子生产线的网络由 LC(line compouter); SC(station computer);MC(machine controller)组成, 其中SC和MC 在贴片机内部,这三者之间用一跟同轴电缆连接,电缆两端用50欧姆的终端电阻连接.B.HS50的控制箱为数字电路原理控制,伺服驱动箱为模拟电路原理控制.它的轴控制卡是数字控制,模拟输出,更换轴控制卡是不需要调校;而伺服卡是模拟控制,所以当你更换伺服卡时在原则上是必须要进行调校的.C.HS50的信号流程如下:D.气源部分: 当气压过低时,气压感应器会立即反馈一个信号给SC,告诉操作人员此时气压过低,如果在十分钟之内不能解决,必须立即关机,否则可能会导致气压部分的感应器或电磁阀烧毁.气压电磁阀的供电电压为二十四伏,由轴控箱内的二十四伏电源卡供给.E.传送PCB控制部分: 当与贴片机连接的Conveyor给出有板信号给贴片机时,贴片机的输入端传送带开始工作,把PCB传送到输入端的感应器,然后在传输到贴片区的感应器处,当感应器感应到PCB时,Conveyor的速度由高变为低,实现实着陆,此时工作台上升, 在工作台上升时,负责升降的马达的解码器开始通过识别马达轮上的铝条部分,当解码器识别到铝条边与黑色边交界处时,会给出一个到位信号给马达,此时马达会刹车停止. 在拆装工作台下马达的电源线时,应切记用手按住电源插头的底部,以防止损坏电源插头.传送PCB到下一个传输带所需要的信号包括:1. 请求信号2. 允许过板信号3. 到板信号4. 有板信号F.自动更换吸嘴部分: 它的控制原理为: 进气电磁阀气动电机吸嘴盒, 此装置工作时所需的气压压力为5bar, 且可以通过进气阀来调节气压压力.G.切刀部分: 切刀是通过两个气缸来实现控制的, 它的左右两个气缸的进气管接插方式不同,左边气管的接插方式为交叉式,切刀的背刃是双边刃,所以切刀的两边是可以对调过来使用的, 它通过调节气缸上的感应器来调节切刀动作的行程.切刀的信号连接是用CAN BUS(总线控制模式来实施的,用跳线来区分.在SITEST内可以读出切刀的\控制板的版本,以此来判断切刀控制是否OK.H.供料器工作台(简称料车)部分: HS50的料车电源与其他机型不同,因为它的电源是主机供给的,当机器每完成一个吸料循环时,它会供给切刀一个切料带的信号,此时切刀就会动作一次.所以料车有问题时,也有可能是切刀有问题造成的.料车的EPROM版本与机器内Software版本不一致时,可以进入SITEST内手动设置和装载料车EPROM的版本.I.RV Head(旋转头)部分:a. HS50的旋转头有十二个Segment,共装有十二个Sleeve,主要是用来执行吸取/识别/贴装元件动作的.它在正常情况下的贴装过程如下: 取料真空值检查旋转元件到指定贴片角度元件照相识别检查贴片角度贴片在这个过程中有任何一项如果不能通过,则会执行抛料动作再重新开始.b. 真空气路部分: 分为大小两路真空, 大的一路是用来提供在吸取元件后保持吸嘴上的元件时所需的真空,小的一路是用来提供吸取元件时所需的真空 ,这两个真空回路都是通过同一个真空发生器来执行的,通过真空测试板来测试这两个回路的真空值,这两路真空通过分配器将气压分配至各个转换气阀(既Plunger valve assy), 再通过吸取驱动马达(placement valve driver)和抛弃驱动马达(reject valve driver)来驱动活塞(plunger)来打开和关闭吸嘴吸取/贴装/抛弃元件所需要的气压.c. 头板: 主要是用来处理光栅尺信号,转换电机电压,处理真空测试板所反馈的信号的.头板的信号反馈和控制是通过Can Bus来实现,所以每个贴片区的头板信号是通过跳线来区分的.d. 角度控制马达(Dp Motor):主要是用来通过旋转Sleeve的角度来达到贴装元件所要求的角度的.它自带一个30V的测速电机来检测自身的旋转速度, 在它完成旋转角度后,会通过角度旋转扫描器(DP Scanner)来检测它旋转的角度是否正确.角度旋转扫描器与Sleeve光栅尺表面的间距为1.5mm+/-0.1mm.e. 元件识别照相和PCB识别照相机(Component Camera/PCB Camera): 元件识别照相机(简称CC)是根据程序内的元件库来识别元件的尺寸外形,以此找出元件的贴装中心点,它共有三种灯光控制,分别为: Plane Middle Steep, 我们可以通过调节这三种光来使CC识别元件时能达到一个好的效果;PCB识别照相机(简称PC)是根据程序内的基准点资料来识别PCB的基准点,算出PCB的准确位置,让元件贴装的位置更加精确,它的照明和照相是分开的,照明有CANBus来控制,照相由ICOS(图形处理卡)卡来控制.CC与PC的所有图形处理都要经过ICOS卡来处理,HS50共有两张ICOS卡,分别处理两个贴装区的元件识别和PCB识别所产生的图像,并提供相关的资料给MC和SC.f. Z轴控制部分: Z轴是通过Z轴马达工作传动Z轴滑轨来执行Segment上下的取料动作的,它通过上限和下限的感应器来反馈Z轴的行程,即我们所说的Top/Bottom Sensor.-> Fast CAN-Bus(500kBit/s)Units controlled by CAN Bus controller head boardSlow CAN Bus (125KBit/s)Z-axis bottom sensor 1.3mmValve driver mechanical position 0.2mmfeeler gauge 0,4 mmdistance with the aid of the 5/10 gauge 0.5mmAssembly race wayAssembly race star motorZ-axis upper 0.4mmUse0.01mm,0.02mm,0.03m m feeler gauge真空发生器原理:5个进气管,两个出气管(真空发生器里有两个喷嘴),小的透明管叫 pick up气路,供给segment 1位置;大的透明管叫holding气路,通过真空分配器供给2~12号位置。
初级贴片机培训资料
Mirae 贴片机培训资料一开关机注意事项1,开机——机器主电源(MCCB)——电脑——机器;关机——机器——电脑——机器主电源(MCCB)开机:首先打开机器总电源(机器后面有MCCB 的标志),然后打开电脑开关(机器前面红色按扭)等待电脑启动完毕后,打开机器气压开关(机器左边黑色按扭),最后打开机器电源按扭(机器前方黑色按扭,在红色按扭的上方),等待机器启动完毕。
关机:先在“MR TERMIMAL”输入命令:GameOut,等到出现“successfully deleted”,完成任务结束;关闭机器开关,再关电脑……2,‘Service Off’按扭:当需要手动移动机器 X,Y 轴时按此按扭,机器马达电源就关闭,可以用手推动 X,Y 轴;‘Service On’按扭,机器需要正常工作时按此按扭,马达电源就打开,机器可以正常工作;‘Wait Positon’按扭,让X,Y 轴移动到等待生产的位置;‘Feeder Off’按扭,Feeder 电源的开关按扭;‘STOP’按扭,按此按扭可以让机器暂时停止生产。
3, 机器气压的设定1,在机器后面右下边红色小显示框内可以设定机器正常工作的气压。
2,P1 为机器正常工作时的最低气压,一般设定在0.3MPA左右,P2 为机器正常工作时的最低气压,一般设定在0.5MPA左右,P3和P4暂时没有使用不用设定(默认值:0.1MP)。
二机器正常工作时必须要打开的六个软件1,生产控制软件(Production),是对机器生产进行生产控制的软件。
2,程序编辑软件(Program Editor),是编辑贴片程序的软件。
3,机器监控软件(Mr Terminal)是对机器各个动作进行监控的软件,记录机器的每一个动作和各个错误提示。
4,电脑与机器的连接软件(HWIF,一般最小化在右下脚),电脑与机器的连接控制。
5,电脑与机器的连接服务软件(MrFTPD,一般最小化在右下脚),相当于主机,文件图形和编程用的。
(Siemens)西门子贴片机培训教案资料
SIPLACE 培训教材SIPLACE Training Material目录一、课程目标 (2)1.1 总体目标 (2)1.2 具体目标 (2)二、特殊说明 (3)2.1 西门子贴片机使用注意事项 (3)三、SIEMENS 贴片机的结构 (4)3.1 SIEMENS 贴片机结构 (4)3.2 Siplaces 80S - 20 机器结构介绍 (6)3.3 Siplaces 80S - 20 贴片头介绍 (7)3.4 旋转贴片头的12个站 (8)四、SIEMENS贴片机的用户界面 (9)4.1 贴片机用户界面的组成 (9)4.2 贴片机用户界面菜单 (10)4.3 错误及信息对话框 (10)4.4 机器控制对话框 (11)4.5 选择操作等级 (11)五、SIEMENS贴片机的操作指南 (13)5.1 生产线启动 (13)5.2 操作指南 (14)5.3 SIEMENS贴片机操作明细 (19)六、SIEMENS 单项操作功能 (26)七、送料器续料及操作步骤 (27)7.1 送料器 (27)八、故障描述/掉件率查询 (33)8.1 故障描述 (33)8.2 SIEMNES 常见错误分析及解决 (35)8.3 掉件率查询 (37)九、清洁步骤及PCP参数指导 (38)一、课程目标1.1 总体目标西门子贴片机的特点是结构精巧,紧凑,易于调整。
但是非正常规程操作,极有可能造成机器的损坏。
通过对本教材的系统学习,使学员能够正确利用工具及材料并掌握SIEMENS贴片机的操作方法和日常维护,实现正确操作。
1.2 具体目标1.能正确识别生产工具,设备及所用材料2.了解产品生产的整体工艺流程3.了解机器的安全特征4.可以根据操作指导对机器进行正确操作5.进行自觉性维护和日常清理并保持5S二、特殊说明2.1 西门子贴片机使用注意事项1.放置供料器应保证桌面的磁条上没有任何元件和异物,检查供料器是否摆放牢固。
2.打件过程中如意外打开防护罩或按下急停,应对打过的板作100% 检查。
精编【表面组装技术】西门子SMT贴片机使用培训教材
【表面组装技术】西门子SMT贴片机使用培训教材xxxx年xx月xx日xxxxxxxx集团企业有限公司Please enter your company's name and contentv西门子贴片机培训教材前言西门子贴片机使用的培训教材共分为五章,第一部分为贴片机操作使用部分,第二部分为飞达操作使用部分,第三部分为LC的基本操作第四部分为设备保养部分,第五部分为案例分析部分。
编者第一章基本操作第一节机器结构介绍1.1 SIPLACE 80S-20全视图①上料区1 。
②旋转头支架2。
③旋转头支架1。
④上料区3。
1.2 SIPLACE 80F4全视图①托盘上料区1。
②托盘交换装置。
③上料区2。
④IC贴片头。
⑤支撑架1。
⑥旋转头。
⑦上料区3。
1.3 开关位置图:①停止按钮。
②开始按钮。
③紧急停止按钮。
④紧急停止按钮。
⑤开始按钮。
⑥停止按钮。
⑦钥匙操作开关。
1.4 机器显示和操作部位:①监视器②电脑。
③键盘。
④主开关。
⑤前操做面板。
⑥后操作面板。
⑦指示灯。
第二节使用界面菜单介绍2.1 桌面结构①标题栏。
②菜单栏。
③工作或客户区。
④机器控制模式。
⑤状态窗口。
⑥图标条。
⑦状态行。
2.1.1 菜单行的例子:①菜单。
②菜单行。
③子菜单。
④功能键。
⑤借助功能键F1到最大F12。
2.1.2 工作区的例子:①PCB板和上料文件名。
②对子菜单选择区。
③为操作用图标(按钮)。
④为操作用选择区。
2.2.3 状态窗口的例子:①机器控制模式。
②发生的最后错误信息(红条)。
③机器状态。
④操作者的动作(绿条)。
2.1.4 警告和信息盒的例子:.警告和信息盒显示哪一个动作被机器执行和哪一个动作需要操作者。
1。
在警告和信息盒中读和确认信息。
2。
击OK按钮。
3。
执行你已经被要求执行的功能。
3:操作详细界面介绍:3.1 主视图①主视窗。
②上料表。
③错误信息。
④飞达。
⑤贴片头功能区。
⑥PCB板传输功能2(双轨道选项)。
⑦PCB板传输功能1(双轨道选项)。