
尺度类测量仪器自校规程
尺度类测量仪器自校规程
一、目的:规范公司尺度类测量仪器校准作业,确保量值测量准确。
二、范围:适用于公司游标卡尺、钢板尺、钢卷尺等的首次验收和周期校准。
三、校准项目和校准方法
1 外观(游标卡尺、钢板尺、钢卷尺)
1.1表面镀层应均匀,标尺(刻线)标记应清晰,表蒙透明清洁。
不应有锈蚀、碰伤、毛刺、镀层脱落及明显划痕,无目力可见的断线或粗细不匀以及影响使用的其他外观缺陷等。
1.2 测量仪器上必须有制造厂名、CMC标志、分度值和/或出厂编号。
1.3 校准方法:目力观察。
2 各部分相互作用(游标卡尺、钢卷尺)
2.1 移(拉)动应手感平稳,不应有特别明显的阻滞现象。
2.2 螺钉及铆接紧固应可靠,无滑丝及松动现象。
2.3 校准方法:目力观察和手动试验。
3 测量面的表面粗糙度(游标卡尺)
3.1外量爪测量面的表面粗糙度(Ra/um)0.2-0.4,内量爪测量面的表面粗糙度(Ra/um)0.4。
3.2 校准方法:用表面粗糙度比较样块进行比较校准或目力观察。
4 零值误差(游标卡尺)
4.1游标卡尺量爪两测量面相接触时,游标上的“零”标记和“尾”标记与主标尺相应标记应相互重合。
4.2 带表卡尺量爪两测量面相接触时,圆标尺的指针应位于正上方。
此时毫米读数部位至主标尺“零”标记的距离不超过标记宽度,压线不超过标记宽度的1/2。
4.3 校准方法
移动尺框,使游标卡尺或带表卡尺量爪两外测量面接触。
对于深度游标卡尺,将尺框基准
面与尺身测量面同时与平板接触。
分别在尺框紧固和松开的情况下,用目力观察。
5 示值变动性(游标卡尺)
5.1带表卡尺不超过分度值的1/2。
数字显示器的卡尺不超过0.01 mm。
5.2 校准方法
在相同条件下,移动尺框重复测量10次并读数。
以最大与最小读数的差值确定。
6 比对方法(钢板尺、钢卷尺)
6.1被校准的钢板尺、钢卷尺与已在技术监督局检定的基准尺进行比对。
将基准尺放在平台上,把校准尺放在基准尺旁,对准0点(起始线),对准压紧,不可移动。
6.2 在尺的测量范围内任选三点,如1米尺选300、600、900,被校准尺与基准尺的比对三点读数,钢板尺最大读数差不能超过0.2mm;钢卷尺的最大读数差不能超过1mm。
将比对结果记录。
四、校准结果处理和校准周期
1 校准结果的处理
经校准符合本规程要求的记录在《内校记录表》中。
2 校准周期
校准周期可根据使用的具体情况确定,一般不超过1年。
游标卡尺自校操作规程
1、目的
保证用于生产和测试中通过用卡尺的准确性,使其性能满足测量及测试要求。
2、适用范围
所有游标卡尺。
3、设备,工具,材料
游标卡尺,标准样块。
4、操作步骤
4.1将标准量块送到****计量检定测试所进行校准检验。
检验合格后将标准量块妥善保存,已做校准标样用,并登记在监视测量台账中。
4.2游标卡尺自校
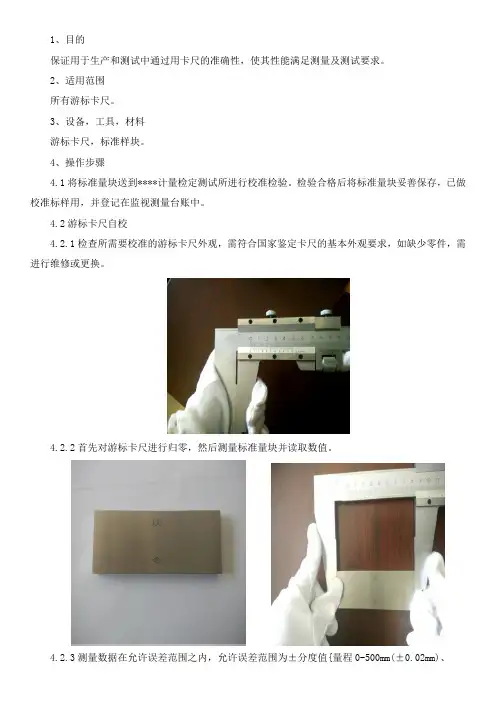
4.2.1检查所需要校准的游标卡尺外观,需符合国家鉴定卡尺的基本外观要求,如缺少零件,需进行维修或更换。
4.2.2首先对游标卡尺进行归零,然后测量标准量块并读取数值。
4.2.3测量数据在允许误差范围之内,允许误差范围为±分度值{量程0-500mm(±0.02mm)、
0-300mm(±0.02mm)、0-150mm(±0.02mm)},判校准合格。
5、校准周期
责任部门每天使用前校正,并将结果填写在附件中。
6、自校异常处理
当测试标准样块数值超出允许误差范围,立即停止对该游标卡尺的使用,责任部门通知质量管理部重新对游标卡尺进行标定,标定后仍不合格,质量管理部联系业务部进行维修或更换。
7、新购置器具及维修器具校准
当新采购的卡尺到货入库后,领取部门需要通知质量管理部进行校准,校准合格后方可投入使用;
当维修后的卡尺返修入库后,领取部门需要通知质量管理部进行校准,校准合格后方可投入使用。
8、相关记录
游标卡尺自检记录。
量具自校操作规程

量具自校操作规程一适用范围适用于量具出现异常,如碰撞、出现明显的误差,那么由公司内部实验室校验量具,日常定期校验那么送外委托校验。
二工作职责2.1 质量部实验室负责游标卡尺、千分尺的校验,并做好校验记录;2.2 正确按各标准的要求校验、按鉴定的某一量具为依据,校验其它的量具并要求数据准确可靠。
三操作规程3.1 游标卡尺校验规程〔测量上限不大于700MM〕。
3.1.1 校验条件3.1.1.1校验卡尺的室内温度对分度值为0.02的卡尺为20±3℃。
3.1.2技术要求和检定方法3.1.2.1 外观3.1.2.1.1 要求:卡尺的外表应无锈蚀,碰伤或其它缺陷,刻线和数字应清晰、均匀,不应有脱色现象,游标刻线应刻至斜面下边缘。
卡尺上应标有分度值,制造厂名,工厂标志和出厂编号,使用中和修理后的卡尺不应有影响使用准确度的外观缺陷。
3.1.2.1.2 校验方法:目视观察3.1.2.2各局部相互作用3.1.2.2.1 要求:尺框沿尺身移动应平稳,不应有阻滞现象,紧固螺钉的作用应可靠,深度尺不允许有窜动,微动装置的空程,新制造的应不超过1/4转,使用中和修理后的应不超过1/2转,尺身和尺柜的配合应无明显晃动。
3.1.2.2.2校验方法:观察和试验。
对于尺身和尺柜的配合质量,用手轻轻摆动活动量爪,进行校验。
3.1.2.3 刻线宽度和刻线宽度差。
3.1.2.3.1 要求:应不超过表1的规定。
表1 〔mm〕3.1.2.3.2 校验方法:尺身和游标的刻线应至少各抽3条,刻线宽度差以受校刻线中最大与最小宽度之差确定。
3.1.2.4零值误差3.1.2.4.1 要求:零值误差以零刻度线和尾刻度线的重合度表示,应不超过表2的规定表23.1.2.4.2 校验方法:移动尺框使两测量面接触〔有微动装置的需使用微动装置〕,分别在尺框紧固和松开的情况下,用目力观察,必要时用放大镜或工具显微镜检定。
3.1.2.5示值误差3.1.2.5.1 要求:应不超过表3的规定表33.1.2.5.2 校验方法:用鉴定过的千分尺,对于尺寸范围在300mm内的卡尺,不少于均匀分布3点;对于尺寸范围大于300mm的卡尺,不少于均匀分布6点。
01-计量器具自校规程
计量器具自校规程1 校准准则根据《中华人民共和国计量法》第二章第八条及《中华人民共和国计量法实施细则》第二章第七条、第三章第十二条、第五章第二十五条、QBT2445-1999《钢卷尺》、《关于进一步明确工厂检测设备控制要求的通知》制订本规程。
2 计量标准器具管理2.1以1000mm钢直尺作标准计量器具。
2.2计量标准器具须经当地计量部门检测合格,专人保管。
2.3计量标准器具须放置在常温且干燥的环境。
2.4 计量标准器具不得用于日常计量使用,只作为自行校准专用。
2.5 计量标准器具应垂直悬挂。
3 计量器具管理3.1建立计量器具台帐,统一编号,并标明检验状态。
3.2经检定合格的计量器具须贴合格证明,不合格的计量器具作报废处理,新领用的计量器具可沿用原编号。
5 钢卷尺自校方法校准须在(20±8)℃室温条件下进行。
4.1 外观4.1.1.钢卷尺尺带的拉出和收卷应轻便灵活、无卡阻现象,各功能装置应能有效控制尺带收卷。
4.1.2将尺带平铺在检定台上,尺面不应有凹凸不平及扭曲现象,尺带两边缘必须平滑,不应有锋口和毛刺,尺带宽度应均匀。
尺钩应保持直角,不得有目力可见的偏差。
4.1.3尺带表面应光滑平整,不得有锈迹、斑点、划痕等缺陷。
4.1.4尺带全部分度线纹必须均匀、清晰并垂直到尺边,不能有重线或漏线。
个别线纹允许有不大于线纹宽度的断线。
4.1.5钢卷尺各连接部分应牢固可靠,且不易产生拉伸变形。
4.1.6当尺带沿水平方向伸出700㎜时,不能出现下折现象。
4.1.7尺盒表面应光洁,不允许有裂纹、锈迹及残缺现象。
4.2 刻度4.2.1 被校钢卷尺与标准计量器具在平整的桌面上拉直对齐“0”位。
4.2.2 从“0”位起以每1000mm为一校验点,观察钢卷尺和标准尺(一米长钢直尺)刻度是否对正,允许偏差±0.5mm。
4.2.3被检钢卷尺在允许偏差以内为合格,否则为不合格。
4.2.4自行校准的钢卷尺:切裁、磨边、钢化等工序二月校准一次;包装、质检三个月一次。
测量仪器的自校规程
南昌地铁蛟桥项目部测量仪器的自校规程前言:由于测量仪器经常在野外使用及在运输途中的振动和缺乏保养措施,导致仪器的结构发生变化、电子元器件的自然老化等,会导致仪器性能发生变化,造成技术指标的降低;为了全面掌握仪器的性能,合理使用仪器观测到合格的测量成果;仪器在使用过程中必须定期进行检定;一、目的对仪器进行定期校准,确保测量数据的准确性、可靠性;二、范围本程序规定了仪器内部校准的控制原则、内容和方法,适用于本项目施工过程与质量有影响的测量仪器的校准;三、职责权限由测量队负责测量仪器的的定期校准;四、工作程序1、根据现有测量仪器的检定周期制定好仪器自校周期,由测量队按时校验,超期校验的仪器不能作为合格仪器使用;2、新购进的仪器必须进行校验合格后才可投入使用;3、在自校周期内发现仪器出现故障应立即停止使用,并及时送修,之后重新对仪器检定和校准;4、仪器自校合格的测量队要保留自校记录,发现不合格时应及时送入检测中心进行鉴定;5、测量队统一管理每台仪器的原始资料,包括说明书、产品合格证、保修单、维修单、历次送检记录、检测报告等,长期保存;五、自校规范Ⅰ、水准仪自校1、一般性检验:检查三脚架是否稳固,安置仪器后检查制动螺旋、微动螺旋、对光螺旋、脚螺旋转动是否灵活,是否有效,结果记录在实验报告中;2、圆水准器轴平行于仪器竖轴的检验校正检验转动脚螺旋,使圆水准器气泡居中,将仪器绕竖轴旋转180度,若气泡仍居中,说明圆水准器轴平行于仪器竖轴,否则需要校正;校正用改锥拧松圆水准器底部中央的固定螺丝,再用矫正拨动圆水准器底部的三个校正螺丝,使气泡返回偏移量的一半,然后转动脚螺旋使气泡居中;重复以上步骤,直到圆水准器的气泡在任何位置都在刻划圆圈内为止,最后拧紧3、十字丝横丝中丝垂直于仪器竖轴的检验校正检验用十字丝横丝一端瞄准固定点状目标,转动微动螺旋,是其移至横丝另一端;若目标点始终在横丝上移动,说明横丝垂直于仪器竖轴,否则需要校正;校正旋下十字丝分划板护罩,用小改锥松开十字丝分划板的固定螺丝,微微转动十字丝分划板,使十字丝横丝端点至点状目标的间隔减小一半,再返转到起始端点;重复上述步骤,直到无显著误差为止;最后将固定螺丝拧紧;4、水准管轴平行与视准轴的检验校正检验在地面上选A、B两点,相距60—80m,各点钉木桩或放置尺垫立水准尺;安置水准仪于距A、B两点等距离处,准确测出A、B两点高差h AB;再在A点附近2—3m处安置水准仪,分别读取A、B两点的水准尺读数a2、b2,应用公式b2=a2+h AB求得B尺上的水平视线读数;若b2=b2则说明水准管轴平行于视准轴,若b2≠b2,应计算i角,当i角>20″时需要校正;i角的计算公式为:i=∣b2-b2,∣×ρ″/S式中S——A、B两点间距离,ρ″=206 265″校正转动微倾螺旋,使横丝对准正确读数b2′,这时水准管旗袍偏离中央,用校正针拨动水准管一端的上下两个校正螺丝,使气泡居中;再重复以上检验校正步骤,直到i≤20″为止;Ⅱ、全站仪自校1.圆水准轴平行于仪器旋转轴的检验与校正1检验方法:安置全站仪后,转动脚螺旋使圆水准器气泡居中,然后将仪器旋转 180°,如果气泡仍居中,则表示该几何条件满足,不必校正,否则须进行校正;2校正方法:全站仪不动,旋转脚螺旋,使气泡向圆水准器中心方向移动偏移量的一半,然后先稍松动圆水准器底部的固定螺丝,按整平圆水准器的方法,分别用校正针拨动圆水准器底部的三个校正螺丝,使圆气泡居中;重复上述步骤,直至仪器旋转至任何方向圆水准气泡都居中为止;最后,把底部固定螺丝旋紧;2、十字丝竖丝垂直于横轴的检验整平仪器,用十字丝竖丝照准一清晰小点,固定照准部,使望远镜上下微动,若该点始终沿竖丝移动,说明十字丝竖丝垂直于横轴;否则,条件不满足,需进行校正;3、视准轴垂直于横轴的检验整平仪器,选择一与仪器同高的目标点 A,用盘左、盘右观测;盘左读数为L′、盘右读数为R′, 若,则视准轴垂直于横轴,否则需进行校正;4、横轴垂直于竖轴的检验1在离墙 20~30 米处安置仪器,盘左照准墙上高处一点 P仰角30°左右,放平望远镜,在墙上标出十字丝交点的位置 m1;2盘右再照准 P 点,将望远镜放平,在墙上标出十字丝交点位置 m2;如 m1、m2 重合,则表明条件满足;否则需计算 i 角;式中:D 为仪器至P 点的水平距离,d为 m1、m2 的距离,α为照准 P 点时的竖角,ρ″=206265″,当 i 角大于 60″时,应校正;5、竖盘指标差的检验与校正1选择平坦位置安置全站仪,并进行仪器的整平;2将望远镜置于盘左位置,瞄准与望远镜大致等高的目标点 A,读取天顶距 L;3倒转望远镜将其置于盘右位置,瞄准 A 点,读取天顶距 R;4计算竖盘指标差:,若x 超出限制要求,则需要对仪器进行校正;6、光学对中器的检验与校正1光学对中器的检验选择平坦位置放置一平板,平板上标注一 A 点,在平板上方安置全站仪仪器架设高度约1.3 米并对中整平,全站仪的分划板中心与 A 点重合;绕竖轴旋转光学对中器180o,若分划板中心与另一点 B 重合,做第一次校正,使分划板中心与 AB 之中点重合,再进行下一步检验;若分划板中心仍与 A 点重合,则可进行下一步步检验;改变 A 点距光学对中器的距离例如将平板向上移动,由 1.3m 缩短为 1.0m,按照上步重新检验;若光学对中器旋转180 之后,分划板中心仍与'A 重合.则表明条件已经满足;若分划板中心并不与'A 重合而与B 重合,则应校正,使分划板中心与'A'B 之中点重合;上述检验和校正工作需反复进行,直到满足要求为止.2光学对中器的校正打开光学对中器望远镜目镜端的护罩,可以看见四颗校正螺丝,利用校正针旋转四颗校正螺丝,使分划板中心与 AB 或 A,B’中心重合;六、校验记录仪器自校记录表见附录全站仪自校记录仪器编号____________________ 校验者___________校验日期____________________ 记录者___________检验项目检验和校正过程结论十字丝竖丝垂直于横轴检验初始位置望远镜视场图用×标示目标在视场中的位置检验终了位置望远镜视场图用×标示目标在视场中的位置,用虚线表示目标移动的轨迹视准轴垂直于横轴盘左读数: ='L盘右读数:='R视准轴误差:=±-=)180''(21RLc盘右目标点应有的正确读数:=±+=+=)180''(21'0RLcRR横轴垂直于竖轴=d=D=α=⋅⋅=,,2ραtgDdi竖盘指标差盘左读数:L= 盘右读数:R=竖盘指标差:()[]=-+=036021RLx水准仪的检验与校正记录日期_____________ 观测____________ 仪器_____________记录____________2. 圆水准器轴的检验与校正经检验,该仪器下列条件:圆水准器轴平行于仪器竖轴的条件 ; A 满足,B 不满足 十字丝横丝垂直于仪器竖轴的条件 ; A 满足,B 不满足 望远镜视准轴平行于水准管轴的条件 ; A 满足,B 不满足综合各项检验结果,该仪器 ; A 可以投入使用,B 需校正后方可投入使用。
千分尺自校规程

千分尺自校规程
一、范围
本规程只适用于本公司内部所有分度值为0.01mm或分辨力为
0.01mm,测量上限至500 mm的外径千分尺的后续检定和使用中检验。
二、引用文献
本公司自校规程所参照文献:中华人民共和国国家计量检定规程JJG21-2008《千分尺》。
三、环境条件
检测室温度为20℃±5℃,湿度不超过70%。
四、自校步骤
1.清洁千分尺,检查尺子有无影响测量结果的锈迹或碰伤。
2.转动微分筒,检查尺子有无卡滞现象,检查调零和锁紧装置的作用是否切实有效,数显千分尺的按纽是否灵活可靠。
3.用手感检查测微螺杆的轴向窜动和径向摆动,两者均不可大于0.01mm。
用手感检查千分尺的测力,在5~10N之间。
4.调好零位,微分筒上的零刻线与固定套管纵刻线对准时,微分筒的端面与固定套管毫米刻线右边缘应相切,若不相切,压线不
大于0.05 mm,离线不大于0.1 mm。
5.数显外径千分尺示值重复性(在相同条件下重复测量5次)应不大于1μm,在任意位置时的数值漂移应不大于1μm/h。
6.用5等专用量块校准千分尺的示值误差和平行度,均应不超过表
1、表2中规定:
表1 外径千分尺示值的最大允许误差及两测量面的平行度
表2 数显外径千分尺示值的最大允许误差及两测量面的平行度
7.经校准符合上述要求的标贴合格证,不符合的修理后重新校准,确定无法修理的,填写报废通知单,经有关领导签字后对该千分尺进行报废处理。
8.千分尺校准周期为6个月。
检验、测量和试验设备自校规程
检验、测量和测试设备的自校准程序
1 适用范围
本规程规定了检测设备的验证方法和要求,适用于有检验设备的
部门对设备的检验。
2 检定和校准规程
2.1各种测试设备应根据设备的有效验证和校准周期进行验证或校准(本规程所列检测设备检测周期为一年)。
2.2有专职检测单位,又能送检时,将检测设备送检,不能送检的检测设备,请到现场检查。
2.3自行校准的检测设备,生产部按校准程序进行自检,建卡记录。
3 检定和校准规程
3.1钢尺检定规程
3.1.1验证项目和工具
B)验证项目为外貌验证和指示误差。
b)验证工具为标准钢尺.
3.1.2验证条件
被测直尺和直尺在室内水平桌面上的验证。
3.1.3技术要求和验证方法
B)外貌:
钢直尺:尺的端边、侧面和背面应光滑。
尺子表面线纹明晰,垂
直到侧边、数字清晰工整。
使用中的直尺不得弯曲,折损等影响准确度的缺陷。
b)指示误差
钢直尺:长度小于1米的,任意两线纹指示误差为±0.1mm。
c)验证方法
验证方法为目力观察。
将标准钢尺放置在水平桌面上,将被检尺
于钢准尺互相垂直密接,进行比较检定读出差值。
差值不应超过规定
要求。
3.1.4验证周期和验证结果处理:
B)验证周期为一年。
b)经验证符合本法规规定的尺子、卷尺、钢直尺,应在尺面上贴
合格证,并标准有效期,不合格应予报废。
3.2温度计
用万能表的探头,先归零,测试温度计温度值,与实际温度一致。
通用卡尺自校规程
通用卡尺自校规程1、目的对通用卡尺进行自校,确保其准确度和适用性保持完好。
2、范围适用于本公司所有通用卡尺的自校。
3、自校基准外校合格的表面粗糙度比较样块、刀口角尺、外径千分尺。
4、环境条件室温。
5、外观5.1目视:表面应镀层均匀、标记应清晰,表蒙透明清洁。
不应有锈蚀、碰伤、毛刺、镀层脱落及明显划痕,无目力可见的断线或粗细不匀等,以及影响外观质量的其他缺陷。
5.2新卡尺上必须有制造厂名或商标、分度值和出厂编号。
5.3使用中和后续检定的卡尺,允许有不影响使用的外观缺陷,允许限制使用合格部分。
6、各部分相互作用6.1用手来回拉动尺框应手感平稳、不应有阻滞或松动现象。
数字显示应清晰、完整,无黑斑和闪跳现象。
各按钮功能稳定、工作可靠。
6.2各紧固螺钉和微动装置的作用应可靠。
7、测量面的表面粗糙度目力观察或用表面粗糙度比较样块比对,应符合《表1》规定,允许表面有不影响使用准确度的磨、划痕。
8、测量面的平面度将刀口角尺的测量边正放(±15°内)在测量面上,目视不允许有光隙。
9、圆弧内量爪的基本尺寸和平行度合并两量爪,用1级0~25mm外径千分尺检定,应符合《表2》规定。
10、刀口内量爪的平行度将游标定格在正10mm处并固紧,用0~25mm的外径千分尺沿刀口内量爪在平行于尺身方向测量,平行度应≤0.01。
11、零值误差11.1移动尺框,使量爪两外测量面接触,(此时用刀口角尺的测量边检查带有深度测量杆的卡尺的测量杆与测量面的光隙应均匀一致);对深度游标卡尺,将尺框基准面与尺身测量面同时与刀口尺的测量边接触至无光隙后紧固,目视或借助≤5X目放大镜观察“零、尾”线重合度,应符合《表3》规定。
11.2带表卡尺的指针应在正上方,左右偏位≤0.02。
12、示值误差和细分误差内、外量爪分别用25~50~75~100mm外径千分尺上限或其校对用量杆检定,应符合《表4》规定;带深度测量杆的则将25mm校对量杆置于精磨平板上检定,示值误差≤±0.02mm。
尺度类测量仪器自校规程
尺度类测量仪器自校规程一、目的:规范公司尺度类测量仪器校准作业,确保量值测量准确。
二、范围:适用于公司游标卡尺、钢板尺、钢卷尺等的首次验收和周期校准。
三、校准项目和校准方法1 外观(游标卡尺、钢板尺、钢卷尺)1.1表面镀层应均匀,标尺(刻线)标记应清晰,表蒙透明清洁。
不应有锈蚀、碰伤、毛刺、镀层脱落及明显划痕,无目力可见的断线或粗细不匀以及影响使用的其他外观缺陷等。
1.2 测量仪器上必须有制造厂名、CMC标志、分度值和/或出厂编号。
1.3 校准方法:目力观察。
2 各部分相互作用(游标卡尺、钢卷尺)2.1 移(拉)动应手感平稳,不应有特别明显的阻滞现象。
2.2 螺钉及铆接紧固应可靠,无滑丝及松动现象。
2.3 校准方法:目力观察和手动试验。
3 测量面的表面粗糙度(游标卡尺)3.1外量爪测量面的表面粗糙度(Ra/um)0.2-0.4,内量爪测量面的表面粗糙度(Ra/um)0.4。
3.2 校准方法:用表面粗糙度比较样块进行比较校准或目力观察。
4 零值误差(游标卡尺)4.1游标卡尺量爪两测量面相接触时,游标上的“零”标记和“尾”标记与主标尺相应标记应相互重合。
4.2 带表卡尺量爪两测量面相接触时,圆标尺的指针应位于正上方。
此时毫米读数部位至主标尺“零”标记的距离不超过标记宽度,压线不超过标记宽度的1/2。
4.3 校准方法移动尺框,使游标卡尺或带表卡尺量爪两外测量面接触。
对于深度游标卡尺,将尺框基准面与尺身测量面同时与平板接触。
分别在尺框紧固和松开的情况下,用目力观察。
5 示值变动性(游标卡尺)5.1带表卡尺不超过分度值的1/2。
数字显示器的卡尺不超过0.01 mm。
5.2 校准方法在相同条件下,移动尺框重复测量10次并读数。
以最大与最小读数的差值确定。
6 比对方法(钢板尺、钢卷尺)6.1被校准的钢板尺、钢卷尺与已在技术监督局检定的基准尺进行比对。
将基准尺放在平台上,把校准尺放在基准尺旁,对准0点(起始线),对准压紧,不可移动。
计量器具自校规程
计量器具自校规程1 检查人员要求1.1检查人员和复核人员应具有正确检查和校准B类、C类计量器具的知识和能力,各单位负责人、各项目经理应根据公司人力资源部能力鉴定的要求确定检查人员和复核人员。
2直角尺的校准2.1外观检查尺身平整无损伤、锈迹,尺身刻度线清晰;2.2在20±5℃室温下,用几何作图法做出直角;2.3将直角尺一边与直角图的一边重合;2.4检查直角尺另一边与直角图的另一边末端,两线间距偏差<1.0mm。
2.5用检定合格的母尺比对直角尺的两边,误差不超过±0.5mm。
3钢卷尺的校准3.1钢卷尺的分度值应清晰,表面无损伤,折痕,锈斑迹象;3.2 将检定合格的30m或50m钢卷尺作为母尺以标准拉力平铺拉直,校验普通卷尺;3.3在室温为200±80C的室内,在平直的工作台面上,将母尺与被校验钢卷尺放在一起,端部对齐,后部用木夹垫橡皮,同时,挂5公斤重物将2根钢卷尺拉直,比对刻度和分度值线对应情况。
工厂合格的钢卷尺等级应满足Ⅱ级,任意线纹间误差△=(0.3±0.2L)mm,毫米分度的允许误差为±0.2mm。
4 钢直尺的校准4.1外观检查尺的工作面无损伤、翘曲和锈迹:尺身刻度线清晰;4.2在20±5℃室温下,用几何法画直线度:4500mm允许偏差为0.3mm;1000mm允许偏差为0.4mm;1500mm允许偏差为0.5mm;2000mm允许偏差为0.6mm;4.3在20土5℃室温下,用对比检查钢直尺长度:4.3.1将检定合格的30m或50m钢卷尺作为母尺以标准拉力平铺拉直;4.3.2将钢直尺的末端与母尺的相应读数对齐,在零分划线附近读出两尺的差数:500mm允许偏差为土0.2mm;1000mm允许偏差为0.3mm;1500mm允许偏差为土0.4mm;2000mm允许偏差为0.5mm。
5 钢板尺的校准5.1外观检查尺的工作面无损伤、翘曲和锈迹:尺身刻度线清晰;5.2将检定合格的30m或50m钢卷尺作为母尺以标准拉力平铺拉直;5.3将钢板尺的末端与母尺的相应读数对齐,在零分划线附近读出两尺的差数:500mm允许偏差为土0.2mm;1000mm允许偏差为0.3mm;1500mm允许偏差为土0.4mm;2000mm允许偏差为0.5mm。
计量器具自校规程
计量器具自校规程
编号:
自检规程
本规程适用于各种量尺检查。
一、检查项目
1、外观进行检查是否平直,刻度字迹是否清晰。
2、检查刻度是否与实际标长相符。
二、检查方法
1、外观进行检查,检查内容见检查项目第1条。
2、用鉴定合格的标准塔尺及量块与其他自校塔尺进行比对,
三、检查结果处理的检查周期
1、在检查的项目中有一条不合格应停止使用。
2、检查周期为一年,检查时要做检测记录(检查日期、检查人员)备案。
四、检查结果处理及检测周期
1、经检定符合本规程要求为合格品,并应做好合格标志,计量员做好检测记录,填写台帐。
不合格时应将器具报废。
2、检定周期为12个月
五塌落度桶的自校同样适用于本规程
编制:
审批:
编号:
卡尺自检规程
本规程适用于卡尺的检查。
一、检查项目
1、外观进行检查是否完好,刻度字迹是否清晰。
2、检查卡尺的刻度是否与实际标相符。
二、检查方法
1、卡尺外观进行检查,检查内容见检查项目第1条。
2、用鉴定合格的标准卡尺及量块与其他自校卡尺进行比对,
三、检查结果处理的检查周期
1、在检查的项目中有一条不合格应停止使用。
2、卡尺检查周期为一年,检查时要做检测记录(检查日期、检查人员)备案。
四、检查结果处理及检测周期
1、经检定符合本规程要求的卡尺为合格品,并应做好合格标志,计量员做好检测记录,填写台帐。
不合格时应将器具报废。
2、卡尺检定周期为12个月。