
锤式破碎机锤头的材质研究
锤式破碎机锤头的材质研究
破碎机都处于高速旋转的状态,一般来说,物料硬度越高,对锤头材质的硬度要求越高,硬度越大的锤头其耐磨性也愈大。
而破碎机规格越大、其所破碎物料块度越大,锤头受到的冲击载荷也越大,对其韧性要求越高。
在选择材质时首先保证锤头韧性的前提下,提高其硬度。
要提高破碎机锤头的耐磨性,就要增加其硬度,但随着硬度的提高,锤头的抗冲击韧性就会降低。
如若出现断裂情况,轻则,破碎机中的耐磨件被打碎,重则伤人致残。
因此,如何兼顾锤头适宜的硬度和良好的抗冲击韧性是提高锤头耐磨性的关键。
铸造耐磨件的耐磨性能,不仅取决于材料的本身性能,还取决于使用耐磨件的工况条件。
锤头的磨损情况与许多因素有关,比如锤头的材质、物料性质、块度、锤头的重量大小、线速度、锤头的结构设计、破碎机类型,篦板篦缝的大小、产品质量等。
一、锤式破碎机的规格大小、锤头大小、物料块度的大小与锤头材料的关系
锤头越大,物料块度越大,对其韧性要求越高
1、进料粒度在400 mm以上(800-1000mm)的大型破碎机,应采用单重50-125 kg以上的大锤头,因为受冲击力大,应该使用安全为前提,主要选择高韧性的超高锰合金钢,也可选用合金化高锰钢。
2、入料粒度小于200mm(100-200mm)的中小型破碎机,多采用单重50kg(5-15 kg)以下的锤头,因为受冲击力相对较小,普通高锰钢加工硬化能力不能充分发挥,因而不耐磨,应该选择含碳量为上限的合金高锰钢或高中碳低合金钢(高碳铬镍合金钢)。
3、入料粒度在50mm以下的小型破碎机多采用单重15kg以下的锤头,受冲击力更小,不适宜选用高锰钢,可选择中碳中合金钢、高铬钢,更适宜选用复合锤头。
锤头顶部采用高韧性高铬铸铁,锤柄用35#钢或低合金钢,两种材料分别发挥各自的特点。
4、而入料粒度在100mm 以下的细碎机锤头,因为受冲击力适中,应选用高韧性超高铬铸铁,因其硬度HRC60,冲击韧性ak8J/cm2,使用寿命可比高锰钢提高3~5倍。
二、锤式破碎机破碎材料与锤头材料的关系
物料硬度越高,对锤头材料硬度要求越高。
选择锤头材质时,还要充分考虑破碎料的硬度、尖角锐度,水分等。
三、锤式破碎机的结构和锤头材料的关系
普通锤式破碎机锤头运行时,离心力大,锤头受冲击载荷大,应选用高韧性耐磨材料,反击式破碎机锤头镶在转子上,可用韧性比较低的耐磨材料。
锤式破碎机锤头的设计工艺

锤式破碎机锤头的设计工艺
锤头是锤式破碎机的关键易损部件,其使用寿命对破碎机的工作性能有很大的影响,因此要选择合适的锤头。
超强高锰钢锤头就是其中一种性能比较优越的锤头,其金属基体为固溶强化的奥氏体,碳化物弥散分布,使用寿命是高锰钢的2~3倍。
下面我们就来介绍一下这种新型锤头的设计工艺。
1)化学成分设计为了提高在高冲击、高应力的恶劣工况下工作的锤头的使用寿命,在保持足够冲击韧性、使用可靠的前提下,大幅度提高其屈服强度和初始硬度。
因此可在普通高锰钢的基础上,进行多元合金化处理,提高含锰量,并加入一定量的铬、钼及微量钒、钛合金元素。
出钢时冲入稀土元素,净化晶界变质夹杂,进一步提高性能。
2)熔炼工艺采用电弧炉熔炼,融化前期低温去鳞,熔化后期及时造渣,防止钢水吸气,氧化期要求碳控制在0.15%~0.20%,磷小于0.015%,
纯沸腾时间不小于7分钟。
还原期加入钼铁、铬铁、锰铁,之后采用硅
粉还原。
出钢后镇静3分钟后浇注。
3)铸造及热处理工艺采用水玻璃石英砂造型,进炉烘干后刷醇基快干
涂料。
加保温冒口,锤头工作面加外冷铁。
大型锤头浇注后必须保温20
小时以上才可以开箱。
由于该钢含合金元素多,因此必须提高淬火温度
延长保温时间,才能使合金元素固溶在奥氏体中,才能使弥散碳化物析
出在晶内。
锤头成分分析报告

破碎机锤头耐磨块的成分分析颚式破碎机是破碎设备中使用多的一种基础设备,多用于物料的初碎、粗破等,处理的物料多为坚硬物料,因此,锤头的耐磨性也就更为重要了。
XX铸造带来了颚式破碎机锤头耐磨块的成分设计原理和大家一起分享。
颚式破碎机锤头耐磨块的成分设计耐磨块选择C、Cr、Mo等为主要的合金化元素,每一种合金化元素都有其不可替代的重要作用,下面我们来一一进行分析。
XX铸造------锤头碳(C):碳是影响低、中合金耐磨钢组织性能的关键元素,碳量不同可获得硬度和韧性的不同匹配关系,低碳合金韧性较高而硬度低,高碳合金硬度高而韧性不足,中碳合金则有较高硬度和良好韧性。
锤头耐磨块中碳的质量分数取为1.8%~2.2%。
钼(Mo):钼在钢中能够有效地细化铸态组织,提高断面的均匀性,防止回火脆性的发生,提高钢的回火稳定性,改善冲击韧性;并使钢的C曲线向右移,并使珠光体与贝氏体转变曲线发生分离,显著提高钢的淬透性,能提高钢的强度和硬度。
锤头耐磨块中钼含量确定为1.5%~2.0%。
硅(Si):硅在钢中主要起固溶强化作用,但过高的Si会使钢的脆性增加,因此其含量取为0.2%~0.5%。
XX铸造------锤头铬(Cr):铬在耐磨铸铁中起主导作用,它能部分溶于奥氏体中,推迟过冷奥氏体转变,增加钢的淬透性,强化基体且不降低韧性;Cr 具有较强的回火抗力,能使厚断面的性能均匀;同时,当铬碳比(Cr/C)大于5时,铸铁中形成M7C3型碳化物,使得铬系耐磨铸铁在韧性较强的基体中镶嵌硬质的孤岛状碳化物,具有较强的耐冲击性和优良的耐磨性。
因此,锤头耐磨块中铬含量确定为10.5%~15.0%。
磷、硫(P、S):它们均是有害元素,在钢中易形成晶界夹杂物,增加钢的脆性,增加铸件在铸造和热处理过程中的开裂倾向,因此均要求小于0.04%。
XX铸造------锤头铜(Cu):铜不形成碳化物,以固溶态存在于基体中,可改善钢的韧性。
此外Cu还有类似Ni的作用,能提高淬透性和基体的电极电位,增加钢的抗腐蚀性,这一点对湿磨条件下工作的耐磨件尤其重要。
生产破碎机锤头的新材料和新工艺
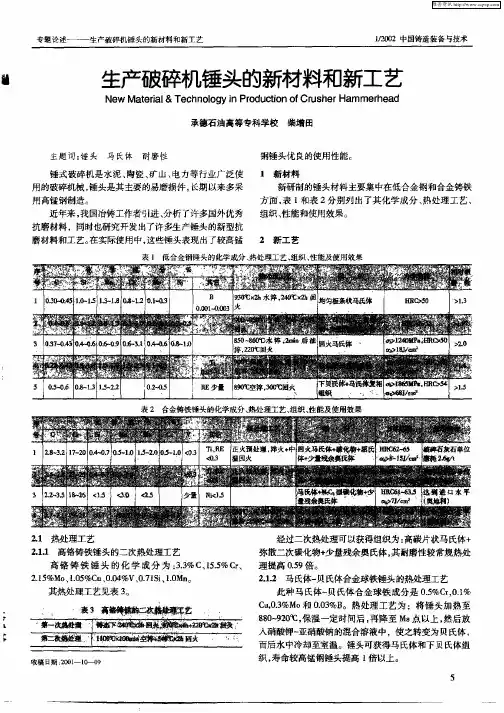
2 热处理工艺 . 1 2 . 高铬铸铁锤头的二次热处理工艺 .1 1
经过二次热处理可以获得组织为: 高碳片状马氏体+
琢散二次碳化物+ 少量残余奥氏体 , 其耐磨性较常规热处 高 铬 铸 铁 锤 头 的化 学 成 分 为 : 3 、 。 r 3 %C 1 5 。 5 %C 、 理提高 05 倍。 . 9
1 前 育
同时, 滤片的使用具有操作简便 , 成本低 廉的特点。由以 随着生产的发展 , 对铸件质量的要求也越来越高, 其 上可以看出滤片恰恰能满足现代生产的需要 ,因而滤片 目前,国外的著名企业在生产较精密铸件或易 出现 夹渣的铸件中普遍使用滤片并取得了满意的效果 。国 】
维普资讯
专题论
的新材料和新工艺
1 0 2中国铸造装 备与技术 /0 2
生产破碎机锤头的新材料和新工艺
Ne Ma e il T c n lg o u t no u h r m me h a w t r & e h oo y i Pr d ci f a n o Cr s e Ha re d
使用滤渣片对型砂性能的影响
E e t f ie e nte Pr p riso lig Sa d f cso l r F t Us do h o et f e Modn n
河北工业大学材料学院 赵维民 侯淑萍 郭 庆 任福战 天津勤美达工业有限公司 王俊丰 白能忠
Ab t c : r gtep uigte ̄ tr I s da d te o at e fitr f rs a ig w l mi emodn sr tDui h o rn a n h l sa℃u e n ns mep r c so  ̄ esat h kn i xi t li g e h i l l e l nh
典型易损件耐磨材料的选择

典型易损件耐磨材料的选择1.1 锤式破碎机锤头1.1.1 磨损机理:当物料与高速旋转的锤头撞击时,物料尖角压入锤面,形成撞击坑,其冲击力全部转为对锤面的压应力,此时锤头属于冲击凿削磨损。
当物料以一定角度撞击锤头或锤头与篦板相互搓磨时,冲击力分解为平行锤面的切向应力,对锤头表面进行切削,形成一道道切削沟槽,则为切削冲刷磨损。
1.1.2 影响锤头使用寿命的因素:锤头的磨损情况与诸多因素有关,如:物料性质(入机粒度、种类、硬度、水分、温度等)、锤头线速度、篦板篦缝的大小等,会有相当大的差异。
合理选材十分重要。
1.1.3 锤头材料的选择l 大型破碎机、进料粒度>400 mm、单重50-125 kg以上的大锤头,因为受冲击力大,应该使用安全为前提,主要选择高韧性的超高锰合金钢,也可选用合金化高锰钢。
l 中小型破碎机、入料粒度<200mm、单重50kg以下的锤头,受冲击力相对较小,普通高锰钢加工硬化能力不能充分发挥,因而不耐磨,应该选择含碳量为上限的合金高锰钢或中低碳合金钢。
l 小型破碎机、入料粒度<50mm、单重15kg以下的锤头,受冲击力更小,不适宜选用高锰钢,可选择中碳中合金钢,更适宜选用复合铸造锤头。
锤头顶部采用高铬铸铁,锤柄用35#钢或低合金钢,两种材料分别发挥各自的特点。
l 入料粒度<100mm 的细碎机锤头,受冲击力适中,应选用高韧性超高铬铸铁,硬度>HRC60,冲击韧性>ak8J/cm²,使用寿命可比高锰钢提高3-5倍。
l 破碎旋窑熟料或高硬度矿物的细碎机,高韧性超高铬铸铁的硬度不能无限度提高,应选择硬质合金与超高铬铸铁、结构钢组合的“三合一”组合锤头。
钴基硬质合金的硬度高HRC70以上,抵抗高硬度物料的磨损效果最好,使整体锤头的使用寿命大幅度提高。
例如:产量100t/h的PCX100型细碎机中一付组合锤头可破碎熟料15万吨。
1.2 单段锤破大锤头用于破碎500-1500mm大块石料的单段锤式破碎机,锤头单重80-220kg。
常见破碎机锤头材质介绍

常见破碎机锤头材质介绍矿山、水泥、煤炭、冶金、建材、公路、燃化等行业对中等硬度及脆性物料进行中碎或细碎会经常使用到锤式破碎机。
锤式破碎机高速转动的锤体与物料碰撞,使物料破裂而形成破碎,它具有结构简单,破碎比大,生产效率高等特点,可作干、湿两种形式破碎。
而破碎机锤头则是破碎机上主要的易磨损件,破碎机锤头的使用寿命,耐磨性强弱直接影响着生产效率及成本,破碎机锤头的材质是影响破碎机锤头使用寿命的重要因素之一。
随着科技的进步,人们不断推出新的耐磨锤头。
按耐磨材料分类锤头主要分为:高硌合金锤头、高锰钢锤头、双金属复合锤头等。
高铬合金锤头高硌合金破碎机锤头硬度优良,是一种优质的耐磨材料,在有支持锤架的细碎机和反击式破碎机上得到了广泛应用。
但高铬合金韧性较差,在没有锤架支撑的情况下容易发生断裂。
高铬复合锤头,即锤柄使用高锰钢,锤头工作区使用高铬合金,将两者复合起来,使锤头头部具有高硬度,而锤柄部具有高韧性,充分发挥两种材料的各自优点而克服单一材料的缺点,满足锤头使用性能要求。
特别适用于破碎高硬度物料,如石英石、玄武岩等。
但其制造工艺复杂,工艺要求较严格,价格较高。
高锰钢锤头合金化高锰钢耐磨锤头、质量可靠,耐磨性为传统高锰钢的三倍,该破碎机锤头广泛应用于国内新干法水泥生产线所配套的大型石灰石破碎机。
Mn13,Mn13Cr2和Mn18Cr2.适用于大、中型破碎机齿板、轧臼壁、破碎壁和大型挖掘机斗齿等强冲击工况。
也可做球磨机、半自磨机、自磨机衬板。
随着耐磨材料的不断发展,高锰钢已渐渐不适合现代铸造业的发展。
被铬钼合金钢、高铬铸铁和镍硬铸铁代替。
但是高锰钢的高韧性特点是其他耐磨材料无法比拟的。
高锰钢破碎机锤头韧性好,工艺性好,价格低,其主要特点是在较大的冲击或接触应力的作用下,表面层将迅速产生加工硬化,其加工硬化指数比其它材料高5—7倍,耐磨性得到较大的提高。
但是高锰钢破碎机锤头对破碎机整体性能要求较高,如果在实际工作中物理冲击力不够或接触应力小,则不能使表面迅速产生加工硬化,从而发挥不出其应有的耐磨性。
影响锤式破碎机锤头磨损的主要因素有哪些

锤式破碎机是直接将最大粒度为600-1800毫米的物料破碎至25或25毫米以下的一段破碎用破碎机。
锤式破碎机适用于在水泥、化工、电力、冶金等工业部门破碎中等硬度的物料,如石灰石、炉渣、焦碳、煤等物料的中碎和细碎作业。
影响锤式破碎机锤头磨损的主要因素有:锤头的材质、制造质量及结构设计、破碎机的技术设计、给料情况及结构中各部的间隙等。
锤式破碎机锤头材质的影响一般来说,硬度越大的锤头其耐磨性也愈大。
要提高锤头的耐磨性,就要增加其硬度,但随着硬度的提高,锤头的抗冲击韧性就会降低。
因此,如何兼顾锤头适宜的硬度和良好的抗冲击韧性是提高锤头耐磨性的关键。
锤头常用的材料有:高锰钢、高铬铸铁、低碳合金钢。
高锰钢韧性好,工艺性好,价格低,其主要特点是在较大的冲击或接触应力的作用下,表面层将迅速产生加工硬化,其加工硬化指数比其它材料高5—7倍,耐磨性得到较大的提高。
但如果使用巾冲击力不够或接触应力小,则不能使表面迅速产生加工硬化,高锰钢的耐磨性就不能充分发挥。
高铬铸铁是一种具有优良抗磨性能的耐磨材料,但韧性较低,易发生脆性断裂。
为了使高铬铸铁锤头安全运行,人们开发了复合锤头,即将高铬铸铁镶铸在高锰钢或低合金钢锤头头部,或者锤头工作部分采用高铬铸铁,锤柄部分采用碳钢,将两者复合起来,使锤头头部具有高硬度,而锤柄部具有高韧性,充分发挥两种材料的各自优点而克服单一材料的缺点,满足锤头使用性能要求。
但其制造工艺复杂,工艺要求较严格。
低碳合金钢主要为含铬、钼等种元素的合金结构钢,硬度高、韧性好,其基体组织有马氏体,贝氏体或贝氏体+马氏体复合组织。
锤头硬度为HRC45左右,冲击韧性d。
?15J/耐。
在同等工作条件下,其使用寿命至少比高锰钢锤头提高I倍以上。
但锤头的调质热处理是关键,调质热处理后不仅要求整体抗拉强度达850MPa以上,而且要求有相当的塑性和韧性。
锤式破碎机锤头的制造质量锤头的制造工艺也是决定其使用寿命的关键因素。
如果锤头表面或内部制造中存在缺陷,如缩孔、裂纹、穿晶等,不仅会降低锤头性能,甚至会造成锤头断裂。
锤头用耐磨铸钢30Cr Ni Mo Re的研制与应用
锤头用耐磨铸钢30Cr Ni Mo Re的研制与应用摘要:在物料这一特定环境下,研究如何提高锤头的寿命,降低金属材料消耗,减轻现场频繁更换锤头,增加生产,有着非常现实的意义关键词:锤头耐磨前言:齿板冲击式细碎机主要用于流化床锅炉燃料自备系统中煤及石灰石的细破碎,而锤头是其中的重要部件。
在火电行业中用ZGMn13锤头,现场运行中只能运行100多个小时。
因此,在物料这一特定环境下,研究如何提高锤头的寿命,降低金属材料消耗,减轻现场频繁更换锤头。
增加生产,有着非常现实的意义。
ZGMn13锤头甚至和低碳钢锤头破碎量差不多。
对高锰钢残体进行解剖,使用面的硬度只有HB186-222。
切片检查只在靠使用面发现个别晶粒产生滑移,大部分与基体组织一致。
可以认为。
在破碎煤及石灰石的过程中,锤头基本上不产生加工硬化。
是属于小能量多冲击的凿削磨粒磨损。
高锰钢显示不少其长处。
基于这一思想。
我们研制了一种起始硬度高的抗磨损、高强度、高韧性30Cr Ni MORC新耐磨钢。
1、实验内容(1)钢的化学成份。
30Cr Ni MOR。
钢成份设计。
镍在结构钢中是提高淬透性提高钢的韧性。
镍与铬配合使用,对淬透性作用极强,远远超过两种元素单独加入时的作用。
但铬镍钢的重要缺点是对回火脆性十分敏感,加入铂可以克服这一缺点。
在合金铸钢中加入一定量的稀土能细化钢的组织净化晶界,改善夹杂物,从而提高钢的冲击韧性和提高铸造性能。
铬镍铂稀土钢与其它钢相比是一种高淬透性、高强度、高韧性的耐磨材料。
钢的化学成份见表一。
(2)不同热处理状态下的性能见表二。
(3)回火温度和硬度的关系。
见图1。
(4)30Cr Ni MoRe的淬透性能很好。
80×60的锤头截面基本淬透。
(5)试制过程。
冶炼:在5吨电弧炉采用氧化法冶炼。
氧化温度≥1550℃,脱碳量≥0.30%。
脱碳速度≥0.01%/分。
终点碳0.20-0.27%.扒渣P≤0.01%.出钢前插铝1.0kg/吨,出钢时,随钢流加1#合金。
破碎机破碎能力的影响因素和锤头材质的选择
影响破碎机破碎能力的几个因素影响破碎机破碎能力的几个因素:主要包括:石料硬度,石料粘度和湿度,最终出料粒度,石料成分,破碎机本身破碎件质量。
1 、石料的硬度。
石料越坚硬越难以破碎,对设备的磨损也越严重,破碎的速度越慢,破碎能力就越小。
2 、物料的粘度和湿度,即物料中含的水分较大时,物料在破碎机内容易粘附,也容易在下料输送过程中堵塞,造成破碎能力减小。
粘度越大,破碎能力越小。
3 、最终出料粒度,最终破碎的石料要求的粒度越小,破碎速度越慢,最终影响破碎能力越小。
4 、石料的基本成分。
破碎前物料里含的细粉越多越影响破碎,因为这些细粉容易粘附影响输送。
对于细粉含量多的应该提前过一次筛。
另外石料中含杂质越多,也会影响破碎能力。
5、破碎设备的破碎件(锤头、鄂板,衬板)的耐磨性越好破碎能力越大,所以一定要选择质量好耐磨的破碎件。
重锤式破碎机锤头材质的选择分析枣庄市金山机械有限公司生产的重锤反击式破碎机无论是产量还是质量上都可堪称全国领先。
影响重锤反击式破碎机的使用寿命的最主要部件就是锤头,所以在购置锤式破碎机设备的时候可以通过以下几个方面来挑选高质量的锤式破碎机耐磨锤头:一、看锤式破碎机锤头材质二、看锤式破碎机锤头的结构设计三、看锤式破碎机锤头的制造工艺四、看锤式破碎机的技术参数枣庄市金山机械有限公司根据不同的石料推荐您使用不同材质的锤头:1高锰钢合金锤头:此锤头耐磨性好,抗击打性稍弱,比较适用于初破。
价格稍便宜。
2高铬合金锤头:耐磨性稍差,但是抗击打性好,比较适用于二破。
价格稍贵。
3高耐磨双合金锤头:使用寿命可达高锰钢使用寿命的五倍以上,铸造工艺为离心式压力铸造,避免了镶嵌式易脱落不耐磨的特点,粉碎率可提高30%,大大增加使用寿命。
专家谈锤式破碎机相关知识
立志当早,存高远专家谈锤式破碎机相关知识1.锤头设计与计算锤头是主要工作零件,其设计锤式破碎机主要是设计中型的锤头。
其形状如前面的图3-1 所示。
并有相关的计算。
锤头材料的选择问题是很关键的问题。
材料的选择取决于工作零件的工作状况和要求。
因为破碎机要破碎的是石灰石等中等硬度的物料。
一般用高碳钢锻造或铸造,也可用高锰钢铸造。
为了提高其耐磨性,采用高锰低合金钢,有的在工作表面涂上一层硬质合金。
有的采用高铬铸铁,其耐磨性比高锰钢锤头提高数倍。
关于材料的选择问题,在专题部分:提高锤头的耐磨性研究中,有专门的论述。
就不详细介绍了。
总之,锤头材料的选择,不仅关系到锤头的工作寿命,机器的生产能力、生产效率,还关系到各方面的经济性。
2.圆盘的结构设计与计算根据设计的要求,每根销轴上制砂机生产厂家需要有8 个锤子。
圆盘是用来悬挂锤头的,一共需有9 个圆盘,最两侧的两个,共有的特点是,一侧设置了锁紧螺母,另一端用轴肩定位。
所用的螺母为GB-812-85,这样每个圆盘均匀分布6 个圆孔,即可以通过六根销轴,用来悬挂锤头,锤头和院盘之间的间隙除了通过削轴连接,还有隔套隔开,为了保护圆盘的侧面,减少或尽量避免其侧面的磨损。
圆盘的大小取决于转子的直径,转子的直径的大小是圆盘的设计大小的依据。
因为,该型号的破碎机,光凭其型号就可以知道,转子的直径为800mm,所以,圆盘的大小的取值就有了一定的范围。
不妨取做560mm,圆孔沿径向的距离也是依据起承受载荷的能力和强度,尽可能取整数;圆孔的大小和锤头的圆孔的大小近似相等即可。
圆盘是通过键与主轴相连接的,而随主轴高速回转的。
所以结构中一定有键槽,其厚度也是满足强度要求、工作状况的。
不宜过大。
圆盘之间也是通过主。
锤式碎石机锤头所破碎物料的性质以及磨损情
锤式碎石机锤头所破碎物料的性质以及磨损情况常用的碎石机有pc锤式破碎机,环锤式破碎机,重型锤式破碎机,反击锤式破碎机,可逆锤式破碎机等,在工作过程中,锤式粉碎机锤头会受到物料的不断冲击与摩擦,从而使产生磨损,需要不断进行更换。
锤破机锤头的磨损不仅影响了破碎机的工作效率,还增加了经济成本。
因此需要找到有效解决锤头的磨损问题。
影响锤式机锤头磨损的几种情况分析1 所破碎物料的性质:物料的硬度越大,对锤头材质的硬度要求也就越高。
因此对于具体型号的破碎机应保持适宜的给料粒度,这在一定程度上可减小对锤头的影响,延长锤头的使用寿命。
当锤头在工作中受到的冲击应力不大时,会给锤头带来显微切削与冲击疲劳的凹坑,从而产生磨损。
这就需要改变锤头的工况,提高锤头表面加工硬化的程度,使锤头表面在初始工作时就迅速硬化,从而延长锤头的使用寿命。
2 锤头材质带来的磨损:高锰钢材质的锤头在工作过程中不能充分发挥。
可采用复合锤头也就是合金锤头,这样可提高锤头的硬度,同时保持良好的冲击韧性,有效提高锤头的使用寿命。
3 锤头的结构及几何形状:不同的锤头结构和几何形状对其热处理的力学性能、锤破机内部的金相组织有很大的影响,尤其是对厚度尺寸大的锤头影响更为突出。
4 锤破机结构的设计。
转子的功率和转速不仅会影响破碎机的生产能力,还关系到锤头冲击硬化的程度。
破碎机内部的间隙尺寸也会对锤头的磨损有影响。
因此要选择合理的转速,改进蓖条结构,使锤破机排料通畅,还要经常调整各部分的间隙,使其处于适当的范围之内。