
射线检测检测技术表面状态
射线检测检测技术表面状态
(1)距焊缝中心各50㎜范围内应清除飞溅、焊疤,对于母材上的深坑应补焊磨平。
表面质量应经监理检查合格,并经检测人员认可,以确保底片质量。
(2)焊缝成形粗劣易与内部缺欠相混淆,也必须修磨。
10 检测技术
a) 中心透照法
b) 双壁单影透照法
c) 双壁双影透照法
注:L---射线源至透照部位工件表面的距离;L---透照部位21工件表面至胶片的距离。
图4 透照方式示意图
单壁中心透照法、双壁单影透照法及双壁双影透照法是管道对接接头射线照相的三种基本透照方式。
(1)中心透照法
中心透照法是长输管道环缝检测的主要方式,它用X、射线爬行器进行检测。
它优点是不仅一次透照整条焊缝,γ.工作效率高,而且透照厚度均一,底片黑度一致,横向裂纹检出角为0,横向缺欠检出率高,灵敏度最佳。
(2)双壁单影透照法
双壁单影透照法是无法采用中心透照法对管子进行检测时而采用的方法,如小直径管道焊缝、死口、联头及几何不清
晰度无法满足中心透照法要求的焊缝。
这种透照方法的主要缺点:
①灵敏度较低。
与单壁透照相比要多穿过一个壁厚,需要X射线机的能量较
高,且经过前面的壁厚进行滤波,到达检测部位线质变硬,
使底片的灵敏度降低,与单壁透照相比差1~2个像质指数。
②透照次数应满足10.2.3中K值的要求。
③透照时应注意机头对中或采用对中工具进行。
(3)双壁双影透照法
这是Φ≤89㎜的管子唯一的透照方法,因管子源侧焊缝距胶
片远,几何不清晰度大,灵敏度低,为保证透照质量,操作
时要做到如下要点:
2/3,10dL焦距应满足L≥a)①按10.2.3中第项的规定,21㎜,且最大不超过103且不小于600㎜,椭圆透照间距为~㎜,
在相互垂直的方向各照一次。
当椭圆透照不可行时,15 °。
120次,互成3可采用垂直透照,透照次数不少于
②按T=2T+2㎜,查表3确定像质指数,使用专用等丝A像
质计,置于射线源侧。
③透照时管电压可适当提高,曝光量小于15mA·min。
④按8.5.4的要求,底片上的标记可适当减少。
⑤注意散射线的屏蔽。
10.2 几何条件
当射线机和透照工件一定的 /L,几何不清晰度Ug≤d
L12JB4730、L值与GB3323-87Ug情况下,控制L就控制了值。
11 AB级相同。
等标准中规定的
由于中心透照法比双壁单影透照法优越,在保证灵敏度和底
片质量满足标准要求的前提下,可以使几何不清晰度适.当降低,使L值减小,但减小值不得超过规定值的50%,以
1充分发挥中心透照法的优点。
这与欧洲EN1435和JB4730是一致的。
)当管材采用低合金高强钢时,应重视对横向缺欠1(.
的检出,因此本标准规定了K值。
但对公称直径小于250㎜的管子,其管壁较薄、压力不大,即使压强很高而承压面积
小,因此所受的压力也不大;本标准对公称直径小于250㎜管子焊缝的规定做了适当放宽,并不影响其质量,在锅炉压力容器标准和西气东输管道工程标准有类似规定。
本条中规定的K值称为透照厚度比,即K=T'/T,其中T为母材厚度,T'为射线束斜向透照最大厚度。
本标准规定环缝AB级的K值不大于1.1。
透照次数N和一次透照长度L3按下列公式计算:
环缝双壁单影法公式:
图03 双壁单影法透照
N=180°/α
α=θ+η
-12-1)1+[(θ=cosKT/D]/K
0-1/θD[·sin=sinη0]
D(2F-)0.
L=πD/N
03-1-1=cosK D》T时,θ当0α——横向裂纹检出角,°;式中:——影像最大失真角,°;θ——有效半辐射角,°;η——透照厚度比;K ——管件厚度,㎜;T——外直径,㎜。
D0㎜,而不是2)本标准中小径管界限为小于或等于89(这样做114㎜规定。
SY4056-93按标准中规定的小于或等于标准的规定,便于与国外先进油气管道是参照API std 1104标准接轨。
双壁双影椭圆成像一般有两种透照方法:一种是角度法,另一种是平移法。
①角度法管道透照采用角度法简单可行,但现场尤其是在高空,由于角度不易控制,底片上焊缝影像的开口间隙不准。
最理㎜以下的5㎜。
经过多次实践;对外径为503想的间隙为~㎜以50°为好,外径大于或等于管道倾斜角小于或等于10°为好。
但角度法不如水平7下的管道,倾斜角小于或等于位移法好掌握。
②平移法开口间隙水平位移S是利用两个相似三角形而求得的。
0.
通常控制在3~10㎜,最大间距不超过15㎜。
水平位移S(见图04)应按下式计算:0S=(b+g)L/L 210式中:S——水平位移,㎜;0b——焊缝宽度,㎜;
g——椭圆投影间距,㎜。
(3)对于公称直径小于250mm的管道环缝双壁单影透照时,对K值的要求和一次透照长度适当放宽,但整圈焊缝的透照次数,根据源距钢管外表面的距离而定,当源距钢管外表面
的距离小于或等于15㎜时,不少于3次;源距钢管外表面的距离大于15㎜时,不少于4次;以免漏检。
本条250㎜界限是参照“容规”和GB150对外径Φ<250㎜与Φ≥250㎜管子检测不同要求而界定的。
图04 双壁双影透照水平位移距离S0。
射线检测操作指导书样表及填写说明
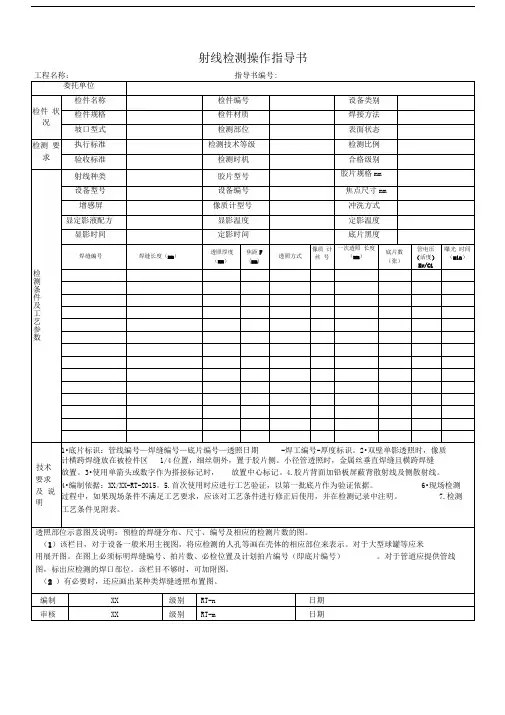
射线检测操作指导书射线检测操作指导书填写说明――“指导书编号”一般为流水顺序号,可根据单位管理体系要求来填写。
――“工程名称”按委托单填写。
――“委托单位”是指与我公司签订无损检测合同的单位或其授权的单位,负责办理委托事宜:――“检件名称”按委托单填写,其中管道填写管道编号和介质;设备填写设备位号和设备名称;――“检件编号”按委托单编写,其中管道填写管道编号或预制管段编号、设备填写设备位号,炉管填写炉位号与炉管区段号;――“设备类别”按委托单编写,根据不同的验收规范,管道可填写GC1、GC2或者SHA、SHB等、设备填写I、U、M;――“检件规格”按委托单填写,其中设各应填写设备内径X壁厚;管道应填写管子外径X壁厚;同一管道编号中所检验的不同规格均应逐一填写;――“检件材质”按委托单填写,其中同一台设备或同一管道编号中所检验的不同材质应逐一填写:――“执行标准”、“合格级别”、“检测比例”等按委托单要求填写;――“检测技术等级”按委托单要求填写,如无特殊要求,填写AB级;――“检验时机”分别填写焊后(检件材质若为有延迟裂纹倾向的,检测时机应为焊后24小时)、打磨后、热处理后、坡口准备、轧制、锻造,铸造,清根后、堆焊前、压力试验前、后等;――“表面状态”系指喷砂、打磨、机加工、轧制、漆面等;――“射线种类”根据选用的设备类型填写X射线或丫射线;――“设备型号”填写x射线探伤机或丫射线主机型号,如250EG—S2或Se-75;――“设备编号”填写公司内部对于所使用x射线探伤机或丫射线的唯一编号;――“焦点尺寸”按设备标牌上或说明书标示的尺寸填写;――“焦距”为射线源中心到胶片的距离,根据技术和标准的规定,综合照相质量、工作效率、使用方便性等因素,做出最佳选择;--- “增感屏”应填写屏的材质、前后屏厚度(单位mm),如“前后PbO.T;――“胶片牌号”应填写检验检件时使用的胶片型号,如“ AGFA-D7、AGFA-D4 ”,具体应根据所选用的射线源种类和检件材质选择。
表面分析技术
表面分析技术表面分析技术是一项涉及材料和表面特性研究的重要技术手段。
通过对材料表面的分析和测试,可以了解材料的化学成分、结构形态以及物理性质等重要信息。
这些信息对于材料科学、化学工程以及各种工业领域的研究和应用具有重要的指导意义。
本文将介绍常见的表面分析技术及其应用,并探讨其在材料研究领域中的重要性。
一、X射线衍射(XRD)X射线衍射技术是一种分析晶体结构和晶体取向的重要手段。
通过照射材料表面的X射线,利用倒转的原理,可以得到材料中晶体的信息,如晶体晶胞参数、晶面取向和结晶度等。
X射线衍射技术广泛应用于金属材料、无机晶体、聚合物材料以及生物材料等领域的研究中。
二、扫描电子显微镜(SEM)扫描电子显微镜是一种通过扫描材料表面的电子束来获取表面形貌和成分信息的技术。
通过SEM技术可以观察到材料的微观形貌、表面粗糙度以及颗粒分布情况。
此外,SEM还可以结合能谱分析,获取材料的元素成分信息,对于材料表面的成分分析具有重要意义。
扫描电子显微镜的高分辨率、高灵敏度和高成像质量使其成为材料科学研究中不可或缺的工具。
三、原子力显微镜(AFM)原子力显微镜是一种通过探针在材料表面扫描获取高分辨率表面形貌和力学性质的技术。
与扫描电子显微镜类似,原子力显微镜可以获得纳米级别的表面形貌信息。
此外,通过原子力显微镜还可以研究材料的力学性质,如力曲线、硬度和弹性模量等。
原子力显微镜在纳米材料研究、表面重构以及生物医学领域的研究具有重要应用价值。
四、拉曼光谱(Raman)拉曼光谱是一种通过激光照射材料表面,并测量散射光强度的技术。
拉曼光谱的原理是根据材料分子振动产生的震动频率差异来获取材料的化学成分和物理性质信息。
通过拉曼光谱可以研究材料的晶体结构、官能团成分以及分子结构的变化等。
应用于纳米材料、生物医学和化学合成等领域的研究中。
五、表面增强拉曼光谱(SERS)表面增强拉曼光谱是一种通过将材料置于金属纳米颗粒表面,使得拉曼信号得到大幅增强的技术。
X射线探伤检测规程

X射线探伤检测规程一、依据及适用范围依据ISO17636:2003、ISO10675-1:2008标准和本公司设备的特殊性制定本操作规程,本规程适用于对焊缝进行无损检测射线探伤前应做的准备工作和射线探伤中全过程的管理。
二、探伤前工艺准备1.人员要求从事射线照相检验的人员必须持有国家有关部门颁发的,并与其工作相适应的资格证书。
无损检测人员应每年检查一次身体,校正视力不得低于1.0。
2.工件表面状态要求工件焊缝及热影响区表面质量应经焊接检验员外观检查合格,表面的不规则状态在底片上的图象应不掩盖焊缝中缺陷或与之相混淆(如溅物、油污、锈蚀、凹坑、焊瘤、咬边等),否则应做适当的修整。
3.工件划线按照射线检测工艺卡在规定的检测部位划线。
采用单壁透照时需在工件两侧(射源侧和胶片侧)同时划线,并要求所划的线段尽可能对准。
采用双壁单影透照时,只需在工件胶片侧划线。
划线顺序由小号指向大号,纵焊缝按从左至右顺序,环向焊缝采用顺时针方向划线编号。
(工件表面应作出永久性标记以作为对每张底片重新定位的依据,工件不适合打印标记时,应采用详细的透照部位草图和其它的有效方法标注)。
4.像质计和标记摆放4.1像质计的摆放丝型像质计应放在射源一侧的工件表面上,位于被检焊缝的一端(被检长度的1/4处),钢丝横跨焊缝并与焊缝方向垂直,细丝置于外侧。
当射源一侧无法放置像质计时,可将其放在胶片侧,像质计应附加“F”标记以示区别,做一次对比试验,使实际像质指数达到规定要求。
外径大于等于200 mm的管子或容器环缝,采用射线中心法做周向曝光时,整圈环焊缝应等间隔放置至少三个像质计。
4.2.标记的摆放各种铅字标记应齐全,包括有:(↑)中心标记、(↑)搭接标记(↑)、工件编号、焊缝编号,部位编号,钢板厚度、焊工代号和透照日期。
返修透照时,应加返修标记R1、R2。
各种标记的摆放位置应距离焊缝边缘至少5mm,其中搭接标记的位置:在双壁单影或射源在内F>R的透照方式时,应放在胶片侧,其余透照方式应放在射源侧。
射线检测检测技术表面状态

射线检测检测技术表面状态焊缝及热影响区的表面质量(包括余高高度)应经外观检查合格。
表面的不规则状态在底片上的影象应不掩盖焊缝中的缺欠或与之相混淆,否则应做适当的修整。
(1)距焊缝中心各50㎜范围内应清除飞溅、焊疤,对于母材上的深坑应补焊磨平。
表面质量应经监理检查合格,并经检测人员认可,以确保底片质量。
(2)焊缝成形粗劣易与内部缺欠相混淆,也必须修磨。
10 检测技术10.1透照方式按射线源、工件和胶片之间的相互位置,管道环缝主要采用中心透照、双壁单影透照和双壁双影透照三种方式,见图4。
只要实际可行优先采用单壁透照方式,当单壁透照方式不可行时,方可采用双壁透照方式。
a) 中心透照法b) 双壁单影透照法c) 双壁双影透照法注:L1---射线源至透照部位工件表面的距离;L2---透照部位工件表面至胶片的距离。
图4 透照方式示意图单壁中心透照法、双壁单影透照法及双壁双影透照法是管道对接接头射线照相的三种基本透照方式。
(1)中心透照法中心透照法是长输管道环缝检测的主要方式,它用X、γ射线爬行器进行检测。
它优点是不仅一次透照整条焊缝,工作效率高,而且透照厚度均一,底片黑度一致,横向裂纹检出角为0,横向缺欠检出率高,灵敏度最佳。
(2)双壁单影透照法双壁单影透照法是无法采用中心透照法对管子进行检测时而采用的方法,如小直径管道焊缝、死口、联头及几何不清晰度无法满足中心透照法要求的焊缝。
这种透照方法的主要缺点:①灵敏度较低。
与单壁透照相比要多穿过一个壁厚,需要X射线机的能量较高,且经过前面的壁厚进行滤波,到达检测部位线质变硬,使底片的灵敏度降低,与单壁透照相比差1~2个像质指数。
②透照次数应满足10.2.3中K值的要求。
③透照时应注意机头对中或采用对中工具进行。
(3)双壁双影透照法这是Φ≤89㎜的管子唯一的透照方法,因管子源侧焊缝距胶片远,几何不清晰度大,灵敏度低,为保证透照质量,操作时要做到如下要点:①按10.2.3中第a)项的规定,焦距应满足L1≥10dL22/3,且不小于600㎜,椭圆透照间距为3~10㎜,且最大不超过15㎜,在相互垂直的方向各照一次。
JB/T4730.2—2005射线检测
承压设备无损检测第2部分:射线检测1范围JB/T4730的本部分规定了承压设备金属材料受压元件的熔化焊对接接头的X射线和γ射线检测技术和质量分级要求。
本部分适用于承压设备受压元件的制造、安装、在用检测中对接焊接接头的射线检测。
用于制作焊接接头的金属材料包括碳素钢、低合金钢、不锈钢、铜及铜合金、铝及铝合金、钛及钛合金、镍及镍合金。
本部分规定的射线检测技术分为三级:A级——低灵敏度技术;AB级——中灵敏度技术;B级——高灵敏度技术。
承压设备的有关支承件和结构件的对接焊接接头的射线检测,也可参照使用。
2规范性引用文件下列文件中的条款,通过JB/T4730的本部分引用而成为本部分的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本部分,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本部分。
GB11533—1989标准对数视力表GB16357—1996工业X射线探伤放射卫生防护标准GB18465—2001工业γ射线探伤放射卫生防护要求GB18871—2002电离辐射防护与辐射源安全基本标准GB/T19384.1—2003无损检测工业射线照相胶片第1部分工业射线胶片系统的分类GB/T19384.2—2003无损检测工业射线照相胶片第2部分用参考值方法控制胶片处理HB7684—2000射线照相用线型像质计JB/T4730.1承压设备无损检测第1部分:通用要求JB/T7902—1999线型像质计JB/T7903—1999工业射线底片观片灯3一般要求射线检测的一般要求除应符合JB/T4730.1的有关规定外,还应符合下列规定。
3.1射线检测人员3.1.1从事射线检测的人员上岗前应进行辐射安全知识的培训,并取得放射工作人员证。
3.1.2射线检测人员未经矫正的近(距)视力和远(距)视力不低于5.0(小数记录值为1.0),测试方法应符合GB11533的规定。
无损检测(NDE检测)报告表格,中英对照

备注 Remark
缺陷及返修情况说明: Explanations on defects and repairs
检测人: Tested by
年 (Y) 日(D)
月 (M)
审核人:
年 (Y)
Approved by (M) 日(D)
(检验专用章) 月
Special inspection stamp
..
.
探测波型 Wave type
检测数量 Number of Work pieces tested 表面状况 Surface condition
耦合剂 Bounding agent
探头型号 Probe type
探头 K 值 K value of probe
补偿 Compensation
标准试块 Standard test block
Inclusion 夹渣,
IF = Incomplete Fusion 未融合, IP = Incomplete Penetration 未焊透, UC = Undercut
咬检边测人:
年 (Y)
月 审核人:
年 (Y)
月
Examined by
(M) 日(D)
Reviewed by
(M) 日(D)
SH 3503–J124
poles
磁粉种类 Magnetic particle type
悬浮剂 Suspension agent
磁悬液浓度 Concentration
灵敏度试片 Sensitivity Work
piece
检测结果
Inspection results
缺陷性质
缺陷尺寸
评定级别
评定结论
射线检测工艺规程
射线检测工艺规程1.1 适用范围1.1.1 本规程适用锅炉压力容器和压力管道熔化焊对接接头的射线检测。
1.1.2 锅炉、压力容器和压力管道的制造与现场组焊。
1.1.3 焊接工艺评定及焊工考试的试件,产品焊接试板或工艺纪律检查试板的焊缝。
1.2 焊缝表面要求1.1.1 射线检测前,焊缝及热影响区(包括焊缝余高)的表面质量应经外观检查合格。
表面的不规则状态在底片上的图像应不掩盖焊缝中的缺陷或与之相混淆,否则表面应经修整合格后方可进行检测。
1.1.2 具有延迟裂纹倾向材质的焊缝,射线检测应在焊后24小时后方可进行。
1.3 探伤设备1.3.1 射线机、观片灯、黑度计等射线检测设备应经调试合格并符合有关标准规定。
1.3.2 使用射线检测设备,必须严格按其操作规程进行操作。
1.4 胶片与增感屏1.4.1 胶片:工业X胶片按工程(产品)设计或施工及验收规范、标准所要求的无损检测标准的规定选用。
胶片必须在有效期内使用。
胶片应存放在阴凉干燥的地方避免潮湿、高温和爆晒,并远离射线源。
1.4.2 增感屏:按工程(产品)设计或施工及验收规范、标准所要求的无损检测标准的规定选用,可优先选用金属增感屏,应保持增感屏的表面平整。
不准有油脂、污物、斑痕及机械损伤。
1.5 线型象质计选择、放置1.5.1 线型象质计:按工程(产品)设计或施工及验收规范、标准所要求的无损检测标准有关规定选用相应系列的象质计,线型象质计的型号和规格应符合GB5618-85的规定。
1.5.2 线型象质计应放在射线源一侧的工件表面上,被检焊缝区的一端(被检区长度的1/4部位),中间一根钢丝的影像应位于底片两端1/4部位,且细丝朝外。
当射线源一侧无法放置象质计时,也可以放在胶片一侧工件表面上,但象质计应提高一级或通过对比试验,使象质指数达到规定的要求。
当象质计放在胶片一侧表面上时,应附加“F”标记以示区别。
1.5.3 采用射线源置于园心位置的周向曝光时,象质计应在内壁每隔90°放置一个。
射线检测操作指导书
及说明 4. 安全防护:划定控制区和管理区、设置警告标志;工作人员应佩带个人剂量计,并携带剂量报警仪。
编 审
制 核
级 级
别 别
日 日
期 期
年 年
月设备型号
设备编号
焦点尺寸 mm
检 测 条 件 及 工 艺 参 数
焊缝编 焊缝长度 透照厚度 焦距 F
透照方式 像质计丝号 ( mm) ( mm)
一次透照长度
1. 布片要求:胶片应紧贴于工件。 技术要求 2. 像质计摆放:像质计金属丝应垂直焊缝并且横跨焊缝。 3. 标记布置:识别系统铅字标记至少距焊缝边缘 5mm。 5. 本操作指导书未规定事宜,按《射线检测工艺规程》执行。 透照部位示意图及说明:
射线检测操作指导书
工程名称:
委托单位 检件状 况 检测 要求 检件名称 检件规格 坡口型式 执行标准 验收标准 NB/T47013-2015 NB/T47013-2015 检件编号 检件材质 检测部位 检测技术等级 检测时机 对接焊缝 AB 级 外观检测合格后 设备类别 焊接方法 表面状态 检测比例 合格级别 适宜检测 见检测记录 Ⅱ 300*80mm 射线种类 X 射线 胶片型号 天津Ⅲ型 胶片规格 mm 240*80mm 2×2mm 1.5×1.5mm 1×1mm 增感屏 显定影液配方 显影时间 号 ( mm) 铅屏 套药 4-6min 像质计型号 显影温度 定影时间 20℃ 10min 冲洗方式 定影温度 底片黑度范围 底片数 (张) ( mm) 手动 20℃ 2.0-4.5 管电压 曝光时间 (kV) ( min)
射线检测-焊缝缺陷图谱
1.外部缺陷在焊缝的表面,用肉眼或低倍放大镜就可看到,如咬边,焊瘤,弧坑,表面气孔和裂纹等。
2.内部缺陷位于焊缝内部,必须通过各种无损检测方法或破坏性试验才能发现。
内部缺陷有未焊透,未熔合,夹渣,气孔,裂纹等,这些缺陷是我们无损检测人员检查的主要对象。
焊缝缺陷的危害性:1、由于缺陷的存在,减少了焊缝的承载截面积,削弱了静力拉伸强度。
2、由于缺陷形成缺口,缺口尖端会发生应力集中和脆化现象,容易产生裂纹并扩展。
3、缺陷可能穿透焊缝,发生泄漏,影响致密性。
焊缝纵向裂纹示意图一、焊缝纵向裂纹X光底片焊缝纵向裂纹1 焊缝纵向裂纹2焊缝纵向裂纹3 焊缝纵向裂纹4焊缝纵向裂纹5 焊缝纵向裂纹6焊缝纵向裂纹7 焊缝纵向裂纹8焊缝纵向裂纹9 焊缝纵向裂纹10焊缝纵向裂纹11 焊缝纵向裂纹12焊缝纵向裂纹13 焊缝纵向裂纹14焊缝纵向裂纹15 焊缝纵向裂纹16焊缝纵向裂纹17 焊缝纵向裂纹18焊缝纵向裂纹19 焊缝纵向裂纹20 纵向裂纹的表面特征是沿焊缝长度方向出现的黑线,它既可以是连续线条,也可以是间断线条。
纵向裂纹影像产生的原因是沿焊缝长度破裂而导致的不连续黑线。
二、热影响区纵向裂纹X光底片热影响区纵裂1 热影响区纵裂2 热影响区撕裂呈线性黑色锯齿状,平行于熔合线,穿晶扩展,表面无明显氧化色彩,属脆性断口的延迟裂纹。
焊缝横向裂纹示意图三、焊缝横向裂纹X光底片焊缝横向裂纹1 焊缝横向裂纹25焊缝横向裂纹3 焊缝横向裂纹4焊缝横向裂纹的表征是横在焊接影像上的一根细小黑线(直线或曲线),它产生的原因是由焊缝上的金属破裂引起的。
当焊接应力为拉应力并与氢的析集和淬火脆化同时发生时,极易产生冷裂纹。
四、母材裂纹X光底片母材裂纹1 母材裂纹2裂纹:材料局部断裂形成的缺陷。
裂纹的分类方法:按延伸方向可分为纵向裂纹、横向裂纹、辐射状裂纹;按发生部位可分为焊缝裂纹、热影响区裂纹、熔合区裂纹、焊趾裂纹、弧坑裂纹、母材裂纹;按发生条件和时机可分为热裂纹、冷裂纹、再热裂纹。
无损检测(NDE检测)报告表格,中英对照精编版
黑度: Darkness
总计:
张
拍片数量 Quantity
Total 其中:一次返修 Of which: 1st repair
扩透
Pieces 张 Pcs 张
二次返修 2nd repair
张 三次返修
张
Pcs 3rd repair
Pcs
Additional pictures taken
Pcs
评定结果 Results
class
conclusion
备注 Remark
缺陷及返修情况说明: Explanation on defects and repairs
检测人: Inspected by
年(Y) 月(M) 日(D)
审核人: Approved by
年(Y) 月(M) 日(D)
(检验专用章) Special inspection
检件名称 Work piece description 检件编号 Work piece No
检件类型 Work piece type
检验时机 Inspection time
执行标准 Standard 仪器型号 Apparatus type 磁化方式 Magnetization
mode 磁化方向 Magnetization direction 磁化时间 Magnetization
mA/Ci
Class 胶片类型: Film type
胶片规格: Film specification 增感方式: Increased sensitivity mode
像质计型号: IQI type
曝光时间: Exposure time
s
像质指数: Image quality indicator