
华中系统车床操作面板及基本操作数控的资料共33页文档
华中数控车操作步骤。

第三章 华中数控世纪星机床面板操作华中数控标准铣床、车床和卧式加工中心面板CRT 显示横排软键操作箱键盘打开/关闭键盘打开手轮紧急停止按钮13.1 机床准备3.1.1 激活机床检查急停按钮是否松开至状态,若未松开,点击急停按钮,将其松开。
3.1.2 机床回参考点检查操作面板上回零指示灯是否亮,若指示灯亮,则已进入回零模式;若指示灯不亮,则点击按钮,使回零指示灯亮,转入回零模式。
在回零模式下,点击控制面板上的按钮,此时X轴将回零,CRT上的X坐标变为“0.000”。
同样,分别再点击,,可以将Y、Z轴回零。
(车床只有X , Z轴)此时CRT界面如图3-1-2-1所示图3-1-2-1 CRT界面上的显示值3.2 对刀3.2.2 车床对刀自动设置坐标系法:自动设置坐标系法对刀采用的是在刀偏表中设定试切直径和试切长度,选择需要的工件坐标系,机床自动计算出工件端面中心点在机床坐标系中的坐标值按软键,在弹出的下级子菜单中按软键,进入刀偏数据设置页面,如图3-2-2-6所示图3-2-2-6 图3-2-2-7用方位键将亮条移动到要设置为标准刀具的行,按软键设置标准刀具,绿色亮条所在行变为红色,此行被设为标准刀具,如图3-2-2-7所示用标准刀具试切零件外圆,然后沿Z轴方向退刀主轴停止转动后,点击菜单“工艺分析/测量”,在弹出的对话框中点击刀具所切线段,线段由红色变为黄色,记下下面对话框中对应的X的值,此为试切后工件的直径值,将X填入刀偏表中“试切直径”栏用标准刀具试切工件端面,然后沿X轴方向退刀刀偏表中“试切长度”栏输入工件坐标系Z轴零点到试切端面的有向距离按软键,在弹出的下级子菜单中用方位键选择所需的工件坐标系,如图3-2-2-8所示图3-2-2-8按键确认,设置完毕注:采用自动设置坐标系对刀前,机床必须先回机械零点试切零件时主轴需转动Z轴试切长度有正有负之分试切零件外圆后,未输入试切直径时,不得移动X轴;试切工件端面后,未输入试切长度时,不得移动Z轴试切直径和试切长度都需输入,确认。
华中数控系统操作面板按键的用途.docx
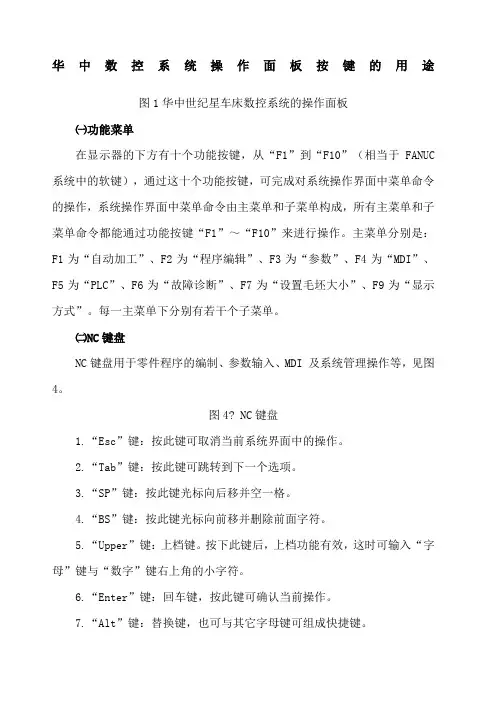
华中数控系统操作面板按键的用途图1华中世纪星车床数控系统的操作面板㈠功能菜单在显示器的下方有十个功能按键,从“F1”到“F10”(相当于FANUC 系统中的软键),通过这十个功能按键,可完成对系统操作界面中菜单命令的操作,系统操作界面中菜单命令由主菜单和子菜单构成,所有主菜单和子菜单命令都能通过功能按键“F1”~“F10”来进行操作。
主菜单分别是:F1为“自动加工”、F2为“程序编辑”、F3为“参数”、F4为“MDI”、F5为“PLC”、F6为“故障诊断”、F7为“设置毛坯大小”、F9为“显示方式”。
每一主菜单下分别有若干个子菜单。
㈡NC键盘NC键盘用于零件程序的编制、参数输入、MDI 及系统管理操作等,见图4。
图4? NC键盘1.“Esc”键:按此键可取消当前系统界面中的操作。
2.“Tab”键:按此键可跳转到下一个选项。
3.“SP”键:按此键光标向后移并空一格。
4.“BS”键:按此键光标向前移并删除前面字符。
5.“Upper”键:上档键。
按下此键后,上档功能有效,这时可输入“字母”键与“数字”键右上角的小字符。
6.“Enter”键:回车键,按此键可确认当前操作。
7.“Alt”键:替换键,也可与其它字母键可组成快捷键。
8.“DEL”键:按此键可删除当前字符。
9.“PgDn”键与“PgUp”键:向后翻页与向前翻页。
10.“▲”键、“▼”键、“?”键与“?”键:按这四个键可使光标上、下、左、右移动。
11.“字母”键、“数字”键和“符号”键:按这些键可输入字母、数字以及其他字符,其中一些字符需要配合“Upper”键才能被输入。
㈢机床控制面板见图5图5 机床控制面板1. 方式选择按键。
方式选择按键的作用是把数控车床的操作方式进行了分类,在每一种操作方式下,只能进行相应的操作。
方式选择按键共有五个,分别是“自动”操作方式、“单段”操作方式、“手动”操作方式、“增量”操作方式和“回零”操作方式。
(1)“自动”操作方式:按此键进入自动运行方式,在自动方式下可进行连续加工工件、模拟校验加工程序、在MDI 模式下运行指令等操作。
数控车编程与操作实用教程:第四章 华中(HNC-2122T)系统数控车床操作与编程
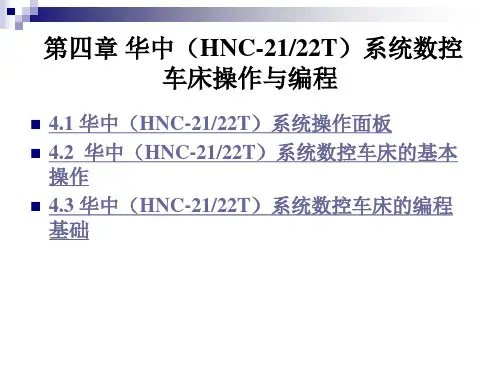
4.2 华中(HNC-21/22T)系统数控车床 的基本操作
例如要输入“G00 X100 Y1000” MDI 运行指令段,可以 (1)直接输入“G00 X100 Y1000 ”并按Enter 键 (2)先输入“G00 ”并按Enter 键,再输入“X100” 并按Enter 键,然后
修调倍率递减5%,机械齿轮换档时,主轴速度不能修调。
上一页 下一页 返回
4.1 华中(HNC-21/22T)系统操作面板
手动移动机床主轴按钮。
机床运行过程中,在危险或紧急情况下按下急停按钮, CNC
即进入急停状态。伺服进给及主轴运转立即停止工作(控制 柜内的进
给驱动电源被切断)。松开急停按钮,左旋此按钮,自动跳起,CNC
4.2 华中(HNC-21/22T)系统数控车床 的基本操作
四、手动操作
1、手动方式 按一下“手动”按键,系统处于点动运行方式。 按压要移动的坐标轴“+X”、“-X”、“+Z”、“-Z”按键,相应轴将
产生正向或负向连续移动。 松开坐标轴按键,相应轴即减速停止。 在手动方式下,同时按压X、Z方向的手动按键,能同时手动连续移
统运行,旋转并拔起“急停”按钮使系统复位。
二、机床回零
控制机床运动的前提是建立机床坐标系,为此,系统接通电源,复 位后首先应该进行机床各轴回参考点操作。方法如下:
1、如果系统显示的工作方式不是回零方式,按一下控制面板上面 的“回零”按键,确保系统处于“回零”方式。
2、按坐标轴方向键“+Z、+X”,点动使每个坐标轴逐一回参考点, 当X、Z轴回参考点后,“+X”和“+Z”按键内的指示灯亮。
动X、Z坐标轴。 手动进给是若同时按下“快进”按键,则产生相应轴的正向或负向快
华中世纪星HNCT系统的数控车面板操作简介
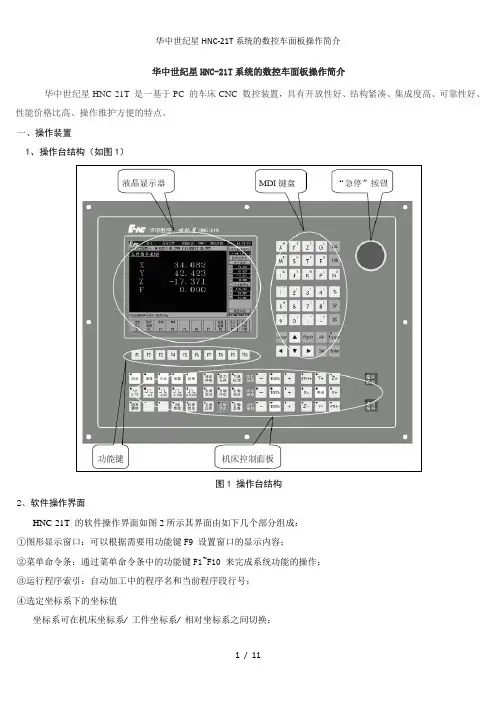
华中世纪星HNC-21T系统的数控车面板操作简介华中世纪星HNC-21T 是一基于PC 的车床CNC 数控装置,具有开放性好、结构紧凑、集成度高、可靠性好、性能价格比高、操作维护方便的特点。
一、操作装置1、操作台结构(如图1)图1 操作台结构2、软件操作界面HNC-21T 的软件操作界面如图2所示其界面由如下几个部分组成:①图形显示窗口:可以根据需要用功能键F9 设置窗口的显示内容;②菜单命令条:通过菜单命令条中的功能键F1~F10 来完成系统功能的操作;③运行程序索引:自动加工中的程序名和当前程序段行号;④选定坐标系下的坐标值坐标系可在机床坐标系/ 工件坐标系/ 相对坐标系之间切换;显示值可在指令位置/ 实际位置/ 剩余进给/ 跟踪误差/ 负载电流/ 补偿值之间切换(负载电流只对11 型伺服有效)图2 HNC-21T 的软件操作界面⑤工件坐标零点:工件坐标系零点在机床坐标系下的坐标;⑥倍率修调主轴修调:当前主轴修调倍率进给修调:当前进给修调倍率快速修调:当前快进修调倍率⑦辅助机能:自动加工中的M、S、T 代码⑧当前加工程序行:当前正在或将要加工的程序段⑨当前加工方式系统运行状态及当前时间工作方式:系统工作方式根据机床控制面板上相应按键的状态可在自动运行、单段运行、手动运行、增量运行、回零急停、复位等之间切换;运行状态:系统工作状态在运行正常和出错间切换;系统时钟:当前系统时间;图3 菜单层次操作界面中最重要的一块是菜单命令条。
系统功能的操作主要通过菜单命令条中的功能键F1-F10 来完成。
由于每个功能包括不同的操作,菜单采用层次结构,即在主菜单下选择一个菜单项后,数控装置会显示该功能下的子菜单,用户可根据该子菜单的内容选择所需的操作,如图3所示当要返回主菜单时,按子菜单下的F10 键即可。
HNC-21T 的菜单结构如图4所示.图4 HNC-21T 的菜单结构二、上电、关机、急停主要介绍机床数控装置的上电、关机、急停、复位、回参考点、超程解除等操作。
华中数控铣床操作界面
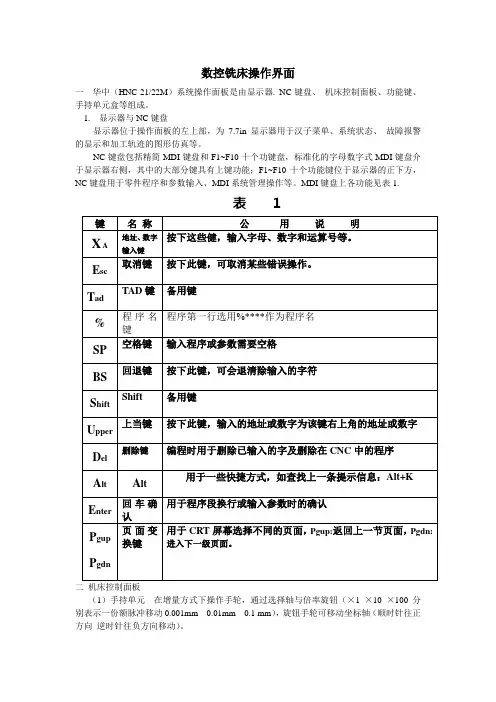
数控铣床操作界面一华中(HNC-21/22M)系统操作面板是由显示器. NC键盘、机床控制面板、功能键、手持单元盒等组成。
1. 显示器与NC键盘显示器位于操作面板的左上部,为7.7in显示器用于汉子菜单、系统状态、故障报警的显示和加工轨迹的图形仿真等。
NC键盘包括精简MDI键盘和F1~F10十个功键盘,标准化的字母数字式MDI键盘介于显示器右侧,其中的大部分键具有上键功能;F1~F10十个功能键位于显示器的正下方,NC键盘用于零件程序和参数输入、MDI系统管理操作等。
MDI键盘上各功能见表1.表 1二机床控制面板(1)手持单元在增量方式下操作手轮,通过选择轴与倍率旋钮(×1 ×10 ×100分别表示一份额脉冲移动0.001mm 0.01mm 0.1 mm),旋钮手轮可移动坐标轴(顺时针往正方向逆时针往负方向移动)。
(2)倍率修调按钮1)(主轴修调):自动或手动方式旋钮主轴时,按(+)提高(-)降低,可修调主轴的转速,修调范围是:10%~150%2)(快速修调):自动加工时,可修调程序中G00的进给速度,修调范围是:0~100%3)(进给修调):自动或手动时(G01)操作各轴移动时,可修调移动速度,修调范围:0~200%(3)进给轴向选择按钮在手动方式,需往某轴的某方向移动,按住该按钮,使其灯亮,移动轴往选择的方向运动;执行快速移动,需将(快进)按钮同时按下,选择轴将快速移动。
选择轴移动时的速度受进给修调倍率的影响。
(4)(紧急停止)开关机时,用于切断和接通饲服电源;运行中遇到危险的情况,立即按下此按钮,切断饲服电源,机床将立即停止所有的动作,需解除时,顺时针方向旋钮转此按钮,即可恢复待机状态,在重新运行前必须执行返回参考点操作。
(5)(循环启动)与(进给保持)按钮在自动运行和MDI方式下,按下(循环启动)按钮可进行程序的自动运行;用(进给保持)按钮可使运行暂停。
再次按下(循环启动)可继续自动运行。
华中世纪星数控车床的操作面板简介

华中世纪星数控车床的操作面板简介华中世纪星车削数控装置的操作面板如图1-1所示。
图1-1 华中世纪星操作面板1. 软件操作面板华中世纪星HNC-21T的软件操作界面如图1-3所示。
其界面由如下几个部分组成:①图形显示窗口。
可以根据需要,用功能键F9设置窗口的显示内容。
②菜单命令条。
通过菜单命令条中的功能键F1~F10来完成系统功能的操作。
③运行程序索引。
自动加工中的程序名和当前程序段行号。
④选定坐标系下的坐标值。
坐标系可在机床坐标系/工件坐标系/相对坐标系之间切换;显示值可在指令位置/实际位置/剩余进给/跟踪误差/负载电流/补偿值之间切换。
⑤工件坐标零点。
工件坐标系零点在机床坐标系下的坐标。
⑥辅助功能。
自动加工中的M、S、T代码。
⑦当前加工程序行。
当前正在或将要加工的程序段。
⑧当前加工方式、系统运行状态及当前时间。
系统工作方式根据机床控制面板上相应按键的状态可在自动运行、单段运行、手动、增量、回零、急停、复位等之间切换;系统工作状态在“运行正常”和“出错”之间切换;系统时钟显示当前系统时间。
⑨机床坐标、剩余进给。
机床坐标显示刀具当前位置在机床坐标系下的坐标;剩余进给指当前程序段的终点与实际位置之差。
⑩直径/半径编程、公制/英制编程、每分进给/每转进给、快速修调、进给修调、主轴修调。
图1-3 华中世纪星HNC-21T软件操作界面操作界面中最重要的一块是菜单命令条。
系统功能的操作主要通过菜单命令条中的功能键F1~F10来完成。
由于每个功能包括不同的操作,菜单采用层次结构,即在主菜单下选择一个菜单项后,数控装置会显示该功能下的子菜单,用户可根据该子菜单的内容选择所需的操作,如图1-4所示。
当要返回主菜单时,按子菜单下的F10键即可。
图1-4 菜单层次2. 机床控制面板机床手动操作主要由机床控制面板完成,机床控制面板如图1-5所示。
①②按下“手动”按键(指示灯亮),系统处于手动运行方式,可点动移动机床坐标轴。
数控机床操作手册(华中系列)
目录华中世纪星21M数控铣床1第一章数控系统面板1 1.1数控系统面板1 1.2MDI键盘说明2 1.3菜单命令条说明2 1.4快捷键说明3 1.5机床操作键说明3第二章手动操作8 2.1返回机床参考点8 2.2手动移动机床坐标轴8 2.3手动控制主轴10 2.4MDI运行10第三章自动运行操作13 3.1进入程序运行菜单13 3.2选择运行程序13 3.3程序校验14 3.4启动自动运行143.5单段运行14第四章程序编辑154.1进入程序编辑菜单15 4.2选择编辑程序15 4.3编辑当前程序16 4.4保存程序16第五章数据设置175.1进入数据设置菜单17 5.2设置坐标系17 5.3设置刀具数据18华中世纪星21T数控车床19第一章数控系统面板19 1.1数控系统面板19 1.2MDI键盘说明20 1.3菜单命令条说明20 1.4快捷键说明21 1.5机床操作键说明21第二章手动操作26 2.1返回机床参考点26 2.2手动移动机床坐标轴26 2.3手动控制主轴28 2.4刀位选择和刀位转换282.5机床锁住29 2.6MDI运行29第三章自动运行操作313.1进入程序运行菜单31 3.2选择运行程序31 3.3程序校验32 3.4启动自动运行32 3.5单段运行32第四章程序编辑和管理334.1进入程序编辑菜单33 4.2选择编辑程序33 4.3编辑当前程序34 4.4保存程序34第五章数据设置355.1进入数据设置菜单35 5.2设置刀库数据35 5.3设置刀偏数据36 5.4设置刀补数据36 5.5设置坐标系37华中世纪星三轴立式加工中心39第一章数控系统面板39 1.1数控系统面板391.2MDI键盘说明40 1.3菜单命令条说明40 1.4快捷键说明41 1.5机床操作键说明41第二章手动操作462.1返回机床参考点46 2.2手动移动机床坐标轴46 2.3手动控制主轴48 2.4MDI运行48第三章自动运行操作513.1进入程序运行菜单51 3.2选择运行程序51 3.3程序校验52 3.4启动自动运行52 3.5单段运行52第四章程序编辑534.1进入程序编辑菜单53 4.2选择编辑程序53 4.3编辑当前程序54 4.4保存程序54第五章数据设置555.1进入数据设置菜单55 5.2设置坐标系555.3设置刀具数据56华中I型数控铣床57第一章数控系统面板57 1.1数控系统面板57 1.2MDI键盘说明58 1.3菜单命令条说明58第二章手动操作59 2.1手动参考点返回59 2.2进给操作59 2.3主轴运转操作60第三章程序编辑61 3.1新建程序61 3.2保存程序61 3.3打开程序61 3.4删除62 3.5查找62第四章数据设置63 4.1设定工件坐标系63 4.2刀具补偿值设置63第五章自动运行操作64 5.1自动运行方式64 5.2MDI运行64华中I型数控车床66第一章数控系统面板66 1.1数控系统面板66 1.2MDI键盘说明67 1.3菜单命令条说明67第二章手动操作68 2.1手动参考点返回68 2.2进给操作68 2.3主轴正反转及停止68第三章程序编辑69 3.1新建程序69 3.2保存程序69 3.3删除69 3.4查找70第四章数据设置71 4.1设定工件坐标系71 4.2刀具补偿值设置71第五章自动运行操作72 5.1自动运行方式72 5.2MDI运行72华中世纪星21M数控铣床第一章数控系统面板1.1 数控系统面板1.2 MDI键盘说明1.3 菜单命令条说明数控系统屏幕的下方就是菜单命令条。
华中系统车床操作面板及基本操作数控 共34页
增量倍率
主轴手动控制
进给修调
快速修调
1、坐标轴移动
1)点动进给 先按一下
按键,然后按压要移动的坐标轴
,
坐标轴开始移动。同时按下X、Z方向按键,能同时手动连续移动X、Z坐标轴。
2)点动快速移动 在点动进给时,若同时按下
按键,则产生相应轴的快速移动。
3)点动进给速度选择
按压进给修调或快速修调右侧的”100%“按键,进给或快速修调倍率被置为100 %。
继续查找替换(F8)
替换(F9)
PLC(F5) 状态显示(F4)
设置毛坯大小(F7)
参 数 F3
MDI F4
故障 报警 F6
参数索引(F1) 修改口令(F2) 输入权限(F3) 置出厂值(F5) 恢复前值(F6) 备份参数(F7) 装入参数(F8)
刀具库(F1) 刀具表(F2) 坐标系(F3) 返回断点(F4) 重新对刀(F5) MDI运行(F6) MDI清除(F7) 对刀(F8) 报警显示(F6)
4)松开 ”超程解除“ 按键。
5)机床超程解除后,应重新回参考点操作。
6、关机
1)先按下控制面板上的
按钮断开伺服电源,以减少设备电冲击。
2)断开数控电源。 3)断开机床电源。
二、机床手动操作
机床手动操作主要由手持单元和机床控制面板共同完成。机床控制面板如下图:
方式选择
冷却起停 刀位转换 主轴修调
轴手动按钮
在MDI功能子菜单下按F3键,进入坐标系手动数据输入方式。按 或 键,
选择要输入的数据类型:G54/G55/G56/G57/G58/G59坐标系/当前工件坐标系等的偏置
值(坐标系零点相对于机床零点的值),或当前相对值零点。然后在命令行输入所需
广数华中数控车床的操作
广数华中数控车床的操作2.1 华中数控HNC-21T的操作一、华中数控HNC-21T的面板介绍华中数控HNC-21T的面板总成如下图所示,它由液晶显示屏、机床操纵面板、数据输入键盘和功能软键组成,其中显示屏要紧用来显示相关坐标位置、程序、图形、参数、诊断、报警等信息。
而各功能按钮包括字母键、数值键以及功能按键等,能够进行程序、参数、机床指令的输入及系统功能的选择。
通过各种功能按钮可执行简单的操作,直截了当操纵数控机床的动作及加工过程。
1、液晶显示屏2、机床操纵面板在选定的工作方式下,能够进行相应的操作,从而操纵机床动作。
3、数据输入键盘该功能键同运算机键盘按键功能一样。
包括字母键、数字键、编辑键等。
下面介绍部分按键的功能如下:退出当前窗口光标向后移并空一格光标向前移并删除前面字符向前翻页向后翻页上档有效删除当前字符确认(回车)移动光标4、功能软键功能软键菜单采纳层次结构,如下图所示,当按下某一功能软键时,会显现下一级菜单,如此可进行相应的操作。
二、华中数控HNC-21T的操作说明1、急停机床运行过程中在危险或紧急情形下按下急停按钮,CNC 即进入急停状态,伺服进给及主轴运转赶忙停止,工作操纵柜内的进给驱动电源被切断。
松开急停按钮:左旋此按钮,按钮将自动跳起,CNC 进入复位状态,解除紧急停止前先确认故障缘故是否排除,且紧急停止解除后应重新执行回参考点操作,以确保坐标位置的正确性。
注意:在启动和退出系统之前应按下急停按钮,以保证人身财产安全。
2、方式选择机床的工作方式由手持单元和操纵面板上的方式选择类按键共同决定。
方式选择类按键及其对应的机床工作方式如下自动自动运行方式:自动连续加工工件;模拟加工工件;在MDI模式下运行指令。
单段单程序段执行方式:自动逐段地加工工件(按一次“循环启动”键,执行一个程序段,直到程序运行完成);MDI模式下运行指令。
手动手动连续进给方式:通过机床操作键可手动换刀、手动移动机床各轴,手动松紧卡爪,伸缩尾座、主轴正反转。
华中世纪星数控车床的操作面板简介(精)
华中世纪星数控车床的操作面板简介华中世纪星车削数控装置的操作面板如图1-1所示。
图1-1 华中世纪星操作面板1. 软件操作面板华中世纪星HNC-21T的软件操作界面如图1-3所示。
其界面由如下几个部分组成:①图形显示窗口。
可以根据需要,用功能键F9设置窗口的显示内容。
②菜单命令条。
通过菜单命令条中的功能键F1~F10来完成系统功能的操作。
③运行程序索引。
自动加工中的程序名和当前程序段行号。
④选定坐标系下的坐标值。
坐标系可在机床坐标系/工件坐标系/相对坐标系之间切换;显示值可在指令位置/实际位置/剩余进给/跟踪误差/负载电流/补偿值之间切换。
⑤工件坐标零点。
工件坐标系零点在机床坐标系下的坐标。
⑥辅助功能。
自动加工中的M、S、T代码。
⑦当前加工程序行。
当前正在或将要加工的程序段。
⑧当前加工方式、系统运行状态及当前时间。
系统工作方式根据机床控制面板上相应按键的状态可在自动运行、单段运行、手动、增量、回零、急停、复位等之间切换;系统工作状态在“运行正常”和“出错”之间切换;系统时钟显示当前系统时间。
⑨机床坐标、剩余进给。
机床坐标显示刀具当前位置在机床坐标系下的坐标;剩余进给指当前程序段的终点与实际位置之差。
⑩直径/半径编程、公制/英制编程、每分进给/每转进给、快速修调、进给修调、主轴修调。
图1-3 华中世纪星HNC-21T软件操作界面操作界面中最重要的一块是菜单命令条。
系统功能的操作主要通过菜单命令条中的功能键F1~F10来完成。
由于每个功能包括不同的操作,菜单采用层次结构,即在主菜单下选择一个菜单项后,数控装置会显示该功能下的子菜单,用户可根据该子菜单的内容选择所需的操作,如图1-4所示。
当要返回主菜单时,按子菜单下的F10键即可。
图1-4 菜单层次2. 机床控制面板机床手动操作主要由机床控制面板完成,机床控制面板如图1-5所示。
①②按下“手动”按键(指示灯亮),系统处于手动运行方式,可点动移动机床坐标轴。