
消失模铸件缺陷分析37页PPT
合集下载
铸件缺陷分析PPT课件

铸件在凝固末期或刚凝固 后不久产生的裂纹。
03
铸件缺陷形成原因及机理分析
原材料因素
原材料质量
使用不合格或质量差的原材料, 如废钢、生铁等,其中含有的杂 质元素和气体可能导致铸件缺陷 。
原材料配比
原材料配比不合理,如碳、硅等 元素含量过高或过低,会影响铸 件的凝固过程和机械性能。
熔炼工艺因素
熔炼温度
介绍了常用的铸件缺陷检测与评估方法,如目视检查、无损检测、 金相分析等,以及各种方法的优缺点和适用范围。
缺陷预防与控制措施
重点讲解了铸件缺陷的预防和控制措施,包括优化铸造工艺、提高原 材料质量、加强过程监控等方面。
学员心得体会分享
知识收获
学员们表示通过本次课程,对铸件缺陷的类型、成因、检 测与评估方法有了更深入的了解,对铸件质量控制的重要 性有了更深刻的认识。
其他可能影响因素
生产环境
生产环境中的温度、湿度和清洁度等因素对铸件质量也有一 定影响。例如,湿度过高可能导致型砂粘结力下降,温度过 高则可能导致铁液冷却速度过快。
操作技能
操作工人的技能水平和经验对铸件质量也有重要影响。例如 ,合箱时定位不准确、浇注时铁液温度控制不当等都可能导 致铸件缺陷。
04
铸件缺陷预防措施与改进方法
控制熔炼温度
根据原材料成分和熔炼设备特点, 合理设置熔炼温度,避免过高或 过低的熔炼温度对铸件质量产生 不良影响。
调整化学成分
通过添加合金元素和调整废钢、生 铁等原材料的配比,控制铁水的化 学成分,提高铸件的力学性能和耐 蚀性。
减少熔炼杂质
采取过滤、除渣等措施,减少熔炼 过程中产生的氧化物、硫化物等杂 质,提高铁水的纯净度。
夹渣和夹杂物
01属夹杂物,夹杂 物则是金属或非金属杂质。
第2章消失模铸造(课堂PPT)

消失模铸造与其他铸造方法的主要区别在于
它所特有的白区Leabharlann 黑区部分。白区指制模工部和模 型组合及涂料烘干工部;黑区指造型浇注工部。
白模制作的工艺流程
原 预 熟 蒸缸
料
发 泡
化
成型机
浇冒系 统粘接
浸涂涂料 干燥
备用埋箱造型
26
模样不仅决定着铸件的外部质量,对铸件的内部 质量也有重要影响。
1.消失模铸造对模样材料的主要要求: • 模样表面必须光滑; • 气化温度和发气量低; • 气化完全、残留物少、毒性低; • 密度低、刚度和表面刚性好; • 能承受机械加工,同时又要容易机械加工。
铁件可降低10~20%左右)。
12
八、消失模铸造的应用
1.应用的铸件合金种类 铝合金、特种铸铁、灰铸铁、球墨铸铁、 特种铸钢、普通碳钢、低碳钢及不锈钢。
2.应用成功典型铸件 (1)抗磨铸件-磨球、衬板、锤头
13
高铬铸铁衬板
磨球
14
• (2)耐热铸件
高铬镍耐热耐蚀合金料框 高铬耐热耐磨铸件炉篦子
• ②润湿性和粘附性;好
• 可添加表面活性剂
• ③高温强度;好 • ④干燥速度;快 • ⑤发气量。低
70
(3)涂料组成
• 耐火骨料:石墨粉、石英粉、锆英粉、刚玉粉、 铬铁矿粉、铝矾土、镁砂、橄榄石粉、滑石粉;
34
35
EPS预发泡后珠粒
36
预发珠粒的熟化
• 目的:使预发泡珠粒具备弹性有再膨胀能力, 在模样发泡之前,须进行熟化。
(1)熟化机理:熟化就是把刚发泡的珠粒放 置几个小时以上,让空气渗透到珠粒的泡孔 内,使珠粒变得干燥有弹性,增加模样成型 时的膨胀能力和模样成型后抵抗外压变形、 收缩的能力。
铸造缺陷组织缺陷PPT.
3、熔炼操作工艺 的,我也不知道他喜欢不喜欢这个车。” 测试不能替代面试,它是对面试的补充。 1.擦璃时,如果高处够不着,登桌子或椅子,一定要先看看桌子或椅子是否结实,或旁边有人扶着.
4、铁水的炉前处理 (1)、头部受伤后台有头晕、头痛、呕吐等症状,可能是脑震荡。这时应让病人安静平躺,头放平,头部冷敷,2~3小时内不给饮食
24
(四)防止对策: 1、适当降低碳当量; 2、合金化;均匀化。 3、孕育处理; 4、适当降低浇注温度; 5、改善铸件的温度场(如放冷铁)
25
六、魏氏石墨 (一)特征: 1、同共晶片状石墨是相互连接的; 2、石墨片延伸至珠光体基体中; 3、石墨片极薄,其厚度只有1800Å
(1.8×10-ቤተ መጻሕፍቲ ባይዱm) (二)危害:力学性能下降一半。 (三)形成原因:Pb、 H2、Al。 (四)防止对策:减少Pb、 H2、Al。
26
组织缺陷
2、说说有毒无毒蛇的区别:形态上,齿痕上。(放幻灯) 面试者需要了解空缺岗位与现有岗位之间的关联,它在整个单位结构中的位置,在现有团队工部门中的作用,新来的人将向谁汇报工 作,谁又向他汇报工作等。 二、 教学过程:
,在脑中整理出一套与客户交流的方案。 紧张,打哈欠等不良习惯具有感染性,所以有时通过观察应聘者的形体语言就可以知道你自己的形体语言如何。
2)铸型紧实度、吃砂量 大家都知道,车辆油漆的光洁度非常高,车门把手上面都是镀铬的,比较亮,只要手触摸到门把手或车身,马上会留下指纹。销售人
员在展厅里面工作的时候,随时随地要保持展车的规范清洁性。 我们要安全合理地使用体育器材。
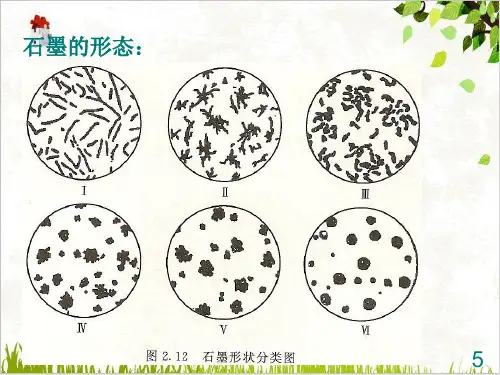
石墨的形态: 5
1、分布特征 均匀无向性分布
2、形成条件 1)共晶成分(亚共 晶) 2)冷速较慢
3、对性能的影响 好
铸造缺陷鉴别PPT精选文档

外形不圆正
孔壁粗糙不平,孔中无夹杂物 内表面为暗色 晶粒粗大
砂(渣)外形不规则 孔
孔壁不光滑
Байду номын сангаас
孔中全部或部 内表面为暗色
分充塞着型砂,
渣孔则全部或
部分充塞着渣
23
三、多肉类缺陷的鉴别
1、1 批缝:是铸件上 厚薄不均匀的薄片状 金属凸起物,长出现 在铸件分型面和芯头 部位
24
三、多肉类缺陷的鉴别
1、毛刺和脉纹:毛 刺是铸件表面上刺状 金属凸起物,常出现 在型和芯的裂缝处。
7-6、偏析 7-7、白口 7-8、反白口 7-9、球化不良 7-10、球化衰退
9
铸造缺陷名称及分类(8)
尺寸、形状和重量差错类缺陷
8-1尺寸和重量差错
8-2变形
8-3错型(错箱)
8-4 错芯
8-5偏芯
8-6舂移
10
二、孔洞类铸造缺陷的鉴别
1、气孔 在铸件内部、表面或
近于表面处有大小不 等的光滑孔眼。形状 有圆的,长的及不规 则的;有单个的,也 有集聚成片。颜色为 白色或带一点暗色, 有时覆有一层氧化皮。
网状或脉状分布的毛 刺称脉纹。
25
三、多肉类缺陷的鉴别
2、抬 箱(抬 型): 铸件在 分型面 部位高 度和宽 度增大
26
三、多肉类缺陷的鉴别
3、涨砂: 铸件内、 外表面局 部胀大, 形成不规 则的瘤状 金属凸起 物。
27
三、多肉类缺陷的鉴别
4、冲砂: 铸件表面 上有粗糙 不规则的 金属瘤状 物,常位 于浇口附 近。在铸 件其它部 位则往往 出现砂眼。
2
☆ 缺陷分类
一、常见铸件的缺陷分类
因此,分析铸件缺陷产生的原因时,要 从具体情况出发,根据具体条件—缺陷 的特点,位置,采用的工艺和所用材料 等因素,进行综合分析研究,才能正确 地得出产生缺陷的主要原因,采取相应 的技术和组织措施,有效地防止和消除 缺陷。
铸造缺陷鉴别 PPT

残缺类
浇不到 5-1
未浇满 夹杂类 5-2 跑火 5-3 损伤 5-4
金属夹杂物
6-1 冷豆
6-2 内渗豆
6-3 ( 夹渣)
6-4 ( 砂眼)
6-5
铸造缺陷名称及分类(7)
性能、成分、组织不合格 7-1、物理性能不合 7-2、机械性能不合格 7-3、化学成分不合格 7-4、石墨漂浮 7-5、石墨粗大
➢ ➢
➢孔眼类
➢ ➢ ➢
1-1 气孔 1-2 缩孔 (缩松) 1-3 砂眼 多肉类
(渣眼)
1-4 铁豆
2-1批缝 (飞边)
2-2抬型 (抬箱 )
2-3 涨箱 2-4冲砂 2-5掉砂 2-6外渗豆
裂纹 冷隔类
3-1冷裂
3-2热裂 3-3冷隔
表面 缺陷类
3-4热处理裂纹
4-1鼠尾 4-2 沟槽 4-3夹砂 4-4机械粘砂 4-5化学粘砂 4-6表面粗糙 4-7皱皮 4-8缩陷
冲 砂
5、掉砂:铸 件表面上的 块状金属凸 起物,其外 形与掉砂的 砂块相似。 在铸件的其 它部位则往 往出现砂眼 或残缺。
1、冷裂往 往是穿过晶 体而不是沿 晶界断裂, 断口具有金 属光泽或呈 轻微氧化色 泽,通常为 浅褐色。
2、热裂: 热裂断口常 有严重氧化 的黑色表面, 断口沿晶粒 边界产生和 发展,所以 裂口外形曲 折而不规则, 外裂表面宽 而内部窄。
面都可能存在。
②、孔眼的大小不等,这三种孔眼缺陷都没有 固定的大小模式,在铸件中可大可小。
③、孔眼的数量不等,在铸件中产生的这三中 缺陷,数量不等, 可多可少,可成片聚积,也 可单独存在。
④、孔眼可是封闭或敞露的孔洞。
1、1 批缝:是铸件上 厚薄不均匀的薄片状 金属凸起物,长出现 在铸件分型面和芯头 部位
铸件缺陷分析课件(PPT 72张)

第一节
铸件缺陷分类
铸件缺陷种类繁多,形貌各异,各地对缺陷的称谓 和名词术语不一,为了规范和统一,国家已制订专业 标准。在GB/T5611-1998《铸造名词术语》中将铸造 缺陷分为八类100余种,见表11-1。
表11-1 铸件缺陷的分类(GB/T5611-1998)
类别 序号 1-1 名 称 特 征 飞翅(飞边) 垂直于铸件表面上厚薄不均匀的薄片状金属突起物, 常出现在铸件分 型面和芯头部位 铸件表面上刺状金属凸起物。 常出现在型和芯的裂缝处, 形状极不规 则。呈网状或脉状分布的毛刺称脉纹 铸件表面渗出来的金属物。 多呈豆粒状, 一般出现在铸件的自由表面 上, 例如明浇铸件的上表面、 离心浇注铸件的内表面等。 其化学成分与 铸件金属往往有差异 因砂型 (芯) 起模时部分砂块粘附在模样或芯盒上所引起的铸件相应 部位多肉 砂型或砂芯表面局部型砂被金属液冲刷掉, 在铸件表面的相应部位上 1-5 冲砂 形成的粗糙、 不规则的金属瘤状物。 常位于浇口附近, 被冲刷掉的型砂, 往往在铸件的其它部位形成砂眼 砂型或砂芯的局部砂块在机械力作用下掉落, 使铸件表面相应部位形 1-6 掉砂 成的块状金属突起物。 其外形与掉落的砂块很相似。 在铸件其它部位则 往往出现砂眼或残缺 1-7 1-8 胀砂 抬型(抬箱) 铸件内外表面局部胀大,重量增加的现象。由型壁退移引起 由于金属液的浮力使上型或砂芯局部或全部抬起、 使铸件高度增加的 现象 铸件内由气体形成的孔洞类缺陷。 其表面一般比较光滑, 主要呈梨形、
6-6 6-7 6-8
错型(错箱) 错芯 偏芯(漂芯)
铸件的一部分与另一部分在分型面处相互错开 由于砂芯在分芯面处错开,铸件孔腔尺寸不符合铸件的要求 由于型芯在金属液作用下漂浮移动, 使铸件内孔位置、 形状和尺寸发 生偏错,不符合铸件图的要求 由于芯砂强度低或芯骨软, 不足以支撑自重, 使型芯高度降低、 下部 变大或下弯变形而造成的铸件变形缺陷 熔模铸件内腔中的型芯露在铸件表面,使铸件缺肉 金属液浇入砂型后,型壁发生位移的现象
铸件缺陷分析ppt课件
2.分型面和芯头要修平整并清理干净残留在 分型面、芯座面和芯头上的涂料瘤子,应根据 型砂和芯砂的类型按规范确定适当的分型负数 和芯头间隙
3.造型制芯时要均匀紧实,紧实度要适当; 起模、下芯、合型、输送铸型时要避免振动、 冲击和碰撞;压铁重量要适当
4.砂箱定位销应保证定位精度。吃砂量大的 砂箱和芯骨要加固,以免加压铁后损坏型、芯
6.造型时,上型应多扎通气孔并在适当部位 设置数量足够的出气冒口
三 、 冲 砂 工地内堆放材料的地面及行车路段全 部硬底 化,工 地大门 口设立 洗车槽 。保证 车辆出 入方便 安全, 也有利 于文明 施工。 基础土 方开挖 时,安 排专人 轮班在 工地出 入口冲 洗土方 运输车 辆的轮 胎,避 免运输 车辆轮 胎的淤 泥污染 校院路 面。
飞翅区别。单纯飞翅厚度较 薄,铸件分型面部位高度不 增加
a).双边抬型 b).单边抬型
工地内堆放材料的地面及行车路段全 部硬底 化,工 地大门 口设立 洗车槽 。保证 车辆出 入方便 安全, 也有利 于文明 施工。 基础土 方开挖 时,安 排专人 轮班在 工地出 入口冲 洗土方 运输车 辆的轮 胎,避 免运输 车辆轮 胎的淤 泥污染 校院路 面。
工地内堆放材料的地面及行车路段全 部硬底 化,工 地大门 口设立 洗车槽 。保证 车辆出 入方便 安全, 也有利 于文明 施工。 基础土 方开挖 时,安 排专人 轮班在 工地出 入口冲 洗土方 运输车 辆的轮 胎,避 免运输 车辆轮 胎的淤 泥污染 校院路 面。
3、形成原因
:
由于砂型强度和刚度低,在充型金属 液压力、型内气体膨胀压力或凝固过程中 铸铁石墨化膨胀力作用下,型腔表面发生 退移
4.改进涂料配方,在型、芯易冲砂部位及直浇 道和内浇道处采用耐火管、耐火砖和抗冲刷涂料。
消失模铸件常见缺陷发生原因(造型浇注)
消失模铸件常见缺陷发生原因(造型浇注)一:渣孔1:浇口杯强度不合格2:浇口杯内壁未清理干净3:浇口杯与直浇道对接时浇口杯内耐火胶泥未处理干净4:浇口杯与直浇道对接时没有把掉落在直浇道上的涂料清理干净5:直浇道与横浇道连接处没有把掉落在横浇道上的涂料清理干净6:震实力过大或振动时间过长导致涂料层震裂7:浇注前打渣不到位8:浇注时挡渣不到位9:浇注时压头太高(包嘴距离浇口杯太远)10:浇注温度太高,浇注时间太长(冲刷涂料)二:砂眼1:模型在搬运,埋箱过程中发生磕碰造成涂料层损坏2:震实力过大或振动时间过长导致涂料层震裂3:浇口杯强度不合格4:浇口杯与直浇道连接处、直浇道与横浇道连接处、内浇口与铸件连接处松动,有裂纹或粘接不牢靠5:浇道被掰弯导致涂料层破裂或被掰断6:浇注前浇口杯内部有砂三:变形1:底砂不平2:震实力过大3:振动时间不够或过长4:模型埋箱位置不合理5:负压过大四:冷隔1:负压太小2:浇注温度低,浇注速度慢3:浇注时断流五:粘砂起瘤!:涂料衸面有裂缝2:型砂杂质过多3:底砂不平4:手动填砂不到位5:震实力小或振动时间不够6:负压过大六:气孔1:型砂杂质过多2:负压太小3:浇注速度慢4:浇注时断流6:浇包太凉七:多肉1:用于绑型固定的材料未全部取出2:手动填砂不到位3: 砂箱跑火八:缩凹、缩孔1:埋箱时冒口上平面不水平2:埋箱时冒口未放置于最高处3:直浇道与模型距离太近4:浇注温度高5:未按要求放置冷铁九:浇不足1:浇注温度低2:浇注速度慢3:负压太小4:砂箱跑火十:塌箱1:震实力小或振动时间不够2:负压太小3:砂箱排气不畅4:浇注速度慢6:砂箱顶部吃砂量不够7:密封塑料薄膜被烧穿编制:审核:批准:铸造部。
铸造缺陷及其对策 PPT课件
2、检验与鉴别:
1、铸件内部缩孔可采用超声波探伤(UT)、射线探 伤(RT)或加工后用染色探伤法(PT)进行检验; 2、铸件表面的缩孔用肉眼可观察到。
3、形成原因:
1、合金的液态收缩和凝固收缩大于固态收缩,凝 固时间过长; 2、浇注温度不当,过高易产生缩孔,过低易产生 缩松和疏松; 3、浇注系统、冒口、冷铁设置不合理,铸件凝固 时得不到有效补缩; 4、铸件结构不合理; 5、砂箱、芯骨钢度差,型、芯紧实度和强度低而 不均,铸件易产生胀型、缩孔、缩松; 6、原材料的遗传性。
铸造缺陷及检验
一、概念;
1、铸造缺陷是铸造生产过程中,由于种种原因, 在铸件表面和内部产生的各种缺陷的总称。 2、铸件缺陷是导致铸件性能低下、使用寿命短、 报废和失效的重要原因。 3、分析铸件缺陷的形貌、特点、产生原因及其形 成过程,目的是防止、减少和消除铸件缺陷。消除 或减少铸件缺陷是铸件质量控制的重要组成部份。
缺料(缺损) 铸件受撞击而破损、断裂、残缺不全;
5、形状及重量差错类缺陷
定义
缺陷名称
特征
尺寸不符 铸件实测尺寸不符合图面要求,超出公差;
重量不符 重量超出规定公差范围;
由于模样、铸型形状发生变化,或在铸造或热处
变形 理过程中因冷却或收缩不均等原因而引起的铸件
铸件的形状、
几何形状和尺寸与图面不符;
理后铁液停留、浇注、凝固时间过长而引起的铸铁石墨 球化率低或不球化缺陷;
三、案例
1.缩孔
缩孔
1、定义和特征:
1、铸件在凝固过程中因补缩不良而在热节或最后凝固部位形 成的宏观孔洞;
2、缩孔形状不规则,孔壁粗糙,常伴有粗大树枝晶夹杂物、气孔、 裂纹、偏析等缺陷;
3、缩孔上方或附近的铸件表面有时会出现凹陷(缩陷)。
铸件缺陷分析与铸件质量检测PPT课件
05
铸件质量标准与认证
国际铸件质量标准
02
01
03
国际标准化组织(ISO)铸件质量标准:ISO 2531、 ISO 9940等。
美国铸造协会(AFS)铸件质量标准:AFS-01、AFS02等。
欧洲铸件质量标准:EN 1563、EN 1564等。
国内铸件质量标准
国家标准(GB)
GB/T 11350、GB/T 15913等。
工艺因素
浇注工艺不合理、冷却速度不 当、模具设计不合理等。
环境因素
浇注环境温度过低、湿度过大 等。
操作因素
操作不规范、浇注时断流等。
铸件缺陷对产品质量的影响
01
02
03
04
功能影响
铸件缺陷可能导致产品性能下 降,如气孔和夹渣导致强度下 降,缩孔和偏析影响材料的韧 性和耐腐蚀性。
安全影响
对于关键部件,如发动机缸体 或压力容器,铸件缺陷可能导 致破裂或泄露,对人身安全造 成威胁。
加强原材料质量控制
总结词
详细描述
加强原材料质量控制是提高铸件质量的基 础。
确保原材料的质量稳定,如对金属材料进 行严格的质量检测和控制,可以减少因原 材料问题导致的铸件缺陷。
总结词
详细描述
采用合适的熔炼和浇注方法可以提高原材 料质量。
采用合适的熔炼和浇注方法,如真空熔炼 和连铸技术,可以去除原材料中的杂质和 气体,提高原材料的纯净度和质量。
提高检测水平与检测频率
总结词
提高检测水平与检测频率是确保铸件质量 的必要手段。
总结词
定期进行质量抽检可以有效控制铸件质量。
详细描述
采用高精度的检测仪器和设备,如X射线 检测、超声波检测等,对铸件进行全面和 细致的检测,及时发现和消除缺陷。