
热轧带钢短行程控制的优化实践
热轧带钢短行程控制的优化实践[摘要]:短行程控制是热轧粗轧宽度控制过程中对头尾端部形状调整,减少宽度偏差的重要方法,首钢京唐1580热连轧生产线短行程模型采用有限元模型,模拟得到带钢头尾失宽曲线,运用多项式插值原理,建立短行程多项式模型,最终提高产品成材率。
[关键词]:热连轧宽度控制短行程控制有限元多项式中图分类号:c935 文献标识码:c 文章编号:
1009-914x(2012)32- 0017 -01
0前言
热连轧宽度控制主要是在粗轧区完成,当中间坯从粗轧r2最后道次出来时,就决定了带钢的宽度。
但是,立辊轧机的大侧压引起板坯头、尾在相当大的长度范围内宽度不合格。
为了不影响后续加工过程,在进入精轧前,这些不合格部分必须用飞剪加以切除,从而造成切头切尾损失,降低了主轧线的带钢成材率。
通常,较为有效的控制头尾部切损的方法是在轧制过程中对带钢头尾实施短行程控制。
1、自学习控制原理
根据外部信息,辨识产生一个应答,结果返回给外部而停止,它具有的固有特征。
就是有能力通过偏差学习,最优化地自适应环境,并且学习效率高。
热连轧过程控制系统(二级)的任务是在轧件到达轧机之前给出轧制设定值,在轧制过程中,基础自动化(一级)依据基准值进
行控制。
轧制以后,过程控制机接收现场实测值,实行再计算,再计算的目的是对模型和设定值修正参数进行适配计算,然后提供给预计算,如此使下一个轧件的设定值得以改善。
2、带钢头尾端失宽
从立辊轧制变形机理可知,由于板坯的宽厚比较大,立辊侧压变形属高件变形,所以变形主要集中于板宽边部的局部区域,而很难深入到轧件中间部分。
此时,变形区内存在一个刚性区,导致边部延伸大,中间延伸小,甚至无延伸。
从而也造成轧件侧面隆起而形成双鼓形,即端面呈“狗骨”状。
沿轧制方向看,最大“狗骨”稳定段,因前后刚端的作用,致使金属在轧件宽度方向流动受阻,边部聚集而局部增厚。
如图2给出了e2r2立轧/平轧后带钢头尾部高度从轧件头尾向中间段逐渐增加,并达到稳定状态。
这是因为立轧时,板坯头尾部没有约束,金属沿轧制方向的流动相对容易。
而在中间失宽曲线。
带钢的入口宽度为1280mm,侧压下量40mm,水平辊压下量为30 mm。
带钢头部宽度失宽主要是由于立辊轧制造成边部和中心金属在纵向延伸不均匀。
头部失宽量在立轧后就已经存在,再加上头部狗骨小,水平轧制所引起的宽展较小,对先前的失宽不能及时给予弥补,从而进一步增大了头部失宽量。
尾部失宽则是由于立辊在靠近尾端处轧制时所形成的狗骨小,故随后的水平轧制宽展量也很小。
失宽量
3、粗轧短行程控制原理随板宽增大、侧压下量的增大而增加;
失宽长度随板宽的增大而增加,而与侧压下量的关系不大。
二热轧粗轧区的轧制设备包括大侧压机(ssp)、r1、e2和r2,其中e2、r2是可逆轧机。
如果立辊e2采用常量位置设定进行轧制,轧制头尾就会产生如图3所示的形状,这是因为e2在等负荷情况下也能改变位置。
为了消除轧件头尾的缺陷,e2在轧制头尾的过程中必须按照预先设置的控制曲线进行动作,这就是ssc曲线。
短行程控制的目的就是依赖实际道次规程计算出最优化的ssc曲线,解决方法基于物理模型和经验数据模型。
4、 ssc多项式模型
4.1 ssc控制曲线
为了提高ssc的精度,必须使控制曲线更加符合带钢头尾的轧制变形情况,为此,其控制曲线设计为4次多项式,为如下的表达式:
(1)
对于不同的道次,采用不同的ssc数据。
另外对于头尾的不同,所使用的控制曲线也不同,分别定义a0、a1、a2、a3、a4。
此外还需定义头尾使用ssc的长度l。
4.2多项式插值原理
所谓多项式插值问题就是采用多项式函数对给定的数据点进行插值运算,即给定(xi,yi)(i=0,1,...,n)要构造多项式函数y=p(x),使得yi=p(xi)(i=0,1,...,n)。
为了与2段折线模型的控制效果进行比较,同时使控制机构的
动作相对简单一些,使用两次多项式进行控制研究。
给定3个数据点p(x0, y0), p(x1, y1)和p(x2,y2),要构造1个2次多项式函数y=p2(x)使得yi=p2(xi)(i=0,1,2),这里设x0<x1<x2容易求得:
因为求解过程是唯一的,所以上式是插值pi(i=0,1,2)的二次多项式函数p2(x),也是唯一的。
这是一条抛物线,所以也称为抛物线插值多项式。
多项式模型公式为:
式中,x为ssc控制点(立辊辊缝补偿量峰值)距离端部的长度;l为ssc总长度(短行程工作距离);y为x对应点的立辊ssc开度。
通过调整相应钢种规格的ssc参数x、l、y从而达到修正轧件头尾的目的。
4.3改进后的效果
通过调整ssc的控制参数,也经过ssc神经网络系统的学习,带钢成品宽度的头、尾可以控制在15 mm之内,效果见图1。
由图2可以看出,改进后,宽度精度逐步提高,宽度异常率呈下降趋势,并且保持稳定。
5、结语
热轧是工艺中最重要的环节之一,带钢头尾的宽度控制尤为重要,头尾部修正得当对于减少精轧前飞剪的切头切尾,降低废料从而节约成本具有重要意义。
利用有限元模拟得到的带钢头尾部失宽曲线,结合多项式插值原理,建立了ssc多项式控制模型。
模拟仿真比较和实际使用均表明,ssc多项式模型明显提高了轧线成材率。
参考文献:
[1]付江,赵以相,贺毓辛.板坯大侧压调宽变形的模拟研究[j].宝钢技术, 1993, 41(2):44.
[2]孙本荣,王有铭,陈瑛.中厚钢板生产[m].北京:冶金工业出版社,1993.8.。
热轧带钢短行程控制策略优化

热轧带钢短行程控制策略优化热轧带钢,这个词听起来挺高大上的,实则是一种咱们日常生活中用得挺多的钢材。
比如说,汽车、家电、建筑结构什么的,少了它,很多东西就得“打折”了。
说到热轧带钢,咱们常常会提到一个关键词,那就是“短行程控制”。
什么意思呢?简单来说,就是在热轧过程中,通过控制钢带的行程长度来确保每一段钢带都能达到最优的质量。
你可能会想,这玩意儿怎么听上去那么复杂,其实就是为了让钢带更加平整、厚度均匀,保证产品质量好,才能让后续的加工或使用都顺利进行。
好吧,不绕弯子了,我们今天聊的正是热轧带钢短行程控制策略的优化问题。
咋优化呢?说白了,咱得想办法让钢带在生产线上更“听话”,达到既定的目标,减少生产中的浪费和不必要的麻烦。
先来聊聊短行程控制的基本问题。
你别看它名字简单,实际上这可关系到钢带生产的精度、效率和稳定性。
就拿热轧过程中的精度来说,钢带的厚度、宽度和表面质量都要在一定的标准范围内波动。
为了达到这个标准,得对每个环节精准控制。
你要知道,这钢带在轧制过程中是不断变形的,温度高得吓人,速度快得让人眼花缭乱。
控制不好,钢带就容易变形,甚至出现像“波浪”一样的质量问题,这时候生产线上的技术人员就得忙得团团转,像鸡飞狗跳似的。
短行程控制就像是一个调皮的小助手,它能根据钢带的实时状态调整轧机的行程,保证每一段钢带都能“走得正、跑得稳”。
可惜的是,光有这个控制策略,还不够。
你想啊,钢带本身的温度变化、速度变化,还有材料的不同,都可能影响短行程控制的效果。
如果咱们没有一种合理的优化方法,短行程控制的效果就可能大打折扣。
所以啊,要想优化这个策略,得从几个方面入手。
得精准监控每一段钢带的状态。
现在的技术已经很厉害了,各种传感器、监测设备都有了。
你想啊,只要把这些高科技玩意儿好好利用,实时反馈钢带的温度、厚度、速度等数据,系统就能自动做出调整。
这就像你在开车时,汽车的仪表盘会实时显示油量、车速、发动机温度等信息,方便你掌握车况。
热轧1700mm粗轧立辊短行程控制功能恢复和优化

1 7 0 0 线 带钢头 尾宽度 公差在0 ~ 1 5 mm之间的符 合率平 均在
月份 的 9 6 %以上 。带 钢头 尾 失宽 或超 宽 超过 4 mm比例 由 2 01 6 年7 月~ 9 月 份的 1 0 6 %降 低:  ̄ U 2 Ol 6 年 1 O ~ 1 2 月份 的 3 . 4 % 。希望 通过 我厂 宽度 控制 的经 验可 以给 大家 一 些启示 。
关键 词 :短 行程 控制 板坯 测 宽仪 宽度 命 中率 宽 度模 型
ser i ous l s t r i p he ad an d t ai l wi d t h,c au si n g l oc al u l t r a wi de s t r i p or ul t r a n ar r o w. Thr ough op t i mi z i n g t he on e or t wo v er t i ca l r ol l e r sh or t s t r ok e p ar ame t er s, s t r i p wi dt h t ol er anc e be t ween 0 ~1 5 m m c oi n c i d enc e r a t e f m J ul y 2 01 6 t o Sep t e m be r 76% t o 2 01 6 1 0 t o Dec e m be r 96% .
热轧高强带钢板型控制与优化
热轧高强带钢板型控制与优化摘要:随着热轧工艺设备和模型系统的升级,热轧带钢板型问题得到了优化。
下游用户质量意识的不断提高和产能过剩等客观条件,用户对热轧带钢板型的要求越来越严格。
存在两个主要问题:带材沿长度方向平直度的一致性和带材楔形波动性。
这两个问题对用户的焊接工艺和生产效率有很大影响,规格越薄要求越严。
邯钢2250mm热轧生产线2.5mm以下薄带钢比例超过35%,对板型控制的稳定性提出了新要求。
通过长期的生产跟踪和优化,形成了较为完善的CVC联合弯辊加AGC功能的精确控制策略。
通过流程的优化和自动模型控制技术,带钢厚度、楔形和凸度等命中率显著改善,2.5mm以下高强薄规格在张力作用下实现稳定轧制。
关键词:热轧;高强钢板型;控制技术;优化引言中国的粗钢产量居世界第一,在钢铁生产过程中,热轧带钢的生产是一个重要的环节。
大多数钢板只采用热轧工艺生产,因此热轧在冶金工业中占有非常重要的地位,要加快从钢铁大国向钢铁强国转变,必须加快结构调整。
加热、粗轧、精轧和层流冷却工艺控制系统是热轧的重要组成部分。
系统的稳定性和计算精度直接关系到整个机组的各项板型技术指标。
用户对产品质量的要求也在不断提高。
因此,热轧过程控制系统和模型的开发和改进是一个重要的研究课题,具有重要的理论研究和实际应用价值。
1热轧带钢板型的控制技术应用在带钢生产中,当高强带钢内部的残余应力足够大时,带钢开卷后会发生侧弯、单边浪、双边浪和中间浪等翘曲现象。
带钢的翘曲度与宽度和厚度有关。
带材越薄越宽,生产中越容易发生翘曲。
目前市场对热带材的需求既宽又薄,出现以热代冷的趋势,因此良好的板型控制非常重要。
控制热轧高强带钢板型可采取以下技术措施:1.1合理的换辊制度及时更换轧辊是避免过度磨损、改善板型的有效方法。
应根据轧制牌号和规格选择合理的换辊周期,在轧辊表面发生恶化前更换。
注意观察下机辊面粗糙度,测量下机辊面温度。
如果辊面高温且磨损严重不均,应优化计划结构与轧制长度,以免影响带钢的浪形及凸度控制。
热轧带钢轧制节奏的优化分析

热轧带钢轧制节奏的优化分析[摘要]随着我国钢铁行业的形势不断严峻,用户的要求不断提高,为成本的投入增加了巨大的压力如何在确保产品质量的同时,能够在相对的时间内使生产线发挥出更大的优势,是现阶段最为重要的问题。
本文针对热连扎窄带钢生产中出现的精轧区轧区长度长和传统控制方式导致轧制节奏慢等问题进行分析,并通过对两级自动化的控制系统进行相映的改善,完善轧制规程,发送时序和速度算法,解决了两块刚同时炸制的问题,为相关生产单位提供参考。
[关键词]窄带钢热连轧;轧制节奏;控制系统;优化分析受我国社会经济的影响,钢铁行业的形势逐渐严峻。
人们不断提高对钢铁行业的要求,增加投入的成本。
如何能够在确保产品质量的同时,还能够在有效的时间内发挥最大的优势是最为重要的内容,最关键的环节就是扎制线的小时产量,具体的表达参数就是扎制节奏。
现阶段计算机技术已经在窄带钢生产线中得到了普遍的使用。
下面通过对计算机技术系统进行优化,提升轧制节奏并取得优秀的应用成果。
一、轧制节奏概念概念一:轧钢工作过程中钢到开始连续轧制第一根筋在钢到最后开始连续轧制第二根筋在钢的中间延续一段时间节奏称为开始轧制时间节奏。
概念二:钢机轧制时间指相邻两根类型轧件同时进入(或混合轧出)同一类型轧机的轧制时间节奏间隔。
在同样工艺条件下,轧制机的节奏时间越短,轧机小时生生产童越高;反之,轧机小时生的产量越低。
所以影响不同轧制机的节奏时间长短的主要因素一般是分为多方面的,不仅与现场工艺生产因素(即诸如轧制坯体材料剪切长短、断面切割尺寸面积大小、道次多少、操作设备条件等)之间有直接相互联系,也与现场设备生产条件(即诸如压制轧机整体布置操作形式、机架多少、速度效率高低以及轧制电机操作能力消耗大小等)密切直接相关。
合理地正确分配不同轧制机的道次可以使各轧制机组操作负荷均匀、提高轧机操作效率水平、减少轧机操作过程间隙占用时间、改变轧机操作运动方式、实行轧机文叉混合乳制、在现场设备条件允许操作条件下同时加大轧制变形机数量、强化钢机轧制操作过程等都足以可直接收到有效缩短钢机轧制时间节奏的良好效果。
2250热轧短行程应用及改进
1 .
1 引 言
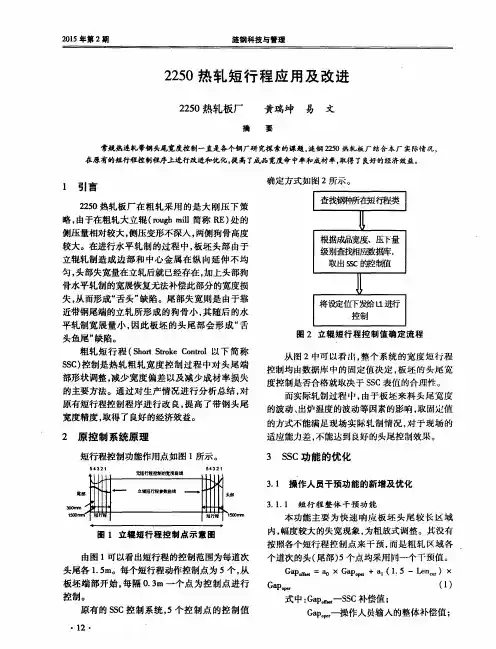
2 2 5 0热轧板厂在粗轧采用 的是 大刚压下策 略, 由于在粗轧大立辊 ( r o u g h m i l l 简称 R E) 处 的 侧压量相对较大 , 侧压变形不深人 , 两侧狗骨高度 较大。在进行水平轧制 的过程 中, 板坯头部由于 立辊 轧制 造 成 边 部 和 中 心 金 属 在 纵 向 延 伸 不 均 匀, 头部失宽量在立轧后就 已经存在 , 加上头部狗 骨水平轧制的宽展恢复无法补偿此部分的宽度损 失, 从而形成“ 舌头” 缺陷。尾部失宽则是 由于靠 近带钢尾端的立轧所形成的狗骨小 , 其随后 的水 平轧制宽展量小 , 因此板坯的头尾部会形成 “ 舌 头鱼尾” 缺陷。 粗轧 短 行 程 ( S h o r t S t r o k e C o n t r o l以下 简 称 S S C ) 控制是热轧粗 轧宽度控制过程 中对头尾端 部形状调整 , 减少宽度偏差以及减少成材率损失 的主要方法。通过对生产情况进行分析总结 , 对 原有短行程控制程序进行改 良, 提高 了带钢头尾 宽度精度 , 取得 了良好的经济效益 。
度控制是否合格就取决于 S S C表值 的合理件 。 而实 际轧 制过 程 中 , 由于 板 坯来 料 头尾 宽度 的波动 、 出炉温度的波动等因素的影响 , 取固定值
的方 式不 能满 足 现场 实 际轧 制情 况 , 对 于 现 场 的 适应 能力 差 , 不能 达到 良好 的头尾 控制效 果 。
2 原控 制系统原理 短行程控制功能作用点如图1 所示。
3 S S C功 能的优化
3 . 1 操 作人 员干预 功 能的新 增及 优化
3 . 1 . 1 短 行 程 整 体 干 预 功 能
扦 = l - ・ 一 立 鞋 短 行 程 参 数 曲 线 — - _ . . 一 、 , 、
热轧带钢头尾短行程控制曲线的开发及应用

热轧带钢头尾短行程控制曲线的开发及应用热轧带钢是一种重要的金属基材,它主要用于工业制品的生产过程中,如汽车、家电、桥梁和管道的制造等。
热轧带钢的尾部或头部有时会出现短行程,这会影响到对材料的加工和使用,因此开发能够有效控制热轧带钢头尾短行程的曲线,对于高精度热轧带钢的加工而言,具有十分重要的意义。
一般而言,热轧带钢头尾短行程控制曲线的开发主要有以下几个方面:调节热轧带钢尾端行程和头端行程;调节辊筒直径对热轧带钢行程的影响;选用能够有效控制热轧带钢头尾短行程的装备;优化热轧带钢加工参数;采用有效的工艺和技术进行热轧带钢控制;开发能够控制热轧带钢头尾短行程的检测装备及仪器。
首先,调节热轧带钢尾端行程和头端行程。
对于热轧带钢,它的尾端行程和头端行程会在轧制过程中不断改变,而且具有一定的关联性,因此可以通过调整辊筒直径来控制这两个行程之间的关系,从而有效控制热轧带钢头尾短行程的发生。
其次,调节辊筒直径对热轧带钢行程的影响。
辊筒直径的大小会直接对热轧带钢行程产生影响,因此调节辊筒直径能够更有效地控制热轧带钢头尾短行程,从而确保加工精度。
第三,选用能够有效控制热轧带钢头尾短行程的装备。
在实际应用中,选用有效控制热轧带钢头尾短行程的设备,如调节辊筒直径的驱动机构,能够有效控制热轧带钢头尾短行程的发生,从而提高工艺的可控性。
此外,优化热轧带钢加工参数也是很重要的。
在加工过程中,应当根据实际情况,优化热轧带钢的加工参数,如温度、速度和压力等,使得尾端行程和头端行程获得更好的匹配,从而有效控制热轧带钢头尾短行程的发生。
同时,采用有效的工艺和技术进行热轧带钢控制也是很重要的。
对于热轧带钢,采用有效的工艺技术可以有效地控制尾端行程和头端行程的差别,从而缩短其头尾短行程的发生。
最后,开发能够控制热轧带钢头尾短行程的检测装备及仪器也是必要的。
如热轧带钢拉伸力检测仪、热轧带钢温度检测仪等,它们能有效检测到热轧带钢对应参数的数值,从而及时发现热轧带钢头尾短行程的问题,从而调整工艺参数,以实现有效控制。
一种热轧带钢板形控制的设定方法
一种热轧带钢板形控制的设定方法我折腾了好久一种热轧带钢板形控制的设定方法,总算找到点门道。
我一开始接触这个的时候,完全就是瞎摸索。
我就想啊,这热轧带钢板形控制,肯定得从最基本的那些影响因素开始考虑。
那影响板形的因素可太多了,就像一团乱麻,我得一根一根地捋。
我最初尝试的时候,只盯着轧辊的压力。
我想啊,这轧辊压力大一点,板形会不会就平一点呢。
我就盲目地增加轧辊压力,结果啊,那板形变得更糟了。
这个时候我才意识到,板形控制可不是只看一个因素就行的,就像做饭,你不能只放盐就能做好一道菜,得各种调料搭配好。
然后我就开始全面地去考虑各种因素,从轧辊的磨损到轧制的速度,从带钢的材质到冷却的效果。
每一个因素我都去试着调整,这就像是在调收音机一样,这儿拧拧,那儿转转,看看哪个是关键。
比如说轧辊的磨损,我一开始没怎么重视。
后来发现,当轧辊磨损到一定程度的时候,那板形根本就控制不住。
我就像是个迷路的人,忽然发现了一个大标记,知道从这个方向得好好调整了。
我就去认真记录轧辊使用的时间和频率,定期检查磨损状况。
还有轧制速度这个因素。
我之前光想着快一点把活干完,就提高速度。
没想到速度快了之后,带钢的温度控制不好,最后板形也是乱七八糟的。
这就告诉我啊,不能只图快,这些因素之间是相互联系的。
关于热轧带钢板形控制的设定方法,我现在觉得应该从整体上去把握。
你要先大致了解这套设备的基本性能和极限。
这就好比你要买一双鞋,你得先知道自己脚的大小,然后去找个合适尺码的鞋子。
在调整各个参数的时候,每次调整一个小幅度,再观察结果。
不能一下子调太多,不然你都不知道是哪个调整造成了最后的结果。
并且得把每次调整的数据都详细地记录下来,无论成功还是失败。
这就和做实验似的,记录下来才能找到规律。
我现在也还是在慢慢摸索,不敢说都懂了。
比如说温度对板形到底是怎么精细影响的,我感觉还有很多可研究的地方。
但是呢,按照现在这些方法来,已经能让板形控制有很大的改善了。
热轧宽带钢卷形控制系统的优化及改进
热轧宽带钢卷形控制系统的优化及改进伴随着科学技术的快速发展,各行各业都有了长足的进步。
热轧宽带钢的生产,其产品的质量受到多方面因素的影响,而为了提升热轧宽带钢卷形控制系统的可靠性,就应该对于相关的生产线进行优化,对卷取区侧导板大梁结构和其材质进行改进,使得卷筒的冷却、夹送辊辊缝设置以及助卷辊辊缝标定进行优化,使得热轧宽带钢卷形的质量大大改善,并且使得相关设施的使用寿命有所增加。
对于热轧宽带钢卷形控制系统的优化及改进,有着非常重要的作用。
标签:热轧宽带钢;卷形控制;系统优化;改进在我们国家的经济发展过程之中,对于经济的发展目标不再是快速发展,现阶段国家制定的经济发展战略是高质量发展经济,去产能成为了很多行业发展的主流,尤其的是对于一些传统的工业行业来说,怎样进行高质量的发展成为了行业关注的焦点。
在钢铁行业之中,存在着产能过剩的问题,要提升钢铁行业的产品生产质量,是目前钢铁企业的重要发展方向。
热轧宽带钢卷形控制系统对于带钢卷形的质量非常重要,如果热轧宽带钢卷形控制系统的稳定性高,那么带钢卷形质量必定也很高,但是目前的热轧宽带钢卷形控制系统有着较多的因素影响卷形控制的质量,进一步的还会对于下一道工序,或者是下游客户的成材率和有效作业率产生影响。
为了使得卷形控制系统的稳定性有所提升,现在对于相关的工艺设施进行优化改造[1]。
对于热轧宽带钢卷形控制系统的优化及改进,在钢铁行业中具有非常重大的意义。
一、对于侧导板进行改进在热轧宽带钢卷形控制系统之中,侧导板主要是使用H型钢作为主体焊接制造的,在相关设备进行卷取操作前,如果侧导板没有对于带钢进行有效的对中,那么在卷取之后钢卷就会成为塔形,严重的话还可能使得卷取堆钢事故出现。
对于侧导板的改进主要有两个方面,第一个方面是进行侧导板大梁的结构改进,因为在带钢卷取的时候,会有碰撞和冲击,尤其是带钢的头部跑偏或者是有镰刀弯,就更加容易使得侧导板大梁出现变形的情况,这样就会使得侧导板对于带钢的夹持对中效果受到影响。
带钢热轧时的跑偏与控制措施
位置控制 189:2"实现板坯在大立辊 1;<=2轧 机前第一辊道末端的准确停车定位"用液压传动 替代电机传动"并利用 89:控制和压力反馈两种 并行控制方式"实现水平导板对板坯的快速强力 对中#
热轧带钢两边单位轧制力的变化"不仅会由 带钢本身的跑偏引起"还与轧件的初始厚度(材 料强度(辊缝中的摩擦条件(轧辊发热(轴承膨 胀(轧辊定心和张力波动等因素有关"另外"随 着轧制速度的波动"动压轴承中油膜厚度也随着 速 度 的 提 高 而 增 大 "或 随 着 速 度 的 降 低 而 减 小 "所
变小的一侧!特别是在反张力消除后将立即出现
这种情况"辊缝中的水平力使带钢朝运行方向横
向 移 动 !产 生 跑 偏 !带 钢 轧 制 过 程 稳 定 性 破 坏 !并
由 此 造 成 带 钢 端 部 与 侧 导 板 的 猛 烈 碰 撞 "因 此 !从
测得带钢张力就可知带钢的侧向跑偏状况"
在主控制台上!根据带钢张力变化!操作活
%&"轧辊两边轴承支反力’!(’$不再相等"分 别 为
’!)
*+,$*+
%& ./’$)
*+,$0 *+
%& .
1!2
式 中3’!(’$为轴承支反力/*为辊身长度/*+
为 两 轧 辊 轴 承 中 心 距 /4为 轧 辊 倾 斜 角 度 /. 为 轧
制力#
图 $ 带钢跑偏时轧制力的变化
由 于 ’!5 ’$" 机 座 左 右 两 边 弹 性 变 形 不 相 等"使轧辊在垂直面内发生倾斜"引起带钢两边 压缩率不相等#带钢压缩率增大的一边"出辊速 度增大"进辊速度减小"从轧制中心线向压缩率 小 的 一 边 偏 移 "使 出 来 的 轧 件 产 生 新 的 月 牙 弯 #同 时轧辊倾斜对带钢产生的水平分力"使带钢在进 轧辊前"就产生水平偏转"越来越向压缩率小的 一侧偏移 万1即方向数图据示右边偏2#带钢这种偏移"又 增大了 ’!和 ’$的差值"从而进一步引起轧辊的
带钢热轧时的跑偏与控制措施
带钢热轧时的跑偏与控制措施我跟你说啊,这带钢热轧的时候跑偏,那可真是个让人头疼的事儿。
我在那轧钢厂里待着的时候,就瞅着那带钢啊,有时候就像个调皮捣蛋的孩子,不好好走正道,偏要往一边跑。
你看啊,那车间里,到处都是热腾腾的。
大机器轰隆隆地响着,就像一群巨兽在咆哮。
工人们呢,一个个都忙得满头大汗的。
我就站在那儿,眼睛紧紧盯着那带钢。
带钢在轧辊之间穿行,那轧辊也是亮闪闪的,透着股子金属的寒光。
我旁边有个老师傅,脸黑黑的,眼睛特别有神,就像两颗黑宝石嵌在脸上。
他皱着眉头,看着那跑偏的带钢,嘴里嘟囔着:“这玩意儿,咋又跑偏了呢?”我就凑过去问他:“老师傅,这带钢为啥就跑偏了呢?”老师傅看了我一眼,叹了口气说:“这事儿啊,原因多着呢。
有时候是这带钢本身就有点歪歪扭扭的,就像一个人走路,本来腿就有点毛病,那肯定走不直溜啊。
还有时候呢,是这设备有点问题,轧辊之间的压力不均匀,就好比路不平,那带钢能走好吗?”我听了老师傅的话,就点着头。
我想啊,这得想办法控制啊。
我就又问老师傅:“那咱咋控制它不跑偏呢?”老师傅挠了挠头,然后指了指旁边的一个设备说:“你看那个,那是个侧导板,这东西可重要了。
要是调整好了,就能把带钢给管住,就像给调皮的孩子立个规矩一样。
但是啊,这调整也是个技术活,调大了不行,带钢会被夹得太紧,就像被人掐着脖子一样,走不动;调小了呢,又管不住它,它还是会跑偏。
”还有啊,那张力控制也很关键。
我就看到有个年轻的小伙子在那捣鼓着张力控制的设备。
那小伙子长得挺精神的,眼睛里透着股子机灵劲。
我就走过去问他:“小伙子,这张力控制对带钢跑偏影响大不?”小伙子眼睛亮晶晶的,兴奋地跟我说:“大叔,这影响可大了呢。
这张力就像是牵着带钢走的一根绳子,如果这绳子的力不均匀,带钢就容易被拉偏了。
就像你牵着一头牛,你这边拉得紧,那边松,牛肯定就往松的那边走了呀。
”我就想啊,这带钢热轧跑偏这事儿,真不是个简单的事儿。
这里面的门道可太多了。