
单元化生产方式
生产组织的选取原则
单元化生产方式实施过程
STEP1﹕现状 STEP2﹕实施步骤 STEP3﹕改善与标准化
STEP1﹕现状
PQ分析
产品 TR50 TR100 TR35A TR60 数量 50 40 40 16 占比 34.27 27.39 27.39 10.95 累积占比 34.27% 61.66% 89.05% 100.00%
3
七大浪费
• • • • • • • 七大浪费之一:等待的浪费 七大浪费之二:搬运的浪费 七大浪费之三:不良品的浪费 七大浪费之四:动作的浪费 七大浪费之五:加工的浪费 七大浪费之六:制造过多(早)的浪费 七大浪费之七:库存的浪费
4
单元化生产方式的定义、范围
定义:
单元化生产方式是基于消除浪费的理念,以生产单元为基本组成, 对设备、人员、物流进行合理配置,作业人员在单元内进行一人多工序 、目标为“一个流”作业的高柔性生产方式。 范围: 单元化生产方式适合多品种、中小批量生产的先进生产方式,它汲 取了大批量流水线生产的高效率和机群式生产的高柔性优势,同时避免 了大批量流水线的过度刚性,能迅速适应产品品种和数量的变化,即有 效的解决了多品种、小批量的生产组织问题,又获得了大批量生产的经 济效益。
单元化生产方式
精益管理部:王洪峰
目录
一、认识浪费; 二、单元化生产方式的定义、范围; 三、生产组织的选取原则; 四、单元化生产方式实施过程; 五、问题; 六、资源; 七、持续改善; 八、具体任务;
认识浪费
• 传统浪费的概念: • 材料,报废,退货, 废弃物
• 不增加价值的行 为 • 浪费就是指客户 不愿意为你付钱 的那些过程。 • 真正的价值是你 不能命令或控制 的东西,它只存 在于顾客心里。
开始时间
4.25 4.25 4.25 4.25
完成时 间
5.6 5.6 5.6 5.6
责任单位
工艺 车间 车间 车间
责任人
3
单元化生产 第一阶段工 作内容
4
谢谢!
单元化生产方式的持续改善
1. 缩短cycletime;
2. 缩短换产、换线时间;
3. 消除产品不良; 4. 减少设备故障。
实施的具体任务
单元化生产第一阶段工作内容
改善项
1 2
工作输出
全部产品的工艺路径成组技术研究 投入批量、转运批量每个零件(关重) 设备状况的调查(设备出勤、设备目前主要故障) 设备布局图完善(所有机床的具体位置)
遇到的问题
1. 设备故障频发、影响生产单元正常生产; 2. 计划的执行性差; 3. 人员对新的生产方式的抵触; 4. 缺乏多能工,即一人多机; 5. 员工对增加的工作量严重不满。
可利用的资源
1. 让高层参与到项目的实施中; 2. 利用精益工具分析具体问题;
3. 借助外力(咨询公司);
4. 成立改善小组(领导、工艺、设备、车间、计划、精益);
1.寻求改善点
改善点: 1、工艺成组技术的标准化; 2、虚拟物流路径的固化; 3、设备的移动(设备可以调整到几个位置)的研究。 效果: 1、物流转运距离缩短; 2、叉车、转运减少工作量;
3、加工质量提高;
4、车间管理简单化,生产计划下达准时化;
STEP3﹕改善与标准化
2.标准化
1、工艺标准化; 2、物流路径的标准化; 3、转运批量标准化;(单件或是以工位器具来转运) 3、生产计划下达的标准化;(生产批量、生产计划的准确时间节点) 4、车间管理标准化。
1. P/Q值>=﹕80﹐为大量生产
2. P/Q值<= 40﹕60﹐高弹性生产
改善小组所要寻找的就是以上两种数据最接近真实比率的那个比例﹒
STEP1﹕现状
设备名称 镗铣 立车 车铣 钻 磨 VM钻 设备数量 10 14 5 6 6 2 TR60总工时 53.4 49.5 15 27.09 6.36 10.1 单台设备工时 5.34 3.535714286 3 4.515 1.06 5.05 年产300台 月25台 1335 1237.5 375 677.25 159 252.5 设备能力 日工作7小时/22天 1540 2156 770 924 924 308
STEP2﹕实施步骤
PR分析 工艺路径分析
注意:
1、通过工艺流程分析考虑成组时, 不要认为产品形状,尺寸,或是材料的不同就 是产品种类的不同,事实上它们的基本流程顺序都是一样的。 大多数工厂最多 有5个不同的工艺系列。 2、在TR60零件的成组的基础上,把其它所有车型的零件按这五条线生产。
STEP3﹕改善与标准化
Cell生产模式

工作业上作进一步改善.
34
2.缩短换线时间
第一阶段: 分内部成,仅此一步就可以减少30%~~50%的设置时间.
2.设备还在做前一项工作的时候,就将所有必须的工具及零件传送到设备
2.符合动作经济原则, 降低作业疲劳 度
源流追溯
1.自己保证质量,源流质量管理
2.追根究底,解决问题,五问为什么? 15
CELL VS 流水线
灵活多变性
产品多样性
传 转拉时存在时间、效率的损失 送 产品 带
Time时间
产量的变动
传送带
增加生产线比较困难
布局的多样化
传送带
车间布局的更改比较困难
单 元
产品工序之间或工序内存在停滞损失 质量信息的反馈比较慢 质量责任人不明确 (全员质量意识不高)
减少了生产过程中的产品滞留和库存 质量信息的快速反馈 明确的质量意识和责任
18
CELL实施步骤
取得组织最高领导层的支持 进行充分调研,分析产品及工艺的特点、各操作员的业务特 长所在 制定分组计划,把各种部件组成各个有共同操作顺序的大组, 找出最主要的部件生产流程大组,把相关机器及工艺步骤归到 一个CELL 内,给各个CELL 进行人员配备 试点 根据试点,修订完善原计划 对员工按组进行全面培训 分阶段正式实施 持续改进
顺序﹐思考新的方法以使流程更顺畅,前置时间短. 机:必须提高仪器,设备以及各个工作站的灵活性及其对各类不
同产品的可适用性﹒需考虑自働化装备的事项,如:仪器的 不可移动性,仪器底座的局限性,配套的设施,例如:电,空气, 水或者是真空环境,以及废料处理方式. 料:找到一个平衡点﹐使得入料不会造成库存等待. 人:要考虑到实施这个CELL的最有效的人数,以及为了实现某 一人多机,他们所需要进行哪些专门训练.
精益工厂布局
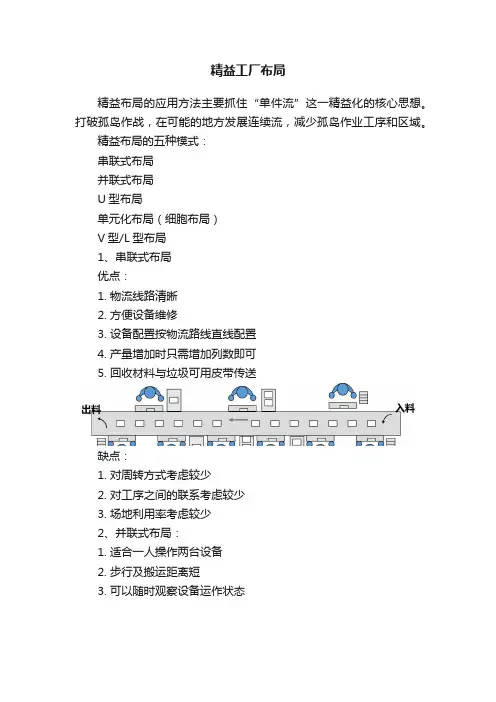
精益工厂布局精益布局的应用方法主要抓住“单件流”这一精益化的核心思想。
打破孤岛作战,在可能的地方发展连续流,减少孤岛作业工序和区域。
精益布局的五种模式:串联式布局并联式布局U型布局单元化布局(细胞布局)V型/L型布局1、串联式布局优点:1.物流线路清晰2.方便设备维修3.设备配置按物流路线直线配置4.产量增加时只需增加列数即可5.回收材料与垃圾可用皮带传送缺点:1.对周转方式考虑较少2.对工序之间的联系考虑较少3.场地利用率考虑较少2、并联式布局:1.适合一人操作两台设备2.步行及搬运距离短3.可以随时观察设备运作状态3、U型布局:优点:1.进料和出料口一致,异常信息可以及时传递2.一人操作3台以上的设备3.可以随时观察设备运作状况4.员工操作步行距离较近5.占用空间场地较小3、单元化布局:单元化生产布局,是精益生产的一个模块,是当代最新、最有效的生产线设置方式之一,为日本以及欧美企业所广泛采用。
这种方式使得小批多种生产残酷环境下的生产线几乎比流水线效果还好,因此被誉为“看不见的传送带”。
单元化生产方式单元化生产,是指将设备和厂房以特定的顺序安排,使材料和零件由1个或极少的作业者以最小的搬运完成部分或者全部生产过程。
•把4M进行合理的安排,进行更好的单件流生产;•只要有需要,可以进行单件流操作,1个员工也可以完成整个操作过程;•通常按产品族或者按工艺流程分组;•通常采用“U”型布局。
优点:•更有效的目视化管理;•生产过程头尾相接;•最小化走动的距离;•提高了工序间的平衡;•避免了孤岛操作。
•能够实行单人多工位操作;•加强了员工之间的交流;•更好的发现异常情况;•更容易实现高频率小批量物料补充需求;•适应节拍T/T的变化;•生产计划和人员配备的变化更容易实现。
布局的基本规则1.将设备与工位靠在一起;2.移走工作路径上的障碍物;3.单元里面的宽度大约为1.5m;4.排除可能产生WIP(标准在制品)的环节;5.流程的起点与终点靠得很近;6.在工作场所避免上上下下、前前后后往返传输;7.将一些基本的作业步骤安排在一起。
单元式生产方式(cell line)
Reduction of stagnation in process. Lead time reduction 減少 了生產過程中的產品滯留,從而減少了產品的生產周期 Reduction of inventory 減少庫存
Fast feedback of quality information 質量信息的快速反饋 Clear responsibility concerning quality. Quality improvement 明确的質量意識和責任。(從而提高了質量) Higher work morale by individual performance 士气高昂, 個人的工作熱情提高。
Innovation
3
From conveyor line to various types of CelБайду номын сангаас Production
推 從流水線式拉訂單式(推安全存量) 到各种各樣類型的單元式生產
Conveyor line
1
2
3
4
。。。 。。。
11
Change-over loss occurs 換線損失 Layout modification is difficult 布局不易調整
Small size, Low-medium speed, Functional, Low price
小型, 适中的速度, 具備基本功能, 小型 适中的速度 具備基本功能 低廉的价格
WIP reduction by production leveling
生產規模的標准化使‘在制品’ 生產規模的標准化使‘在制品’得以減少
Conveyor line 輸送帶 拉(推)式生產
Inspection 檢查
单元式生产
单元式生产,是指在一条生产线或一个机器设备单元内,由一个人或几个人组成的团队连续进行多道工序操作,完成某一单项产品组装的生产方式。
单元式生产方式是与传统的流水线生产方式相对应的。
传统的流水线按不同工序先分割、后整合,作业中每个劳动者都被固定在生产线的某个环节上简单而快速地重复某个动作,以期达到高效率、高质量地完成产品生产。
单元式生产是准时生产的主要生产线布局方式。
在机械行业、电子行业、服装行业等都广泛应用,其具体操作形式略有差异,下面就电子行业的单元式生产方式做简单介绍。
一、生产线布局电子行业单元生产方式,大体上可以分为三种:1、分工方式:将生产线设计成U型生产线或短的直线生产线,产品的转移靠工人用手来传递,产品动人不动。
这种方式中包括一个非凡形式,员工围坐在一个圆形桌或方形桌四周。
小型电子产品部件及完成品放在桌上,员工进行多道工序的操作。
2、巡回方式:将零件放在呈U型或椭圆形的架子上,若干名工人在绕着架子行走并完成所有加工工作,人动产品不动。
员工站在U型、椭圆型工作台的内侧。
有点像我们部分人家里的厨房,L型U型,刷碗、切菜、炒菜、拿佐料,都在一挪身或一转身之间完成工序切换。
而且便与人员之间互相支援。
3、单人方式:以作业者为核心配备零件和加工工具,采取类似以前的手工作坊的形式由一名工人完成所有的加工工作。
以上三种方式各有利弊,在实际操作中采取哪种方式,取决于作业者的熟练程度、在工具等方面的投资金额、产品的特性和尺寸大小等多项因素。
无论是一个人或是多个人完成整套工序,都需要员工是多能工。
二、多能工多能工的目的是为了实现少人化。
从生产线到生产单元的过程,是一条生产线分为多个生产单元的过程,这很轻易造成每个单元的人员冗余或不足,每个人能干多个工序的多能工就成了必然的方向。
那么,如何培养多能工呢?1、企业内定期调动:指以若干年或月为为周期的工作场所的变动,工作内容、所属关系、人事关系都发生变化。
主要以基层治理人员为对象。
单元生产CellProduction

单元生产Cell Production概述单元生产是一种生产技术,通常应用于制造业。
它是根据产品特征和生产需要,将整个生产过程分解为不同的功能单元。
每个单元都负责完成特定的生产任务,并最终将各个单元的产出组合在一起,完成最终的产品组装。
单元生产的优势1.高效率:单元生产可以将生产任务细分,使每个单元专注于特定的生产环节,提高了生产效率。
2.良品率高:由于单元生产有专人专机制,对每一道工序进行专门监控,减少了因生产环节差错导致的次品率。
3.灵活性:单元生产可以快速适应不同的生产需求,易于进行产线组合和调整,满足客户个性化定制的需求。
单元生产的应用领域1.汽车制造业:汽车制造过程中,可以将焊接、喷漆、组装等环节划分成不同的生产单元,以提高生产效率和质量。
2.电子产品制造:在手机、平板电脑等电子产品制造中,采用单元生产可以有效控制生产环节,保证产品质量。
3.医药制造业:制药过程中,可以将制丸、包装、检验等环节划分成不同的单元,以保证药品质量和合规性。
单元生产的关键要素1.工序划分:将整个生产过程划分成不同的工序,并分配给不同的单元进行生产。
2.生产设备:每个生产单元需要配备相应的生产设备,以确保生产过程的顺利进行。
3.人员培训:生产单元的人员需要经过专门的培训,掌握相应的生产技能和流程知识。
4.质量控制:每个生产单元都需要进行严格的质量控制,确保生产过程中不会出现质量问题。
单元生产的发展趋势1.智能化:随着人工智能、大数据等技术的发展,单元生产将逐渐实现智能化,提升生产效率和质量。
2.定制化:随着消费者需求的个性化和多样化,单元生产将更加注重定制化生产,以满足市场需求。
3.可持续发展:单元生产将逐渐融入绿色生产理念,注重节能减排和资源循环利用,实现可持续发展。
总结单元生产作为一种现代化生产方式,在提高生产效率、质量控制和响应市场需求方面具有重要意义。
随着技术的不断进步和市场需求的变化,单元生产将继续发展壮大,并在制造业领域发挥重要作用。
什么是单元生产

什么是单元生产字体大小:大中小2010-10-13 15:15:54 来源:智库百科传统方式需要把同一类型的生产机器和流程布置在同一个区域。
这叫作流程布局。
而单元式生产则是按生产产品的需要来布置机器和流程,换句话来说,就是产品布局。
这样就解决了产品从一个区域搬到另一个区域的运送和存放问题。
现在主要生产方式有:装配式生产, 流程式生产, 单元式生产,订单式生产.五种其中订货式生产用得最为广泛.订货式生产在中小企业中,订货式生产是较为普遍的一种生产组织形式。
由于订单不稳定,交货期相对紧迫、生产批量变化大等原因,给生产的组织带来较大困难,特别是生产环节的物流组织就更为困难。
现在企业之间的竞争不仅体现在技术、人才上竞争,同时也体现在物流和供应链方面。
因为现代物流已经成为“第三方利润源泉”,是企业降低成本,取得竞争优势的重要来源。
由此,研究这一类生产企业的生产物流优化,对有效地减低生产成本,提高生产系统的运营效益有着重要意义。
一、订货式生产系统的生产物流特点企业的生产物流实质是生产过程中原材料、在制品、半成品和产成品等实体在生产系统内部的转移和储存或者等待的过程。
订货式生产系统由于自身的特殊性,除了具备一般企业生产物流的基本特征外,这一类企业的生产物流又具有它自身的特殊性:1.物流内容多样性,协作困难。
订货式生产企业的产品由于客户需求的个性化,品种和质量要求的变化较大,整个生产物流中原材料多种多样,在加工制造过程中,不同的品种需要不同的工艺要求而形成了复杂的工艺路线,这样在制品和半成品以及产成品都变化较多。
这种多样性的物流内容,提高了生产系统内部各组成部分的协作难度,经常造成难以协作一致。
1.1 物流路线不稳定性,管理困难生产过程中的不同产品经常需要不同的工艺路线和不同的工艺方法来加工,因为生产系统中各个单元的物理位置和空间限制,原材料和在制品以及半成品在生产系统各个单元之间形成了比较复杂的运输路线,不均衡的等待时间,严重影响生产的均衡性,管理工作困难。
jit生产的基本方法
jit生产的基本方法
JIT(Just-in-Time)生产的基本方法包括以下三种:
1. 单元化生产:JIT生产将整个生产过程分为多个独立的单元,每个单元负责完成一项特定的任务。
这种方法可以使生产过程更加灵活和高效,减少不必要的等待时间和库存。
2. 短周期生产:JIT生产采用短周期的生产方式,即根据实际
需求进行小批量的生产,而不是一次性批量生产大量产品。
这种方法可以减少库存、降低成本,同时可以更快地响应市场需求的变化。
3. 零库存管理:JIT生产强调零库存管理,即在生产过程中尽
量减少库存量。
这可以通过与供应商建立紧密的合作关系,实现及时供应和物料流通的平衡,以及通过精确的需求预测和生产计划来避免库存积压和物料短缺。
通过这些基本方法,JIT生产可以实现生产过程的高效、灵活
和精确,并以最低的成本满足市场需求。
单元生产方式
单元生产方式摘要:伴随着科学技术的发展,当今的企业面对的市场环境也是瞬息万变。
企业的生产运作需要更高的柔性来面对市场随时变化的需求环境,所以越来越多的企业采用了多品种小批量的生产方式。
本文就单元布局产生的背景;单元布局的优缺点;单元布局所采用的成组技术,特别是基于工艺流程的顺序聚类方法进行介绍。
关键字:单元布局;生产方式;成组技术;排序聚类法目录1.生产方式的演变 (2)1.1.基于工艺原则的单件生产 (2)1.2.基于标准化流水线的大量生产 (2)1.3.基于单元布局的多品种小批量生产方式 (2)2.单元生产方式介绍 (3)2.1.单元生产的几种常见形式 (3)2.1.1.屋台式 (3)2.1.2.逐兔式 (3)2.1.3.分割式 (3)2.2.单元生产的优缺点 (4)3.实现单元生产的成组技术 (4)3.1.基于生产流程分析的排序聚类法 (4)3.2.生产流程分析的排序聚类法实例 (5)4.结论 (7)生产方式主要经历了三个发展阶段:单件手工作业,大批量生产,柔性化、系统化和智能化的生产方式。
制造业被大批量生产方式主导了将近百年,其间世界各国工业化进程得到了极大发展,进而促进市场经济的形成。
随着科学技术的飞速发展、市场的高速变化和产品需求的多样化,市场对产品的需求已经从传统的刚性需求向高度定制化的柔性需求转化,这使得大批量生产方式的规模经济优势遭遇了前所未有的挑战。
1.生产方式的演变[1]1.1.基于工艺原则的单件生产单件生产方式是按照用户的要求进行生产,采用手动操作的通用机床。
由于无标准的计量系统,所以生产出来的产品规格只能达到近似要求,可靠性和一致性不能得到保证。
生产效率不高,产量很低,例如当时的汽车产量每年不超过1000辆,而且生产成本很高,也不随产品产量的增加而下降。
从业者通晓和掌握产品设计、机械加工和装配等方面的知识和操作技能,大多数人从学徒开始,最后成为制作整台机器的技师或作坊业主。
精益单元化生产简介与案例
Lops
All For Results
精益单元化流程生产概述
流程分工作业
个人独立作业
Lops
All For Results
单元化生产概述 二:单元化生产特点
1. 后续工序流程、批量生产及单个制作 2. 空间上的利用 (Spacing Saving) 3. 多能工化 (Skill up! Multi-job!) 4. 部件供应、产品输出
15.43 12.74 11.41 13.97 13.15 14.35
A、瓶颈工时=工位最长工 时26.73 B、两单元作业人数=10人 C、工序总时间=254.12S D、生产线平衡率=95.06%
1
2
3
4
5
6
7
8
9
10
30.00 25.00 20.00 15.00 10.00 5.00 0.00
讲师:郭锡兰/Terry Guo 日期:2006年12月21日
Lops
All For Results
现状与对策
现状
生产线平衡率不超过75%,但由于各工位作业周期较短(小于20 秒),难以在现有基础上直接改善平衡率 测试用老化架自动化程度不高,加水、升降火锅等动作皆需人工 作业,老化产能为216台/(每小时.架),成为总装效率进一步提升 的瓶颈 外箱、彩箱成型由作业员在隔楼完成,利用滑道滑至作业员旁, 但经常造成堆积,或外箱、彩箱数量不配套,造成短时缺料 生产时作业员位于“U”线内,组装所需物料无法被方便地送至适当 位置,导致作业员增加了非创造价值动作
Lops
All For Results
达成结果
20.00 18.00 16.00 14.00 12.00 10.00 8.00 6.00 4.00 2.00 0.00 18.25 13.69 12.98 10.86
(优选)精益生产之单元化生产
我们设计的大部分生产线/单元可以生产任何产品。 PQPR分析能帮助你确定哪些机器100%需要,哪些 机器可以根据需要添加(根据需要临时移进或移出 )
设计未来状态
四,怎样设计单元/生产线布置:设计未来状态
采用的工具/程序
• 示意图前后进行集体讨论 • 在工作台上进行纸偶练习 (当前 & 未来) • 全比例纸偶 (空间允许) • 模拟 • 发挥所有才智 • 理解‘纪念碑’!
稳定工艺
四,怎样设计单元/生产线布置:稳定工艺、优化工艺、维持进步
下一步是什么?
计划 实施
操作 检查
了解当前状态
设计未来状 态
了解当前状态
设计未来状 态
首次布置变 动
团队合作 解决问题
第二次布置 变动
稳定工艺
优化工艺
维持进步
要点 – 识别出基于人、空间和设备的优化使 用的区域,为将来选择最好的可选方案
首次发动变动
四,怎样设计单元/生产线布置:首次布置变动
采用的工具/程序
• 和同事就预期的改变进行交流 • 引导关于如何改进未来状态的想法 • 动员维护和工程支持 (如有需要) • 就带有主动时间表的计划方案进行交流 • 迅速和安全地移动设备/加工过程 • 围绕争议解决问题 (在车间实时!)
(优选)精益生产之单元化生 产
一,培训达到的目标
解释和说明与提高生产率,减少成本和制造柔性相关的单元/ 生产线布置的实际应用:
•通过本节课的学习,参与者将
– 熟悉单元/生产线布置的概念 – 能够设计/重新设计单元或生产线 – 能够有效增加生产率 – 能够实现高度灵活的系统,可以进行多样化生产。
二,什么是单元/生产线布置
第二次布置变动