
玻璃钢拉挤成型机总体设计
4、能按设计任务书的要求,编写出设计说明书。
毕业设计(论文)内容与技术参数:
内容:1.查阅相关文献,收集资料,深入了解玻璃钢成型技术。
2.确定玻璃钢原材料和成型工艺,提出总体设计方案。
3.确定总体设计方案,编写设计说明书。
2、方案选择设计:2009.2
3、总体设计:202009.4
6、编写设计说明书:2009.4
7、修改设计、准备答辩:2009.5
接受任务日期2008年12月1日要求完成日期2009年5月10日
学生签名年月日
指导教师签名年月日
院长(主任)签名年月日
4.通过理论计算及校核,修改各零部件尺寸。
5.根据各零部件的尺寸,绘制各非标零件的零件图,绘制总装图。
技术参数:1.玻璃钢外径D=22mm
2.玻璃钢内径d=6mm
3.玻璃钢螺距p=10mm
4.生产率v=20m/h
毕业设计(论文)工作计划:
1、调查实习、查阅文献、收集资料:2008.12~2009.1
江西农业大学毕业设计(论文)任务书
设计(论文)
课题名称
玻璃钢拉挤成型机总体设计
学生姓名
江熹
院(系)
工学院
专业
机械设计制造及其自动化
指导教师
林金龙
职称
助教
学历
硕士
毕业设计(论文)要求:
1、能独立拟定设计方案,提出方案的构思以及技术、经济条件等方面的可行性论证报告。
2、能熟练应用已学过的理论知识,采用工程分析计算方法或数值计算方法,正确完成设计中的计算工作。
玻璃钢夹芯板拉挤成型技术
玻璃钢夹芯板拉挤成型技术摘要:本文所论述的是一种先进的玻璃钢复合夹芯板材成型技术,首次采用拉挤成型工艺代替传统的手糊工艺制造玻璃钢复合夹芯板材,并形成了规格化连续生产体系。
对拉挤成型夹芯板关键工艺及在线质量控制技术进行了研究。
1 前言玻璃钢复合夹芯板以其重量轻、强度高、刚性好、耐腐蚀、保温、隔音等特点在市场上得到越来越广泛的关注。
在国外,玻璃钢复合夹芯板材已经广泛应用于集装箱箱体板、高速列业内饰板、建筑用模板、城市道路用隔音板等产品上。
在国内,玻璃钢复合夹芯板制品也日益增多,具有可观的经济效益。
夹层结构制造技术分干法成型和湿法成型两种。
干法成型是先将蜂窝夹芯和面板做好,然后再将它们粘接成夹层结构;湿法成型是面板和蜂窝夹芯均处于未固化状态,在模具上一次胶接成型,固化,脱模后修整成产品。
在国外部分国家已经实现了玻璃钢复合夹芯板的规模化制造工艺,主要是湿法连续固化成型,自动化程度很高,大大降低了生产成本。
国内玻璃钢复合夹芯板的生产则以手工为主,夹芯板的生产存在质量不稳定、生产效率低等一系列问题,复合材料不能发挥最大的效率,造成资源浪费,由此造成夹芯板的成本偏高,影响了夹芯板的推广应用。
我们通过大量试验研究,首次独创性地采用拉挤工艺连续成型玻璃钢夹芯板材,解决了集模具、材料、配方、工艺于一体的塑料蜂窝玻璃钢夹芯板材制造技术问题,实现了该类产品的规模化生产,工艺流程如图1所示。
2 工艺研究在夹芯板的结构设计中,我们采用热固性玻璃钢作为面板,以毡和布为增强材料,芯材则采用了热塑性聚丙烯塑料蜂窝,该蜂窝结构硬挺,不易变型,整体操作性强,且抗压抗剪能力较强,经过一系列的试验研究我们成功实现了这种复合结构制品的连续拉挤成型工艺。
2.1 夹芯板低温拉挤成型技术研究2.1.1 低温固化体系的研究在树脂体系一定的情况下,成型过程的放热性况与选用的引发剂体系和成型温度有直接关系。
聚丙烯塑料蜂窝的熔点在160度左右,而普通拉挤成型工艺的成型温度在135~165度,放热峰温度达到180度以上,因此寻找半衰期合适并调节引发剂用量,使其在成型温度下的放热峰温度在140~150度。
玻璃钢拉挤成型工艺以及玻璃钢拉挤成型工艺产品的应用

玻璃钢拉挤成型工艺以及玻璃钢拉挤成型工艺产品的应用玱璃钢拉挤成型工艺以及玱璃钢拉挤成型工艺产品的应用玱璃钢拉挤成型工艺目前已经成为新型产业群,产品具有耐腐蚀性强,能耐各种稀酸、碱、盐介质的腐蚀等特点,阻燃性好,潍坊科林环保已经经国家与业测试机构检测,材料的氧指数可达到28%以上。
可放心选购。
一、工艺及控制1、拉挤工艺拉挤成型工艺过程是由送纱、浸胶、预成型、固化定型、牵引、切断等工序组成。
无捻粗纱从纱架引出后,经过导纱装置进入树脂槽浸透树脂胶液,然后进入预成型模,将多余树脂和气泡排出,再进入成型模凝胶、固化。
固化后的制品由牵引机连续不断地从模具拉出,最后由切断机定长切断。
拉挤成型工艺中除立式和卧式机组外,尚有弯曲形制品拉挤成型工艺,反应注射拉挤工艺等。
增强热塑性塑料拉挤工艺在最近几年也取得了一定的突破。
最近美国道化学公司采用聚氨酯不玱纤经过拉挤制成强度、韧性、抗损伤性能均很优良的型材。
其拉挤速度可达到热固性塑料拉挤速度的10倍。
2、工艺控制拉挤成型工艺控制的参数主要包括成型温度、固化时间、牵引张力及牵引速度等。
(1)成型温度在拉挤成型过程中,材料在穿越模具时发生的变化是最关键的。
玱璃纤维浸胶后通过加热的金属模具,一般将连续拉挤过程分为预热区、胶凝区和固化区。
在模具上使用加热板戒加热套来加热。
树脂在加热过程中,温度逐渐升高,粘度降低。
通过预热区后,树脂体系开始胶凝、固化,在固化区内产品受热继续固化,以保证出模时有足够的固化度。
模具的加热条件是根据树脂体系来确定的。
以聚酯树脂配方为例,一般来讲,模具温度应大于树脂的放热峰值,温度上限为树脂的降解温度。
温度、胶凝时间、拉速应当匹配。
预热区温度可以较低,胶凝区不固化区温度相似。
温度分布应使产品固化放热峰出现在模具中部靠前,胶凝固化分离点应控制在模具中部。
温度梯度不宜过大。
(2)拉挤速度的确定拉挤模具的长度一般为0.6-1.2m。
在一定的温度条件下,树脂体系的胶凝时间对工艺参数速度的确定是非常重要的。
拉挤成型主要工序工艺原理及常见缺陷原因分析
模温控制
• 一般把模具人为地分为三段,即加热区、胶 凝和固化区。在模具上使用三组加热板来加 热,并严格控制温度。树脂在加热过程中, 温度逐渐升高,粘度降低。通过加热区后, 树脂体系开始胶凝、固化,这时产品与模具 界面处的粘滞阻力增加,壁面上零速度的边 界条件被打破,基本固化的型材以均匀的速 度在模具表面摩擦运动,在离开模具后基本 固化,型材在烘道中受热继续固化,以保证进 复合材料应用技术网入牵引机时有足够的固化度。
• 整体成型模其成型模孔是由整体钢材加工而成, 一般适于棒材和管材,模外有加热装置。热成 型模前端装有循环水冷却系统,其目的是形成 低温的预成型区,避免树脂过早固化,影响下 步成型。 整
体 成 型 模
复合材料应用技术网
复合材料应用技术网
(4)固化炉
复合材料应用技术网
(6)切割装置
• 切割是在连续生产过程中进行的。当制品长 度达到要求时,制品端部到达控制长度的位 置(一般采用红外线控制器),控制器接通 切割电机电路,切割装置便开始工作。首先 是装有橡皮垫的夹具,将制品抱紧,然后用 合金刀具进行切割。切割过程由两种运动完 成,即纵向运动和横向运动。纵向运动是切 割装置跟随制品同步向前移动。横向运动是 切割刀具的进给运动。切割过程中,刀具的 磨耗非常严重。
复合材料应用技术网
6.6.3 拉挤工艺用原料
• (1)树脂 • 拉挤成型工艺使用的树脂主要有不饱和聚酯 树脂、环氧树脂、乙烯基树脂等。其中不饱 和聚酯树脂应用最多,技术上也最成熟,大 约占总量的90%。一般来讲,用于模塑料的 不饱和聚酯树脂都可用于拉挤成型制品。国 外已生产出拉挤制品专用的不饱和聚酯树脂. • 为获不同性能,改性酚醛树脂、多种热塑性 树脂也已应用。
拉挤成型的环氧树脂配方
我国玻璃钢拉挤成型工艺、产品应用及(精)

我国玻璃钢拉挤成型工艺、产品应用及现状一、概述拉挤成型工艺是将浸透胶液的连续无捻粗纱、毡、带或布等增强材料,在牵引力的作用下,通过模具加热挤拉成型、固化,连续不断地生产长度不限的玻璃钢型材。
2008年,拉挤成型工艺用不饱和聚酯树脂消费量4万吨,过氧化物消费量约为600吨。
拉挤成型工艺是玻璃钢成型工艺中的一种特殊工艺,适于生产各种断面形状的玻璃钢型材,如棒、管、实体型材(工字形、槽形、方形型材)和空腹型材等。
其优点是:1、生产过程连续进行,制品质量稳定,重复性好;2、增强材料含量可根据要求进行调整,产品强度高;3、能够调整制品的纵向强度和横向强度,满足不同的使用要求;4、能够生产截面形状复杂的制品,满足特殊场合使用的要求;5、制品具有良好的整体性,原材料的利用率高;6、设备的投资费用低。
二、拉挤工艺用原材料1、树脂基体在拉挤工艺中,应用最多的是不饱和聚酯树脂,还有环氧树脂、乙烯基树脂、热固性甲基丙烯酸树脂、改性酚醛树脂、阻燃性树脂等。
(1不饱和聚酯树脂用作拉挤的基本上是邻苯和间苯型。
间苯型树脂有较好的力学性能、坚韧性、耐热性和耐腐蚀性能。
目前国内使用的较多的是邻苯型,因其价格较间苯型有优势,但质量因生产厂家不同差距较大,使用时要根据不同的产品慎重选择。
(2乙烯基树脂乙烯基树脂具有较好的综合性能,可提高耐化学性能和耐水解稳定性。
(3环氧树脂环氧树脂和不饱和聚酯树脂、酚醛树脂相比,具有优良的力学性能、高介电性能、耐表面漏电、耐电弧,是优良绝缘材料。
(4酚醛树脂它是最早的一类热固性树脂。
具有突出的瞬时耐高温烧蚀性能,目前酚醛树脂已成功应用在拉挤成型工艺中。
2、增强材料拉挤工艺用的增强材料主要是玻璃纤维及其制品,如无捻粗纱、玻璃纤维毡等。
为了满足制品的特殊性能要求,可用芳纶纤维、碳纤维、超高分子量聚乙烯纤维及玄武岩纤维等。
(1玻璃纤维用于拉挤工艺的玻璃纤维主要有无碱、中碱和高强玻璃纤维。
玻璃纤维制品的品种有:①无捻粗纱无捻粗纱有并股纱和直接纱,线密度为1100(1200)号到4400(4800)号。
机械专业毕业设计题目大全_(3600课题)

204绞肉机毕业设计
205绞肉机的设计2
206脚踏式玉米脱粒机
207铰链落料冲孔复合模具设计
208接线座塑料模具设计
209酒瓶内盖塑料模具设计
210开卷机设计
211可倾式夹层锅设计
212空气滤清器壳正反拉伸复合模设计
213空气压机设计
214控制柜旋钮注射模具设计
215控制盒面盖塑模设计
48转盘换轨电动平车系统一电动平车设计
49摩擦式机械无级变速器结构设计
50超环面彳丁星蜗杆传动数控转台的设计-—机械部分
51机械菱锥式无级变速器结构设计
52小功率机械无级变速器
53超声波测距离在汽车上的应用
54万能材料试验机
55电池壳的冲压模具设计
56学生简易保险箱密码系统设计
57离心泵的设计及其密封
335竹材旋切机液压系统设计
336竹木旋切机刀架设计
337•注射器盖毕业设计
338转向器侧盖钻孔夹具设计
339转向器箱体钻孔夹具设计
340自动换刀机械手设计
341自动流水线输送系统设计
342自行车脚蹬内板多工位级进模设计
343减速器三维图(运动仿真)
344车床上下料机械手
345步进式加热炉冋步顶升液压控制系统
机械专业毕业设计题目大全(3600课题)
1基于ProE的紧固件二次开发
2基于单片机的汽车防盗报警系统设计
3可转位车刀受力的ANSYS分析
418吨桥式起重机的设计一机械部分
5双吸离心油泵的结构及其机械密封设计
6风能发电机转子支架钻模的设计及工艺
7钢球锥轮式无级变速器设计
8随动架及桅顶设计
9淬火油槽监控系统设计
玻璃钢拉挤成型机——成型部设计要点
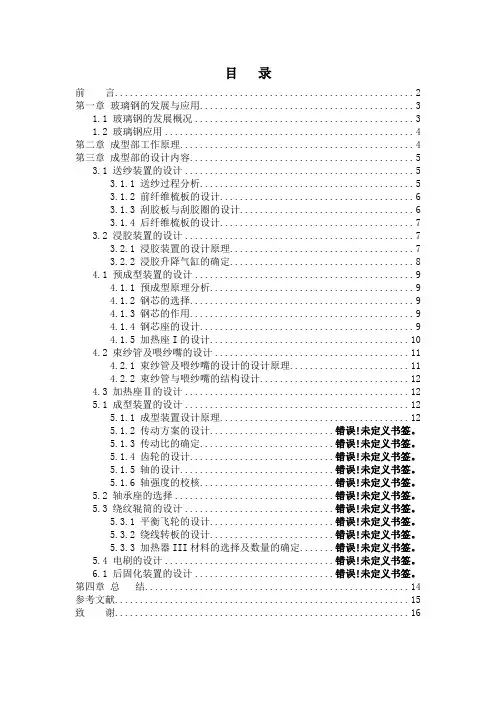
目录前言 (2)第一章玻璃钢的发展与应用 (3)1.1 玻璃钢的发展概况 (3)1.2 玻璃钢应用 (4)第二章成型部工作原理 (4)第三章成型部的设计内容 (5)3.1 送纱装置的设计 (5)3.1.1 送纱过程分析 (5)3.1.2 前纤维梳板的设计 (6)3.1.3 刮胶板与刮胶圈的设计 (6)3.1.4 后纤维梳板的设计 (7)3.2 浸胶装置的设计 (7)3.2.1 浸胶装置的设计原理 (7)3.2.2 浸胶升降气缸的确定 (8)4.1 预成型装置的设计 (9)4.1.1 预成型原理分析 (9)4.1.2 钢芯的选择 (9)4.1.3 钢芯的作用 (9)4.1.4 钢芯座的设计 (9)4.1.5 加热座I的设计 (10)4.2 束纱管及喂纱嘴的设计 (11)4.2.1 束纱管及喂纱嘴的设计的设计原理 (11)4.2.2 束纱管与喂纱嘴的结构设计 (12)4.3 加热座Ⅱ的设计 (12)5.1 成型装置的设计 (12)5.1.1 成型装置设计原理 (12)5.1.2 传动方案的设计........................ 错误!未定义书签。
5.1.3 传动比的确定.......................... 错误!未定义书签。
5.1.4 齿轮的设计............................ 错误!未定义书签。
5.1.5 轴的设计.............................. 错误!未定义书签。
5.1.6 轴强度的校核.......................... 错误!未定义书签。
5.2 轴承座的选择............................... 错误!未定义书签。
5.3 绕纹辊筒的设计............................. 错误!未定义书签。
5.3.1 平衡飞轮的设计........................ 错误!未定义书签。
玻璃钢拉挤成型机总体设计(附CAD零件图和装配图)
玻璃钢拉挤成型机总体设计(附CAD零件图和装配图)玻璃钢拉挤成型机总体设计(附CAD零件图和装配图)(含任务书,演示文稿ppt,论文说明书15000字,6张cad图纸) 摘要玻璃钢/复合材料工业在国际上的开发已有近60年的历史,它具有不可替代的优越性。
在我国,玻璃钢/复合材料广泛应用在建筑、石化、冶金、机电及造船...<p>玻璃钢拉挤成型机总体设计(附CAD零件图和装配图)(含任务书,演示文稿ppt,论文说明书字,6张cad图纸) <br />摘 要<br />玻璃钢/复合材料工业在国际上的开发已有近60年的历史,它具有不可替代的优越性。
在我国,玻璃钢/复合材料广泛应用在建筑、石化、冶金、机电及造船等行业。
拉挤成型工艺作为玻璃钢的一种重要的生产制造工艺,它的技术也日臻完善。
根据我们的设计任务,很有必要对玻璃钢拉挤成型机进行总体方案设计。
本次论文的内容主要包括玻璃钢管原材料和成型工艺的选择,玻璃钢拉挤成型机的工作原理,机械设备组成结构,以及机械执行系统、传动系统、控制系统和辅助系统的设计。
<br /><br />关键词:玻璃钢/复合材料 玻璃钢拉挤成型机 总体方案<br /> <br />Glass Fibre Reinforced Plastic Pultrusion Molding Machine <br />Abstract: The development of the glass fibre reinforced plastic / composite industry in the world has already had a history of nearly 60 years, it has irreplaceable superiority. In our country, the glass fibre reinforced plastic / composite is extensively applied to trades such as the building, petrochemical industry, metallurgy, electromechanics and shipbuilding,etc. Pultrusion molding craft , as a kind of important production manufacturing process of the glass fibre reinforced plastic, its technology is becoming better and approaching perfection day by day . According to our design task, it is very necessary to carry on overall conceptual design of the FRP Pultrusion Molding Machine. The content of this thesis mainly includes choosing raw materials of glass steel tube and the shaping craft, the glass fibre reinforced plastic draws the operation principle of theFRP Pultrusion Molding Machine, the mechanical equipment makes up the structure, and mechanical executive system, the designs of the transmission, control system and accessory system. </p><br /><br /><p><P></P><p >内容简介</p><p >简单介绍达渝二级紫荆至荣华段位于邻水县城以南经济欠发达地区,老国道210线东侧。
圆弧型玻璃钢拉挤型材的制造方法
圆弧型玻璃钢拉挤型材的制造方法大棚种植已十分广泛,因此人们对大棚的材质、结构也做了很多研究;从钢管做成的大棚骨架、钢筋混凝土做成的大棚骨架、手糊玻璃钢做成的大棚骨架等种类繁多,各自都存在缺点。
用玻璃钢拉挤的原理,生产带有圆弧(半径)要求的玻璃钢拉挤型材,作为大棚的骨架,克服了用其它材料、方法做大棚骨架的缺点,显示出了玻璃钢耐腐蚀、耐老化、强度大、重量轻、外形尺寸规范等诸多优点,是未来大棚骨架的换代产品。
另外,用玻璃钢做成的大棚还具有易拆装等特点,所以还广泛用于救灾帐篷等。
玻璃钢拉挤型材应用于建造大棚或帐篷做骨架时,需要解决的最大技术问题就是:把常规直线的玻璃钢型材拉挤变成设计半径的圆弧形玻璃钢型材拉挤,且拉挤出的玻璃钢型材的半径,符合大棚的跨度及高度设计要求。
一、圆弧型玻璃钢拉挤型材的设计方法1、常规拉挤型材的生产工艺流程为:成品常规的玻璃钢拉挤型材生产线从玻纤进入模具前的预成型、模具、牵引机、切割机都是安装在一个中轴线上的,模具的模腔呈直线型,牵引机沿模腔的轴线方向,将在模具中固化成型的玻璃钢向前牵引,形成直线型的玻璃钢拉挤型材。
2、带有半径R的圆弧玻璃钢拉挤型材工艺流程为:带有R半径的玻璃钢型材拉挤工艺流程与常规直线型玻璃钢型材拉挤工艺流程,从纱架玻纤纱的导出到进入高温模具之前的工艺流程是相同的,从进高温模具开始到最终产品的产出,工艺流程完全不同。
常规玻璃钢型材是直线拉挤,拉挤牵引机沿模具模腔的直线方向,将在模具中固化的玻璃钢型材牵拉出来,而带有R半径的圆弧玻璃钢型材的拉挤是沿半径为R圆弧的模具切线方向拉出,以确保拉出的型材R圆弧符合设计要求。
二、以跨度为10米,高为5米(即半径R=5米的半圆)的大棚弯樑为例说明其加工原理和方法。
第一、模具的设计模具采用钢模具,模具的长度900mm,模腔截面形状按玻璃钢型材截面形状设计,模腔圆弧半径R=5米。
第二、型材导出轨道的设计在呈环形的机架上方(从模具固定机架、型材轨道导出机架、两台牵引机交替牵引机架到切割机机架都呈圆弧形,圆弧半径的调节装置安装在机架上)。
玻璃钢拉挤成型设计概要
收稿日期:1998-11-23。
3ECRG LAS 和S -2为OCF 公司产品注册商标。
作者简介:徐伟强,工程师,30岁,1993年南京化工大学高分子材料专业研究生毕业。
现从事拉挤玻璃钢新材料的工艺研究,曾获化工部科技进步二等奖一项,公开发表论文近10篇。
玻璃钢拉挤成型设计徐伟强(南京兴亚玻璃钢有限公司,210012摘要:介绍了玻璃钢拉挤成型的原材料、生产工艺、质量保证、产品性能和设计计算等内容,对拉挤玻璃钢的生产、设计和应用具有实际意义。
关键词:玻璃钢拉挤成型纤维增强塑料设计玻璃纤维增强塑料(俗称玻璃钢拉挤成型是自动化连续生产同一截面玻璃钢型材的工艺,它能成型截面形状相当复杂的产品。
通过连续纤维的增强,可获得比传统材料更佳的机械性能,由高分子组成的基体满足了结构、化学、耐火、电气、腐蚀和环境方面的要求,具有很强的可设计性。
拉挤玻璃钢具有其他复合材料成型工艺典型的特性:比强度高,耐腐蚀,电绝缘和尺寸稳定性。
另外,拉挤成型工艺还具有其自身工艺所决定的优点,如可得连续长度的产品、薄壁的复杂型材和中空型材。
且中空拉挤型材的内外表面光滑、完美,电线、木材或泡沫等插入件都可在拉挤产品中连续包裹。
拉挤成型工艺可运用各种增强形式(E -玻璃纤维、ECR G LAS 、S -2玻璃连续粗纱3、连续毡、复合织物,缝编粗纱和许多热固性树脂(具有优良化学、电气稳定性的聚酯树脂;具有更佳机械和防腐性能的乙烯基酯或环氧树脂;具有防火性能的酚醛树脂,还可加入各种填料。
高性能的热塑性聚合物对提高拉挤型材的物理/化学性能提供了极大的可能性。
拉挤生产厂家可制造出具有突出的性能、质量和可靠性并具有价格竞争性的大型型材和部件[1,2]。
1拉挤原材料拉挤工艺用原材料分成三类:增强材料、基体材料和添加剂,原材料的选择和它们各自的比例调节能派生出一系列的复合性能。
111增强材料应用最广的增强材料为玻璃纤维,它具有多种形式。
它是复合材料的承重组分并提供所需的机械性能(强度、模量、抗冲等,最常用和经济的增强材料是E -玻璃无捻粗纱,它有不同的Tex 数(每千米的克数。
玻璃钢拉挤成型机牵引部分设计_图文(精)
3.3.2电机减速链传动的设计和计算.......................................................... 14
3.1.1水冷过程................................................................................................. 8
3.1.2二次风冷................................................................................................ 9
3. 3牵引过程的执行元件的设计和计算........................................................... 18
3.3.1平行牵引链传动的设计和计算........................................................... 18
3.5轴的设计和计算............................................................................................ 23
3.5.1轴的最小直径的初步的确定.............................................................. 24
第一章绪论........................................................ 2