
SPC八大控制图自动生成器v1.02版
全套SPC控制图制作办法

过 程 能 力 分 析 (Capabilities)部门:机组:操 作 者:日 期:2011-5-22产 品:总数 (Count)平均值 (Average)最小值 (Minimum)最大值 (Maximum)中位数 (Median)子組数大小(n)規格上限 USL規格下限 LSL控制上限UCL (X)控制下限LCL (X)标准差 (Std.Dev.)标准差 (Sigma Hat)0.00偏离(Skewness)峰度(Kurtosis)预估不良率〈PPM〉(Out of Spec.) #VALUE!CaCPUCPLCpCpk2011-5-22 全套SPC控制图制作 EXCEL版.xls PROCESS CAPABILITYCAPABILITY STUDYPROCESS Array DISTRIBUTIONDISTRIBUTION CURVE过 程 能 力 分 析 (Capabilities)部 门:机 组:操 作 者:日 期:2011-5-22件号:平均值 (Average)最小值 (Minimum)最大值 (Maximum)中位数 (Median)群組数大小(n)規格上限 USL規格下限 LSL控制上限UCL (X)控制下限LCL (X)标准差 (Std.Dev.)标准差 (Sigma Hat)0.00偏度 (Skewness)峰度(Kurtosis)预估不良率〈PPM〉(Out of Spec.) #VALUE!CaCPUCPLCpCpk单值和移动全距(X-MR)控制图控制图的常数和公式表 X-R图 X-s图均值X图 全距R图 均值X图 标准差S图 子组容量计算控制限用的系数标准差估计值的除数计算控制限用的系数计算控制限用的系数标准差估计值的除数计算控制限用的系数nA2d2D3D4A3c4B3B4UC 21.8801.880 1.1281.128 - 3.2673.2672.6592.659 0.79790.7979 -3.2763.276 31.0231.023 1.6931.693 -2.5712.571 1.9541.954 0.88620.8862 - 2.5682.568 40.7290.729 2.0592.059 - 2.2822.282 1.6281.628 0.92130.9213 - 2.2662.266 50.5770.577 2.3262.326 - 2.1142.114 1.4271.427 0.94000.9400 - 2.0892.089 60.4830.483 2.5432.543 - 2.0042.004 1.2871.287 0.95150.9515 0.0300.030 1.9701.970 70.4190.419 2.7042.704 0.0760.076 1.9241.924 1.1821.182 0.95940.9594 0.1180.118 1.8821.882 80.3730.373 2.8472.847 0.1360.136 1.8641.864 1.0991.099 0.96500.9650 0.1850.185 1.8151.815 90.3370.337 2.9702.970 0.1840.184 1.8161.816 1.0321.032 0.96930.9693 0.2390.239 1.7611.761 100.3080.308 3.0783.078 0.2230.223 1.7771.777 0.9750.975 0.97270.9727 0.2840.284 1.7161.716 110.2850.285 3.1733.173 0.2560.256 1.7441.744 0.9270.927 0.97540.9754 0.3210.321 1.6791.679 120.2660.266 3.2583.258 0.2830.283 1.7171.717 0.8860.886 0.97760.9776 0.3540.354 1.6401.640 130.2490.249 3.3363.336 0.3070.307 1.6931.693 0.8500.850 0.97940.9794 0.3820.382 1.6181.618 140.2350.235 3.4073.407 0.3280.328 1.6721.672 0.8170.817 0.98100.9810 0.4060.406 1.5941.594 150.2230.223 3.4723.472 0.3470.347 1.6531.653 0.7890.789 0.98230.9823 0.4280.428 1.5721.572 160.2120.212 3.5323.532 0.3630.363 1.6371.637 0.7630.763 0.98350.9835 0.4480.448 1.5521.552 170.2030.203 3.5883.588 0.3780.378 1.6221.622 0.7390.739 0.98450.9845 0.4460.446 1.5341.534 180.1940.194 3.6403.640 0.3910.391 1.6081.608 0.7180.718 0.98540.9854 0.4820.482 1.5181.518 190.1870.187 3.6893.689 0.4030.403 1.5971.597 0.6980.698 0.98620.9862 0.4970.497 1.5031.503 200.1800.180 3.7353.735 0.4150.415 1.5851.585 0.6800.680 0.98690.9869 0.5100.510 1.4901.490 210.1730.173 3.7783.778 0.4250.425 1.5751.575 0.6630.663 0.98760.9876 0.5230.523 1.4771.477 220.1670.167 3.8193.819 0.4340.434 1.5661.566 0.6470.647 0.98820.9882 0.5340.534 1.4661.466 230.1620.162 3.8583.858 0.4430.443 1.5571.557 0.6330.633 0.98870.9887 0.5450.545 1.4551.455 240.1570.157 3.8953.895 0.4510.451 1.5481.548 0.6190.619 0.98920.9892 0.5550.555 1.4451.445 250.1530.153 3.9313.9310.4590.459 1.5411.541 0.6060.606 0.98960.9896 0.5650.565 1.4351.435 UCL X ,LCL X =X±A 2R UCL X ,LCL X =X±A 2R UCL R = D 4RUCL S = B 4s LCL R = D 3RLCL S = B 3s δ=R/D 2δ= s/c 4中位数图单值图中位数X图全距R图 单值X图 全距R图 子组容量计算控制限用的系数标准差估计值的除数计算控制限用的系数计算控制限用的系数标准差估计值的除数计算控制限用的系数nA 2d 2D 3D 4E 2d 2D 3D 421.880 1.128 - 3.2672.660 1.128 -3.267 31.187 1.693 -2.574 1.772 1.693 - 2.574 40.796 2.059 - 2.282 1.457 2.059 - 2.282 50.691 2.326 - 2.114 1.290 2.326 - 2.11460.548 2.534 - 2.004 1.184 2.534 - 2.004 70.508 2.704 0.076 1.924 1.109 2.704 0.076 1.924 80.433 2.847 0.136 1.864 1.054 2.847 0.136 1.864 90.412 2.970 0.184 1.816 1.010 2.970 0.184 1.816 100.362 3.078 0.223 1.777 0.975 3.078 0.223 1.777 UCL X,LCL X =X±A2R UCL X,LCL X =X±E2RUCL R = D4R UCL MR = D4RLCL R = D3R LCL MR = D3Rδ=R/d2δ= R/d2UCL P ,LCL P ==UCL np ,LCL np =UCL C ,LCL C =UCL U ,LCL U =Cpk=( 1 - k ) x Cp 或 MIN {CPU,CPL}Ppk=( 1 - k ) x Pp 或 MIN {PPU,PPL}单边规格(设计规格)因没有规格上限或下限,没有规格下限 Cp = CPU = Cpk,没有规格上限()P P n P n −±=13nUU 3±=C C 3±=格上限 Cp = CPL = Cpk标准正态分布Pz=过程输出超过特殊规定值(如工程规范限)的比例,這個特殊规定值与过程均值相(针对处于统计控制状态并呈现正态分布的过程)。
spc控制图

* 对照标准进行分析 能否满足标准要求。
* * 典型的 6 种图形
8
观察分析〔1)
⑴ 总体形状分析: 正常型/异常型
〔A〕正常型
〔B〕偏向型
〔C〕双峰型 9
观察分析〔2)
〔D〕孤岛型
〔E〕平顶型
〔F〕锯齿型
10
观察分析〔3)
图例
TL
xM
TU
(A)理想型
TL x M
12
观察分析〔5)
图例
x
TL
M TU
〔E〕能力缺乏型
调整要点
已出现不合格品,应多方面采取措 施,减少标准偏差S或放宽过严的 公差范围。
13
直方图的用途
➢ 能够直观地看出数据 的分布情况
➢ 能够直观地判断生产 过程的稳定性
➢ 与规格比较,定性评价 过程能力
14
内容提要
1. 直方图 2. 柏拉图 3. 散布图 4. 分层分析 5. 直通率 6. DPMO
19
案例分析
某塑料件公司生产一种塑料件,存在的质量不良工程有气孔、未充满、偏 心、形状不佳、裂纹、其他等项。记录一周内某班所生产的产品不良情 况数据,并将不良工程作成累计频数和百分比汇总表:
缺陷项目 气孔
未充满 偏心
形状不佳 裂纹 其他 合计
频数 48 28 10 4 3 2 95
百分比 50.53 29.47 10.53 4.21 3.16
28
制作散布图
3. 依据两个变量画出横坐标轴和纵坐标轴: 4. 按照数据一一画出坐标点〔xi,yi〕
29
散布图
➢ 两个变量之间可能存在以下主要几种分布情况:
SPC-02控制图

TTM Technologies, Inc. Confidential
21
怎么
选?
三、 Control Chart的选择
计量值
n≧2
n大小
__
~
X
X
中心线
n>10
n大小
n≦10 (一般为2~5)
资料性质 n=1
不良数
计数值
不良/缺点
缺点数
固定
n固定?
不固定 固定
n固定?
不固定
__ X-S图
__ X-R图
绘直方图 是否满足规格 控制用控制图
检讨5M1E 提升流程能力
18
依数据性质分类
1)计量型控制图:是指控制图所取样的数据均来自实际测量而得
1、平均值与极差之控制图(X-R
2、平均值与标准差之控制图(X-S
Chart)
Chart) ~
3、中位值与极差之控制图(X-R Chart4)、个别值与移动极差控制图(X-MR
3、Hale Waihona Puke 量型流程能力4、计数型流程能力
5、6 σ水平值与Cpk、DPMO
6 、流程能力的影响因素
.
TTM Technologies, Inc. Confidential
2
1、专心听讲(请手机 “收声”) 2、积极思维(杜绝“鱼眼”现象)
课 堂 纪 律
3、互动学习(积极投入,但请避免“多动症”)。
4、些许自由(允许小磕睡、短时外出,但须保持安静)。
Chart)
TTM Technologies, Inc. Confidential
19
2)计数型控制图:是指控制图所依据之数据系经由计数方法而得
Excel模板自动生成CPK, SPC, Run Chart结果和曲线图:125个样品范例
1 2 采样数量: 0 输入数据有效。 0 6 7 8 9
107.5 107.5 102.3 98.68 96.98 102.592 10.520
0 0 0 0 0 0 0 0 0 0 0 0 0 16.330 99.848 99.848 16.330 10.520 102.592 102.592 10.520 100.568 106.218 94.918 10.143 21.402 0.000 TRUE 0 0 0 0 0 0 0 0 0 0 0 0 0 10.143 100.710 100.710 16.410 100.568 106.218 94.918 10.143 21.402 0.000 TRUE
RUCL: RCL: RLCL: 19
100.2 100.2 103 99.62 98.77 100.358 4.230
0 0 0 1 1 1 1 1 1 0 0 0 0 8.100 98.132 98.132 8.100 100.568 106.218 94.918 10.143 21.402 0.000 TRUE TRUE 1.983 17.240 FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE 10.143 FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE
SPC计数控制图PPT74页课件
3 计点控制图
常规控制图
计量
计数
n 2 10 X R图
n 1
计件
X S图
p图
np图
计点
c图
u图
缺陷率
39
3 计点控制图
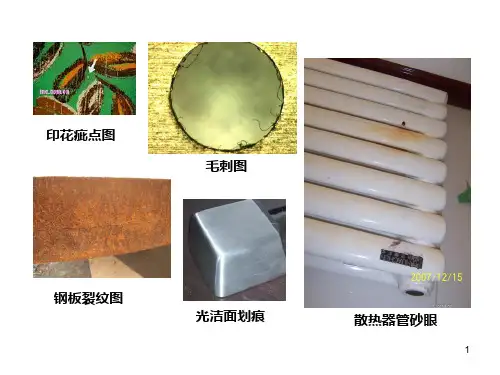
对于生产过程中的缺陷数控制,比如控制一部机器,一个 部件,一定的长度,一定的面积或任何一定的单位中所出现 的不合格品数目,采用计点控制图。常用的计点控制图,有 u图和c图。
印花疵点图
毛刺图
钢板裂纹图
光洁面划痕
散热器管砂眼
1
目录
★属性检测与记录
▲属性检测 ▲缺陷率与生产收益
★计件控制图
▲p图 ▲np图
★计点控制图
▲u图 ▲ c图
★计量与计数控制图的对比 ★附录
2
1 计数控制图
测量单元
计量测量值
质量特性
计数测量值
均值 波动/变差
不合格 缺陷
通过观测每个产品,根据产品的质量特性符合质量特征要 求与否,把产品分为合格与不合格两类。
7
1.2 缺陷率与生产收益
★当一个检测单元至多允许出现c个缺陷时,出现一个缺陷会 带来生产的后续失效风险。 ★检测单元不含任何缺陷的概率(即产品完好率)可由下式计 算
其中,λ为平均缺陷率(每个单元的平均缺陷数)。
8
2 计件控制图
不合格比例(正式称呼为次品率或拒收率)是在全部检测的 产品中发现的不合格单位产品的比例。
★变控制限的p图的控制限为 ★注意控制限的宽度与样本量的平方根成反比。
19
标准化的p图
在样本量变化和/或短生产周期的情形下,宜使用标准化 的p图。首先进行标准化的变换
这样,对于标准化的p图,中心线为0,而上、下控制限分别 为+3和-3。
SPC八大控制图自动生成表
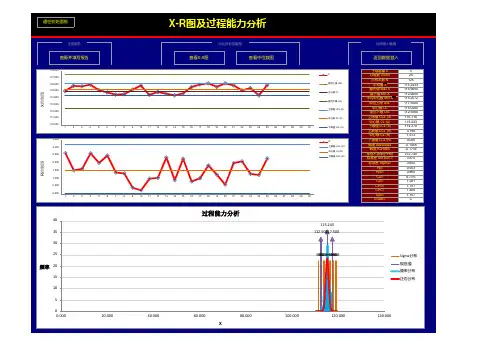
过程能力分析
40
115.243
35 112.500 117.500
30
25
-6δ -5δ -4δ -3δ -2δ -δ +δ +2δ +3δ +4δ +5δ +6δ
Sigma分布 规范值 频率分布 正态分布
频率 20
15
10
5 0 0.000
20.000
40.000
60.000
80.000
100.000
120.000
140.000
X
Xቤተ መጻሕፍቲ ባይዱ
117.000 116.000 115.000 114.000
规范下限 LSL 规范上限 USL
X控制图
中心限 CL
113.000 112.000 111.000 110.000 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30
通往初始面板
X-R图及过程能力分析
对比其他控制图 对照输入数据
生成报告
查看并填写报告
118.000
查看X-S图
查看中位数图
返回数据登入
子组容量 n 总组数 Count 总样本数 N 平均值 X 最大值 Max X 最小值 Min X 平均中位数 Mid X 规范上限 USL 中心限 CL 规范下限 LSL 上限值 UCL (X) 中心限 CL (X) 下限值 LCL (X) 上限值 UCL (R) 中心限 CL (R) 下限值 LCL (R) 偏度 Skewness 峰度 Kurtosis 预估不良率(PPM) 标准差 Std.Dev.= 标准差 Sigma= Pp= Ppk= Ca= Cp= CPU= CPL= Cpk= Grade= 5 25 125 115.2433 116.9600 112.9600 115.2572 117.5000 115.0000 112.5000 116.116 115.243 114.370 3.198 1.513 0.000 -0.1448 -0.1734 272.740 0.875 0.650 0.953 0.860 9.73% 1.281 1.157 1.406 1.157 C
SPC预控制图实操培训教材
控制限计算确定
单侧规格限预控制图:
2)下规格限情形
预控制线P-C线 设在 规格限T与最佳件(指常规生产条件下能达到的最好件)之间 1/4的地方
CPk: 过程能力指数
术语和定义
双侧规格限预控制图
在规格限(TU,TL)和中心线(目标值M) 中间(1/2处)各增加一条预控制线 (P-C线),预控制图分成3个区:
目标区(绿区):两条预控制线之间,占公差1/2; 警戒区(黄区):在目标区两侧,预控制线与规格限之间的区域,各占公差1/4; 废品区(红区):在两个黄区之外,即超过规格限TU、TL 之外的区域。
2. 用EXCEL 输入CPk 计算公式计算。
预控制图判断准则
INNOVATIVE SOLUTIONS, AUTOMATION & BEYOND
.sg
预控制图使用步骤
1. 建立预控制图准备工作:
1)确定控制参数;
2)对控制过程进行摸底了解,确定CPk大于等于1.0; 一般调好机后,加工一定数量的工件(至少32件,一般32~100件),全检控制参数
左:下规格限至下控制线P-C ,即9.98~9.99 右:上控制线P-C 至上规格限,即10.01~10.02 红区: 左: 小于下规格限,即<9.98 右: 大于上规格限,即>10.02
控制限计算确定
单侧规格限预控制图:
1)上规格限情形 控制线P-C 在公差值T和零点的中间位置,即1/2 T 绿区:零点至1/2T 处 黄区:1/2T 至T 间 红区:大于T
不可不知的JMP10十大新功能
不可不知的JMP10十大新功能SAS公司的可视化统计发现软件JMP即将正式发布最新的JMP10版本,这不仅让全球的JMP粉丝欢呼,也让越来越多的中国数据分析爱好者充满期待。
从JMP官网上的信息来看,这次版本升级改善和新增了十多项功能领域,涉及上百个小项,力度山大从2006年推出JMP6开始,JMP在6年中已经推出了4个新的版本,SAS公司的研发实力可见一斑。
笔者有幸成为JMP10的测试版用户,结合自身的使用体验以及和JMP研发人员的交流,从众多新功能和新改进中选出最有价值的JMP10十大新功能,与同道中人分享。
1 iPad版的JMP (JMP iPad)JMP本来就有支持Windows、Macintosh等不同操作系统的版本。
现在,许多人正在从传统笔记本电脑向平板电脑迁移,,JMP10也与时俱进地推出了可以在iPad上运行的JMP版本,赋予了数据可视化以“移动性”。
试想,拿着IPAD在Retina屏幕上给老板或客户可视化地展示数据中的发现,是不是很炫?这下,JMP进一步拉近了专业统计分析与非统计专业人士的距离,连果米们也可以方便地享受到Mobile BI (移动商务智能)的乐趣了。
2 图形生成器(Graph Builder)“图形生成器”是JMP中最具创新概念的交互式可视化探索性数据分析工具,也是众多JMP老用户的最爱。
JMP10的“图形生成器”功能有了极大的增强。
比如,作图区上方新增的图形图标栏,可以让用户一目了然地知道目前已选择的数据可以做哪些图形,必要时可以快速在不同图形之间进行切换。
左侧新增的统计量控制面板,可以让用户方便地根据自己所关心的统计量显示图形结果。
如果有了某种发现而想进一步进行更深入的分析,可以通过菜单命令“启动分析”直接从“图形生成器”进入“拟合模型”分析平台。
3 控制图生成器(Control Chart Builder)控制图是质量管理与工程技术中的一个必备工具,JMP10对质量及流程数据分析非常重视,专门开辟了一个“质量和过程”菜单组,整合了许多相关的统计分析工具。
SPC自动数据采集方案提高品质检测效率
SPC自动数据采集方案提高品质检测效率
摘要:传统的检测方法中,测量数据的读取、记录和处理都需要人工来进行,准确性差、效率低、工作量大,从质量参数的测量到工序分析结果的获取需要很长的时间,远远不能满足当前制造业品质管理的要求.本文将介绍如何通过SPC系统来实现数据的自动采集、自动保存及自动处理,从而提高品质数据检测的效率.
SPC是保证产品质量、预防出现废品的一种有效技术,能够对生产过程进行实时监控,帮助我们及早发现生产中的异常现象,使质量控制人员能够采取改善措施,消除问题或降低问题带来的损失以防止废品的发生.其中,SPC的两个主要核心工作是:一是检测数据的采集;另外一个就是对采集上来的数据通过各种统计分析图表进行分析监控;而数据采集是基础,由于SPC应用过程中需要进行大量、繁琐的数据处理,所以SPC技术能够在实际生产中顺利、有效地实施的关键是SPC的自动化、智能化,具体的讲就是要实现数据的自动数据采集和记录及数据的智能化处理,而广州太友科技作为国内领先的SPC软件解决方案服务商,针对品质数据采集这块专门研发了一套软硬件相结合的数据采集仪.其功能亮点如下:
●质量数据的采集:数据是SPC的基础,SPC各种工具所处理的对象都是数据,数据的准确性是SPC
能够正确实施的一个关键.该数据采集仪可用于直接连接具有RS232 或 RS485 等串口的检测仪器进行自动数据采集(如数显卡尺、百分表、高度计、测厚仪、电子称、拉力计等)无需操作人员手工记录数据,节约人力成本,同时能保证数据准确和及时性.
●方便数据分析:测量数据自动保存在系统的存储卡中,用户可以使用USB导出数据文件,以进行
相关的分析,用户也可通过网络直接获取测量的数据;
报警及防错:软件具备丰富功能,容易操作使用,对于超过规格标准的情况,系统将以颜色进行报警;。
SPC八大控制图自动生成表(解密)
50 171.7200 412.0000 12.0000 138.0000 200.0000 150.0000 100.0000 423.931 171.720 -80.491 309.765 94.816 0.000 0.8219 0.0099 565036.010 105.879 84.057 0.157 0.089 43.44% 0.198 0.112 0.284 0.112 E
35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50
程能力分析
3δ
+4δ
+5δ
+6δ
Sigma分布 规范值 频率分布 正态分布
500.000
600.000
700.000
800.000
过程能力分析
25 171.720 20 100.000 200.000
15 -2δ
-δ
+δ
+2δ
+3δ
频率
10
5
0 0.000 100.000 200.000 300.000 400.000
X
过程能力分析
对照输入数据
返回数据登入
X
规范上限 USL
中心限 CL
规范下限 LSL
上限值 UCL (X)
通往初始面板
X-MR图及过程能力分析
生成报告
查看并填写报告
450.000 400.000 350.000 30200.000 150.000
100.000
50.000 0.000 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35