
加工工时定额标准11
机加车间加工工时定额方案(讨论稿)
一、目的:运用精细化管理,合理确定零件定额标准,提高效率。
二、适用范围:
1、本车间所有产品零件生产的作业员工。
2、本标准适用于单件、小批量、批量生产。
三、原则:
1、体现多劳多得、公平公正原则,并充分调动员工的工作积极性。
2、每天以8小时为计时基准。
3、工时定额时间组成:编程工时+(基本时间+辅助时间)×系数+生理时间。
4﹑数控机床加工采用电脑专用软件程序编写并与机床连接。
5﹑工时单价参照当年部门年终奖金分配总额。
四、本《标准》中工时定额的组成及时间单位:
五、规则:
通过测定各工种技能水平员工完成某项操作所花的正常连续操作时间,按相应的质量要求、技术难度、使用设备的复杂性及劳动条件的优劣程度,确定各工种的计点标准,然后根据计点标准、工作量制定成本单元点。
六、工时定额的时间计点标准
6.打杂工时:以8小时为计时基准并精确到具体打杂时间。
七、要求及相关说明
1、计点标准一经确定,有效期为2年。
除设计或工艺变更较大之外,不论实际计点高低,均不修改。
2、临时任务临时技改等突发任务,的前5次按《标准》的1.5倍计点,以后按《计点标准》计点。
3、计时工资人员无论做何事,禁止计算工时。
4、除图纸、工艺等原因造成返工、返修外,操作者原因造成返工、返修不计工时;工序未完成不计工时。
5、工时一经确定,禁止事后补计或减计。
八、注意事项:
1、标准由机加车间制定,报部门领导批准后开始实施。
2、此工时定额标准作为年终奖发放的主要依据之一。
3、任何人对此标准有异议的,可向机加车间主任申诉。
工时定额标准
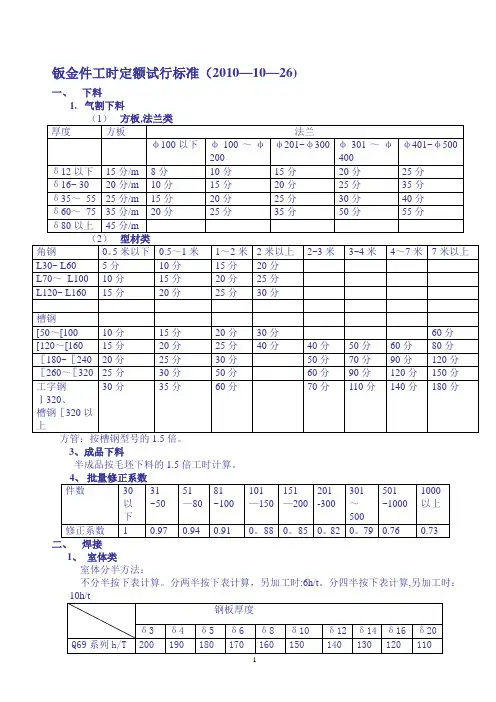
钣金件工时定额试行标准(2010—10—26)一、下料1.气割下料3、成品下料半成品按毛坯下料的1.5倍工时计算。
1、室体类室体分半方法:不分半按下表计算。
分两半按下表计算,另加工时:6h/t。
分四半按下表计算,另加工时:的90h/t。
Q58系列:δ5—6板的,主室150h/t,辅室130h/t,δ8辅室110h/t,δ3—4辅室150h/t。
Q48系列:需要分半的130h/t,外形同Q37系列的110h/t。
2、提升机罩壳3、分离器壳,卸料罩,分离器料斗。
工时(h)=重量(t)*220h/t。
重量较小定额不足10h的加10h。
4、螺旋槽按长度计算,10h/米。
5、螺旋轴按长度计算,直径359以下4h/m,直径360以上,6h/m。
Ф500以上的7h/m,Ф700以上的8h/m.6、平台类带花纹板的,系数为1;不带花纹板的,系数为0。
8。
槽钢、角钢按每平方规格[80 [100~120 [140~[160 [180~[200 [220~[250工时/平方4h 4.5h 5h 5。
5h 6h注:空格小于等于1200mm*1200mm的每平方减0。
5h.空格大于1200mm*1200mm的每平方减1h。
铺重型钢板网的平台,按照3h/m2计算网焊接工时,可上下浮动5%.7、支柱类(1)、单根型钢立柱筋板底座(长+宽)/2≤450 (长+宽)/2>4502h 3h斜筋板底座(长+宽)/2≤450 (长+宽)/2>4503h 4.5h不带筋板的底座顶板1h斜不带筋板的底座顶板1。
5h(2)、中间有加强板的立柱规格[120以下[140~[160[180~220[250~320工时120分钟/米135分钟/米150分钟/米165分钟/米注: 连接板1米之内3件为标准计算,少1件减20分钟总工时= 定额(分钟)*柱长(mm)/(1000*60)+[筋板数/2-柱长(mm)*3/1000]*20分钟/60分钟+底座工时.连接板0。
-工时定额计算标准

2016-工时定额计算标准(总18页)页内文档均可自由编辑,此页仅为封面机械加工工时定额计算标准一.锯床工时定额计算标准1.工时计算公式:T=(k m T机+nT 吊+T 装卸)k 2式中:k m —材料系数n —一次装夹工件数;n=1-2;k 2—次装夹工件数修正系数, k 2=1 (n=1);k 2=(n=2)2.机动时间:T 机2.1. 方料:式中: H -板厚mm.棒料:式中D —棒料外径 mm. 管料:式中d 0—管料内径;mm.方管:式中:H —方管外形高mmH 0—方管内腔高mmB 0—方管内腔宽mm3.吊料时间:4.装卸料时间及其它时间:综上所述:方料:T=(++) H 0*B 0 (min ) 圆料:T=(++) d 02 (min )n —一次装夹工件数;n=1-2;k 2—次装夹工件数修正系数,k 2=1(n=1);k 2=(n=2)T 机 = k BH20T 机=D 24T 机= D — d 02 24 10000 T 机= H — H 0*B 0 20 8000 T 吊=L 1000T 装卸=+L +D 1800 840材料加工难度系数二.剪板冲压折弯工时定额计算标准1.剪板工时定额计算方法A.剪板单件工时定额:a —每块工时系数、见表b —剪角次数B. 剪板去毛刺T 毛剌:(min )T 毛剌 = + L/400 L-处理长度C. 剪板校正T 校:(min )2.冲压T 冲(min ):T 冲=a3.折弯工时定额计算方法折弯工时定额T 折(min ):T 折=Σa iT= k* ( a + ba) 3(理论计算:每刀分×折=+=→) ↓ 准备工时三.风割焊接工时定额计算标准1.风割风割工时:T 风割(min )公式:修磨去割碴工时: T 修磨= T 风割 / 22.焊接单件工时: T 焊接=T 工件装卸+T 点焊+ T 全焊装卸工件工时:T 工件装卸=(T 01+)B式中: T 01—装卸基本工时;(取T 01=);n-- 工件数B-- 重量系数(见表).点焊单件工时:T 点焊= T 02++式中:T 02—点焊基本工时;J —点焊数;N —点焊时工件翻转次数;. 全焊单件工时:T 全焊(min ) T 全焊= T 03+++L Σ/200+T 风割= 风割线长度×3+V式中:T03—全焊基本工时;M—焊缝段数;N—全焊时工件翻转次数;LΣ--焊缝长NC---焊接参数调节次数注:1、小件装卸与点焊工时合并,统称点焊工时;2、圆周焊每翻转90°为一次翻转次数;3、圆周焊每180°为一条焊缝;4、水平直条焊缝毎150mm折一条焊缝;超过部份按其折箅焊缝条数。
机械加工工时定额标准

机械加工工时定额标准
机械加工工时定额标准是指在机械加工过程中,对于每一道工序所需的标准工时的规定。
这一标准的制定对于企业的生产效率和成本控制具有重要意义。
在机械加工行业中,工时定额标准的制定需要考虑多方面因素,包括机械设备的性能、操作人员的技能水平、材料的特性以及加工工艺的复杂程度等。
首先,机械设备的性能对工时定额标准具有直接影响。
不同的机械设备在加工过程中所需的工时是不同的,而且随着设备的更新换代,工时定额标准也需要不断进行调整和更新。
因此,企业需要根据自身的生产设备情况,结合市场需求和技术发展趋势,不断完善工时定额标准,以确保生产效率的最大化。
其次,操作人员的技能水平也是影响工时定额标准的重要因素。
技术熟练的操作人员能够在相同的时间内完成更多的加工任务,而技术水平较低的操作人员则可能需要更长的时间。
因此,企业在制定工时定额标准时,需要考虑到操作人员的技能水平,并通过培训和技术提升来提高整体的生产效率。
另外,材料的特性和加工工艺的复杂程度也会对工时定额标准产生影响。
不同的材料在加工过程中所需的时间是不同的,而且随着加工工艺的复杂程度的增加,工时定额标准也会相应增加。
因此,企业需要对不同材料和不同加工工艺进行细致的分析和评估,以制定合理的工时定额标准。
总之,机械加工工时定额标准的制定需要综合考虑机械设备的性能、操作人员的技能水平、材料的特性以及加工工艺的复杂程度等多方面因素。
只有通过科学合理的制定,才能确保企业在机械加工过程中能够实现高效生产,降低成本,提高竞争力。
因此,企业需要重视工时定额标准的制定工作,并不断进行调整和优化,以适应市场需求和技术发展的变化。
机械加工工时计算

工时定额计算手册一.普通车床. (5)1. 车床时间定额标准(通用部分) (5)2. C615〜C618时间定额标准 (10)3. C620时间定额标准 (12)4. C630时间定额标准 (14)5. C650时间定额标准 (16)二.镗床. (18)1. .......................................................................................................................................... 镗床时间定额标准. (18)三.立式机床. (21)1. .......................................................................................................................................... 立式机床时间定额标准 (21)四.龙门刨床. (23)1. .......................................................................................................................................... 龙门刨床时间定额标准 (23)五.牛头刨床. (25)1. .......................................................................................................................................... 牛头刨床时间定额标准 (25)六.磨床. (26)1. 平面磨时间定额标准 (26)2. 外元磨时间定额标准 (28)3. 内元磨时间定额标准 (30)七. 铣床 (32)1. 铣床时间定额标准(一) (32)2. 铣床时间定额标准(二) (36)八.制齿机床. (39)1.滚直齿、斜齿、蜗轮、插内外齿、刨齿、剃齿、齿倒角时间定额标准 (39)九.拉床 (42)1.拉床时间定额标准 (42)十. 插床. (44)1.插床时间定额标准 (44)十一钻床 (45)1.钻床时间定额标准 (45)十二. 钳工 (48)1.钳工时间定额标准(一) (48)2.钳工时间定额标准(二) (50)3. 钳工时间定额标准(三) (53)十三. 冷冲模 (56)1.冷冲模装配时间定额标准 (56)十四. 冲床 (58)1.冲床时间定额标准 (58)十五. 锻造 (61)1.锻造时间定额标准(一) (61)2. 锻造时间定额标准(二) (63)十六. 铸造 (65)1.铸造时间定额标准 (65)2. 铸造复杂程度分类 (68)十七. 铆工 (71)1.铆工时间定额标准(一) (71)2.铆工时间定额标准(二) (75)3.铆工时间定额标准(三) (77)十八. 点焊 (79)1. 电焊焊接时间定额标准 (79)十九. 木型 (83)1.木型制造时间定额标准(一) (83)2.木型制造时间定额标准(二) (87)二十. 喷漆 (90)1. 喷漆时间定额标准 (90)附录. (93)一.冷冲模赚装配复杂程度分类. (93)二.公式时间定额标准,设备适用范围及工序内容. (104)三. 应用举例. (106)1.车床 C620 加工例题 (106)2.2.5m 立车 (109)3.镗床例题 (110)4.Z525 (111)5 .龙门刨(6M) (113)6. 牛头刨 (115)7. 15 吨冲床 (116)8.M7120—M131W (117)9.M7120 (118)10. M131W (119)11.设备 Y38 (120)12.设备 B516K (121)13.设备 L6110 (122)14. 设备 X52 (123)普通车床1. 车床时间定额标准(通用部分)单位(分)倒角不• KK=1(外角系数)K=1.4 (内角系数)1.5 2 3 410外角 0.05 0.07 0.11 0.16 内角 0.07 0.1 0.15 0.22 50外角 0.11 0.13 0.18 0.22 内角 0.15 0.18 0.25 0.31 100外角 0.190.210.260.31内角三角皮带轮槽槽型(参考尺寸) 不说明::1. Z ――槽数。
机加工工时定额标准
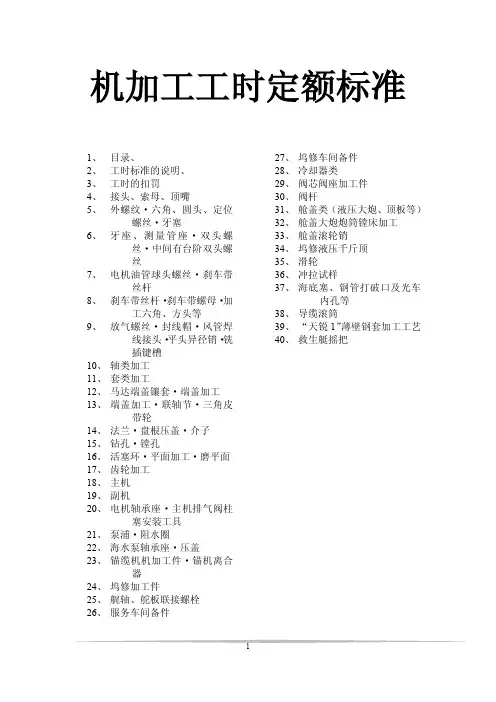
铣插键槽
宽度 T 宽度 T 宽度 T 宽度 T 宽度 T 宽度 T
6 1.3 14 1.8 20 2.5 30 3.5 45 5 60 9
10 1.7 16 2 24 3 36 4 50 6.5
12 1.7 18 2.3 28 3.5 40 4.5 55 8 1、 按图加工、倒角去毛刺。 2、 基准长度为 50mm,每长 10mm 加 25%,每短 10mm 减 20%,不足 20mm 按 20mm
φ
Tr
L
L1
L2
车
36
36*6
850
340
340
12
Tr
L
L1
L2
车
50*8
850
310
310
15
刹车带螺母
φ
L
Tr
车
备注
55 74 70
80 76 90
42*6 36*6
5 4.5 6.5
有牛油孔加 0.5 小时
70
75
36*6
5.5
88
110
40*5
7.5
加工六角、方头、内方孔、内六角、内梅花、扁份
30
0.7
70
1.2
110
1.7
150
2.5
40
1
80
1.5
120
1.8
50
1
90
1.5
130
2
1、 按图纸加工工件,两端面车正,倒角去毛刺。 2、 大端与小端直径加工余量在 10mm 以下,每超过 10mm,加 20%。 3、 计算长度为 100mm,每短 10mm,减 10%。每长 10mm,工时增加 10%。 4、 如直身位有公差尺寸,粗糙度在 3.2 以上,工时增加 30%。 5、 圆头销工时增加 10%,无台阶销按 80%计。 6、 牛油孔按钻床方式计算(30 长 0.25,每长 10mm 增加 20%),牛油嘴螺纹 0.5。
机械加工工时定额【精选文档】

机械加工工时定额【精选文档】的百分比N——每批加工零件数4、机械加工时间定额的影响因素1)、零件材料的性质和加工难度2)、机床性能和刀具、刃具的质量状况3)、工艺路线和工艺要求4)、工人技术水平和工作态度5、机械加工时间定额的编制1)、确定加工工艺路线2)、确定机床和刀具、刃具3)、确定加工时间定额4)、定期检查和修订加工时间定额6、机械加工时间定额在生产管理中的应用1)、制定生产计划和生产进度控制2)、计算生产成本和提高经济效益3)、评价工人绩效和考核工资4)、进行工艺改进和技术革新7、机械加工时间定额的缺陷和改进1)、机械加工时间定额缺乏灵活性,难以适应多品种、小批量生产的需求。
2)、机械加工时间定额不够准确,难以反映实际生产情况。
3)、机械加工时间定额的改进方向是提高精度和准确性,增强灵活性和适应性,实现自动化和智能化。
为此,需要加强对机械加工时间定额的研究和应用,积极推进工艺改进和技术创新。
和进给量f的选择应根据加工材料和工件的硬度、形状、尺寸、精度要求等因素综合考虑,可参考切削用量手册。
2)、切削深度ap和切削宽度ae的选择应根据切削力和刚度要求综合考虑,可参考切削用量手册。
3)、切削用量计算公式:Q=ap×ae×f×N,其中N为生产纲领,ap、ae、f均为单位时间内的切削量。
2、选择原则:1)、根据工件材料和硬度选择合适的切削速度和进给量。
2)、根据工件形状和尺寸选择合适的切削深度和切削宽度。
3)、根据机床刚度选择合适的切削用量,避免过大或过小。
4)、根据生产纲领确定切削用量,保证生产效率和质量。
辅助时间的确定原则及计算方法1、辅助时间的确定原则:1)、辅助时间的长短应与工件和机床规格大小、复杂程度成正比。
2)、对于单件小批生产类型,需要考虑tftbxtzz时间占tj的百分比(K%)及装卸时间,其中tzz时间按N=10计算,直接计入单件时间定额中。
2、辅助时间的计算方法:根据机床类型和工件特点,确定工步辅助时间、装卸时间、tbx时间和tzz时间,具体数值可参考表格。
工时定额计算标准
t=4-6 0.7 1.2 1.4
t=7-10 0.9 1.4 1.7
内腔 630 钻孔 150 φ 20铣刀 150 φ 20铣刀 200
φ 10铣刀 100 φ 10铣刀 150
铣孔 380 铣孔 380
工时定额统计计算标准
序号 1 工序名称 激光切割 分类 材质 铝合金 mm/min 碳钢 不锈钢 材质 铝合金 mm/min 碳钢 不锈钢 长度 <1000mm min/刀(弯) <2000mm <3000mm min/只 min/只 min/个 min/个 单位 t=1-2 2000 2400 8000 t=3-4 2000 2000 6000 t=5-6 1600 2000 t=5-6 145 类别/标准定额 t=7-8 t=10 1600 t=7-8 130 80 t=12 1 1.5 1.8 1400 t=10 120 75 t=12 70 70 t=16 50 50 t=20 30 30
2
水刀切割
3 4 5 6 7
折边 内装吊挂壁下料 内装吊挂壁铣孔 钻床扩孔 钻床扩孔
8Leabharlann 龙门加工mm/min
mm/min
9
五轴加工 mm/min
10 11 12 13
拉铆铆钉 压铆铆钉 MIG焊接 TIG焊接
min/只 min/只 mm/min mm/min
t=1-3 0.5 1 1.2 2.5 3 0.5 0.5 外形 端墙板 360 铣筋 吊挂壁 170 满刃切削 φ 32铣刀 (铝材) 200 小切深(钢 φ 32铣刀 材材) 250 切割端头 吊挂壁 400 铣外形 平顶板 380 铣筋 吊挂梁 380 铣筋 门柱 380 0.42 0.33 600 150
标准工时定额参考表
项目 操 作 内 容 跨接线 电阻(≤0.5W) 电阻(>0.5W) 电感(无极性) 电感(有极性) 电容(无极性) 电容(有极性) 二极管 三极管(中、小功率) 三极管(中功率带散热器) 三极管(大功率带散热器) 电位器(小型) 晶体及滤波器(2~3脚) 中周及线圈(2~4脚) 中周及线圈(5~7脚) 集成电路(4脚) 集成电路(8~10脚) 集成电路(12~16脚) 集成电路(18~22脚) 集成电路(≥24脚) 变压器(小型) 插座(2~3芯) 插座(4~7芯) 插座(≥9芯) 手工 3.5 3 3.5 3 3.5 3 3.5 3.5 4 5 7 3.5 3.5 3 3.5 3.5 4 5 6 7 5 3 4 5 操 作 时 间(s) 手动 半自动 自动 说明 备 注
装
插
元
器
件
(1)元 器件以 短插方 式为主 (2)元 器件已 经过预 先加工 (3)其 它类似 元器件 可酌情 增减时 间
焊
接
印制板焊盘(≤φ3或补焊) 印制板焊盘(≥φ3.5或金属化孔) 导线搭焊(单点1头) 导线搭焊(单点2头) 导线搭焊(单点3头) 导线绕焊
3 4 5 7 11 12
紧 固
螺钉 螺钉+平垫 螺钉+平垫+弹垫 螺母+平垫+弹垫 螺钉+螺母+平垫+弹垫
10 12 14 18 24
8 10 12 16 22
5 7 9 13
插 入
插头(2~3芯) 插头(4~5芯) 插头(6~7芯)
5 6 7
(1)焊 盘焊接 不含元 器件插 入时间 (2)导 线焊接 含有辅 助时间 (1)手 动指用 一般工 具(2) 半自动 指用气 、电动 工具 (3)自 动指用 专用工 具或设 备 日 期 02.03 第 共 第 1 1 册 第 页 页 页
机加工工时定额管理规定(1)
机加⼯⼯时定额管理规定(1)机加⼯⼯时定额管理规定第⼀条:制订本制度的⽬的:1. 提⾼员⼯的⼯作效率,调动员⼯的⼯作积极性,实现按劳分配,多劳多得。
2.让所有的员⼯清楚⾃⼰当天的⼯资所得,将计件⼯资透明化。
3.2 计件⽅式必须公平,公正,公开,合理。
第⼆条:适⽤范围本车间所有⽣产⼈员。
考核⽅案3.1 取消员⼯现有的岗位⼯资系数差别,员⼯实际岗位⼯资按照每⽉⼯时多少发放.3.2 ⼯时定额发放⼯时定额由⼯时员参照标准⼯时,结合⼯序制造过程中的实际情况来制定⼯时票,并随⼯艺⽂件⼀起下发到分⼚。
班组长接到⼯时票及⼯艺⽂件后,发放给每位加⼯⼈员。
3.3⼯时票的管理⼯时票是衡量员⼯⼯作量的主要凭证。
持票员⼯应妥善保存好⼯时票,不得丢失、损坏。
各班组在接到每个产品的⼯时票后,应根据产品的特点、⼈员分配及设备等各⽅⾯因素将⼯时票随产品⼯序⼀起分配下去,产品⼯序完成后,⼯时票应经各班组长、库管员、检验员签字后,⽅能⽣效。
若⼀道⼯序由多⼈共同完成时,在交回⼯时票时应注明⼯时实际分配数。
没标注时,则该道⼯序所有⼯时归交票⼈;若只注明⼈员,则按⼈数进⾏均分。
3.4 ⼯时票的回收持票员⼯应在每⽉26-25⽇将签字齐全的⼯时票交给⼚长,由⼚长统⼀整理后交⼯时员。
⼯时票由⼯时员统⼀核算,并以报表的形式在18⽇进⾏公布当⽉分⼚⼯时情况。
3.5 补充⼯时补充⼯时是指实际核算⼯时与定额⼯时相差太⼤或特殊情况下⼯时核定标准未列⼊的⼯作量,⽽进⾏调整、追加的⼯时。
补充⼯时必须经⼯时员核对,班组长审核,并经⼚长批准后⽅能⽣效。
3.6 辅助⼯时若⼀道⼯序需要辅助⼈员在给⼯时时应注明辅助⼯时的多少。
3.6 基础⼯时每位员⼯每⽉必须完成的⼯时, 此⼯时纳⼊每⽉的⼯时考核.四. 考核办法4.1 基础⼯时根据⽬前⽣产实际情况,初步设定基础⼯时为200h。
4.2 超额⼯时超额⼯时纳⼊员⼯当⽉岗贴考核。
如超额⼯时超出实际当⽉岗贴总数超出部分⽤年底奖⾦补齐。
零部件车间的工时值和工时定额管理规定
零部件车间的工时值和工时定额管理规定
一、工时值管理规定:
1、根据公司核定板焊件产品加工费(4.49元∕kg)办法,按照制造费用占
加工费比例折算,现确定板焊件加工费为2.7元∕kg(整个工序加工费)。
3、每项单台值中分为两部分:①、计件工资值(每项值X74.4%)。
②、绩效考核工资值(每项
值X25.6%)。
4、每公斤加工费中,包含460元/月•人基本工资、工龄工资和增资部分。
二、工时定额管理规定:
1、车间各工序严格执行各工序的加工费定额表,填写各工序工票。
2、在实际生产过程中,单人作业的,按照实际完成数量和对应的加工费定额表,逐项填写工票。
3、集体混合作业的,工票填写时,按照实际完成数量和对应的加工费定额表,将本件本工序所有参与的人员全部填写在操作者栏内,并人均工时栏填写人均数额。
其余各项按规定项目进行详细填写,并严格执行工票填写规定。
4、车间在生产过程中严格执行加工费定额,并在安排生产时将加工费定额明确在《一车间转序接收卡》相应栏内标定。
5、由主管副厂长和车间主任负责零部件车间日常定额、工票的审核和管理,并妥善保管相关资料,月底作为工资分配的依据。