
IWE焊接车间设备培训课件
焊接
板材 型材 管材 棒材 材料库
机械或火焰
机械加工 质量保证 焊接 部件及整体尺寸 无损检验 组装顺序
排烟
相关技术文件
本图所给出的加 工、生产流程图是针 对一般的钢结构焊接 车间而言的。
对每一具体的应 用场合还应依产量及 质量要求来确定。
检查Байду номын сангаас
无损检验
按焊接方案进行下一步组对
校型
检查 焊接工艺 结构尺寸
●工序转送所须装置
—小型装置 —转送工具
●符合射线防护规定的X光室 ●焊接件准备所须装置
—坡口加工装置和设备 —切割装置和设备
●焊接设备和装置
●焊接与切割夹具
●用于焊接填充材料和辅助材料的烘干装置
●组装工夹具
●用于预热和热处理的设备和装置
对于流水生产,从原材料到最终产品制造所要求的全部设备
均应配置在工位中。
● 0712 / 7.94规程 熔化焊质量要求按DIN EN 729
● 0716 / 2.96 按欧洲规程和标准对焊接企业的要求
3.车间布置
属所需空间场地有: —材料仓库(自由储存式) —成品库(通风式,包括中间仓库) —通风的工作场地
属所需装备有: ●用于运输和组装的起吊装置
—悬臂和移动式吊车 —起重工具 —地面输送设备
应清楚了解有关标准
●此点不是指 *用户 *债主 *检验站
●而是所有
*制造者
了解工作质量要求 DVS-规程
● DIN EN 719/729的全部要求
重要的DVS规程是:
● 0702规程 1/9.86 德国焊接技术应用对企业/人员的要求
● 0711规程 3.94 主管范围的焊接人身安全规定按DIN EN 719
由于钢材喷丸处理后的部位极易受到氧化,故应在处 理后及时地进行涂料层保护,涂层保护按DIN55928第五部 分进行,涂层厚度在15-25μm之间,涂层不得对焊接质量 产生不利影响(涂料按DVS规程0501进行检验)。该涂层 不能作为产品最后防腐涂层使用,在该涂层上进行焊接时, 应满足DASt规范006项的条件。
与此同时考虑经济性。
除通用规程以外工作场所说明(ASR)对焊接车间具有特殊 重要性,它须符合下列要求。
●工作范围 ●附近道路和交通 ●周围环境
工作场所说明必须符合事故预防措施条例(UVV)有关规定, 此外还应注意:
★关于危险工作物质条例 ★射线防护规定
2.焊接制造质量保证的条件
以标准为基础
●焊接车间应按相同规格加工产品
表面处理程度的选择取决于:
①抗腐蚀能力 ②防腐期限 ③防腐涂层材料等因素
表面处理的工艺方法为:
①打磨 ②喷丸 ③酸洗
目前最常用的表面处理方法为喷丸处理,而针对不同的 材料应采用相应的喷丸介质。
— 铁素体+珠光体钢 ………… 钢砂或丝粒 — 奥氏体材料………………… 金刚砂 — 非铁金属……………………玻璃珠或果核(仁)
* 连接 * 涂覆 □ 按焊材直径和供货日期分类摆放 □ 焊材库的温度应≥18℃,相对湿度≤60% □ 应具备相应的温度计和干湿计等
6.材料存放
材料分为棒材和板材。
棒材库可存放:
— 管材 — 型钢 — 实芯材料
自动仓库存放与下列因素有关:
— 种类 — 数量
* 薄板和中板(至5㎜) * 实芯材料
自动仓库的构成:
焊接车间设备 IWE-3/4.14-15
授课教师: 元哲石
焊接车间设备(IWE-3/4.14-15)
焊接车间的设备配置应按相应标准、规程和要求进行,同 时也要考虑到经济性。
在实施计划前,应确定最佳的焊接车间使用面积及所需设 备,同时设立相应的部门:科技开发、结构设计、预制件加工 及生产,质量检验及人事等部门。
主要内容
1) 相关标准和规程 2) 焊接制造质量保证的条件 3) 车间布置 4) 加工、生产流程框图 5) 焊材存放 6) 材料存放 7) 表面处理 8) 机械加工及预制 9) 焊接方法 10)焊接工位
1.相关标准和规程
焊接车间平面布置和设备配备按下述序列进行:
◆法规 ◆条例 ◆规程 ◆标准 ◆说明
★按结构件的重量安排生产加工流程
★露天材料库及预制工位设备、吊装设备
★生产制造车间的墙壁及屋顶采用消音及保温材料
★车间内应配备通风设备
4.加工、生 产流程框
焊接材料及辅助材料 焊材库
压型 弯边 轧制 弯管
焊接及焊接顺序方案
材料进厂 气体(工业气体)
电源(能源)
射线室 标记 裁剪 校型(校正) 标记 裁剪
按欧洲标准对焊接车间设计的质量保证方面应考虑如下几点:
●生产方式:单件或批量生产 ●组装能力:车间面积,起吊及运输设备的种类及能力 ●材料种类:焊接工艺、焊件预制及焊后加工处理设备 ●焊接工艺:结构形式及施焊 ●焊接人员培训:考试资格 ●质量保证:设备、人员 ●应变能力:在供货条件下处理特殊情况下的能力,设计应变能力 ●材料焊接技术:新型材料的焊接,不同材料的焊接
●质量保证体系要求:
—有关设备
—有关人员
—检验设备
* 材料 * 焊接接口
—检验方法
* 无损检验 * 破坏检验
均符合有关标准和规程的规定。
车间布置应 根据产品结构尽 量达到流水作业 程序,以减少不 必要的工件转换 运输。
●车间的布置举例
退火炉
钢结构制造车间的布置简图
在车间布置设计时除应尽量作到流水作业 外还须考虑:
— 剪床 — 锯床 — 连接装置 — 滚道
板材料存放:
— 中薄板 * 卧式 * 包装方式
— 厚板 * 卧式叠放 * 立式
板材定货分:
— 固定规格 — 特殊规格
7.表面处理
为了焊接及防腐保护,半成品钢材在加工之前进行表面 处理,钢材的表面处理即为表面清理,
其目的: ①为焊接作准备; ②为产品最后的防腐涂层做准备。
从事带有涂层材料焊接的企业,应具备按EN18800进 行“大型企业验证”的资格。
8.机械加工及预制
机加及预制设备的选择取决于产品种类及材料类别。
主要工作为: 下料、去除飞边及毛刺、成型及校正。
机械或火焰 技术文件之外的
热处理及机械加工
热处理炉等
精整 无损检验
外观检验 射线检验 超声检验 磁粉及有色检验
表面处理(抛光) 涂漆
发运 运往使用地点
打磨及清理去除飞溅
底漆 过渡层 盖面漆
包装、存放
5.焊材存放
焊接填充材料和辅助材料的存放首先应符合 下列通用要求
□ 尽可能少量存放 □ 经检验合格的 □ 均匀摆放 □ 按品种和应用分类摆放 □ 库存时还应按照焊接目的进行分类
焊接方法与设备培训知识(PPT 188页)

电弧焊重要性
– 高效
本章基本内容
– 电弧物理基础 – 工艺特性 – 焊丝熔化与熔滴过渡 – 母材熔化及焊缝成型
1930 埋弧焊
1930 美国 GTAW
1940 美国 成功应 用该方法于焊接镁 及不锈钢薄板
1945 交流GTAW焊 接方法
1945 直流金属极焊 接方法GMA
立焊和氧焊时,重力阻碍熔 滴过渡。
电磁力对熔滴过渡的影响取 决于电弧形态,如果弧根面 积笼罩整个熔滴,此处的电 磁力促进熔滴过渡;如果弧 根面积小于熔滴直径,此处 电磁力形成斑点压力的一部 分阻碍熔滴过渡。
电流比较大的时候,高速等 离子流力对熔滴产生很大的 推力,使之沿轴线方向运动。
电弧的气体吹力
结果:影响焊接质量
导线接线位置引起的磁偏吹
平行电弧间的磁偏吹
电弧附近的铁磁性物质引起的磁偏吹
电弧处于工件端部时产生的磁偏吹
电流密度较大时:近似为0 电弧温度6000K时:小于1V
电阻热
在自动和半自动焊时,从焊 丝与导电嘴接触点到焊丝端 头的一段焊丝(即焊丝伸出 长 度 , 用 Ls 表 示 ) 有 焊 接 电 流通过,所产生的电阻热对 焊丝有预热作用,从而影响 焊丝的熔化速度。特别是焊 丝比较细和焊丝的电阻系数 比较大时(如不锈钢),这 种影响更加明显。
电流小
在Ar或者富Ar保护气体
实质:熔化速 度与送丝速度 不一致
在电弧热的作用下,焊 丝与母材被熔化,在焊 件上形成一个具有一定 形状和尺寸的液态熔池。
随着电弧的移动熔池前 端的焊件不断的被熔化 进入熔池中,熔池后部 则不断的冷却结晶形成 焊缝。
温度分布不 均匀:距热 源中心距离、 散热条件
埋弧焊>1.25,堆焊=10
国际焊接(IWE)工程师、技术员(IWT)培训教程11
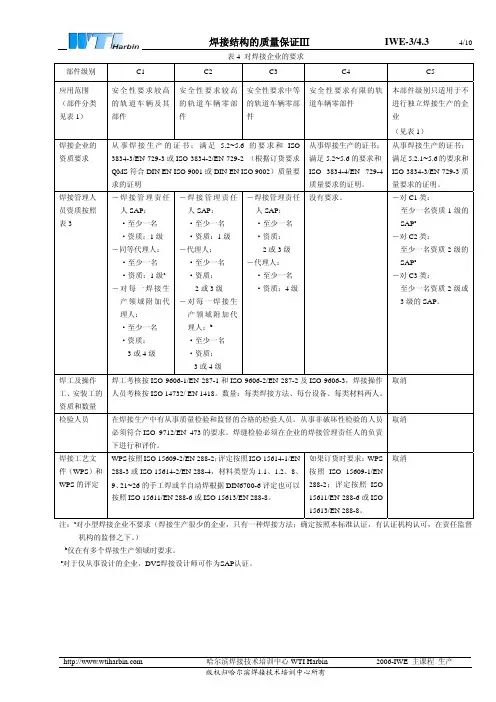
ISO 3834-4/EN 729-4 质量要求的证明。
(见表 1) 从事焊接生产的证书;
满足 5.2.1~5.6 的要求和
ISO 3834-3/EN 729-3 质 量要求的证明。
焊接管理人 员资质按照 表3
-焊接管理责任 人 SAP: ·至少一名 ·资质:1 级
-同等代理人: ·至少一名 ·资质:1 级a
考试并合格。考试的适用范围要完全覆盖焊工/焊接操作工的
符合本标准的所有材料都可应用
工作范围。从事支管焊缝焊接的焊工要附加 DIN 18808 中规定
的考试项目
材料厚度根据行业标准中的具体规定
企业中至少具有一名属于本企业的焊接管理人员,并且具有
焊接工艺:手工、半自动、全机械和自动焊接方法(也 DVS-EWF 1173 所规定的专项技术知识
至少一名资质 1 级的
SAPc
-对 C2 类:
网至少一名资质 2 级的 SAPc -对 C3 类: 至少一名资质 2 级或 3 级的 SAP。
焊工及操作 工、安装工的 资质和数量 检验人员
维 ·资质:
·至少一名
3或4级
·资质:
3或4级
焊工考核按 ISO 9606-1/EN 287-1 和 ISO 9606-2/EN 287-2 及 ISO 9606-3,焊接操作 取消
维其它材料
规格
备注
焊接管理责任人: 同等代理人: 其他代理人: 证明编号: 有效期: 签发日期:
三
__________________________________ 签字
3)保留可能项。 4)对C5 级部件不要求。
哈尔滨焊接技术培训中心 WTI Harbin 版权归哈尔滨焊接技术培训中心所有
国际焊接(IWE)工程师、技术员(IWT)培训教程13

三维网z 应用程序的最佳化(合理的程序)z 适应客户要求的程序标准(日常工作的标准化)z 合理的应用(面上的应用)z 硬件和软件的应用(机器人的硬件和软件标准)z 机器人网上应用(公开资料的收集和交换)3.2.5成本分析主要涉及以下几点:z 主要成本(计算时扣除税金和利息)z 运行成本(设备台时数:能源,场地,材料成本,……)z 安装成本(用于设备安装的材料费,人工费)注:设备台时数计算可以根据以往经验的数据。
易损件成本 租金 焊接辅助材料成本 电费 运行附加费 安装费 运行总成本运行成本/小时 (1-班制) 图11 某一12kg-MAG 机器人系统运行成本设备台时费计算NL H G F E b a N D C B A M )]**(*[][++++++++=A=税金投资成本 B=利息(按投资费用一半计算)C=场地费用(按面积计算)D=维护保养费(投资费5%/年)N=使用时间E=功率F=气体消耗G=易损件运行成本 H=辅助-即运行材料消耗L=工资和附加工资成本a=电源接通时间b=能源消耗设备成本举例三维网1)设备系统总成本 400.000.00€2)附加成本(安装费) 5.000.00€3)备品备件 2.500.00€4)设备总费用 407.500.00€5)税金/年 66)年成本增长率 3.07)成本增长系数 1.188)年核算税金 80.141.67€9)税金率 810)税金(A -值) 16.300.00€11)维修成本率 2.012)年固定维修成本 8.150.00€13)年场地成本 2.000.00€14)年固定设备成本 106.591.67€15)建造级别 0.8016)安全模式 317)网路接通时间 3.840.018)年设备使用固定成本 27.76€19)功率/ KW 40.0020)能耗/ KW/年 0.07€21)能源费用 2.80€22)材料成本(导电嘴,喷嘴,送丝滚轮) 1.50€23)与使用时间有关的机器人的维修成本/h 0.50€24)与使用时间有关的装置维修成本/h 0.50€25)设备可变成本 5.30€设备使用成本 33.06€工资成本 工资成本核算 操作者编程人员 SFW/SFI 1 0.5 13.00€ 16.00€150 15019.50€ 12.00€ 0.00€工资额度 31.50€企业利润% 15.00企业利润€ 9.69€加工总成本% 4.00加工总成本 2.58€设备总台时数 76.83€3.2.6计划制定举例在某一企业中采用焊接机器人时会遇到增加成本的压力,为此举出下列构件在采用机器人前后的比较给予说明。
焊接基础知识培训图文并茂详细全面PPT课件
包括焊丝直径、焊接电流、电弧电压等,对焊缝成形和质量有重要 影响。
REPORT
CATALOG
DATE
ANALYSIS
SUMMAR Y
03
焊接材料选择与使用技 巧
焊化物, 如二氧化硅、二氧化钛等 ,焊接工艺性好,但焊缝 的力学性能较差。
碱性焊条
药皮中含有碱性氧化物, 如大理石、萤石等,焊缝 的力学性能较好,但焊接 工艺性稍差。
CATALOG
DATE
ANALYSIS
SUMMAR Y
01
焊接概述与基本原理
焊接定义及分类
焊接定义
通过加热或加压,或两者并用, 使两个分离的物体产生原子(分 子)间结合力而连接成一体的成 形方法。
焊接分类
根据焊接过程中金属所处状态及 工艺特点,可将焊接方法分为熔 化焊、压力焊和钎焊三大类。
焊接过程与特点
REPORT
CATALOG
DATE
ANALYSIS
SUMMAR Y
05
焊缝质量检查与评定方 法
外观检查标准解读
01
焊缝成形良好,过渡平 滑,无明显咬边、未焊 透、未熔合等缺陷。
02
焊缝表面无裂纹、气孔 、夹渣等缺陷。
03
焊缝余高、宽度符合标 准要求。
04
焊后处理符合要求,如 去除飞溅、打磨平整等 。
焊接过程
包括加热、熔化、冶金反应、结晶、 冷却等过程,同时伴有力学、冶金、 热和物理化学变化。
焊接特点
具有节省材料、生产效率高、接头质 量好、便于实现自动化和机械化等优 点。
焊接应用领域
01
02
03
04
制造业
广泛应用于汽车、船舶、航空 航天、轨道交通等制造业领域
国际焊接(IWE)工程师、技术员(IWT)培训教程04

三维网1、 焊接连接(EN12345)1.1接头及焊缝种类焊接接头是把零件或部件用焊接的方法相互连接起来的区域,接头的种类是通过零部件在结构设计上相互配置的情况而确定的。
接头及焊缝种类下图列举了与构件间相互位置有关的各种接头种类。
图1 接头种类三维网表1 接头种类接头种类 说明1.1对接接头 部件处于同一平面内,彼此对接 1.2平行接头 部件上下平行放置 1.3搭接接头 部件上下平行放置,并搭接 1.4T 型接头 部件相互成直角(T 型)联接1.5十字型接头两个位于同一平面的部件同在它们之间的第三个部件(双T 型)连接1.6 1.8斜接接头一个部件相对于另一个部件倾斜地连接 两个部件以任意角度相互连接 1.7综合接头 三个或多个部件以任意角度相互连接 1.10十字接头两个部件相互交叉连接1.2焊接接头准备的基本概念1.2.1熔化焊接头图2 I 型对接接头 图3 I 型对接接头(带垫板)表2 对接接头术语(图2、3、4)A B C D E F X 1 3 4 5 6板材表面板材背面板材边缘坡口面坡口加工面钝 边背 面 熔 池 保 护板 厚工件边缘根部间隙坡口边缘熔化面边缘7 9 11121415 16 17 18192021焊缝长度焊缝厚度根部间隙钝边高度钝边棱边坡 口 面 棱 边坡 口 宽 度单 面 坡 口 角 度坡口面高度坡口面宽度宽度坡口角度三维网I 1 4 7 21熔化面板 厚间 隙接 头 宽 度角度图5 T 型接头 表3 T 型接头术语(图5)D122 23 24 25 26熔化面板厚宽 度边 缘邻 接卷 边 高 度卷边半径图6 卷边接头 表4 卷边接头术语(图6)1.2.2压力焊接头1.3 熔化焊焊缝的基本概念1.2焊接接 头及图7 凸焊接头(凸点) 图8 凸焊接头(长型凸点)三维网表5 卷边接头术语(图7、8、10)1 2 2728293033363738 H 板 厚工 件 长 度凸点距离凸点高度凸点长度凸点宽度边距金属片长度金属片宽度金 属 片 厚 度工 件1.3熔化焊焊缝的基本概念 1.3.1基本熔化焊焊缝图11 V 型坡口对接焊缝 图12 角焊缝表6 熔化焊焊缝术语(图11、12) 1 2345 79102526母 材焊缝金属热影响区焊缝区熔合区宽度焊缝根部余高焊角宽度根部熔合熔合区三维网图15全熔透对接焊缝 图16 部分熔透对接焊缝表6 熔化焊焊缝术语(图13、14、15、16) 8 9 111213141516171827焊 缝 宽 度余 高根部余高最大焊缝厚度设计焊缝厚度实际焊缝厚度有效焊缝厚度焊趾角度焊缝长度焊缝表面波纹根 部 宽 度1.3.1多道焊焊缝图17对接焊缝(多道焊) 图18对接焊缝(多道焊、带封底焊道)表7 多道焊熔化焊焊缝术语(图17、18、19)5 10111921 22 23 25熔合区焊角宽度背面余高焊趾填 充 层盖 面 层封 底 焊 道根部熔合三维网1.3压力接接头的基本概念图20 压力接接头(对焊、闪光焊)图21 电阻焊(点焊、缝焊)表7 压力接接头术语(图20) 表8 电阻焊接头术语(图21)2、连接形式2.1、对接焊缝对接接头基本上满足焊缝中的力线分布不受干扰和应力分布均匀的要求。
国际焊接(IWE)工程师、技术员(IWT)培训教程07

2006-IWE 主课程 材料
热强钢ⅠⅡⅢ
表 2 机械性能(横向)a
IWE-3/2.5-7
4/22
网 维 三
哈尔滨焊接技术培训中心 WTI Harbin 版权归哈尔滨焊接技术培训中心所有
2006-IWE 主课程 材料
热强钢ⅠⅡⅢ
表 2(续)
IWE-3/2.5-7
热强钢ⅠⅡⅢ
IWE-3/2.5-7
1/22
热强钢在较高温度条件下(部分可达到 600ºC),长时间受载荷作用时仍能够保持其力学性能。同时,热
强钢还应具有一定的抗氧化能力。 热强钢用于常规热电站、核能动力装置、石油精制、加氢裂化设备、合成化工容器、宇航装置以及其它
高温加工设备。
1、对热强钢的要求
根据热强钢产品或零部件在运行中的工况条件和制造的加工工艺,热强钢主要应具有以下要求: 1)具有足够的热强性,包括高温持久强度或蠕变强度。 2)具有足够的抗腐蚀性和抗氧化性。 3)具有良好的可加工性能,包括冷、热成形性能,热切割性和焊接性等。
无δ铁素体的奥氏体钢(EN10028-7)
P91 )
X8CrNiMoNb16 16
X8CrNiNb16 13
X8CrNiMoN1713
使用温度范围:至 750Cº
热强机理:固溶强化、微小析出物、面心立方晶格
按 EN10028-2 标准规定的部分热强钢化学成分见表 1 按 EN10028-2 标准规定部分热强钢室温时的抗拉强度见表 2 按 EN10028-2 标准规定的部分热强钢高温时的 0.2%屈服极限值见表 3 按 EN10028-2 标准规定的部分热强钢 1%塑性变形的蠕变极限和持久极限值见表 4
提高了再结晶温度。常加入 Cr、Ni 合金元素使晶格由体心立方转变为面心立方。
吉林大学IWE课件其他焊接工艺课件
扩散焊需要较长的时间。时间过短,会导致焊 缝中残留有许多孔洞,影响接头性能。
2. 设 备
1)真空扩散焊设备
由真空室、加热 器、加压系统、真空 系统、温度测控系统 及电源等组成。
2)超塑成型扩散焊设备
3)热等静压扩散焊设备
3.扩散焊应用及特点
1) 优点: (1)接头质量好,焊后无需机加工。 (2)焊件变形量小(低压力,工件整体加热,
超声波点焊示意图
② 超声波缝焊
③ 超声波环焊
声波电极的端部是 圆盘状,振动器装在可 转角的波节K1上,力作 用在振动波节K2上。焊 接速度为0.4~ 10mm/min。
声波电极通过 正切位置的声波 供应器被激发实 现扭转振动。
2. 超声波焊的特点及应用
1)优点
(1)可适用于多种组合材料的焊接。 (2)不会对半导体等材料引起高温污染及损伤。 (3)易焊接高热导率及高电导率的材料。
四、冷 压 焊
1.冷压焊的原理
冷压焊是在室温条件下,借助压力使待 焊金属产生塑性变形而实现固态焊接的方法。 实质上通过塑性变形挤出连接部位的氧化膜 等杂物,使纯洁金属紧密接触达到晶间结合 的过程。常用冷压焊方法有搭接和对接两种。
冷压对焊
冷压搭接焊(冷压点焊)
2.冷压焊的特点及应用
1) 特点 (1)焊接过程中可行的变形速度既不会引起接头的 升温,也不存在界面原子的扩散。因此,不会 产生软化区、热影响区和脆性金属中间相。 (2)结合面均呈现复杂的峰谷和犬牙交错的空间形 象,使接触面大,其接头强度不低于母材。 (3)压力是唯一的外加能量。单位压力通常要比被 焊材料的σs(屈服强度)大许多倍。 F=PS F—焊接压力(N) P—单位压力(Mpa) S—焊件的横截面积(mm²) (4)由于不需加热,不需填料,设备简单。 (5)易于操作和自动化,焊接质量稳定,生产率高, 成本低。
国际焊接(IWE)工程师、技术员(IWT)培训教程02-01
三维网钨极氩弧焊I IWE-1/1.13 6/66.2钨电极标记及成分表2 钨电极的标记和组成成份(ISO6848)组成成份氧化物标记重量种类杂质-%钨-% 色标WP - - ≤0.2099.8 绿 WTh41)0.35~0.55 ThO 2≤0.20 其余 淡兰 WTh10 0.80~1.20 ThO 2≤0.20 其余 黄 WTh 20 1.70~2.20 ThO 2≤0.20 其余 红 WTh 30 2.80~3.20 ThO 2≤0.20 其余 紫 WTh 40 3.80~4.20ThO 2≤0.20 其余 桔黄 WZr 31)0.15~0.50 ZrO 2≤0.20 其余 棕 WZr 8 0.70~0.90 ZrO 2≤0.20 其余 白 WLa 10 0.90~1.20 La 2O 3≤0.20 其余 黑 WCe 20 1.80~2.20CeO 2≤0.20 其余 灰 WLa 202)1.80~2.20 La 2O 3≤0.20其余深兰1) 非商业用 2) 非标准7、保护气体对熔深的影响不同保护气体由于其不同的物理性能,热传导性能亦不同,活性气体参见1.1.12,图12给出不同保护气体TIG 焊时对熔深的影响。
图12 不同保护气体对熔深的影响角焊缝:在厚度5㎜的板上使用不同的保护气体进行TIG 焊接的熔池剖面,材料号1.4301(1Cr18 Ni9),电流130A ,电弧长度4㎜,焊接速度15㎝/min 。
图13 不同保护气体TIG 焊时对角焊缝熔深的影响三维网1、铝的TIG 焊接1.1概况以下铝制材料可以考虑采用焊接方法加工。
A 、纯铝(A199.9;A199.5等)具有较高的抗腐蚀性能,但强度较低(80N/㎜2),可通过冷作成形(轧制等)提高其强度(130 N/㎜2)。
焊接时,焊缝附近冷作硬化区将丧失。
B 、硬铝合金(AlMn ;AlMg3等)通过合金成份具有较高强度(240N/㎜2)通过冷作成形强度可以提高(320N/㎜2),但焊接时焊缝区域强度下降。
国际焊接(IWE)工程师、技术员(IWT)培训教程06-01
表面工程技术
IWE-3/1.18
1/18
1、表面工程技术
1.1 表面工程简介 表面工程是将材料表面与基体一起作为一个系统进行设计,利用表面改性技术、处理技术和涂覆技术, 使
材料表面获得材料本身没有而又希望具有的性能的系统工程。 表面工程是改善机械零件、电子电器元件基质材料表面性能的一门科学和技术。对于机械零件,表面工
超音(高速)速火焰喷涂原理:超音(高速)速火焰喷涂方法,简称 HVOF,其起源可亿溯到 20 世纪 50
年代,美国联合碳化物公司(U.C.C)首先研制成功爆炸喷涂,并在航天航空工业中得到了广泛应用,高速火
焰喷涂在随后被发明。到了 1982 年该技术以“Jet-Kote”为商品的产品成为 HVOF 技术发展的第一代喷涂设备。
基材的表面形成涂层。最后将氮所引入枪筒内置换,直到下一个爆炸过程开始。线爆炸喷涂是使金属丝突然
三 通过强大的电流,利用电热能量使金属丝爆炸成微粒黏附在基材表面形成涂层。
冷(动力、气)喷涂
气流温度:约600℃ 气流速度:1000 m/s 沉积效率:3-15kg/h
冷(动力、气)喷涂原理:冷喷涂(cold spray),又称为冷空气动力学喷涂法(cold gas dynamic spray) 或动力喷涂(kinetic spray)。它是基于空气动力学原理的一种新型喷涂技术。喷涂过程是将高压气体导入收放 型Laval喷嘴,流过喷嘴喉部后产生超音速流动,将粉末从喷枪后部沿轴向送入高速气流中,粒子经加速后形 成高速粒子流(300~1000m/n),在温度远低于相应材料熔点的完全固态下撞击基体,通过较大的塑性流动变 形而沉积于基体表面上形成涂层。冷喷涂工作气体可用高压压缩空气、N2、Ar、He气,或者它们的混合气体。 工作气体的入口压力范围一般为 1.0~3.5MPa。为了增加气流的速度,提高粒子的速度,还可以将工作气体预 热后再送入喷枪,通常预热温度根据不同喷涂材料来选择,一般小于 600℃。为了获得较高的粒子速度,所 用粉末的粒度一般要求 1~50μm。而喷涂距离根据要求一般为 5~50mm。
国际焊接(IWE)工程师、技术员(IWT)培训教程06-02
三维网超声波焊接 通过(内、外)摩擦加热 S、T 高频焊接 通过电介质逸散加热 ü(薄膜)摩擦焊接 通过旋转摩擦S溶剂焊接通过单体溶剂使其在冷却状 态变成塑性,然后施加压力S、T、ü板、薄膜激光焊接 通过激光加热S、T、üS:对接接头; T:T 型接头; ü:搭接接头4、塑料焊接设备见德国焊接学会规程DVS2207T3〈热塑性塑料板、管的热风焊〉。
4.1热风焊设备1)手工热风焊接设备所谓热风焊就是将热风作为热源(见图3)。
图4 挤压式热风焊机(送丝)a :焊接气体b :热气c :隔热体d :可更换的电加热体e :连接导线f :喷气咀g :马达图3 手工热风焊接2) 机械热风焊接设备机械热风焊接设备用热风作为热源,也称挤压式焊接设备。
(图4)见德国焊接学会规程DVS2209T1部分《挤压焊工艺注意事项》。
1、 马达2、 焊丝3、 送丝机构4、 挤出器5、 熔化室6、 焊接压头7、 加热咀8、 空气加热器4.2加热元件焊接设备1)加热板式焊接设备德国焊接学会规程DVS2207T1《PEHD 管、板加热元件焊接》规定了加热板式焊接方法。
加热板为焊接热源。
加热板焊机主要由恒温电加热板(温度最高可达270℃)、双面电动平整切削刀、对中固定支架、压力装置等部分组成。
2)承插式焊接设备承插式焊接设备以加热凸凹套模为加热元件提供焊接热源用于管道焊接(图5)。
三维网图5承插式手工焊加热元件3)热丝套筒式焊接设备热丝套筒式焊接设备的铜线圈通电后产生焦耳效应,使电热丝发热为热源。
该设备主要由电源控制箱、热丝套筒和固定支架等组成,用于管道焊接(图6)。
图6 热丝套筒式焊机4.3超声波焊接设备超声波焊接设备的主要组成部分:① 超声波发生器;②声波传递压头;③振动声波极和转换器④底座;⑤压力机;⑥控制装置超声波垂直振动范围:m μ10± 振动频率22KHz图7 超声波焊接设备构造德国标准DIN1320/4规定了听觉可辨认的噪音为16HZ ~16KHZ 之间。