
500m长钢轨普通平车运输装载加固方案
500m长(60kg/m)定尺钢轨普通平车装载加固试运方案
一、货物规格:60kg/m钢轨,长度500m。
二、准用货车:车组由36辆木地板平车组成,其中中部34辆为13m长60t平车,两端为15.4m长61t平车(共2辆)。
三、装载加固装置:座架72个,其中普通座架60个,锁定座架8个,端座架2个,次端座架2个;紧固装置8套,每套包括紧固螺栓、紧固螺母、防松螺母、隔离块、夹板;安全防护门2个。
四、加固材料:Φ6.5mm盘条,圆钢钉,8号镀锌铁线。
五、装载方法:
1. 36车一组跨装。
第2~16车和21~35车每车放置2个普通座架,第17~20车每车放置2个锁定座架。
车组中部34辆平车座架摆放位置如下:两个座架分别位于车辆两端数第2、3支柱槽之间,两侧插板插入第2个支柱槽内。
见图示。
车组两端平车座架摆放位置如下:内侧座架(次端座架,功能号为D2)位于车辆内端数第2、3支柱槽之间,且靠近第3支柱槽,两侧插板插入第3个支柱槽内。
外侧座架(端座架,功能号为D1)位于车辆外端数第3、4支柱槽之间,两侧插板插入第3个支柱槽内。
见图示。
2. 沿车辆纵向对称装载,共4层,第1~4层分别装14、14、12、10根,皆为正摆,共计装载50根。
允许在第4层装载490m和495m两种长度的短尺钢轨,但根数不超过6根。
装载490m长钢轨时,纵向对称,两端与500m长钢轨端部距离相同;装载495m长钢轨时,一端与500m长钢轨端部对齐。
短尺钢轨靠内侧并尽可能横向对称装载。
纵向对称装载的钢轨,中部标记线对准第18车和19车的车钩连接中心,误差不大于200mm。
3. 装载钢轨前,所有座架隔梁全部处于开启状态,1~3层每层钢轨装载和锁紧完毕后,闭合上层所有隔梁,再装载上层钢轨。
4. 车组两端平车外端各安装1个安全防护门,两侧插板插入平车每侧靠近端部的第一个支柱槽内。
六、加固方法:
1. 座架满载后,所有座架和安全防护门用螺栓、螺母和垫板(座架、防护门自带)与车侧支柱槽连接紧固,紧固力矩不小于100 N·m。
专用车组固定循环使用时,应将螺栓螺母焊牢,或采用双螺母紧固、螺母间点焊。
2. 锁定座架两侧,用Φ6.5mm盘条4股(2股二周绞紧)各拉牵一个八字型,捆绑加固在车侧丁字铁上。
3. 每层钢轨装载完毕后,在同一辆锁定车(第17~20车)的2个锁定座架处各使用1套紧固装置将本层钢轨紧固并与座架固定为一体。
4辆锁定车分别锁定4层钢轨。
4. 紧固装置每根螺栓两端分别使用1个紧固螺母紧固,紧固力矩不小于320 N·m;使用1个防松螺母防松,紧固力矩不小于100 N·m。
5. 每个座架使用隔梁栓(座架自带)将三层隔梁锁定,将隔梁栓加锁或使用8号镀锌铁线绑固。
七、其它要求:
1. 各车间不得使用车钩缓冲停止器。
2. 相邻车辆上的座架底面高度(相对轨面)差大于10mm时,采用木板垫高座架方法,使高度差小于10mm。
木板应铺满座架底面,木板各边缘超出座架底面各边缘的距离不小于50mm,但不得超过平车地板侧边沿,木板厚度根据高度差确定。
使用圆钢钉将木板和车地板钉固。
3. 装车完毕后,在钢轨两端部各层钢轨与车地板间和各层紧固装置处钢轨和紧固装置间标画纵向位移检查线。
4. 允许装载由25m钢轨焊接的500m长钢轨(长度499.2~499.3m),具体装载方法与500m长定尺钢轨相同。
500m长(60kg/m)定尺钢轨普通平车装载加固试运方案示意图
A断面
D断面B断面C断面E断面。
长轨运输 - T11长轨列车装载加固作业

T11长轨列车装载加固作业作业目的对T11长轨列车装车前车体及设状态是否良好进行检查,并配合焊轨车间进行钢轨装载加固作业,确保钢轨装载加固顺利完成。
作业标准1.T11长轨列车对位时,与对位线误差在±100mm以内。
2.装轨前应翻起间隔铁,防止在装车时将间隔铁撞变形。
3.每根长轨必须在同一车体上锁定两处,60kg/m钢轨锁定扭力矩应大于280N·m,并采取防松措施。
4.当轨端位于安全车上时,500m长轨轨端至首位滚道梁距离应不小于3.3m,其他长度的长轨悬伸长度按比例调整。
采取相应的防止撞击横梁措施后,长钢轨另一端至末端滚道梁距离可小于3.3m。
当装车的长钢轨长度不同时,对悬伸长度小于规定的长轨应采取捆绑等措施,同时不得将短于500m的钢轨装在最外侧。
5.两根轨端各拧紧不少于2根普通接头螺栓。
作业流程1.依据段生产调度室编制的发运计划组织车辆,提报长轨列车的货运计划和运输挂运计划。
2.长轨列车各工区负责长轨列车进入石板滩基地专用线后的对位工作。
3.长轨列车进入石板滩基地专用线后,车间维修人员对长轨列车设备进行检查、维修、保养。
4.每层装轨前翻下间隔铁,每层装轨后,拨动长钢轨对好横向位置,并翻起间隔铁。
5.焊轨车间负责T11长轨列车装车作业,运输车间负责每层钢轨锁定作业。
图1:T11长轨列车开始装车作业6.在锁定车锁定长轨时,锁定螺栓要准确对位,防止运行中螺栓松动和锁定失效。
图2:锁定钢轨作业7.装轨作业完成后,关好安全车上的活动门,并插好销挡。
长轨列车空载层滚道梁均应处于关闭状态。
8.装车后,运输车间按照《长钢轨运输列车管理办法》(铁运〔2008〕139号)以及《成都铁路局长钢轨运输列车管理细则》(成铁工〔2015〕124号)对长钢轨装载、加固进行安全检查,并填写检查记录表存档备查。
安全风险提示1.在装载加固作业现场,作业人员必须正确佩戴安全帽、手套等劳动保护用品。
2.夜间作业时,龙门吊上、装载加固区域内所有照明全开,全面检查照明设施,有故障的首先进行维修处理。
《铁路货物装载加固规则》修订(2009)236
一、关于《加规》附件11.070301~070306号方案修订内容具体见定型方案增补部分。
2.取消070307号方案。
二、关于《加规》附件61.新增以下试运方案(1)卷钢使用60t、61t通用敞车凹形草支垫卧装方案。
(2)卷钢使用70t通用敞车凹形草支垫卧装方案。
(3)卷钢使用60t、61t通用敞车稻草掩挡卧装方案。
(4)卷钢使用70t通用敞车稻草掩挡卧装方案。
(5)卷钢使用60t、61t木地板平车稻草掩挡卧装方案。
2.修订以下试运方案及试运材料(1)SY2009-03方案中带木座架的卷钢方案纳入太原铁路局暂行方案。
(2)凹形草支垫,编号SYC2009-01。
(3)将SYC2009-06中“十字形内挡”部分纳入SY2009-01附录中。
(4)JS型钢丝绳紧固器,SYC2009-16,将试运范围扩大到全路各办理站。
三、2010年有效试运项目1.试运方案(1)太钢8~18t卷钢平车立装方案,编号SY2010-01。
(2)北方重工大型钢锭平车卧装方案,编号SY2010-02。
(3)太钢9.5~30.5t卷钢敞、平车卧装方案,编号SY2010-03。
(4)100m定尺和短尺钢轨(60kg/m)普通平车混装装载加固方案,编号SY2010-04。
(5)500m长定尺钢轨(60kg/m)普通平车装载加固方案,编号SY2010-05。
(6)JSQ6型凹底双层运输汽车专用车装载加固方案,编号SY2010-06。
(7)100m长定尺和短尺钢轨(60kg/m)换长1.5和1.3普通平车梯形装载加固方案,编号SY2010-07。
(8)卷钢使用60t、61t通用敞车凹形草支垫卧装方案,编号SY2010-08。
(9)卷钢使用70t通用敞车凹形草支垫卧装方案,编号SY2010-09。
(10)卷钢使用60t、61t通用敞车稻草掩挡卧装方案,编号SY2010-10。
(11)卷钢使用70t通用敞车稻草掩挡卧装方案,编号SY2010-11。
2024年铁路货运长钢轨普通平车运输专用加固装置原车附带回送作业标准

2024年铁路货运长钢轨普通平车运输专用加固装置原车附带回送作业标准1、范围本标准规定了使用普通平车原车附带回送长钢轨加固装置的作业程序、项目、内容和质量标准。
本标准适用于管辖的国家铁路、国家铁路控股的合资铁路使用普通平车原车附带长钢轨加固装置的回送作业。
专用线、专用铁路、地方铁路以国铁普通平车通过国铁营业线原车附带长钢轨加固装置的回送作业前,国铁车站签订有关协议中涉及此项作业内容时应遵守本标准。
2 、规范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅所注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
铁路货物运输规程铁路货物运输管理规则铁路货物装载加固规则铁路货运检查管理规则货物装载加固管理实施细则3 、定义和术语3.1长钢轨加固装置是指以普通平车装运50m及以上,包括50m(55m)、75m、100m、500m长钢轨使用的加固装置,包括座架和紧固装置。
3.2座架安装于平车的车地板上,具有支承、隔离分层和横向限位作用的钢制支架。
3.3紧固装置具有纵向锁紧钢轨作用的装置,由夹板、垫块、紧固螺栓组成。
3.4紧固螺栓将一层钢轨坚固为整体所使用的双头螺栓。
3.5垫块用于隔离钢轨轨头的钢制垫块,分为大、中、小三个型号。
3.6夹板用于夹紧整层钢轨的钢板。
3.7隔梁第二层及其上各层钢轨承载梁,可绕圆侧柱水平旋转,装卸时开启和闭合。
3.8隔梁栓隔梁闭合后,用于锁定隔梁的门栓。
4 、原车附带回送方式长钢轨卸载后,对车组内每辆平车上安装的长钢轨座架不卸载,对座架与车辆支柱槽联结的螺栓,固定锁定座架采取的拉牵措施不撤除,座架及部分轨型运输时的安全防护门、配重货物整体在平车上保持原位置及加固方式不变。
在检查座架、安全防护门、配重货物在平车上安装固定状态,以及紧固装置各部件状态及固定、车端板关闭及卸后杂物清除等情况后,随原车回送发站(接轨专用线、专用铁路等装车作业点)。
铁路500米长钢轨(60kgm)普通平车运输装车作业标准

铁路500米长钢轨(60kg/m)普通平车运输装车作业标准1、范围本标准规定了500米长钢轨(60kg/m)使用普通平车装车作业程序、项目、内容和质量标准。
本标准适用于铁路管辖的国家铁路、地方铁路、合资铁路接轨的铁路专用线和专用铁路使用普通平车运输500米长钢轨(60kg/m)的装车作业。
2、规范性引用文件下列文件对于本标准的应用是必不可少的。
凡是注日期的引用文件,仅所注日期的版本适用于本标准。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本标准。
《铁路货物运输规程》《铁路货物运输管理规则》《铁路货物装载加固规则》《铁路超限超重货物运输规则》《铁路货物装载加固管理实施细则》3、术语和定义普通平车装运500米长钢轨(60kg/m)按整车运输,使用普通平车一组36车,安装500米长钢轨(60kg/m)普通平车运输装载加固装置装运500米长钢轨(60kg/m)。
4、装载加固装置a新造500米长钢轨(60kg/m)专用装载加固装置在在使用前,由站段审核后以正式文上报路局货运处审核,经路局货运处批复同意后方可使用。
b新造500米长钢轨(60kg/m)专用装载加固装置按组编号(编号格式按路局批复电报执行)。
产权单位负责在座架外立面上,使用油漆喷涂或金属铭牌方式涂打编号标记。
座架整体一般涂刷橘红色油漆,喷涂编号颜色:黑色,编号喷涂于座架侧面,或安装座架铭牌(白底黑字,固定于座架侧面可视处)。
不得覆盖产品序列号。
c不同功能座架颜色标识区分方式:在座架两侧柱上端部的外侧面各横向刷印1道色带区分,色带宽度75mm,涂刷长度100mm。
其中端座架的色带使用白色反光漆;次端座架的色带使用绿色反光漆;锁定座架的色带使用蓝色反光漆;普通座架不刷印色带。
d装载加固装置安装。
按照《加规》附件1中070415方案要求,固定车组由36辆木地板平车按顺序编组,车辆定检周期基本一致(下次段修日期差异控制在30天内),座架和安全门按顺序摆放并固定。
长钢轨普通平车运输中加固点的选择
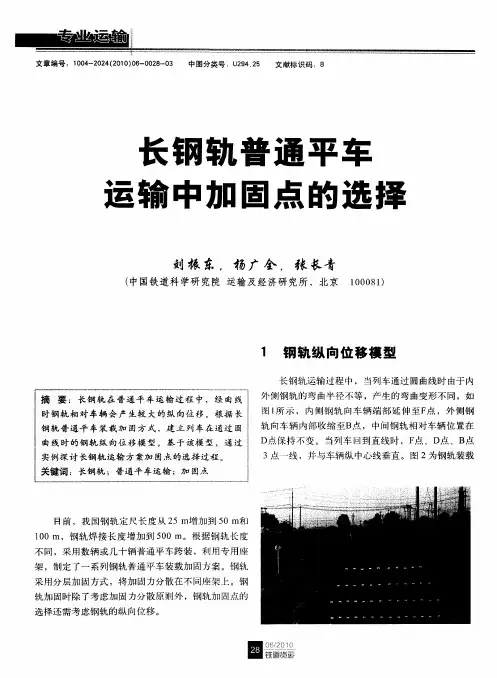
选择 还需 考 虑钢 轨 的纵 向位 移 。
囝
长钢轨普通平车运输中加固点的选择
卿
刘振东 等
直 线
母
。
一
l 叠盔雪鱼l 宣 些蓄宣啊 旨
() 5
() 6
以 c 形式 ,钢 轨 分 层正 立 摆放 且 同 层钢 轨轨 底 相 互密 靠 ,
b 1 0 ( 1 R) 8 — 2 一 J
m 一
则外 侧 、 内侧钢 轨 半 径差 值 为 :
△ = 1 R2 ‘ - B
E
一
嗽
() 1
式 中 : 为 半 径 ,m; 为 钢 轨单 层 装载 根 数 ;B 钢 为 轨轨 底 宽 度 ,m。
— 一口 一
由于 钢 轨 对 称 装 载 ,内 侧 钢轨 伸长 量 与 外侧 钢 轨缩 短 量s 等 ,则 : N 1
曲 线 时 的 钢 轨 纵 向 位 移 模 型 。 基 于 该 模 型 , 通 过
外侧 钢轨 的弯 曲半 径不 等 ,产 生 的弯 曲变 形不 同 ,如
图 1 示 ,内 侧 钢 轨 向车 辆 端 部 延 伸至 F ,外 侧 钢 所 点
轨 向车 辆 内部 收 缩 至 B ,中 间钢 轨 相对 车 辆位 置在 点 D点保 持 不变 。 当列车 回到 直 线时 ,F 、D点 、B点 点 3点一线 ,并 与车 辆纵 中心 线 垂直 。图 2为钢 轨 装载
( lR) — 2 2n t B —L一 6 _ 一 _ 一百
( 7 )
留
/
由此可 知 ,当运 输 某 一类 型 的 钢轨 时 ,钢 轨 的 伸
缩 量 与 列车 通 过 曲线 轨 道 的 半 径 、钢 轨 长 度 及 单 层 钢 轨 装 载 数 量 关 。 因此 ,当加 固 点位 于 钢 轨 一 端 有
500长轨运输技术条件动车论坛

500m长(60kg/m)定尺钢轨普通平车运输专用装载加固装置(暂行)技术条件中国铁道科学研究院运输及经济研究所2008年12月1、范围本(暂行)技术条件规定了500m长(60kg/m)定尺钢轨普通平车运输专用装载加固装置(包括座架、紧固装置和安全防护门)的制造、检测、维修、报废等方面的技术要求。
2、引用标准下列标准所包含的条文,通过在本技术条件中引用而构成本技术条件的条文。
在本标准出版时,所示版本均为有效。
所有标准都会被修订,使用本技术条件的各方应探讨、使用下列标准最新版本的可能性。
GB/T 700-1988 碳素结构钢GB/T 699-1999 优质碳素结构钢GB/T 707-1988 热轧槽钢GB/T 6728-1986 结构用冷弯方形空心型钢GB/T 18162-1999 结构用和输送流体用无缝钢管GB/T 709-1988 热轧钢板厚度的允许偏差GB/T 5185-1985 焊接方法代号及注法GB/T 324-1988、GB/T 12212-1990 焊缝符号表示方法JB/T 5000.3-1998焊接结构件未注尺寸公差与形位公差JB/T 5000.9-1998 切削加工件通用技术条件JB/T 5000.12-1998 涂装通用技术条件3、术语本技术条件采用下列定义。
3.1 座架:安装于平车车地板上,具有支承、隔离分层和横向限位作用的钢制支架。
3.1.1 底梁:底层钢轨承载梁,直接接触车地板。
3.1.2 隔梁:第二至第四层钢轨承载梁,可绕圆侧柱水平旋转,装卸时开启和闭合。
3.1.3 圆侧柱:位于座架一侧,支承隔梁并可绕其转动。
3.1.4 方侧柱:位于座架另一侧,隔梁闭合时支承隔梁另一端。
3.1.5 中部支座:位于底梁和隔梁中部,具有支承上部隔梁的作用。
3.1.6 滚轮:位于底梁和隔梁上,具有支撑功能的水平滚动轮。
3.1.7 侧轮:位于底梁和隔梁的两端,具有导向功能的垂向滚动轮。
3.1.8 中轮:位于中部支座上,具有导向功能的垂向滚动轮。
500米长钢轨吊运、存放作业指导书收集资料
500米长钢轨吊运、存放作业指导书收集资料铺轨基地500米长钢轨吊运、存放作业指导书一、编制目的钢轨作为列车的重要走形设备,钢轨质量直接影响列车的行驶速度和安全,为避免在生产和施工过程中钢轨的吊运、存放引起损伤、变形等缺陷,为此编制此作业指导书以明确500米长钢轨作业过程中吊运、装卸、存放的作业要求,指导和规范现场施工作业。
二、编制依据《焊接长钢轨吊运、存放规定(暂行)》铁运【2009】601号三、适用范围时速350km/h及350km/h以下的客运专线及无缝线路的长轨存放基地存轨作业。
四、钢轨吊运及存放技术要求1、吊运作业(1)吊装前应有专人检查群吊设备的集中控制运行状况,能够正常同步升降、同步横移;各台起重机标称的升降速度应一致,标称的走行速度应一致;并保证在吊装作业中机械能够正常安全的运转,自动抓放功能良好。
(2)钢轨钓钩不得损害钢轨。
(3)使用群吊吊运钢轨应遵守起重作业安全的有关规定。
工作人员在上岗前应进行岗前培训,考试合格后方可持证上岗。
(4)钢轨两端的吊点距轨端不应大于7m,保证各点受力均衡,钓钩不得出现脱空。
(5)钢轨吊装分起吊、走行、下落三个阶段,三个阶段分步操作,每个阶段应同步动作。
钢轨应水平起吊,起升到位后方可走行,走行期间应避免钢轨摆动,走行到位确认钢轨平稳后方可下落。
(6)长钢轨应单根起吊,并轻吊轻放。
(7)吊运过程中应避免摔跌、撞击钢轨。
钢轨一旦出现摔跌后应单独存放并报工程部和安质部存档,经铺架分部主管人员检查后处理。
从1m以上的高度摔落后的钢轨应予以报废处理,不得使用。
2、钢轨存放(1)基地混凝土梁上应设置钢质横担支撑钢轨,存放台两端横担距轨端不大于2米,中间横担间距不大于6米。
(2)横担顶面应保持水平,高度差不大于10毫米,相临横担的高度差不大于10毫米,整体高度差不大于20毫米,每月检查不少于一次,并做好沉降观测记录和资料整理工作,建立沉降观测台帐。
横担顶面距地面高度不小于250毫米。
铁路500米长钢轨(60kgm)普通平车运输装车作业标准
铁路500米长钢轨(60kg/m)普通平车运输装车作业标准1、范围本标准规定了500米长钢轨(60kg/m)使用普通平车装车作业程序、项目、内容和质量标准。
本标准适用于铁路管辖的国家铁路、地方铁路、合资铁路接轨的铁路专用线和专用铁路使用普通平车运输500米长钢轨(60kg/m)的装车作业。
2、规范性引用文件下列文件对于本标准的应用是必不可少的。
凡是注日期的引用文件,仅所注日期的版本适用于本标准。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本标准。
《铁路货物运输规程》《铁路货物运输管理规则》《铁路货物装载加固规则》《铁路超限超重货物运输规则》《铁路货物装载加固管理实施细则》3、术语和定义普通平车装运500米长钢轨(60kg/m)按整车运输,使用普通平车一组36车,安装500米长钢轨(60kg/m)普通平车运输装载加固装置装运500米长钢轨(60kg/m)。
4、装载加固装置a新造500米长钢轨(60kg/m)专用装载加固装置在在使用前,由站段审核后以正式文上报路局货运处审核,经路局货运处批复同意后方可使用。
b新造500米长钢轨(60kg/m)专用装载加固装置按组编号(编号格式按路局批复电报执行)。
产权单位负责在座架外立面上,使用油漆喷涂或金属铭牌方式涂打编号标记。
座架整体一般涂刷橘红色油漆,喷涂编号颜色:黑色,编号喷涂于座架侧面,或安装座架铭牌(白底黑字,固定于座架侧面可视处)。
不得覆盖产品序列号。
c不同功能座架颜色标识区分方式:在座架两侧柱上端部的外侧面各横向刷印1道色带区分,色带宽度75mm,涂刷长度100mm。
其中端座架的色带使用白色反光漆;次端座架的色带使用绿色反光漆;锁定座架的色带使用蓝色反光漆;普通座架不刷印色带。
d装载加固装置安装。
按照《加规》附件1中070415方案要求,固定车组由36辆木地板平车按顺序编组,车辆定检周期基本一致(下次段修日期差异控制在30天内),座架和安全门按顺序摆放并固定。
500 m长钢轨普通平车装运纵向卸轨方案研究
LORDING AND REINFORCEMENT | 装载加固文章编号:1004-2024(2021)01-0049-05 中图分类号:U294.26 文献标识码:A DOI :10.16669/ki.issn.1004-2024.2021.01.091 500 m 长钢轨装运卸轨发展现状分析1.1 500 m 长钢轨装运方案为满足铁路建设发展需要,长钢轨运输技术和长钢轨运输设备随着铁路发展不断创新完善。
目前,我国铁路长钢轨采用专用车装运和普通平车装运2种方式。
在500 m 长钢轨运输方面,2005年完成了T11BK 型运轨专用车(简称“T11专用车”)的设计和试制工作,T11专用车的最大特点是车组本身具备作业车,能够进行纵向卸载新长钢轨和回收旧长钢轨作业[1]。
T11专用车为方便纵向卸轨使用的是单根紧固装置,用螺栓和上下夹铁将钢轨夹紧,T11专用车紧固装置结构如图1所示。
2008年,通过借鉴100 m 长钢轨普通平车装运方案和T11专用车的成功经验,通过理论计算、座架设计、方案制定,科研院所提出500 m 长钢轨普通平车装运方案,同年试验成功并投入应用。
与T11专用车相比,500 m 长钢轨普通平车装运方案利用普通平车运输具有运输成本低、生产周期短、专用装载加固装置拆装灵活、车辆利用率高等优点。
500 m 长钢轨普通平车装运方案中钢轨的紧固方式为横向整层紧固,这种紧固方式经过多年的应用被证明非常安全可靠,紧固装置用6根螺栓将同一层钢轨捆绑为一个单元,卡在座架隔梁上。
500 m 长钢轨普通平车装运方案紧固装置如图2所示。
1.2 500 m 长钢轨装运横向装卸方案目前,长钢轨装车一般是在全国16个焊轨基地进行,各焊轨基地500 m 长钢轨装卸的方式基本相同,均采用龙门吊组成的排吊形式,龙门吊之间间收稿日期:2020-11-07作者简介:孙艳鹏(1981—),男,吉林松原人,硕士研究生。
基金项目:中国铁路总公司科研试验项目 (SY2018X001)500 m 长钢轨普通平车装运 纵向卸轨方案研究孙艳鹏(北京中铁科客货运输技术有限公司 运输技术研发中心,北京 100081)摘 要:为缓解T11专用车运轨压力,满足500 m 长钢轨纵向卸轨需求,阐述500 m 长钢轨普通平车装运卸轨发展现状,分析其在3种特殊情况下的运输需求,针对500 m 长钢轨普通平车装运方案纵向卸轨存在的紧固方式局限性、卸轨阻力过大、滚轮磨损严重等核心问题,从实际出发提出500 m 长钢轨普通平车装运纵向卸轨解决方案,即安装单根紧固装置、安装卸轨辅助滚轮。
一种适用于长钢轨运输装卸的施工方法
一种适用于长钢轨运输装卸的施工方法1 前言随着我国轨道交通的快速发展,无缝线路在轨道工程中被普遍采用,长钢轨散铺的速度对施工工期控制尤为关键。
长钢轨的传统散铺方法为利用工具轨铺设成工程线,将长钢轨装车至长轨列车,通过长轨列车将长钢轨运至工程线上进行散铺、换轨,此方法成本高、施工工期长。
本单位针对上述情况,结合新建张唐铁路唐北联络线右联轨道工程,研发出一种500m钢轨装卸运输施工的方法,该方法具有施工便捷、经济实用、适用范围广的特点,在本工程施工中得到成功应用,经总结提炼形成本工法。
2 工法特点2.1研发了一种运输长钢轨装置,该装置由车轮、槽钢、螺旋道钉及钢轨配件组成,满足长钢轨的运输,代替了铺设工程线、长轨列车散铺长钢轨的施工,降低了成本,缩短了工期。
2.2研发了一种卸、铺长钢轨装置,通过手扳葫芦和吊架的配合,将长钢轨整体装卸,节约人工,降低成本,缩短了工期。
3 适用范围本工法适用于无缝线路铺设时长钢轨的运输及铺设。
4 工艺原理利用槽钢及钢轨配件加工成承轨槽,通过承轨槽与车轮的焊接组成运轨小车,将运轨小车等距与长钢轨锁定,利用装载机作为牵引,将长钢轨运输到位。
利用钢管及手扳葫芦加工成吊轨架,利用吊轨架将长钢轨进行装卸及铺设,从而保证了工期的按时完成。
5 施工工艺流程及操作要点5.1 施工工艺流程见图5.1图5.1 施工工艺流程图5.2施工准备根据钢轨长度选择存轨场地,同时选择运轨路线。
采购加工运轨小车的所需的轮胎、车轴、槽钢、螺纹道钉及钢轨配件。
准备好焊接、切割机等加工设备。
根据钢轨规格设计出运轨小车的加工图纸。
准备装、卸长钢轨所需的装载机、压机、小滑车及撬棍。
5.3小车加工运轨小车由承轨槽、车轴及轮胎组成。
5.3.1承轨槽加工承轨槽由16B槽钢、TB-564螺旋道钉、直径16螺纹管焊接组成。
将16B槽钢截成400mm长,将螺纹道钉切断,留取道钉工作端的有效长度80mm,将切断后的螺纹道钉满焊在槽钢上,道钉间距为214mm,居中焊接于槽钢上。