
冲压零件常见缺陷分析
• 冲压工艺 Process:
A、提高压料力,调整拉延筋; Add the pressure of binder, adjust the draw bead, B、工艺补充增加吸皱造型; Add shape of the suction in addendum C、检查拉延毛坯、局部材料流动情况的合理性,调整压料面 Check material enter speed, adjust the binder. D、增加成形工序 Add restrike operation
李志辉
Press direction
A
[SECTION A-A]
措施:保证拔模角度3°以上。 optimization: Ensure the draft angle above 3°.
一、冲压负角(2) Undercut(2)
缺陷:在冲压方向有负角,无法拉延成形。 Risk: Undercut in press direction.
李志辉
9
开裂解决办法 Solution of crack
• 材料方面:采用拉延性能较好的材料 Material: use better ductility material. • 减少应变方面:Decrease the strain.
A、选择合理的坯料尺寸和形状 Choose the best size & shape of blank B、调整拉延筋大小 Change the size of draw bead C、增加辅助工艺(切口等) Add arts and crafts (cut in draw, etc.) D、改善润滑条件 ( improve smoothly ) E、修改工艺补充面( modify the die face ) F、调整压料力( change the force of binder) G、………….
• 材料堆集起皱。进入凹模腔内材料过多变成的皱纹。 Material gathered. The material enter dies too more caused the wrinkle • 失稳起皱 Instability A.板料厚度方向增厚失稳。 Thickness direction less sanction force, increasation. B.拉伸应力不均匀而产生的皱纹。(例如:门把手区域) Strain asymmetrical (For example: Door handle area)
技术标准 设备参数
李志辉
3
零件常见问题 Common defects
零件成形时常见问题: Common defects of stamping parts
• • • • 起皱 Wrinkle 开裂 Crack 回弹 Springback 表面质量(塌陷、滑移线、冲击线) Surface quality( dent, slip line, skid line)
6
李志辉
起皱解决办法 Solution of wrinkle
• 产品设计 Product design:
A、降低翻边高度或整形深度;Decrease the depth of flange or restrike, B、将造型剧变区域接顺;Smooth the upheaval area, C、产品起皱部位增加吸料造型。Add shape of the suction.
CAE同 步分 析 SE work
李志辉
DL图 设计 Die layout design
CAE同 步分 析 SE work
调试 Tryout
量产 quantity production
2
冲压工艺基本流程 Die Process flow
产品数模 生产纲领 参考工艺 零件工 艺性分 析 CAE 拉延 修冲 翻边 CAM….. 工艺制 订 CAE 冲压方向 内容分配 模具结构 分模线….
李志辉
14
表面质量问题解决办法 Solution of surface quality defects
• 消除滑移线,可以通过改变产品形状(左右对称,增大圆角 R值)、增大阻力减少滑动量等方式。 Avoid slip line , can modify the shape of product( symmetry, increase R), increase force to decrease the slide, etc. • 消除冲击线,可以通过改变冲压圆角、凹模圆角,增加拉延 深度,更改压料面等方法。 Avoid skid line, can modify the R, increase the depth of draw, modify the die face. • 消除塌陷、表面扭曲,应了解零件在变形区所产生应力梯度 的等级,尽量保证产品塑性变形的均匀性。同时通过增大阻 力,提高局部形状应变等手段。 Avoid dent, twist, need analyze the strain in this area, ensure it is equality. Increase the force, increase strain, etc.
李志辉
12
表面质量问题 Surface quality defects
李志辉
13
表面质量问题产生原因 Reason of surface quality defects
主要类型:Sort: 冲击线、滑移线、塌陷、暗坑、表面扭曲等 Skid line, slip line, dent, twist, etc. 对于外板零件来说,外表面产生的缺陷是不接受的。 Surface quality is not acceptant to outer parts’s class A surface
• 冲击线、滑移线主要是由于在冲压过程中,板料和模具接触后,在应力 集中处摩擦造成的表面划痕。 Skid line, slip line is the blank touch the die R, nicked by stress concentration • 塌陷、暗坑、表面扭曲主要是由于零件变形不充分,局部材料应变较小, 外力释放后出现的缺陷。 dent, twist caused by strain not enough, some area strain is less, defects appeared when the tension release
李志辉
15
Cases anaylse
李志辉
16
一、冲压负角(1) Undercut(1)
冲 压 方 向
min3°
Press direc压方向有负角,如采用侧整形工艺, 增加大量模具成本。 Risk: Undercut in press direction, Use CAMRst will increase the cost of Die
• 材料抗拉强度不足而产生的破裂,如靠凸、凹模R角处,局部受 力过大而破裂。 Over the limit strain, for example: crack near edge R of punch and dies. • 材料变形量不足而破裂,尖点部位的开裂。 Lack of strain, for example: crack at tine • 条纹状裂纹,由于材料内有杂质引起的裂纹,一般平行于板料 扎制方向。 Striation crack, bad material which have impurity, usually parallel the coil direction.
李志辉
10
回弹问题 Spring back
回弹 Spring back:零件在冲压成形后,材料由于弹性卸载,导致 局部或整体发生变形。 After form, uninstall the stress, parts deformed
应 力
李志辉
11
回弹解决办法 Solution of spring back
影响回弹的因素很多,实际生产中很难解决。 The causation of spring back is too more, solve it difficult. 目前,解决回弹常用下面几种方法: Solution of spring back:
• 补偿法 Compensation。其原理是根据弯曲成形后板料的回弹量的大小 预先在模具上作出等于工件回弹量的斜度,来补偿工件成形后的回弹 (经验和CAE模拟);The principle is to make the slope is equal to the workpiece springback on the mold in advance depending on the size of the sheet after springback in bending and forming, to compensate for springback in the workpiece after forming (experience and CAE simulation); 2、拉弯法 Tension 。是在板料弯曲的同时施加拉力来改变板料内部的应 力状态和分布情况,使应力分布较为均匀,减少回弹量;Change the stress within the distribution, so that the stress more evenly distributed, reducing the amount of spring back; 3、采用成形性较好的材料。Use better material.
Press direction 李志辉
Press direction
①
②
措施:将①和②两特征连接起来,消 除冲压负角。 Optimization: Unite ① & ②, Cancel the under cut
常见冲压件质量缺陷分析
常见冲压件质量缺陷分析冲压件是一种常见的金属加工工艺,广泛应用于汽车、电子、家电等行业。
然而,由于制造过程中的各种因素,冲压件存在各种质量缺陷。
本文将从常见冲压件质量缺陷的分类、原因和解决方法等方面进行分析。
1.尺寸偏差:冲压件的尺寸是其最基本的质量指标,常见的尺寸偏差包括平直度、圆度、平行度、垂直度等。
如果冲压件的尺寸偏差超出了允许范围,会影响其装配和使用。
2.表面缺陷:冲压过程中,由于模具和原材料的摩擦、挤压等作用,容易出现表面缺陷,如划痕、折皱、碰伤等。
这些表面缺陷不仅影响冲压件的外观,还可能导致功能失效。
3.断裂:冲压件的断裂是一种严重的质量缺陷,可能导致冲压件无法使用。
断裂的原因包括材料强度不足、工艺参数设置不合理等。
4.弯曲变形:冲压过程中的应力和变形可能导致模具及冲压件的弯曲变形。
如果弯曲变形超过允许范围,可能会导致装配困难或功能失效。
5.错位和偏斜:冲压件的错位和偏斜通常是由于模具安装不牢固、冲床刚性不足等原因导致,影响了冲压件的准确性和一致性。
二、常见冲压件质量缺陷原因分析1.材料问题:冲压件的材料质量直接影响其质量缺陷,如材料强度不足、含杂质或夹杂物等。
2.模具问题:模具的质量直接影响冲压件的精度和表面质量。
模具的磨损、厚度不均、开裂等问题都可能导致冲压件的质量缺陷。
3.工艺问题:冲压件的质量缺陷往往与冲压工艺参数的设置不合理有关。
例如,冲压速度过快、冲压压力不均匀等都可能导致质量缺陷。
4.设备问题:冲压件质量缺陷还可能与冲压设备的性能和状态有关,如冲床刚性不足、冲压力不稳定等。
三、常见冲压件质量缺陷解决方法1.加强材料的检验和筛选,确保材料质量符合要求。
材料缺陷的种类和级别一般应符合国家相关标准。
2.合理设计和制造模具,确保模具的精度和耐磨性。
及时维护和修复模具,延长其使用寿命。
3.优化冲压工艺参数,确保冲压过程中的力、速度、温度等参数合理。
使用先进的数控冲压设备,提高冲压精度和一致性。
冲压件开裂原因分析报告范文
冲压件开裂原因分析报告范文冲压常见缺陷、产生原因及解决办法 1、延缺陷:拉裂、起皱、表面拉伤、波浪、鼓包、凹坑、麻点等 1)拉裂:开裂有明暗只分,特别注意暗裂(将裂未裂,由于拉延变薄,件会有凹痕),开裂原因:凸凹模角半径过小,压边力过大,材料成形性能差或材料尺寸偏大,凸凹模间隙太小,润滑不当,定位不准,凸凹模角或拉延筋不顺、拉毛等。
解决:1、提高模具表面质量2、降低压料力3、将筋降低4、将胶放大。
2)起皱:凸凹模R角半径过大,压边力过小,材料尺寸偏小,凸凹模间隙太大,润滑过甚,定位不准,拉延筋布置不良,高度不够等。
解决:1、加大压料力2、加包、吸皱3、加大压料筋的高度4、改变压料筋形状。
冲压件常见缺陷及原因分析

汽车制造质量管理与控制冲压件常见缺陷及原因分析旧知识回顾确定合理的冲压方向压料面的确定工艺补充的设计合理设置拉深筋车身钣金件的冲压工艺常见的成形工序工艺设计方法拉延翻边修边整形ENTS0102031冲压件按质量等级要求区分,可分为外板件和内板件两类。
外板件内板件为车身上用户可以看到、接触到的冲压件。
1发动机罩外板8402101U71505顶盖(不带天窗)5700111U71519右前侧前门外板6100211U71502左翼子板8403111U71506左侧围外板5400101U715010左后侧后门外板6200111U71503右翼子板8403211U71507右侧围外板5400201U715011右后侧后门外板6200211U71504顶盖(带天窗)5700111U71508左前侧前门外板6100111U715012行李箱盖外板5604101U7150宾 悦 轿 车 外 表 件 图 表序号零件名称零件图号零件图片序号零件图片零件名称零件图号序号零件图片零件名称零件图号外板件内板件为车身上用户可以看到、接触到的冲压件。
冲压件按质量等级要求区分,可分为外板件和内板件两类。
不能为用户直接看到,或必须打开车身部件才能看到的冲压件。
(1)内板件常见质量缺陷开裂起皱暗伤拉毛变形毛刺少孔叠料(2)外板件常见质量缺陷除了具有和内板件相同的缺陷外,对其表面品质要求更高。
麻点凸包凹陷划伤波浪油痕压痕圆角不顺2冲压件质量缺陷等级A 级缺陷B级缺陷是顾客不能接受的缺陷,超出规定很大偏差,如:开裂、起皱、暗伤等。
有A类缺陷的必须报废。
是让顾客感到干扰的缺陷,在表面上摸得着和看得见的可确定的缺陷,如:压痕、凹坑等,B 类缺陷必须返工。
C 级缺陷是需要修正的缺陷,部分内板件可以通过让步接收生产,如麻点、毛刺等。
3冲压件典型缺陷识别与分析缺陷1:开裂12(1)开裂的原因开裂是因为拉应力过大而产生的(如压边力过大、变形程度过大等),一般在圆角区、变形复杂区易发。
冲压零件常见缺陷分析

冲压零件常见缺陷分析
一、折弯缺陷:
1.折弯精度问题:折弯方向角值跟绘制尺寸偏差太大,折弯精度要求不能满足;
2.图角不整:利用折弯模式进行折弯时,图角不整;
3.折痕太多:折弯过程中出现折痕太多,使整体外观不佳;
4.折痕过宽:折弯过程中出现折痕过宽,影响零件外观;
5.折弯角度不规则:在折弯过程中出现折弯角度不规则,影响零件外观;
二、冲压缺陷:
1.压痕太深:冲压过程中出现压痕太深,影响零件外观;
2.穿孔太少:冲压过程中出现压痕穿孔太少,影响零件外观;
3.压痕太多:冲压过程中出现压痕太多,影响零件外观;
4.压痕不整齐:冲压过程中出现压痕不整齐,影响零件外观;
5.冲压缺口太大:冲压过程中出现冲压缺口太大,影响零件外观;
6.冲压角度不规则:在冲压过程中出现冲压角度不规则,影响零件外观;
7.压伤:冲压过程中出现压伤,影响零件外观;
8.材料变形:冲压过程中材料变形,影响零件外观;
三、表面处理缺陷:
1.磨边太粗:表面处理过程中出现磨边太粗,影响零件外观;
2.表面光洁度不够:表面处理过程中出现表面光洁度不够。
冲压件常见的几种缺陷
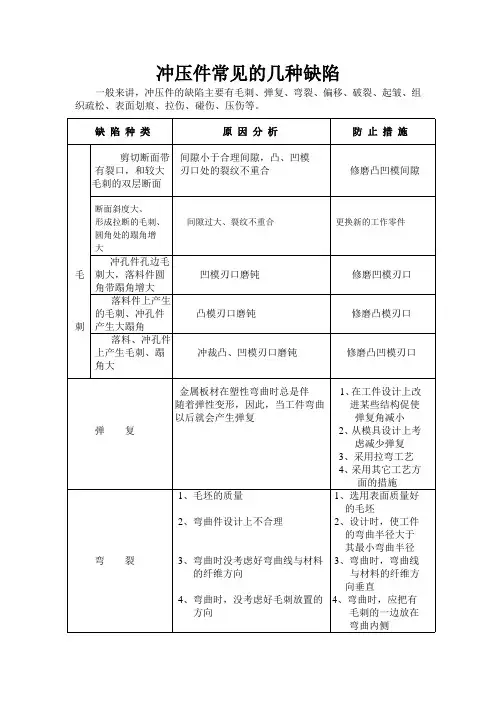
冲压件常见的几种缺陷一般来讲,冲压件的缺陷主要有毛刺、弹复、弯裂、偏移、破裂、起皱、组织疏松、表面划痕、拉伤、碰伤、压伤等。
缺陷种类原因分析防止措施剪切断面带间隙小于合理间隙,凸、凹模有裂口,和较大刃口处的裂纹不重合修磨凸凹模间隙毛刺的双层断面断面斜度大、形成拉断的毛刺、间隙过大、裂纹不重合更换新的工作零件圆角处的蹋角增大冲孔件孔边毛毛刺大,落料件圆凹模刃口磨钝修磨凹模刃口角带蹋角增大落料件上产生的毛刺、冲孔件凸模刃口磨钝修磨凸模刃口刺产生大蹋角落料、冲孔件上产生毛刺、蹋冲裁凸、凹模刃口磨钝修磨凸凹模刃口角大金属板材在塑性弯曲时总是伴1、在工件设计上改随着弹性变形,因此,当工件弯曲进某些结构促使以后就会产生弹复弹复角减小弹复2、从模具设计上考虑减少弹复3、采用拉弯工艺4、采用其它工艺方面的措施1、毛坯的质量1、选用表面质量好的毛坯2、弯曲件设计上不合理2、设计时,使工件的弯曲半径大于其最小弯曲半径弯裂3、弯曲时没考虑好弯曲线与材料3、弯曲时,弯曲线的纤维方向与材料的纤维方向垂直4、弯曲时,没考虑好毛刺放置的4、弯曲时,应把有方向毛刺的一边放在弯曲内侧缺陷种类原因分析防止措施表面划痕、疏松7、模具硬度差,有金属粘7、提高模具硬度或更换模具材附现象料8、模具间隙过小和不均8、加大或调匀模具间隙9、拉深方向选择不当,板9、改变拉深的方向料在凸模上有相对移动模具工作平面或圆角半径上须研磨抛光模具的工作平面和毛刺,毛坯表面或润滑油中圆角,清洁毛坯,使用干净的拉毛有杂质,拉伤零件表面,一润滑剂般称“拉丝”在生产过程中,各个工序避免零件间产生碰撞碰伤完成后,零件之间发生碰撞压伤装具设计不合理,零件摆合理地设计装具,同时做到放时发生挤压轻拿轻放穹弯不平凸、凹模磨损,间隙大采用弹性卸料板可使板料压紧后再冲裁,避免了板料弯曲。
冲压件缺陷分析

冲压件缺陷分析摘要:汽车冲压件产品种类丰富、形状复杂,在冲压生产时,经常会发生一些不良现象。
本文结合笔者工作实际,对如何避免在冲压生产时出现不良现象。
关键词:冲压件;缺陷;质量冲压加工在国民经济各个领域应用范围相当广泛,关系我们生活的方方面面,在工业生产过程中,也得到普遍的运用。
在我国汽车生产过程,如汽车车身、车架及车圈等零部件都是冲压加工出来的,而且汽车冲压件产品种类日趋丰富、形状日趋复杂,在冲压生产时,经常会发生一些不良质量现象,如何避免问题的产生,本文结合自身工作实际,对此做进一步探索。
1 冲压件质量缺陷1.1 凸凹模间隙引起的冲裁断面质量缺陷影响冲裁断面而引起质量缺陷的主要原因是冲裁间隙。
在冲压件加工过程中,冲裁间隙主要是由材料厚度、材料材质、初冲截材料的供应状态、润滑方式等等因素影响。
由于生产过程中,冲压件设计精度要求、生产条件不同,在实际加工时,无法确定一个统一的间隙值。
冲裁间隙对冲压件冲裁断面的质量、模具使用状况、冲压精度、力能消耗等多个工艺参数有较大的影响,因此,需要我们根据冲压件毛刺大小、冲压断面残余应力大小、模具使用时间的长短,来确定一个最佳间隙值,作为生产的一个指导值,从而保证冲裁断面质量。
1.2 凸凹模质量缺陷引起的冲裁断面质量缺陷在冲裁断面时,若其所用刃口磨损,往往导致冲裁断面周边有二次剪切出现,因为裂纹产生的滞后的原因,有较高且薄的毛刺产生。
再者因为在使用过程中,局部刃口塌边的出现,使局部出现超差间隙,从而冲压件出现高度不均、毛刺根部R增大。
而导到局部刃口塌边出现,往往是因为局部刃口磨损或者是刃口热处理效果不良所到,需要对刃口做修复处理后,再开始生产作业。
当全锥度凹模研磨超差或凹模垂直度降低时,也都会导到冲裁断面出现质量问题,一般表现为斜度变大、出现塌角等。
当凸凹模硬度过高或定心严重超差时,容易出现卷刃和引起凸凹模局部缺口,这些,都直接导致冲裁面凸凹形线条出现。
凹模孔表面精度是否达到设计要求,避免因粗糙面的存在,导致冲压件质量缺陷。
五金冲压缺陷分析
五金冲压缺陷分析五金冲压是一种常见的金属成形加工方式,广泛应用于汽车、电子、家电、建筑等行业。
在五金冲压过程中,由于材料、工艺、设备等诸多因素的影响,可能会导致一些缺陷的产生。
本文将从材料、工艺和设备三个方面分析五金冲压缺陷,并提出相应的解决方案。
一、材料方面的缺陷分析1.材料硬度不足:五金冲压过程中,如果材料硬度不足,容易导致变形过度或者撕裂。
解决方案可以是选用材料硬度更高的材料,或者通过对原材料进行热处理来提高硬度。
2.材料韧性不足:材料韧性不足可能导致冲裁件断裂或者出现裂纹。
此时可以通过添加合适的合金元素来提高韧性,并进行适当的热处理以增加材料的延展性。
3.材料厚度不均匀:材料厚度不均匀容易导致冲裁件形状不准确以及冲孔和切割过程中发生卡刀等问题。
解决方案可以是在冲压过程中增加对材料厚度的检测,及时调整材料厚度的控制。
4.材料含杂质:材料中含有杂质会影响材料的成形性能,导致冲裁件出现毛刺或者表面不光滑的问题。
解决方案可以是加强对原材料的筛选和检查,确保材料的纯净度。
二、工艺方面的缺陷分析1.冲裁件尺寸不准确:冲裁件尺寸不准确可能是由于工艺参数设置不当导致的,如冲裁压力、冲裁速度等。
解决方案可以是优化冲压工艺参数,确保冲裁件的尺寸满足要求。
2.裂纹、断裂:由于冲裁压力过大或者冲裁件的形状设计不合理,可能会导致冲裁件出现裂纹或者断裂。
解决方案可以是调整合适的冲裁压力和速度,并优化冲裁件的形状设计。
3.表面不光滑:冲裁过程中可能会出现毛刺和划痕等表面缺陷。
解决方案可以是优化冲裁模具的设计,避免刺激到材料的表面,同时可以在冲压过程中添加润滑剂,减少摩擦。
三、设备方面的缺陷分析1.模具磨损:由于长时间使用或者工作条件不合理,冲压模具可能会出现磨损问题。
解决方案可以是定期对冲压模具进行维护和检查,及时更换磨损严重的模具。
2.设备不稳定:设备本身的不稳定性可能导致冲裁过程中发生偏移、错位等问题。
解决方案可以是定期对设备进行维护和调整,保证设备的稳定性。
冲压件常见质量缺陷及原因分析,整改对策
有用!最全的冲压件缺陷产生原因及其预防措施一、图片展示常见的缺陷有9类,分别是:开裂、叠料、波浪、拉毛、变形、毛刺、缺料、尺寸不符、坑、包以及压伤。
二、冲压件缺陷原因及预防1.冲压废品1)原因:原材料质量低劣;冲模的安装调整、使用不当;操作者没有把条料正确的沿着定位送料或者没有保证条料按一定的间隙送料;冲模由于长期使用,发生间隙变化或本身工作零件及导向零件磨损;冲模由于受冲击振动时间过长紧固零件松动使冲模各安装位置发生相对变化;操作者的疏忽,没有按操作规程进行操作。
2)对策:原材料必须与规定的技术条件相符合(严格检查原材料的规格与牌号,在有条件的情况下对尺寸精度和表面质量要求高的工件进行化验检查。
);对于工艺规程中所规定的各个环节应全面的严格的遵守;所使用的压力机和冲模等工装设备,应保证在正常的工作状态下工作;生产过程中建立起严格的检验制度,冲压件首件一定要全面检查,检查合格后才能投入生产,同时加强巡检,当发生意外时要及时处理;>前沿数控技术微信不错,记得关注。
坚持文明生产制度,如工件和坯件的传送一定要用合适的工位器具,否则会压伤和擦伤工件表面影响到工件的表面质量;在冲压过程中要保证模具腔内的清洁,工作场所要整理的有条理加工后的工件要摆放整齐。
2.冲裁件毛刺1)原因:冲裁间隙太大、太小或不均匀;冲模工作部分刃口变钝;凸模和凹模由于长期的受振动冲击而中心线发生变化,轴线不重合,产生单面毛刺。
2)对策:保证凸凹模的加工精度和装配质量,保证凸模的垂直度和承受侧压力及整个冲模要有足够的刚性;在安装凸模时一定要保证凸凹模的正确间隙并使凸凹模在模具固定板上安装牢固,上下模的端面要与压力机的工作台面保持相互平行;要求压力机的刚性要好,弹性变形小,道轨的精度以及垫板与滑块的平行度等要求要高;要求压力机要有足够的冲裁力;冲裁件剪裂断面允许毛刺的高度冲裁板材厚度>0.3>0.3-0.5>0.5-1.0>1.0-1.5>1.5-2.0新试模毛刺高度≤0.015≤0.02≤0.03≤0.04≤0.05生产时允许的毛刺高度≤0.05≤0.08≤0.10≤0.13≤0.153.冲裁件产生翘曲变形1)原因:有间隙作用力和反作用力不在一条线上产生力矩。
冲压件缺陷产生原因【干货分析】
冲压件缺陷产生原因分析内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.1. 冲压废品1)原因:原材料质量低劣;冲模的安装调整、使用不当;操作者没有把条料正确的沿着定位送料或者没有保证条料按一定的间隙送料;冲模由于长期使用,发生间隙变化或本身工作零件及导向零件磨损;冲模由于受冲击振动时间过长紧固零件松动使冲模各安装位置发生相对变化;操作者的疏忽,没有按操作规程进行操作。
2)对策:原材料必须与规定的技术条件相符合(严格检查原材料的规格与牌号,在有条件的情况下对尺寸精度和表面质量要求高的工件进行化验检查。
);对于工艺规程中所规定的各个环节应全面的严格的遵守;所使用的压力机和冲模等工装设备,应保证在正常的工作状态下工作;生产过程中建立起严格的检验制度,冲压件首件一定要全面检查,检查合格后才能投入生产,同时加强巡检,当发生意外时要及时处理;坚持文明生产制度,如工件和坯件的传送一定要用合适的工位器具,否则会压伤和擦伤工件表面影响到工件的表面质量;在冲压过程中要保证模具腔内的清洁,工作场所要整理的有条理加工后的工件要摆放整齐。
2. 冲裁件毛刺1)原因:冲裁间隙太大、太小或不均匀;冲模工作部分刃口变钝;凸模和凹模由于长期的受振动冲击而中心线发生变化,轴线不重合,产生单面毛刺。
2)对策:保证凸凹模的加工精度和装配质量,保证凸模的垂直度和承受侧压力及整个冲模要有足够的刚性;在安装凸模时一定要保证凸凹模的正确间隙并使凸凹模在模具固定板上安装牢固,上下模的端面要与压力机的工作台面保持相互平行;要求压力机的刚性要好,弹性变形小,道轨的精度以及垫板与滑块的平行度等要求要高;要求压力机要有足够的冲裁力;冲裁件剪裂断面允许毛刺的高度冲裁板材厚度>0.3>0.3-0.5>0.5-1.0>1.0-1.5>1.5-2.0新试模毛刺高度≤0.015≤0.02≤0.03≤0.04≤0.05生产时允许的毛刺高度≤0.05≤0.08≤0.10≤0.13≤0.153. 冲裁件产生翘曲变形1)原因:有间隙作用力和反作用力不在一条线上产生力矩。
钣金冲压件的缺陷及其预防措施
钣金冲压件的缺陷及其预防措施钣金冲压件是一种常用的金属加工工艺,广泛应用于汽车、航空航天、电子、建筑等领域。
然而,由于材料性能、工艺设备、操作技能等方面的限制,钣金冲压件在生产过程中可能出现一些缺陷。
本文将从钣金冲压件的常见缺陷出发,分析其产生原因,并提出相应的预防措施。
1.翘曲缺陷翘曲是指冲压件出口或凸起,不符合尺寸要求的情况。
它通常由以下原因导致:(1)材料硬度不一致:材料硬度不均匀导致局部形变差异,引起翘曲。
(2)模具不合理:模具设计不合理、过大或使用寿命过长导致翘曲。
预防措施:(1)使用硬度均匀的材料,并确保有一定的韧性。
(2)优化模具设计,合理选择模具材料,并定期进行磨损检查和维护。
2.咬缺陷咬是指冲压件边缘出现重叠或折叠的情况,通常由以下原因导致:(1)材料过厚:过厚的材料在冲压过程中难以完全变形,导致重叠或折叠。
(2)模具间隙过小:模具间隙不合理或使用寿命过长导致咬缺陷。
预防措施:(1)选择合适厚度的材料。
(2)合理设置模具间隙,确保冲压过程中材料能够完全变形。
3.裂纹缺陷裂纹是指冲压件表面或内部出现裂纹的情况,通常由以下原因导致:(1)材料硬度过高:材料的硬度超过其抗拉强度极限,导致裂纹。
(2)模具设计不合理:模具设计缺乏合理的孔隙排气系统,导致冲压过程中产生过大的内应力,引发裂纹。
预防措施:(1)选择硬度适中的材料。
(2)合理设计模具,考虑孔隙排气系统,并控制冲压过程中的应力分布。
4.崩边缺陷崩边是指冲压件边缘出现断裂或破损的情况,通常由以下原因导致:(1)材料强度不足:材料的抗拉强度不够,在冲压过程中容易发生崩边。
(2)模具不适合:模具设计不合理或过于磨损导致崩边。
预防措施:(1)选择足够强度的材料,确保其能够承受冲压过程中的载荷。
(2)定期检查和维护模具,确保其质量和几何形状。
综上所述,钣金冲压件的缺陷主要包括翘曲、咬、裂纹和崩边等。
这些缺陷的产生原因各不相同,可以通过选材、模具设计和检修等措施来预防。