
热轧设备介绍(PPT 44页)
Primary Descaler 高压水除鳞设备
slab
nozzle
header
Table roller
1700mm
Technical dada: Spray pressure:180kgf(Bar) Spray width : 1700mm water flow rate : 8m3/min
带立辊式粗轧机
Slab charging roller table
Slab charger
Reheating furnace
Slab discharging roller table
Slab extractor
Technical data:
Charging machine: Number of lifting arms:4 Max. Load:30ton Stroke of lifting arms:250mm Moving stroke:4m Cycle time:55s
Roughing Mill with Edger 1.Edger 2.roughing mill 3.others
1. Edger 立辊轧机
Main drive Spindle lifting device
spindle Edger roll
Screw down system AWC hyd cly
Laminar strip cooling Main dive
Down coiler
Primary descaler
Roll changing device
Coiling furnace
Coiling furnace
Roll changing device
Coil conveyor
加热炉入口设备
Reheating furnace entry equipment
2. Roughing mill 粗 轧 机
2
1
3
4
1
34
2
1. Work roll 2. Backup roll
3. Drive spindle 4. Drive motor
Technical data: Type:4high reversing Rolling force:Max.4000t Rolling speed:Max. 350m/min Roll opening: Max. 250mm Pick up:30mm Work roll dia:1000~1100mm Backup roll dia:1420~1600 mm Screw down:electro-mechanical Drive motor:2-6500KW
Discharging machine: Number of lifting arms:6 Max. Load:30ton Stroke of lifting arms:250mm Moving stroke:4m Cycle time:55s
2. Reheating Furnace 加热炉
Type: walking beam type output:200t/h Slab discharging temp.:1200℃-1250℃ Furnace width:13.6 m Furnace length:36 m Fuel :Natural Gas
热轧设备介绍(PPБайду номын сангаас 44页)
目录
❖热轧设备布置图(HSM Layout) ❖加热炉入口设备(RF entry equipment) ❖加热炉(Reheating Furnace) ❖高压水除鳞设备(Primary descaler) ❖粗轧机(Roughing mill with edger) ❖飞剪(Crop Shear) ❖炉卷轧机(Steckel Mill) ❖层流冷却(Laminar strip cooling) ❖卷取设备(Down coiler) ❖辊道(Roller Table) ❖钢卷传送设备(Coil Conveyor) ❖磨辊间(roll shop) ❖空压机(air compressor) ❖水处理(Water treatment) ❖行车(Crane ) ❖自动化系统(Automation)
Technical data: type:top drive Rolling force:Max.588ton Roll speed:Max. 350m/min Roll opening:780~1850mm Roll dia:916~1015mm Screw down:electro-mechanical Driven motor:2-900KW
热轧设备布置图 Hot strip mill layout
Reversing Roughing mill attached vertical edger
RF entry side
Reheating Furnace
Main dive
Crop shear
Reversing finishing mill
1. Slab heat holding cover 2. RF approach roller table
1. Slab heat holding cover 板坯保温设备
Type:Sliding cover Drive motor:6-3.7kw Capacity:10 slab Quality:6 row
Centering Device: opening:800~1850mm Hydraulic driven
加热炉
Reheating furnace
1. Slab charger & extractor 2. Reheating Furnace
1. Slab charger & extractor 板坯装料和出料器
roller table
roller table
roller table stopper
15.2m
15.2m
15.2m
Centering Device Weighing Device Air blower
Air blower: Compressed air
Weighting machine: Hydraulic lifting Accuracy:+/-10KG
Function: 1.Slab hot charging to decrease the NG consumption 2.Grade 400 steel , 250 degree HCR Condition
2. RF approach roller table 炉前输入辊道
Slab inspection Slab weighing¢ering Slab receiving End
合集下载
热轧宽带钢生产系统介绍PPT课件

两台全液压三助卷辊卧式卷取机,卷取速度~15m/s,卷取张力 5600Kg(max),卷取张力可任意设定,两台卷取机交替工作。 (2)1#、2#卸卷小车
卸卷小车为液压小车式,采用液压马达驱动,规格为 Φ200/125×1150mm,压力16MPa;速度150mm/s。 (3)1#、2#打捆站
全自动打捆,钢卷直径1500~1950mm,最大卷重20200kg 。
喷枪升降装置:升降行程7.5m,升降速度12 ~60m/min,重22t.
扒渣机:扒渣小车行程6000mm,扒渣臂上下升降行程900mm,扒渣 臂左右回转角度±12.5°,水平扒渣能力不小于1500 ㎏,垂直破渣 力不小于1200 ㎏.
第2页/共41页
1.2.2转炉和精炼炉
3×120t转炉
项目名称
项目
技术参数
装置型式
双槽横移钢包车升降
钢包容量 t
max140
平均处理钢水量 t 130
平均处理周期 min 32.
钢水最大流速 t.min-1 98
真空泵型式
五级蒸汽喷射泵
真空泵能力 Kg/h
600
第5页/共41页
莱钢炼钢厂120吨转炉
第6页/共41页
莱钢炼钢厂130吨LF精炼炉
第7页/共41页
资源等的约束,拟新上KR处理法代替纯镁粒; (2)转炉溅渣护炉技术; (3)转炉高效冶炼技术; (4)中间包水口快速更换技术; (5)转炉干法除尘技术; (6)钢水真空循环脱气进入实施阶段
第11页/共41页
二、轧钢系统
2.1 1500热轧宽带钢生产线简介
莱钢1500mm热带钢生产线于2005年6月29日热负荷试车,该条生 产线工艺和设备全部为国内设计和制造(大重制造,其中精轧机组采 用西马克图纸),控制系统由北京科技大学负责设计。整体工艺装备 在国内处于先进水平。热轧板卷年设计生产能力为200万吨。
卸卷小车为液压小车式,采用液压马达驱动,规格为 Φ200/125×1150mm,压力16MPa;速度150mm/s。 (3)1#、2#打捆站
全自动打捆,钢卷直径1500~1950mm,最大卷重20200kg 。
喷枪升降装置:升降行程7.5m,升降速度12 ~60m/min,重22t.
扒渣机:扒渣小车行程6000mm,扒渣臂上下升降行程900mm,扒渣 臂左右回转角度±12.5°,水平扒渣能力不小于1500 ㎏,垂直破渣 力不小于1200 ㎏.
第2页/共41页
1.2.2转炉和精炼炉
3×120t转炉
项目名称
项目
技术参数
装置型式
双槽横移钢包车升降
钢包容量 t
max140
平均处理钢水量 t 130
平均处理周期 min 32.
钢水最大流速 t.min-1 98
真空泵型式
五级蒸汽喷射泵
真空泵能力 Kg/h
600
第5页/共41页
莱钢炼钢厂120吨转炉
第6页/共41页
莱钢炼钢厂130吨LF精炼炉
第7页/共41页
资源等的约束,拟新上KR处理法代替纯镁粒; (2)转炉溅渣护炉技术; (3)转炉高效冶炼技术; (4)中间包水口快速更换技术; (5)转炉干法除尘技术; (6)钢水真空循环脱气进入实施阶段
第11页/共41页
二、轧钢系统
2.1 1500热轧宽带钢生产线简介
莱钢1500mm热带钢生产线于2005年6月29日热负荷试车,该条生 产线工艺和设备全部为国内设计和制造(大重制造,其中精轧机组采 用西马克图纸),控制系统由北京科技大学负责设计。整体工艺装备 在国内处于先进水平。热轧板卷年设计生产能力为200万吨。
(完整版)热轧1450轧机设备组成及原理简介

• (1)、组成:入口侧轨座、出口侧轨座、操作侧牌坊、传 动侧牌坊、上下横梁、支承辊锁紧装置(用液压缸带动锁紧 挡板对支承辊装置轴向锁紧,操作侧4个,一侧靠紧牌坊衬 板另一侧靠锁紧挡板)。
• (2)、点检:主要检查锁紧螺栓的紧固情况、液压缸工 作情况以及牌坊内侧滑板开口度尺寸(一般测量周期为1 个月,单侧滑板尺寸磨损超过0.5~1.5mm,需更换。)
精轧机主传动
• 1、主传动:(如图)
• ⑴、组成:电机、电机联轴器、减速机、主联轴器(带中间 筒轴,需做动平衡)、齿轮机座、鼓形齿接轴。
精轧机主传动
• ⑵、电机联轴器与主联轴器均采用鼓形齿轮与直齿内齿圈 传动。减速机采用斜齿轮传动,靠偏心套调整齿面接触与 侧隙。齿轮机座采用人字齿轮,也采用偏心套。
精轧机压下装置
• 3、上阶梯垫装置:
• 位于AGC液压缸与上支承辊之间,通过螺栓把合在AGC液 压缸上。每架轧机有1套上阶梯垫装置,阶梯垫窜动液压缸 安装在传动侧(行程600,一级行程150),2块阶梯垫中间 通过连杆铰接。4级高差,F1-F6高差80(F5-F6最后一级高 度(最厚一级)不采用,故而实际使用高差60)。
• 位于下支承辊与牌坊下横梁之间,用于调整轧机下辊系标 高,均采用液压缸驱动。抬升缸将下支承辊抬起到最高, 阶梯垫移动缸移动垫架到需要的位置,然后放下支承辊。 在阶梯垫下方设有测压仪,用来测量轧制力。共15级,每 级高差10,最后一级高度差5。
精轧机下阶梯垫
• (d+D)/2( d为下工作辊直径; D为下支承辊直径)与 下阶梯垫垫板厚度及液压缸行程的关系见下表:
精轧机主传动
• ④、鼓形齿接轴连接螺栓松动、接轴有裂纹,产生原因为 螺栓无防松,轧机堆钢及轧生钢时产生过大的扭转应力, 超过接轴许用应力产生的破坏。
• (2)、点检:主要检查锁紧螺栓的紧固情况、液压缸工 作情况以及牌坊内侧滑板开口度尺寸(一般测量周期为1 个月,单侧滑板尺寸磨损超过0.5~1.5mm,需更换。)
精轧机主传动
• 1、主传动:(如图)
• ⑴、组成:电机、电机联轴器、减速机、主联轴器(带中间 筒轴,需做动平衡)、齿轮机座、鼓形齿接轴。
精轧机主传动
• ⑵、电机联轴器与主联轴器均采用鼓形齿轮与直齿内齿圈 传动。减速机采用斜齿轮传动,靠偏心套调整齿面接触与 侧隙。齿轮机座采用人字齿轮,也采用偏心套。
精轧机压下装置
• 3、上阶梯垫装置:
• 位于AGC液压缸与上支承辊之间,通过螺栓把合在AGC液 压缸上。每架轧机有1套上阶梯垫装置,阶梯垫窜动液压缸 安装在传动侧(行程600,一级行程150),2块阶梯垫中间 通过连杆铰接。4级高差,F1-F6高差80(F5-F6最后一级高 度(最厚一级)不采用,故而实际使用高差60)。
• 位于下支承辊与牌坊下横梁之间,用于调整轧机下辊系标 高,均采用液压缸驱动。抬升缸将下支承辊抬起到最高, 阶梯垫移动缸移动垫架到需要的位置,然后放下支承辊。 在阶梯垫下方设有测压仪,用来测量轧制力。共15级,每 级高差10,最后一级高度差5。
精轧机下阶梯垫
• (d+D)/2( d为下工作辊直径; D为下支承辊直径)与 下阶梯垫垫板厚度及液压缸行程的关系见下表:
精轧机主传动
• ④、鼓形齿接轴连接螺栓松动、接轴有裂纹,产生原因为 螺栓无防松,轧机堆钢及轧生钢时产生过大的扭转应力, 超过接轴许用应力产生的破坏。
热轧板带钢轧制规程设计PPT课件
轧制力矩
考虑轧辊与轧件之间的摩擦和张力等因素,计算轧制力矩,保证轧 制过程的稳定性。
速度制度设计
轧制速度
根据设备能力和生产节奏确定轧制速度,提高生产效率。
卷取速度
与轧制速度相匹配,保证带钢卷取整齐、紧密。
加速和减速
在轧制过程中适当进行加速和减速操作,以调整带钢厚度和板形。
张力制度设计
张力设定
01
热轧板带钢轧制规程设 计ppt课件
目录 CONTENT
• 热轧板带钢轧制概述 • 热轧板带钢轧制设备介绍 • 热轧板带钢轧制工艺参数设计 • 热轧板带钢质量控制与检测 • 热轧板带钢轧制过程自动化技术
应用 • 热轧板带钢轧制规程设计实践案
例分析
01
热轧板带钢轧制概述
热轧板带钢定义与分类
定义
热轧板带钢是指通过高温加热后 ,在轧机上经过多道次连续轧制 而成的具有一定厚度、宽度和长 度的钢板或钢带。
基于轧机刚度、轧辊磨损、热膨胀等因素,建立精确的厚度设定 模型。
厚度自动控制(AGC)
采用测厚仪对带钢实际厚度进行实时测量,通过AGC系统对轧机进 行调整,确保厚度精度。
厚度变化趋势预测
利用历史数据和机器学习算法,对带钢厚度变化趋势进行预测,提 前采取控制措施。
宽度控制方法与策略
1 2
宽度设定模型
预测控制
基于历史数据和当前状态,预测 未来一段时间内热轧板带钢生产 过程的发展趋势,提前采取控制 措施,确保生产过程的稳定性和 产品质量。
智能化技术在热轧板带钢生产中的应用展望
机器学习算法应用
通过机器学习算法对历史数据进行分析和学习,挖掘潜在规律并应用于生产过程优化和质量控制 。
智能感知与决策支持
考虑轧辊与轧件之间的摩擦和张力等因素,计算轧制力矩,保证轧 制过程的稳定性。
速度制度设计
轧制速度
根据设备能力和生产节奏确定轧制速度,提高生产效率。
卷取速度
与轧制速度相匹配,保证带钢卷取整齐、紧密。
加速和减速
在轧制过程中适当进行加速和减速操作,以调整带钢厚度和板形。
张力制度设计
张力设定
01
热轧板带钢轧制规程设 计ppt课件
目录 CONTENT
• 热轧板带钢轧制概述 • 热轧板带钢轧制设备介绍 • 热轧板带钢轧制工艺参数设计 • 热轧板带钢质量控制与检测 • 热轧板带钢轧制过程自动化技术
应用 • 热轧板带钢轧制规程设计实践案
例分析
01
热轧板带钢轧制概述
热轧板带钢定义与分类
定义
热轧板带钢是指通过高温加热后 ,在轧机上经过多道次连续轧制 而成的具有一定厚度、宽度和长 度的钢板或钢带。
基于轧机刚度、轧辊磨损、热膨胀等因素,建立精确的厚度设定 模型。
厚度自动控制(AGC)
采用测厚仪对带钢实际厚度进行实时测量,通过AGC系统对轧机进 行调整,确保厚度精度。
厚度变化趋势预测
利用历史数据和机器学习算法,对带钢厚度变化趋势进行预测,提 前采取控制措施。
宽度控制方法与策略
1 2
宽度设定模型
预测控制
基于历史数据和当前状态,预测 未来一段时间内热轧板带钢生产 过程的发展趋势,提前采取控制 措施,确保生产过程的稳定性和 产品质量。
智能化技术在热轧板带钢生产中的应用展望
机器学习算法应用
通过机器学习算法对历史数据进行分析和学习,挖掘潜在规律并应用于生产过程优化和质量控制 。
智能感知与决策支持
《热轧设备组成》PPT课件

Function: 1.Slab hot charging to decrease the NG consumption 2.Grade 400 steel , 250 degree HCR Condition
h
5
2. RF approach roller table 炉前输入辊道
Slab inspection Slab weighing¢ering Slab receiving End
h
9
Primary Descaler 高压水除鳞设备
slab
nozzle
header
Table roller
1700mm
Technical dada: Spray pressure:180kgf(Bar) Spray width : 1700mm water flow rate : 8m3/min
roller table
roller table
roller table stopper
15.2m
15.2m
15.2m
Centering Device Weighing Device Air blower
Air blower: Compressed air
Weighting machine: Hydraulic lifting Accuracy:+/-10KG
Reheating furnace entry equipment
1. Slab heat holding cover 2. RF approach roller table
h
4
1. Slab heat holding cover 板坯保温设备
Type:Sliding cover Drive motor:6-3.7kw Capacity:10 slab Quality:6 row
热轧带钢厂工艺设备简介
E2立辊轧机技术数据
最大轧制力, t 400
最大轧制速度, m/s 0~1.95~2.9
轧辊直径,
mm Φ 1180~1080
轧辊开口度, mm 770~1780
主传动功率, kw 2×1450
最大压下量 mm
80
R2轧机主要参数
最大轧制力, t
4000
最大轧制速度, m/s 0~1.95~2.9
主传动功率, kw 2×7000
产能:ASP机组产能与常规机组相当。
品种:产品域覆盖常规轧机,具备开发高技术产品 功能。
质量:采用先进控制技术、产品精度控制水平高。
效率:ASP机组生产效率高。钢水到钢卷工序时间 由常规流程平均几十小时减至一百分钟。
运行成本:运行成本低。近终断面连铸,节省变形 能;紧凑式连接节约加热能;减少板坯烧损,节约 金属消耗;减少板坯库存,节约资金占用。
7-15.6
900-1550
1.5-10
21
290
项目
轧机类型
铸机
加热炉
主轧机
宽控轧机
卷取机
1780
常规轧机
3座步进式 加热炉
2RM+7FM
SP+2E+F1E
3DC
ASP1700
连铸连轧
立弯式两机 两流
2座步进式 加热炉
2RM+6FM
2E
2DC
ASP技术及其发展
ASP目标是在品种、质量、规模上取代常规流程
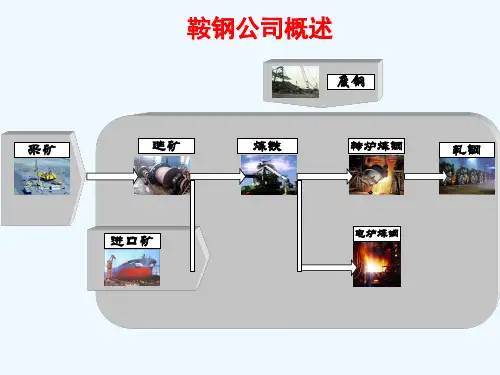
鞍钢公司概述
废钢
采矿
选矿
炼铁
转炉炼钢
轧钢
进口矿
电炉炼钢
鞍钢公司概述
概述--产品流向
热轧带钢设备及控制(粗轧平辊轧机) ppt课件

HMD
314
402A/B
301
HMD
13,150
207
HMD
302A/B
11,700
304 13,450
HMD 303A/B
HMD 305
HMD 306
HMD 307
HMD 308
HMD 309
HMD 310
HMD 311
HMD 312
11.225
HMD
HMD 315A/B
313455 36
7.置
HMD 314
HMD 315A/B
E2/R2 SECTIONAL VIEW
11,225 9,425
7,625 E2
11,850
R2
4550
HMD 401A/B
DESCALING
WG
COUNTER SPRAY
SPRAY
DESCALING
HOOD
WG
900 900
1,550
8,190
8,190
8,190 10,900 25 00 00 10,900 9327.5 8,190 8,190 8,190
HSB SP
ppt课件
10
粗轧区传感器、仪表布置
HMD HMD HMD HMD HMD HMD HMD 201 202 203 204 205 206 207
HMD
HMD
HMD
NO.1 F'CE
C6 C7 D1 D2
OSCILATION D3 D4 D5 G1 G2 G3 G4 G5 G6 G7 G8
H1 H2 H3 H4 H5
HSB
SP
E2 R2
OSCILATION H6 H7 H8 H9 H10 H11 H12 H13 FSB
热轧工艺设备简介ppt课件
开放性的自动化控制系统。由三级自动化系统L1、 L2、L3组成。
ppt课件
20
四、热轧厂主要厂房、设备的分布
ppt课件
21
ppt课件
22
33000
外来坯 外供坯
33000 堆垛号 55~84
一、板坯库
33000
1-K
堆垛号 63~78
45000 21000
PHS 堆垛号 71~78 PHS
侧导板和导向板:侧导板和导向板为焊接件。辊道两侧 均安装有侧导板,以引导板坯正确运行。辊子间设置有导 向板,侧导板采用插入式与辊道架固定。
润滑:辊子轴承采用集中干油润滑,齿轮减速箱采用油 浴润滑。齿形联轴器采用干油枪
手工润滑加油 。
冷却:辊子的辊颈采用喷水技术性能 运输板坯质量 Max=30.t
750~1600
ppt课件
5
二、1780热轧的生产设备及工艺流程
2
5 6789
10
11 12
1
34
1. 三座加热炉 2. 高压水除鳞箱(HSB) 3. 粗轧除鳞 4. 粗轧前大立辊(VE) 5. 粗轧机(RM) 6. 热卷箱(CB)
7. 8. 9. 10. 11. 12.
飞剪(CS) 精轧前除鳞装置 精轧前立辊(F1E) 7机架的精轧机 层流冷却 两台地下卷取机(DC)
PHS 016
C1 保温炉堆放区 堆垛号 1~4
SY3
PHS 015
SX
X=0 Y=0
1-4
28000
55000
48000
1-A
23
• 1 设备结构(A/B/C) • 辊子装配:辊子由安装在轴承座内的调心滚子轴承支撑,
轴承座固定在辊道架上。辊子为实心锻钢件,轴承座为铸 钢件。 • 传动机构:辊子为单独传动辊,每个辊子均采用带减速电 动机,通过齿形联轴器与辊子连接驱动,均可正、反转, 变频调速。 • 侧导板和导向板:侧导板和导向板为焊接件。辊道两侧均 安装有侧导板,以引导板坯正确运行。辊子间设置有导向 板,侧导板采用插入式与辊道架固定。 • 润滑:辊子轴承采用集中干油润滑,齿轮减速箱采用油浴 润滑。齿形联轴器采用干油枪 • 手工润滑加油 。 • 冷却:辊子的辊颈采用喷水冷却。
ppt课件
20
四、热轧厂主要厂房、设备的分布
ppt课件
21
ppt课件
22
33000
外来坯 外供坯
33000 堆垛号 55~84
一、板坯库
33000
1-K
堆垛号 63~78
45000 21000
PHS 堆垛号 71~78 PHS
侧导板和导向板:侧导板和导向板为焊接件。辊道两侧 均安装有侧导板,以引导板坯正确运行。辊子间设置有导 向板,侧导板采用插入式与辊道架固定。
润滑:辊子轴承采用集中干油润滑,齿轮减速箱采用油 浴润滑。齿形联轴器采用干油枪
手工润滑加油 。
冷却:辊子的辊颈采用喷水技术性能 运输板坯质量 Max=30.t
750~1600
ppt课件
5
二、1780热轧的生产设备及工艺流程
2
5 6789
10
11 12
1
34
1. 三座加热炉 2. 高压水除鳞箱(HSB) 3. 粗轧除鳞 4. 粗轧前大立辊(VE) 5. 粗轧机(RM) 6. 热卷箱(CB)
7. 8. 9. 10. 11. 12.
飞剪(CS) 精轧前除鳞装置 精轧前立辊(F1E) 7机架的精轧机 层流冷却 两台地下卷取机(DC)
PHS 016
C1 保温炉堆放区 堆垛号 1~4
SY3
PHS 015
SX
X=0 Y=0
1-4
28000
55000
48000
1-A
23
• 1 设备结构(A/B/C) • 辊子装配:辊子由安装在轴承座内的调心滚子轴承支撑,
轴承座固定在辊道架上。辊子为实心锻钢件,轴承座为铸 钢件。 • 传动机构:辊子为单独传动辊,每个辊子均采用带减速电 动机,通过齿形联轴器与辊子连接驱动,均可正、反转, 变频调速。 • 侧导板和导向板:侧导板和导向板为焊接件。辊道两侧均 安装有侧导板,以引导板坯正确运行。辊子间设置有导向 板,侧导板采用插入式与辊道架固定。 • 润滑:辊子轴承采用集中干油润滑,齿轮减速箱采用油浴 润滑。齿形联轴器采用干油枪 • 手工润滑加油 。 • 冷却:辊子的辊颈采用喷水冷却。
轧机详细介绍PPT课件
工作机座(1)机架:在其窗口内安装轧辊的轴承
(2)轧辊:轧件在其间被轧制(压缩变形)
(3)轧辊轴承:用于轧辊的支承和定位
(4)轧辊调整装置及上辊平衡装置:前者用于调整轧辊间的距离,后者用来消除上轴承 座与压下系统间的间隙
(5)导位装置:用来使轧件按照规定的位置、方向和状态准确进出孔型
(6)轨座(地脚板)机架安装在轨座上,轨座固定在基础上
.
32
(3)H型钢轧机
.
33
(4)平立式轧机组
.
34
1.3.2.3轧辊倾斜布置的轧机 (1)斜辊式轧机
.
35
(2)450式轧机
.
36
(3)150/750式轧机
.
37
(4)三辊Y型轧机
.
38
1.3.2.4 轧辊具有其它不同布置形式的轧机 (1)摆锻式轧机
.
39
(2)横轧机
.
40
1.2.3按轧钢机的布置形式分类 (1)单机座式轧机
.
41
(2)横列式轧机
.
42
(3)纵列式轧机
.
43
(4)半连续式轧机
.
44
(5)连续式轧机
.
45
.
46
(6)串(顺)列往复式(跟踪式、越野式)轧机
.
47
(7)布棋式轧机
.
48
(8)复二重式轧机
.
49
1.4 主机列的构成及各部分的作用
二辊冷轧机
.
50
.
51
.
52
飞轮:轧制时,冲击负荷作用下,系统减速,负载的一部 分有飞轮放出储存的动能来克服。轧件轧出后(空载), 负载突减,主电机带动飞轮加速,飞轮储存能量。
轧钢热轧冷轧工艺介绍PPT课件
金属在锻锤或压力机上受到压缩而产生变形的过程。 (棒材、饼材、环材等)
自由锻造
模锻
第5页/共41页
1-锤头; 2-砧座; 3-锻件; 4-上模; 5-下模
(3)冲压
金属板料在压力机 冲头的作用下冲入凹模 中的过程。(各种杯形 件和壳体等)
1-冲头; 2-模子; 3-压圈; 4- 产品
第6页/共41页
第23页/共41页
初轧的工艺流程
钢锭
均热
初轧
火焰 清理
剪切
钢坯 轧制
冷却
剪 切
钢坯 精整
板坯、大方坯 小方坯
第24页/共41页
2.型钢生产的工艺流程
精整
坯加轧 切 冷切 料热制 断 却断
热处理
检 捆出 查 扎厂
矫 直 清 理
第25页/共41页
3.线材生产
生产工艺流程
原料
称
装
加
粗
剪
中
准备
重
料
热
轧
⑵按其用途分:
* 常用型钢(方钢、圆钢、扁钢、角钢、槽钢、工字钢等); * 特殊用途型钢(钢轨、钢桩、球扁钢、窗框钢、汽车挡圈 等)。
⑶按其生产方法分:
* 轧制型钢、弯曲型钢、焊接型钢等。
第11页/共41页
简单断面型钢
第12页/共41页
复杂断面型钢
第13页/共41页
2)板带钢: (50%~60%以上)
(4)拉 拔
金属受前端的拉力作用使之从模孔中拉出的过程。 (型材、线材和管材)
第7页/共41页
(5)挤压
金属在挤压缸中受推力的作用使之从模孔中挤出的 过程。挤压可分为正挤压和反挤压。
正挤压
第8页/共41页
自由锻造
模锻
第5页/共41页
1-锤头; 2-砧座; 3-锻件; 4-上模; 5-下模
(3)冲压
金属板料在压力机 冲头的作用下冲入凹模 中的过程。(各种杯形 件和壳体等)
1-冲头; 2-模子; 3-压圈; 4- 产品
第6页/共41页
第23页/共41页
初轧的工艺流程
钢锭
均热
初轧
火焰 清理
剪切
钢坯 轧制
冷却
剪 切
钢坯 精整
板坯、大方坯 小方坯
第24页/共41页
2.型钢生产的工艺流程
精整
坯加轧 切 冷切 料热制 断 却断
热处理
检 捆出 查 扎厂
矫 直 清 理
第25页/共41页
3.线材生产
生产工艺流程
原料
称
装
加
粗
剪
中
准备
重
料
热
轧
⑵按其用途分:
* 常用型钢(方钢、圆钢、扁钢、角钢、槽钢、工字钢等); * 特殊用途型钢(钢轨、钢桩、球扁钢、窗框钢、汽车挡圈 等)。
⑶按其生产方法分:
* 轧制型钢、弯曲型钢、焊接型钢等。
第11页/共41页
简单断面型钢
第12页/共41页
复杂断面型钢
第13页/共41页
2)板带钢: (50%~60%以上)
(4)拉 拔
金属受前端的拉力作用使之从模孔中拉出的过程。 (型材、线材和管材)
第7页/共41页
(5)挤压
金属在挤压缸中受推力的作用使之从模孔中挤出的 过程。挤压可分为正挤压和反挤压。
正挤压
第8页/共41页