
美国军事标准铝和铝合金的阳极氧化膜
美国军事标准铝和铝合金的阳极氧化膜阳极氧化专用冷却器此标准由由美国国防部所有部门和科室批准使用1.范围1.1范围本标准包括非建筑用途的铝和铝合金的6类和2级电解生成的阳极氧化膜的要求(见6.1)。
1.2分类本标准所列阳极氧化膜的类别和级别如下:1.2.1分类Ⅰ类- 铬酸阳极氧化,在铬酸槽生成的常规氧化膜(见3.4.1)ⅠB类- 铬酸阳极氧化,低电压工艺,22±2V(见3.4.1)ⅠC类- 非铬酸阳极氧化,应用非铬酸的配方生成的Ⅰ和ⅠB类氧化膜(见3.4.1和6.1.2)Ⅱ类- 硫酸阳极氧化,在硫酸槽生成的常规氧化膜(见3.4.2)ⅡB类- 硫酸阳极氧化薄膜,应用非铬酸的配方生成的Ⅰ和ⅠB类氧化膜(见3.4.1和6.1.2)Ⅲ类- 硬质阳极氧化膜(见3.4.3)1.2.2级别1级- 不染色(见3.5)2级- 染色(见3.6)2.适用文件2.1政府文件2.1.1规范和标准下面的规范和标准构成本标准的组成部分。
(此处有删节)规范军事规范MIL-P-23377 耐化学和溶剂腐蚀的环氧聚酰胺涂层,MIL-C-81706 铝和铝合金的化学转化膜MIL-P-85582 水性环氧树脂涂层联邦规范QQ-A-250/4 2024铝合金的板和薄板标准联邦标准FED-Std-141 油漆,清漆,硝基漆和相关材料:取样和测试方法。
FED-Std-151 金属:测试方法军事标准MIL-Std-105 取样程序和质量检查表2.2非政府出版物下面的规范和标准构成本标准的组成部分。
(此处有删节)美国试验和材料学会(ASTM)ASTM B 117 盐雾试验方法ANSI/ASTM B 137 铝和铝合金的阳极氧化膜的重量测试ASTM B 224 利用涡流仪测试铝氧化膜厚度,以及其它非磁性材料上的非导电层的厚度ASTM D 822 测定油漆,清漆,硝基漆和其它产品的曝光和曝水仪(碳-电弧型)的标准使用方法ASTM D 2244 不透明材料色差的仪器测试ASTM G 23 有水和无水的非金属材料曝光测试的曝光仪(碳-电弧型)的标准使用方法ASTM G 26 有水和无水的非金属材料曝光测试的曝光仪(氙-电弧型)的标准使用方法2.3优先程序在本标准和所引用的参考文件有矛盾时,本标准具有优先权,但是本标准不能超越现行的相关法律和法规。
3.要求3.1材料使用的材料应能产生符合本标准要求的氧化膜。
3.1.1基体金属基体金属的表面应无任何由于机加工,切割,刮削,抛光,弯曲,拉伸,滚轧,热处理,合金的化学失衡和掺杂等等引起的表面缺陷,这种缺陷可能导致阳极氧化测试板或零部件不符合本标准的任何一个要求。
基材金属应经过清洗,腐蚀,阳极氧化和封闭,亦获得满足本标准所有要求的阳极氧化膜。
3.2设备和工艺使用的设备和工艺保证所有的阳极氧化膜满足本标准的所有要求。
除非在合同,订购单或适用图纸另有规定工序的操作条件应由供应商选择。
3.3概述3.3.1零件和组件的阳极氧化3.3.1.1零件的阳极氧化除非在合同,订购单或适用图纸有特殊要求,必须要等所有的热处理、机加工,焊接成形和打孔等工序完成之后才能进行阳极氧化。
3.3.1.2 组件的阳极氧化除非在合同,订购单或适用图纸有特殊要求。
在连接处或凹槽中会截留电解液的组件不能进行阳极氧化(组成组件的零件应单独阳极氧化,再进行装配)。
如果在合同,订购单或适用图纸批准对组件进行阳极氧化,则使用的工艺方法结果不会由于截留的电解液而使组件受损。
(除非规定氧化膜的种类,应采用I类或IB类)。
组件中包含非铝合金零件,例如钢、黄铜、或有机物之类的,它会受到前处理、阳极氧化溶液的腐蚀或妨碍形成一致的氧化膜。
像这类组件就不应该进行阳极氧化,除非非铝表面有遮蔽或者用电流绝缘方法使生成的氧化膜符合本规范要求。
3.3.1.3复杂形状零件的阳极氧化在对凹槽会截留电解液的复杂零件进行阳极氧化时,采用的工艺应保证零件不应截流电解液造成相应的损害。
(如果没有特殊要求,应采用I类或IB氧化膜。
)3.3.2搬运和清洁在零件所有前处理,阳极氧化和后处理得过程中,要避免那些机械损伤和沾污。
零件上应无异物。
氧气物,泥土,油脂,油漆,焊药等。
应用适当的方法清除氧化皮和其它中间膜。
含有铁质(如铁绒,氧化铁和铁丝之类)研磨剂,它会嵌入金属中,会加速铝和铝合金的腐蚀,因此禁用铁质研磨剂作为阳极氧化前的机械清洁剂。
如有特殊清洗要求,应会在合同或者订购单上注明。
3.3.3反射面当合同和订购单中指明(见6.2),加工零件具有高发射表面时,则在阳极氧化前进行化学物或电化学抛光(见6.9)。
3.3.4修整(机加损伤和挂具点)除非有特殊要求,对零件上造成阳极氧化膜损伤,但不损坏零件本身的机械损伤区域应使用QPL-81706I所认可的I类阳极氧化膜级的化学转换材料和适用的方法进行修整。
修整只能对机加工损伤,像刮痕之类的。
至于III类阳极氧化膜,只允许队不磨损的区域进行修整(见6.6.1)。
由机加工引起的损伤区域最多不能超过总阳极氧化面积的5%,否则不允许进行修整。
在合同或者订购单(见6.2)注明有特殊要求的,挂具点应按机械损伤相同的方法进行修整。
3.4氧化膜根据合同、订货单或图纸要求的普通阳极氧化膜可以是采用任何工艺来生成铝和铝合金上的阳极氧化膜3.4.1I,IB,和IC类氧化膜 I和IB类氧化膜应该是由铬酸电解液中对铝和铝合金里表面生成的均匀的阳极氧化膜。
IC类氧化膜应该是在无机酸或无机/有机酸(非铬酸)的电解液中对铝和铝合金表面生成一层均匀的阳极氧化膜。
除非在合同,订购单或适用图纸有特殊要求, I类氧化膜将不能应用在超过含铜5.0%的铝合金或含硅超过7.0%铝合金,或则允许的合金成分总含量超过7.5%铝合金的表面生成。
对要求I,IB或IC类的可以热处理的铝合金,应在阳极氧化前热处理退火。
例如-T4,-T6,或者T73。
3.4.1.1IC类氧化膜 IC类氧化膜是TYPE I和IB非铬酸替代物。
除非特许,IC类氧化膜代替所规定的I或IB类氧化膜是不允许的。
3.4.2 II和IIB类氧化膜 II和IIB类氧化膜应是在硫酸电解液中对铝和铝合金表面生成一层均匀的阳极氧化膜。
对可热处理的铝合金应在阳极氧化前进行进行清洗。
这种热处理退火可以是: -T4,-T6,或者T73。
3.4.2.1 IIB类氧化膜 IIB类氧化膜是I类和IB类氧化膜非铬酸替代物。
除非特许,禁止用IIB类氧化膜代替规定的I类和IB类氧化膜。
3.4.3 III类氧化膜 III类氧化膜应是在电解液中铝和铝合金表面生成的一层均匀的氧化膜。
III类氧化膜可又任何一种工艺在铝和铝合金表面生成一定厚度的非常致密的氧化膜(见3.7.2.1)。
除非在合同,订购单或适用图纸有特殊要求,III类氧化膜不能在超过含铜5.0%或含硅超过8.0%铝合金上生成。
如果硅含量高于8.0%的铝合金上生成铝阳极氧化膜应经相关的采购部门批准。
应热处理的铝合金要在阳极氧化前进行例如-T4,-T6,或者T73等的热处理。
3.5 1级如果在合同或订购单有规定1级(见6.2),阳极氧化膜不应染色。
任何各种不同成分的铝和铝合金的阳极氧化形成的自然发色不应视作染色。
由封闭工艺获得的特殊颜色也不应视作染色。
3.6 2级如果在合同或订购单有规定2级(见6.2),则阳极氧化膜应在各种染料溶液中均匀染色精制铝和铝合金上的颜色应均匀。
铸铝往往由铸件本身的孔隙会有褪色或失色的现象。
使用的染料不应造成对阳极氧化膜的损害。
3.6.1染色如果要求染色,则应在合同,订购单或有关图纸(见6.2)要求的颜色和颜色均匀度来进行。
3.6.1.1铸件染色后的铸件会有颜色不一致的情况出现。
应由采购部门指明可接受的不均匀程度。
3.7具体要求3.7.1 I,IB,IC ,II和IIB类氧化膜3.7.1.1氧化膜的重量在染色和封闭前,I,IB,IC ,II和IIB类氧化膜在按4.5.2检测时,应符合表1的氧化膜重量要求(见6.10.6)。
表11/-3.7.1.2耐腐蚀在按4.5.3要求进行盐雾试验,经目测检验,试样应满足以下要求:a. 对一组5个以上试样总面积150平方英寸区域检查后,试样孤立凹坑数不应超过15个(见6.19)。
而且每一个凹坑的直径不应大于0.031inch。
在离识别标志,边缘和电极接触点0.062inch之内区域不在检测范围。
b. 对二个以上的试样总面积在30inch2区域检查后,试验的孤立凹坑不应超过5个,而且每一个凹坑的直径不应大于0.031 inch。
在离识别标志,边缘和电极接触点0.062inch之内区域不在检测范围。
c.除上述a和b要求外,I和IB类试样不应有深黑区(点,条,标记)3.7.1.3耐晒牢度除非在合同,订购单或适用图纸另有规定,2级染色的阳极氧化膜在经过耐晒试验(见4.5.4)后,其褪色程度应相当于DELTA(E)=3。
(见6.2)3.7.2 III类氧化膜3.7.2.1氧化膜的厚度除非合同,订购单和适用图纸另有规定(见6.2),其正规氧化膜厚度应该是0.002inch(2mils)(见6.16,6.17和6.10到6.10.5)。
如没特殊规定,对于厚度在0.002inch以下的氧化膜,在按4.5.1测试时,其氧化膜厚度变化不应大于±20%,对于氧化膜厚度大于0.002inch(2mils),则厚度变化不应大于0.0004inch(0.4mil)。
表IV所示的是典型III类氧化膜的厚度范围。
注:1密尔(mil)=25.4微米=0.001英寸(inch)3.7.2.1.1氧化膜的重量采购部门可以选择用氧化膜重量来代替氧化膜的厚度(见3.7.2.1)。
在工序活动的选择权之下,在按4.5.2检测要求见(6.2),每平方英尺上,每1密尔的未封闭的III类氧化膜的重量应不小于4320毫克。
3.7.2.2耐磨性在按4.5.5检测时,未封闭的III类氧化膜应具有规定的坚硬耐磨层。
对于含铜量超过2%的铝合金其最大的磨耗指数为 3.5mg/1000转。
其他所有的合金磨耗指数不应超过1.5mg/1000圈。
3.8封闭3.8.1 I,IB,IC,II和IIB类除非在合同,订购单与适用图纸另有规定,所有I、IB 、IC 、II和IIB类阳极氧化膜都应完全封闭。
应该按照3.8.1.1或3.8.1.2来封闭。
如果使用选用润湿剂,则需选择非离子型。
3.8.1.1 1级,1级的氧化膜应浸在以下封闭液中进行封闭:90~100℃(194~212℉)的5%重铬酸钠或重铬酸钾(pH5.0~6.0)浸15分钟,或用沸去离子水,醋酸镍,醋酸钴,以及其它适当化学溶液(见6.15)。
3.8.1.2 2级 2级的氧化膜应浸在如下溶液中进行封闭:含0.5%的醋酸镍或醋酸钴(pH5.5~5.8),沸去离子水,或者热醋酸镍和热重铬酸钠溶液的双重封闭(见6.11),或其它适当溶液。
MIL-A-8625F_铝及铝合金阳极氧化膜层的军用标准-中文版
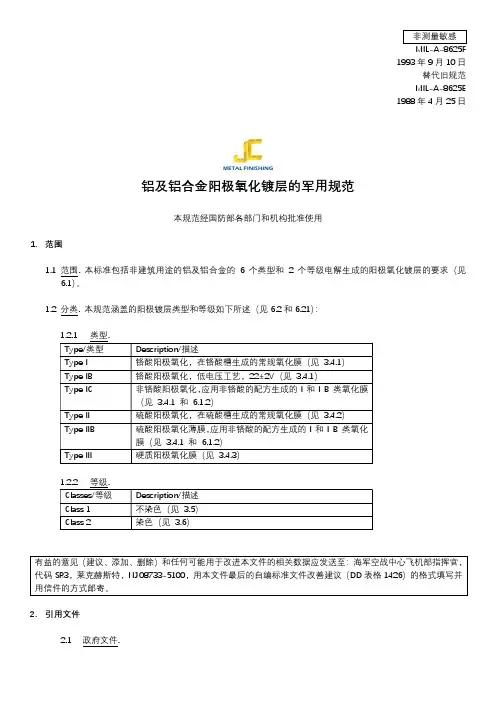
1993年9月10日替代旧规范MIL-A-8625E1988年4月25日铝及铝合金阳极氧化镀层的军用规范本规范经国防部各部门和机构批准使用1.范围1.1范围. 本标准包括非建筑用途的铝及铝合金的 6 个类型和 2 个等级电解生成的阳极氧化镀层的要求(见6.1)。
1.2分类. 本规范涵盖的阳极镀层类型和等级如下所述(见6.2和6.21):2.引用文件2.1政府文件.2.1.1规范和标准. 在本文件规定的范围内,以下规范和标准构成本文件的一部分。
除非另有规定,这些文件的版本是国防部规范和标准索引(DODISS)及其补充中所列的版本,并在招标书中引用。
军用规范MIL-P-23377 -底漆涂层,环氧聚酰胺,耐化学和溶剂MIL-C-81706 -铝及铝合金涂层用化学转化材料MIL-P-85582 -底漆:环氧树脂,水性MIL-STD-105 -检验抽样程序及抽样表联邦标准QQ-A-250/4 - 2024铝合金板材FED-STD-141 -油漆、清漆和相关材料:取样和试验方法FED-STD-151 -金属试验方法(除非另有说明,联邦和军用规范和标准的副本可从DODSP客户服务处获得,标准化文件订购处,地址:宾夕法尼亚州费城罗宾斯大道700号40号楼,19111-5094)2.2非政府出版物. 在本文件规定的范围内,以下文件构成本文件的一部分。
国防部采用招标书中引用的文件版本。
除非DODISS中未列出的文件为招标文件(见6.2)。
.美国材料试验协会(ASTM)ASTM B117 -盐雾试验方法ASTM B137 -铝上阳极镀层重量的测量ASTM B244 -用涡流仪测量铝和其他非磁性基体金属的阳极镀层厚度ASTM D822 -涂料、清漆和相关产品试验用光和水暴露装置(碳弧型),操作标准实施规程ASTM D2244 -不透明材料的色差,仪器评价ASTM G23 -非金属材料曝光用曝光装置(碳弧型)的操作规程ASTM G26 -非金属材料曝光用有水和无水的操作曝光装置(氙弧型)(副本的申请应寄往美国材料试验协会,地址:1916 Race Street,Philadelphia,PA 19103。
MIL-A-8625F 阳极氧化 中文版

MIL-A-8625F1998年4月25日美国军事标准铝和铝合金的阳极氧化膜此标准由由美国国防部所有部门和科室批准使用1.范围1.1范围本标准包括非建筑用途的铝和铝合金的6类和2级电解生成的阳极氧化膜的要求(见6.1)。
1.2分类本标准所列阳极氧化膜的类别和级别如下:1.2.1分类Ⅰ类- 铬酸阳极氧化,在铬酸槽生成的常规氧化膜(见3.4.1)ⅠB类- 铬酸阳极氧化,低电压工艺,22±2V(见3.4.1)ⅠC类- 非铬酸阳极氧化,应用非铬酸的配方生成的Ⅰ和ⅠB类氧化膜(见3.4.1和6.1.2)Ⅱ类- 硫酸阳极氧化,在硫酸槽生成的常规氧化膜(见3.4.2)ⅡB类- 硫酸阳极氧化薄膜,应用非铬酸的配方生成的Ⅰ和ⅠB类氧化膜(见3.4.1和6.1. 2)Ⅲ类- 硬质阳极氧化膜(见3.4.3)1.2.2级别1级- 不染色(见3.5)2级- 染色(见3.6)2.适用文件2.1政府文件2.1.1规范和标准下面的规范和标准构成本标准的组成部分。
(此处有删节)规范军事规范MIL-P-23377 耐化学和溶剂腐蚀的环氧聚酰胺涂层,MIL-C-81706 铝和铝合金的化学转化膜MIL-P-85582 水性环氧树脂涂层联邦规范QQ-A-250/4 2024铝合金的板和薄板标准联邦标准FED-STD-141 油漆,清漆,硝基漆和相关材料:取样和测试方法。
FED-STD-151 金属:测试方法军事标准MIL-STD-105 取样程序和质量检查表2.2非政府出版物下面的规范和标准构成本标准的组成部分。
(此处有删节)美国试验和材料学会(ASTM)ASTM B 117 盐雾试验方法ANSI/ASTM B 137 铝和铝合金的阳极氧化膜的重量测试ASTM B 224 利用涡流仪测试铝氧化膜厚度,以及其它非磁性材料上的非导电层的厚度 ASTM D 822 测定油漆,清漆,硝基漆和其它产品的曝光和曝水仪(碳-电弧型)的标准使用方法ASTM D 2244 不透明材料色差的仪器测试ASTM G 23 有水和无水的非金属材料曝光测试的曝光仪(碳-电弧型)的标准使用方法 ASTM G 26 有水和无水的非金属材料曝光测试的曝光仪(氙-电弧型)的标准使用方法2.3优先程序在本标准和所引用的参考文件有矛盾时,本标准具有优先权,但是本标准不能超越现行的相关法律和法规。
国家标准《铝及铝合金阳极氧化膜检测方法 第4部分:着色阳极氧化膜耐紫外光性能的测定》编制说明

GB/T 12967.4-201×铝及铝合金阳极氧化膜检测方法第4部分:着色阳极氧化膜耐紫外光性能的测定编制说明铝及铝合金阳极氧化膜检测方法第4部分:着色阳极氧化膜耐紫外光性能的测定编制说明1 工作简况1.1 任务来源日常生活中,日光的照射是一种很常见的环境现象。
涂层在受到日光照射后.经常出现变色、粉化、起泡、裂纹、脱落等现象。
严重影响产品的性能、外观以及寿命等。
因此。
在涂层性能的评价中,需要模拟自然使用条件,即进行光老化试验对其进行评测。
同时,也为了能快速地评估材料的性能.在进行材料的光老化试验中,常常采用人工加速光老化的方法。
而紫外试验就属于一种人工加速光老化的方法,它是一种着色氧化膜耐紫外线辐射的试验方法。
和其他试验相比,该方法是一种较严格的试验方法。
它在很短的曝晒时间内就会使着色阳极氧化膜发生颜色变化。
这种方法尤其适用于建筑业方面的着色阳极氧化膜试验,也适用于作生产检验。
根据有色金属标准化委员会的2010年有色金属国家标准项目计划表,需要对GB/T 12967.4-1991进行修订,此标准属于《铝及铝合金阳极氧化膜检测方法》标准的第4部分,计划编号为“20102209-T-610”。
计划起始年为2010年,完成年限为2013年。
1.2 主要工作过程2010年,在全国有色金属标准化技术委员会组织下,成立了以国家有色金属质量监督检验中心、广东兴发铝业有限公司、广东新合铝业有限公司、广东豪美铝业有限公司为主要起草单位,以广东坚美铝型材厂有限公司、福建南平铝业有限公司、广东凤铝铝业有限公司、广亚铝业有限公司、福建闽发铝业有限公司、佛山市南海华豪铝型材有限公司、四川广汉三星铝业有限公司等单位为参加起草单位的编制小组。
本标准的制定工作首先从文献、资料调研开始。
收集并翻译整理了国内外的相关参考标准包括ISO 6581-2010“ IAnodizing of aluminium and its alloys - Determination of the comparative fastness to ultraviolet light and heat of coloured anodic oxidation coatings”、EN 12373.8-1998 “Aluminium and Aluminium Alloys - Anodizing - Part 8: Determination of the Comparative Fastness to Ultra-Violet Light and Heat of Coloured Anodic Oxidation Coating.”、JIS H 8685-2-1999“Accelerated test methods for light fastness of coloured anodic oxide coatings on aluminiumand aluminium alloys -- Part 2- Test for light fastness to ultra-violet light ”等,并结合我国实际情况、综合国内外的相关标准对比,编制组于2012年1月提出了标准的征求意见稿(讨论稿)GB/T 12967.4-201X《铝及铝合金阳极氧化膜检测方法第4部分:着色阳极氧化膜耐紫外光性能的测定》。
铝合金本色阳极氧化膜
铝合金本色阳极氧化膜铝合金本色阳极氧化膜是一种常见的表面处理技术,它通过在铝合金表面形成一层氧化膜,可以改善铝合金的耐腐蚀性、耐磨性和装饰性。
本文将对铝合金本色阳极氧化膜的形成原理、特点以及应用领域进行探讨。
一、形成原理铝合金本色阳极氧化膜的形成是通过电化学氧化的方法实现的。
具体来说,将铝合金制件作为阳极,通过电解在含有硫酸等电解液中进行阳极氧化处理。
在电解过程中,阳极会释放出氧气,同时铝合金表面的铝离子会与氧气发生反应,形成氧化物膜,即氧化膜。
二、特点1. 颜色均匀:铝合金本色阳极氧化膜的颜色较为均匀,具有良好的装饰效果。
不同的工艺条件和电解液成分可以调控氧化膜的颜色,从浅银白色到深黑色都可以实现。
2. 耐腐蚀性强:氧化膜具有良好的耐腐蚀性,可以阻隔空气、水分和化学物质的侵蚀,从而延长铝合金制件的使用寿命。
3. 耐磨性好:铝合金本色阳极氧化膜的硬度较高,具有较好的耐磨性能。
经过氧化处理的铝合金表面能够形成一层坚硬的氧化膜,可以有效保护铝合金表面免受划伤和磨损。
4. 环保性好:铝合金本色阳极氧化膜的制备过程中不需要使用有害物质,不会产生废水、废气等污染物,具有较好的环保性能。
三、应用领域铝合金本色阳极氧化膜广泛应用于建筑、汽车、电子、航空航天等领域。
在建筑领域,氧化膜可以增强铝合金门窗、幕墙等建筑材料的耐候性和装饰效果。
在汽车领域,氧化膜可以提高铝合金车身的耐腐蚀性和强度,减轻车身重量,提高汽车燃油经济性。
在电子领域,氧化膜可以增加铝合金电路板的绝缘性能和导热性能。
在航空航天领域,氧化膜可以提高铝合金零件的耐腐蚀性和耐磨性,保证飞机等设备的安全可靠性。
铝合金本色阳极氧化膜是一种重要的表面处理技术,具有颜色均匀、耐腐蚀性强、耐磨性好和环保性好等特点。
它在建筑、汽车、电子、航空航天等领域有着广泛的应用前景。
随着科技的不断发展,铝合金本色阳极氧化膜的性能和应用将得到进一步的提升和拓展。
MIL-A-8625 中文版
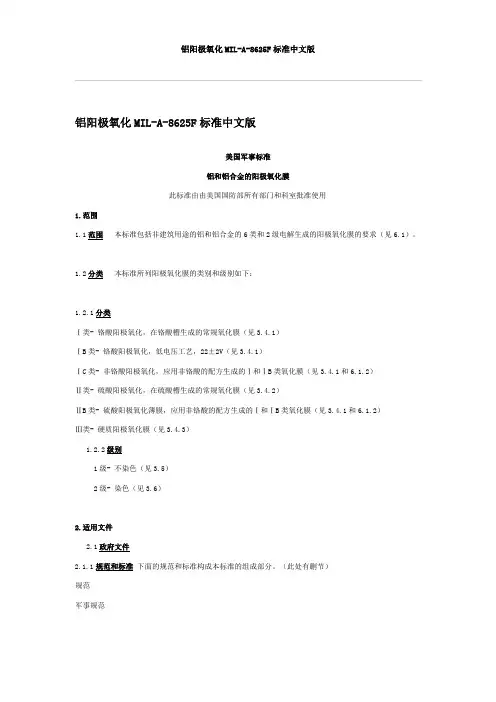
3.5 1 级 如果在合同或订购单有规定 1 级(见 6.2),阳极氧化膜不应染色。任何各种不同成分的铝和 铝合金的阳极氧化形成的自然发色不应视作染色。由封闭工艺获得的特殊颜色也不应视作染色。
3.6 2 级 如果在合同或订购单有规定 2 级(见 6.2),则阳极氧化膜应在各种染料溶液中均匀染色精制 铝和铝合金上的颜色应均匀。铸铝往往由铸件本身的孔隙会有褪色或失色的现象。使用的染料不应造成对
3.7.1.3 耐晒牢度 除非在合同,订购单或适用图纸另有规定,2 级染色的阳极氧化膜在经过耐晒试验(见 4.5.4)后,其褪色程度应相当于 DELTA(E)=3。(见 6.2)
3.7.2 III 类氧化膜 3.7.2.1 氧化膜的厚度 除非合同,订购单和适用图纸另有规定(见 6.2),其正规氧化膜厚度应该是 0.002inch(2mils)(见 6.16,6.17 和 6.10 到 6.10.5)。如没特殊规定,对于厚度在 0.002inch 以下的
3.8.1.2 2 级 2 级的氧化膜应浸在如下溶液中进行封闭:含 0.5%的醋酸镍或醋酸钴(pH5.5~5.8),沸 去离子水,或者热醋酸镍和热重铬酸钠溶液的双重封闭(见 6.11),或其它适当溶液。 3.8.2 III 类 对于主要使用功能是获得最大耐磨能力 III 类氧化膜,就不能封闭。对于用于室外,不用 维护,而且要求耐腐蚀,但耐磨性能要求不高的 III 类氧化膜,则应在合同,订货单中注明封闭要求。对 于这类用途的 III 类氧化膜,应浸在沸去离子水,5%重铬酸钠热溶液,醋酸镍或醋酸钴热溶液,以及其它 适当化学溶液中封闭(见 6.2)。对于不需要封闭的 III 类氧化膜的零部件,则需在阳极氧化后用冷水进 行彻底清洗。
铝及铝合金阳极氧化膜的总规范
GB/T 8013-2XXX《铝及铝合金阳极氧化膜规范》报批稿—供负责起草单位与参加起草单位审查、修改稿编制说明1任务来源GB/T 8013-1987《铝及铝合金阳极氧化——阳极氧化膜规范》是等同采用ISO 7599-1983《Anodizing of aluminium and its alloys-General specifications for anodic oxide coatings on aluminium》(铝及铝合金阳极氧化——阳极氧化膜的总规范)。
GB/T 8013-1987颁布已经接近20年,为了使我国的阳极氧化国家标准与国际接轨,积极采用新的技术和试验方法,此次根据国际标准的修订情况和国内的使用情况进行修订。
根据中国有色金属工业协会文件中色协产字[2003]065号“关于下达2003年有色金属标准制(修)订和标样研(复)制项目计划的通知”,《铝及铝合金阳极氧化——阳极氧化膜的总规范》的国家标准由北京有色金属研究总院等单位负责修订,完成时间为2004年。
2工作简况2003年1月15日北京有色金属研究总院起草人向有色金属标准化委员会汇报修订的思路,并与有色金属标准化委员会商议修订的原则,确定在根据ISO 7599-1983全面核实GB/T 8013-1987文字和内容的基础上,按照欧盟颁布的EN 12373.1-2001《 Aluminium and aluminium alloys—Anodizing —Part1:Method for specifying decorative and protective anodic oxidation coatings on aluminium 》(铝及铝合金阳极氧化——装饰和保护性阳极氧化膜的试验方法)的内容,结合国内企业的使用情况作为修订的基础的思路。
北京有色金属研究总院根据以上精神,首先根据我国国家标准新的格式要求对于GB/T8013-1987从内容到文字重新编写。
铝阳极氧化MIL-A-8625F标准中文版
铝阳极氧化 MIL-8625F 标准中文版
美国军事标准 铝和铝合金阳极氧化膜 此标准由美国国防部所有部门和科室批准使用
1. 范围 1.1 范围 本标准包括非建筑用途的铝和铝合金的 6 类和 2 级电解生产的阳极氧化膜的要求 (见 6.1) 1.2 分类 本标准所列阳极氧化膜的类别和级别如下:
ANSI/ASTM B 137 铝和铝合金的阳极氧化膜的重量测试 ASTM B 224 利用涡流仪测试铝氧化膜厚度,以及其它非磁性材料上的非导电层的厚 度 ASEM D 822 测定油漆,清漆,硝基漆和其它产品的曝光和曝光仪(碳-电弧型)的标 准使用方法 ASTM D 2244 不透明材料色差的仪器测试 ASTM G 23 有水和无水的非金属材料曝光测试的曝光仪(碳-电弧型)的标准使用方 法 ASTM G 26 有水和无水的非金属材料曝光测试的曝光仪(氙-电弧型)的标准方法 2.3 优先程序 在本标准和所引用的参考文件有矛盾时,本标准具有优先权,但是本标准 不能超越现行的相关法律和法规。 3.要求 3.1 材料 使用的材料应能产生符合本标准要求的氧化膜。 3.1.1 基体金属 基体金属的表面应无任何由于机加工,切割,刮削,抛光,弯曲, 拉伸,滚轧,热处理,合金的化学失衡和掺杂等等引起的表面缺陷,这种缺陷可能导致阳 极氧化测试板或零部件不符合本标准的任何一个要求。基材金属应经过清洗,腐蚀,阳极 氧化和封闭,亦获得满足本标准要求的阳极氧化膜。 3.2 设备与工艺 使用的设备和工艺保证所有的阳极氧化膜满足本标准的所有要求。除非 在合同,订购单或适用图纸另有规定的操作条件应由供应商选择。 3.3 概述 3.3.1 零件和组件的阳极氧化 3.3.1.1 零件的阳极氧化 除非在合同,订购单或适用图纸有特殊要求,必须要等所有的热 处理、机加工、焊接成形和打孔等工序完成之后才能进行阳极氧化。 3.3.1.2 组件的阳极氧化 除非在合同,订购单或适用图纸有特殊要求。在连接处或凹槽中 会截留电解液的组件不能进行阳极氧化(组成组件的零件应单独阳极氧化,再进行装配)。 如果在合同,订购单或适用图纸批准对组件进行阳极氧化,则使用的工艺方法结果不会由 于截留的电解液二使组件受损。(除非规定氧化膜的种类,应采用 I 和 IB 类)。组件中包含 非铝合金零件,例如钢、黄铜、或有机物之类的,它会受到前处理、阳极氧化溶液的腐蚀 或妨碍形成一致的氧化膜,除非非铝表面有遮蔽或者用电流绝缘方法使生成的氧化膜符合 本规范要求。 3.3.1.3 复杂形状的阳极氧化 在对凹槽会截留电解液的复杂零件进行阳极氧化时,采用的 工艺应保证零件不应截留电解液造成相应的损害。(如果没有特殊要求,应采用 I 类或 IB 类 氧化膜。) 3.3.2 搬运和清洁 在零件所有前处理,阳极氧化和后处理得过程中,要避免那些机械损 伤和沾污。零件上应无异物,氧化物,泥土,油脂,油漆,焊药等。应用适当的方法清除 氧化皮和其他中间膜。含有铁质(如铁绒,氧化铁和铁丝之类)研磨剂,它会嵌入金属中, 会加速铝和铝合金的腐蚀,因此禁用铁质研磨剂作为阳极氧化前的机械清洁剂。如有特殊 清洗要求,应会在合同或者订购单上注明。 3.3.3 反射面 当合同或订购单中指明(见 6.2),加工零件具有高发射表面时,则在阳极氧 化前进行化学物或电化学抛光(见 6.9) 3.3.4 修整(机加损伤和挂具点) 除非有特殊要求,对零件上造成阳极氧化膜损伤,但不 损坏零件本身的机械损伤区域应使用 QPL-817061I 所认可的 I 类阳极氧化膜级的化学转换材 料和适用的方法进行修整。修整只能对机加工损伤,像刮痕之类的。至于 III 类阳极氧化膜, 只允许不磨损的区域进行修整(见 6.6.1)。由机加工引起的损伤区域最多不能超过阳极氧
铝及铝合金的阳极氧化
H2O -2e → [O] + 2H+ 2Al + 3[O] → A12O3 + 1670kJ
08-2005 FH
电镀工艺学10-136
11
通过电子显微镜、示踪原于等现代测试方法,对氧化膜形 成过程提出了新的观点,在阳极上铝原子失去电子而氧化:
还提出有三层结构模型和胶体结构模型。
除磷酸氧化膜外,硫酸、铬酸和草酸阳极氧化膜也都具有 相似的结构,仅孔径、孔隙串等具体数值不同而已。不同类 型溶液取得的氧化膜性质,如表26—1所列。
08-2005 FH
电镀工艺学10-136
21
08-2005 FH
电镀工艺学10-136
22
溶液
15% 硫酸 4%磷酸 3%铬酸 2%草酸
Al - 3e → Al3+ 2Al3+ + 3O2- → Al2O3 与铝结合的氧离子来自哪个原子团或离子尚不得而知,实 际上阳极反应过程是相当复杂的,一些问题仍在探索中。 在氧化膜/溶液界面上还发生氧化膜的化学溶解: Al2O3 + 3H2SO4 → Al2(SO4)3 + 3H2O
08-2005 FH
表26-1 不同溶液所得氧化膜的性质
温度 形成电压 阻挡层厚度 孔径
/℃
/V
/nm·V-1
/nm
孔壁厚
孔数
孔体积
/nm·V-1 /×109·cm-2
%
10
15
25
60
40
40
25
60
1.00
12
0.80
77.0
7.5
1.19
33
1.10
4.1
铝阳极氧化MIL-A-8625F标准中文版
铝阳极氧化MIL-A-8625F标准中文版时间: 2011-4-19 14:49:28/ 作者: 青岛精良机械有限公司铝阳极氧化MIL-A-8625F标准中文版美国军事标准铝和铝合金的阳极氧化膜此标准由由美国国防部所有部门和科室批准使用1.范围1.1范围本标准包括非建筑用途的铝和铝合金的6类和2级电解生成的阳极氧化膜的要求(见6.1)。
1.2分类本标准所列阳极氧化膜的类别和级别如下:1.2.1分类Ⅰ类- 铬酸阳极氧化,在铬酸槽生成的常规氧化膜(见3.4.1)ⅠB类- 铬酸阳极氧化,低电压工艺,22±2V(见3.4.1)ⅠC类- 非铬酸阳极氧化,应用非铬酸的配方生成的Ⅰ和ⅠB类氧化膜(见3.4.1和6.1.2)Ⅱ类- 硫酸阳极氧化,在硫酸槽生成的常规氧化膜(见3.4.2)ⅡB类- 硫酸阳极氧化薄膜,应用非铬酸的配方生成的Ⅰ和ⅠB类氧化膜(见3.4.1和6.1.2)Ⅲ类- 硬质阳极氧化膜(见3.4.3)1.2.2级别1级- 不染色(见3.5)2级- 染色(见3.6)2.适用文件2.1政府文件2.1.1规范和标准下面的规范和标准构成本标准的组成部分。
(此处有删节)规范军事规范MIL-P-23377 耐化学和溶剂腐蚀的环氧聚酰胺涂层,MIL-C-81706 铝和铝合金的化学转化膜MIL-P-85582 水性环氧树脂涂层联邦规范QQ-A-250/4 2024铝合金的板和薄板标准联邦标准FED-STD-141 油漆,清漆,硝基漆和相关材料:取样和测试方法。
FED-STD-151 金属:测试方法军事标准MIL-STD-105 取样程序和质量检查表2.2非政府出版物下面的规范和标准构成本标准的组成部分。
(此处有删节)美国试验和材料学会(ASTM)ASTM B 117 盐雾试验方法ANSI/ASTM B 137 铝和铝合金的阳极氧化膜的重量测试ASTM B 224 利用涡流仪测试铝氧化膜厚度,以及其它非磁性材料上的非导电层的厚度 ASTM D 822 测定油漆,清漆,硝基漆和其它产品的曝光和曝水仪(碳-电弧型)的标准使用方法ASTM D 2244 不透明材料色差的仪器测试ASTM G 23 有水和无水的非金属材料曝光测试的曝光仪(碳-电弧型)的标准使用方法 ASTM G 26 有水和无水的非金属材料曝光测试的曝光仪(氙-电弧型)的标准使用方法2.3优先程序在本标准和所引用的参考文件有矛盾时,本标准具有优先权,但是本标准不能超越现行的相关法律和法规。
MIL-A-8625F铝及铝合金阳极军规
MIL-A-8625F 鋁和鋁合金陽極化塗層軍用規范1.適應范圍1.1 范圍本規范說明了非建築性應用的鋁和鋁合金電解陽極化塗層的6種類型和2個等級的要求。
1.2 分類本規范所規定的陽極化塗層類型和等級如以下所述(見第6.2和6.21項):類型類型I:經鉻酸溶液處理所形成的轉化塗層的鉻酸陽極化處理(見3.4.1)類型IB:低電壓(22±2V),鉻酸陽極化處理(見3.4.1)類型IC:非鉻酸陽極化處理,作為類型I和IB塗層的另一種選擇(見3.4.1和6.1.2)類型II:硫磺酸陽極化處理,經硫磺酸溶液生產而成的轉化塗層。
類型IIB:稀硫磺酸陽極化處理,用為類型I和IB塗層的另一種選擇(見3.4.2和6.1.2)類型III:硬質陽極化塗層(見第3.4.3項)等級等級1:不染色(見第3.5項)等級2:染色(見第3.6項)2.應用文件2.1 官方文件2.1.1 規范和標準:規范:軍用MIL-P-23377:底部塗層抗環氧聚酰胺化學物和溶劑特性MIL-C-81706:鋁和鋁合金化學轉化材料MIL-P-85582:環氧,水溶性底部塗層聯邦QQ-A-250/4:鋁合金2024板材標準:聯邦FED-STD-141:塗料、清漆、漆及相關材料的抽樣和測試方法FED-STD-151:金屬測試方法軍用MIL-STD-105:抽樣程序和特性檢查表(除另有說明以外,聯邦、軍用規范及標準的復制版均由美国宾西法尼亚州,费城,4D棟,700Robbin街DODSSP客服部提供標準化文件清單)。
2.2 非官方發行文件以下文件在一定的程度上構成此份文件的一部份。
除另有規定以外,DOD採用的發行文件都是DODISS申請中所列的發行文件(見6.2)美国材料实验协会(ASTM):ASTM B 117 :鹽霧測試ANSI/ASTM B 137:鋁陽極化塗層的重量測定ASTM B 244:鋁和其它帶有涡电流儀器的非磁性底材上電導性塗層的陽極化塗層的厚度測量。