
模具出厂检验报告 注塑模具
项目工程师 模具名称(模具编号)
核查时间
项目名称
注塑模具出厂检验报告
项目编号
序号
项目 分类
核查内容
1.模具上所有模板周边、内模件非配合孔/边须有1~2mmX45°倒角,倒角一致;模架各模板基准角 须加工10X10mm倒角
通 用
1.样件状态符合技术、图纸要求(如零件间配合效果:台阶、间隙等;零件关键尺寸)
外 2.表面光泽度效果(包括检测值和橘皮纹)
观 件
3.产品轮廓、结构形状:棱角分明,要求过渡平顺,无塌角、变形
外 表
4.常见表面注塑缺陷:要求无明显熔接线、缩水、气纹等
三
样 件
面 细
5.分型面/合模线:分型面和活动件(如滑块)配合线轮廓清晰,无批锋和明显起级错位
质 量
节 6.外表面不良印痕:无模具印痕(印痕如拖伤、刮花、锈印、焊印、顶白等)
外 观
7.内表面光洁平顺:抛光效果符合标准要求,不存在锣刀纹、火花纹、打磨和明显缩水痕迹,同时 避免存在辅助流道
件 8.日期章和模具标识:要求标识晒蚀加工(不能手工打磨出来),日期章和模具标识工整规范
内 部 细 节
9.结构形状:形状规则、清晰,轮廓分明;(为解决顶出打滑加大顶出力)对应顶针成型部位应做 蚀纹处理,条状或环状处理影响外观
1.模具移交时模具制造厂家须同时向模具使用厂家提供详细的《模具清单列表》和每一套模具的《 模具出厂检验报告》、最新的《试模报告(含试模工艺参数表)》、经确认合格附带水口料的试模 样件,结构复杂的模具须提供《模具使用说明书》
五
模具资 2.模具移交时模具、热流道、温控箱必须有相关铭牌和标示,热流道、液压系统、气缸等特殊配件 料确认 应提供规格型号及供货商名称、联系方式
3.模具最终验收时模具厂家须向我司和模具使用厂家提供最终产品3D/2D图、模具3D/2D图备份光盘
序号
模具 名称
综合评价意见 模具问题简述
逐套核查 综合评价
整改措施及意见
项目工程师 模具名称(模具编号)
核查时间
推进人
要求完成时间
整改效果确认
项目名称
注塑模具出厂检验报告
项目编号序号项源自 分类核查内容一模具 材质
模具材质是否符合合同要求
1.开合模动作、顶出复位动作和抽芯动作顺畅,无烧导柱、烧斜顶、烧顶针、烧滑块现象
2.出模无粘模(如粘前模/后模/滑块/水口)现象
3.油缸系统动作顺畅
4.热流道系统工作状态良好,满足生产要求
5.斜顶顶出行程或滑块抽芯行程足够,不影响产品正常取件
二
模具工 6.上下模插穿位不存在烧死或断裂现象 作状态 7.产品注塑成型周期和工艺范围合理
8.试样不存在顶白、顶高、顶裂、顶穿或撕裂现象
9.试样不存在不可接受的缺胶、困气发白、烧黑或飞边
10.试样不存在严重变形
11.试样不存在表面拖花或拖胶屎现象
12.试样不存在不可接受的收缩痕、夹水线、气纹/射纹/波浪纹、料花等外观缺陷
2.前后模表面须平整、无凹坑、无锈迹等影响外观的缺陷
3.模具表面须喷涂蓝色油漆进行表面防锈;模具锁模片须喷红色警示颜色,锁模片数量、安装方式 须符合要求;吊环螺丝孔旁边须用白色油漆喷上吊环螺纹孔尺寸
四
模具 外观
4.模具铭牌格式、内容、固定方式和模具安装方向标识须符合美的标准要求,并安装在操作人员侧 5.冷却水嘴须采用快速接头,采用¢10外接水管,同时凹进模板
6.冷却水嘴须按照进水为IN,出水为OUT,上模用A,B,C表示,下模用1,2,3顺序号进行标记, 标记字迹清晰、美观整齐、间距均匀
7.气管接头须按照进气为G (气)IN ,出气为G (气)OUT ,GIN 、GOUT 后加顺序号进行相应的 进出标记,标记字迹清晰、美观整齐、间距均匀
8.油管接头须按照进油为 O(油)IN ,出油为O(油)OUT ,OIN 、OOUT 后加顺序号进行相应的 进出标记,标记字迹清晰、美观整齐、间距均匀;多组时加工集油块或在模板油路
注塑模具出厂检验报告

14
大滑块下面是否都有耐磨板(滑块宽度超过150mm),耐磨板比大面高出0.05-0.1mm,耐磨板应加油槽。
15
大型滑块(宽度超过200mm)锁紧面是否有耐磨板面高出0.1-0.5mm,上面加油槽。
16
滑块压板是否有定位结构。
序号
检 查 内 容
合 格
不合格
无
1
前后模表面是否有不平整、凹坑、锈迹等其他影响外观的缺陷。
2
镶块与模框配合,四R角是否低于1mm的间隙(最大处)。
3
分型面保持干净、整洁,无手提砂轮打磨避空,封胶部分无凹陷。
4
排气槽深度是否小于塑料的溢边值,PP小于0.03mm,ABS、PS等小于0.05mm,排气槽由机床加工,无手工打IN,出水为OUT;IN、OUT后加顺序号,如IN1、IN2、OUT1、OUT2等。标识英文字符和数字位置在水嘴正下方10mm处,字迹清晰、整齐。
4
进出油嘴、进出气嘴标识是否同冷却水嘴,并在IN、OUT前空一个字符加G(气)、O(油)。
5
模架上各模板是否有基准角符号,字迹是否清晰、整齐。各模板是否有零件编号,编号在基准角符号正下方处。
20
撑头是否比模腿高出0.05—0.15mm,并不与顶出孔干涉。
21
如注塑机采用延伸喷嘴,定位圈内部是否有足够大的空间,以保证标准的注塑机加长喷嘴带加热圈可以伸入。
22
M12(含M12)以上的螺丝是否为12.9级。
23
产品光洁度检测数据数值 (正面: 侧面: )
24
25
二、模具动作部分:
序号
检 查 内 容
注塑模具试模报告(最完美)
注塑模具试模报告引言注塑模具试模是一个关键的过程,它对产品的质量和生产效率具有重要影响。
本报告旨在详细介绍注塑模具试模过程中的各个环节,为了实现最完美的结果,我们将从模具设计、材料选择、工艺参数设置、试模测试以及优化改进等方面进行阐述。
概述注塑模具试模是在注塑机上进行的模具性能测试过程,通过对模具进行试模可以评估其性能和功能的可靠性,以确保产品能够满足设计要求。
试模过程中需要考虑模具的定位精度、注塑过程的稳定性、产品的成型质量等因素。
正文内容一、模具设计1. 模具结构设计:模具的结构设计应考虑产品的设计要求和注塑工艺的特点,确保模具能够精确定位并顺利进行注塑过程。
2. 模具材料选择:模具的材料选择应考虑产品的成型要求、生产批量和模具寿命等因素,常用的模具材料有硬质合金、工具钢、不锈钢等。
二、材料选择1. 塑料材料选择:根据产品的用途和要求选择合适的塑料材料,考虑其热稳定性、机械性能、耐化学腐蚀性等。
2. 材料预处理:塑料材料在注塑前需要进行干燥处理,以确保材料的质量和注塑过程的稳定性。
三、工艺参数设置1. 注射压力与速度设置:注射压力和速度的设置应根据产品形状、尺寸和壁厚等因素进行合理调整,以防止产生缺陷,如短射、热裂纹等。
2. 注射温度控制:注射温度的控制对于保证产品的成型质量至关重要,应根据塑料材料的熔融温度进行合理设定。
3. 模具温度控制:模具温度的控制能够影响产品的收缩和表面质量,应根据塑料材料的热性能设定合适的温度。
四、试模测试1. 注塑工艺试模:在试模过程中,通过调整工艺参数进行试模测试,如调整注射速度、温度等,评估产品的造型效果和成型质量。
2. 模具寿命测试:通过连续进行多次试模测试,以评估模具的寿命和性能稳定性,确定模具是否需进行改进或调整。
五、优化改进1. 问题分析和解决:根据试模测试的结果,分析产生的缺陷及其原因,并提出相应的解决方案,如调整工艺参数、优化模具结构等。
2. 模具维护与保养:及时进行模具的维护和保养工作,延长模具的使用寿命,提高生产效率和产品质量。
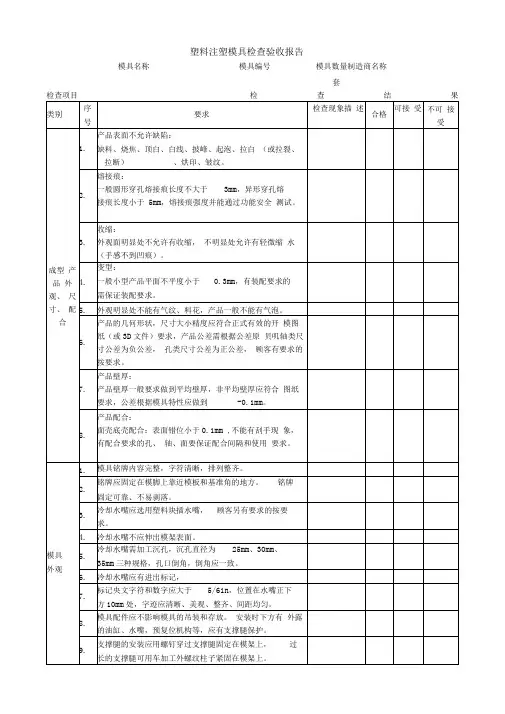
塑料注塑模具检查验收报告
11.
顶杆不应上下串动。
12.
顶杆上加倒钩,倒钩的方向应保持一致, 倒钩易于从 制品上去除。
13.
顶杆孔与顶杆的配合间隙,封胶段长度,顶杆孔的表
面粗糙度应按相关企业标准要求。
14.
制品应有利于操作工取下。
15.
制品顶出时易跟着斜顶走,顶杆上应加槽或蚀纹。
21.
油路气道应顺畅,液压顶出复位应到位。
22.
导套底部应开制排气口。
23.
定位销安装不能有间隙。
冷却、 加热 系统
1.
冷却或加热系统应充分畅通。
2.
密圭寸应可靠,系统在0.5MPa压力下不得有渗漏现象, 易于检修。
3.
开设在模架上的密封槽的尺寸和形状应符合相关标 准要求。
4.
密封圈安放时应涂抹黄油,安放后高出模架面。
理硬度应咼于600HV。
顶出、 复位、 抽插 芯、取 件
1.
顶出时应顺畅、无卡滞、无异常声响。
2.
斜顶表面应抛光,斜顶面低于型芯面。
3.
滑动部件应开设油槽,表面需进行氮化处理,处理后 表面硬度为HV700以上。
4.
所有顶杆应有止转定位,每个顶杆都应进行编号。
5.
顶出距离应用限位块进行限位。
6.
复位弹簧应选用标准件,弹簧两端不得打磨,割断。
19.
制品壁厚应均匀,偏差控制在±3.15 mm以下。
20.
筋的宽度应在外观面壁厚的百分之六十以下
21.
斜顶、滑块上的镶芯应有可靠的固定方式。
22.
前模插入后模或后模插入前模,四周应有斜面锁紧并 机加工避空。
注塑模具检查验收报告
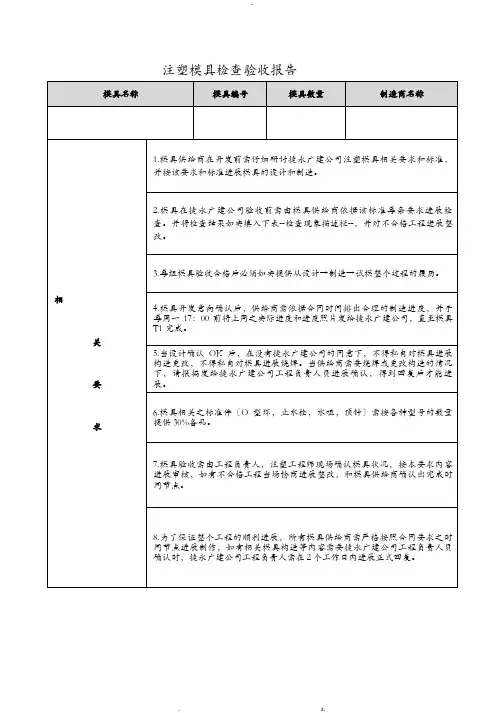
注塑模具检查验收报告注塑模具检查验收报告一模具的标牌和外观标示1. 模具铭牌内容完整,字符清晰,排列整齐。
按如下标准进展编制,用铆钉安装于模具操作侧的模脚上检查现象描述合格可承受不可承受2. 模具水路标牌,标牌格式和标准如下,如果水路较为复杂可适当加大比例,但必须标示内容完整正确。
型芯和型腔分开标示。
3. 模具锁模块注意标牌,相关标准如下列图所示,用铆钉固定安装于模具操作侧锁模块附近。
检查现象描述合格可承受不可承受4. 对于有使用热流道模具需按各热流道产商标牌标准制作标牌,安装于型腔固定板侧面上部5. 相关铭牌放置位置于模具操作侧,如下列图所示:6. 模板需有序号和模号,以及常用信息,需要在模板上做凹字,字高必须大于8mm,按如下标准所示:7. 所有吊环孔下方需要有吊环大小标示,标示字高必须大于 8mm,如下列图所示: 检查现象描述合格可承受不可承受8. 所有模具水路接头位置需要有水路编号和进出标示,标示位于水路附件,字高需大于 8mm〔水路标示尽量位于接头位置的上端或左右端,下端容易被冷却水腐蚀〕,模具出运喷漆后,也需要清晰可见9. 进出油嘴、进出气嘴是否同冷却水嘴,并在 IN、OUT 前空一个字符加G〔气〕、O〔油〕。
10. 模具安装方向上的上下侧开设水嘴,是否内置,并开导流槽或下方有支撑柱加以保护。
11. 模具需在模脚或后模板上用箭头标明安装方向,箭头旁应有"UP〞字样,箭头和文字为红色,安装位置见第 5条二模具的吊装与外观1. 模具配件应不影响模具的吊装和存放。
如果有外露的油缸、水嘴,预复位机构等,应有支撑腿保护。
如下列图: 检查现象描述合格可承受不可承受2. 所有模具必须装有锁模块,锁模块必须喷涂红色油漆,重量小于 500kg 的模具可在反操作侧放置于 1 个锁模块。
模具重量大于 500KG 时需要在操作侧和反操作侧各放置于个,H,W,L 和螺丝按模具大小适中选用3. 定位圈尺寸按照注塑机要求,定位圈安装孔必须为沉孔,不能直接贴在上固定板上,高出上固定板 10-15mm,必须使用 4个 M8 的螺丝固定相关标准如下:80T---280T定位环直D=100mm,280T 以上定位环直径 D=150mm模具外表没有锈斑,撞伤等明显外观缺陷。
注塑试模产品报告模板

注塑试模产品报告模板一、试模背景及目的本次试模的背景是为了测试某个注塑产品的生产工艺及模具可行性,并验证产品的质量符合要求。
试模的目的是通过实际注塑生产出的产品,评估其尺寸精度、表面质量以及材料流动性等性能。
二、试模过程及参数设置1. 模具选择:XXX型号模具;2. 原料选择:XXX材料;3. 注塑设备:XXX注塑机;4. 注塑参数设置:- 射出压力:XXX MPa;- 射速:XXX mm/s;- 射胶量:XXX g;- 螺杆转速:XXX rpm;- 模具温控温度:XXX ;- 冷却时间:XXX s。
三、试模结果分析1. 尺寸精度测量了注塑产品的尺寸,并与设计要求进行对比分析。
结果显示,产品的尺寸精度符合要求,各个关键尺寸的偏差在允许范围内。
2. 表面质量观察了注塑产品的表面质量,除了小部分产品存在一些细微的表面瑕疵外,整体表面质量良好,没有明显的气泡、划痕或色差。
3. 材料流动性通过观察产品的浇口、水口及排气情况,评估了材料在注塑过程中的流动性。
结果显示,材料流动性良好,浇口和水口处没有明显挤出现象,且排气通畅。
四、问题分析及解决方案根据试模结果,发现了一些问题,如单个产品出现略微尺寸偏差等。
经过分析,可能是以下原因导致:1. 模具加工精度不够,导致产品尺寸偏差;2. 注塑参数设置不合理,影响了产品的质量。
为了解决以上问题,采取了以下措施:1. 优化模具的制造工艺,提高精度,确保产品尺寸稳定;2. 调整注塑参数,如调整射胶量及温控温度等,以改善产品的质量。
五、本次试模总结本次试模结果显示,注塑产品在尺寸精度、表面质量和材料流动性等方面均符合要求。
通过问题分析和解决方案,确定了进一步优化模具和注塑参数的方向,以提高产品质量和生产效率。
未来将根据试模结果的反馈,继续进行改进和优化,以提高生产工艺的稳定性和产品的竞争力。
以上是本次注塑试模产品的报告模板,希望对您的工作有所帮助。
如有需要,请根据具体情况进行修改和补充。
模具检测报告

模具检测报告随着生产技术的不断提高,模具作为一种重要的工业制造工具,在生产中被广泛使用。
然而,如何保证模具的质量,是企业不得不面对的一个难题。
而模具检测报告的出现,为解决这个难题提供了可行的方法。
模具检测报告是一种详细记录模具性能、结构和质量等信息的报告,通过检测和测试,对模具的各项技术性能进行评估和分析,为模具的设计和制造提供重要的参考和指导。
下面,我们来看三个模具检测报告的典型案例。
第一个案例是对注塑模的检测。
该模具是用于汽车配件生产的重要工具,在投产前需要进行全面检测。
检测结果显示,该模具的尺寸精度、平行度和垂直度满足设计要求,且抗压性能良好。
然而,该模具的表面硬度不够,存在一定的磨损。
针对这个问题,检测报告提出了一些建议,例如增加火花加工工艺等,以保证模具的长期使用。
第二个案例是对冲压模的检测。
该模具用于汽车车身零部件的生产,工作强度较大。
检测报告显示,该模具的硬度和抗拉强度达到要求,但存在一些尺寸偏差和变形问题。
为了解决这个问题,检测报告提出了一些解决方案,例如优化工艺流程、增加调整翘曲部位的结构等。
第三个案例是对塑料模的检测。
该模具用于生产高档日用品,需要有良好的耐磨性和导热性能。
检测报告显示,该模具的精度、硬度和抗磨性能均达到要求,但导热性能欠佳。
检测报告提出了一些解决方案,例如使用高导热材料或增加散热结构等,以提高模具的导热性能。
总的来说,模具检测报告是一种非常重要的质量保证工具,能够帮助企业迅速发现和解决模具中存在的问题,提高生产效率和质量。
在今后的工业制造中,模具检测报告的应用将会愈发广泛,成为企业竞争的一项重要优势。
对于企业而言,模具是一个非常重要的生产工具,因为模具的质量直接关系到产品的质量和生产效率。
而模具检测报告的出现,可以帮助企业在模具投产前进行全面的质量检测,并给出相应的改进意见,以达到更好的生产效益。
模具检测报告的应用范围很广,不仅限于汽车配件、电子零部件、机械制造等领域,还包括医疗设备、塑料制品、食品包装等行业。
注塑模具出厂自检检查报告
13 模具运水接头是否符合要求(快速接头)
14 模具是否根据设计要求安装计数器
15
模具顶针板、边锁模架、边锁天侧、编码钢印、定位环及前后模 板是否符合设计要求
16 顶出时顺畅、无卡滞、无异响
17
滑动部件有油槽(顶杆除外),表面进行氮化处理,硬度HV700。 (大型滑块按客户要求)
18 顶针板复位到底
3
进出油嘴、进出气嘴是否同冷却水嘴,并在IN、OUT前空一个字 符加G(气)、O(油)
4
模具安装方向上的上下侧开水嘴,导流槽、架上各模板有基准角符号,大写英文DATUM,字高5/16″,位置 在离边10mm处,字迹清晰、美观、整齐、间距均匀
6
模具配件无影响模具的吊装和存放,如安装时下方有外露机构 等,应有支撑腿保护
(注塑)模具出厂检验报告
日 期:2019年11月18日
模号
模具名称
制作商
检验人
检查项目 序号
标准
1 有水路铭牌 、美的铭牌、表面已按美的要求刷上油漆
模具外观
模具结构 (顶出、 活动件、
取件)
模具结构 (冷却) 模具结构 (一般浇 注系统)
模具结构 (热流道
系统)
2
冷却水嘴有进出标记,进水为IN,出水为OUT,IN、OUT后加顺序 号,如IN1、OUT1
44
模架锁紧面研配到位,90%以上面积碰到(模具平衡块应碰到 位)
45 分型面封胶部分符合设计标准
46 皮纹及喷砂达到客户要求
47 打上物料编号、材料回收标示或设计要求的标志及商标等字符
48 产品外观、尺寸、装配性符合产品图纸设计要求
49 模具试模符合设计要求
50 模具的生产周期时间是否达到设计(合同)要求 51 模具材质及硬度符合模具技术要求
注塑模具试模报告
注塑模具试模报告一、试模目的本次试模的目的是验证注塑模具的设计和制造是否符合要求,以确保模具能够满足产品的注塑要求,并对模具的性能及制造工艺进行评估和改进。
二、试模背景本次试模的产品为塑料零件,要求表面光滑、尺寸精度高、无瑕疵。
试模所用的材料为ABS树脂,注塑机参数为射出压力100MPa、射出速度50mm/s。
三、试模流程1.安装模具和调试注塑机:按照模具安装图纸和操作手册的要求,正确安装模具,并调试好注塑机的参数。
2.调整模具参数:根据产品的尺寸要求和注塑机的实际情况,调整模具的开模距离、注塑速度、压力等参数。
3.进行试模操作:将ABS树脂加入注塑机的料斗中,启动注塑机,开始试模。
四、试模结果与分析经过试模,得到了一批模具注塑的塑料零件。
通过对零件的质量和尺寸进行检查和测试,得到以下结果和分析:1.外观质量:零件表面光滑,没有明显的缺陷,达到了要求。
2. 尺寸精度:通过检测,模具注塑的零件尺寸偏差在±0.1mm以内,满足了产品的尺寸要求。
3.操作性能:模具注塑的零件能够正常运行,没有卡滞或堵塞情况。
4.模具寿命:经过试模,模具未出现明显的磨损和变形,说明模具的设计和制造质量较好。
五、改进方案通过试模结果的分析1.调整注塑机的参数:根据试模结果,进一步调整注塑机的参数,以优化模具的注塑效果。
2.改进模具设计:根据试模结果,对模具的结构和出模系统进行改进,以提高产品的质量和尺寸精度。
3.优化模具制造工艺:根据试模过程中出现的问题,对模具的制造工艺进行优化,以提高模具的寿命和稳定性。
六、总结本次注塑模具试模取得了较好的结果,产品质量和尺寸精度满足了要求。
通过试模过程中的观察和分析,可以得出改进方案,以进一步提高模具的性能和品质。
在今后的模具设计和制造中,可以借鉴本次试模的经验和教训,不断改进和提高。
模具试模报告范文
模具试模报告范文一、试模目的本次试模旨在验证模具的设计是否符合要求,检测模具的结构是否合理,并评估模具的性能与质量。
通过试模可以发现模具的弱点以及需要改进的地方,为后续的模具制造和使用提供参考。
二、试模内容1.材料选择:本次试模选用XX材料,该材料具有良好的机械性能和加工性能,常用于模具制造。
2.模具设计:本次试模采用XX模具设计方案,该方案经过多次优化和分析,力求达到最佳的模具结构。
3.试模设备:本次试模采用XX注塑机进行模具试模,该注塑机具有高精度和高稳定性。
4.试模过程:在试模过程中,根据注塑工艺要求设置注射温度、注射压力、注射速度等参数,并根据试模的需要进行模具调整和修正。
三、试模结果1.外观质量:试模结果显示,注塑件外观质量良好,无明显的瑕疵和缺陷。
2.尺寸精度:通过对试模注塑件进行测量,发现其尺寸精度达到设计要求,各个尺寸尺角均符合标准。
3.模具性能:试模过程中,模具的运行稳定,没有出现卡模、粘模等问题。
模具的开模力和射出压力良好,满足注塑工艺的要求。
4.模具寿命:经过一定的试模次数,模具仍保持良好的使用状态,暂未出现磨损和损坏的情况。
需要继续进行更长时间的试模来评估模具的寿命。
四、问题与改进1.模具结构:在试模过程中,发现模具的结构存在一定的不合理之处,例如一些细小的零件容易变形和破损,需要进一步优化设计。
2.模具冷却系统:试模过程中发现模具的冷却系统存在不均匀冷却的情况,需要进一步调整冷却通道和增加冷却设备。
3.模具材料选择:试模结果显示,模具材料具有一定的磨损性,需要考虑更换耐磨性更好的材料。
五、总结与建议通过本次试模,验证了模具的设计和结构的合理性,评估了模具的性能和质量,并发现了问题和需要改进的地方。
建议在后续的模具制造中,根据试模结果进行相应的设计优化和改进,以提高模具的性能和使用寿命。
同时,建议在模具制造过程中更加注重材料的选择和加工工艺的控制,以提高模具的耐磨性和精度。
注塑试产报告范文
注塑试产报告范文一、试产目的本次试产旨在验证注塑工艺的可行性,检测零部件是否符合设计要求,并且评估生产过程中的成本和时间。
通过试产过程中的数据记录和分析,为下一步的批量生产提供参考和改进方向。
二、试产过程1.工艺参数设定根据设计图纸和产品要求,确定合适的注塑机型和模具。
设定注塑机的注射速度、温度、保压时间以及冷却时间等工艺参数。
2.原材料选取选择符合产品要求的原材料,并进行试验确定其熔融温度和熔融流动性。
本次试产选用聚丙烯作为原材料。
3.模具试装将模具安装在注塑机上,并根据模具的尺寸调整注塑机的射出位置和模具的合模状态。
4.样品制作按照工艺参数设定好的注塑机进行试产。
首先射料,然后进行保压,最后冷却。
注意监控注塑机的温度和压力变化,确保注塑过程稳定。
5.检测与测量取出样品,进行尺寸测量、物理性能测试以及外观质量检查。
尺寸测量要与设计图纸进行对比,确保尺寸符合要求。
物理性能测试包括强度、硬度等指标检测。
6.数据记录与分析将试产过程中的数据进行记录,包括注塑机的温度、压力曲线以及样品的尺寸数据等。
对数据进行分析,找出可能的问题和改进方向。
三、试产结果通过试产验证,样品的尺寸符合设计要求,物理性能测试结果也在正常范围内,表明注塑工艺的可行性。
四、问题与改进1.原材料的选用本次试产选用的聚丙烯原材料质量良好,但在进一步的批量生产中,需要评估其他原材料的选择,以保证成本和质量的平衡。
2.注塑工艺的优化在注塑过程中,发现部分样品存在表面瑕疵,可能是注塑机的温度和压力控制不稳定造成的。
需要对工艺参数进行优化,以提高注塑过程的稳定性和产品的质量。
3.模具的维护与更换模具在试产过程中表现良好,但需要定期进行清洁和维护,确保其正常使用。
另外,当模具使用寿命到期或需要生产其他型号产品时,及时更换或进行调整。
五、生产成本和时间评估据试产数据分析,预计批量生产的成本和时间大致可控制在合理范围内,但需要进一步细化和优化。
具体成本和时间评估需在批量生产前进行。