
管线球阀过渡段材料的坡口形式.
美国工程师协会于09年1月15日给予答复: 编号:09-107
问题归纳为:如果材料不是ASME B16.34-2004,表
1中的材料,但是其化学成分和机械
性能能满足要求,该阀门是否是一个
ASME B16.34标准所定义的阀门? 答复:否。唯一的例外是ASME锅炉压力容器第Ⅱ卷 第Para5.1所列的材料可能可以使用。
但是
(1)ASME B16.34《法兰,螺纹和焊接端阀门》材 料表中无ASTM A694材料,也无ASTM A694材料的 压力-温度额定值。
(2)ASTM A694材料标准并未被ASME B31.8《输气 和配气管道系统》纳入引用规范附录A,而是归入 于未引用规范附录C。
问题提出
(1)ASTM A694材料是否可用于阀体、阀盖或过渡 段的材料?
上海SNJ邬佑靖总工向美国试验和材料协会ASTM提 问: 问题:ASTM A694中的碳钢和低合金钢的材料,如 F52和F60是否可以用于-46℃的场合?
答复:ASTM A694标准只是高强度输送领域的一部 分,并不适用于低温场合,用于低温场合推荐使用 ASTM A707标准。
中核苏阀张宗列高级工程师发表在09年第6期阀 门杂志中的论文《核电阀门的设计规范的探讨》, 在材料选择中提出: “ASME Ⅲ和RCC-M规范都规定对于承压零部件, 其材料应满足规范要求,只能选择规范中允许的材 料,并规定了允许材料的温度—压力额定值、设计 压力强度值和许用应力,而对于非承压零件的材料 则没有强制要求” 。 管线球阀因其苛刻的工况要求,设计可参照核 电标准。可理解为阀体、阀盖或过渡段材料只能从 ASME B16.34材料表中选取。
那么为什么国外供应商会选择ASTM A694材料?
很多国外供应商“望文生义”。 标准名称:《高压传送设施管法兰、管件、阀门和 零件用锻造碳钢和合金钢材料》 适用范围为:“本规范包括适用于高强度输送管路 中锻制或轧制的管法兰,管件和阀门零件。” 可见ASTM A694材料只适用于普通高压管道用的 法兰、管件和阀门,或者说只适用于普通液压系统 中用的高压锻制或轧制的管法兰管件和阀门,而并 不是专为ASME和API标准所定义的阀门而设计的。
其具备良好的互焊性。
牌 号 LF6 C ≤ 0.22 Mn Si P ≤ 0.025 S ≤ 0.025 Ni ≤ 0.4 Cr ≤ 0.3 Cu ≤ 0.4 Mo ≤ 0.12 Nb ≤ 0.02 V N Ti ≤ /
1.15 ~1.50
≤1.6 ≤1.6 ≤1.6
0.15~ 0.30
≤0.45 ≤0.45 ≤0.45
0.1 0.1 0.1
0.05 0.05 0.05
0.04 0.04 0.06
(4) 选用的过渡段材料应与袖管材料强度相匹配。
牌 号 LF6 Class1 LF6 Class2 σ b(MPa) 455 - 630 515 - 690 σ s(MPa) ≥ 360 ≥ 415 R0.5:360 - 510 R0.5:415 - 565 R0.5:450 - 570 δ % ≥ 22 20 Ψ ( %) ≥ 40 40 HB ≤ 197 ≤ 197 AKv (J) 16 20
建议:
向国外进口管线球阀时,应要求国外供应商对 选用ASTM A694作为阀体、阀盖或过渡段材料是否 符合标准作出解释,是否已经得到ASME B31.8的批
准?
(二)管线球阀过渡段材料的选择
阀体和袖管材料存在强度差异,需要一段过渡段, 因此过渡段作材料必需是ASME B16.34所定义的阀门材
(2)是否有满足标准ASME B31.8、ASME B16.34和 API 6D要求的过渡段材料?
针对问题1
上海SNJ邬佑靖总工向美国工程师协会ASME提问: 1)ASTM A694中的碳钢和低合金钢的材料是否可以 用作ASME B16.34阀门的阀体和阀盖的材料? 2)如果供需双方同意采用ASTM A694 F52或F60作 为阀体或阀盖的材料,这一阀门是否满足ASME B16.34的要求?
结论:
1. ASTM A694或modify(改良)材料不能用作API 6D
和ASME B16.34所定义阀门的阀体、阀盖或过渡段
材料。
2. ASTM A694材料或modify(改良)材料不是ASME
B31.8标准所引用的标准规范,不能用作管线球阀 过渡段材料。除非按811.222节规定:向ASME专业 委员会提交该材料的有关的化学成分和机械性能等 方面的完整资料,且应在批准后方可使用。
管线球阀过渡段材料的选择与
焊接端应力的数值分析
目
录
(一)ASTM A694材料不能作为管线球阀的 阀体、阀盖或过渡段材料
(二)管线球阀过渡段材料的选择 (三)焊接端不同接头型式的应力数值分析
(一)ASTM
A694材料不能作为管线球阀的
阀体、阀盖或过渡段材料
根据对国外供货商管线球阀材料使用的检索发 现,部份阀门公司采用ASTM A694 F52或F60作为阀
0.04~0. 11
≤0.10 ≤0.15 ≤0.09
0.01~0.0 3
≤0.012 ≤0.012 ≤0.012
L360 L415 L450
0.2 0.21 0.16
0.025 0.025 0.025
0.02 0.02 0.02
0.3 0.3 0.3
0.3 0.3 0.3
0.25 0.25 0.25
体、阀盖或过渡段材料。
捷克MSA(样本)
阀盖:ASTM A694 阀体:ASTM A694 F60 mod(改良) 美国威兰(样本) 阀盖:ASTM A694 F60(冲击测试) 意大利新比隆(样本)阀盖:ASTM A694 德国舒克(资料) 过渡段:ASTM A694 日本TIX(资料) 阀体:ASTM A694
料中的一种,符合压力温度等级的规定,并被ASME
B31.8所兼容。
(2) 选用的过渡段材料需与阀体材料A105或LF2在 ASME B16.34中同属于第一组别材料,同组别材料
具备良好的可焊性。
焊接采用埋弧自动焊,可获得优良的焊接性能,
焊后进行整体热处理消除残余应力。焊缝作100%无
损探伤。
(3) 选用的过渡段材料需与袖管材料化学成分、碳 当量和锰含量应十分接近,同属于低碳合金钢,使
管道坡口标准
管道坡口标准
管道坡口标准是指对于管道连接处的设计标准和要求。
管道坡口是指管道的两个端部,在安装过程中需要连接的部分,通常是管道末端留出的一部分,用于安装接头或法兰。
管道坡口设计的好坏直接影响到管道的运行稳定性和使用寿命。
在管道工程中,管道坡口标准十分重要,一般包括以下方面:
1.法兰标准:法兰是管道连接的重要部件,法兰的标准包括型号、尺寸、材质、连接方式等。
常见的法兰标准有ASME/ANSI B16.5、EN 1092-1等。
2.坡口形式:坡口是管道末端的加工形式,能够影响到管道连接的紧密性和密封性。
常见的坡口形式有平焊、对焊、螺纹和榫口等。
3.坡口尺寸:坡口的尺寸需要满足管道连接的要求,常见的坡口尺寸有DN15-DN600,壁厚为SCH10、SCH20、SCH30、SCH40等。
4.材质标准:管道坡口的材质需要符合管道的使用环境和使用要求,常见的材质标准有ASTM、GB、EN等。
5.密封标准:管道坡口连接需要具备一定的密封性,常见的密封标准有ASME B1
6.20、EN 1514-1等。
以上是管道坡口标准的一些方面,要求准确无误、排版整齐明了,以确保在管道工程中能够正确应用。
长输管线用全焊接球阀焊接工艺

长输管线用全焊接球阀焊接工艺(1)时间:2009-11-21来源:合肥通用机械研究院编辑:陶国庆1、概述阀门是长输油气管道为实现集输、分输和调节输量,以及为实现站内循环、设备连通、倒罐、越站和清管器收发等作业所使用的控制部件。
阀门既是保证管道运行安全的设备,又是进行管道输送自动控制和运行调度的主要工艺设备。
在长输管线阀门中,球阀使用较多。
在国家重点管道工程中,主干线截断阀全部采用进口大口径全焊接球阀,要求使用寿命必需达到30年及以上。
本文主要从全焊接球阀阀体的焊接材料、焊接方法、焊接结构、焊接工艺及相关试验等方面进行总结。
2、阀体与焊接材料2.1、阀体材料阀体通常采用碳素钢或低合金钢, 如ASTMA105、A694、A350和A516等,其化学成分对焊接时结晶裂纹的形成有着重要影响。
焊接时,焊缝中的S和P等杂质在结晶过程中形成低熔点共晶。
其中S对形成结晶裂纹影响最大,但其影响又与钢中其他元素含量有关,如Mn 与S结合成MnS而除硫,从而对S的有害影响起抑制作用。
Mn还能改善硫化物的性能、形态及其分布等。
因此,为了防止产生结晶裂纹, 对焊缝金属中的Mn/S 值有一定要求。
Mn/S值多大才有利于防止结晶裂纹,还与含碳量有关。
含C量愈高,要求Mn /S值也愈高。
Si、Ni及杂质的过多存在也会增加S的有害影响。
严格控制阀体材料采购时的化学成分,制定相关的材料采购标准,是有效避免阀体焊接时产生结晶裂纹的有效途径之一。
2.2焊丝与焊剂(1)焊丝焊丝主要作为填充金属向焊缝添加合金元素,其化学成分和物理性能不仅影响焊接过程中的稳定性、焊接接头性能和质量,同时还影响着焊接生产率。
焊丝材料主要根据阀体材料选择。
对常用阀体材料,通常所选用的焊丝材料有碳素钢焊丝(如H08MnA)和低合金钢焊丝(如H10Mn2)等。
同时,焊丝直径的选择对焊缝形状也有着较大影响,在焊接电流、电弧电压和焊接速度一定时,焊缝熔深与焊丝直径成反比,熔宽与焊丝直径成正比。
管道坡口标准
管道坡口标准
管道坡口是指管道在连接时的端部加工形式,其标准化对于管
道连接的质量和安全性至关重要。
管道坡口标准主要包括形状、尺寸、加工工艺等方面的规定,下面将对管道坡口标准进行详细介绍。
首先,管道坡口的形状应符合相关标准要求,通常有V型、U
型、X型等不同形状。
V型坡口适用于焊接连接,U型和X型坡口适
用于法兰连接。
坡口的形状应保证连接时的密封性和稳定性,避免
因形状不当而导致连接质量不佳。
其次,管道坡口的尺寸也是至关重要的。
尺寸的准确性直接影
响到连接的牢固性和密封性。
因此,在加工管道坡口时,必须严格
按照标准规定的尺寸进行加工,避免尺寸偏差过大导致连接质量不
佳的情况发生。
另外,加工工艺也是管道坡口标准中需要重点考虑的部分。
加
工工艺的好坏直接关系到坡口表面的光洁度和平整度,影响着连接
时的焊接质量和法兰连接的密封性。
因此,在加工管道坡口时,必
须严格按照标准规定的工艺要求进行加工,确保坡口表面光洁平整,无裂纹和氧化物。
此外,管道坡口标准还包括了对坡口的检验和验收要求。
在连接前,必须对管道坡口进行严格的检验,确保坡口符合标准要求,才能进行下一步的连接工作。
验收时,还需对连接后的管道坡口进行压力测试等相关工序,确保连接的质量和安全性。
总的来说,管道坡口标准是管道连接中不可或缺的重要环节,对于管道连接的质量和安全性有着至关重要的影响。
因此,加工管道坡口时,必须严格按照标准要求进行操作,确保连接的质量和安全性。
只有如此,才能保证管道连接的稳固和可靠。
全焊接管线球阀阀体材料的选择与质量控制

韧性和硬度等进行特别控制。 同时 , 出了锻件 的表 面质量要 求、 提 锻件 的试验方法和检 验规 则, 全焊接 使
管 线 球 阀 阀体 材 料 满 足 免 焊 后 热 处 理 要 求 。
关键词 :全焊接
管线球 阀 阀体
材料
质 量控 制
检验
管 道输送 经 过近 百年 的发 展 已形 成 全球 性 跨
接 阀体设 计 。分 体式 结 构一 般 由阀体 、 、 两个 左 右 副体组 成 。 阀体 与 副体 采 用 螺 栓 连 接 , 阀体 与 且 副体 面对 面 接 触 , 中间 无 间 隙 。分 体 式 阀体 材 料
的选择 与质 量 控 制 与一 般球 阀无 太 大 区 别 , 要 主
收稿 日期 :0 2— 3—1。 21 0 9 作者 简介 : 梁连金 , ,0 1年毕业于南京理工 大学机 男 20 图 1 圆筒状焊接 阀体
冲击吸收功/ J
>0 t2 (一4 ℃ ) 6 > o 4 ℃ i2 (一 6
() 3 锻造 及热 处理 要求 。锻件 需 用平 炉 、 电炉
点及凸点等缺陷存在 ; ) 2 断面或断 口上不得有层
状断 口、 区 、 亮 白点 及 非 金 属 夹 杂等 缺 陷 ; ) 得 3不 出现碳 化 物偏 析 、 迭 、 裂 、 折 开 龟裂 、 积 、 碳 、 堆 脱 晶
作 , 困难 , 维修 要求 3 0年以上使用寿命 。输送 的天然
气含硫 , 焊渣 , 铁锈 等杂质 , 出厂时要求 “ ” 零 泄漏 , 这 些苛刻要求 已成为全球性共识的采购规范 。
阀体 的焊 接 接 头 一 般 均设 计 为 窄 间 隙 厚 壁 埋 弧
焊 , 如 N S 8Cas0 例 P 4 ls 0的球 状 全 焊 接管 线球 阀 , 9 焊接 壁厚 为 10 mm 。焊 接 又是 该 产 品组 装 后 4 j
阀门管道不等壁厚对焊端坡口常用结构形式
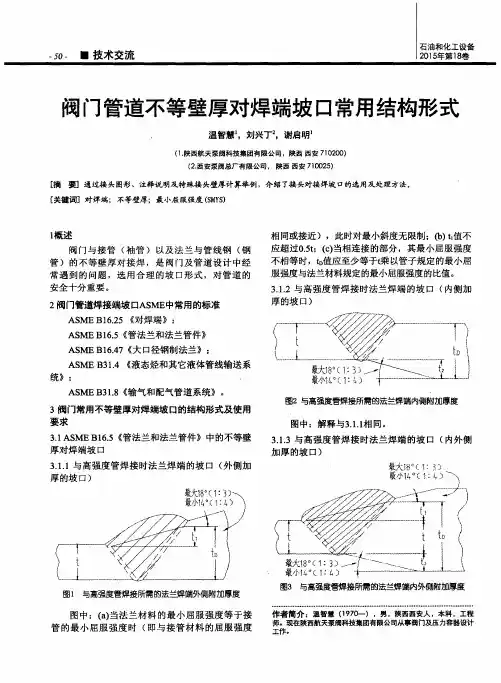
图3 与高强度管焊接所需的法兰焊端内外侧附加厚度
图 中 :( a ) 当法 兰 材 料 的 最 d , NN 强 度 等 于 接
作者简介:温智慧 ( 1 9 7 0 - - ), 男・ 陕西西安人, 本科, 工程
管 的 最小 屈 强 度时( 即 与 接 管 材 料的 屈 服 强 度 罕 现 在 陕 西 航 天 泵 阀 科 技 集 团 有 限 公 司 从 事 阀 门 及 压 力 容 器 设 计
图 中:解释 与3 . 1 . 1 相 同。 3 . 1 . 3与 高 强度 管 焊接 时法 兰焊 端 的坡 口 ( 内外侧 加 厚 的坡 口)
最大1 8 。 t { : 3 )
3 . 1 . 1与高强度管焊接时法兰焊端的坡 口 ( 外侧加 厚 的坡 口 )
图1 与高强度管焊接所需的法兰焊端外侧 附加厚度
图2与高强度管焊接所需的法兰焊端内侧 附加厚 度
AS ME B 3 1 . 8《 输 气和 配气 管道 系 统》 。
3阀门常用不等壁厚对焊端坡 口的结构形式及使用 要 求
3 . 1 AS ME B1 6 . 5《 管 法兰 和法 兰 管件 》 中的不等 壁 厚 对焊 端坡 口
ASME_RCC_M核电阀门疲劳分析的探讨
Sa = M AX ( S p1, S p2 )
Sa = M AX ( Sp1, S p2 ) / 2
∃ 疲劳使用系数的判定存在着差异, 两个规范 均要求疲劳使用系数 I t % 1 0 , 但是 I t 的值由哪几 个部分组成 , 两个规范有着很大的差别。 A S M E规 范中, I t = SUM (N r i /N i ) 。但在 RCC - M 规范中 , I t = I 1 + I2, 其中 I 1 是与启停循环有关的部分使用 系数, 规范中的公式是 I 1 = n /N a ( n 在规范中有取 值方法 , 但是规范中的描述很难在实际计算中转化 为数值 , 因此一般取 n = 20。公式中的 N a 是许用 循环次数 )。 I 2 在是指系统启停以外的工况相关的 部分使用系数, 计算 I2 的方法相当于 ASM E 规范 中计算 I t。所以, I 1 的值应该小于 0 01 。 从公式上分析 , RCC - M 规范中的疲劳使用 系数偏于保守 , ASM E 规 范的 I t 只是相当于 RCC - M 规范中的一部分。虽然在实际计算时并没有 太大的区别 , 因为其中的 I1 子项数值很小, 几乎 可以忽略不计, 不过两个标准确实存在着这样的差 异。 & 在计算疲劳使用系数时 , 两个标准也存在着 很大的差异。在筛选整理完疲劳工况以后 , 应先计 算每个工况引起的一次二次应力, 这里两个标准差 异不大 , 只是公式符号略有差异 (表 2) 。
2010年第 5 期
阀
门
∀
43 ∀
焊接 端不 同 接头 型 式 进行 分 析。 方案 一 是 按照 AS M E B 16 25- 2003 以最大角度 ( 30) 和 45)) 快 速过渡方 式 设计 的坡 口 ( 图 6 )。 方案 二是 按照 AS M E B 31 8- 2003 以小角度 ( 14) 和 5)) 缓慢过 渡和大圆弧过渡的方式设计坡口 (图 7) 。
管道焊接常用的坡口形式和尺寸
管道焊接常用的坡口形式和尺寸管道焊接是在工业和建筑领域广泛应用的一种常见技术。
为了确保焊接的质量和可靠性,正确选择和处理坡口形式和尺寸至关重要。
本文将探讨一些管道焊接常用的坡口形式和尺寸,帮助读者更深入地了解并应用于实际工作中。
一、坡口形式1. V 型坡口V 型坡口是最常见的坡口形式之一。
它以字母V的形状切割管道端部,使焊缝呈角度状。
这种坡口形式适用于大多数焊接工艺,包括手工焊接、自动焊接和机器人焊接。
V 型坡口的焊缝面积较小,能够提供较高的焊缝强度。
2. U 型坡口U 型坡口与V 型坡口类似,但呈U形状。
它相对于其他坡口形式更容易焊接,并且焊缝密度更高,提供更好的密封性能。
这使得U 型坡口在压力较高和高温环境下得到广泛应用。
3. J 型坡口J 型坡口的形状类似于字母J,即一端平直,另一端与管道端部相连。
这种坡口形式适用于较轻负载和较低压力的应用,如低温或非压力容器。
4. X 型坡口X 型坡口由两个V 型坡口交叉形成,类似于字母X。
它可以提供更大的焊缝强度和接触面积,适用于对焊缝质量要求较高的场合。
二、坡口尺寸坡口尺寸是指坡口的几何参数,包括坡口宽度、坡口深度和坡口角度。
正确选择坡口尺寸对焊接的质量和可靠性至关重要。
1. 坡口宽度坡口宽度是指坡口的开口尺寸,通常取决于要连接的管道直径和壁厚。
对于相同的管道壁厚,较宽的坡口可以提供更大的接合面积和更好的焊接强度。
但是,坡口宽度过宽会增加焊接材料的使用量和焊接时间。
2. 坡口深度坡口深度是指坡口的切割深度,通常取决于管道壁厚和焊接方法。
较深的坡口可以提供更大的焊缝体积,有利于焊接材料的填充和渗透。
但是,坡口深度过深可能会导致焊接过程中的热变形和应力集中。
3. 坡口角度坡口角度是指坡口的切割角度,通常取决于焊接方法和焊接材料。
较大的坡口角度可以提供更大的接合面积和更好的焊接质量。
但是,坡口角度过大可能会导致焊接材料的扩散和不稳定。
个人观点和理解:管道焊接中,选择合适的坡口形式和尺寸对焊接质量至关重要。
阀门坡口尺寸参数
阀门坡口尺寸参数全文共四篇示例,供读者参考第一篇示例:阀门坡口尺寸参数是指在阀门的坡口部分设计的尺寸参数,其主要作用是用来连接阀门和管道,以确保阀门能够正常运行。
阀门坡口尺寸参数通常包括坡口直径、坡口深度、坡口角度等参数,这些参数的合理设计对于阀门的密封性能、耐压性能和使用寿命都有着重要的影响。
阀门坡口尺寸参数的设计原则是要充分考虑阀门的使用环境、介质流动情况、压力等因素,以确保阀门能够在各种工况下都有稳定的性能。
在设计阀门坡口尺寸参数的过程中,需要根据阀门的类型、执行标准、压力等级等因素进行综合考虑,以确定最合适的尺寸参数。
在选择阀门坡口尺寸参数时,需要考虑以下几个方面:1.坡口直径:坡口直径是指阀门与管道连接部分的直径尺寸,通常与管道的外径相对应。
坡口直径的选择要根据阀门的口径和管道的外径来确定,以确保连接的稳固性和密封性能。
2.坡口深度:坡口深度是指阀门坡口的深度尺寸,通常需要根据阀门的结构和密封要求来确定。
坡口深度过浅会导致连接不牢固,容易发生漏气现象,而过深则会增加制造成本和安装难度。
除了以上几个方面外,阀门坡口尺寸参数的设计还需要考虑阀门的材质、工作压力、使用温度等因素,以确保阀门能够在各种工况下都有良好的性能。
合理的阀门坡口尺寸参数设计不仅可以延长阀门的使用寿命,提高工作效率,还能够降低维护成本和安装难度。
阀门坡口尺寸参数的设计是阀门制造过程中非常重要的一个环节,它直接影响着阀门的使用性能和安全性能。
只有合理设计和选择适合的阀门坡口尺寸参数,才能确保阀门在各种工况下都有稳定的工作性能,从而保障工业生产和设备运行的顺利进行。
第二篇示例:阀门坡口尺寸参数是指在阀门的设计和制造过程中时常用到的一个重要参数。
阀门坡口的尺寸参数直接影响到阀门的密封性能、流量特性和安装的方便性。
在阀门的设计和选型阶段,合理的坡口尺寸参数能够有效地提高阀门的工作效率和使用寿命,因此对于阀门制造企业和用户来说,了解和掌握阀门坡口尺寸参数是十分必要的。
7阀门焊接端坡口
企 业 标 准QB/KA07—2009焊接端坡口标准开封高中压阀门有限公司2009-09-01 实施 2009-09-01发布编制:校对:审核:会签:批准:时间:目录1 适用范围2 引用标准3 坡口型式4 坡口型式及尺寸要求4.1 Ⅰ(V)型焊接坡口4.2 Ⅱ(双V)型焊接坡口4.3 Ⅲ(V)型焊接坡口4.4 Ⅳ(双V)型焊接坡口4.5 Ⅴ(U)型焊接坡口4.6 Ⅵ型焊接坡口4.7 Ⅶ型焊接坡口焊接端坡口标准1 适用范围本标准坡口型式、尺寸适用于电站焊接阀门,其他工业用焊接阀门,可参照本标准。
2 引用标准ANSI B16.25 对接焊端DL 5007 电力建设施工及验收技术规范火力发电厂焊接篇3 坡口型式共有八种坡口形式:Ⅰ、Ⅱ型,即V型、双V型,适用于国内一般用户;Ⅲ、Ⅳ型,为按ANSI B16.25标准的 V型、双V型,适用于出口及国内有特殊要求的用户;Ⅴ、Ⅵ型为按ANSI B16.25 U型,适用于出口及国内用户用钨极气体保护焊坡口;Ⅶ、Ⅷ型适用于国内小口径截止阀对接焊、承插焊坡口形式。
4 坡口型式及尺寸要求4.1 Ⅰ(V)型焊接坡口适用于国内电站阀门,采用电弧焊、焊接管子壁厚S≤16mm,其形式与尺寸见图1和表1的规定。
Ⅰ型坡口图1表 1附注:当阀体焊接端外径尺寸大于管子外径A时,采用图中双点划线轮廓线。
适用于国内电站阀门,采用电弧焊、焊接管子壁厚S>16mm,其型式与尺寸见图2和表2的规定。
当阀门公称通经DN≥275mm的主蒸汽阀、主给水阀,采用Ⅳ坡口,按条款4.4的规定。
Ⅱ型坡口图2表2附注: 当阀体焊接端外径尺寸大于管子外径A时,采用图中双点划线轮廓线。
适用于ANSI B16.25标准,采用电弧焊,焊接管子壁厚S≤22mm,其型式与尺寸见图3和表3的规定。
Ⅲ型坡口图3表3附注: 当阀体焊接端外径尺寸大于管子外径A时,采用图中双点划线轮廓线。
适用于ANSI B16.25标准,采用电弧焊,焊接管子壁厚S>22 mm,其型式与尺寸见图4和表4的规定。
浅析全焊接球阀的焊接工艺及影响因素
浅析全焊接球阀的焊接工艺及影响因素当今全焊接球阀被广泛应用于燃气输送管道、供热设备输出管线、流体管道及各种工业设备管道中。
本文讨论并研究了在天然气输送管线、供热输送管线等方面使用焊缝工艺的焊缝要求及焊缝质量影响因素等问题,为制定全焊接球阀焊接工艺的标准提供了参考依据。
标签:全焊接球阀;工艺;使用要求;焊缝1全焊接球阀概述全焊接接线球阀是天然气管道、城市输气管道以及工业设备管道中非常重要的设备之一,其因较高的可靠性、密闭性以及高强度备受人们关注。
焊接工艺的质量较大程度的决定全焊接球阀能否在实践过程中发挥应有的作用,也在较大程度上决定管道焊接的使用安全性。
全焊接球阀焊接工艺质量与人们生活质量有着非常大的关联。
2全焊接球阀的优势全焊接球阀与人们生活质量有着非常大的关联。
其在使用过程中拥有以下几方面优势。
耐摩擦。
全焊接球阀所使用的材料以及其制作工艺决定其在使用过程中有着较强的强度,其能在长时间使用中有效克服由于摩擦问题造成的磨损。
全焊接球阀在制造的过程中使用先进的计算机技术进行跟踪调查,并根据调查结果对其不足进行改进,从而在最大程度上保证了其加工的精密度及受力均匀性[1]。
全焊接球阀密封性能好。
全焊接球阀密封性能好主要体现在两个方面。
一个方面是在全焊接球阀制作过程中:硬密封球阀的密封采用人工研磨,并要求全焊接球阀的阀芯与密封圈在完全吻合的情况下才能投入使用。
另一个方面,在全焊接球阀制作后会对其进行质量检测,淘汰密封性不强的设备。
开关轻,由于全焊接球阀的特殊设计,其密封圈底部采用弹簧使密封圈与阀芯能够更好的结合在一起,保证其在外界压力超过弹簧的预紧力时开关较为方便。
使用寿命长。
全焊接球阀使用寿命较长主要是因为其所使用的原材料以及制造工艺较为严谨,从而保证其在使用过程中的安全性、强度等方面的数据较为出色。
而全焊接球阀由于其优越的性能被广泛应用于石油、工业、航空等方面。
3全焊接球阀焊接工艺研究3.1阀门焊缝要求第一,全焊接球阀在焊接完成后保证检查人员能够按照要求利用超声波技术对焊接的部位进行仔细且深度的检查,最大程度上保证焊接质量,从而保证其在应用后能够更好的为人们服务[2]。