
模具失效案例分析
冲压模具的失效形式

2012年第05期 科技圈向导 ◇职业教育◇
冲压模具的失效形式 康爱英 (湖南信息职业技术学院湖南长沙410200) 【摘要】由于冲压模具的类型多样,其结构、材料的选择不同,加上冲模的工作条件相对复杂,生产中,冲压模具的失效形式也多种多样, 本篇就冲压模具的失效形式作简单讨论 【关键词】冲压模具:失效形式:磨损;裁模;拉深模 The failure ofthe stamping KANG Ai-ying (Hunan Institute of Information Technology Changsha Hunan 410200) 【Abstract]Of various types of stamping dies,its structure,choice of materials,coupled with the die of the working conditions of the complex variety of production,the failure of the stamping dies,this would make a simple failure of the stamping die discussion. 【Key words]Stamping die;Failure modes of;Wear;Cutting ̄]ie;Drawing die 0.引言 生产中的冲压模具经过一定时间使用后.由于种种原因不能再冲 出合格的产品,同时又不能修复的现象称为冲压模具的失效。由于冲 压模具类型、结构、模具材料、工作条件的不同,所以冲压模失效的原 因也各不相同 1.冲压模具的失效形式 冲压模具的失效形式有: 1.1磨损 模具在工作中.与成形坯料接触.并受到相互作用力产生一定的 相对运动造成磨损。当磨损使模具的尺寸、精度、表面质量等发生变化 而不能冲出合格的产品时.称为磨损失效.磨损失效是模具的主要失 效形式,为冲模的正常失效形式.不可避免。 按磨损机理,模具磨损可分为磨粒磨损、黏着磨损、疲劳磨损、腐 蚀磨损。 ①磨粒磨损硬质颗粒存在于坯料与模具接触表面之间,或坯料 表面的硬突出物.刮擦模具表面引起材料脱落的现象称为磨粒磨损。 ②黏着磨损坯料与模具表面相对运动.由于表面凹凸不平,黏着 部分发生剪切断裂.使模具表面材料转移或脱落的现象称为黏着磨 损。 ③疲劳磨损坯料与模具表面相对运动.在循环应力的作用下,使 表面材料疲劳脱落的现象称为疲劳磨损 ④腐蚀磨损在摩擦过程中.模具表面与周围介质发生化学或电 化学反应.引起表层材料脱落的现象称为腐蚀磨损 在模具与坯料相对运动过程中.实际磨损情况非常复杂。工作中 可能出现多种磨损形式.它们相互促进.最后以一种磨损形式失效。 1-2变形 模具在使用过程中.当工作零件内的应力超过材料本身的屈服极 限.便会产生塑形变形。过量的塑形变形将严重影响模具工作零件的 几何形状和尺寸而使模具不能再使用.这种现象称为变形失效。塑形 变形的失效形式有塌陷、镦粗、弯曲等 1-3断裂 模具出现较大裂纹或分离为数部分而丧失工作能力.称为断裂失 效 按断裂机理分为早期断裂和疲劳断裂 1.4啃伤 由于模具装配质量差,压力机导向精度低,模具安装调整不当,送 料误差等原因.都使得凸、凹模相互啃刃造成崩裂的现象称为啃伤失 效。 由于模具的工作条件复杂多变.一套模具在使用过程中可能出现 多种损伤形式的交互作用,它们相互促进.最后以一种主要形式失效。 2.不同类型冲压模具的工作条件和常见失效形式 一套模具是由许多零件组成的,其中工作零件(如凸模、凹模等) 对模具的质量和寿命起着决定作用。模具在使用过程中受许多因素影 响.而首要的外界因素是模具的工作条件 生产中不同类型的模具.具体工作条件不同.它们的主要失效形 式也不相同 下面以较典型的冲压模具为例分析其工作条件及常见失 效形式。 2.1冲裁模 冲裁模是使板料沿一定的轮廓形状产生分离而获得所需冲件的 模具 冲裁模的主要工作部分是凸模和凹模的刃E1.在冲压过程中对 板料施加压力.使板料产生弹形变形、塑性变形和断裂。在板料弹形变 形阶段.压力集中于刃口附近的小范围内.使刃口上的单位面积压力 增大 在板料塑性变形和断裂阶段.模具刃口的端面和侧面产生挤压 和摩擦。 模具刃口受力的大小与板料的厚度和硬度有关 而且凸模的压力 通常大于凹模的压力.特别是在厚板上冲裁小孔时.凸模所受的单位 压力更大。凸模受力越大.模具寿命就越低。 冲裁模在室温下分离板料.且受力集中在刃口附近.它的正常失 效形式为磨损.且主要为黏着磨损。由于凸、凹模刃口处于端面压应力 和侧面压应力的交汇处.同时处在端面摩擦力和侧面摩擦力的交汇 处,因此凸、凹模的刃口工作情况较差,磨损较严重。其中,凸模受力最 大,因而磨损最快。磨损将使刃口变钝,冲裁件毛刺增大,尺寸超差。 凸、凹模磨损后.必须对其刃口修模后才能使用。 冲裁模刃口的磨损过程大致分为初期磨损、稳定磨损、急剧磨损 三个阶段,如图4所示。不同的磨损阶段,模具刃口的损伤不同。 在模具使用初期。刃口锋利.与板料接触面积小,单位面积压力 大,易造成刃口塑性变形,,初期磨损阶段磨损速度较大。刃口磨损到 一定程度后.单位面积压力减小.且刃口表面塑变强化.不再发生塑性 变形.此时模具刃口的磨损主要由坯料的摩擦引起,磨损速度变缓,即 进入稳定磨损阶段。模具使用一定时间后.刃口因经受多次冲裁趋于 疲劳,局部表面开始脱落,即进入急剧磨损阶段,此时磨损速度较大, 会因冲裁件不合格而导致模具失效 2.2拉深模 拉深模是通过使坯料产生塑性变形而获得各种开口空心件的模 具。拉深模工作时.板料与凹模和压边圈之间产生相对运动,存在很大 的摩擦,因此拉深模的主要失效形式为磨损,且主要为黏着磨损。磨损 部位主要在凹模与压料圈的端面、凸模与凹模圆角半径处、压料圈口 部及凹模端面圆角半径以外的区域 在拉深过程中.模具工作表面的某些区域负荷较重.摩擦热较多, 承受挤压力较大。在工作时,模具工作表面可能与坯料间发生焊和,使 小块坯料黏附在模腔表面形成很硬的黏结瘤.即发生粘模 这些坚硬 的黏结瘤将使拉深件表面产生划痕或擦伤,降低表面质量。 【参考文献】 [1]曾霞文,徐政坤主编l冷冲压工艺及模具设计.中南大学出版社,2006 [2]翁其金主编.冷冲压技术_机械工业出版社,2005. [3]姜祖赓.模具钢.冶金工业出版社,1988. 作者简介:康爱英(1973一),女,讲师,湖南邵阳人,湖南信息职业技术学院机电工程系专业课教师,主要从事模具设计与制造技术的教学与研究。
PFMEA分析范例(第四版)

零件名称型号年/项目核心小组
控制预防发生率控制探测探测率采取的措施严重度频度探测度风险度RNP影响成型工艺642影响制品质量756混料时其它材料混入严格按照混料作业指导书操作2目测570无设备清料不充分必须把料清充分再进行操作3目测484无
影响成型工艺6水口料加入比例过高,影响成型温度及原料流动性在文件上规定水口料添加比例,操作者填写投料记录30
影响制品强度7水口料加入比例过高,制品强度降低通过前期试验验证,将水口料添加比例固化在作业文件上35过程失效模式及后果分析PFMEA项目系统供方名称及代码编号/版本号 共 页第 页子系统关键日期 编制中央吹面风管前段总成零件件号8108510-BD01最初 修订F102/2015阶段状态□样件 □试生产 ■生产顾客批准 现行控制过程风险度RNP建议措施分类潜在失效的起因/机理
原料水口加入比例不对潜在失效后果严重度
型胚含杂质产品报废塑料性能不稳定
7配料时混料不均匀项目/功能要求潜在失效模式责任和目标完成日期措施结果
人工混料4试用判断2无
5试用判断2无制品开模吹胀产品报废8气压不足造成气缸吹针无法退回气缸气针加工锥度1目测540无制品开模吹胀产品报废8气缸被制品裹住,无法回位气缸气针加工锥度1目测540无
Z口模规格过大造成型胚太厚Z工艺调节失误型胚太厚调整型坯厚度模具表面的排气性差,致使成型时型胚和模具间产生反压增加排气孔的数量
混料时其它材料混入材料作标识并分开摆放2目测570无设备清料不充分严格控制工人必须充分清料后才能生产1目测535无成型模具内含有异物发现后立即清理模具1目测535无型胚太长,导致导柱夹料控制射料时间和料坯厚度模具受到损伤,造成粘模及时发现并修理模具
口模太小造成吹胀比过大,型胚吹得太薄确定合适的口模并一直用此口模制作产品本体吹塑成型:塑料以熔融状态在封闭模具型腔内成型成型完好符合外观尺寸等要求制品粘模制品重量超过重或太轻制品容易后变形7确定合适的口模并一直用此口模制作产品2电子秤342无
DFMEA设计失效模式及后果分析

光泽度≥90光泽度太小与车身颜色不一致,引起顾客不满意4SC油漆不合格2明确的告知供方油漆进料时做试样,与色样进行对比色泽均匀色泽不均匀影响美观,顾客抱怨4SC油漆不合格2明确的告知供方油漆进料时做试样,与色样进行对比附着力≤2级附着力超差漆膜脱落,产品外观不良,引起顾客不满意7SC油漆不合格2明确的告知供方用划格法做试验
硬度≥HB硬度太小易划伤造成外观不良5SC油漆不合格2明确的告知供方试验色差≤1.0色差超差与车身颜色不一致,引起顾客不满意5SC油漆不合格2将要求明确的告知供方试验漆膜厚度≤15产品外观不良5SC设计错误2设计评审50≤漆膜厚度引起橘皮、流挂等外观不良5SC设计错误2设计评审8SC材料不合格2将要求明确的告知造粒车间试验现行设计控制 预防现行设计控制 实现严重度S潜在失效模式
振动耐久性≤8产品功能要求
15≤漆膜厚度≤50
振动耐久性潜在失效后果级别潜在失效起因/机理频度O项目名称:关键日期: 20xx-xx-xxXXX汽车零部件有限公司DFMEA潜在失效模式及后果分析
产品名称:设计责任部门:8结构弱,强度不足3设计评审热变形温度≥100℃热变形温度≤100℃易变形4SC材料不合格3将要求明确的告知造粒车间定期试验洛氏硬度R≥70洛氏硬度R≤70易划伤,造成外观不良4SC材料不合格2将要求明确的告知造粒车间原材料试验冲击强度≥160J/m冲击强度≤160J/m易断裂8SC材料不合格2将要求明确的告知造粒车间原材料试验弯曲强度(23℃)≥27Mpa弯曲强度(23℃)≤27Mpa刚性不足易变形4SC材料不合格2将要求明确的告知造粒车间原材料试验拉伸强度≥22Mpa拉伸强度≤22Mpa易断裂8SC材料不合格2将要求明确的告知造粒车间原材料试验断裂伸长率110%断裂伸长率≤110%易造成断裂8SC材料不合格2将要求明确的告知造粒车间原材料试验
耐高温性不耐高温性性能下降、强度下降发粘异臭味8SC材料不合格2将要求明确的告知造粒车间原材料试验耐热循环性能良好耐热循环性能差易变形、早期失效8SC材料不合格2将要求明确的告知造粒车间原材料试验耐振动性性能良好耐振动性性能差易变形、断裂、脱落8SC结构设计不合理3设计评审8SC材料不合格2将要求明确的告知造粒车间原材料试验8SC结构设计不合理3设计评审耐气候老化性能良好耐气候老化性能差变色、早期失效8SC材料不合格3将要求明确的告知造粒车间原材料试验早期损坏
吹塑成型pfmea分析范例

项目名称:编制:PFMEA编
号:
车型/车辆:FMEA
日期:页码:
核心小组:
现行预防
过程控制O頻
度現行探测
过程控制D探
測度采取的措施和
生效日期SODRPN
材料漏检受入原材料
不良,导致制
造出不良品
、报废品7来料定位不
明确,将未
检物料混进
已检物料中明确指定
待检区,
提供检验
记录2IQC 抽检228无
影响正常生
产进程5检查人员不
熟悉检验标
准检查人员
培训考核
合格后才
能上岗2资格认证220无
判定标准不
明确进料检验
标准2IQC 抽检228无
因检具使用
频率过大,
造成检具失
效每年为周
期进行检
具校正1送检测机
构校正214无
数量短缺影响正常生
产进程5供应商来料
短缺仓库核对
送货单,
对数量进
行100%
确认2自主检查
全检220无
核对供应商
提供的检验
、检测报告
是否与要求
一致环境物质超
标造成客户退
货、索赔7供应商来料
不符要求供应
商提供
ROHS报
告1核对供应
商提供的
ROHS报
告214无潜在的失效
起因/机理建议措施责任及目
标完成日
期RPN分類S
严重度
7潜在的失效
模式
误判制程要求
对原材料进
行检查以保
证购入符合
使用要求的
合格物料現行過程控制措施執行的结果过程步骤
功能
1、原材料检验潜在的失效
后果
将不良品误
收,导致制
造出不良品
、报废品/关键日期:/PFMEA(过程潜在失效模式后果分析)
过程责任部门:审核:
第 1 页
项目名称:编制:PFMEA编
号:
车型/车辆:FMEA
日期:页码:
核心小组:
现行预防
过程控制O頻
度現行探测
过程控制D探
測度采取的措施和
生效日期SODRPN潜在的失效
起因/机理建议措施责任及目
标完成日
期RPN分類S
严重度潜在的失效
模式制程要求現行過程控制措施執行的结果过程步骤
功能潜在的失效
后果/关键日期:/PFMEA(过程潜在失效模式后果分析)
过程责任部门:审核:
操作员失误
没按照规定
比例要求进
行配比每日上班
前进行宣
导2自检456无
电子称失灵每年外校
一次2自检228无
投错料产品无法成
型、尺寸不
符8原材料摆放
混乱分类摆放
好2自检232用物料标
中厚度板材冲裁过程中冲裁模具镶块刃口失效有限元分析

・42・ 文章编号:1002—6886(2007)03—0042—04 中厚度板材冲裁过程中冲裁模具镶块刃口失效有限元分析
刘卉 ,刘剑 ,吕洪玉 (1.天津科技大学机械工程学院,天津300222;2.河北工业大学机械学院,天津300130) 播善 应用板材成形犬变形理论和三维非线性动态显式有限元分析技术,利用ANSYS ̄4of-的LS—DYNA模块动态模拟了 汽车覆盖件中厚度板材冲裁成形过程,得到了汽车覆盖件冲裁模镶块刃口应力场应变场的分布情况,进_而务辫‘亍逢成铸 造攀共钢镶块刃口崩刃、塌 、横裂等失效现象的机理。 j。 一 关罐词:模其馥块lI刃 口。‘该材冲裁大变形动态显式有限元 00 0 中厦分类号:Tc356.1t文献表示码:A 一 l1÷ 0 _
The FAilure Fea Analysis of the Blanking Die Insert Edge in the Middle Thickess Sheet Metal Blanking Proessing LIU Hui,LIU Jian,LV Hong-yu Abstract:The sheet—forming large deformation theory and the 3 D non—linear Dynamic explicit FEA technique is used to simulate the blanking process of the automotive panels middle thickness sheet based on IS—DYNA module of ANSYS.The distribution of stress field is obtained.So the mechanisms of the failures which cause the tipping and the fissure etc in the blanking processing are analyzed. Key words:inse ̄die;edge;sheet metal forming;large deformation;dynamic explicit finite element method . 一一 范围奠定了坚实的理论基础。 l 刖舌 铸造模具钢镶块被广泛应用于形状复杂的大型汽车 覆盖件修边、冲孔模的凹凸模,是当今汽车覆盖件模具镶 块理想的成形工艺。目前许多汽车模具制造厂均采用铸 造火焰淬火钢(7CrSiMnMov)制造中厚度薄板(板厚等于 或低于1.2 mm)的汽车覆盖件冲裁模具镶块。根据厂家 实际使用情况反映,在冲裁厚度低于l mm的汽车钢板时 冲裁模具铸造模具钢镶块具有较高的使用寿命,而在冲裁 板厚大于1 mm的汽车钢板时铸造模具钢镶块使用寿命 大多达不到设计要求,各汽车模具生产厂家迫切地希望提 高中厚度板材冲裁过程中铸造镶块的使用寿命。为了提 高铸造模具钢镶块使用寿命,在铸造工艺和冲压工艺不变 的前提下,就必须分析中厚度板材在冲裁过程中镶块刃口 应力场和应变场的分布情况,以便模具厂家通过优化镶块 刃口外形尺寸和确定镶块刃口受力范围来保证冲裁模具 镶块的使用寿命。 从本质上分析,汽车板材冲裁过程属于金属大变形塑 性变形范畴,可应用大变形理论和有限元法分析板材冲裁 过程中铸造模具钢镶块刃口受力变形的机理。因此,本文 利用动态显式有限元软件ANSYS/LS—DYNA对典型的中 厚度板材冲裁过程中冷冲模具铸造镶块刃口进行有限元 分析,得到了该工况下镶块刃口尖部受力分布情况,为铸 造模具钢镶块刃口失效分析和合理确定刃口的表面淬火 2 中厚度板材冲裁过程中冲裁模镶块刃口失效 力学分析 板料冲裁过程是一个集材料非线性、几何非线性、接 触边界非线性的多重非线性相互耦合的问题。在板材冲 裁成形过程中,板材塑性变形主要集中于凸模、凹模间隙 所限定的极窄范围内,板料变形异常剧烈复杂,属于金属 大变形范畴。由于板材最终断裂需要冲裁模铸造模具钢 镶块刃口的剪切作用,因此在实际冲裁过程中镶块刃口应 力场和应变场也较为复杂。 在凸模、压边圈、凹模的挤压作用下,板材变形主要集 中在上下冲裁模刃口连线为中心的纺锤形区域,板材连续 发生剪切、拉伸、弯曲等多种变形成分,最终实现板材断裂 的复杂过程。板材冲裁过程二维简化模型如图1所示。
塑胶行业PFMEA案例
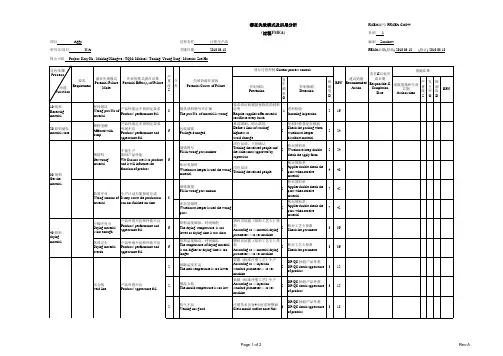
控制预防Prevention发生频率O控制探测Detection探测度D采取措施和生效日期Action taken严重度S发生率O探测度DRPN10 收料Receivingmaterial材料错误Wrong part No.ofmaterial产品性能达不到预定要求Products' performance fail8提供原料牌号不正确The part No. of material is wrong要求供应商提供每批次的材料证明Require supplier offer materialcertificate every batch1进料检验Incoming inspection21620 原料储存material store颗粒受潮Affected withdamp产品性能达不到预定要求外观不良Products' performance andappearance fail6包装破损Package damaged堆高限制,防止破损Define a limit of stackinghighness toavoid damage2发料时检查是否破损Check the packing whenwarehouse keeperdistribute material224填错料号Fill in wrong part number岗位培训,主管确认Training the related people andthe ticket must approved bysupervisor2核对领料单Warehouse keep doublecheck the apply form224库房发错料Warehouse keeper issued the wrongmaterial岗位培训Training the related people2核对领料单Applier double check theparts when receivematerial448填错数量Fill in wrong part amount2核对领料单Applier double check theparts when receivematerial742库房发错料Warehouse keeper issued the wrongparts2核对领料单Applier double check theparts when receivematerial742干燥不充分Drying materialis not enough产品外观不良和性能不良Products' performance andappearance fail6烘料温度偏低,时间偏短The drying temperature is toolower or drying time is too short物料员依据《烘料工艺卡》烘料According to <> to set machine2核对工艺卡参数Check the parameter336烘料过头Drying materialoverdo产品外观不良和性能不良Products' performance andappearance fail6烘料温度偏高,时间偏长The temperature of drying materialis too higher or drying time is toolonger物料员依据《烘料工艺卡》烘料According to <> to set machine2核对工艺卡参数Check the parameter336
Cr12MoV模具开裂失效原因分析
2019年 第10期 热加工M
材料缺陷aterial Failure
18Cr12MoV模具开裂失效原因分析
■ 龙必查
摘要:采用光谱分析仪、洛氏硬度计、光学显微镜对热处理时未发现开裂,却在热处理后精加工时出现裂纹的模具的化学
成分、表面硬度、金相组织进行分析。得出结论:模具开裂的原因不是热处理造成的,而是在热处理前的原材料中共晶碳
化物不均匀度级别与标准规定值不相符,碳化物偏析严重,呈不良状态分布,局部区域聚集成堆。该不良组织破坏了基体
材料的完整性,在锻打时形成锻造裂纹,在热处理过程中产生巨大的应力差,使模具在锻造后的热处理过程中该裂纹进一
步延伸扩展所致。
关键词:Cr12MoV钢;裂纹;共晶碳化物;网状碳化物
Cr12MoV钢属于高碳高铬型
冷作模具钢,经热处理后具有较
高的强度、硬度和耐磨性以及足
够的韧性。采用二次硬化法热处
理后具有回火硬化效果,是热硬
性和耐磨性较好的冷作模具钢。
由于材料中添加Mo、V等合金
元素,因而具有耐磨、不变形、
耐冲击等特性。与Cr12相比,Mo、V的加入,细化了奥氏体
晶粒,改善了韧性,更加提高了
钢的淬透性和在高温下的抗拉强
度,降低了钢对回火脆性的敏感
性,热处理模具具有尺寸稳定性
好、淬透性好的特点。Cr12MoV钢的退火规范:
加热温度为850~870℃,在此温
度停留保温,保温时间取决于
工件的透烧时间,等温温度为720~750℃,随炉冷却到500℃
出炉。淬火前先经650~680℃加热,保温1~1.5h在静止空气中冷
却,以消除机加工应力。如采用
一次硬化法,钢的热加工规范温
度可采950~1050℃,淬火加热
前经500~650℃和800~850℃两
次预热,加热后在空气中进行适
当预热。用热油(120~150℃)
淬火,待冷至180~200℃时即出
油空冷,随后立即进行回火。
如模具零件的厚度≥150mm,
在油中淬硬更佳。回火温度150~180℃,在静止空气中冷
却,回火2次,硬度≥60HRC。
冲压件过程PFMEA案例
P.
N.
料厚错误损坏模具9供应商发错料片2进货检验料厚236无
材料牌号错误零件报废7供应商填写错误供应商发错料片2进货检验、材质化验570无
料片磕碰伤角变形零件报废清洗机损坏8原材料质量差运输过程中造成5进货检验3120 退料,要求应商赔偿2010.10.20退料,要求应商赔偿252
料片不清洁零件报废清洗机损坏8原材料质量差运输过程中造成2进货检验232无
2量检具失效3量具一年鉴定一次318无
2检验员操作不当2岗前培训岗位技能培训28无
2存放区域划分不明2定置存放28无
2标识不清或错误1按图纸做标识24无
10清洗料片划伤零件不良5B清洗机不清洁5定期保养375清洁保养2010.11.20定期清洁保养333频度数O不易探测度数D措施结果
建议措施责任及目标完成日期采取措施严重度数S级别潜在失效原因/机理频度数O当前过程控制-预防-探测不易探测度数DR.严重度数S潜在的失效后果
影响生产
发、领、用错材料XXX制造有限公司潜在失效模式和后果分析(过程FMEA)
过程功能/要求
05原材料入库潜在失效模式
错、漏检
原材料混放、标识不清
3840518671.xls 第 1 页
P.
N.频度数O不易探测度数D措施结果
建议措施责任及目标完成日期采取措施严重度数S级别潜在失效原因/机理频度数O当前过程控制-预防-探测不易探测度数DR.严重度数S潜在的失效后果XXX制造有限公司潜在失效模式和后果分析(过程FMEA)
过程功能/要求潜在失效模式
8工艺参数错误2生产前核对工艺参数232无
4模具状态不佳3模具优化,制定质量提升计划336无
7模具定位不稳2模具日常保养228无8材料材质性能差2材质化验232无
8工艺参数错误2生产前核对工艺参数232无
8模具状态不佳1模具优化,质量提升216无8工艺参数错误2生产前核对工艺参数232无5钢印磨损1QRK首检,抽检,末检210无
零件压印,凸点零件返修5模腔内油污多9生产前首检合格后批量生产3135及时清洁模具2010.11.26生产前定期保养352
潜在失效模式及后果分析PFMEA(案例)
潜在失效模式及后果分析
(过程FMEA)
FMEA编号: PF001
项目名称: QVR系列 汽车线 过程责任: 第 1 页,共 4 页
规 格:0。75、1。0、 1.5、2.5、4、6 mm2 关键日期: 2003-3-12 编制人:
核心小组: FMEA日期(编制):2003-3-11(修订):
序号 过程功能
要求 潜在失效模式 潜在失效后果 严重度S 级别 潜在失效起因/机理 频度O 现行过程控制预防 现行过程控制探测 探测度
R P N 建议措施 责任及目标完成日期 措施结果
采取的措施 S O D R P N
1 束绞 铜丝跳股
引起成品线材表面有股纹、起包,火花电压测试通不过 7 绞线机内导轮不灵活 2 每班开始时手感检查导轮是否灵活 操作工每两小时目测一次。检验员每两小时目测检查,查看是否有跳股 7 98 无
7 放线张力不同 2 检验员每两小时用张力表检查放线张力是否相同 操作工每两小时目测一次。检验员每两小时目测检查,查看是否有跳股 4 56 无
铰链卷圆模具设计与材料失效分析
铰链卷圆模具设计与材料失效分析
第一章 冲压工艺设计
1.1 冲压工艺分析
1.1.1零件分析
该零件用于电信设备的固定或连接,零件材料为SS400,属于软刚,冲压性能较好,适合冲裁、拉伸、弯曲等,工件结构较简单,普通的冲裁.弯曲.拉伸完全能够满足要求。该零件一般为中批量生产,故生产时需考虑其经济性。
1.1.2根据零件形状、尺寸、精度和材料进行工艺分析
1. 冲裁工艺分析
(1) 该零件形状简单,没有悬臂及狭槽,外型转角为R5圆角,根据《冲压工艺与模具设计》表2.6.1,最小圆角半径R应≥0.25t=0.625,零件圆角完全满足要求;
(2) 根据《冲压工艺与模具设计》表2.6.2凸模冲孔的最小尺寸为d≥2.5mm,该零件最小冲孔尺寸dmin=4.2mm,故符合冲裁要求;
(3) 查《冲压工艺与模具设计》2.6.4,最小孔间距Lmin=2t=5mm,该零件中最小孔间距为70mm,L≥Lmin,故该零件孔间距满足要求;
(4) 该零件的最小壁厚C=3.8mm,t=2.5mm,满足C>t,因此模具强度和零件质量符合要求。根据《冲压工艺与模具设计》图2.6.3中公式C≥R+0.5t,则R+0.5t=5+0.5×2.5=6.25mm, 该零件中lmin=2.73mm,6.25mm>2.73mm,则不满足l>R+0.5t,不满足最小孔壁要求,因此工件需先冲孔后弯曲,或在先弯曲再冲孔时考虑冲孔方向应在凸缘底部。
(5) 查《冲压工艺与模具设计》表2.6.5得:当材料厚度t=2.5mm时,冲裁件的外形与内孔尺寸公差为0.400.20mm,查表2.6.6得:冲裁件孔中心距的公差为0.25mm,零件上冲裁件孔中心距为70mm,是自由公差,精度一般为IT14级,则该工件的冲裁精度完全满足要求;