
永钢连铸坯热送热装生产实践参考文本
永钢连铸坯热送热装生产实践参考文本
In The Actual Work Production Management, In Order To Ensure The Smooth Progress Of The Process, And Consider The Relationship Between Each Link, The Specific Requirements Of Each
Link To Achieve Risk Control And Planning
某某管理中心
XX年XX月
永钢连铸坯热送热装生产实践参考文本使用指引:此安全管理资料应用在实际工作生产管理中为了保障过程顺利推进,同时考虑各个环节之间的关系,每个环节实现的具体要求而进行的风险控制与规划,并将危害降低到最小,文档经过下载可进行自定义修改,请根据实际需求进行调整与使用。
介绍了20xx年以来永钢热送热装工作开展情况和做好
热装生产的经验,节能降耗效果十分显著,并对制约热装
生产的不利因素和未来热装效益增长潜力进行了初步分
析。
连铸坯热送热装是钢铁行业重点推广的节能技术之
一,具有节约能源,提高加热炉生产能力,减少连铸坯烧
损和钢坯内外温差,提高产品成材率,加快物流流动和减
少钢坯多次倒运等优点。
轧钢加热炉是钢铁生产中的重要
设备,也是主要的耗能设备之一,在轧钢工序耗中约占
65%~70%。
因此,实施连铸坯热送热装技术,降低轧钢加
热炉的能源消耗是提高钢材产品竞争力的重要因素。
尤其
是20xx年永钢开始对产品进行提档升级,开发冷镦、中碳
钢等工业用材,线材产品以优特钢为主,产品结构更加复杂,使连铸坯热装率逐步下降。
近年来,连铸坯的热送热装主要集中在品种相对较少、生产批量相对较大的炼钢一厂3#连铸机和与之对应的线材二厂。
同时3#连铸机出坯辊道与线材二厂加热炉车间距离不足50米,为连铸坯热送热装提供了有利条件。
主要存在的问题及原因
(1)线材二厂与炼钢一厂地理位置最近,但连铸坯仍采用传统的物流运输模式。
(2)炼钢一厂3#连铸机至线材二厂原有的热装热送装置中提升机对连铸坯的直线度要求高,当连铸坯稍有弯曲时,提升机无法提升连铸坯至上料辊道,被迫中断连铸坯热装热送。
(3)原有的热装热送装置由于直送辊道相对较短,无法放置多余的连铸坯,中间又未设置连铸坯缓冲台架,因
此,在轧钢发生突发故障停产时,难以满足连铸坯按炉送钢的质量要求。
(4)炼钢一厂3#连铸机连铸坯质量波动大,改判、待批的连铸坯影响了连铸坯的热装热送;线材二厂频繁更换品种、规格影响了连铸坯的热装热送;炼钢一厂和线材二厂各类故障仍经常发生、计划检修安排的不同步等原因影响了连铸坯的热装热送。
(5)采用传统的汽车热装热送方式,炼钢一厂3#连铸机与线材二厂之间缺乏有效的沟通协调,不能共享相互的生产信息;线材二厂热装热送的热装温度和热装率仍采用人工采集、记录的方式,自动化程度低,导致工作量和统计偏差均较大。
(6)20xx年1-9月份线材二厂钢坯热装率仅有40%左右,钢坯热装温度平均在400℃以下。
改进技术措施
为了实现连铸坯热送热装,充分发挥了炼钢一厂3#连铸机与线材二厂之间的地理布局优势和产能匹配优势,在两个厂之间设计了一套热送热装装置,具有以下特点:(1)对移钢机进行改造,可以实现双向运动,当连铸坯需要热送时,移钢机能够将连铸坯送到转向辊道上;当连铸坯不需要热送时,移钢机能够将连铸坯送到步进式冷床上。
(2)在直送辊道上新增了红外线热检仪,当热检仪检测到辊道有热钢坯时,才启动前道辊道电机输送热钢坯;当热钢坯过去后,热检仪检测到辊道上热钢坯输送完成,后道辊道电机立即停止运行,整个直送辊道实现了节电目标。
(3)在直送辊道上方新增保温罩,一方面降低连铸坯散热速度,另一方面防止连铸坯因散热不均匀导致的弯曲;热送辊道轴承座采用水冷却,保护辊道设备的长效运
行。
(4)连铸坯在线称量装置解决了钢坯理论重量与实际重量之间的差异,保证了炼钢和轧钢成材率、金属收得率等指标的准确性。
(5)连铸坯送到线材二厂厂房内,行车用机械式夹具将高温钢坯从直送辊道上提升到加热炉上料辊道上,完成了连铸坯的热送热装。
(6)设计开发了钢坯热送温度在线测温和热装率的在线统计软件,解决了人工测温数据不准和统计工作量大的问题,同时为加热炉司炉工根据连铸坯热装温度来实时调节高炉煤气用量提供了便利。
(7)在炼钢一厂和线材二厂之间设置称重装置、连铸坯热送信号、转向辊道监控等连铸坯热装热送的生产信息互通机制,在关键岗位有明确的联络方式和监控,双方通过加强沟通,根据生产情况及时进行信息反馈,确保热装
热送生产正常。
(8)连铸坯经辊道送到线材二厂厂房内,钢坯表面温度达到696℃,芯部温度更高,比汽车运输的钢坯表面温度高390℃,节能优势非常明显。
管理措施
4.1 合理安排生产计划及调度
(1)销售处和总调办从生产调度的角度来提高连铸坯的热装热送率,以线材二厂成品市场需求计划来编制炼钢一厂3#连铸机生产计划,保证双方的同步性。
(2)在轧钢分厂重新分配轧制规格系列,通过专业化和批量化轧制,减少轧制规格的更换频次来保证炼钢和轧钢产能的匹配性。
(3)炼钢一厂3#连铸机与线材二厂的月度计划检修和年度计划检修实现联动,保证同步性,通过互通生产信息,双方日常的检修维护实现同步性。
4.2 标准化管理
(1)规定了炼钢一厂交接班核对批号、坯料支数的时间,争取每个交接班在30分钟内完成这些工作,来提高钢坯热装热送的比例。
(2)规定在线材二厂连铸坯入炉前,炼钢一厂3#连铸机钢坯成分能实时传输到线材二厂。
为便于加热炉加热制度,制定了冷热坯的温差范围对应不同的加热方式,确保坯料加热质量和煤气消耗。
(3)制定了钢坯热装热送岗位人员的考核制度,提高了相关岗位人员的责任心。
(4)规定炼钢、轧钢定期对钢坯热送热装的数据进行统计分析和上报,不断提高热装热送水平。
实施效果
5.1 降低吨材高炉煤气单耗和氧化烧损
线材二厂20xx年度与20xx年度1-7月份同期累计高
炉煤气单耗和氧化烧损分别比去年同期下降了73.03m³/t 和3.12Kg/t。
5.2 热装温度和热装率有显著提高
20xx年1-7月累计平均热装温度为540℃,平均热装率69.77%,分别比去年同期提高了220℃,热装率提高了18.53%。
5.3 效益计算
以线材二厂年轧制量90万吨计算,连铸坯热装热送率69.77%计算,(按照20xx年1-7月份平均计算),比20xx年同期节约高炉煤气增效657.27万元,降低氧化烧损增效万元,节约汽车运输费用59.65万元。
另外连铸坯热送后,增加了辊道运输量,但减少了炼钢步进式冷床和行车的运行量,而辊道运输耗电量要远小于上述两种设备的耗电量。
以上三项合计全年可为公司增效1278.52万元。
近年来,热送热装工作取得了卓有成效的进步,实施热装生产缓解了加热炉能力不能满足轧机能力的矛盾,热装生产单位的机时产量提高,技经指标得到改善,各项能耗也随之下降,取得了较好的经济效益。
随着制约当前热装生产的主要矛盾逐一解决,今后全公司的热装总量和热装温度将进一步提高,节能效果也会更加显著。
请在此位置输入品牌名/标语/slogan
Please Enter The Brand Name / Slogan / Slogan In This Position, Such As Foonsion。
宽厚板产线连铸板坯热送热装实践
宽厚板产线连铸板坯热送热装实践摘要:介绍某4100mm宽厚板产线连铸板坯热送热装生产工艺的生产计划组织、轧制技术应用、质量过程控制以及炼钢-轧钢生产一体化管理。
关键词:厚板;连铸板坯;热送热装;改进措施1 前言连铸板坯热送热装工艺是20世纪80年代研究推广的一项新技术,该技术优势主要是节碳降耗,绿色环保,减少氧化烧损,提高成材率,缩短生产制造周期和降低板坯资金占用等,因此热送热装工艺被国内外众多钢铁企业所青睐。
某4100mm宽厚板产线于2009年建成投产,在产线建设方面考虑了炼钢与轧钢工序短流程规划设计,连铸板坯二次切割具备在线热坯辊道切割和离线冷坯辊道切割两条生产作业线,在很大程度上为实现热送热装的提供基础条件。
某4100mm宽厚板产线没有保温坑等装置,连铸坯由直接热装轧制(CC-DHCR),热装轧制(CC-HCR),冷装炉加热后轧制(CC-CCR)等3种轧制方式构成。
2 加热炉与轧机情况介绍某4100mm宽厚板产线车间实施连铸坯热送热装生产工艺的装备为:(1)3座步进梁式蓄热加热炉。
加热炉有效尺寸:48.8m(长)╳8.8m(宽)=429.44㎡,双排装料。
采用高焦转混合煤气加热,蜂窝体空气单蓄热,侧供热方式,空气预热温度950~1050℃。
二次切割后坯料尺寸80~300mm╳1350~2500mm╳2200~3800mm。
常温~850℃的坯料装炉温度,其中单位燃耗冷装1.25GJ/t(坯),加热炉生产能力220t(坯料)/座·h。
(2)四辊可逆式粗轧机最大轧制力60000 KN,传递力矩2╳1433 KN·m。
四辊可逆式精轧机最大轧制力86000 KN,传递力矩:2╳1273 KN·m,平均轧制小时生产能力308t/h。
3 影响热送热装的原因及对策措施连铸坯热送热装工艺的核心是“热”,如何最大限度地利用连铸坯的潜热、显热,是评价热送热装工艺实施效果的重要标志。
连铸坯热送热装的生产与实践

第3 O卷第 4期
20 0 8
Vo. O No 4 13 .
Au . 2 0 g ,0 8
GANS U METAL LURGY
文 章 编 号 :6 24 6 (0 8 0 -0 90 17 - 1 20 )40 1 -3 4
Ke od :ocsn ie; oo o cag gpoest hoo ngmetepr ne yW rs cnat gbltm tr t hr n r s; c lg maae n;xe ec i l h i c en y i
1 引 言
能 源是 国 民经 济发 展 的物 质基 础 , 节约 能 源 对 保 证我 国经 济 的 快 速 发 展 起 着 重 要 的作 用 。 近 年 来, 随着 连铸 技术 的不 断进 步及 全连铸 工艺 的实 施 , 推 动 了连铸 坯热 送 热装 工 艺 的发 展 , 铸坯 热 送 热 连 装 工艺 是冶 金行 业 内重 点推 广 的 l 节 能增 效 的 8个
的生 产 向连续化 、 成木 、 质 量 、 效 益 的 方 向发 低 高 高
展 ¨。
cag gpoes pou ecni rbeeoo i b nf doe x r nefr eeazt nadapi t n hr n rcs, r c os eal cn mc eet f r pi c nr i i pl ai . i d d ia n ee e og lao n c o
中 图分 类 号 :下 7 . 17 7 2 文献标识码 : A
Th o uc i n a d Ex e i n e o t Ch r i g Pr c s f Co c si g Bi e e Pr d to n p re c f Ho a g n o e s o n a tn l t l
连铸坯热装热送攻关方案的工艺流程与参数调整

连铸坯热装热送攻关方案的工艺流程与参数调整连铸坯热装热送技术是冶金行业中一种常见的炼钢工艺,它有效地提高了铁水的产量和连铸坯的质量。
在实际生产中,正确掌握连铸坯热装热送的工艺流程和参数调整是确保产品质量和生产效率的关键。
本文将探讨连铸坯热装热送攻关方案的详细工艺流程以及参数调整的重要性。
一、连铸坯热装热送工艺流程连铸坯热装热送工艺流程主要包括原料准备、连铸坯热装、热送过程和设备调试等环节。
具体流程如下:1. 原料准备:包括熔化铁水、加入合金和脱气等工艺。
优质的原料是获得高质量连铸坯的基础。
2. 连铸坯热装:将铁水倒入连铸机的水口,并通过合适的装备将铁水顺利地引导到结晶器中。
同时,应根据产品要求调整结晶器和浇注室的参数,确保铁水均匀流动,避免产生气孔等质量问题。
3. 热送过程:在结晶器中,连铸坯逐渐凝固并形成固态,然后通过辊道等设备传送到下一工序。
热送过程的关键在于控制连铸坯的温度和形状,以确保连铸坯具备良好的可锻性,不易产生裂纹等缺陷。
4. 设备调试:调整连铸机的各项参数,例如结晶器的冷却水量、辊道的速度等,并实时监测连铸坯的温度和形状,及时发现问题并进行调整,以确保工艺的稳定性和连续性。
二、参数调整的重要性参数调整是连铸坯热装热送工艺中不可或缺的一环。
适当调整参数可以提高产品的质量和工艺的稳定性,同时能够降低生产成本和能源消耗。
参数调整的重要性主要表现在以下几个方面:1. 控制连铸坯的温度:连铸坯的温度直接影响到产品的质量,合理控制连铸坯的温度可以改善产品的内部结构,减少表面缺陷的产生。
2. 调整结晶器和浇注室的参数:结晶器和浇注室的参数对连铸坯的形状和质量有重要影响。
必要时,通过调整结晶器与浇注室的冷却水量、喷水位置等参数,可以改善连铸坯的凝固过程,并降低内部缺陷的发生率。
3. 合理调整辊道和传动速度:辊道和传动速度决定了连铸坯的运输速度和形状变化。
通过调整这些参数可以控制连铸坯的长度、直径等形状参数,以满足产品的要求。
合金钢连铸坯高效热送热装工艺实践_朱士将__tr

第6期 2012年11月连铸Continuous CastingNo.6November 2012作者简介:朱士将(1984—),男,大学本科,工程师; E-mail:zhushijiang123@163.com; 收稿日期:2012-03-06合金钢连铸坯高效热送热装工艺实践朱士将(莱芜钢铁集团有限公司,山东莱芜271104)摘 要:系统研究了实现合金钢连铸坯高效热送热装工艺存在的问题,通过实施无缺陷合金钢连铸坯生产技术、高温合金钢连铸坯生产技术以及炼钢-轧钢一体化生产管理技术,保证了高温合金钢连铸坯热送热装物流有序,产生了可观的经济效益,为推广应用提供了经验。
关键词:热送热装;无缺陷;高温;一体化文献标志码:A 文章编号:1005-4006(2012)06-0005-03Alloy Steel Continuous Casting Billet Hot Delivery and HotCharging Process Practice of High EfficiencyZHU Shi-jiang(Steel-Making Factory of Laiwu Iron and Steel Co.,Ltd.,Laiwu 271104,Shandong,China)Abstract:The problems for the implementation of alloy steel continuous casting billet hot delivery and hot chargingprocess of high efficiency were researched.By means of the implementation of defect free alloy steel continuouscasting billet production technology,high temperature alloy steel continuous casting billet production technology aswell as the steelmaking and rolling integration production management technology,the high temperature alloy steelcontinuous casting billet hot delivery and hot charging logistics were ensured to be orderly,considerable economicbenefits were created and the experiences were provided for the promotion.Key words:HCR;defect free;high temperature;integration 随着连铸技术的不断进步及全连铸工艺的实施,推动了连铸坯热送热装工艺的发展,连铸坯热送热装工艺是冶金行业内重点推广的18个节能增效的技术之一。
连铸坯热装热送攻关方案的实验与验证
连铸坯热装热送攻关方案的实验与验证随着现代工业的发展,连铸技术在钢铁行业中扮演着重要的角色。
连铸坯热装热送是一种提高连铸坯质量、减少能耗的技术手段。
本文旨在介绍连铸坯热装热送攻关方案的设计,并对其进行实验与验证。
1. 背景连铸技术是指通过连续铸造技术将钢液直接连续铸造成坯料。
连铸坯热装热送是将连铸坯在连铸机上直接进行预热,并通过热运输设备将坯料送入热轧生产线,以达到提高产品质量和能源利用效率的目的。
因此,研究连铸坯热装热送的方案具有重要的实际意义。
2. 设计方案(1)连铸坯热装热送系统设计根据连铸坯的特点和热装热送的需求,设计了连铸坯热装热送系统。
该系统包括连铸机、预热炉和热运输设备三个部分。
其中,连铸机负责将钢液进行连续铸造,预热炉用于对连铸坯进行预热,热运输设备则负责将预热坯料送到热轧生产线。
(2)能源利用方案设计在连铸坯热装热送过程中,能源的利用对于提高能耗效率至关重要。
设计了采用工业余热回收方式,对预热炉的废气进行回收利用。
通过对废气进行余热交换,提高能源的利用效率,减少能源的浪费。
(3)工艺参数设计为了实现连铸坯热装热送的效果,设计了合适的工艺参数。
包括预热炉的温度控制、热运输设备的速度调节等。
通过对工艺参数的精确控制,实现了连铸坯在短时间内达到预定的温度要求,并顺利送入热轧生产线。
3. 实验与验证(1)实验设计为了验证连铸坯热装热送方案的可行性和效果,进行了一系列实验。
在实验中,选择不同规格的连铸坯进行热装热送,记录下温度、速度等相关参数。
通过实验数据的分析,验证方案的有效性。
(2)实验结果与分析通过实验,得到了一系列数据。
根据数据分析,验证了连铸坯热装热送方案的可行性和有效性。
实验证明,在连铸坯通过预热炉预热后,坯温均匀、温度适宜,符合热轧工艺要求。
4. 结论与展望通过实验与验证,验证了连铸坯热装热送方案的可行性和有效性。
该方案在提高产品质量、减少能耗方面具有重要的意义。
在未来的工业生产中,可以进一步优化连铸坯热装热送的方案,并结合实际情况进行推广应用。
连铸坯热送热装生产工艺的实践分析
Copyright©博看网 . All Rights Reserved.
265
M 管理及其他 anagement and other
工艺进行了优化。开浇和浇尾坯工艺优化后,开浇时间由原来 的 14min ~ 16min 缩短至 8min ~ 10min,浇尾坯时间由原来的 14min ~ 16min 缩短至 7min ~ 9min,头尾坯切废量明显减少, 特别是头尾坯横裂发生率显著降低,头坯降低了 28%,尾坯降低 了 45%。 2.3 入炉温度
表 1 钢种 A/C36 - 3 化学成分
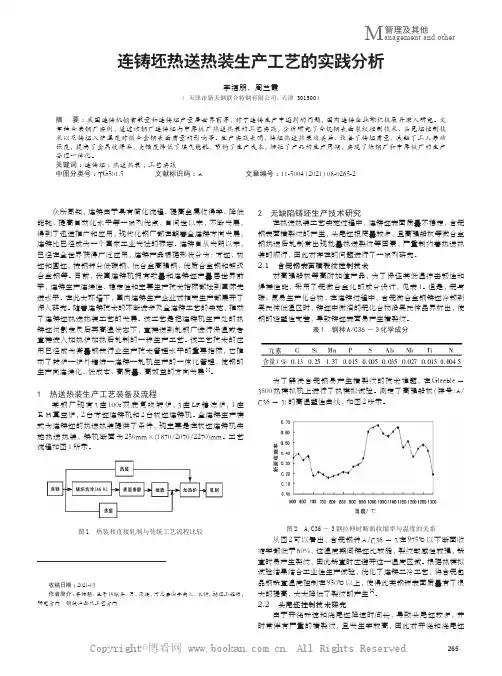
为了解决含铌钢易产生横裂纹的技术难题,在 Gleeble - 3800 热模拟机上进行了热模拟试验。测定了高强船板 ( 牌号 :A/ C36 - 3) 的高温塑性曲线,如图 2 所示。
图 1 热装和直接轧制与传统工艺流程比较
收稿日期 :2021-03 作者简介 :李福朋,生于 1986 年,男,汉族,河北唐山丰南人,本科,助理工程师, 研究方向 :钢铁冶金及工艺方向
2 无缺陷铸坯生产技术研究 在热送热装工艺实施过程中,连铸坯表面质量不稳定,含铌
钢表面横裂纹的产生,头尾坯报废量较多,且高强船板等微合金 钢热送后轧制常出现批量热送裂纹等因素,严重制约着热送热 装的顺行,因此对存在的问题进行了一系列研究。 2.1 含铌钢表面横裂纹控制技术
对高强船板等高附加值产品,为了保证其低温冲击韧性和 焊接性能,采用了铌微合金化的成分设计,见表 1。但是,铌与 碳、氮易生产化合物,在连铸过程中,含铌微合金钢铸坯冷却到 奥氏体低温区时,铸坯中微细的铌化合物沿奥氏体晶界析出,使 钢的延塑性变差,导致铸坯表面易产生横裂纹。
永钢实习报告
永钢实习报告学院:班级:姓名:学号:实习时间:2013/09/14—2013/09/24永钢实习报告一、实习目的本次实习是在我们未系统学习专业课之前进行的。
其目的一方面是使我们对大型现代高炉和烧结生产实践有一个比较全面的了解,以便为以后的系统学习专业课打下良好的基础;另一方面,通过实习,增强了我们对专业的热爱,更加努力勤奋地为祖国的建设学习。
二、实习过程9月15日1、村史厂情介绍,参观村企情况(1)首先我们来到了永联小镇,欣赏了永联小镇优美的风景,了解到永联小镇的各种设施齐全,对上幼儿园和小学的孩子,有校车接送,校门口有专门建设的地下绿色通道;对退休的老人,小镇里建设了居家养老中心,里面有各类型可供老人娱乐休闲的场所,有乒乓球、台球、羽毛球室、舞蹈室等等。
然后我们来到永联小镇广场,首先映入眼帘的是一只金色手指的雕塑,讲解员告诉我们说:“五根手指,象征着永联先后兼并的五个村,握在一起成了个拳头,中间空掉的部分,就是永联现在的面积版图。
”最后我们在大气上档次的永联议事厅里观看了永联小镇村企的发展史,了解到永联村在老吴书记的带领下,克服种种困难,从贫穷落后的经济洼地一跃成为苏南新农村的排头兵。
(2)接着我们坐车来到永联现代农业示范区,走进张家港永联现代粮食生产基地,一块块尺度华农田如棋盘般整洁划一,也看不到农民顶着烈日在田间地头辛苦劳作。
主动化节制、智能化浇灌以及机械化生产的利用,使得基地的人力投进降到了最低,全部基地的工作职员仅有3名,创造了3人种田全村吃的业绩。
该基地通过智能化浇灌系统,使田间水位全天候保持在30—50毫米,通过电脑将水位设置在一定范围内,一旦水位低于30毫米,农田中的水位监测计就会向中心节制系统发出信号,然后节制系统向水泵、水闸发出指令,进行主动浇灌。
当水位高于50毫米的时候,中心节制系统则会发出结束浇灌的指令。
(3)离开永联现代农业示范区,我们来到了工程总投资5.4亿元、年吞吐量300万吨的宏泰码头,吴书记带领永联人硬是在这片被认为无法修建深水码头的水域找出了这块深水区修建了宏泰码头。
提高连铸坯热送热装的生产实践
提高连铸坯热送热装的生产实践摘要:连铸坯热送热装是一项节能技术 ,该技术能显著降低煤气消耗,提高轧线产量,减少库存,减少环境污染减轻劳动力等一系列优点 ,从而实现公司生产组织效益最大化 ,社会效益显著。
因而提高连铸坯热送热装率显得更加重要,它的应用几乎与连铸技术受到同样的重视和普及。
本文分析研究了提高连铸坯热送热装率措施和实践,从而改善了铸坯质量,减轻了劳动强度,提高了金属收得率,大幅度降低了煤气能耗,节约了生产成本,缩短了产品的生产周期,实现了钢轧的生产管理一体化。
关键词:连铸坯;热送热装;工艺实践引言:连铸坯热送热装是把连铸机生产的热铸坯切割定尺后在高温状态下,直接送到轧钢厂进行保温或者直接进入加热炉加热后轧制的一种生产工艺。
该工艺技术的应用已经成为衡量钢铁行业生产技术管理水平的重要指标,它推动了转炉—精炼—连铸—轧机生产的一体化管理,使钢的生产向连续化、低成本、高质量、高效益的方向发展。
1、生产无缺陷铸坯在热送热装工艺实施过程中,连铸坯表面质量有时不稳定,连铸坯热送热装后轧制常出现批量热送裂纹等因素,严重制约着热送热装的顺行,因此保证无缺陷铸坯是实现连铸坯热送热装前提条件。
2、主要攻关内容,生产实践连铸坯热送热装工艺对各工序的时间要求非常严格,如果生产不当,就达不到热送热装应有的效果。
因此,需有一套合理链接炼钢—连铸—热轧各工序的生产一体化组织系统,以实现工序时间上的衔接及生产批量的协调。
优化炼钢生产组织和质量管理。
工艺设备保证铸坯质量的稳定性 ,通过严格执行工艺纪律、设备管理和无缺陷铸坯生产技术 ,保证产品质量和工序交货期 ,形成批量热送生产。
炼钢、连铸与轧钢工序协调配合。
连铸坯热送热装涉及到从冶炼、精炼、连铸到热轧整个生产过程 ,要编制上下各工序按合同生产的、严密的、一体化的生产调度计划 ,同时在生产过程中 ,当条件变化时 ,各工序间也要协调一致。
3、完善炼钢、连铸、轧制一体化生产计划冶炼一连铸计划的编制。
连铸坯热装热送技术研究与应用
连铸坯热装热送技术研究与应用连铸坯热装热送技术是在钢铁冶炼过程中应用的一种先进技术,通过热装热送可以有效提高连铸坯的质量和冶炼效率。
本文将从技术研究和应用实践两个方面探讨连铸坯热装热送技术的现状与发展。
一、技术研究连铸坯热装热送技术的研究主要包括物料选择、装载方式和传热特性等方面的内容。
在物料选择方面,传统的连铸坯热装热送技术中常采用石英砂作为包覆材料,但是石英砂的密度较大,容易影响坯料的冷却效果。
因此,近年来研究人员开始尝试采用新型包覆材料,如陶粒等,以提高连铸坯的冷却效果。
在装载方式方面,传统的连铸坯热装热送技术通常采用倒装方式进行热装热送,然而这种方式容易导致包覆材料的不均匀,从而影响坯料的冷却效果。
因此,近年来研究人员开始探索新的装载方式,如真空装载等,以提高连铸坯的冷却效果。
传热特性是连铸坯热装热送技术研究中的重要内容。
通过研究连铸坯在包覆材料中的传热特性,可以进一步优化连铸坯的冷却效果。
目前的研究表明,连铸坯在包覆材料中的传热过程可以用非稳态传热模型进行描述,这为优化连铸坯热装热送技术提供了理论基础。
二、应用实践连铸坯热装热送技术在钢铁行业得到了广泛的应用。
通过热装热送,连铸坯在运输过程中可以得到有效的冷却,防止坯料结疤等质量问题的发生。
此外,热装热送还可以减少钢铁企业的能源消耗和对环境的污染,具有较高的经济效益和环境效益。
在应用实践中,连铸坯热装热送技术还存在一些问题。
首先,连铸坯在装载过程中容易出现包覆材料的不均匀现象,影响冷却效果。
其次,连铸坯的装载方式还不够多样化,需要进一步研究探索新的装载方式。
此外,连铸坯热装热送技术的设备和工艺还需要不断改进和优化,以满足钢铁行业对高质量连铸坯的需求。
总结起来,连铸坯热装热送技术的研究和应用具有重要的意义。
通过对物料选择、装载方式和传热特性等方面的研究,可以进一步改进连铸坯热装热送技术,提高连铸坯的质量和冶炼效率。
在应用实践中,连铸坯热装热送技术具有广泛的应用前景,但还需要解决一些问题,如包覆材料不均匀和装载方式不够多样化等。
连铸坯热装热送攻关方案的设计与优化
连铸坯热装热送攻关方案的设计与优化近年来,连铸坯热装热送技术在钢铁行业中得到了广泛的应用。
该技术通过在连铸机上对铸坯进行加热,使其达到一定的温度要求后直接送入轧机轧制,不仅能够提高生产效率,还能够有效地提高产品质量。
本文将针对连铸坯热装热送技术进行详细的设计与优化。
一、方案设计1. 炉内设计为了达到连铸坯热装热送的要求,炉内设计是非常关键的一步。
首先,需要合理确定加热方式,可以采用燃气加热、电阻加热或电磁加热等方式。
其次,在炉腔内部需要设置均匀的加热器,以确保铸坯能够均匀受热。
同时,在炉腔内部还应设置一套良好的温度控制系统,以便对加热过程进行实时监测和调整。
2. 连铸机设计在连铸机的设计中,应确保能够将加热后的铸坯迅速送入轧机进行轧制。
为此,可以采用高速传动装置,以确保生产效率的提高。
同时,还要合理设置出料口和传送机构,确保连铸坯能够顺利地送入轧机。
3. 轧机设计在轧机设计中,需要考虑到连铸坯加热后的温度变化。
为了保证轧机的正常运行,可以在轧机的后方设置一套冷却装置,以降低铸坯温度。
二、方案优化1. 加热方式的选择优化在确定加热方式时,应综合考虑能源消耗、热效率和成本等因素,选择最适合的加热方式。
例如,燃气加热方式虽然能够提供较高的温度,但其能源消耗较大;电阻加热方式虽然能够提供较低的温度,但能源消耗较小。
因此,需要根据实际情况进行选择。
2. 温度控制系统的优化温度控制系统是实现连铸坯热装热送的关键装置。
通过优化温度控制系统,可以实现对加热过程的精确控制。
例如,可以采用先进的温度传感器和控制器,实时测量和调整温度,确保加热过程中的稳定性和均匀性。
3. 轧机后方冷却装置的优化为了降低铸坯温度,可以在轧机后方设置一套冷却装置。
通过优化冷却装置的设计,可以实现高效的冷却效果。
例如,可以采用高效的喷水系统,将冷却水均匀地喷洒在铸坯表面,以快速降低其温度。
三、结果分析通过设计和优化,连铸坯热装热送技术能够更好地满足生产需求。