
钢轨失效分析
面 的宏 观断 I = I , 评估 它的宏 观和微观组织和 E D S 分 析表明横 向裂纹产生于轨底脚 , 通过疲劳机 制扩 展 , 最终准 解理 断 裂。在钢 轨闪光焊接过程 中钢轨 局部熔 化 , 该处 为裂纹源 。 关键词 : 钢轨 ; 横 向裂纹 ; 源头 ; 最终断裂 ; 闪光焊
受 天气 因素 影 响而 失 效 的 钢 轨 是 由 于 极 端 温 度 影 响, 尤 其是 极端 低 温会使 钢 轨变 脆 。另外 , 频 繁增 加 个别 原 因将使 钢轨 失效 的风 险 提升 。 本 文分 析 了钢 轨失 效 主要 的原 因 。新 式焊 接方
法在极 端 天气条 件 下使 用约 6个 月后 的失 效产 生处 为焊缝 深 入约 2 0 0 mm。
断裂 源 , 故 以此 失 效 处 为课 题 样 本 进 一 步 细 化 研 究
材料 。
由使用金相学方法和 x射线微观分析断 口, 来分析微 观结 构 以及 发现并解 释钢轨产 生失效 损坏 的原 因 。
3 结 果
此次 断裂 分析 表 明引起 失 效 的原 因是轨脚 表 面 的一 小 区域 , 如图2 。产 生 机 械 断 裂 的部 位 与产 生 静载 断裂 完全 不 同 。我 们发 现 了局部 腐蚀 和 沿 晶断 口, 一个 非常 重要 的 结 论 是 我们 同 时也 发 现 了断 面 伴 随有颗 粒 物 的枝 晶组 织 失 效 , 在 钢 轨 的高 强 度 变
如 6 消_ 哳r J ‘ 的 爆 裂 裂 缝 处点 状 局 部 缺 陷组
织 、这 和 { l { 』 I ! . 微 织 的变化 以 技 此 致 的轨脚 处 的 局 部 质 【 ! I J 划… 现 表 町 以被税 一 个 重 要分 析
方 泫 的 发 脱
图3 沿 晶断 裂处 S E M 分 析
如 3一f 冬 1 5
图4 枝 晶 断 裂 产 生 出附 近 的 S E M 分析
习1 断面上 轨脚 失效处 , 放大 0 . 3 2 x
图5 穿晶断裂 产 生 区外部 的 S E M 分析
对 于爆 裂 火效 处 的 桐 分 析 , 堞 裂处 显微 组 织 蜀2 裂纹 产 生处断 口 ¥ E M 分析
2 研 究材 料及 过 程
陷就位 于 焊接 接 头 上 。从 实 际 的观 点 来 看 , 判 断 是 否 是加 工 缺 陷或 是焊 接 钢 轨 所 带 的缺 陷 , 再 或 者 是 搬 运操 作 过程 和天 气等 因 素使钢 轨严 重 的损 坏 。基 于这些 翔 实 的知识 可 以来 指 导 现 场 生 产操 作 , 改 进 生 产 流程 , 以延 长 钢轨 的使 用 寿命 。
从 梗 概 中可显 而 易见 的 了解 到 , 钢 轨 断裂 的实
际原 因可 能是 由于 : 加 工缺 陷 、 材 料 中 的异常 化学 成
分、 较高的残余应力 , 基体中分布的一定量的非金属
夹杂物、 钢 中氢 的聚集 和钢 轨 内偏析 、 外 表 面和 内部
共 析 钢化 学成 分一 览表 如表 1 。
或 是钢 轨 的 中间 , 这 个 区域 为两个 焊 接接 头 , 或是 缺
创 。焊接 过程 中会 在多 处 出现各 类缺 陷 , 热影 响 区 、 焊缝 、 气孔 、 焊 接残 渣 、 未完 全熔 合甚 至是 裂缝 , 这 些
缺 陷进 一 步也许 会 成为 使钢 轨失 效 的 的大裂缝 。易
表1 测试 钢轨的化学成分/ w t . %
钢轨失效 分析 基本 观 察检 验 应 把重 心集 中查看
的环形 缺 陷 , 缺 陷如 图 1 。此 缺 陷 最 可 能 成 为 钢 轨
钢 轨准确失 效位 置 、 断面, 铁 路 系统 操 作条 件 下 使用 的焊接 的方 法 。宏 观和 微 观 的失效 分 析分 别 试 用版
观察 钢 轨 断 面 可 以 看 ห้องสมุดไป่ตู้ 轨 脚 处 直 径 为 1 5 m m
彤时J : 这 样 局部 组织 的 改变组 织 傲度 异常 的 裂
纹 传逊 r 特 殊 条纹 f ¨ 外 ; 条纹 两 个跨 度 川翁 f 裂
纹 火效 处的最 l 卡 』 J 的准 静念状 念 L 述 失效 ̄ J L g , i 0 义件
2 0 1 7年 第 2期
现
代
冶
金
3 5
钢 轨 失 效 分 析
( 捷克) Ma g d a l e n a ̄ m d t r a l o v d , e t c
摘
要: 该文描述 了重 复发生在距钢轨闪光焊焊缝 处相 同位置 的钢轨 失效 。研究 结果 为 , 尤 其是 分析钢 轨断 裂表
图6 沿着线状断裂的裂纹产生处, 蚀像放大 3 . 5 x
2 0 1 7年 第 2期
3 7
此 区域 可 以看 到 所有 遭 受 高 温 的组 织 , 尤其 是 球状 非 金属夹 杂 和从 初期 的珠 光体 组织 ( 如图 7 ) 转 变到 马 氏体 奥 氏 体 的 混合 物 ( 如图 8 ) 。如 此 , 与 所
1 前 言
的缺 陷 、 钢 轨硬 度不 足力 学 强度 较低 、 钢 轨 内部 成 分 不 均匀 、 使 用 了不 恰 当 的 量 纲 参 数 等 因 素 导 致 的 。
钢 轨失 效一 个共 性 的 因素是 由于使用 焊接 技术 的首
钢 轨失 效是 火 车 出轨 和其他 铁路 运输 严 重事 故 的主要 原 因 。现实 中 , 统 计 钢 轨 失 效 并 对 每 种 类 型 的缺 陷和损 害用 数 字代 码 统计 。一个 重 要 的信息 是 找 到钢 轨缺 陷 的位 置 , 其 发 生在 钢轨 的尾 部 、 连接 处
有 的转变层 次一 同组 成 的热影 响 区表示 出了此 区材
4 讨 论
通 过 一些 复杂 的失效 分析得 到 引 发断 裂 的区域 在 轨脚 外表 面 , 也 与钢 轨 其 它 部 位 呈 现 出 的 色彩 不 同 。断 裂分析 发现 了至 少有 两处 枝 晶组织 状并 且极 小 可能 是 由于 钢轨 的变形 加 工造 成 的断裂 源 。枝 晶 组 织 是典 型 的铸态 并局部 加 热到 高温 甚至 熔化 的材 质 。这 条 裂纹 源 位 置 确 定 了一 个 区 域 为铜 ( 黄铜) 电极钢 轨焊 接处 , 由于高 强 的焊接 击穿 了此 点 , 最可
钢轨绝缘接头失效原因分析及规避措施
l2 2
道
建
筑
Ra l y En i e i g i wa g ne r n
文 章 编 号 :0 3 19 ( 0 1 0 — 12 0 10 —9 5 2 1 )4 0 2 2
钢 轨 绝 缘 接 头 失 效 原 因分 析 及 规 避 措 施
赵伟英 , 崔 燕 , 光旗 徐
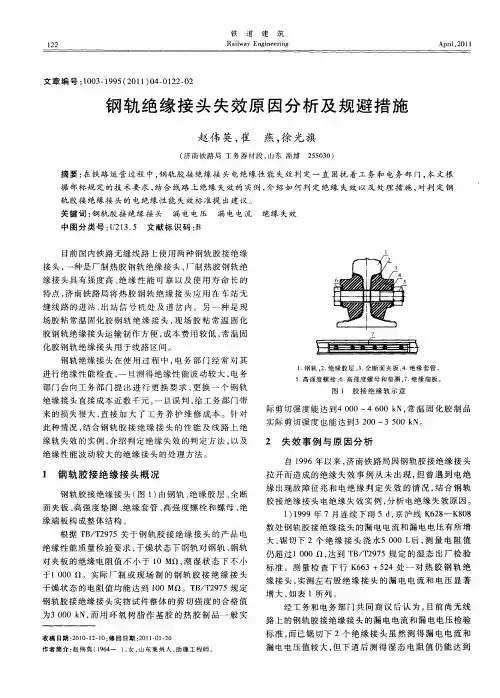
此 种 情 况 , 合 钢 轨 胶 接 绝 缘 接 头 的 性 能 及 线 路 上 绝 结
图 1 胶 接 绝 缘 轨 示 意
际 剪 切 强 度 能 达 到 40 0~ 0 N, 温 固 化 胶 制 品 0 46 0 k 常 实 际 剪 切 强 度 也 能 达 到 32 0~ 0 N。 0 35 0k
1 钢 轨 , . 缘胶 层 , . 断 面 夹 板 , . 缘 套 管 , . 2绝 3全 4绝
5 高 强 度 螺 栓 ,. 强 度 螺 母 和 垫 圈 ,. 缘 端 板 。 . 6高 7绝
部 门会 向工 务部 门提 出进 行更 换 要 求 , 换 一个 钢 轨 更 绝缘接 头直接 成本近 数千 元 , 一旦 误判 , 给工务 部 门带 来 的损失 很大 , 直接 加 大 了工务 养 护 维修 成 本 。针 对
( 南铁路局 工务器材段 , 济 山东 淄 博 253) 50 0
摘 要 : 铁 路 运 营 过 程 中 , 轨 胶 接 绝缘 接 头 电绝 缘 性 能 失 效 判 定 一 直 困扰 着 工 务 和 电务 部 门 , 文 根 在 钢 本
据 部 标 规 定 的技 术 要 求 , 合 线 路 上 绝 缘 失 效 的 实 例 , 绍 如 何 判 定 绝 缘 失 效 以 及 处 理 措 施 , 判 定 钢 结 介 对
无缝线路曲线钢轨病害原因分析及防治
无缝线路曲线钢轨病害原因分析及防治无缝线路曲线钢轨是在高速铁路中使用的一种新型钢轨。
它采用无缝工艺生产,具有硬度高、耐磨损能力强的优点,可以大大提高铁路运输的运输效率和安全性。
但是,随着无缝线路曲线钢轨的使用时间的增加,其面临着病害的情况,如式在曲度过大的曲线处产生铁花、较大的垂向和横向磨损等问题,严重影响运营的安全和舒适性。
因此,有效地分析和防治无缝线路曲线钢轨的病害,具有重要意义。
一、无缝线路曲线钢轨病害原因分析1.曲度过大引起的病害曲度过大是导致无缝线路曲线钢轨病害的主要原因之一。
曲度过大通常指铁路钢轨的曲率半径小于规定数值,这将导致钢轨发生较大的转弯和弯曲。
在曲度较大的曲线处,因为曲率的原因,轨道在运行中产生较大的侧向力和波动力,使得铁轨磨损速度加快,最终形成“鸟足”、铁花、波浪线等病害。
2.高速铁路列车对轨道的磨损高速铁路列车的速度非常快,可能超过300公里每小时。
因此,它所产生的动能和冲击力会对轨道产生严重的磨损及损坏。
这种磨损会影响无缝线路曲线钢轨的轨面精度,也会使铁轨表面上出现较大的病害。
3.轨道基础差轨道基础差也可以导致无缝线路曲线钢轨的病害。
这主要是因为铁路建设以及地质差异等原因,铁轨的铺设面出现了不规则,从而使得铁轨出现了不规则的受力状态,加速了铁轨的磨损速度,进而导致了铁轨病害的出现。
4.胶接不良、开裂在无缝线路曲线钢轨的使用过程中,质量问题也会导致病害。
例如胶接不良、带裂纹等问题都可能导致钢轨出现病害。
例如,当胶接不良时,会导致钢轨出现脱轨等事故,进而导致设备损坏、人员伤亡,给铁路运行和社会带来不良影响。
二、无缝线路曲线钢轨病害防治1.减缓曲线的倾斜度曲率过大是导致无缝线路曲线钢轨病害的最主要因素之一。
因此,减缓曲线的倾斜度、使其接近理想状态可以有效的减少铁轨磨损速度。
比如,将路轨曲率适当地加大,加强铁路的桥梁和隧道的设施建设等可以明显减少病害的发生。
2. 钢轨表面处理钢轨表面的处理可以有效防治钢轨的磨损和病害的产生。
最新钢轨断裂原因分析及防治措施
钢轨断裂原因分析及防治措施钢轨断裂原因分析及防治措施摘要:通过对钢轨断裂原因及其规律进行分析,提出针对性的预防措施,并对发生钢轨断裂后的紧急处理措施进行探讨。
发生断轨后的紧急处理方法。
1 钢轨断裂原因分析1.1 钢轨材质方面存在先天不足钢轨先天性的质量缺陷,是导致钢轨断裂的主要原因。
2002年 1月,长图线 DK152+573处和长图线DK317+450处发生两次线路右侧长轨折断,引起两起断轨事故的主要原因是钢轨内部存在暗核。
由于两处暗核的径长分别为2.5、1.8mm,且均存在于钢轨的底部,又是目前钢轨探伤设备很难探测到的核伤粒径(既有探伤设备所能探测到的最小核伤粒径为3mm),再加上管内持续低温且温差大,钢轨内应力增大,导致断轨事故发生。
钢轨材质上的某些缺陷,如暗核、细小裂纹、空隙或杂质等,经过车轮重复荷载作用,逐步发展成一个疲劳源,并不断向轨头内部扩展,使钢轨的有效截面很快削弱,以至最后发生断轨。
1.2 现场轨缝的焊接强度低我国无缝线路钢轨现场施工焊接一般采用小型移动气压焊和铝热焊。
铝热焊焊接方法因其具有设备简单、焊接作业效率高、操作简便等特点,被广泛应用。
但由于各工序间相互影响程度密切,特别是在低温环境下焊接钢轨时,使得焊接接头的质量难以控制。
钢轨焊接接头的质量优劣,直接影响着无缝线路的安全。
据统计,由于钢轨焊缝断裂而造成断轨事故的,占断轨总数的80%以上。
大部分有缺陷的钢轨焊缝其强度不能承受降温所产生的温度拉力,在冬季钢轨内部强大的温度拉力作用下焊缝被拉开。
特别是铝热焊缝,质量受操作工艺优劣影响较大,难免发生断轨事故。
1.3 养护维修上的原因2002年3月,长图线威虎岭站 1号道岔辙叉后右直股钢轨折断。
所断钢轨为鞍钢 1988年产,于 1996年道岔大修时铺设,属自制轨,轨孔加工时存在误差。
由于线路养护维修质量低,有空吊板,导致岔后钢轨集中受力,发生断裂。
2002年 l1月,长图线 DK187+646处,右股钢轨发生断裂。
无缝线路曲线钢轨病害原因分析及防治钢轨病害线路病害分析及原因及成因分析及防

无缝线路曲线钢轨病害原因分析及防治摘要:本文对无缝线路曲线钢轨病害的原因进行分析,根据不同的病害原因采取相应的预防整治措施,以达到尽量延长钢轨寿命、节约成本投入和增强列车运行安全性的目的。
关键词:曲线;钢轨;病害;原因;防治中图分类号:U213文献标识码: A1.绪论长久以来我国铁路运输在交通运输系统中一直占据重要地位。
高速度、重荷载运营是我国铁路运输的基本特点。
通过提高列车行车速度、缩短发车间隔、改善设备承载能力等措施,不断满足日益增加的客货流需求。
但同时也加剧了对轨道结构的破坏作用,减少了轨道部件的使用寿命,增加了养护维修成本。
 我国地域辽阔,地形复杂,山区、丘陵地区占很大比例。
特别是成都铁路局地处中国西南地区,管辖铁路几乎都是处在山区、丘陵地带,曲线较多且半径较小,曲线成为了日常养护维修中难点,而曲线上直接承接轮对作用的钢轨,其受力特点决定了钢轨的损耗和病害的较为容易产生。
严重的钢轨病害消弱了钢轨的强度,缩短了钢轨的使用寿命,不仅浪费大量的资金,而且还干扰运输秩序,影响行车安全。
因此防治曲线钢轨病害,减缓钢轨更换的速率,从而延长钢轨使用寿命对于我国铁路具有重大的意义。
2、无缝线路曲线钢轨主要病害及原因2.1 主要钢轨病害情况钢轨作为铁路交通的主要承载部件,直接承受来自列车车轮的反复作用。
在高密度、大荷载和快速的运输条件下,钢轨特别是头部运行表面不可避免地会出现各种伤损。
据统计钢轨伤损主要包括裂纹、掉块、光斑、碎裂、剥离、核伤、侧磨和波磨等。
其中钢轨轨面疲劳裂纹、钢轨波磨、小半径曲线钢轨的侧磨和曲线钢轨下股压宽是曲线钢轨伤损的主要类型。
这些钢轨病害伤损如果处理不当,不仅会降低乘客乘车舒适度、产生轮轨噪声、增加列车运行能耗、增加养护维修成本,严重的甚至会引起断轨,危及行车安全。
因此,必须重视对铁路线路钢轨伤损病害的防治和处理。
2.2 钢轨病害的原因分析俗话说“看病得对症下药”,对钢轨的病害的防治和处理也得先找出“病症”,究其原因。
[钢轨,病害,成因]关于对地铁钢轨病害成因及处理措施的探析

关于对地铁钢轨病害成因及处理措施的探析1 主要概况笔者以西安地铁为例,运营一、二号线正线合计104.247km,其中一号线正线全长50.665km,正线最小曲线半径400m,最大坡度28,采用U75V 钢轨;二号线正线全长53.582km,正线最小曲线半径350m,最大坡度26,采用U71Mn 钢轨。
目前对钢轨的运营维护主要是通过机械打磨修复和人工现场维护来实现,结合现场实际针对常见的病害进行处理。
2 钢轨的主要病害及成因分析电客车的运行状态是一个由多种独立运动叠加而成的复杂运动,钢轨主要承受垂向力、横向力、纵向爬行、温度应力和制动力的作用而形成病害。
(1)钢轨和焊缝及接头病害。
钢轨焊缝缺陷主要由于焊接工艺不良产生了各种伤损,其中典型伤损为灰斑、裂纹和烧伤缺陷,灰斑分布于焊缝接头的任何部位,北大街五路口下行K21+12# 左股发现接触焊轨底横向裂纹长度10mm,轨底部位危害较大。
产生的主要原因为前期焊机在焊接操作中焊接时间短、次级电压高、连续闪光出现中断等操作工艺不当造成的。
K19+30# 右股气压焊轨头踏面焊缝中心打磨亏损,长40mm,深2mm。
(2)磨:检查发现,西安地铁目前一二号线钢轨波型磨耗主要表现为波纹和波浪两种。
波浪形磨耗实质上是波浪型压溃,主要集中出现在R 450 以下的曲线及北客、会展折返地段;波纹形磨耗主要发生在直线地段和制动区段。
如不及时处理,波形磨耗会引起很强的轮轨动力作用,使电客车产生震动和噪声。
北客站P1004 号道岔导曲下股钢轨用内燃钢轨打磨机进行了轨面波浪型磨耗打磨,打磨前最大波深0.37mm,打磨后波深小于0.1mm。
(3)钢轨侧磨:主要是小半径的外股钢轨侧磨及内外股超高设置相对电客产生的蠕滑,造成钢轨病害,这与超高设置不当、行车速度、前期施工轨底坡不到位等原因有直接的关系。
目前主要集中在二号线北大街至永宁门区间。
分析此小半径曲线磨耗病害产生的原因。
一是曲线半径小,正线最小半径350m;二是均位于两区间中间段,列车运行速度相对较快接近70 公里;三是与线路坡道有关,均位于千分之三和千分之四的变坡点坡底位置(千分之四上坡在钟楼方向),上行磨耗曲线下股产生鱼鳞伤,下行磨耗曲线上股产生波浪磨耗伤。
道岔钢轨的故障诊断与维修方法探讨
道岔钢轨的故障诊断与维修方法探讨道岔是铁路线路的重要部分,用于实现列车的转向和换线。
钢轨则是道岔的关键组件,承受着列车的重量和运行力。
然而,由于长时间的使用和环境的影响,道岔钢轨会出现各种故障,影响列车的正常运行。
本文将探讨道岔钢轨的故障诊断与维修方法,以提高铁路线路的安全和可靠性。
首先,对于道岔钢轨的故障诊断,我们可以采用以下几种方法。
首先,观察道岔钢轨的外观。
检查是否有明显的裂缝、变形或磨损等情况,这些都可能是道岔钢轨故障的表现。
其次,使用无损检测方法,如超声波、磁粉探伤等,对道岔钢轨进行全面的检测,以寻找隐藏的缺陷。
此外,还可以使用振动检测技术,通过检测道岔钢轨的振动特征来判断是否存在故障。
最后,可以利用红外热像仪等设备,检测道岔钢轨的温度分布情况,以发现异常情况。
一旦发现道岔钢轨存在故障,我们需要采取相应的维修方法来修复它。
首先,对于裂缝或变形等较小的故障,可以使用焊接或钢筋补强的方法进行修复。
这样可以使道岔钢轨恢复到正常的形状和强度。
如果裂缝较大或变形严重,则需要更换道岔钢轨。
在更换道岔钢轨时,需要注意对道岔其他部件的拆解和安装,以确保整个道岔系统的正常运行。
除了故障诊断和维修方法,我还想提到一些预防措施,以减少道岔钢轨的故障发生。
首先,定期检查和维护道岔钢轨,及时发现和修复潜在的故障。
其次,加强对道岔钢轨使用环境的管理,如控制草木的生长、防止泥土和石块进入轨道等。
此外,可以采用防腐、防锈等技术手段,延长道岔钢轨的使用寿命。
最后,使用先进的监测技术,如智能传感器和远程监控系统,实时监测道岔钢轨的运行状态,及时发现故障。
综上所述,道岔钢轨的故障诊断与维修是确保铁路线路安全和可靠的重要环节。
通过采用各种故障诊断方法,包括外观检查、无损检测、振动检测和红外热像仪等,我们可以及时发现道岔钢轨的故障。
对于不同类型的故障,可以采用焊接、钢筋补强或更换道岔钢轨的方法进行维修。
此外,预防措施也是至关重要的,包括定期检查和维护、环境管理、防腐和使用先进的监测技术等。
钢轨接头病害分析及整治
钢轨接头病害分析及整治摘要:钢轨接头是普速线路养护中最薄弱环节,钢轨接头病害是多样的且互相关联的,针对各种接头病害,认真彻底的分析原因,提出切实可行的维修养护方法,提高线路寿命,确保列车安全运行。
关键词钢轨接头病害分析病害整治在铁路线路的运营中,工务线路设备确保铁路运输畅通起着关键作用。
在工务设备中钢轨接头是铁路线路维护中的三大薄弱点之一,巩固和强化接头养护工作成了工务的重点。
钢轨接头病害的产生,最核心的因素关键是接头的不连续性和不平顺性,这就造成机车车辆轮对通过时,产生上下的振动轮轨之间形成较大的动力作用,促使接头病害产生发展。
钢轨接头状态不良易导致线路产生非弹性变形,降低线路稳定性。
现结合管内七滦线的钢轨接头养护工作,对钢轨接头病害产生的原因进行分析,提出防治措施,做好钢轨接头养护工作。
1 钢轨接头病害的成因分析1.1钢轨接头的主要病害对我班组管内七滦线钢轨接头现场分析情况来看,接头的病害主要有:接头暗吊、暗坑、低接头、道床板结、翻浆冒泥、钢轨破损等。
1.2钢轨接头病害分析钢轨接头病害的产生是多种因素导致,互相作用,互相影响。
总结归纳有以下几点:1.2.1 接头空吊、暗坑(1)接头钢轨低接头,剥落掉块、造成增加列车通过时的冲击力,形成空吊或暗坑。
(2)在天窗作业时,起道捣固时画撬过短,捣固不标准,捣固不够宽,捣固不良等造成空吊板。
(3)在进行起道捣固前,为对扣件螺栓复紧,木枕道钉浮离,造成空吊。
(4)路基松软下沉。
(5)起道时为做好顺坡。
(6)焊头不平顺,列车产生冲击力导致空吊。
(7)换枕作业后捣固完成不良未串实石碴。
1.2.2 钢轨低接头(1)接头在出现压溃、剥落掉块等钢轨病害后,在列车通过时就会增加冲击力,形成砸接头钢轨,钢轨压溃、剥落掉块会更加严重,两者相互影响,加剧低接头病害。
(2)接头起道捣固时,捣固不密实或捣固后未及时回填石碴,导致有空吊板或暗坑,列车碾压产生低接头。
(3)接头轨枕劈裂失效,承压作用降低。
钢轨生产表面缺陷分析与改进
钢轨生产表面缺陷分析与改进钢轨是铁路交通的重要组成部分,其质量直接影响着铁路运营的安全性和稳定性。
在钢轨生产过程中,可能会产生一些表面缺陷,如裂纹、松散、气泡等问题,影响钢轨的使用寿命和安全性。
对钢轨生产表面缺陷进行分析与改进非常重要。
钢轨的表面缺陷主要有以下几种类型:1.裂纹:钢轨的裂纹可能是由于生产过程中的冷却不均匀、温度变化过大或者材料的缺陷等因素引起的。
裂纹会对钢轨的强度和稳定性产生较大影响,可能导致断裂和事故发生。
2.松散:钢轨的松散主要是指轨头和轨底之间存在的间隙过大,可能是由于焊接不牢固、材料质量不好或者生产过程中的振动等因素引起的。
松散会导致轨道不平整,影响列车的行驶稳定性,并容易造成轨道走偏和事故。
为了解决钢轨生产表面缺陷问题,可以采取以下改进措施:1.加强质量控制:对钢轨生产过程进行严格监控,确保原材料的质量符合要求,避免使用有缺陷的材料。
加强生产工艺的控制,确保各个环节的操作正确无误,避免因操作不当引起的缺陷。
2.改进工艺:钢轨的生产工艺需要不断改进和优化,减少因温度变化、冷却不均匀等因素引起的裂纹问题。
可以采用先进的控制技术,确保钢轨的均匀冷却,避免产生裂纹。
3.加强焊接技术:钢轨的焊接质量直接影响着松散问题的发生。
可以采用先进的焊接技术,确保焊接牢固,避免出现轨头和轨底之间的松散现象。
4.强化质量检测:加强对钢轨进行质量检测,及时发现并修复存在的缺陷问题。
可以采用无损检测和显微镜等先进技术,对钢轨进行全面、细致的检测,确保其质量符合标准要求。
钢轨生产表面缺陷的分析与改进是保障铁路运营安全的重要环节。
通过加强质量控制、改进生产工艺、加强焊接技术和强化质量检测等措施,可以有效提升钢轨的质量,延长使用寿命,并确保铁路运营的安全性和稳定性。
U75+V钢轨白点失效分析
图 1 U75V 钢轨腰部 MnS 夹杂物形态及能谱成分分析
( a,b) 夹杂物形态;( c) 夹杂物能谱成分分析 Fig.1 Morphologies and EDS analysis of MnS inclusions of U75V steel rail waist
( a,b) morphologies of inclusion; ( c) EDS analysis of inclusion
图 3 ( a) 为轨头脱碳层显微组织,脱碳层深度约
0.02 mm,符合 TB /T 2344—2012 枟43 ~75 kg /m 热轧 钢轨 订 货 技 术 条 件 枠 中 “ 脱 碳 层 深 度 不 应 超 过 0.5 mm”的规定。 图 3(b)为轨腰部位基体组织,为层 片状珠光体 +大量沿晶分布的铁素体 +夹杂物,未见 有马氏 体、 贝 氏 体 及 沿 晶 分 布 的 渗 碳 体。 按 TB /T 2344—2012 标准显微组织“允许有少量沿晶分布的铁 素体” ,因此,轨腰部位组织不符合标准要求。
在检测的非金属夹杂物样品中发现钢轨基体存在 许多呈闪电式( 锯齿状) 的微细裂纹。 图 2(a) 是轨腰 部位其中一处裂纹的形态(未浸蚀),图 2( b) 为经 4% 硝酸酒精浸 蚀 后 的 显 微 形 貌, 可 见, 裂 纹 走 向 呈 穿 晶 态。 裂纹扩展的阻力由裂纹前缘金属的性能和微观的 断裂机制决定。 通常来说,裂纹扩展过程是沿着能量 降低的方向,遵循阻力最小的途径进行[14-15] 。 U75V 钢轨这种主裂纹较多、分枝裂纹少的现象,说明能量较 多地集中在主裂纹上,主裂纹容易扩展,从而导致高的 裂纹扩展速率。
图 3 U75V 钢轨轨头脱碳层(a)及轨腰基体(b)显微组织 Fig.3 Microstructure of rail head decarburized layer (a) and
钢轨接头病害析及焊补方法
钢轨接头病害分析及焊补方法钢轨接头病害是线路三大薄弱环节之一。
要养护好钢轨,我们必须对钢轨接头病害的原因有所了解,下面我先谈一谈我对钢轨接头病害分析及焊补方法。
一、接头病害的主要表现形式钢轨接头病害主要表现为接头区钢轨破坏和道床破坏。
接头区钢轨破坏表现为轨头的打塌、剥离、鞍型磨耗及螺栓孔裂纹。
接头区道床破坏表现为道床的沉陷、坍塌和板结。
1.钢轨接头病害的主要原因分析(1)接头构造的缺陷钢轨接头构造的缺陷有轨缝、台阶(动载条件下的高低错台)、折角,使车轮通过时引起附加动力荷载,具有冲击荷载性质。
这些冲击附加力为正常轮载的2至3倍。
冲击力的作用使钢轨端部、夹板挠曲,使钢轨顶面、夹板及连接零件磨耗。
由于轨缝的存在,车轮通过钢轨接头时,驶入端高于驶出端产生台阶,产生接头下陷形成的折角。
三种情况是同时出现的,以轨缝存在为前提,是车轮通过接头产生冲击动力荷载的主要因素。
冲击附加动压力的大小与轮重、轮径、行车速度及接头状态有关。
冲击附加动压力与轨缝、阶、折角的关系表现为:①在轮重、轮径及行车速度相同情况下,与轨缝大小成线性关系,缝越大,附加动压力越大。
在重载的情况下,大轨缝的危害更加严重。
②车轮的下向动力冲击速度与台阶高度平方根成正比,与车轮半径平方根成反比。
由于车辆轮半径小,列车编组中车辆占绝大多数,就车轮的动力冲击作用,车辆比机车要大得多。
若存在静态的钢轨接头错台,相错量越大,车轮的动力冲击作用越大。
○3对于存在折角的钢轨动力接头,下向冲击速度与轨道刚度成正比,与轨端下沉量成正比,与行车速度成正比。
2.钢轨接头部位道床变形原因普通轨道的结构形式必然产生轨道变形。
轨道变形分为弹性变形和永久变形,其中道床变形是轨道产生永久变形积累的主要来源。
在机车车辆的荷载压力与振动冲击作用下,引起道床松动和不均匀下沉,进而形成不平顺轨面,与钢轨接头构造上的缺陷叠加所引起的具有冲击性质的附加动力是正常轮载的4至5倍,使轨头内部剪应力、局部应力及弯曲应力增加明显,大幅度减少钢轨所能承受的荷载循环次数,缩短了钢轨使用寿命。