
钣金折弯系数表和计算公式教程文件
钣金折弯系数表和计
算公式
钣金折弯系数表收集于网络,如有侵权请联系管理员删除
收集于网络,如有侵权请联系管理员删除
收集于网络,如有侵权请联系管理员删除
收集于网络,如有侵权请联系管理员删除
收集于网络,如有侵权请联系管理员删除
收集于网络,如有侵权请联系管理员删除
收集于网络,如有侵权请联系管理员删除
钣金折弯系数
钣金折弯跟展平时,材料一侧会被拉长,一侧被压缩,受到的因素影响有:材料类型、材料厚度、材料热处理及加工的状况及折弯的角度。
PROE在进行钣金的折弯和展平时,会自动计算材料被拉伸或压缩的长度。
计算公式如下:
L=0.5π×(R+K系数×T)×(θ/90)
L: 钣金展开长度(Developed length)
R: 折弯处的内侧半径(Inner radius)
T: 材料厚度
θ: 折弯角度
Y系数: 由折弯中线(Neurtal bend line)的位置决定的一个常数,其默认值为0.5(所谓的“折弯中线”)。
可在config中设定其默认值initial_bend_factor
在钣金设计实际中,常用的钣金展平计算公式是以K系数为主要依据的,范围是0~1,表示材料在折弯时被拉伸的抵抗程度。
与Y系数的关系如下
收集于网络,如有侵权请联系管理员删除
Y系数=(π/2)×k系数
收集于网络,如有侵权请联系管理员删除。
钣金折弯系数表和计算公式

钣金折弯系数表之欧侯瑞魂创作
钣金折弯系数
钣金折弯跟展平时,资料一侧会被拉长,一侧被压缩,受到的因素影响有:资料类型、资料厚度、资料热处置及加工的状况及折弯的角度.PROE在进行钣金的折弯和展平时,会自动计算资料被拉伸或压缩的长度.计算公式如下:
L=0.5π×(R+K系数×T)×(θ/90)
L: 钣金展开长度(Developed length)
R: 折弯处的内侧半径(Inner radius)
T: 资料厚度
θ: 折弯角度
Y系数: 由折弯中线(Neurtal bend line)的位置决定的一个常数,其默认值为0.5(所谓的“折弯中线”).可在config中设定其默认值initial_bend_factor
创作时间:二零二一年六月三十日
创作时间:二零二一年六月三十日。
3mm钣金折弯系数
3mm钣金折弯系数
3mm钣金折弯系数
一、折弯系数及允许弯曲限度
折弯系数(k):用来表示折弯部件弯曲半径与试样长度之比值,它与弯曲应力息息相关,有一定的计算系数,早已规定用作计算折弯应力分步的依据,一般公式如下:
K = R / L
其中:K=折弯系数
R=弯曲半径(m)
L=试样长度(m)
允许弯曲限度:钣金折弯部件的允许弯曲限度,是指在满足弯曲容许值要求的情况下,弯曲半径与试样长度之比值在什么范围之内就不会引起折弯材料断裂或塑性变形。
二、3mm钣金折弯系数
3mm厚钣金折弯系数:根据现行有关国家标准的规定,3mm厚钣金折弯系数的允许弯曲限度为:
1.铝合金板材:最大允许系数K<=0.5
2.不锈钢板材:最大允许系数K<=0.4
3.低碳钢板材:最大允许系数K<=0.4
4.其它材料:根据材料特性,由专业人员进行定制得出允许系数。
三、折弯系数计算公式
材料厚度折弯系数计算公式,折弯系数K=R/L,其中:
R=弯曲半径(m)
L=试样长度(m)
根据上述公式,可以计算出3mm厚钣金板弯曲所需要的折弯系数等参数。
图文详解钣金折弯系数表及公式
图文详解钣金折弯系数表及公式
什么是折弯系数?
折弯系数属于钣金加工范畴。
例如折一个角铁样子的零件,两边尺寸为A和B,那么实际加工时是要先通过冲床加工展开的,它的展开尺寸就是A+B-对应折弯系数=展开尺寸。
折弯展开系数就是有经验的钣金折弯师傅,根据多年的设计经验反复验证而总结出来的数据化的东西,后来的钣金折弯师傅可以直接套入计算公式就可以得到折弯结构的展开平板尺寸了。
此折弯系数与solidworks折弯系数、proe折弯系数不同,不可应用于其中计算,与solidworks折弯扣除等同,可代入计算。
本文折弯系数的应用范围
可用于钣金加工厂折弯师傅计算钣金展开长度用;可用于钣金工艺员、钣金结构工程师计算钣金展开图长度用;可用于solidworks钣金模块
折弯扣除计算用。
钣金折弯系数计算公式
碳钢、Q235、铁板折弯系数=料厚*1.7
铝板、铜板折弯系数=料厚*1.6
不锈钢板折弯系数=料厚*1.8
例:以Q235铁板1.0厚度计算:1.0铁板的折弯系数是1.7 要用1.0铁板加工一件两边尺寸为10和30的角铁那么先加工展开为:
10+30-1.7=38.3
常用钣金折弯长度系数表
不同角度的折弯系数简单介绍几种,如需了解更多非90度钣金折弯系数计算,请看《钣金非90度折弯系数是怎么计算的?》。
关于钣金折弯系数表使用演示
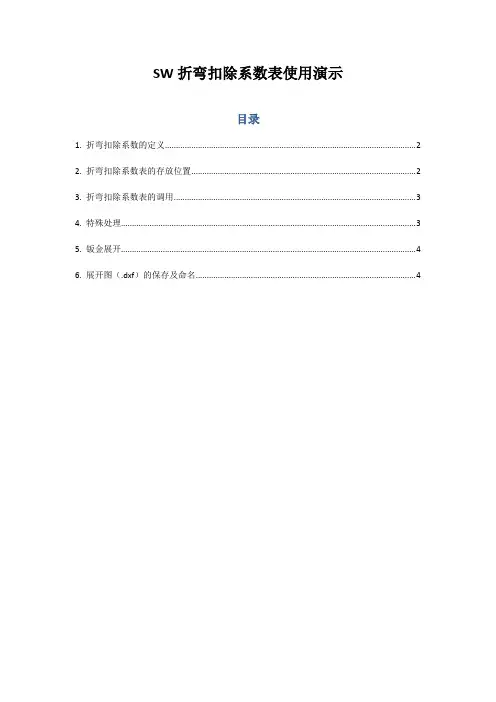
SW折弯扣除系数表使用演示目录1. 折弯扣除系数的定义 (2)2. 折弯扣除系数表的存放位置 (2)3. 折弯扣除系数表的调用 (3)4. 特殊处理 (3)5. 钣金展开 (4)6. 展开图(.dxf)的保存及命名 (4)1. 折弯扣除系数的定义钣金展开长度是以中性层为计算依据的。
计算公式:L=a+b+s=A+B-c其中L—展开长度s—折弯系数(中心层弧长)c—折弯扣除系数,c=2*R-s,R=t+r,r由上模决定,r=0.52. 折弯扣除系数表的存放位置(1)存放位置将“扣除系数表”文件夹存放于:盘符: \安装目录\solidworks\SolidWorks\lang\chinese-simplified\Sheet Metal Gauge Tables\扣除系数表(2)变更调用路径在solidworks选项中,更改“文件位置”中“钣金规格表”的默认路径3. 折弯扣除系数表的调用4. 特殊处理(1)释放槽W为槽宽,钣金车间冲床的最小刀宽为3mm;D为槽深,一般取1mm。
(2)褶边由于褶边时,扣除系数失去其几何意义,故褶边的展开只能使用K因子(中性层位置与板厚的比)。
K因子数值选用会在做过相关实验测定后发给大家,现默认为0.55. 钣金展开对“平板型式”解压缩即可得到钣金件的展开模型,之后需要对某些边角进行处理,使用“边角剪裁”命令,释放槽类型选“圆形”,半径输1.55mm(钣金车间冲床的最小的圆模为Φ3.1)。
6. 展开图(.dxf)的保存及命名右键单击模型,选择“输出到DXF/DWG”,弹出另存为对话框,选择保存位置和.dxf格式,并根据零件图图号和零件名称,输入展开图名称。
输出选钣金,输出对齐与展开图摆放位置相关,可自由指定。
在展开图预览后点击保存即可。
折弯系数表
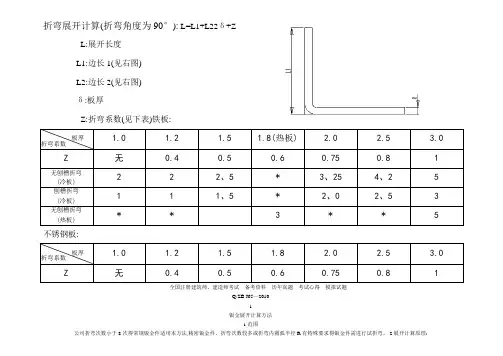
板厚折弯系数 板厚 折弯系数 折弯展开计算(折弯角度为90°): L=L1+L22δ+ZL:展开长度L1:边长1(见右图)L2:边长2(见右图)δ:板厚Z:折弯系数(见下表)铁板:1.0 1.2 1.5 1.8(热板)2.0 2.53.0 Z 无0.4 0.5 0.6 0.75 0.8 1 无刨槽折弯 (冷板) 22 2、5 * 3、25 4、2 5 刨槽折弯 (冷板) 11 1、5 * 2、0 2、5 3 无刨槽折弯(热板)* * 3 * * 5 不锈钢板:1.01.2 1.5 1.82.0 2.53.0 Z无 0.4 0.5 0.6 0.75 0.8 1 全国注册建筑师、建造师考试 备考资料 历年真题 考试心得 模拟试题Q/ZB J65—20101钣金展开计算方法2、1 板料在弯曲过程中外层受到拉应力,內层受到压应力,从拉到压之间有一既不受拉力又不受压力得过度层为中性层;中性层在弯曲过程中得长度与弯曲前一样,保持不变,所以中性层就是计算弯曲件展开长度得基准。
2、2 中性层得位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度得中心处;当弯曲半径较小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心得內侧移动。
中性层到板料內侧得距离用λ表示(见图一)。
3 折弯模具:我们使用得小松数控折弯机所配套得普通折弯模具V型槽宽度通常为适用该折弯模得板厚得5-6倍。
板厚与适用V型槽宽(见表1)。
表1 板厚与适用V型槽宽参数板厚(t) 1、0, 1、2,1、51、5,2、0 2、5,3、0 3、0,4、0,5、0适用V槽宽度81216254 展开计算方法: 4、1 90°折弯(一般折弯)Q/ZB J65—201024、1、1 (如图二),由于我们常用得折弯上模得尖角通常小于0、5,所以折弯内圆弧R可以视为定值,因此折弯拉伸系数得影响因素主要取决于折弯下模槽宽V与材料厚度t。
折弯系数表

板厚 折弯系数板厚 折弯系数折弯展开计算(折弯角度为90°): L=L1+L2-2δ+ZL:展开长度L1:边长1(见右图)L2:边长2(见右图)δ:板厚Z :折弯系数(见下表)铁板:1.0 1.2 1.5 1.8(热板) 2.0 2.5 3.0 Z无 0.4 0.5 0.6 0.75 0.8 1 无刨槽折弯(冷板)2 2 2.5 * 3.25 4.2 5 刨槽折弯(冷板)1 1 1.5 * 2.0 2.5 3 无刨槽折弯(热板) * * 3 * * 5 不锈钢板:1.01.2 1.5 1.8 2.0 2.5 3.0 Z无 0.4 0.50.6 0.75 0.8 1Q/ZB J65—20101钣金展开计算方法1 范围公司折弯次数小于8次的常规钣金件适用本方法,精密钣金件、折弯次数较多或折弯内圆弧半径R有特殊要求的钣金件需进行试折弯。
2 展开计算原理:2.1 板料在弯曲过程中外层受到拉应力,內层受到压应力,从拉到压之间有一既不受拉力又不受压力的过度层为中性层;中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准。
2.2 中性层的位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处;当弯曲半径较小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的內侧移动。
中性层到板料內侧的距离用λ表示(见图一)。
3 折弯模具:我们使用的小松数控折弯机所配套的普通折弯模具V型槽宽度通常为适用该折弯模的板厚的5-6倍。
板厚与适用V型槽宽(见表1)。
表1 板厚与适用V型槽宽参数板厚(t) 1.0, 1.2,1.51.5,2.0 2.5,3.0 3.0,4.0,5.0适用V槽宽度81216254 展开计算方法: 4.1 90°折弯(一般折弯)Q/ZB J65—201024.1.1 (如图二),由于我们常用的折弯上模的尖角通常小于0.5,所以折弯内圆弧R可以视为定值,因此折弯拉伸系数的影响因素主要取决于折弯下模槽宽V和材料厚度t。
钣金折弯系数表
钣金折弯系数表
钣金折弯是一种常见的加工方法,可用于制作各种钣金制品。
折弯过程中,钣金会发生弯曲变形,因此需要考虑钣金材料的性质和折弯角度对其造成的影响。
本文将介绍钣金折弯系数表,帮助加工人员在实际操作中更好地掌握折弯技巧。
钣金折弯系数表是一种辅助工具,用于计算钣金折弯过程中材料的受力情况和弯曲程度。
其主要包括两个参数:压力系数和弯曲系数。
压力系数是指折弯过程中材料的受力情况。
具体而言,为了使钣金成形,需要施加一定的压力。
压力系数反映了实际施加压力与理论施加压力的比值。
其计算公式如下:压力系数 = 实际施压力 / 理论施压力
理论施压力是指在压力传递到钣金时,钣金能够承受的最大压力。
在实际操作中,由于力的传递和传递过程中的能量损失等原因,实际施加的压力会小于理论施加的压力。
因此,压力系数一般小于1。
弯曲系数是指折弯过程中钣金的弯曲程度。
其计算公式如下:
弯曲系数 = 弯曲角度 / 导数
弯曲角度是指钣金在折弯过程中的角度,导数是指材料在折弯前和折弯后的弹性模量差值与材料厚度之比。
弯曲系数越大,钣金受到的弯曲程度越大。
通过钣金折弯系数表,加工人员可以根据压力系数和弯曲系数来选择合适的操作方法和设备,以使钣金得到理想的弯
曲效果。
此外,折弯系数表还可以用于材料的强度设计和性能分析,有助于加工人员更好地了解钣金材料的特性和性能。
总之,钣金折弯系数表是钣金加工过程中非常重要的辅助工具。
通过掌握其计算方法和应用技巧,加工人员可以更好地掌握钣金折弯技术,提高加工效率和产品质量。
钣金展开计算方法
钣金展开计算方法1 范围公司折弯次数小于8次的常规钣金件适用本方法,精密钣金件、折弯次数较多或折弯内圆弧半径R 有特殊要求的钣金件需进行试折弯。
2 展开计算原理:2.1 板料在弯曲过程中外层受到拉应力,內层受到压应力,从拉到压之间有一既不受拉力又不受压力的过度层为中性层;中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准。
2.2 中性层的位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处;当弯曲半径较小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的內侧移动。
中性层到板料內侧的距离用λ表示(见图一)。
3 折弯模具:我们使用的小松数控折弯机所配套的普通折弯模具V型槽宽度通常为适用该折弯模的板厚的5-6倍。
板厚与适用V型槽宽(见表1)。
表1 板厚与适用V型槽宽参数板厚(t) 1.0, 1.2,1.5 1.5,2.0 2.5,3.0 3.0,4.0,5.0 适用V槽宽度8 12 16 254 展开计算方法:4.1 90°折弯(一般折弯)4.1.1 (如图二),由于我们常用的折弯上模的尖角通常小于0.5,所以折弯内圆弧R可以视为定值,因此折弯拉伸系数的影响因素主要取决于折弯下模槽宽V和材料厚度t。
展开长度的计算公式为(1):L=L1 +L2- 2t +系数a ; (1)4.1.2 折弯系数a的计算公式为(2):a = -0.075V+ 0.72t - 0.01 (2)其中:V—下模槽宽;t—材料厚度4.1.3 为方便计算将展开长度的计算公式简化为(3):L=L1+L2-系数C (3)注:简化系数C = (2t - 系数a)见表2。
4.1.4 多次折弯展开长度的计算公式为(4):L=L1+L2+Ln-(n-1)C (4)其中:n—折弯次数表2 90O折弯系数C90O折弯系数C材料厚度t1.0 1.2 1.52.0 2.53.04.05.0下模槽宽V8 1.89 2.15 2.53 ——————————12 ———— 2.83 3.47 ————————16 ———————— 4.41 5.05 ————25 —————————— 5.73 7.01 8.295 反折压平(双折边)5.1 如图三,双折边是两层钢板重叠在一起的折弯形状,通常用来起加强作用,因此2.0mm以上的板很少见压死边。
钣金展开长度计算(折弯系数)
钣金折弯展开(90°折弯)尺寸计算所有外尺寸的和-弯数×扣除=展开尺寸所有内尺寸的和+弯数×系数=展开尺寸由上式知,当弯数=1时,外尺寸和-扣除=内尺寸和+系数则,外尺寸和-内尺寸和=系数+扣除而,外尺寸和-内尺寸和=2δ所以,系数+扣除=2δ注:1.δ是钣金厚度2.这里的“外尺寸和、内尺寸和”是指画钣金时草图线之和,不考虑圆弧(图1)如图2,此钣金厚度是1.5,内R=0(对应的实际折弯系数是0.5,软件输入的折弯系数=系数+2×内R=0.5),算得扣除=2δ-(实际)折弯系数=2×1.5-0.5=2.5外尺寸和是10+10=20,内尺寸和是(10-1.5)+(10-1.5)=17所以,展开尺寸=20-1×2.5=17+1×0.5=17.5(图2)如图2,此钣金厚度是1.5,内R=0.3,(对应的实际折弯系数是0.5,软件输入的折弯系数=系数+2×内R=0.5+2×0.3=1.1),算得扣除=2δ-(实际)折弯系数=2×1.5-0.5=2.5外尺寸和是10+10=20,内尺寸和是(10-1.5)+(10-1.5)=17所以,展开尺寸=20-1×2.5=17+1×0.5=17.5对于上面两个内R不同,但展开尺寸却是不变的。
由于折弯系数是板厚δ决定的,所以算出来的展开尺寸是不变的。
当内R过大时(大圆弧,如内R=5,甚至内R为几十),折弯系数改为K因子,一般设K=0.5(什么时候不是0.5呢?),先整个钣金件设折弯系数折弯,再调整大圆弧折弯系数为K因子。
(先调整整体,再调个别)。
(完整版)钣金件折弯展开计算方法
—、 折床工作原理折弯就是将上、下模分别固定于折床的上、下工作台 ,利用液 压伺服电机传输驱动工作台的相对运动,结合上、下模的形状,从而 实现对板材的折弯成形。
—、★折弯展开就是产品的下料尺寸,也就是钣金在折弯过程中发现 形变,中间位置不拉伸,也叫被压缩的位置长度,也叫剪口尺寸。
★折弯V 槽选择公式:当R=0.5时,V=5T;当R>0.5时V=5T+R 折 弯展开会根据上模和下模的不同而发生相应的变化, 在更换模具时 必须考虑进去。
★折床的运动方式有两种:上动式:下工作台不动,由上面滑块下降实现 施压;下动式:上部机台固定不动,由下工作台上升 实现施压。
★工艺特性1.折弯加工顺序的基本原则:由内到外进行折弯;由小到大 进行折弯;先折弯特殊形状,再折弯一般形状。
2.90。
折弯及大于90°小于180°折弯选模:一般在SOP 没 有特殊要求或没有特殊避位的最好选用刀口角度为 88。
或90的折弯上模,这样可 以更好的保证折弯角度的稳定性。
、 厂*G・-&U・三、折弯展开尺寸计算方法,如右图<1>直角展开的计算_______________方法当内R角为0.5 「时折弯系数(K)=0.4*T,前提是料厚小于5.0MM 下模为5TL1+L2-2T+0.4*T=展开<2>钝角展开的计算方法如图,当R=0.5时的展开计算A+B+K= 展开1800-2K —x 0.4a=所有折弯角度<3>锐角展开的计算方法900折弯展开尺寸=L1+L2-2T+折弯系数(K),如右图:当内R角为0.5时折弯系数(K)=0.4*T,L1和L2为内交点尺寸展开=L1+L2+KK=( 180 —@) /90 *0.4T<4>压死边的展开计算方法选模:上模选用刀口角度为300小尖刀,下模根据SOP及材料厚度选择V槽角度为300的下模。
先用441所选的模具将折弯角度折到约300-650.展开=L1+L2-0.5T<5>压U边选模:上模选用刀口角度为300的小尖刀,下模根据SOP 及材料厚度选择V槽角度为300的下模。