
第8章工件材料的切削加工性与切削液1
• 3.材料的金相组织 • 一般情况下,塑性、韧性高或硬度、强度高的组织构成的材 料,则切削加工性差。反之则好。 • 钢铁材料中,不同的金相组织具有不同的力学性能,因此工 件材料中,金相组织及其含量不同时,其加工性也不同。铁 素体塑性和韧性很高、硬度低,故切削时粘结严重,加工性 不好。珠光体呈片状分布时硬度较高,刀具磨损较严重,而 呈球状分布时硬度较低切削加工性较好。奥氏体硬度不高但 塑性和韧性很高,切削时变形及加工硬化严重,切削加工性 较差。马氏体、索氏体及托氏体的硬度较高切削加工性差。 • 灰铸铁是Fe3C和其他碳化物与片状石墨的混合体。它的硬度 虽与中碳钢相近,但抗拉强度和延伸率均甚小,即脆性很大, 切削力较小。球墨铸铁和可锻铸铁的抗拉强度和延伸率显著 提高,但仍低于钢料,它们的切削加工性比灰铸铁和钢料都 要好。
第8章工件材料的切削加工性与切削液 8.1工件材料的切削加工性
8.1.1切削加工性的相对性 材料的切削加工性是指在一定条件下对某种材 料进行切削加工的难易程度。 切削加工性的概念具有相对性。所谓某种材料 切削加工性好坏,是相对于另一种材料而言的。 一般在讨论钢料的切削加工性时,习惯地以碳 素结构钢45为基准。如称高强度钢比较难加工, 就是相对于45钢而言的。
• 2.切削液的使用方法 • 常见的切削液使用方法有浇注法、高压冷却法和喷雾冷却法: • 1)浇注法 • 浇注法使用方便,应用广泛,但流量慢、压力低,较难直接进入刀刃最 高温度处,故效果较差。使用时应使切削液尽量接近切削区。当用不同 刀具切削时,最好能根据刀具的形状和切削刃的数目,相应地改变浇注 口的形式和数目。 • 2)高压冷却法 • 深孔加工时,利用高压的切削液,可以直接接近切削区起冷却、润滑作 用,并将碎断的切屑随液流带出孔外。高压冷却法还可用于高速钢车刀 进行难切削材料的车削,可显著提高刀具耐用度。切削液可用一般乳化 液也可用切削油。由于切削液的高速流动,改善了渗透性,易于达到切 削区,提高了冷却效果。缺点是飞溅严重,需加护罩。
6
0.50~0.65
7 8
0.15~0.50 < 0.15
• 3.以切削力或切削温度衡量加工性 • 在相同切削条件下加工不同材料时,凡切削力大、切削温 度高的材料加工性差;反之加工性好。切削力大,则消耗 功率多。在粗加工或机床刚性、动力不足时,可用切削力 作为衡量加工性指标。 • 4.以加工表面质量衡量加工性 • 切削加工时,凡容易获得好的加工表面质量(含表面粗糙度、 加工硬化程度和表面残余应力等)的材料,其切削加工性较 好,反之较差。精加工时,常以此作为衡量加工性的指标。 • 5.以断屑性能衡量加工性
• 8.2.2改善材料切削加工性的途径
• 1.调整化学成分 • 材料的化学成分对其力学性能和金相组织有重要影响。 在满足要求的条件下,通过调整工件材料的化学成分, 可使其切削加工性得以改善。目前,生产上使用的易切 钢就是在钢中加入适量的易切削元素S、P、Pb、Ca等制 成的。这些元素在钢中可起到一定的润滑作用并增加材 料的热脆性。 • 2.对工件材料进行适当的热处理 • 通过热处理工艺方法,改变钢铁材料中的金相组织是改 善材料加工性的另一重要途径。高碳钢通过球化退火处 理,使片状渗碳体组织转变为球状,降低了材料的硬度, 从而可改善了其加工性。低碳钢通过正火处理,可减小 其塑性,提高硬度,使加工性得到改善。
• 切削加工时,凡切屑易于控制或断屑性能良好的材料加工 性较好,反之则较差。在自动机床或自动线上,常以此为 衡量加工性指标。
8.2影响工件材料切削加工性的因素及改善途径
• 8.2.1影响工件材料切削加工性的因素
• 工件材料的物理力学性能、化学成分和金相组织是影响加工性的 主要因素。 • 1.材料的物理力学性能 • ⑴硬度 • 硬度高的材料,切削时刀屑接触长度小,切削力和切削热集中在 刀刃附近,刀具易磨损、寿命低,所以加工性不好。如高温合金、 耐热钢,由于高温硬度高,高温下切削时,刀具材料与工件材料 的硬度比降低,使刀具磨损加快,加工性差。另外,硬质点多和 加工硬化严重的材料,加工性也差。并不是材料的硬度越低,越 好加工。有些金属如低碳钢、纯铁、纯铜等硬度虽低,但塑性很 高,也不好加工。硬度适中(HBl60—200)的钢材较好加工。此外, 适当提高材料的硬度,有利于获得较好的加工表面质量。
• (4)防锈作用
• 切削液应具有一定的防锈作用,以减少工件、机床、刀具的腐蚀。 防锈作用的好坏,取决于切削液本身的性能和加入的防锈添加剂 的性质。
• 2.切削液的分类
• 常用的切削液可分为三大类:水溶液、切削油、乳化液。
•
1.水溶液
• 水溶液的主要成分是水,冷却性能好,配成液呈透明状,便于操 作者观察。但单纯的水容易使金属生锈,且润滑性能欠佳。因此, 经常在水溶液中加入一定的添加剂,使其既能保持冷却性能又有 良好的防锈性能和一定的润滑性能。 • 2.切削油 • 切削油的主要成分是矿物油,少数采用动植物油或复合油。纯矿 物油不能在摩擦界面上形成坚固的润滑膜,润滑效果一般。在实 际使用中常常加入油性添加剂、极压添加剂和防锈添加剂以提高 其润滑和防锈性能。动植物油有良好的油性,适于低速精加工, 但是它们容易变质,因此最好不用或少用,而应尽量采用其他代 用品,如含硫、氯等极压添加剂的矿物油。
• 2.材料的化学成分 • (1)对钢主要是通过对材料物理力学性能的影响来影响切削加工 性。
• 1)碳对切削加工性的影响
• 碳素钢的强度、硬度随含碳量的增加而提高,而塑性、韧性则随含 碳量的增加而降低。低碳钢的塑性、韧性较高,高碳钢的硬度及强 度较高,这都给切削加工带来一定的困难。中碳钢的硬度、强度、 塑性及韧性居于高碳钢与低碳钢之间,所以切削加工比较容易。 • 2)合金元素对切削加工性的影响 • 在金属中加入合金元素,一般将提高材料的力学性能,并改变材 料的物理性能,从而提高了金属的反切削能力。故一般降低切削加 工性,硅、铬、镍、钒、钼、钨、镉等合金元素的加入均会降低材 料的可切削加工性。硫、硒、铅等合金元素的加入可改善材料的可 切削加工性。
加工性 等级 1 2
名称及种类
相对加工性 Kv > 3.0 2.50~3.00
典一般有色金 属 易切削钢
5-5-5铜铅合金,9-4铝铜合金, 铝镁合金 退火15Cr,σ b=0.37~0.441GPa 自动机钢,σ b=0.393~0.491GPa 正火30钢σ b=0.441~0.549GPa 45钢,灰铸铁
• 表面活性剂
• 乳化剂是一种表面活性剂,是使矿物油和水乳化形成稳定乳化液的添 加剂。表面活性剂是由亲水极性基团和亲油非极性基团两部分组成。 乳化剂加入油与水中,它能定向地排列并吸附在油水两界面上,极性 端向水,非极性端向油,把油和水连接起来,降低油—水的界面张力, 使油以微小的颗粒稳定地分散在水中,形成稳定水包油乳化液,金属 切削时应用的就是这种水包油的乳化液。
8.3切削液及其合理选用
•
• • •
8.3.1切削液的基本性能和种类
1.切削液的基本性能 (1)冷却作用 切削液的冷却作用主要靠热传导带走大量的热来降低切削 温度,冷却性能取决于它有导热系数、比热容、汽化热、 汽化速度、流量、流速等。水溶液的冷却性能最好,切削 油较差。 (2)润滑作用 切削液的润滑作用是通过切削液的渗透作用到达切削区后, 在刀具、工件、切屑界面上形成吸附膜实现的。金属切削 时切屑、工件与刀具界面的摩擦可分为干摩擦、液体润滑 摩擦和边界润滑摩擦三类。
3 4 普通材料
较易切削钢 一般钢及铸 铁
1.60~2.50 1.00~1.60
5
稍难切削材 料
难切削材料 较难切削材 料 难切削材料 很难切削材 料
0.65~1.00
2Cr13调质, σ b=0.834GPa 85钢σ b=0.883GPa
65Mn调质,σ b=1.03GPa 45Cr调质, σ b=0.932~ 0.981GPa 50CrV调质,1Cr18Ni9Ti,某些钛 合金 某些钛合金,铸造镍基高温合金
• 8.3.2切削液的合理选用和使用方法 • 1.切削液的合理选用 • (1)粗加工 粗加工切削用量大,产生大量的切削热。这时主要是求降 低切削温度,应选用冷却为主的切削液,如3%~5%乳化液。 • 硬质合金刀具耐热性较好,一般不用切削液。如要使用切削液,必需连 续、充分地浇注,以免因冷热不均产生很大的热应力,而导致热裂,损 坏刀具。 • 低速切削宜选切削油 ,高速切削宜选乳化液或水溶液 。 • (2)精加工 精加工对工件表面粗糙度和加工精度要求较高,因此选 用的切削液应具有良好的润滑性能。低速精加工钢料时可选用极压切削 油或高浓度极压乳化液。精加工铜、铝及其合金或铸铁时,可选用高浓 度乳化液。因硫酸能腐蚀铜,在切削铜料时不宜用含硫的切削液。 • (3)难加工材料的切削 加工难加工材料时,接触面均处于高温高压边 界摩擦状态。因此,宜选用极压切削油或极压乳化液。 • (4)磨削加工 其特点是温度高同时产生大量的细屑、砂末。故应选用 有良好冷却清洗作用的切削液。常用有润滑性能和防锈作用的乳化液和 水溶液。
• 3.乳化液 • 乳化液是将乳化油用水稀释而成。乳化油是由矿物油、乳化剂及添加 剂配成,用95—98%水稀释后即成为乳白色或半透明状的乳化液。 • 乳化液具有良好的冷却作用,但因为含水量大,所以润滑、防锈性能 均较差。为了提高其润滑性能和防锈性能,可再加入一定量的油性、 极压添加剂和防锈添加剂,配制成极压乳化液或防锈乳化液。
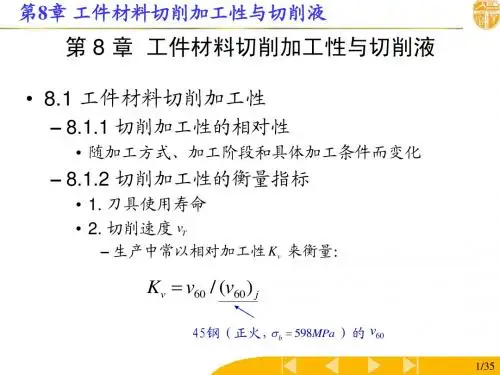
• 8.1.2衡量材料切削加工性的指标
• 根据不同的要求,可以用不同的指标来衡量材料的切削加工性。 • 1.以刀具使用寿命衡量加工性
• 在相同切削条件下加工不同材料时,若在一定切削速度下刀具寿命T 较长或一定寿命下所允许的切削速度vc较高的材料,则其加工性较好; 反之,其加工性较差。
• 2.以切削速度vT衡量加工性 • 在刀具使用寿命T相同的情况下,切削速度vT较高的材料,则其加工 性较好;反之,其加工性较差。如将寿命T定为60min,则vT可写作 v60。一般以正火状态45钢的v60为基准,写作(v60)j,然后把其它各 种材料的v60于之相比,这个比值Kv,称为相对加工性,即: • Kv=V60/(V60)j • 常用工件材料的相对加工性可分为八级 ,Kv大于1的材料,其加工性 比45钢好;Kv小于1者,加工性比45钢差。vT和Kv是最常用的加工性 衡量指标,在不同的加工条件下都使用。
工件材料切削加工性与切削液
6/35
第8章 工件材料切削加工性与切削液 章
• 8.3 切削液及其合理选用
– 8.3.1 切削液应具备的基本性能
• 1. 冷却性能
切削液种类
导热系数 (w/m.℃) 0.628 0.126~0.210
比热容 (J/kg.℃) 4190 1670~2090
汽化热 (J/g) 2260 167~314
– 8.2.1 影响工件材料切削加工性的因素
• 2. 材料化学成分
各元素对结构钢切削加工性的影响
4/35
第8章 工件材料切削加工性与切削液 章
• 8.2 影响工件材料切削加工性的因素及改善途径
– 8.2.1 影响工件材料切削加工性的因素
• 3. 材料金相组织
1—10%珠光体 2—30%珠光体 3—50%珠光体 4—100%珠光体 5—回火马氏体(300HBS) 6—回火马氏体(400HBS)
– 9.3.2 减小实际粗糙度的措施
• 2. 抑制积屑瘤
– (5)积屑瘤抑制措施
» » » » » » » 通过热处理减小工件材料塑性; 增大刀具前角(不小于35度); 减小进给量; 改变切削速度; 采用加热切削或低温切削; 提高刀具刃磨质量; 使用润滑性能好的切削液。
23/35
第9章 已加工表面质量 章
(b)纵向振纹
25/35
第9章 已加工表面质量 章
• 9.4 加工硬化
– 9.4.1 概述
• 1. 概念
– 由切削加工造成的表面硬化现象,也称冷作硬化。
• 2. 产生的原因
已加工表面层内晶粒变化
26/35
第9章 已加工表面质量 章
• 9.4 加工硬化
– 9.4.1 概述
第八章工件材料的切削加工性与切削液
8.1 工件材料的切削加工性 8.3 切削液及其合理选用
8.1 工件材料的切削加工性
8.1.1 切削加工性的相对性
工件材料的切削加工性是在一定切削条件,工件材料 切削加工的难易程度。
比如:纯铁的粗加工容易,精加工时表面粗糙度很难达 到要求;不锈钢在普通机床上加工容易,在自动化生产时因 不断屑会使生产中断等等。
8.1.2 切削加工性的衡量指标
归纳为以下几种: ➢ 1.以刀具使用寿命衡量切削加工性
在相同的切削条件下,刀具使用寿命长,工件材料的切 削加工性好。
2.以切削速度衡量切削加工性 在刀具使用寿命T相同的前提下,切削某种材料允许的 切削速度vT 高,切削加工性好;如取刀具使用寿命 T=60min,则vT可写作v60。
磨削速度高、温度高,热应力会使工件变形,甚至产生 表面裂纹,且磨削产生的碎屑会划伤已加工表面和机床滑动 表面。所以宜选用冷却和清洗性能好的水溶液或乳化液。但 磨削难加工材料时,宜选用润滑性能好的极压切削油。
(5)封闭或半封闭容屑加工。 钻削、攻丝、铰孔和拉削等需要切 削液有较好的冷却、 润滑及清洗性能,以减小刀-屑摩擦生热带走切屑,宜选用 乳化液、极压乳化液和极压切削液。
8.3.2切削液的合理选用和使用方法
➢ 1、切削液的合理选用 切削液的种类很多,性能各异,应根据工件材料、刀具
材料、加工方法和加工要求合理选用。一般选用原则如下:
(1)粗加工。 选用冷却性能为主的切削液(如质量分数为3%~5%的乳 化液),以降低切削温度。
硬质合金刀具耐热性好,一般不用切削液。 在低速切削时,刀具以硬质点磨损为主,宜选用以润滑性能 为主的切削油; 高速度下切削时,刀具主要是热磨损,要求切削液油良好的 冷却性能,宜选用水溶液和乳化液.
切削加工质量和效率

第四章
切削加工质量与效率
(3)切削速度υ的选择
在ap和 f确定之后,在保证合理刀具耐用度的前提下,
选择合理的切削速度。
第四章
切削加工质量与效率
3.精加工时切削用量的选择
(1)切削速度υ
故切削速度υ主要受刀具耐用度和已加工表面质量的限制。在保证
精加工时的ap和f较小,可忽略切削力对工艺系统刚度的影响,
第四章
切削加工质量与效率
第一节 工件材料的切削加工性 第二节 已加工表面质量 第三节 切削用量的选择 第四节 切削液
第四章
切削加工质量与效率
第一节 工件材料的切削加工性 一、切削加工性的评定指标
1.刀具耐用度指标
用刀具耐用度来衡量工件材料被切削的难易程度。 在切削普通金属材料时,用v60的高低来评定材料切削加 工性的好坏。
合理选择切削用量是指在加工对象、刀具材料、刀具
几何形状及其他切削条件已经确定的情况下,选择最佳的
切削用量要素进行切削加工,在保证加工质量的前提下, 充分发挥刀具的切削性能和机床性能,获得较高的切削效 率和较低的加工成本。
第四章
切削加工质量与效率
二、切削用量的选择原则
1.切削用量与生产率的关系
衡量生产率高低的指标之一是基本(机动)时间tm。 车削外圆时基本时间tm可由下式计算:
第四章
(3)乳化剂
切削加工质量与效率
乳化剂(如石油磺酸钠、磺化蓖麻油等)是一种表面活
性剂,它的分子是由极性基团和非极性基团两部分组成。前 者亲水,可溶于水;后者亲油,可溶于油。 此外,还有 •防锈添加剂
•抗泡沫添加剂
•防霉添加剂
第四章
常用材料的切削加工性能
ZT:常用材料的切削加工性能parti良好的切削加工性能:1 )刀具的寿命较高,或在一定的寿命下允许的切削速度较高2)在相同的切削条件下,切削力较小3)切削温度较低,容易获得较细的表面粗糙度,容易控制切削形状或者断屑§5-1工件材料和切削的加工性本章从工工件材料方面本分析影响生产率及表面质量的因素,以及提高它们的途径:从生产实际中了解到,有些材料容易切削(生产率高,表面质量好),而另一些材料却很切削;分析工件材料的机械物理性能以及化学成分如何影响切削加性,如何提高工件材料的切削加工性。
材料的切削加工性是指导某种材料进行切削加工性的难易程度,其易程度,一般与材料的化学成份,热处理状态、金相组织、物理力学性能以及切削条件有关。
一、衡量切削加工的指标工件材料的切削加工性,通常用下面的一个或数个指标衡量:1、刀具耐用度;2、一定刀具耐用度允许的切削速度;3、切削力;4、切削温度;5、加工表面粗糙度或表面质量。
目前,常用一定刀具耐用度下充许的切削速度V T作为衡量指标。
V T__-指刀具耐用度为T时,切削某种材料的允许的切削速度。
V T越高,说明该材料的切削加工性能好。
任何事情都是相对而言,那么对于材料的切削加工性,也要用相对加工性Kr表示。
它的基准是以切削抗拉强度& b = 0.735Gpa的45#钢,耐用度T=60min时的切削速度Vb60为基准。
相对加工性就是以该基准与切削其它材料时V60的比值。
即Kr=V60 / Vb60①当Kr>1时,说明该材料比45#钢易切削;切削加工性好;②当Kr<1时,该材料比45#钢难切削,切削加工性能差。
常用材料切削加工性,根据相对加工性Kr的大小切分为八级,见表 5 —1。
二、改善材料可切削性的途经1、改善材料的化学成份。
1*在黄铜中加入1 %〜3%的铅,在钢中加入0 .1%〜0.2 5%的铅。
铅可以球状粒子存在于材料的金相组织中,切削时能起很好润滑作用,减少摩擦,使刀具耐用度和表面质量得提咼。
第7-10章 切削用量的合理选择-程

在加工铸、锻件或萧膛锈钢等加工硬化严重的材料时,应尽量使背吃 刀量大于硬皮层或冷硬层的厚度,以保护刀尖,避免过早磨损。
精加工时,背吃刀量的选取应该根据表面质量的要求来选择。在用硬 质合金刀具、陶瓷刀具、金刚石和立方氮化硼刀具精细车削和镗孔时, 切削用量可取为ap=0.05~0.2mm,f==0.01~0.1mm,v=240~ 900m/min,这时表面粗糙度值可以达到Ra=0.32~0.1μ m,精度达到 或高于IT5(孔达到IT6),可以代替磨削加工。
n
1000 v 1000 v 845~1040 (r/min) d w 3.14 (55 6)
根据 CA6140 型车床的实际转速,取主轴转速为 900 (r/min),则实际切削速度为:
v
d w n 3.14 (55 6) 900 138.5 (m / min) 1000 1000
n
1000 v 1000 v 521 636 (r/min) ~ d w 3.14 55
根据选择切削速度的原则及 CA6140 型车床的实际,取主轴转速 500 r / min,故实际切削速度为:
v
(4) 校验机床功率
d w n
1000
3.14 55 560 86.4 1000
7.1.2 精加工时切削用量选择的基本 原则
精加工时切削用量的选择首先要保证加工精 度和表面质量,同时兼顾必要的刀具使用寿 命和生产效率。 在精加工和半精加工时,常常采用较小的背 吃刀量ap和进给量f。为了避免或减小积屑瘤 和鳞刺,提高表面质量,硬质合金车刀常采 用较高的切削速度(一般 vc=80~100 m/min 以上),高速钢车刀则采用较低的切削速度 (如宽刃精车刀 vc =3~8 m/min)。
常用加工方法及切削液的选用

常用加工方法及切削液的选用1)车削、镗削(1)粗车:粗车时加工余量较大,因而切削深度和进给量都较大,切削阻力大,产生大量切削热,刀具磨损也较严重,主要应选择用以冷却作用为主并具有一定清洗、润滑和防锈作用的水基切削液,将切削热及时带走,降低切削温度,从而提高刀具耐用度,一般选用极压乳化液效果更好。
极压乳化液除冷却性能好之外,还具备良好的极压润滑性,可明显延长刀具使用寿命,提高切削效率,使用水基切削液要注意机床导轨面的保养,下班前要将工作台上的切削液擦干,涂上润滑油。
(2)精车:精车时,切削余量较小,切削深度只有0.05~0.8mm,进给量小,要求保证工件的精度和粗糙度。
精车时由于切削力小,温度不高,所以宜采用高浓度(10%以上)的乳化液和含油性添加剂的切削液为宜。
对于精度要求很高的车削,如精车螺纹,要采用菜籽油、豆油划其他产品作润滑液才能达到精度要求。
正如上面所提到的,由于植物油稳定发差,易氧化,有的工厂采用了精密切削润滑剂全损耗系统用油作为精密切削油,效果很好。
(3)镗削:镗削机理与车削一样,不过它是内孔加工,切削是和切削速度均不大,但散热条件差,可采用乳化液作切削液,使用时应适当增加切削液的流量和压力。
2)铣削:铣削是断续切削,每个刀齿的切削深度时刻变化,容易产生振动和一定和冲击力,所以铣削条件比车削条件差。
用高速刀具高速平铣或高速端铣时,均需要冷却性好,并有一定润滑性能的切却液,如极压乳化液。
在低速铣削时,要求用润滑性好的切削油,如精密切削油和非活性极压油。
对不锈钢和耐热合金钢,可用含硫、氯极压添加剂的切削油。
3)螺纹加工:切削螺纹时,刀具与切削材料成楔形接触,刀刃三面被切削材料所包围,切削力矩大排屑较困难,热量不能及时由切屑带走,刀具容易磨损,切屑碎片挤塞并且容易产生振动。
尤其车螺纹和攻螺纹时切削条件更苛刻,有时会出现崩刃和断丝锥,要求切削液同时具备较低的摩擦系数和较高的极压性,以减少刀具的摩擦阻力和延长刀具使用寿命,一般应选用同时含有油性剂和极压剂的复合切削液。
机械制造基础第三版电子课件模块八金属切削加工的基础知识
2.进给速度vf 进给速度是指在单位时间内,刀具在进给运动方向上相对于工件的位移量。
3.背吃刀量ap 背吃刀量一般指工件上待加工表面和已加工表面间的垂直距离。
二、知识链接 (一)金属切削加工 金属切削加工就是利用金属切削机床,使用金属切削刀具对金属材料进行切削
加工,切除工件上的多余金属,使之成为具有一定几何形状、尺寸精度、几何精 度和表面质量的工件。
一、任务实施 (一)任务引入
已知工件材料为调质45 钢,Rm=0.735 GPa,如图8-19
所示为工件加工尺寸(其中Δ、y 分别为入切、超切长度)。
要求加工后达到h11 级精度,表面粗糙度Ra 值为3.2 μm。
半精车直径余量为1.5 mm,使用CA6140 型普通车床,请 选择粗车与半精车的刀具几何参数。
尺寸,也称切削宽度,单位为mm。
(4)切削层公称横截面积AD:简称切削面积,其单位为mm2。
课题二 刀具切削部分的几何参数 任务 标注刀具切削部分的几何角度
任务说明 ◎ 通过学习,能够正确标注正交平面参考系中刀具的角度。 技能点 ◎ 能够正确标注正交平面参考系中刀具的角度。 知识点 ◎ 刀具切削部分的组成。 ◎ 刀具的标注角度。 ◎ 刀具参考坐标系。
刀尖角εr ——主切削刃与副切削刃在基面上的投影间的夹角。 楔角βo ——在正交平面中测量的前面与后面的夹角。
(四)刀具的工作角度
如图8-11 所示为刀具工作参考系与基准平面, 工作参考系为在考虑进给运动所生成的合成运动速
度方向情况下的参考系。其中vc 为主切削速度,ve 为合成切削速度,pre 为工作参考系基面,poe 为工 作参考系正交平面,pse 为工作参考系切削平面。
(二)分析及解决问题 1.确定刀具类型与材料 粗车、半精车车刀材料选用YT15。刀具寿命为T=60 min。选择刀杆材料为 45 钢,刀杆尺寸为16 mm×25 mm(按机床中心高选取),刀片厚度为6 mm。
金属切削原理PPT课件
3. 背吃刀量 对外圆车削(图1-1) 和平面刨削(图1-2)而言,背吃刀量等于已 加工表面与待加工表面间的垂直距离;其中外圆 车削的背吃刀量:
总之,任何切削加工方法都必须有一个主运 动,可以有一个或几个进给运动。主运动和进给 运动可以由工件或刀具分别完成,也可以由刀具 单独完成(例如在钻床上钻孔或铰孔)。
二 工件上的加工表面
在切削过程中,通常工件上存在三个表面, 以图1-1的外圆车削和图1-2的平面刨削为 例,它们是:
1.待加工表面 它是工件上即将被切去的
三 切削用量
所谓切削用量是指切削速度,进给量和背吃 刀量三者的总称。它们分别定义如下:
1. 切削速度v 它是切削加工时,刀刃上选
定点相对于工件的主运动的速度.刀刃上各点的 切削速度可能是不同的。
当主运动为旋转运动时,刀具或工件最大直 径处的切削速度由下式确定:
式中 d——完成主运动的刀具或工件的最大直径 (mm);
(一)刀具在正交平面参考系中的标注角度
刀具标注角度的内容包括两个方面:一是确
定刀具上刀刃位置的角度;二是确定前刀面与后 面位置的角度。以外圆车刀为例(图1-9), 确定车刀主切削刃位置的角度有二:
主偏角 它是在基面上,主切切削忍与 基面的夹角。当刀尖在主切削刃上为最低的点时, 为负值;反之,当刀尖在主切削刃上为最高的点 时, 为正值。必须指出,这个规定是根据IS O标注,同过去某些书上关于正负号的规定恰好 相反。
实际上,除了由上述切削平面和基面组成的 参考平面系以外,还应该有一个平面作为标注和 测量刀具前,后刀面角度用的 “测量平面”。通 常根据刃磨和测量的需要与方便,可以选用不同 的平面作为测量平面。在刀刃上同一选定点测量 其角度时,如果测量平面选得不同,刀具角度的 大小也就不同。
工件切削加工性
刃和刀尖的强度,一般取γ。=-4—0º,主偏角kr适当减小,刀
尖圆弧半径rε适当加大。
淬硬钢的组织为回火马氏体,硬度达HRC60以上,塑性
和导热系数都很低。其加工性及刀具材料、刀具几何参数的 选择基本上与冷硬铸铁同。对它们进行精加工,可采用CBN 刀具。
κr= 45° ~ 75°、λs= -10 °
6.钛合金切削加工性分析
1).钛合金特点和分类
a)密度小(约为 4.5g / cm3 ),比钢约小一倍。
b)强度极限高(可达σb=0.981~1.37GPa), 钛合金的比强度(单位重量强度)很高,尤其在高温下比强度仍 很高,这一点对航空、航天工业尤为重要。
工件切削加工性
表 7– 1 材料可加工性分级
分级
名称及种类
Kv
1 很容易切削材料 一般有色金属
> 3.0
2
易切削钢
容易切削材料
3
较易切削钢
2.5 ~ 3.0 1.6 ~ 2.5
4
一般钢及铸铁
1.0 ~ 1.6
普通材料
5
稍难切削材料 0.65 ~ 1.0
6
较难切削材料 0.5 ~ 0.65
7
难切削材料
理 ;对镍基高温合金可采用固溶处理(淬火)
b)、首选一足够的vc以保证加工质量,再选f 、ap
c)、选择合适的刀具材料和角度 连续切:YG6X、YW1 断续切:M42、501、B201
高速钢刀具:γo=15 ° ~20°、αo=12 ° 、κr=45 ° 硬质合金刀具:γo=5° ~ 10°、αo= 8° ~ 15° 、
在自动机床或自动生产线上,常常以切屑
工件材料的切削加工性
1.1切削加工性的评定指标
●考虑已加工表面质量的标志方法 在一定的切削条件下,以加工某种材料是否容易达到 所要求的加工表面质量的各项指标来衡量。 ●考虑安全生产和工作稳定性的标志方法 在相同的切削条件下,单位切削力较小的材料,其切 削加工性较好。在重型机床或刚性不足的机床上加工,考 虑到人身和设备的安全和切削力的大小。在自动化生产和 深孔加工中,往往用材料断屑的难易程度来衡量其切削加 工性的好坏。
用切削速度来衡量 的相对切削加工性
也可用加工材料的物理、化学和力学性能的高低来 衡量切削该材料的难易程度。见表4.2
1.2 影响材料切削加工性的因素
工件材料切削加工性的好坏,主要决定于工件材料的物 理、力学性能、化学成分、热处理状态和表层质量等。
1.材料的硬度和强度
工件材料在常温和高温下的硬度和强度越高,则在加 工中的切削力越大,切削温度越高,刀具耐用度越低,故 切削加工性就越差。有些材料在常温下其硬度和强度并不 高,但随着切削温度的升高,其硬度和强度也提高,切削 加工性变差。例如不锈钢。
金属切削加工原理及设备
工件材料的切削加工性
工件材料的切削加工性——是指工件材料可被切削的难 易程度。
1.1 切削加工性的评定指标
●考虑生产率和刀具耐用度的标志方法 生产率一定时,刀具耐用度越高,切削加工性越好。 刀具耐用度一定时,所允许的切削速度越高,切削加工性 越好。切削速度一定时,以达到刀具磨钝标准时所切除的 金属材料体积越大,则材料的切削加工性就越好。
2.材料的塑性和韧性
工件材料的塑性越大,其切削变形就越大;韧性越强,则切 削消耗的能量就越多,这都会使温度升高。材料的塑性和韧性越 高,刀具表面冷焊现象严重,刀具容易磨损,且不易断屑,则切 削加工性变差。若材料的塑性和韧性过低时,则使切屑与刀具前 面接触面过小,切削力和切削热就会集中在刀刃附近,将导致刀 具切削刃破损加剧和工件已加工表面质量下降。即材料的塑性和 韧性过高或过低,都会使其切削加工性能下降。例如高锰钢的硬 度和强度较低,但伸长率和冲击韧度很高。切削时塑性变形大, 加工硬化严重,断屑困难,硬化层较厚,切削时硬度提高较多, 产生的切削力较切削正火 45钢提高一倍以上。高锰钢的热导率 小,切削温度高,刀具易磨损,因此,切削加工性差。