
品质异常履历表
合集下载
质量、HSF异常履历表流程
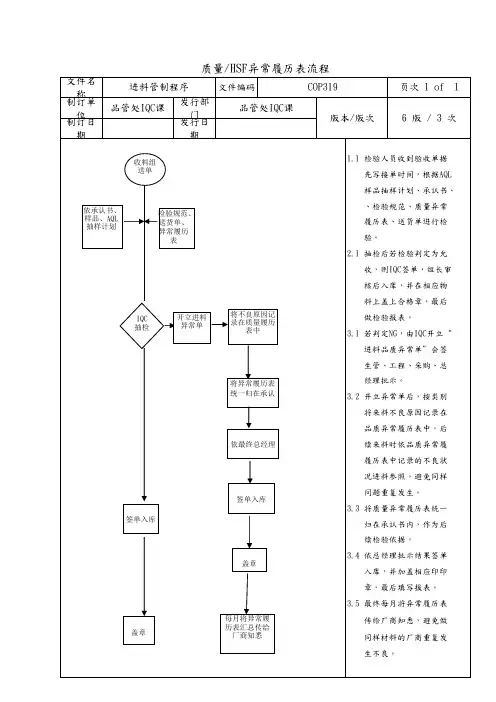
3.4 依总经理批示结果签单 入库,并加盖相应印印 章,最后填写报表。
3.5 最终每月将异常履历表 传给厂商知悉,避免做 同样材料的厂商重复发 生不良。
3.1 若判定NG,由IQC开立“ 进料品质异常单”会签 生管、工程、采购、总 经理批示。
3.2 开立异常单后,按类别 将来料不良原因记录在 品质异常履历表中,后 续来料时依品质异常履 履历表中记录的不良状 况进料参照,避免同样 问题重复发生。
3.3 将质量异常履历表统一 归在承认书内,作为后 续检验依据。
文件名 称
制订单 位
制订日 期
质量/HSF异常履历表流程
进料管制程序
品管处IQC课
发行部 门发行日期文件编码 品管处IQC课
COP319 版本/版次
页次 1 of 1 6版/3次
收料组 送单
依承认书、
样品、AQL 抽样计划
检验规范、 送货单、 异常履历
表
IQC 抽检
开立进料 异常单
将不良原因记 录在质量履历
表中
将异常履历表 统一归在承认
依最终总经理
签单入库
签单入库 盖章
盖章
每月将异常履 历表汇总传给
厂商知悉
1.1 检验人员收到验收单据 先写接单时间,根据AQL 样品抽样计划、承认书、 、检验规范、质量异常 履历表、送货单进行检 验。
2.1 抽检后若检验判定为允 收,则IQC签单,组长审 核后入库,并在相应物 料上盖上合格章,最后 做检验报表。
3.5 最终每月将异常履历表 传给厂商知悉,避免做 同样材料的厂商重复发 生不良。
3.1 若判定NG,由IQC开立“ 进料品质异常单”会签 生管、工程、采购、总 经理批示。
3.2 开立异常单后,按类别 将来料不良原因记录在 品质异常履历表中,后 续来料时依品质异常履 履历表中记录的不良状 况进料参照,避免同样 问题重复发生。
3.3 将质量异常履历表统一 归在承认书内,作为后 续检验依据。
文件名 称
制订单 位
制订日 期
质量/HSF异常履历表流程
进料管制程序
品管处IQC课
发行部 门发行日期文件编码 品管处IQC课
COP319 版本/版次
页次 1 of 1 6版/3次
收料组 送单
依承认书、
样品、AQL 抽样计划
检验规范、 送货单、 异常履历
表
IQC 抽检
开立进料 异常单
将不良原因记 录在质量履历
表中
将异常履历表 统一归在承认
依最终总经理
签单入库
签单入库 盖章
盖章
每月将异常履 历表汇总传给
厂商知悉
1.1 检验人员收到验收单据 先写接单时间,根据AQL 样品抽样计划、承认书、 、检验规范、质量异常 履历表、送货单进行检 验。
2.1 抽检后若检验判定为允 收,则IQC签单,组长审 核后入库,并在相应物 料上盖上合格章,最后 做检验报表。
QC品质异常履历表

%
□制程□客诉
%
□制程□客诉
%□制程□客诉%□ Nhomakorabea程□客诉
%
□制程□客诉
%
□制程□客诉
%
□制程□客诉
%
9/28/2016
□制程□客诉
B01615AB-120V热狗机
①加热测试端子线烧熔断裂
2产品内部的种钉漏钟,种钉上没有安装螺丝以及螺丝没扭紧
3电源翘板开关上的红色端子没有插紧松脱
整批
①-①端子房的员工在加工端子线剥线时未按照图纸要求剥线,将裸露的端子线从要求的10毫米更改到6毫米。端子线与电源线扭麻花线时长短不一没有全部旋转到旋转端子导致接触电阻大引起发热造成
②-①员工大意没有自互检以及品质意识
③-①端子房将加工时的异常端子没有隔离报废
①-①要求员工严格按照SOP要求剥线10毫米,
①-②增加旋转端子的拔插测试,且必须分开检查2条端子,禁止同时拔插
②-①培训员工品质意识,真正落实自互检,
③-①不良品及时标识隔离
10/8
□制程□客诉
%
□制程□客诉
%
□制程□客诉
UFE有限公司
品质异常履历表
型号:
客户:
日期
异常分类
异常现象
不良率
不良原因
改善措施/特殊管制
改善验证
确认者
审核
第一批
第二批
第三批
9/28/2016
□制程□客诉
BP04930扒炉耐压测试NG问题
1台
温控器上的毛细管与接线端子碰触在一起导致耐压NG
1将安装毛细管的电气隔热板(01.15.1066148 Rev: B)上第三个走线孔的位置向右侧偏移52 mm
□制程□客诉
%
□制程□客诉
%□制程□客诉%□ Nhomakorabea程□客诉
%
□制程□客诉
%
□制程□客诉
%
□制程□客诉
%
9/28/2016
□制程□客诉
B01615AB-120V热狗机
①加热测试端子线烧熔断裂
2产品内部的种钉漏钟,种钉上没有安装螺丝以及螺丝没扭紧
3电源翘板开关上的红色端子没有插紧松脱
整批
①-①端子房的员工在加工端子线剥线时未按照图纸要求剥线,将裸露的端子线从要求的10毫米更改到6毫米。端子线与电源线扭麻花线时长短不一没有全部旋转到旋转端子导致接触电阻大引起发热造成
②-①员工大意没有自互检以及品质意识
③-①端子房将加工时的异常端子没有隔离报废
①-①要求员工严格按照SOP要求剥线10毫米,
①-②增加旋转端子的拔插测试,且必须分开检查2条端子,禁止同时拔插
②-①培训员工品质意识,真正落实自互检,
③-①不良品及时标识隔离
10/8
□制程□客诉
%
□制程□客诉
%
□制程□客诉
UFE有限公司
品质异常履历表
型号:
客户:
日期
异常分类
异常现象
不良率
不良原因
改善措施/特殊管制
改善验证
确认者
审核
第一批
第二批
第三批
9/28/2016
□制程□客诉
BP04930扒炉耐压测试NG问题
1台
温控器上的毛细管与接线端子碰触在一起导致耐压NG
1将安装毛细管的电气隔热板(01.15.1066148 Rev: B)上第三个走线孔的位置向右侧偏移52 mm
品质异常统计表

高翔
谢泽球
25
7月31日
推台锯装配员工发现:调整铁(MJ263-0602)与护板座(MJ263-0603)卡不到位,安装不了---领料16个,有6个安装不了。
①经检验护板座没问题,问题出在调整铁,②图纸要求调整铁宽度是45MM,实际前后宽度加工不均匀,导致无法安装
将不合格的调整铁退回仓库,重新领6个合格品。
王斯炎
余波
10
7月13日
装配试机过程发现:裁板锯(NP330B):启动噪音大-----李工在攻关
主锯皮带转动摩擦,发出很尖的噪音
把皮带从40MM切成35MM,
技术部已做出方案:把皮带从40MM切成35MM,图纸已更改。经检验,工艺改良后,噪音比以前低。
王斯炎
李小根
11
7月14日
装配试机过程发现:1333C吸尘效果不理想
分析是装夹(铜片)定位问题,时间长了,出现磨损(不压紧零件会移动,压紧了出现椭圆问题)
①师傅进行调机,更换装夹,②对出现的不良品进行返工
① 员工在加工过程中要按比率进行自检②新员工发现问题,要及时向师傅和品检员反馈,不能自作主张。
③师傅要跟进好徒弟的工作,一旦出现质量问题,要及时帮徒弟处理。
④品管员对新员工加工的零件加大巡检、重点检查,预防批量问题的发生和不良品自流。
来料轮面不平,导致质量问题(100个大轮中有2-4个是不合格的,不合格品的比率为2-4﹪)
把在部装和总装中检查到不转的轮子进行更换。
要在部装检查好,再上总装(有的在部装检查时能转半圈,到了总装就出问题,所以部装必须一个一个仔细检查好,再上总装);把不合格品收集好给到品管,要求供应商改善,品管员作重点跟进。-----7月27日,员工反映不良品减少很多,做了12条链(用了1080个轮子),只有2 个不合格,不合格比率为2‰
谢泽球
25
7月31日
推台锯装配员工发现:调整铁(MJ263-0602)与护板座(MJ263-0603)卡不到位,安装不了---领料16个,有6个安装不了。
①经检验护板座没问题,问题出在调整铁,②图纸要求调整铁宽度是45MM,实际前后宽度加工不均匀,导致无法安装
将不合格的调整铁退回仓库,重新领6个合格品。
王斯炎
余波
10
7月13日
装配试机过程发现:裁板锯(NP330B):启动噪音大-----李工在攻关
主锯皮带转动摩擦,发出很尖的噪音
把皮带从40MM切成35MM,
技术部已做出方案:把皮带从40MM切成35MM,图纸已更改。经检验,工艺改良后,噪音比以前低。
王斯炎
李小根
11
7月14日
装配试机过程发现:1333C吸尘效果不理想
分析是装夹(铜片)定位问题,时间长了,出现磨损(不压紧零件会移动,压紧了出现椭圆问题)
①师傅进行调机,更换装夹,②对出现的不良品进行返工
① 员工在加工过程中要按比率进行自检②新员工发现问题,要及时向师傅和品检员反馈,不能自作主张。
③师傅要跟进好徒弟的工作,一旦出现质量问题,要及时帮徒弟处理。
④品管员对新员工加工的零件加大巡检、重点检查,预防批量问题的发生和不良品自流。
来料轮面不平,导致质量问题(100个大轮中有2-4个是不合格的,不合格品的比率为2-4﹪)
把在部装和总装中检查到不转的轮子进行更换。
要在部装检查好,再上总装(有的在部装检查时能转半圈,到了总装就出问题,所以部装必须一个一个仔细检查好,再上总装);把不合格品收集好给到品管,要求供应商改善,品管员作重点跟进。-----7月27日,员工反映不良品减少很多,做了12条链(用了1080个轮子),只有2 个不合格,不合格比率为2‰
品质异常记录单

客户单位模具编号模具名称数量零件名称责任单位报告输出杨安勇发现日期
处罚金额
责任人单位领导品质部核定★ 引起补料,扣款金额,此表抄送至财务部,采购部。
表单编号:QP-XY-30-001版本:0/A 损失说明
处理意见总经理
副总意见
免于处罚记录日期
确认签字:确认日期:★ 此表由品质部主导存底,技术部、生产部、副总、各一份。
说明:责任单位根据出错原因,改善措施填写后期类似问题的预防措施
效果确认 ( Verification ):
确认单位/确认人/日期:
说明:品质部根据预防措施内容,实施监督预防措施验证的有效性
责任单位/责任人/日期:
说明:责任单位组织相关单位评审后填写好临时改善措施
永久改善对策( Permanent Corrective Action ):
责任单位/责任人/日期:
责任单位/责任人/日期:
根本原因分析( Describe The Root Cause ):
说明:品质部根据不合格内容填写异常描述
临时对策&( Containment Plan ):
模具制造有限公司
品质异常处理单
问题描述(Describe The Problem):
不合格图示说明。
供应商质量不良履历表

不良 不良次 不良次 不良 不良次 不良次 不良次 不良次 次数 数 数 次数 数 数 数 数
年供应商质量不良履历表
1月 2月 3月 4月 不良 次数 5月 不良 次数 6月 7月 8月 9月 10月 11月 12月 全年 序 供应商 不良次 不次 不良次 不良次 不良次 次数 数 数 次数 数 数 数 数
年供应商质量不良履历表
1月 2月 3月 4月 不良 次数 5月 不良 次数 6月 7月 8月 9月 10月 11月 12月 全年 序 供应商 不良次 不良次 不良 号 数 数 次数 1 2 3 4 5 6 7 8 9 10 11 12 注: 1、根据供应商质量不良月份台账数据将各供应商的不良批次进行汇总到对应的表格中。 2、根据每月的统计数据计算全年的品质状况,连续两个月出现不良批次又不能及时得到改善的供应商,SQE组织对 供应商提出改善方案或要求,推动改善。 制表: 审核: 批准:
15一次性检验不合格履历表

120 216
G15010538B
36
1.TT-01/TT-01-GD 说明书标注错误,经过业务员确认,此 技术资料有问题失控 批产品特采。 产品放摄像头面板,固定螺母螺丝,缺少扳手固定。影响 技术资料未要求,不需要增加扳 装配,经业务员确认,此批产品特采,下批产品需要确认 手; 。 1pcs 电池要重新装才能正常工作,初步判断是电池盖有变 形,接触不良 2pcs 胶水溢出 生产过程控制不到位、设计有问 1pcs背面海绵胶贴破损 题 1pcs PCB板显示数字与其他位置不一样,是否内部PCB板设 置不一样或是不是同一批???(待定)
G15010538
270
1.TT-01/TT-01-GD 说明书标注错误,经过业务员确认,此 批产品特采。 2.第一次验货螺丝螺纹有问题旋不进去(抽 技术资料有问题、进料检验不到 检60PCS螺丝其中5PCS螺纹有问题),返工重验。更换螺 位、生产过程控制不到位 丝,螺丝全检 1.TT-01/TT-01-GD 说明书标注错误,经过业务员确认,此 批产品特采。 2.第一次验货螺丝螺纹有问题旋不进去(抽 检60PCS螺丝其中5PCS螺纹有问题),返工重验。更换螺 丝,螺丝全检 1.第一次验货螺丝螺纹有问题旋不进去(抽检60PCS螺丝其 中5PCS螺纹有问题),返工重验。更换螺丝,螺丝全检。 第二次验货,产品OK 产品放摄像头面板,固定螺母螺丝,缺少扳手固定。影响 装配,经业务员确认,此批产品特采,下批产品需要确认 。 1.TT-01/TT-01-GD 说明书标注错误,经过业务员确认,此 批产品特采. 技术资料有问题、进料失控、生 产过程控制不到位 进料检验不到位、生产过程控制 不到位 技术资料未要求,不需要增加扳 手; 技术资料有问题失控
1pcs电池要重新装才能正常工作初步判断是电池盖有变形接触不良2pcs胶水溢出1pcs背面海绵胶贴破损1pcspcb板显示数字与其他位置不一样是否内部pcb板设置不一样或是不是同一批