
8-点腐蚀缝隙腐蚀
金属阳极钝化极化曲线
R K 高阻电压表 高阻电压表 V
E
E 过钝化区
A
EtP
D 钝化区
R
Cu Zn
Fe Cu
参比电极 参比电极 K 高阻电压表 高阻电压表 V
EP Ee A
C
B
过渡区 活化区(失电子) 阴极区(得电子)
A
O
lg io
lg ip
lgi
Zn
Fe Cu
参比电极
4
厚度约为 3~4 nm 的 Fe2O3钝化膜
面发生活性溶解腐蚀,使孔蚀以
闭塞电池示意图
很大的速度扩展。
12
点蚀自催化发展过程
腐蚀产物Fe2+水解,孔内酸化; Cl-进入孔内保持电中性; 几 何 闭 塞 , 使 H2O 、 Fe2+ 、 H+ 孔内溶液浓缩,化学微环境苛 等离子传输困难; 刻化; 电偶形成; 自催化效应形成,点蚀可持续
属表面局部地区的电极电位达到并高于临界电位值时,才能形成小孔腐蚀。
对应的电位。
Etp越大,材料耐点蚀性能越强; Eb和Etp越接近,钝化膜修复能力越强。
9
三、点蚀机理
1、蚀孔成核(发生)
孔蚀的形成可分为发生和发展两个阶段。 在钝态金属表面上,蚀孔优先在一些敏感位置上形成,这些
敏感位置(即腐蚀活性点)包括:
e 0
由于缝隙内贫氧,缝隙内外形成氧浓差
电池。缝隙内金属表面为阳极,缝外自由表 面为阴极,缝内阳极/缝外阴极面积比很小。 加。 不锈钢表面钝化膜破坏,转变为活态, 缝隙内金属溶解速度大大增加。Cl-离子迁入 缝内以保持缝内溶液电中性,腐蚀产物堆积 几何形状闭塞 扩散传输进一步受阻。 上述过程反复进行,互相促进,整个腐
当流速过大时,则将发生冲刷腐蚀。
19
2、冶金因素 钝性金属对点蚀比较敏感,不同金属耐点蚀能力显著不同: Al < Fe < Ni < Zr < Cr < Ti 合金元素:Cr、Mo、Si、Cu、Ni、N等能有效提高耐点蚀
性; 而C、Mn、S、P 可使点蚀敏感性增大。
固溶处理能消除缺陷、夹杂、二次相、晶间相,可提高耐 点蚀性。
随机分布,孔径小,孔口常有腐蚀产物覆盖;
可诱发其它形式的局部腐蚀。
6
二、点蚀的形貌和产生条件
1、点蚀的形貌:种类多样,随材料和介质的不同而异
窄深型
椭圆型
宽浅型
空洞型
底切型
水平型
垂直型
各种点蚀的形貌
7
2、点蚀的三个产生条件
点蚀多发生在表面易钝化的金属材料(如不锈钢、铝及铝合金
等)或表面有阴极性镀层的金属。当钝化膜受到破坏,膜未受破坏 的区域和受到破坏已裸露基体金属的区域形成了活化-钝化腐蚀电 池,钝化表面为阴极而且面积比膜破坏处的活化区大得多,腐蚀就 向深处发展而形成蚀孔。 点蚀发生于有特殊离子的介质中。例如卤素离子对不锈钢引起 小孔腐蚀敏感性的作用顺序为Cl->Br->I-;另外也有ClO4-和SCN等介质中产生小孔腐蚀的报道。这些特殊阴离子在合金表面的不均 匀腐蚀,导致膜的不均匀破坏。 所以溶液中存在活性阴离子是发生点蚀的必要条件。
区(又称为“钝化型阴极保护”)
21
第三节 缝隙腐蚀
一、缝隙腐蚀的概念
金属部件在介质中,由于金属与金属(或非金属)之间 形成特别小的缝隙,使介质进入缝隙内而又处于阻滞状态而
引发的缝内金属的局部腐蚀。
缝隙的形成:
1)机器和设备上的结构缝隙
2)固体沉积(泥沙、腐蚀产物等)形成的缝隙
3)金属表面的保护模 (如瓷漆、清漆、磷化层、金属涂层)与金属 基体之间形成的缝隙
26
金属离子水解、溶液酸化。缝隙内溶液
pH值下降,电位负移导致缝隙内外电位差增
蚀过程具有自催化特性。
目前,大家较能接受的机理是,缝隙腐蚀的起因是氧浓 差电池的作用,而闭塞电池引起的酸化自摧化作用是造成缝 隙腐蚀加速进行的根本原因。 只有氧浓差电池的作用,而没有闭塞电池引起的自催化 作用,是不能构成严重的缝隙腐蚀。
含氧阴离子可排斥Cl-吸附从而抑制点蚀。 抑制不锈钢点蚀能力:OH- > NO3- > AC- > SO42- > ClO4抑制铝点蚀能力:NO3- > CrO4- > AC- > SO4215
介质浓度:卤素离子浓度能影响金属点蚀发生和发展。能
发生。 点蚀孕育期随溶液中卤素离子浓度增加和电极电位升高而 缩短,如不锈钢的点蚀电位随卤素离子浓度增加而降低。 卤素离子对不锈钢引起小孔腐蚀敏感性的作用顺序为:Cl-
阴极吸氧腐蚀真实极化曲线
E EeO2 P F EeH2 S L N O id ic Q M
微阴极 金属 O2 溶液 扩散层界面
B
C
G
吸氧腐蚀过程总的阴极极化曲线
为EeO2PFSQG ,是氧去极化和氢
去极化曲线的加合。
lgi,A/m2
电化学极化控制段:极化曲线为EeO2PBC,阴极极化电流不大且供氧充分时。 浓差极化控制段:极化曲线PFN,供氧受阻。 多种极化发生段:新的极化氢去极化开始发生并叠加(FSQG)。
缝内才会发生缝隙腐蚀。当宽度大于0.25 mm,介质不再处于滞 流状态,则不发生缝隙腐蚀。
由于缝隙在工程结构中是不可避免的,因此缝隙腐蚀也经 常发生。
23
缝隙腐蚀
24
三、缝隙腐蚀的机理
铆接金属板浸入充气海水中的缝隙腐蚀机理示意图
25
缝隙腐蚀产生和发展过程
RT [ O ] b E (R/ O) E ln nF [ R ] a
8
E
E 过钝化区
E 点蚀发生、发展
Etp
D 钝化区
Eb tp
Eb p
点蚀发展 缝隙腐蚀发生、发展
点蚀不发生
Ep
C A
B
过渡区 活化区(失电子) 阴极区(得电子)
O lg io lg ip’
lg ip
lgi
O
lgi
电位Etp称作“点蚀电位”或“破裂电位” 、“过钝电位” :金 电位Eb称为“再钝化电位”或“保护电位” :再次达到钝化电流
介质温度:
一定范围内温度上升, 点蚀电位降低,点蚀几率增加; 超过一定温度时,点蚀产物积累以及溶液中溶解氧减少,点蚀 电位升高。 该温度称为临界点蚀温度,其值愈高,则金属耐点蚀性能愈好。 (见书P101,图3-5) 17
分为三大区域:
过钝化区
(1) 腐 蚀 区 , 只 有 Fe2+ 、 Fe3+ 、 FeO4 2-、HFeO2 2-稳定 (2)免蚀区,Fe稳定,不发生腐蚀 (3) 钝化区,Fe2O3、Fe3O4稳定,
2H+ + 2e- H2 (逐渐加强) 闭塞电池形成过程也是闭塞区的自腐蚀由吸氧腐蚀向析 氢腐蚀转变过程。
14
四、点蚀的影响因素
1、环境因素 介质类型:金属发生点蚀的介质是特定的。
不锈钢在含卤素离子的溶液中腐蚀 黄铜在含硫酸根离子的溶液中腐蚀
氧化性金属离子促进点蚀,如:Fe3+、Cu2+、Hg2+能参与阴极 反应加速点蚀形成和发展。
13
孔内前沿呈阳极,孔外为阴极,
点腐蚀发展过程一般模型
发展。
点蚀过程的电极反应 点蚀是个多电极体系 蚀孔外表面阴极极化,阴极反应电流大于阳极反应电流 阳极反应:M Mn+ + ne阴极反应: 1/2O2 + H2O + 2e- 2OH蚀孔内表面阳极极化,阳极反应电流大于阴极反应电流 阳极反应: M Mn+ + ne阴极反应: 1/2O2 + H2O + 2e- 2OH- (逐渐减弱)
FeOCl + H2O Fe3+ + Cl- + 2OH(c) 成核阶段: Fe Fe2+ + 2e-
2、蚀孔生长——蚀孔内的自催化过程(发展)
闭塞电池的形成条件:由于 闭塞的几何条件(缝隙、孔蚀、 裂纹)造成溶液的停滞状态,使 物质的迁移困难. 闭塞区内腐蚀条件强化:使 闭塞区内、外电化学条件形成很 大的差异,结果闭塞区内金属表
课程回顾
K开路时, Re ∞,I=0, 此 R K 高阻电压表 V 时测到的Cu和Zn的电位分别为 静止电位EeC(Cu),EeA(Zn) K闭路,电路欧姆电阻R减 小,电流I增大,阴极和阳极发 生极化:Zn电位正移,Cu电位 负移 Fe Zn
A
Cu
K闭路,电路欧姆电阻R减
小Re 0变化,电流越大,供电
E
E
铁基体
D
Fe(OH)3被转 化成Fe2O3
铁基体
相当于单分子 层Fe(OH)2
B
Fe2+ Fe2+ Fe3+ Fe(OH)2
铁基体
溶解 铁基体
A
O
溶解 铁基体
lgi
铁在0.5 mol/L H2SO4溶液中的极化曲线示意图
第二节 点蚀
一、点蚀的概念和特点
即小孔腐蚀,金属大部分 表面不发生腐蚀或腐蚀很轻微,但局部地方出现腐蚀小孔并向金属 内部深处发展的现象。蚀孔直径小、深度深,一般孔深大于孔径。 点蚀是常见的一种局部腐蚀形式,破坏性和隐患大; 失重甚微,但对设备破坏很严重; 一般发生在具钝性的金属表面;
18
介质流速:介质流动能使溶液中氧浓度增加,金属钝化 在流动介质中金属不容易发生孔蚀,而在停滞液体中容
加强,从而降低点蚀速度。 易发生,这是因为介质流动有利于消除溶液的不均匀性,所 以输送海水的不锈钢泵在停运期间应将泵内海水排尽。 改善传质可消除闭塞效应和自催化作用,减缓点蚀发展,
缝隙腐蚀的机理
缝隙腐蚀的机理缝隙腐蚀是一种常见的金属腐蚀形式,它发生在金属表面的缝隙或接触点处。
这种腐蚀形式常见于金属结构和设备中,如管道、容器、焊接接头等。
缝隙腐蚀的机理主要与环境条件和金属材料的特性有关。
缝隙腐蚀的发生与环境条件密切相关。
当金属表面处于潮湿、高温、含有氧化物或盐类的环境中时,缝隙腐蚀易发生。
这是因为潮湿环境中的水分和氧气可以通过缝隙或接触点进入金属内部,形成微小的电池。
在这个微小的电池中,金属表面处于阳极,而缝隙或接触点处则成为阴极。
这种电化学反应导致了金属的腐蚀。
金属材料的特性也对缝隙腐蚀起到了重要的影响。
不同类型的金属在不同环境下具有不同的腐蚀倾向。
一些金属具有良好的耐腐蚀性能,如不锈钢、铜等。
然而,一些金属具有较弱的耐腐蚀性能,如铁、铝等。
当这些金属处于恶劣的环境中时,容易发生缝隙腐蚀。
此外,金属的晶粒结构、含有的合金元素以及表面处理等因素也会影响金属的耐腐蚀性能。
缝隙腐蚀的机理可以分为两个阶段:初始化和扩展。
初始化是指缝隙腐蚀开始发生的阶段。
在这个阶段,金属表面的缝隙或接触点处形成了微小的电池。
阳极处的金属开始溶解,而阴极处的缝隙或接触点则保持不变或产生一些化学反应产物。
这些反应产物可以进一步加速腐蚀的进行。
随着时间的推移,缝隙腐蚀会逐渐扩展。
在腐蚀扩展阶段,金属的溶解速度加快,缝隙或接触点的形状也会发生改变。
腐蚀扩展会导致金属的损失和结构的破坏。
如果不及时采取措施进行修复和保护,缝隙腐蚀可能会对金属结构的安全性和可靠性产生严重影响。
为了防止缝隙腐蚀的发生,可以采取一些措施。
首先,选择具有良好耐腐蚀性能的金属材料。
不锈钢等特殊材料具有较强的耐腐蚀性能,可以有效地抵抗缝隙腐蚀。
其次,进行适当的表面处理,如喷涂防腐涂层、电镀等,以增加金属表面的防护层。
此外,定期进行检查和维护,及时修复和更换受损的部件,也是预防缝隙腐蚀的重要措施。
缝隙腐蚀是一种常见的金属腐蚀形式,发生在金属表面的缝隙或接触点处。
腐蚀的基本原理
腐蚀的基本原理Fundamentals of corrosionR.W.Ross本文将扼要讨论腐蚀的种类和基本的腐蚀试验。
根据国家标准局的研究,1978年美国因腐蚀而造成的损失估计达到860亿美元。
1987年这种损失已增至1700亿美元。
很显然,腐蚀是所有工业包括电力工业在内所而临的一个重大问题。
除直接损失外,腐蚀对电厂的运行还可造成其他的严重后果。
腐蚀破坏可导致设备更换而引起费用的增加。
工程师们必须加入设计余量来对腐蚀进行补偿。
严重的腐蚀问题可以造成被迫性停工。
对于电力行业来说,被迫性停工是不允许的。
腐蚀可以使电厂的生产效率受到损失。
所有这些腐蚀的不良后果可以一起或单独发生作用,以致降低电力公司的总收入。
腐蚀定义为材料由于与其所处环境介质的反应而造成的破坏。
对于含镍材料来说,腐蚀有两种主要形式:一种是均匀腐蚀,另一种是局部腐蚀。
在海洋大气中的铁锈就是一种一般或均匀腐蚀的典型例子。
此处金属在其整个表面上均匀地被腐蚀。
在这种情况下,钢表面形成疏松层,这层腐蚀产物很容易去除。
另一方而,像合金400这种耐腐蚀性较好的金属,它们在海洋大气中表现出良好的均匀抗腐蚀性。
这是由于含金400可形成一种非常薄而坚韧的保护膜。
均匀腐蚀是一种最容易处理的腐蚀形式,因为工程师可以定量地确定金属的腐蚀率并可精确地预测金属的使用寿命。
由局部腐蚀而引起的破坏是很难预测的。
因而,设备的寿命也不能精确地预计。
这里给出几种局部腐蚀的例子。
第一例是电化学腐蚀。
当两种或多种不同的金属在某种导电液(电解液)存在条件下接触和连接时,电化学腐蚀就发生了。
此时,两种金属间建立了势能差,同时电流将流动。
电流会从抗腐蚀能力较差的金属(即阳极)流向抗腐蚀能力较强的金属(即阴极)。
腐蚀由阴级上的反应情况而控制,如氢气的生成或氧气的还原。
如果某一大的阴极面与某一不的阳极面相连接时,阳极和阴极之间即会产生大的电流流动。
这种情况必须避免。
另一方面,当我们将情况颠倒一下,即让某一大的阳极面与不的阴极面相连接时,两种金属之间则会产生小的电流流动。
金属材料的点腐蚀和缝隙腐蚀

金属材料的点腐蚀和缝隙腐蚀点腐蚀和缝隙腐蚀pitting and crevice corrosion金属材料接触某些溶液,表面上产生点状局部腐蚀,蚀孔随时间的延续不断地加深,甚至穿孔,称为点腐蚀点蚀,也称孔蚀;通常点蚀的蚀孔很小,直径比深度小得多;蚀孔的最大深度与平均腐蚀深度的比值称为点蚀系数;此值越大,点蚀越严重;一般蚀孔常被腐蚀产物覆盖,不易发现,因此往往由于腐蚀穿孔,造成突然性事故见金属腐蚀;缝隙腐蚀是两个连接物之间的缝隙处发生的腐蚀,金属和金属间的连接如铆接、螺栓连接缝隙、金属和非金属间的连接缝隙,以及金属表面上的沉积物和金属表面之间构成的缝隙,都会出现这种局部腐蚀;许多金属材料都能产生点蚀和缝隙腐蚀;不锈钢、铝合金等靠钝化来增强耐蚀性的金属材料,也易产生点蚀和缝隙腐蚀;许多环境介质都能引起金属材料的点蚀和缝隙腐蚀,尤其是含氯离子的溶液;点腐蚀金属表面的电化学不均匀性是导致点蚀的重要原因;金属材料的表面或钝化膜等保护层中常显露出某些缺陷或薄弱点如夹杂物、晶界、位错等处,这些地方容易形成点蚀核心;金属浸入含有某些活化阴离子特别是氯离子的溶液中,只要腐蚀电位达到或超过点蚀电位或称击穿电位,就能产生点蚀;这是由于钝化膜在溶液中处于溶解以及可再度形成的动平衡状态,而溶液中的活化阴离子氯离子会破坏这种平衡,导致金属的局部表面形成微小蚀点,并发展为点蚀源;例如不锈钢表面的硫化物夹杂的溶解,暴露出钢的新鲜表面,就会形成点蚀源;点蚀的发展是一个在闭塞区内的自催化过程;在有一定闭塞性的蚀孔内,溶解的金属离子浓度大大增加,为保持电荷平衡,氯离子不断迁入蚀孔,导致氯离子富集;高浓度的金属氯化物水解,产生氢离子,由此造成蚀孔内的强酸性环境,又会进一步加速蚀孔内金属的溶解和溶液氯离子浓度的增高和酸化;蚀孔内壁处于活化状态构成腐蚀原电池的阳极,而蚀孔外的金属表面仍呈钝态构成阴极,由此形成了小阳极/大阴极的活化-钝化电池体系,使点蚀急速发展;缝隙腐蚀是由缝隙内外介质间物质移动困难所引起的;为此,缝隙的宽度应足够狭小;它的发展也是一个闭塞区内的自催化过程;例如处在海水等介质中的钢制零部件,在缝隙腐蚀的起始阶段,缝隙内外的金属表面都发生以氧还原作为阴极反应的腐蚀过程;由于缝隙内的溶氧很快被消耗掉,而靠扩散补充又十分困难,缝隙内氧还原的阴极反应逐渐停止,缝隙内外建立了氧浓差电池;缝隙外大面积上进行的氧还原阴极反应,则促进缝隙内金属阳极溶解;缝隙内金属溶解产生过剩的金属阳离子Me+,又使缝隙外的氯离子迁入缝隙内以保持电平衡;随之而发生的金属离子水解,使缝隙内酸度增高,又加速了金属的阳极溶解见图;点腐蚀和缝隙腐蚀的比较点腐蚀和缝隙腐蚀两者的发展阶段的机理是一致的,但是它们的诱发机理和发生过程则有所不同;前者是由于材料的钝态或保护层的局部破坏所引起,通过形成点蚀源而发展起来的;后者则是因介质的电化学不均匀性所引起,腐蚀一开始就在缝隙条件下受闭塞电池的作用;从电极电位来看,发生和发展缝隙腐蚀的电极电位比点蚀更低;从介质来看,缝隙腐蚀在不含氯离子的溶液中也会发生,而点蚀则多在含有特殊的活性阴离子条件下才会发生;溶液中的氯离子浓度对两种腐蚀有很大的影响通常是氯离子浓度愈高,点蚀和缝隙腐蚀发生的可能性也愈大,而且发展的速度也愈快;其他卤族离子也有类似的影响;一般溶液的温度愈高,产生点蚀和缝隙腐蚀的危险性也愈大;防止措施提高材料耐点蚀性的重要措施是添加适当的合金元素如在不锈钢中添加钼,采取钝化处理及适当的热处理,降低金属材料中的夹杂物含量;防止缝隙腐蚀的主要措施是在结构中要避免缝隙和能造成表面沉积的几何形状,要尽量用焊接代替铆接,采用非吸湿性材料做垫圈;电化学保护对防止点蚀和缝隙腐蚀都有效;采用合适的耐点蚀和耐缝隙腐蚀的金属材料也是防止点蚀与缝隙腐蚀的有效措施;。
露点腐蚀
露点腐蚀、孔蚀(点蚀)、缝隙腐蚀:
1.露点腐蚀
广义地讲就是在工艺气体在降温过程达到相变点产生液态结露即露点。
反之,由液态升温达到汽化——沸腾就称为沸点。
二者温度是一样的,但是能温位水平就差个汽化潜热。
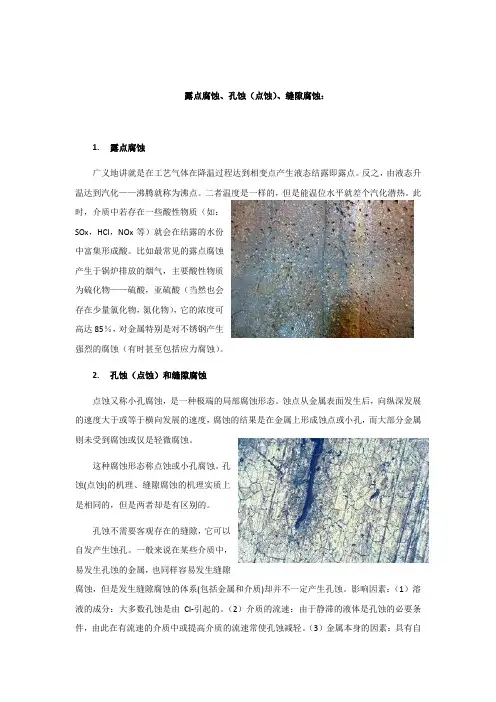
此时,介质中若存在一些酸性物质(如:
SOx,HCl,NOx等)就会在结露的水份
中富集形成酸。
比如最常见的露点腐蚀
产生于锅炉排放的烟气,主要酸性物质
为硫化物——硫酸,亚硫酸(当然也会
存在少量氯化物,氮化物),它的浓度可
高达85%,对金属特别是对不锈钢产生
强烈的腐蚀(有时甚至包括应力腐蚀)。
2.孔蚀(点蚀)和缝隙腐蚀
点蚀又称小孔腐蚀,是一种极端的局部腐蚀形态。
蚀点从金属表面发生后,向纵深发展的速度大于或等于横向发展的速度,腐蚀的结果是在金属上形成蚀点或小孔,而大部分金属则未受到腐蚀或仅是轻微腐蚀。
这种腐蚀形态称点蚀或小孔腐蚀。
孔
蚀(点蚀)的机理、缝隙腐蚀的机理实质上
是相同的,但是两者却是有区别的。
孔蚀不需要客观存在的缝隙,它可以
自发产生蚀孔。
一般来说在某些介质中,
易发生孔蚀的金属,也同样容易发生缝隙
腐蚀,但是发生缝隙腐蚀的体系(包括金属和介质)却并不一定产生孔蚀。
影响因素:(1)溶液的成分:大多数孔蚀是由Cl-引起的。
(2)介质的流速:由于静滞的液体是孔蚀的必要条件,由此在有流速的介质中或提高介质的流速常使孔蚀减轻。
(3)金属本身的因素:具有自。
铝的主要腐蚀形式和腐蚀特点
铝的主要腐蚀形式和腐蚀特点铝是一种活泼金属,极容易和空气中的氧气起化应生成氧化铝。
氧化铝在铝制器皿表面结一层灰色致密的极薄的(约十万分之一厘米厚)薄膜,这层薄膜十分坚固,它能使里力的金属和外界完全隔开。
从而保护内部的铝不再受空气中氧气的侵蚀。
铝和氧化铝薄膜都能和许多酸性或碱性物质起化学反应,一旦氧化铝薄膜被碱性溶液或酸性溶液溶解掉,则内部铝就要和碱性或酸性溶液起反应而渐渐被侵蚀掉。
所以铝制器皿不能用碱性溶液或酸性溶液洗刷,也不能用铝制器皿盛放纯碱、洗衣粉或食醋等物质。
1、铝的腐蚀形式:(1)点腐蚀:点腐蚀又称为孔腐蚀,是在金属上产生针尖状、点状、孔状的一种为局部的腐蚀形态。
点腐蚀是阳极反应的一种独特形式,是一种自催化过程,即点腐蚀孔内的腐蚀过程造成的条件,如有腐蚀介质(CL-、F-等)、促进反应的物质(CU2+、ZN2+等),既促进又足以维持腐蚀的继续进行。
(2)均匀腐蚀:铝在磷酸与氢氧化钠等溶液中,其上的氧化膜溶解,发生均匀腐蚀,溶解速度也是均匀的。
溶液温度升高,溶液浓度增大,促进铝的腐蚀。
(3)缝隙腐蚀:缝隙腐蚀是一种局部腐蚀。
金属部件在电解溶液中,由于金属与金属或金属与非金属之间形成缝隙,其宽度足以使介质浸入而又使介质处于一种停滞状态,使得缝隙内部腐蚀加剧的现象称为缝隙腐蚀。
缝隙腐蚀特别容易发生在机械组件接合的地方,例如金属垫圈或是铆接处和铝门窗与灰浆填隙处。
它是属于一种电池效应,但是缝隙一般需在特定程度大小的范围内才会发生,例如:有足够的宽度可使溶液进入,足够窄得使溶液可以停滞等,所以在应用或工程上必须要小心,避免发生足以产生缝隙腐蚀的环境。
缝隙腐蚀的机构很类似穿孔腐蚀的情况,首先是均匀腐蚀,然后因氧浓淡电池会引起阳极反应(缺氧区)和阴极反应(富氧区),由于间隙内氧无法补充,因此阳极反应会继续在同一个位置进行,因此产生严重的腐蚀结果。
(4)晶间腐蚀:是在金属界处发生局部腐蚀的现象。
就电化学的观点来看,由于材料的晶粒为阴极,而晶界一般为阳极,因此在均匀腐蚀的情况下,晶界处的腐蚀性仍稍大于晶粒处,如果在特殊情况下,材料的晶界抗蚀元素又相对减少,晶间腐蚀的现象就会发生。
化学腐蚀的分类

化学腐蚀的分类
1. 均匀腐蚀,哎呀,这就像一场慢慢侵蚀的细雨,悄无声息但持续不断。
比如说铁栏杆长期暴露在空气中,它的整个表面都在逐渐被腐蚀,这就是均匀腐蚀啊!
2. 点蚀可厉害了!就好像是被虫子一点点咬出小洞洞。
像不锈钢在含有氯离子的环境中,就容易出现点蚀,一个一个的小坑,多吓人呀!
3. 缝隙腐蚀,这就如同藏在缝隙里的小恶魔呀!比如说螺丝与螺母之间的缝隙,就容易发生这种腐蚀,真让人头疼呢!
4. 晶间腐蚀简直是个隐藏的杀手!就好像是从内部瓦解一样。
不锈钢在焊接后有时就会发生晶间腐蚀,外表还好好的,里面却不行了,气人不!
5. 应力腐蚀,哎呀呀,这就像是压力和腐蚀合起伙来捣乱。
像一些承受应力的金属在特定环境下,就可能因为这个遭殃,你说讨厌不讨厌!
6. 电化学腐蚀,这可是常见的呢!不就像电池在工作嘛。
像铁和铜放在一起,在潮湿环境里,就容易发生电化学腐蚀。
7. 冲刷腐蚀,那可是很猛的哟!就如同激流不断冲击。
比如管道里的流体长期冲刷,就会导致这种腐蚀,多厉害呀!
8. 氢脆腐蚀,这就好像给金属注入了“坏东西”。
一些金属在含氢环境下会发生氢脆腐蚀,这可不好对付呀!
9. 微生物腐蚀,哇塞,这就是微生物在搞鬼呀!像在一些有微生物的环境中,金属就可能被它们影响而腐蚀。
总之,化学腐蚀的种类好多呀,每一种都不容小觑,我们得重视起来,好好保护我们身边的金属制品!。
金属腐蚀机理
子(如Cl-)时,这些活性阴离子首先被吸附在金属表面某些点上,从而使金属表面钝化膜发生破坏。
点蚀有大有小,一般情况下,点蚀的深度要比其直径大的多。
金属的锈蚀是最常见的腐蚀形态.
金属的锈蚀是最常见的腐蚀形态.
这会显著降低金属材料的强度、塑性、韧性等力学性能,破坏金属构件的几何形状,增加零件间的磨损,恶化电学和光学等物理性能,缩短
Fe2O3(铁红即肉眼可见的红锈)
这是因为在金属表面缺陷处易漏出机体金属,使其呈活化状态,而钝化膜处仍为钝态,这样就形成了活性—钝性腐蚀电池,由于阳极
面积比阴极面积小得多,阳极电流密度很大,所以腐蚀往深处发展,金属表面很快就被腐蚀成小孔,这种现象被称为点蚀.
QB/T 3832-1999
金属的锈蚀是最常见的腐蚀形态.
金属腐蚀机理 金属腐蚀机理简介结束
缝隙腐蚀
清理,去除污垢等。
2. 设计无法避免缝隙时,可采用阴极保护。例如在海水中, 采用牺牲锌极或镁极。但采取这种方法时,要注意氢脆
问题。
3. 改用合适材料,对于某些重要部件,可以改用抗缝隙腐 蚀能力较强的材料,比如高铬高钼的不锈钢等。
4. 由于缓蚀剂较难进入缝隙,所以可以在接合面上涂上加有 缓蚀剂的油漆。常用的缓蚀剂有硝酸盐,铬酸盐,硫酸盐 和碱性物质等。例如,对于钢材,使用加有 PbCrO4的油 漆,对于铝,使用加有ZnCrO4的油漆;对于金属片,可
相同之处:
由于几何形状或腐蚀产物在缝隙、蚀坑或裂纹出口处的 堆积,使腐蚀介质流动的通道闭塞。
耐蚀性依赖于钝态的金属材料在含氯化物的溶液中容易 发生,造成典型的局部腐蚀。 点蚀和缝隙腐蚀成长阶段的机理都可以用闭塞电池自催
化效应说明。
不同之处:
点蚀的闭塞区是在腐蚀过程中形成的,闭塞程度较大;缝 隙腐蚀的闭塞区在开始就存在,闭塞程度较小。
缝隙腐蚀
缝隙腐蚀
缝隙腐蚀的定义
缝隙的种类
缝隙腐蚀的特征
缝隙腐蚀的形成条件&机理
点蚀和缝隙腐蚀的比较 缝隙腐蚀的影响因素 缝隙腐蚀的防止措施
缝隙腐蚀的定义
在腐蚀介质中的金属构件,由于金属与金属或金属与 非金属之间存在特别小的缝隙,造成缝内介质处于滞 流状态而发生的一种局部腐蚀形态称为缝隙腐蚀。
点蚀发生需要活性离子(如Cl- 离子),缝隙腐蚀则不需要。
形态:缝隙腐蚀广而浅、点蚀窄而深
产生原因:缝隙腐蚀介质的浓差、点蚀钝化膜的破坏
发生难易:缝隙腐蚀更易发生
缝隙腐蚀的防止措施
1. 合理设计,避免缝隙。例如:焊接优于铆接;对焊优于
搭焊;焊接必须保证质量,避免焊孔;螺钉接合结构,
点腐蚀与缝隙腐蚀
闭塞电池形成 随着腐蚀的进行,孔口介质 PH值逐渐升高,水中可溶 性盐转化为CaCO3沉淀。 结果绣层和垢层一起在孔口 堆积形成闭塞电池
影响因素
材料种类:自钝化材料容易产生点腐蚀 材料表面状态:不光滑、不清洁表面易产生点腐蚀 溶液组成及浓度: Cl-是点腐蚀的主要激发剂,随其浓度增 加,点腐蚀电位下降,点腐蚀易发生 溶液温度:温度升高, Cl-的反应能力增大,点腐蚀电位明
几何因素 缝隙宽度为0.025~0.1mm最容易发生腐蚀 环境因素 PH:缝隙内溶液PH下降使Cl-浓度增加,腐蚀加速 温度:温度升高,腐蚀加速
氧浓度:溶液中氧浓度增加,腐蚀加速
介质流速:流速适当增加,缝外含氧量增加,腐蚀加速;如有沉 积物,流速增大,缝隙腐蚀因沉积物冲掉而减轻
点腐蚀与缝隙腐蚀
• 腐蚀开始时,缝内外均发生阳极金属溶解,阴极吸 氧的电化学反应 • 介质在缝隙内滞留,缝隙内供氧不足,发生金属溶 解反应;缝外供养充足,发生阴极吸氧反应 • 正电荷在缝内聚集,促使Cl离子迁入以平衡电荷
• 金属氯化物水解,缝内酸度增加,在酸化自催化作 用下,腐蚀加速
• 金属表面钝化膜被破坏
影响因素
显降低,使点腐蚀加速
PH:酸性介质,PH影响不明显 溶液流速:静止溶液中易形成点腐蚀;随流速的增加,有利 于氧输送和钝化膜的建立,点腐蚀速度减小;流速增加到湍 流时,易发生磨损腐蚀。
缝隙腐蚀
金属之间或金属与非金属之间形成很小的缝 隙,使缝内介质处于静滞状态,从而引起缝 内金属加速腐蚀的局部腐蚀现象
蚀孔常沿重力方向或横向发展,具有“深挖”的倾向
一般过程
当介质中含有活性阴离子(如 Cl-)时,平衡被破坏,溶解 占优势,金属表面出现宏观可 见的蚀孔
常见的腐蚀形式
4、腐蚀介质能显示出晶
的电化学不均匀性
1、黄铜中的 锌优先溶解而 残留铜;2、
选择腐蚀 黄铜脱锌 (多元合 金中较活 泼组分或 负电性金 属的优先 石墨化腐蚀(灰 溶解) 铸铁中,铁素
体相为阳极,
溶解-沉积理 论(黄铜溶解>锌离子留在 溶液中->铜回 镀在基体上)
石墨为阴极, 铁北溶解,而
缓慢而均匀的过程
局部腐蚀只要有:点蚀、缝隙腐蚀、晶间腐蚀、选择腐蚀、应力腐蚀、腐
腐蚀类型 定义
特征
机理
全面腐蚀
整个金属均发 生的腐蚀
可以是均匀腐蚀, 也可是不均匀腐蚀
合金成分、表面状态、介
成,ph值、温度——
点蚀表面直径等于
提高耐点蚀性能的合金元
点腐蚀
集中在金属表 面数十微米范 围内且向纵深 发展地腐蚀
或小于深度,有蝶 形浅孔,有窄深 形、有舌形。表面 易生成钝化膜的金 属材料,有特殊离 子的介质,电位大
由于土壤的组 成和性能的不 土壤腐蚀 均匀,极易构 成氧浓差电池 腐蚀。
氧去极化腐蚀,阳 充气不均匀、
极过程主要受金属 杂散电流、微 土壤的多相性,导电性,
离子化过程的难易 生物引起的腐 性,酸碱性。
程度控制。
蚀。
注:1、点腐蚀中,点蚀电位越正,耐点蚀性能越好,保护电位与点蚀电位越接近,
2、碳钢不能依靠自身形成保护膜,需加附加表面保护层,也可加铜、磷等合金元素
剩下的石墨被
沉积在铸铁表
面)
脆性断裂——无颈 1、阳极快速
应力与环境共 应力腐蚀 同作用下的腐
蚀
缩现象;2、断口 溶解理论; 呈黑色或灰黑色; 2、闭塞电池 3、晶间断裂呈冰 理论;3、膜 糖状花样,穿晶断 破裂理论(滑