
求孔与轴的极限偏差与公差
极限与配合国家标准:
GB/T 1800.1-2009:《产品几何技术规范 极限与配合 第 1部分:公差、偏差和配合的基础》;
GB/T 1800.2-2009:《产品几何技术规范 极限与配合 第 2部分:标准公差等级和孔、轴极限偏差表》;
GB/T 1801-2009:《产品几何技术规范 极限与配合 公差 带和配合的选择》;
D2
轴指圆柱形的外尺寸要素或
由二平行平面或切面形成的被
D1
包容面,其尺寸由d表示。
d1
即:孔为包容面,轴为被包 容面。如图所示。
二、有关尺寸的术语和定义
尺寸:用特定单位表示线性尺寸值的数字。
公称尺寸:由图样规范确定的理想形状要素的尺寸,一般 要求符合标准的尺寸系列(GB/T2822-2005《标准尺寸》), 用D和d表示。
解:孔 ES=30.21-30=+0.21mm
EI=30.05-30=+0.05mm
+0.21
Th=ES-EI=0.21-0.05=+ 0.16mm
+0.05
轴 es=29.90-30=-0.10m0-m
-0.10
ei=29.75-30=-0.25mm φ30
-0.25
Ts=es-ei=0.15mm 孔基本偏差为下偏差,轴基本偏差为上偏差。
四、有关配合的术语和定义
Ds Di
ES EI es ei
D(d)
1、配合定义
公称尺寸相 同,相互结合 的孔、轴公差 带之间的关系 称为配合。
定。
4、标准公差:标准中表列的,用确定公差带大小的任一公差。
5、基本偏差:标准中表列的,用以确定公差带相对于零线位 置的上偏差或下偏差。一般为靠近零线的那个极限偏差。
尺寸公差带图(举例)
+
画出公称尺寸为
0 -
φ50mm,上极限尺寸为
φ50.025mm 、下极限
尺寸为φ50mm的孔与上
极限尺寸为φ49.975mm、 +
Th=︱Ds- Di︱=︱ES-EI︱
Ts=︱ds- di︱=︱es-ei︱
例:已知孔的公称尺寸D等于轴的基本尺寸d等于25mm, 孔的上极限尺寸Ds=25.021mm,孔的下极限尺寸 Di=25.000mm,轴的上极限尺寸ds=24.993mm,下极限尺寸 di=24.980mm,求孔与轴的极限偏差与公差。 解:孔的上偏差 ES=Ds-D=25.021-25.000=+0.021mm
孔的下偏差 EI=Di-D=25.000-25=0 轴的上偏差 es=ds-d=24.993-25= -0.007mm 轴的下偏差 ei=di-d=24.980-25= -0.020mm 孔公差 Th=|Ds-Di|=|25.021-25|=0.021mm
=ES-EI=0.021-0=0.021mm
轴公差 Ts=|ds-di|=|24.993-24.980|=0.013mm =es-ei=-0.007-(-0.020)=0.013mm
公差与极限偏差的比较
两者区别:
从数值上看:极限偏差是代数值,正、负或零值是有意义 的;而公差是允许尺寸的变动范围,是没有正负号的绝对值, 也不能为零(零值意味着加工误差不存在,是不可能的)。 实际计算时由于最大极限尺寸大于最小极限尺寸,故可省略 绝对值符号。
3、实际要素:由接近实际要素所限定的工件实际表面的 组成要素部分。
4、提取组成要素:按规定的方法,由实际要素提取的有 限数目的点所形成的实际要素的近似替代。
5、拟合组成要素:按规定的方法,由提取组成要素形成 的并具有理性形状的组成要素。
6、孔和轴
在满足互换性的配合中, 孔和轴具有广泛的含义,即:
孔指圆柱形的内尺寸要素或 由二平行平面或切面形成的包 容面,其尺寸由D表示;
从作用上看:极限偏差用于控制实际偏差,是判断完工零 件是否合格的根据,而公差则控制一批零件实际尺寸的差异 程度。
从工艺上看:对某一具体零件,公差大小反映加工的难易 程度,即加工精度的高低,它是制定加工工艺的主要依据, 而极限偏差则是调整机床决定切削工具与工件相对位置的依 据。
两者联系:公差是上、下偏差之代数差的绝对值,所以确 定了两极限偏差也就确定了公差。
GB/T 1803-2003:《公差与配合 尺寸至18mm孔、轴公差 带》;
GB/T 1804-2000:《一般公差 未注出公差的线性和角度 尺寸的公差》。
1.2 基本术语和定义
一、有关要素的术语和定义
1、要素:构成零件几何特征的点、线、面。
2、尺寸要素:由一定大小的线性尺寸或角度尺寸确定的 几何形状。
实际尺寸:通过测量所得的尺寸。包含测量误差,且同一 表面不同部位的实际尺寸往往也不相同。用Da、da表示。
极限尺寸:允许尺寸变化的两个界限值。两者中大的称为 上(最大)极限尺寸,小的称为下(最小)极限尺寸。 孔和轴的上(最大)、下(最小)极限尺寸分别为Ds(Dmax)、 ds(dmax)和Di(Dmin)、di(dmin)表示。
下极限尺寸为
0
φ49.959mm的轴的公差
Hale Waihona Puke -带图。+0.025
孔
-0.025
轴 -0.041
+25
孔
-25
轴 -41
例:公称尺寸为φ30mm的孔和轴。孔的上极限尺寸 为φ30.21mm,孔的下极限尺寸为φ30.05mm。轴的 上极限尺寸为φ29.90mm,轴的下极限尺寸为 φ29.75mm。求(1)ES、EI、es、ei;(2)Th、Ts; (3)作公差带图,写出基本偏差;(4)标注出孔、 轴公称尺寸和上、下偏差。
3、尺寸公差带图
由于公差与偏差的数值相差较大,不
便用同一比例表示, 故采用公差带图。
孔
零线:表示基本尺寸的一条直线,以 其为基准确定偏差和公差,零线以上为
+ 0
正,以下为负。
-
尺寸公差带:由代表上、下偏差的两
轴
条直线所限定的一个区域。公差带有两
个基本参数,即公差带大小与位置。大
小由标准公差确定,位置由基本偏差确
极限尺寸:
Ds D Di
孔
di d ds
轴
三、尺寸偏差与公差的术语和定义
1、尺寸偏差:某一尺寸减去基本尺寸所得的代数差。 包括实际偏差和极限偏差。极限偏差又分上偏差(ES、 es)和下偏差(EI、ei)。
孔:ES=Ds-D 轴:es=ds-d
EI=Di-D ei=di-d
2、公差:允许尺寸的变动量。等于上极限尺寸与下极 限尺寸之代数差的绝对值。孔、轴的公差分别用Th和 Ts表示。
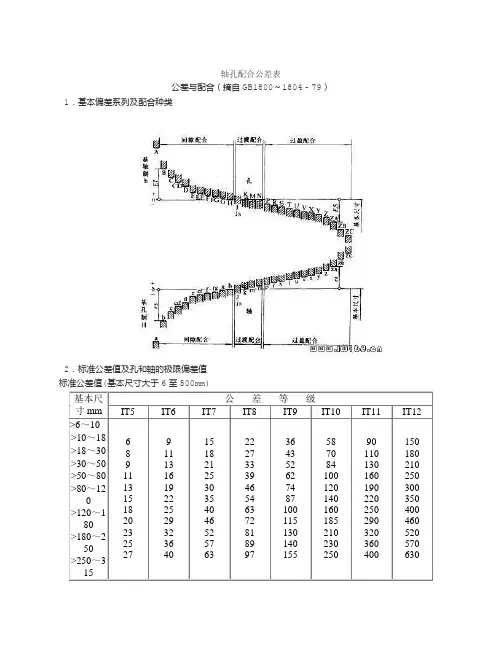
轴孔配合公差表
70
84
100
120
140
160
185
210
230
250
90
110
130
160
190
220
250
290
320
360
400
150
180
210
250
300
350
400
460
520
570
630
孔的极限差值(基本尺寸由大于10至315mm)μm
公差带
等
级
基本尺寸mm
>0~18
>18~30
>30~50
>50~80
+79
+50
+88
+56
7
+34
+16
+41
+20
+50
+25
+60
+30
+71
+36
+83
+43
+96
+50
+108
+56
▼8
+43
+16
+53
+20
+64
+25
+76
+30
+90
+36
+106
+43
+122
+50
+137
+56
9
+59
+16
+72
+20
第二章 孔和轴的极限与配合
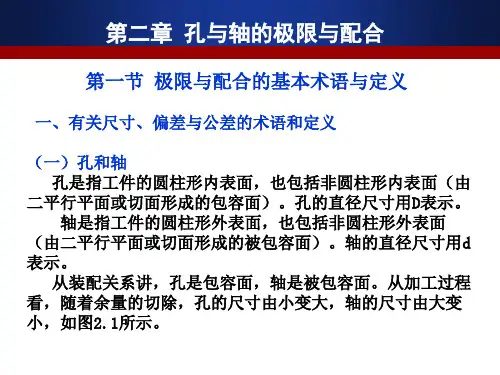
第二章 孔与轴的极限与配合
(3)过渡配合 可能具有间隙或过盈的配合,此时孔的公差带与轴的公差带 相互交叠,如图1-7所示。它是介于间隙配合与过盈配合之间的 一种配合,但间隙和过盈量都不大。 过渡配合主要用于孔、 轴间的定位联结(既要 最大间隙 Xmax =Dmax -dmin =ES-ei 求装拆方便;又要求对 最大过盈 Ymax =Dmin -dmax =EI-es 中性好)
第二章 孔与轴的极限与配合
最大间隙
Xmax =Dmax -dmin =ES-ei
最小间隙 Xmin =Dmin -dmax =EI-es
图2-8 间隙配合公差带示意图
第二章 孔与轴的极限与配合
.021 例1:齿轮衬套孔Ø25H7 +0 mm和中间轴轴径 0 0.020 Ø25f6( )mm ,求此配合的极限间隙。 0.033
(1)零线。 (2)确定公差带大小位置。 (3)孔 、轴 (或 ) 或在公差带里写孔、轴。 (4)作图比例基本一致,单位 µ m 、mm均可。 (5)基本尺寸相同的孔、轴公差带才能画在一张图上。
第二章 孔与轴的极限与配合
.035 例:已知孔的尺寸Ø100+ 0 mm,轴的尺 0 0.045 寸为Ø100 0.023 mm,试画出孔和轴的公差 带图。
图1-7过渡配合图
第二章 孔与轴的极限与配合
3、配合公差
∣Xmax-Xmin∣ Tf= ∣Xmax-Ymax∣=|ES-ei-(EI-es)|=TD+Td |Ymax -Ymin| 若要提高配合精度(即↓Tf)可减小相配合的孔、轴尺 寸公差(即提高相配合的孔、轴加工精度)。
第二章 孔与轴的极限与配合
解: (2)孔的实际偏差 = 65.010 – 65 = +0.010 (mm) 轴的实际偏差 = 64.980 – 65 = -0.020 (mm) (3)孔的公差: Th = Dmax – Dmin = 65.0190–65 = 0.019 (mm) 轴的公差: Ts = dmax – dmin = 64.990–64.977 = 0.013 (mm)
公差与偏差的术语及定义

解题过程
孔的极限偏差计算示例
【例1-2】 计算轴φ60mm
的极限尺寸。若该轴加工
后测得的实际(组成)要素为φ60.012mm,试判断该零件尺
寸是否合格。
解题过程
轴的极限尺寸计算示例
2.尺寸公差(T)
尺寸公差——允许尺寸的变动量,简称公差。
孔的公差 Th=│Dmax-Dmin│ =│ES-EI│ 轴的公差 Ts=│dmax-dmin│ =│es-ei│
下极限偏差——下极限尺寸减其公称尺寸所得的代数差。 孔: EI=Dmin -D 轴: ei=dmin -d
极限偏差
Hale Waihona Puke 极限偏差尺寸标注为:公称尺寸下 上极 极限 限偏 偏差 差 此时,注意下面几点原则: (1)上极限偏差>下极限偏差; (2)上、下极限偏差应以小数点对齐; (3)若上、下极限偏差不等于0,则应注意标
三、偏差与公差的术语及其定义
1.偏差
偏差——某一尺寸,如实际(组成)要素、极限尺寸 等减其公称尺寸所得的代数差。
分类: (1)极限偏差——极限尺寸减其公称尺寸所得的代数 差称为极限偏差。
(2)实际偏差——实际(组成)要素减其公称尺寸所 得的代数差称为实际偏差。
(1)极限偏差
上极限偏差——上极限尺寸减其公称尺寸所得的代数差。 孔: ES=Dmax - D 轴: es=dmax -d
出正负号; (4)若偏差为零时,必须在相应的位置上标注
“0”,不能省略; (5)当上、下极限偏差数值相等而符号相反
时,应简化标注,如¢40±0.008。
(2)判断零件尺寸是否合格的条件2
合格零件的实际偏差应在规定的上、下极限偏差之间。 EI(ei)≤实际偏差≤ES(es)
第1章4节孔与轴极限与配合(公差配合选择)-2
中等尺寸、高精度的孔,通常需要采用价格较贵的扩孔钻、铰 刀、拉刀等定值刀具。而且,一种刀具只能加工一种尺寸的孔, 而加工轴则不同,一把车刀或砂轮可加工不同尺寸的轴。
1.一般情况下应优先选用基孔制
对于大尺寸、低精度的孔,一般不采用定尺寸刀具、量具来 加工、检验,从工艺上将,采用基孔制、基轴制均一样,但 为了统一起见和考虑习惯,一般也采用基孔制。
选择公差等级,既要满足设计要求,又要考虑加工的可能 性与经济性。在满足使用要求的前提下,尽可能选较低的 公差等级或较大的公差值。 (工艺等价) 对于基本尺寸≤500mm有较高公差等级的配合, 因孔比同级轴难加工,当标准公差≤IT8时,国标推荐孔比 轴低一级相配合,使孔、轴的加工难易程度相同。但对> IT8级或基本尺寸>500mm的配合,因孔的测量精度比轴 容易保证,推荐采用孔、轴同级配合。
—— 过渡配合,甚至小过盈配
合 孔轴有定心精度要求,且孔轴间有相对运动时
——小间隙配合,一般H/h
3) 过盈配合中的受载情况:载荷大或冲击载荷——过盈量大
4. 配合时基本偏差的选择 各类基本偏差在形成基孔制(或基轴制)配合时的应用 场合大致总结如下(参教材表1-22): 间隙配合按相对运动速度选择基本偏差
过盈率中等 平均过盈接近 为零
要求定心精度 较高时 木锤装配 拆卸比较方便 k(K)
过盈率较大 平均过盈 较小
要求精密定心 时
过盈率大 平均过盈稍大
要求更精密定心时
最大过盈时需 用锤或压力机装配 相当的压入力, 拆卸较困难 可以拆卸 m(M) n(N)
应选择 的
(3)根据结构上的需要,在同一基本尺寸的轴上装配有不 同配合要求的几个孔件时应采用基轴制。如下图所示。
轴孔配合公差表

轴孔配合公差表公差与配合(摘自GB1800~1804-79) 1.基本偏差系列及配合种类2.标准公差值及孔和轴的极限偏差值基本尺寸mm公差等级IT5IT6IT7IT8IT9IT10IT11IT12>6~10{>10~18 >18~30 >30~50 >50~80 >80~12>120~180>180~250>250~315>315~4;68911131518202325&2791113161922252932{36401518212530354046!52576322273339465463—72818997364352627487,100115130140155587084100120(14016018521023025090110130160/190220250290320360400150180210-250300350400460520570630公差带级?>10~18>18~30>30~50>50~80>80~12>120~180>180~250>250~315+187+36+18+43+22+51+26+62?+32+72+37+83+43+96+50+108+56[注:标注▼者为优先公差等级,应优先选用。
形状和位置公差(摘自GB1182~1184-80)分类形状公差位置公差项目直线度平面度圆度-圆柱度平行度垂直度倾斜度同轴度对称度位置度圆跳动全跳动符号|`主参数d(D)图例公差等级主参数d(D) mm应用举例>6~1$>10~18>18~3>30~50>50~8>80~120>120~180>180~250>250~315>315~400>400~500523457{8910安装E、C级滚动轴承的配合面,通用减速器的轴颈,一般机床的主轴。
公差

Xmax
X
Xmax Xmax
0
Xmin Xmin=0 Ymax
Ymin=0 Ymin
Y
Ymax Ymax
计算公式:
配合公差用Tf表示,
间隙配合: Tf=|Xmax-Xmin|=TD+Td 过盈配合: Tf= |Ymax-Ymin|=TD+Td 过渡配合: Tf= |Xmax-Ymax|=TD+Td
ES EI
+ 0 基本 尺寸( Dd)
es ei
孔公差带
轴公差带
配合术语和定义
1,间隙或过盈: 1,定义: 孔的尺寸减去与之相配合的轴的尺寸所得到的倒数差,此差为整 数时为间隙,此差为负数时为过盈。 2,表示: 间隙:X +
过盈:Y -
1,最大间隙配合(Xmax) 1,间隙配合 具有间隙的配合,包括最小间隙为 0的配合,间隙配合孔的公差带在 轴的公差带上方(图) 2,最小间隙配合(Xmin) 3,平均间隙(Xm)
偏差和公差
1,尺寸偏差(简称偏差) 2,尺寸公差(简称公差)
例题:
已知一对互相配合的孔和轴,其基本尺寸位60mm,孔的最大极限尺寸 Dmax=60.030mm,最小极限尺寸为Dmin=60mm,轴的最大极限尺寸 dmax=59.990mm,最小极限尺寸dmin=59.971mm,轴加工后测得实际尺 寸分别为60.010mm和59.980mm.求孔与轴的极限偏差,实际偏差及公差, 并画出公差带图。 分析:1,理解什么是公差,极限偏差和实际偏差。 2,求解公式。
公差
3,对于同一基准的孔和轴,其 标准公差取决于公差等级的高低。 公差等级越高,其公差值越小, 公差等级越低,其公差值越大。
标准公差的计算及规律: 表2-1 IT1-IT18标准公差计算公式(基本尺寸≤3150mm)
孔轴的尺寸公差
07.06.2020
a
15
⑵ 配合的种类
① 间隙配合 具有间隙(包括最小间隙等于零)的配合。
孔的公差带 在轴的公差 带之上
图例: 孔 轴
最大极限尺寸 最小极限尺寸
最大间隙 最小间隙 最小极限尺寸 最大极限尺寸 最大间隙 最小间隙
07.06.2020
a
16
② 过盈配合 具有过盈(包括最小过盈等于零)的配合。
e、当基本尺寸一定时,极限偏差主要代表公差带的
位置,影响配合性质(配合的松紧程度),而公差代
表公差带大小,影响配合的精度。
07.06.2020
a
10
Байду номын сангаас
例1:已知孔和轴的基本尺寸 D=d=25mm,Dmax=25.021mm, Dmin=25mm, dmax=24.993mm, dmin=24.980mm,求孔与轴的极 限偏差与公差。
二、有关“尺寸”的术语及定义
1、线性尺寸——两点之间的距离 。 角度尺寸
07.06.2020
a
3
2、 基本尺寸、实际尺寸、极限尺寸
基本尺寸D: 设计时确定的尺寸。
实际尺寸Da/da: 零件制成后实际测得的尺寸。 极限尺寸: 允许零件实际尺寸变化的两个
界限值。
最大极限尺寸Dmax/dmax:
允许实际尺寸的最大值。
a
27
(2)求孔、轴的极限偏差 按基孔制,则 EI=0,因为TH=ES-EI 所以 ES=TH+EI=0.025+0=+0.025mm 由Ymin=ES—ei,得 ei=ES—Ymin=(+0.025)一(-0.045) =+0.070mm, 而es=ei+Ts=(+0.070)+0.016 =+0.086mm
轴孔配合公差表
轴孔配合公差表公差与配合(摘自GB1800~1804-79)1.基本偏差系列及配合种类2.标准公差值及孔和轴的极限偏差值基本尺寸mm公差等级IT5IT6IT7IT8IT9IT10IT11IT12>6~10>10~18 >18~30 >30~50 >50~80 >80~12>120~180>180~250>250~315>315~468911131518202325279111316192225293236401518212530354046525763222733394654637281899736435262748710011513014015558708410012014016018521023025090110130160190220250290320360400150180210250300350400460520570630形状和位置公差(摘自GB1182~1184-80)形位公差符号分类形状公差位置公差项目直线度平面度圆度圆柱度平行度垂直度倾斜度同轴度对称度位置度圆跳动全跳动符号圆度和圆柱度公差μm主参数d(D)图例公差等级主参数d(D) mm应用举例>6~1>10~18>18~3>30~50>50~8>80~120>120~180>180~250>250~315>315~400>400~5005234578910安装E、C级滚动轴承的配合面,通用减速器的轴颈,一般机床的主轴。
634456********* 745678101214161820千斤顶或压力油缸的活塞,水泵及减速器的轴颈,液压传动系统的分配机构86891113151820232527 9911131619222529323640起重机、卷扬机用滑动轴承等101518212530354046525763主参数L图例公差等级主参数L、d(D) mm应用举例≤10>10~16>16~25>25~4>40~63>63~100>100~160>160~250>250~400>400~630556810121520253040垂直度用于发动机的轴和离合器的凸缘,装D、E级轴承和装C、D级轴承之箱体的凸肩68101215202530405060平行度用于中等精度钻模的工作面,7~10级精度齿轮传动壳体孔的中心线7121520253040506080100垂直度用于装F、G级轴承之壳体孔的轴线,按h6与g6连接的锥形轴减速机的机体孔中心线820253040506080100120150平行度用于重型机械轴承盖的端面、手动传动装置中的传动轴主参数d(D)、B、L图例公差等级主参数d(D)、B、Lmm应用举例>3~6>6~10>10~18>18~30>30~50>50~12>120~250>250~5005345681012156和7级精度齿轮轴的配合面,较高精度的快速轴,较高精度机床的轴套6568101215202578101215202530408和9级精度齿轮轴的配合面,普通精度高速轴(100r/min以下),长度在1m以下的主传动轴,起重运输机的鼓轮配合孔和导轮的滚动面M1215202530405060表面粗糙度粗糙度代号光洁度代号表面形状、特征加工方法应用范围ⅠⅡ除净毛刺铸、锻、冲压、热轧、冷轧用于保持原供应状况的表面微见刀痕粗车,刨,立铣,平铣,钻毛坯粗加工后的表面可见加工痕迹车,镗,刨,钻,平铣,立铣,锉,粗铰,磨,铣齿比较精确的粗加工表面,如车端面、倒角微见加工痕迹车,镗,刨,铣,刮1~2点/cm2,拉,磨,锉滚压,铣齿不重要零件的非结合面,如轴、盖的端面,倒角,齿轮及皮带轮的侧面、平键及键槽的上下面,轴或孔的退刀槽看不见加工痕迹车,镗,刨,铣,铰,拉,磨,滚压,铣齿,刮1~2点/cm2IT12级公差的零件的结合面,如盖板、套筒等与其它零件联接但不形成配合的表面,齿轮的非工作面,键与键槽的工作面,轴与毡圈的摩擦面可辨加工痕迹的方向车,镗,拉,磨,立铣,铰,滚压,刮3~10点/cm2IT8~IT12级公差的零件的结合面,如皮带轮的工作面,普通精度齿轮的齿面,与低精度滚动轴承相配合的箱体孔微辨加工痕迹的方向铰,磨,镗,拉,滚压,刮3~10点/cm2IT6~IT8厅级公差的零件的结合面;与齿轮、蜗轮、套筒等的配合面;与高精度滚动轴承相配合的轴颈;7级精度大小齿轮的工作面;滑动轴承轴瓦的工作面;7~8 级精度蜗杆的齿面不可辨加工痕迹的方向布轮磨,磨,研磨,超级加工IT5、IT6级公差的零件的结合面,与C级精度滚动轴承配合的轴颈;3、4、5级精度齿轮的工作面暗光泽面超级加工仪器导轨表面;要求密封的液压传动的工作面;塞的外表面;活汽缸的内表面洁度(旧国标)为▽5,R a的最大允许值取。
3 第三章 孔轴的极限偏差及配合
1、在绘制公差带图时,必须标注零线(基本尺寸线)、基本尺
寸、偏差值、符号“0”和“±”。 2、若图中的基本尺寸和上下偏差都不标写量纲单位,这表示单
位均为mm.
例:基本尺寸D=25mm;孔的极限尺寸Dmax=25.021mm, Dmin=25mm,轴的极限尺寸dmax=24.980mm,dmin=24.967mm,
3、 判断下面标注是否正确?
10
0.021 0
10
0.021 0.03
10
0.021 0.035
10
0.021 0
4、 某工厂加工一批直径为
的轴类零件并抽样检查其
中的十个零件,实际测量尺寸分别为:
试判断哪些零件是合格零件?哪些零件是可修复的?哪些是 废品?
4、公差带图解 引入:由于公差、偏差(0.0Xmm) 与基本尺寸 (mm) 的数值 相差较大,不便用同一比例表示, 故采用公差带图。
第三章 孔、轴的极限与配合
§3.1 §3.2 §3.3 §3.4 基本术语及定义 公差与配合的标准化 公差与配合的选用 大尺寸、小尺寸公差与配合简介
本章研究对象:尺寸精度
引入:圆柱体结合(包括平行平面的结合)是机械产品中应用 最广泛的一种结合形式。圆柱结合的精度影响机械产品的使用 性能和寿命。根据不同的使用要求,轴、孔装配后会形成三类 配合关系: 间隙配合 1、相对运动的配合 例:滑动轴承与轴的配合
二、有关尺寸的术语及定义
1、尺寸
是以特定单位(mm) 表示线性尺寸值的数值。包括直径、 长度、宽度、高度、中心距等。
2、基本尺寸 (孔,轴)(D,d)
由设计确定的尺寸,(在我们研究公差时作为已知量)应尽量 按标准选取(尽量选优先数); ★ 计算偏差的起始尺寸 ★如果孔轴相互配合
孔、轴极限偏差的计算
+0.082
Xmax
+0.057
1.计算轴公差Ts 2.计算最小间隙Xmin
+0.041
3.计算其他极限偏差。
+
0 -
D
(3)
25P7250.01Fra bibliotek 0.035孔、轴极限偏差的计算
确定Φ25H7/f6,Φ25F7/h6孔与轴的极限偏差。 (用公式计算标准公差和基本偏差)
+0.041 主要步骤:
H7
+
+0.021 F7 +0.020 1.查IT6和IT7的公差值
0
2.查轴f基本偏差(上偏差)
-
f6 -0.020 h6 -0.013 3.根据通用规则,求解F7
公基称本尺尺寸寸
孔、轴极限偏差的计算
确定Φ25H7/p6,Φ25P7/h6孔与轴的极限偏差。
(孔的基本偏差用公式计算)
公基称本尺尺寸寸
+0.021H7 + 0 -
p6
+0.035 +0.022
h6
P7
-0.013
-0.014
-0.035
主要步骤: 1.查表 IT6,IT7 2.查表,轴p的基本偏差ei 3. 特殊规则计算
公基称本尺尺寸寸
-0.033
的下偏差
4.计算其他极限偏差。
孔、轴极限偏差的计算
确定Φ25H8/p8,Φ25P8/h8孔与轴的极限偏差。
(要求用查表法确定)
+0.033 + 0 -
p8
+0.055
H8
+0.022
h8
-0.022 P8 -0.055