
LCFC-JC品质改善报告2013120600
品质改善计划1 品质改善计划 2013年12月杰成品质改善月活动开展
Page:14/22
品质改善活动组织架构
负责人:刘总
实施日:2013,12,2
品证 李晋生课长
经营管理课 陈晓娜课长来自成型课 刘部、刘主管营业技术部 佐野总监
涂装课 李部、林课
品证 李晋生课长
生管 杨春燕课长
品质改善计划2 品质改善计划2 现场全方位培训活动展开
暂定对策
1、HIC仓库全数重工铜钉 浮高不良,已安排重工10K, 待重工的8K(B00和C00的 全部数量) 2、JC内库存全数检查后才 能出货,全检后的产品在 本体和外箱上标示
长期对策
不良发生时间:2013.11.13 不良数量:18K 不良比例:4.4%
1)热熔头进行修正:M2.5的铜套,熔头的直径由 4.0修正为3.8,M2的铜套,熔头直径由3.4修正到 3.2 ----2013.12.05 陈地平 2)建立设备的定期点检制度,明确点检内容:热 熔温度、时间、高度、热熔头表面清洁状况等--2013.11.18 李永兵 3)每批次生产前确认首件:铜套热熔的高度、热 熔状态(是否有歪斜)、数量确认OK后可生产---2013.11.18 王涛
3.5 3 3 2.5 2 2 2 100.00% 3
120.00% 100.00% 80.00% 60.00% incoming lots rejected lots rejected rate
批数
2 1.5 1 0.5 0 WK45 WK46 周别 WK47 WK48 1 33.33% 50.00% 1
COBAIN LOWER 1 16.67% 4
Page:5/22
二、客诉不良问题点汇总
Parts
反馈时间
问题点
不良率
WV-1 Lower
WV-1 NFP UPPER WV-1 FP UPPER WV-1 FP UPPER WV-1 Lower
2013.11.04
2013.11.6 2013.11.10 2013.11.13 2013-11-18
1 40.00% 33.33% 20.00% 0.00%
months incoming lots rejected lots rejected rate
WK45 3 1 33.33%
WK46 2 2 100.00%
WK47 2 1 50.00%
WK48 3 1 33.33% 3
Page:4/22
一、现况介绍-11月份品质实际达成情况
8
Page:9/22
三、不良内容解析
D、 D-COVER(LOWER)尺寸超差
不良内容
原因
1、LOWER下底边长度尺寸 超差导致组装后出现断差 超标(0.4) 2、成型产品尺寸大小头未 控制,下底长度尺寸在中 限;经过喷涂后图层厚度 导致产品外形尺寸增大0.1 ,如果返喷一次,会再增 加0.1; 3、产品在存放过程中吸水 涨大0.1-0.15
品质改善计划7 品质改善计划2 建立品质目标管理
Page:20/22
责任人:品证李晋生 完成日:2013,12,14
NO 1 2 3 4 ------
目标项目 客户投诉件 数 投诉批率 客退批率 客户上线 PPM ------
计算公式 -------------
目标值 -------------
实际 ---------------
WV-1 Lower
2013-11-27
F/R:8.5%
WV-1 Lower COBAIN LOWER
2013-11-29 2013-12-4
100/1000=10% 5%
5
Page:6/22
三、不良内容解析
A、WV-1 D-COVER(LOWER)网孔内多料
不良内容
原因
暂定对策
1)成型品素材孔内有批锋 导致
暂定对策
1、LCFC库存产品随线全检 2、JC内库存全数sorting完成 后再出货
长期对策
不良发生时间:2013.12.4 不良数量:30K 不良比例:5%
1、在返喷前产品打磨中,需要去除与KONB配合面上 的油漆(底面&两侧) -----2013.12.5实施 张正淋 2、在SIP中追加对KNOB&LATCH的滑动检查 ----2013.12.5实施 王涛
1)成型安排修正模具 --- 模具修理已完成
7
Page:8/22
三、不良内容解析
C、WV-1 C-COVER(FP UPPER)铜套浮高
不良内容
原因
1、热熔机的热熔头的直径 偏大,导致熔头烫伤BOSS 柱; 2、热熔柱表面不平整:卷 口、歪斜,清洁不到位, 导致铜套压入时不能充分 预热,导致埋入的深度不 一致。
Page:1/22
JC-11月份品质改善报告
1
Page:2/22
目录(List) 1、 现况介绍(数据)(p3~4) 2、客诉不良问题点汇总(见清单)(p5)
3、不良内容解析及改善措施实施(p6~13)
4、杰成12月改善计划(p14~21)
2
Page:3/22
一、现况介绍-11月份品质实际达成情况
品质改善计划3
Page:16/22
不良防止流出改善计划 品质改善计划2
改善前 ACTION 改善后
责任人 日期
1
在线一次全检、 出货抽检OK 后出货
6人线
追加一次客诉未OPEN 产品的内部SORTING
责任人:曾主管 2013,11,26实施
2
联想FAE(吴妮妮) 回杰成培训全检员
GRR管理
外观全检员工技能UP
LOWER COBAIN 17%
FP UPPER WV-1 33%
LOWER 33%
WV-1 FP UPPER WV-1 NFP UPPER WV-1 LOWER COBAIN LOWER
NFP UPPER 17%
机种 品番 客诉不良次数 占比 FP UPPER 2 33.33%
WV-1 NFP UPPER 1 16.67% LOWER 2 33.33%
责任人:曾主管 2013,12,7实施
3
全检员积极性不高
激励机制
全检员(印章追溯) 绩效及激励机制建立
责任人:曾主管 2013,12,2实施
品质改善计划4 品质改善计划 2 每日制程品质 PDCA 改善
Page:17/22
责任人:涂装课林课 完成日:2013,12,12
涂装课每日上 午主导部门制 程不良改善
B、WV-1 C-COVER(NFP UPPER)LOGO鼓包
不良内容
原因
暂定对策
1.注塑模具不良-模面不平 ,导致产品成型后贴LOGO 后凸起
1、HIC库存产品全数100% 重工:去除表面多料和更 换LOGO 2、JC内库存全数重工检查 LOGO表面是否有鼓包不良
长期对策
不良发生时间:2013.11.6 不良数量:3542 PCS 不良比例:100%
责任人:品证李晋生 完成日:2013,12,7
每周目标 达成数据 确认和分 析
每周改善 业绩和问 题的总结 和分析
部门间为 改善品质 需配合协 调事件
下周改善 计划的制 定
Page:22/22
网孔内多料
LOGO表面出现鼓包 热熔松动、镁件装配不良 铜钉浮高 Lower尺寸超规导致组装后段差 电池槽位变形 spec:凸公模0.2mm, actual:1.0mm凸公模 条码Double导致刷不上 Latch回弹不顺
9/202=4.45%
100.00% 0.94% 15/339=4.4% 0.76%
12
Page:13/22
三、不良内容解析
H、WV-1 C-COVER(FP UPPER)热熔松动
不良内容
原因
暂定对策
热熔铜柱长时间使用后, 铜柱表面易粘附些熔胶, 导致后续产品在热熔时未 能完全压到位
1、LCFC库存产品随线全检 2、JC内库存全数sorting完成 后再出货
长期对策
不良发生时间:2013.11.10 不良数量:30K 不良比例:15/1600=0.94% 1)热熔铜柱要定期清洁,每热熔100PCS就清 洁一次-----2013.11.12 李永兵 2)在SIP中添加热熔点熔后高度检查,以及是 否松动的检查-----2013.11.12 王涛
Page:15/22
关键工序作业 技能培训
责任人:营业技术陈工、钟工 完成日:2013,12,14
客诉品质 履历培训
责任人:品证曾主管、王涛 完成日:2013,12,12
培训
基层干部管理 技巧培训
责任人:品证李晋生 完成日:2013,12,10
检查员和线长外观 品质标准培训
责任人:联想FAE吴妮妮 完成日:2013,12,12
11
Page:12/22
三、不良内容解析
G、WV-1 D-COVER 条码DOUBLE,刷不上
不良内容
原因
暂定对策
1、生产线采用抽检的方式 :检查首、末条码和抽检中 间序列的条码
1、JC额外打印1000PCS供联 宝生产线临时使用 2、JC内生产产品条码安排 100%全检
长期对策
不良发生时间:2013.11.29 不良数量:1K 不良比例:10% 1、后续打印条码必须经过100%全检后才可使 用 -----2013.12.2实施 苟于英 2、采用同联宝相同信号的刷枪(MOTOLOLA DS4208)----2013.11.30 苟于英 3、固定人员进行条码打印并进行登记管理 -----2013.12.2实施 苟于英
成型课结合 涂装素材不 良,进行每 周前三项不 良改善
品证课针对检 讨对策实施执 行力稽查
改善PVC干燥系统 提高产品质量
系统设备 及工艺 控制 上 的问题 .干燥气 流塔塔底 落 料 多 , 品杂质 粒子数超 标 , 品优 等 品和一级 品率 产 产
一
P VC
浆 料
直较 低 , 品量 大 , 品多 , 后通 过 对一 些设 备 废 次 此
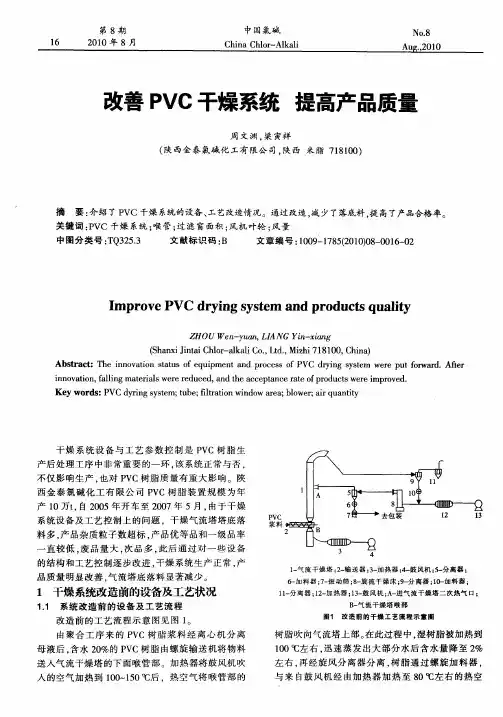
1 气 流 干 燥 塔 ;一 送器 ; 一 热 器 ; 一 风 机 ; - 一 2输 3加 4鼓 5 分离 器 ;
送 人气 流干燥塔 的下 面喉 管部 。加热器将 鼓 风机吹
树脂 吹向气 流塔 上 部。 在此 过程 中 。 湿树脂 被加热 到
1 0℃左右 , 速蒸 发 出大部分 水 后含水 量 降至 2 0 迅 %
左右 , 经旋 风分 离器 分 离 , 脂 通过 螺旋 加料 器 , 再 树 与来 自鼓 风 机 经 由加热 器 加热 至 8 0℃左 右 的热空
1 - 离 器 ;2 加 热器 ;3 鼓 风 机 ;一 气 流 干燥 塔 二 次 热气 口 ; 1分 1一 1一 A进 B 气 流 干 燥塔 喉 部 一
图1 改 造 前 的 干 燥 工艺 流 程 示 意 图
由聚合 工 序 来 的 P C树 脂浆 料 经 离 心 机分 离 V 母 液后 , 含水 2 %的 P C树脂 由螺 旋输送 机将 物料 0 V
Ke r s P y n se t b ; h ai nwi d w a e ; lwe ; i q a t y y wo d : VC d f gs tm; u e f r t n o r a b o r a r u n i i y i o t
干 燥 系统 设 备 与工 艺 参 数 控制 是 P C树 脂 生 V
Ab t a t s r c :Th n o a in sa u fe ui e i n v t t t s o q pme nd p o e s o o nta r c s fPVC r i g s se we e p tf r r .Afe d y n y tm r u o wa d tr i n v to fli gmae i l r e u e a h c e t n er t f o u t r mp o e n o ain, aln t ra swe er d c d, ndt e a c p a c ae o d c swe e i r v d. pr
品质系统改善报告1 ppt课件

成枪合格总数
86169 97066 107693 108501 106282 134630 166854 139746 140984 62374 115030
成枪不合格数
2572 9014 6482 2329 2796 2230 7695 4598 3052 1846
4261
一次性合格率
97.10% 91.50% 94.32% 97.90% 97.44% 98.37% 95.59% 96.81% 97.88% 97.13% 96.43%
5
南京汽枪厂有限公司
IQC品质趋势图表
1400
1200
1000
800
600
400
200
0
1月
2月
3月
入料总批数 退货批数
4月
5月
合格批数 批次合格率
6月
7月
8月
9月
AOD批数 批次合格率目标
揀用批数
10月
110.00% 100.00% 90.00% 80.00% 70.00% 60.00% 50.00% 40.00% 30.00% 20.00% 10.00%
合格 50% 50% 62% 38% 21% 63% 35% 67% 37% 39% 38% 30% 7% 8% 27% 47% 29% 43% 42% 70% 58% 25% 70% 50% 10% 不合格 50% 50% 23% 46% 53% 22% 35% 26% 26% 35% 43% 15% 14% 33% 27% 28% 14% 33% 28% 20% 33% 50% 30% 40% 90% AOD 0% 0% 15% 15% 26% 15% 30% 7% 37% 26% 19% 55% 79% 58% 46% 23% 57% 13% 28% 10% 8.3 25% 0% 10% 0%
COPQ品质改善报告
原因分析: 檢查異常樣本後,發現到產品燈泡的燈絲容易造成斷裂而產生不亮的現象,歐司朗分析後,主要原 因燈絲和鉬片在焊接時,點焊電極氧化,導致燈絲焊點不牢靠,夾板溫度升高,鉬片和夾板開始膨 脹,產生擠壓受力斷裂。
改善方案: BKH措施: 1.每個燈泡組裝後進行輕拍點亮,防止燈泡異常(100%點亮) 2.組裝後點亮,再包裝前再一次進行點亮動作 3.FQC在每批產品中,抽樣出10PCS進行模擬組裝,進行測試 歐司朗措施: 1.每個燈泡做點亮確認(100%檢驗) 2.所有的燈泡經過自動測試電阻方式檢測是否有虛焊和不牢,隨時監測不良品流入下道工序 3.每四小時更換燈絲點焊電極
期待更多 質量提升
COPQ trend 1218-1301
COPQ trend
COPQ Goal COPQ Value
12 10 8 6 4 2 0
wk18-21 wk22-25 wk26-29 wk30-33 wk34-37 wk38-41 wk42-45 wk46-49 wk50-01
10.85
COPQ質量 改善報告
Buckingham Suppliers :21338 QC-Team 2013.3.25
Quality 質量 How we will make it happen!如何使它發生!
• • • • • • • • • • 1.建立以顧客為中心的質量文化 2.運用設計保證質量 3.正確的開始 4.發揮供應商的領導力 5.從工廠到顧客家的途中避免產品破損 6.改善不良產品 7.定義新目,展開有效跟進 8.溝通 9.提升購買體驗 10.服務帶來更好的顧客體驗
2.92% ↘ 1.95
SÄNDA 燈具防呆改善方案
现有的灯具,當燈具安裝轨道時, 燈具在裝進軌道時:會出現下面的两種安裝方式,四种旋转方向.
JC-020氯化聚乙烯防水卷材检测报告

JC—020
氯化聚乙烯防水卷材检测报告
签发:审核:检测:
注:本表由检测机构填写,一式三份,检测机构、委托单位、监理单位各留一份。
报告左上角加盖计量认证CMA章,右上角加盖四川省建设工程质量检测资质专用章有效。
四川省建设厅制
JC—020填写说明
一、本表是检测机构受委托单位委托,对氯化聚乙烯卷材的有关技术参数进行检测后,用以确定所检参数是否符合相关标准的报告。
二、在产品名称一栏中,Ⅰ为氯化聚乙烯防水卷材的类型代号(Ⅰ型:非增强氯化聚乙烯,Ⅱ型:增强氯化聚乙烯),1.20氯化聚乙烯防水卷材的厚度规格(分为1.00、1.20、1.50、
2.00四种厚度)。
三、氯化聚乙烯防水卷材的物理性:。
精选总结-良率提升改善报告
3
3
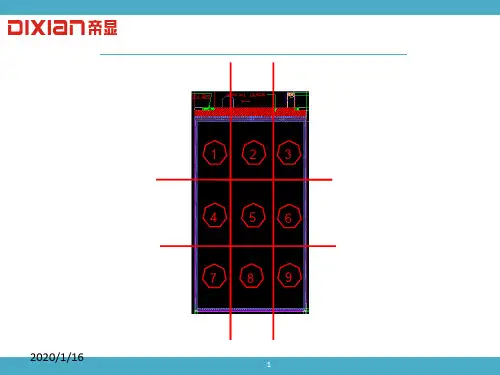
1.不良分析
拆解20pcs不良品白点分析数据
区域
层次
不良状态
区域
5区
导光板与扩散之间
白色颗粒不可擦拭
1区
1区
导光板与扩散之间
白色胶状可擦拭
2区
3区
反射与导光板之间
白色颗粒可擦拭
2区
2区
导光板与扩散之间
白色胶状可擦拭
1区
3区
导光板与扩散之间
异物造成白点可擦拭
3区
3区
导光板与扩散之间
白色胶状可擦拭
3区
1区
导光板与扩散之间
白色胶状可擦拭
2区
1区
导光板与扩散之间
白色颗粒可擦拭
3区
1区
导光板与扩散之间
白色胶状可擦拭
5区
3区
反射与导光板之间
白色胶状不可擦拭
4区
层次 导光板与扩散之间 导光板与扩散之间 反射与导光板之间 导光板与扩散之间 导光板与扩散之间 导光板与扩散之间 导光板与扩散之间 导光板与扩散之间 导光板与扩散之间 导光板与扩散之间
导光板拖块接触面改善
改善前
改善后
差异点:在拖块表面贴附一层铁氟龙,然后在上中下各自贴附 一条泡沫棉,缩小导光板与拖块的接触面积。
2020/1/16
7
7
5改善方法
导光板拖块位置改善
改善前
改善后Biblioteka 差异点:把拖块想上移动1cm,避开导光板的1区到3区的直接 接触。
2020/1/16
8
8
6改善方法
10
8改善方法
取消导光板与铁壳组装过程中压附步骤
改善前
改善后
2013年改性沥青试验报告word文档
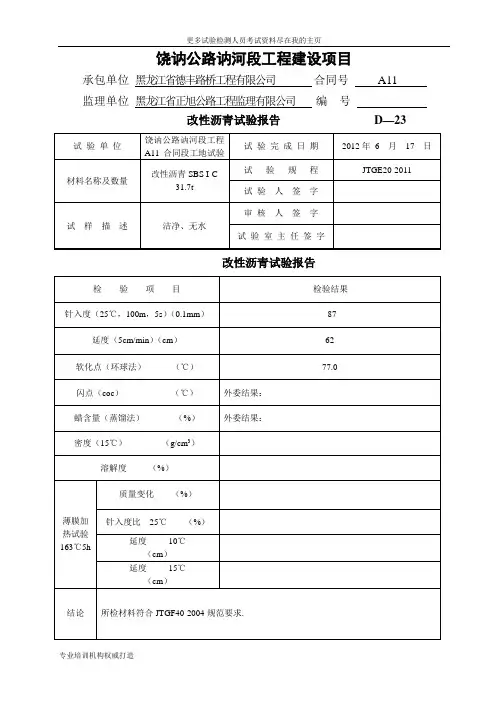
承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24饶讷公路讷河段工程建设项目承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24饶讷公路讷河段工程建设项目承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告饶讷公路讷河段工程建设项目承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—24饶讷公路讷河段工程建设项目承包单位黑龙江省德丰路桥工程有限公司合同号A11 监理单位黑龙江省正旭公路工程监理有限公司编号改性沥青试验报告D—23改性沥青试验报告饶讷公路讷河段工程建设项目承包单位黑龙江省德丰路桥工程有限公司合同号A11监理单位黑龙江省正旭公路工程监理有限公司编号沥青针入度、延度和软化点试验D—242013年公路试验检测员和试验检测工程师考试交通运输部工程质量监督局交通运输部职业资格中心[1]《关于组织2013年度公路水运工程试验检测人员考试的通知》根据《公路水运工程试验检测人员考试办法》(质监综字[2013]1号),部工程质量监督局和部职业资格中心决定组织实施2013年公路水运工程试验检测人员考试,现将考试有关事项通知如下:一、本次考试科目设置、等级及类别及报考程序、组织方式等与2012年度公路水运工程试验检测人员考试相同。
qc成果展示提高双剪力墙变形缝模板施工质量
经验分享环节安排和互动环节设计
经验分享环节安排
邀请具有丰富经验的工程师或技术专家进行经验分享,介绍双剪力墙变形缝模板施工的 难点、解决方案及实际效果。
互动环节设计
设置提问环节,让观众与专家进行互动,解答疑问,加深对成果的理解。
现场答疑解惑环节准备
准备问题
提前收集观众可能提出的问题,并做好回答 准备。
qc成果展示提高双 剪力墙变形缝模板施
工质量
汇报人: 202X-12-20
目录
• 项目背景与目标 • QC小组活动开展情况 • 原因分析与解决方案制定 • 实施效果评估与改进措施总结 • 成果展示与经验分享环节安排
项目背景与目标
01
双剪力墙变形缝模板施工现状
01
施工难度大
双剪力墙变形缝模板施工涉及多个复杂工序,对施工人 员技能要求较高。
活动计划
制定详细的活动计划,包括活动目标、 时间安排、人员分工、经费预算等。
VS
实施过程
按照计划开展活动,包括现场调查、原因 分析、制定对策、实施改进等步骤。
数据收集与分析方法
数据收集
通过现场测量、施工记录、质量检查 等方式,收集双剪力墙变形缝模板施 工过程中的数据。
分析方法
运用统计技术对收集到的数据进行整 理、分析和比较,找出影响施工质量 的关键因素。
02
施工质量不稳定
由于施工过程中的各种因素,如材料、环境、人员等, 导致施工质量不稳定。
03
缺乏有效的质量控制措施
在施工过程中,缺乏有效的质量控制措施,难以保证施 工质量。
QC小组成立背景
01
02
03
提高施工质量
为了提高双剪力墙变形缝 模板施工质量,成立QC 小组进行质量控制。
2013年度净化空调系统系统质量回顾_
Air cleaning system 2013 annual report Annual Review 2013年度净化空调系统年度回顾质量趋势分析Drafted by:Yin Qian 起草人:杨海东Position: QA职务:保障主任Signature:签名:Date:日期:Verified by: Wang Liwei 审核人吴燕Position: QA Supervisor职务:QA主管Signature:签名:Date:日期:Verified by: Wang Qiong 审核人:伊静Position: QC Supervisor职务:QC主管Signature:签名:Date:日期:Verified by: Huang Yan 审核人:桑建彬Position: Engineering Manager职务:生产主管Signature:签名:Date:日期:Approved by:Dong Ziliang 批准人:龙应国Position: General Manager职务:质量总经理Signature:签名:Date:日期:北京四环生物制药有限公司GMP文件第2 页共9 页Contents目录1 回顾分析目的 (3)2 范围 (3)3 概述 (3)4 职责 (4)5 验证内容 (4)6系统变更与偏差 (8)7 验证结果评定及结论 (8)8 拟定日常期监控及在回顾性验证周 (8)1 回顾分析目的本验证是建立在生产车间空气净化系统长期、稳定运行的基础之上,利用连续稳定运行符合要求的历史数据来进行回顾性验证,通过此验证以证明该系统按照现行的GMP文件进行操作、维护保养,能保证洁净区的洁净度符合设计标准及生产工艺的要求2 范围本方案适用于生产车间净化空调系统的回顾性验证。
3 概述3.1 系统简介生产车间净化空调系统采用组合式空调机组。
各台空调机组分区如下:系统编号净化区域洁净级别送风量换气次数温湿度AHU101 制剂车间B级24530m³/h 40次/小时18℃~24℃;45%~65% AHU101-1 制剂车间A级51950m³/h 55次/小时18℃~24℃;45%~65% AHU101-2 制剂车间A级59650m³/h 55次/小时18℃~24℃;45%~65% AHU102 制剂车间C级18600m³/h 20次/小时18℃~26℃;45%~65% AHU103 洗衣房D级2340m³/h 15次/小时18℃~26℃;45%~65% AHU201A 工程菌原液C级12530m³/h 20次/小时18℃~26℃;45%~65% AHU201B 工程菌原液C级11530m³/h 20次/小时18℃~26℃;45%~65% AHU202A 工程菌原液D级8470m³/h 15次/小时18℃~26℃;45%~65% AHU202B 工程菌原液D级10140m³/h 15次/小时18℃~26℃;45%~65% AHU203 工程菌原液D级12600m³/h 15次/小时18℃~26℃;45%~65% AHU204A EPO原液C级13000m³/h 20次/小时18℃~26℃;45%~65% AHU204B EPO原液C级12300m³/h 20次/小时18℃~26℃;45%~65% AHU204C EPO原液C级3200m³/h 20次/小时8℃~26℃;45%~65% 洁净区与非洁净区压差≥10Pa,洁净区之间压差≥5Pa,系统采用初效、中效、高效三级过滤。
质量改善案例降低康明斯缸盖废品率总结资料(18)
至100%
七、标准化——预防再发生 1、修订工艺流程图、控制计划、作业指导书等相关工艺文件,依据上述文件编制标准作业书; 2、将专用清理工具纳入备件管理,图纸标准化。
八、今后的课题 质量进一步提升:保证一次交检水套内腔不粘砂,取消内腔清理及返修工序。
效果均不明显
是否要因 非要因 非要因
要因
非要因
清理工具 及手段不 能满足需 要来自解剖铸件检查内腔清理效果
使用专用清理工具清理,内窥 镜检查水套内腔清理效果
2014.07.01 2014.7.25
解剖10件,喷油嘴鼻梁区8件15 处粘砂未清理
清理后内窥镜检查100件,91件 通畅,9件无法打通
清理流程 缸盖清理增加鼠笼前震击 不合理
采用热芯砂,流动性不如覆膜 2014.07.20 热芯砂流动性3-4g覆膜砂流动性
砂
>10g,但发气量高
涂料抗粘 先浸涂FOSECO酒精涂料,自 2014.8.06 砂能力差 然凉干后进烘芯炉烘干,然后
浸涂水基涂料
试验多种新涂料
2014.7.022014.8.25
清理后内窥镜检查100件,全部通 畅
击
吕继扬 孙超
7月30日 7月30日
改变两种涂料涂敷顺序
孙超 8月10日
六、效果
1、通过以上措施的实施,取得效果见下图
50%
40% 30.00%
30% 20%
10%
0% 6月
内腔不通废品率
24.50%
4.80%
7月
8月
目标完 成
0.83% 9月
0.74% 目标:2% 10月
纺织品检测机构实验室质量管理体系的持续改进策略
总而言之,当前纺织品检测实验室质量管理还存在很 多问题亟待改进,必须要持续推进质量管理体系的完善, 建立与市场相匹配的管理机制,根据行业规范标准,提高 实验室检测水平。但在实践过程中,纺织品实验室质量管 理水平参差不齐,建立起质量管理体系后,还需要建立长 效保障机制,尽可能克服实验室应用阶段存在的问题,提 高检测水平。
(四)完善实验室环境,强化设备质量监管。对于纺 织品检测实验室而言,设备的稳定性及纺织样品的检测条 件,受实验室整体环境影响较大,因此必须要加强环境与 设备管理,建立健全的质量管理体系。首先,需要实验室 不仅要建立实验环境监控机制,还需要建立专门的核查机 制,如每天不定时记录和检查恒温实验室温度,以免因温 度误差造成样品测试结果差异;对于pH值类项目检测,为 避免温度变化影响敏感电极头,需要在恒温条件下进行; 其次,天平室应设在低楼层,并做好密封处理,以免空气 流动影响天平感应器[4]。此外,天平尽量放置在大理石台
纤·检测园地
Fiber · Testing Garden
纺织品检测机构实验室质量管理体系的 持续改进策略
Continuous Improvement Strategy of Laboratory Quality Management System in Textile Testing Institutions
实验室开展纺织品检测的基本流程主要包括样本接 收、传递、制备。当然,在确保检测顺利开展的同时,还 需要重视化学试剂制备、存储、废弃物处置等工作。其 中,纺织品样本制备就是指将样品按照规范要求分解成相 应的大小、状态与数量。而检测后废弃样品、废液处理等 也极为重要,一旦疏忽可能会对大自然及生态环境造成污 染。因此,必须要建立规范、健全的管理体系,确保各环 节操作规范,提高实验室检测质量。