
M1432A万能外圆磨床的介绍
M1432A万能外圆磨床的介绍M1432A万能外圆磨床主要用于内(外)圆表面的磨削加工。
它属于精加工机床类,其切削力变化不大,最大磨削长度为 1500mm,最大磨削直径为320mm。
整体结构如下图1.1所示。
图1.1 M1432A万能外圆磨床2.1 磨床的特点由于机床加工工艺的要求,M1432A型万能外圆磨床液压系统是机床液压系统中要求较高、较复杂的一种。
其主要特点是:(1)系统采用节流阀回油节流调速回路,功率损失较小。
(2)工作台采用了活塞杆固定式双杆液压缸,保证左、右往复运动的速度一致,并使机床占地面积不大。
(3)本系统在结构上采用了将开停阀、先导阀、换向阀、节流阀、抖动缸等组合一体的操纵箱。
使结构紧凑、管路减短、操纵方便,又便于制造和装配修理。
此操纵箱属行程制动换向回路,具有较高的换向位置精度和换向平稳性。
2.2 磨床的功能和主要部件结构M1432A型万能外圆磨床主要用于磨削IT5~IT7精度的圆柱形或圆锥形外圆和内孔,该机床的液压系统具有以下功能:(1)能实现工作台的自动往复运动,并能在0.05~4m/min之间无级调速,工作台换向平稳,起动制动迅速,换向精度高。
(2)为方便装卸工件,尾架顶尖的伸缩采用液压传动。
(3)工作台可作微量抖动:切入磨削或加工工件略大于砂轮宽度时,为了提高生产率和改善表面粗糙度,工作台可作短距离(1~3mm)、频繁往复运动(100~150次/min)。
(4)传动系统具有必要的联锁动作:a、工作台的液动与手动联锁,以免液动时带动手轮旋转引起工伤事故。
b、砂轮架快速前进时,可保证尾架顶尖不后退,以免加工时工件脱落。
c、磨内孔时,为使砂轮不后退,传动系统中设置有与砂轮架快速后退联锁的机构,以免撞坏工件或砂轮。
(5)砂轮架快进时,头架带动工件转动,冷却泵启动;砂轮架快速后退时,头架与冷却泵电机停转。
2.3 磨床的工作原理2.3.1 工作台的往复运动(1)工作台右行:如图所示状态,先导阀、换向阀阀芯均处于右端,开停阀处于右位。
其主油路为:进油路:液压泵19→换向阀2右位(P→A)→液压缸2右腔;油路:液压缸9左腔→换向阀2右位(B→T2)→先导阀1右位→开停阀3右位→节流阀5→油箱。
液压油推液压缸带动工作台向右运动,其运动速度由节流阀来调节。
(2)工作台左行:当工作台右行到预定位置,工作台上左边的挡块拨与先导阀1的阀芯相连接的杠杆,使先导阀芯左移,开始工作台的换向过程。
先导阀阀芯左移过程中,其阀芯中段制动锥A的右边逐渐将回油路上通向节流阀5的通道。
(D2→T)关小,使工作台逐渐减速制动,实现预制动;当先导阀阀芯继续向左移动到先导阀芯右部环形槽,使a2点与高压油路a2′相通,先导阀芯左部环槽使a1→a1′接通油箱时,控制油路被切换。
这时借助于抖动缸推动先导阀向左快速移动(快跳)。
其油路是:进油路:泵19→精滤油器21→先导阀1左位(a2′→a2)→抖动缸6左端。
回油路:抖动缸6右端→先导阀1左位(a1→a1′)→油箱。
因为抖动缸的直径很小,上述流量很小的压力油足以使之快速右移,并通过杠杆使先导阀芯快跳到左端,从而使通过先导阀到达换向阀右端的控制压力油路迅速打通,同时又使换向阀左端的回油路也迅速打通(畅通)。
下图为M1432A 型外圆磨床液压系统原理图。
其工作原理如下:图1.2 M1432A 型外圆磨床液压系统原理图1— 先导阀 2—换向阀 3—开停阀 4—互锁缸 5—节流阀 6—抖动缸 7—挡块 8—选择阀 9—进给阀 10—进给缸 11—尾架换向阀 12—快动换向阀 13—闸缸 14—快动缸 双向进给丝杠螺母润滑P1无进给左端进给右端进给15—尾架缸 16—润滑稳定器 17—油箱 18—粗过滤器 19—油泵 20—溢流阀 21—精过滤器 22—工作台进给缸这时的控制油路是:进油路:泵19→精滤油器21→先导阀1左位(a2′→a2)→单向阀I2→换向阀2右端。
回油路:换向阀2左端回油路在换向阀芯左移过程中有三种变换。
首先:换向阀2左端b1′→先导阀1左位(a1→a1′)→油箱。
换向阀芯因回油畅通而迅速左移,实现第一次快跳。
当换向阀芯1快跳到制动锥C的右侧关小主回油路(B→T2)通道,工作台便迅速制动(终制动)。
换向阀芯继续迅速左移到中部台阶处于阀体中间沉割槽的中心处时,液压缸两腔都通压力油,工作台便停止运动。
换向阀芯在控制压力油作用下继续左移,换向阀芯左端回油路改为:换向阀2左端→节流阀J1→先导阀1左位→油箱。
这时换向阀芯按节流阀(停留阀)J1调节的速度左移由于换向阀体中心沉割槽的宽度大于中部台阶的宽度,所以阀芯慢速左移的一定时间内,液压缸两腔继续保持互通,使工作台在端点保持短暂的停留。
其停留时间在0~5s内由节流阀J1、J2调节。
最后当换向阀芯慢速左移到左部环形槽与油路(b1→b1′)相通时,换向阀左端控制油的回油路又变为换向阀2左端→油路b1→换向阀2左部环形槽→油路b1′→先导阀1左位→油箱。
这时由于换向阀左端回油路畅通,换向阀芯实现第二次快跳,使主油路迅速切换,工作台则迅速反向启动(左行)。
这时的主油路是:进油路:泵19→换向阀2左位(P→B)→液压缸22左腔。
回油路:液压缸22右腔→换向阀2左位(A→T1)→先导阀1左位(D1→T)→开停阀3右位→节流阀5→油箱。
当工作台左行到位时,工作台上的挡铁又碰杠杆推动先导阀右移,重复上述换向过程。
实现工作台的自动换向。
2.3.2 工作台液动与手动的互锁工作台液动与手动的互锁是由互锁缸4来完成的。
当开停阀3处处于图位置时,互锁缸4的活塞在压力油的作用下压缩弹簧并推动齿轮Z1和Z2脱开,这样,当工作台液动(往复运动)时,手轮不会转动。
当开停阀3处于左位时,互锁缸4通油箱,活塞在弹簧力的作用下带着齿轮Z2移动,Z2与Z1啮合,工作台就可用手摇机构摇动。
2.3.3 砂轮架的快速进、退运动砂轮架的快速进退运动是由手动二位四通换向阀12(快动阀)来操纵,由快动缸来实现的。
在图8-2所示位置时,快动阀右位接入系统,压力油经快动阀12右位进入快动缸14右腔,砂轮架快进到前端位置,快进终点是靠活塞与缸体端盖相接触来保证其重复定位精度;当快动缸左位接入系统时,砂轮架快速后退到最后端位置。
为防止砂轮架在快速运动到达前后终点处产生冲击,在快动缸两端设缓冲装置,并设有抵住砂轮架的闸缸13,用以消除丝杠和螺母间的间隙。
手动换向阀12(快动阀)的下面装有一个自动启、闭头架电动机和冷却电动机的行程开关和一个与内圆磨具联锁的电磁铁(图上均未画出)。
当手动换向阀12(快动阀)处于右位使砂轮架处于快进时,手动阀的手柄压下行程开关,使头架电动机和冷却电动机启动。
当翻下内圆磨具进行内孔磨削时,内圆磨具压另一行程开关,使联锁电磁铁通电吸合,将快动阀锁住在左位(砂轮架在退的位置),以防止误动作,保证安全。
2.3.4 砂轮架的周期进给运动砂轮架的周期进给运动是由选择阀8、进给阀9、进给缸10通过棘爪、棘轮、齿轮、丝杠来完成的。
选择阀8根据加工需要可以使砂轮架在工件左端或右端时进给,也可在工件两端都进给(双向进给),也可以不进给,共四个位置可供选择。
上图所示为双向进给,周期进给油路:压力油从a1点→J4→进给阀9右端;进给阀9左端→I3→a2→先导阀1→油箱。
进给缸10→d→进给阀9→c1→选择阀8→a2→先导阀1→油箱,进给缸柱塞在弹簧力的作用下复位。
当工作台开始换向时,先导阀换位(左移)使a2点变高压、a1点变为低压(回油箱);此时周期进给油路为:压力油从a2点→J3→进给阀9左端;进给阀9右端→I4→a1点→先导阀1→油箱,使进给阀右移;与此同时,压力油经a2点→选择阀8→c1→进给阀9→d→进给缸10,推进给缸柱塞左移,柱塞上的棘爪拨棘轮转动一个角度,通过齿轮等推砂轮架进给一次。
在进给阀活塞继续右移时堵住c1而打通c2,这时进给缸右端→d→进给阀→c2→选择阀→a1→先导阀a1′→油箱,进给缸在弹簧力的作用下再次复位。
当工作台再次换向,再周期进给一次。
若将选择阀转到其他位置,如右端进给,则工作台只有在换向到右端才进给一次,其进给过程不再赘述。
从上述周期进给过程可知,每进给一次是由一股压力油(压力脉冲)推进给缸柱塞上的棘爪拨棘轮转一角度。
调节进给阀两端的节流阀J3、J4就可调节压力脉冲的时期长短,从而调节进给量的大小。
2.3.5 尾架顶尖的松开与夹紧尾架顶尖只有在砂轮架处于后退位置时才允许松开。
为操作方便,采用脚踏式二位三通阀11(尾架阀)来操纵,由尾架缸15来实现。
由图可知,只有当快动阀12处于左位、砂轮架处于后退位置,脚踏尾架阀处于右位时,才能有压力油通过尾架阀进入尾架缸推杠杆拨尾顶尖松开工件。
当快动阀12处于右位(砂轮架处于前端位置)时,油路L为低压(回油箱),这时误踏尾架阀11也无压力油进入尾架缸14,顶尖也就不会推出。
尾顶尖的夹紧是靠弹簧力。
2.3.6 抖动缸的功用抖动缸6的功用有两个。
第一是帮助先导阀1实现换向过程中的快跳;第二是当工作台需要作频繁短距离换向时实现工作台的抖动。
当砂轮作切入磨削或磨削短圆槽时,为提高磨削表面质量和磨削效率,需工作台频繁短距离换向—抖动。
这时将换向挡铁调得很近或夹住换向杠杆,当工作台向左或向右移动时,挡铁带杠杆使先导阀阀芯向右或向左移动一个很小的距离,使先导阀1的控制进油路和回油路仅有一个很小的开口。
通过此很小开口的压力油不可能使换向阀阀芯快速移动,这时,因为抖动缸柱塞直径很小,所通过的压力油足以使抖动缸快速移动。
抖动缸的快速移动推动杠带先导阀快速移动(换向),迅速打开控制油路的进、回油口,使换向阀也迅速换向,从而使工作台作短距离频繁往复换向—抖动。
2.4 磨床的元器件选择1、HK-JC01电源控制面板(铝制面板)(1)交流电源(带有漏电保护措施)通过市电提供三相交流电源(AC3~380V)(2)人身安全保护体系电压型漏电保护器:对线路出现的漏电现象进行保护,使控制屏内的接触器跳闸,切断电源。
电流型漏电保护装置:控制屏若有漏电现象,漏电流超过一定值,即切断电源。
2、M1432铁面板:面板上装有断路器、熔断器、接触器、热继电器、变压器等元器件,这些元器件直接安装在面板表面可以直观的看它们的动作情况。
3、电动机:分别用5个380V三相鼠笼异步电动机,分别用油泵电动机、头架电动机、外圆砂轮电动机、内圆砂轮电动机和冷却泵电动机。
4、故障开关器:设有32个开关,其中K1到K25用于故障设置;K26到K31六个开关保留;K32用作指示灯开关,可以用来设置机床动作指示与不指示。
2.5 磨床参数1.技术规范:1.1 加工范围最大磨削范围(直径x长度)≥Ф320×1000mm中心高180mm外圆磨削直径Ф8~Ф320mm内圆磨削直径Ф30~Ф100mm磨削长度(外圆/内圆)≥1000/125mm最大工件重量≥100kg砂轮尺寸(外径×宽×内径)400×(32~50)×203mm 砂轮最大线速度≥35 m/sec1.2 机床主轴砂轮主轴转速≥1600r/min工作台速度0.1~4m/min1.3 机床功率电机功率≥ 5kW1.4 机床精度机床精度按国家标准的相关规定执行1.5机床附件机床附件及配件:机床垫铁、专用平板、三爪卡盘、平衡芯轴、砂轮修正器、内圆磨具、中心架以及扳手等常用备品、拆卸工具和保养用具等。
M1432型万能外圆磨床头架改造
M1432A型万能外圆磨床头架改造摘要:本文就M1432A磨床使用过程中遇到的山于更换加工产品所出现的改造问题,对头架的结构改造进行了描述,并对该设备在生产中的使用情况进行了简要介绍,对普通设备的使用、改造有一定的借鉴作用。
1、前言机械行业是我国的基础行业之一,普通的车、铳、刨、磨等设备在各种机械厂是最常见的加工设备,tl前国内一些历史比较长的机械厂均有儿十年的老设备,这些老设备山于长期使用,经常岀现一些配件缺失、零件磨损等各种现象,有些设备甚至因此报废不能再使用。
2、问题的出现车间一台M1432A型万能外圆磨床,原为其它车间加工喷油泵下体专用机床,使用时间较长,加之一直用于加工单一产品,造成头架主轴磨损松动,无法固定, 进行儿次维修无果,最后决定对之进行改造。
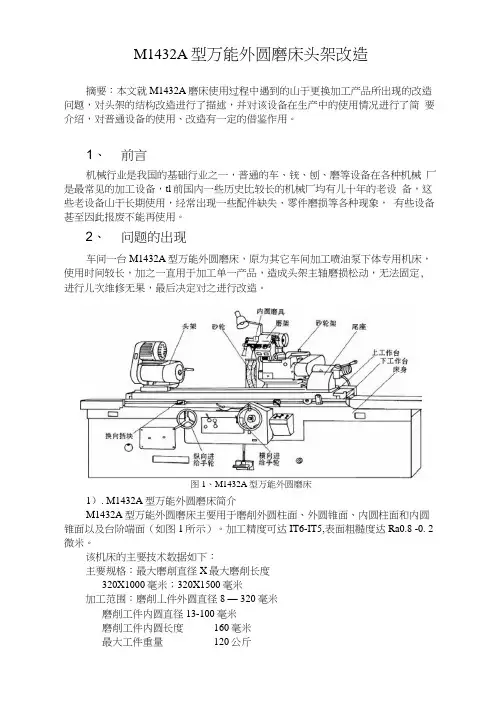
图1、M1432A型万能外圆磨床1). M1432A型万能外圆磨床简介M1432A型万能外圆磨床主要用于磨削外圆柱面、外圆锥面、内圆柱面和内圆锥面以及台阶端面(如图1所示)。
加工精度可达IT6-IT5,表面粗糙度达Ra0.8 -0. 2微米。
该机床的主要技术数据如下:主要规格:最大磨削直径X最大磨削长度320X1000毫米;320X1500毫米加工范围:磨削丄件外圆直径8 — 320毫米磨削工件内圆直径13-100毫米磨削工件内圆长度160毫米最大工件重量120公斤头架:头、尾架中心高180毫米头架顶针孔锥度莫氏4号头架回转角度90°三爪卡盘卡活外圆的最大直径130毫米砂轮架:砂轮架最大移动量150毫米砂轮架快速进退量30-33毫米砂轮架回转角度15°砂轮尺寸(外径x宽度X孔径)500X50-75X203毫米内圆磨具:砂轮尺寸(外径X宽度X孔径)最大50X25X13毫米最小17X20X6毫米作台液动最大行程1570毫米尾架:尾架顶针孔锥度莫氏4号尾架套筒移动量20-25毫米2).该机床头架结构及调整头架结构如图2所示头架箱体8可绕定位柱1相对底座2 (用两个“乙”形螺钉固定在上工作台左边)回转,所需角度可参考刻度尺3。
磨床类型与用途

磨床类型与用途
磨床可以加工各种表面,如内、外圆柱面和圆锥面、平面、渐开线齿廓面、螺旋面以及各种成形表面。
磨床可进行荒加工、粗加工、精加工和
超精加工,可以进行各种高硬、超硬材料的加工,还可以刃磨刀具和进行切断等,工艺范围十分广泛。
二、磨床的工作运动
(一)外圆磨床
1.M1432A型万能外圆磨床
M1432A型万能外圆磨床是普通精度级外圆磨床。
它主要用于磨削圆柱形、圆锥形的外圆和内孔,还可磨削阶梯轴的轴肩、端平面等。
这种数控刀柄机床的通用性较好,但生产效率低,故适于单件小批生产。
2.无心外圆磨床
无心外圆磨床进行磨削时,工件放在砂轮与导轮之间,且工件中心高于砂轮和导轮中心连线,以被磨削外圆表面作定位基准,支承在托板上。
无心外圆磨床生产率较高,加工精度好,但只能磨削连续外圆表面,且磨床调整费时,只适用于成批及大量生产中。
(二)内圆磨床
内圆磨床用于磨削各种圆柱孔(通孔、盲孔、阶梯孔和断续表面的孔等)和圆锥孔,某些内圆磨床还附有磨削端面的磨头。
内圆磨床主要类型有普通内圆磨床、无心内圆磨床和行星式内圆磨床。
普通内圆磨床采用纵磨法和切入磨法磨削内孔。
采用专门的端磨装置,可在工件一次装夹中磨削内孔和端面。
无心内圆磨床适于加工外圆表面已经精加工的薄壁工件,如轴承环等。
(三)平面磨床
平面磨床主要用于磨削各种工件上的平面。
根据磨削方法和机床布局不同,平面磨床要有以下四种类型:卧轴矩台平面磨床、卧轴圆台平面磨床、立轴矩台平面磨床和立轴圆台平面磨床。
M1432A型万能外圆磨床的组成及其加工方法
M1432A型万能外圆磨床的组成及其加工方法机械前沿ID:jixieqianyan机械前沿——开脑洞、扩视野的国内外前沿信息、视频,机械、汽车、3D打印、自动化、机器人、机床、模具、轴承、生产工艺....尽在机械前沿,让你做一个真真正正的前沿者,来吧!关注后置顶我吧!点击阅读:机床行情不好:三一或许选择退出机床业务?1.M1432A型万能外圆磨床的用途 M1432A型万能外圆磨床主要用于磨削内外圆柱面、内外圆锥面、阶梯轴肩以及端面和简单的成形回转体表面等。
它属于普通精度级机床,磨削加工精度可达IT6~IT7级,表面粗糙度Ra为1.25~0.08μm之间。
这种磨床万能性强,但磨削效率不高,自动化程度较低,适用于工具车间、维修车间和单件小批量生产类型,其主参数为最大磨削直径320mm。
2.M1432A型万能外圆磨床的主要组成部件 M1432A型万能外圆磨床的外形如图3-45所示。
它由下列主要部件组成。
①床身。
它是磨床的基础支承件,用以支承和定位机床的各个部件。
②头架。
它用于装夹和定位工件并带动工件作自转运动。
当头架体旋转一个角度时, 可磨削短圆锥面;当头架体作逆时针回转90°时,可磨削小平面。
③砂轮架。
它用以支承并传动砂轮主轴高速旋转,砂轮架装在滑鞍上,回转角度为±30°,当需要磨削短圆锥面时,砂轮架可调至一定的角度位置。
④内圆磨具。
它用于支承磨内孔的砂轮主轴。
内圆磨具主轴由单独的内圆砂轮电动机驱动。
⑤尾座。
尾座上的后顶尖和头架前顶尖一起支承工件。
⑥工作台。
它由上工作台和下工作台两部分组成。
上工作台可绕下工作台的心轴在水平面内调至某一角度位置,用以磨削锥度较小的长圆锥面。
工作台台面上装有头架和尾座,这些部件随着工作台一起,沿床身纵向导轨作纵向往复运动。
⑦滑鞍及横向进给机构。
转动横向进给手轮,通过横向进给机构带动滑鞍及砂轮架5作横向移动;也可利用液压装置,通过脚操纵板使滑鞍及砂轮架作快速进退或周期性自动切入进给。
M1432A型外圆磨床总体布局设计
M1432A型外圆磨床总体布局设计M1432A型外圆磨床是一种常用的金属加工设备,主要用于对工件外圆的精密磨削加工。
总体布局设计是保证设备正常运行和操作人员的安全的重要环节之一、以下是M1432A型外圆磨床总体布局设计的相关内容,共1200字以上。
1.设备的一体化设计:M1432A型外圆磨床通过将床身、磨削主轴、传动机构、控制系统等组件集成在一起,实现了设备的一体化设计。
这种设计可以减少设备的占地面积,提高生产效率,同时还便于设备的维护和保养。
2.设备的模块化设计:M1432A型外圆磨床采用了模块化设计,将设备按照功能和结构划分为多个独立的模块。
每个模块都有相对独立的功能,可以独立进行设计、生产和维护。
这种设计可以提高设备的灵活性和可维护性,减少了设备的故障率和维修时间。
3.主要部件的布局:M1432A型外圆磨床的主要部件包括床身、工作台、主轴、控制面板等。
这些部件的布局应根据设备的工作原理和操作的方便性进行合理安排,保证设备的正常运行。
-床身布局:床身是设备的主要支撑结构,应具有足够的刚性和稳定性。
床身的布局应考虑到设备的整体稳定性和工作空间的合理利用,同时还应考虑到操作人员的操作空间和安全。
床身上应安装工作台和主轴,以便进行工件的夹持和磨削加工。
-工作台布局:工作台是安装和夹持工件的平台,其位置和布局应根据工件的尺寸和形状进行调整。
工作台上应安装夹持装置,以便稳定固定工件。
夹持装置的位置和结构应能够满足夹持工件的要求,并具有足够的刚性和稳定性。
-主轴布局:主轴是设备的核心部件,用于带动磨削工具进行工件的磨削加工。
主轴的位置和布局应使其与工作台和工件之间的距离尽可能小,以减小加工误差和提高加工精度。
同时还应考虑主轴的安装和调整的方便性,以便实现不同工件的磨削加工。
-控制面板布局:控制面板是用于控制设备运行和操作的重要部件,其位置和布局应便于操作人员的使用和操作。
控制面板上应设置按钮、开关和显示屏等元件,以实现设备的各项功能和参数的调整和显示。
M1432A万能外圆磨床毕业设计论文

沈阳理工大学应用技术学院毕业设计说明书摘要本次设计的内容是万能外圆磨床的工作台结构及液压系统的设计,设计了头架结构、带动工作台的液压缸等各个部件,本文重点设计和介绍了液压系统图及外圆磨床的机械工作原理图。
随着科技步伐的加快,液压技术在各个领域中得到了广泛应用,液压系统已成为主机设备中最关键的部分之一。
本文主要研究的是液压传动系统,液压传动系统的设计需要与主机的总体设计同时进行。
设计时,必须从实际情况出发,有机地结合各种传动形式,充分发挥液压传动的优点,力求设计出结构简单、工作可靠、成本低、效率高、操作简单、维修方便的液压传动系统。
关键词:外圆磨床;工作台;液压系统;原理AbstractThis design is the content of universal cylindrical grinder workbench structure and hydraulic system design, design the first frame structure, leading workbench of hydraulic cylinder, etc, this paper puts emphasis on the parts design and introduced the hydraulic system diagram and cylindrical grinder mechanical work principle diagram.With the quickening pace of science and technology in various fields, hydraulic technology be widely used, hydraulic system has become the most key host devices one of the part. This paper mainly studies is hydraulic transmission system, hydraulic transmission system design needs and host of the overall design simultaneously. When the design, must from actual conditions, organically combined with all kinds of transmission form, give full play to the advantages of hydraulic transmission, strive to design a simple structure, reliable operation, high efficiency and low cost, simple operation, convenient maintenance hydraulic drive system.Keywords: cylindrical grinder; Work table; Hydraulic system; principle目录摘要 (1)ABSTRACT (2)1绪论 (5)1.1磨床的类型与用途 (5)1.1.1 磨床的类型及其特点 (5)1.1.2 磨床的用途 (5)1.1.3 外圆磨削和端面外圆磨床 (6)1.2磨床的现状及其发展趋势 (8)2 机床的总体描述 (9)2.1机床的结构 (9)2.2机床的总体布局 (9)2.3机床的主要技术性能 (10)3机床的机械传动系统 (11)3.1头架(带动工件)的传动 (11)3.2外圆砂轮的传动 (11)3.3内圆磨具的传动 (11)3.4工作台的手动驱动 (12)3.5滑鞍及砂轮架的横向进给运动 (12)4 机床的液压传动系统 (13)4.1本机床液压系统的功用 (13)4.2液压系统的工作原理 (14)4.3运动、负载分析 (17)4.3.1 运动分析 (17)4.3.2 负载分析 (18)4.4液压缸主要尺寸的确定 (19)4.5M1432A型万能外圆磨床液压系统特点 (20)5机床的结构特点 (22)5.1砂轮架 (22)5.2头架 (23)5.3尾架 (24)5.4横进给机构 (25)1绪论1.1磨床的类型与用途1.1.1 磨床的类型及其特点用磨料磨具(砂轮、砂带、油石和研磨料等)为工具进行切削加工的机床,统称为磨床(英文为Grinding machine),它们是因精加工和硬表面的需要而发展起来的[1]。
M1432A万能外圆磨床液压系统设计(含有全套CAD图纸)(可编辑)

M1432A万能外圆磨床液压系统设计(含有全套CAD图纸)优秀设计全套CAD图纸,联系 174320523 各专业都有全套完整版CAD图纸,联系 174320523 各专业都有摘要在全面了解磨床结构、工作原理、液压系统的基础上,论文对磨床总体尺寸进行布局及对液压系统进行设计。
M1432A型万能外圆磨床主要以磨削圆柱形或圆锥形(包括阶梯形)的外圆表面和内孔,成品的尺寸精度可达1~2级,表面光洁度可达T8~T10。
对机床液压系统有着较高、较复杂的要求。
用液压系统实现工作台的自动往复运动、砂轮架的快速进退、尾架顶尖的伸缩以及必要的联锁动作。
本系统在结构上采用了将开停阀、先导阀、换向阀、节流阀、抖动缸等组合一体的操纵箱。
使结构紧凑、管路减短、操纵方便,又便于制造和装配修理。
此操纵箱属行程制动换向回路,具有较高的换向位置精度和换向平稳性。
而且采用活塞杆固定式双杆液压缸,还对液压系统的回路做了进一步的设计和改进。
关键词:磨床;液压缸;万能型外圆磨床;液压系统;操纵箱ABSTRACTBased on understanding grinder structure, work principle, and the hydraulic system, the paper carries on the overall size layout of the grinder and the design of the hydraulic system. M1432A multifunction cylindrical grinding is mainly used to grind the cylindrical surface and the hole inside of cylinder and cone including stepped appearance. The size precision of the final product may achieve 1~2grade. The finish degree of surface may achieve T8-T10. So it required higher and more complex requirement to the hydraulic pressure system of machine tool. Through hydraulic system, the automatically reciprocating motion of working table, the advance and retreat of grinding wheel rack, the expansion and contraction of tail stock center, as well as the essential interconnection movement can be realized.In the paper, the system adopt the control box which is composed of the opening and stopping valve, pilot valve, directional control valve, throttle valve, the vibration cylinder and so on. It makes the structure compact, the pipeline short, and the operation convenient, and it is convenient to manufacture, assemble and repair. This control box is a type of travel braking changeover circuit; it has higher commutation position precision and the commutation stability. Moreover, the system adopts thepiston rod stationary type double pole hydraulic cylinder, and we also make the further design and change to the loop of hydraulic system.Key words:Grinder;Hydraulic Cylinder;Multi-purpose Cylindrical Grinder; Hydraulic System;Control Box目录摘要IAbstract II第1章绪论 11.1 选题的背景目的及其意义 11.1.1背景 11.1.2目的及其意义 21.2 国内外磨床研究状况和相关领域中已有的研究成果21.3 对选题的研究设想、研究方法 31.4预期结果和意义 5第2章机床总体方案的确定 62.1 总体设计 62.1.1 主要技术指标设计 62.1.2 总体方案设计 62.1.3 总体方案综合评价和选择 62.1.4 总体方案的设计修改和优化 62.2 详细设计72.3 机床整体综合评价72.4 本章小结7第3章总体尺寸布局设计 83.1 纵向尺寸关系图的确定与绘制 83.1.1 确定纵向尺寸的基准线83.1.2 确定砂轮对称中心线位置83.1.3 确定工作台对称中心线位置 93.1.4 确定上、下工作台长度93.1.5 确定油压筒用活塞杆的固定形式和长度9 3.1.6 确定后床身上面的垫导板导轨尺寸位置10 3.1.7 确定横进给丝杆中心位置103.1.8 确定手摇台面机构的手轮中心位置113.1.9 确定齿条长度及齿轮位置113.2 横向尺寸关系图的确定与绘制 113.2.1 确定横向尺寸的基准线113.2.2 确定上下工作台厚度和宽度 113.2.3 确定头尾架顶尖中心位置133.2.4 确定头尾架顶尖中心至床身面的高度13 3.2.5 确定横进给机构手轮中心的高度133.2.6 确定油压套中心位置133.2.7 确定工作台回转中心位置133.2.8 确定后床身有关的几个尺寸 133.2.9 确定最大最小极限位置143.2.10 确定砂轮架横向行程长度143.2.11 确定滑鞍长度153.2.12 确定垫板长度153.3 本章小结16第4章 M1432A万能外圆磨床液压系统 17 4.1 设计步骤174.2 液压系统总体布局及其原理174.2.1 工作台往复运动174.2.2 砂轮架快速进退194.2.3 尾架顶尖的液动夹紧194.3 液压系统的工作原理194.3.1 工作台的往复运动194.3.2 砂轮架的快速进退204.3.3 尾架顶尖的液动夹紧214.4 液压系统中的换向机构及其性能21 4.4.1 采用先导阀 214.4.2 选用行程控制式制动224.4.3 使换向阀分段变速移动224.4.4 使先导阀快跳234.5 液压系统的特点234.6 液压系统的计算244.6.1 计算工作台的负载244.6.2 选择油缸的工作压力和确定油泵的供油压力 25 4.6.3 计算工作台油缸直径254.6.4 计算各油缸的流量和油泵流量264.6.5 计算油泵的电动机功率264.6.6 计算油管内径264.6.7 油池的容积计算274.7 本章小结27第5章工作台液压操纵箱及液压缸的设计 285.1 工作台液压系统的功能285.2 工作台液压系统的工作原理285.3 操纵箱的系统的特点285.4 液压缸的典型结构295.5 液压缸的组成 295.6 本章小结32结论33参考文献34致谢35第1章绪论1.1 选题的背景、目的及其意义磨床是利用磨具对工件表面进行磨削加工的机床。
M1432A型万能外圆磨床
M1432A型万能外圆磨床一.机床概述M1432A型万能外圆磨床主要以磨削圆柱形或圆锥形(包括阶梯形)的外圆表面和内孔,成品的尺寸精度可达1~2级,表面光洁度可达T8~T10。
这台机床液压系统的性能如下:1.工作台往复运动万能外圆磨床工作台的往复运动一般都比较低,这台机床的工作台能在0.1~0.5m/min之间进行无级调速,并能作10~30mm/min的低速、无爬行运动以精修砂轮。
工作台的换向过程平稳,启动、停止迅速为了保证在机床上磨削阶梯轴和阶梯孔,工作台应有较高的换向精度,以防止沙轮碰撞工件台阶,造成事故。
这台磨床的同速换向精度(制同一速度下换向点的位置精度)不大于0.03mm,异速换向精度(指速度由最小增至最大时换向点的位置误差)不大于0.3mm。
外圆磨床上的砂轮一般是不越出工件的,为了避免工件两端因磨削时间较短而引起外圆尺寸偏大(内孔尺寸偏小)起见,这台机床工作台换向时在两端有一短暂的停留阶段,停留时间为0~5s,并可进行调节。
这台机床能做高生产率的切入磨削,其工作台能驶向奥频率、短行程的换向(通常称为抖动),以提高磨削的表面光洁度和效率,并使砂轮磨损均匀。
为保证操作安全,这台机床工作台的液压驱动和手动操作能互锁。
万能外圆磨床对工作台往复运动的要求是很高的,换向性能方面的要求更是如此,液压系统中的这一部分往往成为整个系统的核心部分,这台机床也清楚的反映出这一点。
2.砂轮架快速进退为了提高生产率,缩短辅助时间、保证安全操作,在装卸或测量工件是这台机床上的砂轮架能快速进退。
砂轮架快进时有很高的重复位置精度和运动平稳性,但在使用内圆磨具时有能锁住不动,保证操作安全。
3.尾架顶尖的液动夹紧为了保证安全操作,这台机床上的尾架顶尖只有在砂轮架退出后才能松开。
二.液压系统的工作原理图9-7示M1432A型万能外圆磨床的液压系统原理图,其作用情况如下:1.工作台的往复运动在图示位置上,开停阀E打开,节流阀F处在开口最大的位置(见a2-a2截面上节流口的开口),先导阀C和换向阀D都处于右端位置,这时工作台向右运动,因为主油路中的油流为:进油路:泵B→油路1→换向阀D→油路2工作台液压缸Z1右腔。
M1432A万能外圆磨床的修理毕业设计说明书
目录摘要 (1)1前言 (2)1.1M1432A型机床的主要技术参数是 (2)2外圆磨床的作用类型 (6)2.1类型 (6)2.2参数 (6)2.3作用 (6)3 M1432A外圆磨床的特点介绍 (7)3.1 M1432A外圆磨床的特点 (7)3.2 M1432A外圆磨床的功能 (7)3.3 M1432A外圆磨床的工作原理 (8)4 M1432A万能外圆磨床的使用结构 (10)4.1 M1432A万能外圆磨床使用操作规程 (10)4.2 M1432A万能外圆磨床工作准备 (10)4.3 M1432A型万能外圆磨床的结构 (11)5 M1432A万能外圆磨床部件的维修问题与注意 (13)5.1磨头、头架、尾座位臵精度对加工精度有哪些影响 (13)5.2外圆磨床修理前必须做好哪些准备工作 (13)5.3 M1432A万能外圆磨床拆卸顺序 (13)5.4外圆磨床拆卸时应注意哪些问题 (13)5.5修理时所需专用工具和量仪有哪些 (14)5.6外圆磨床床身导轨维修时应注意哪些问题 (14)5.7床身导轨和工作台导轨相配刮至要求后,如何抛光 (14)5.8外圆磨床尾座套筒修理 (15)5.9外圆磨床加工工件表面有螺旋线应如何解决 (15)6 磨床的维护保养与故障排除 (16)6.1 润滑系统 (16)6.2故障排除 (17)7 M1432A磨床砂轮部件的修理 (18)8 磨床砂轮动压轴承的修理与调整 (22)8.1保证液体动压轴承获得液体摩擦的条件 (22)8.2 M1432A 磨床砂轮的修理与调整 (22)8.2 磨床砂轮的修复 (23)参考资料 (26)摘要磨床的部件是精密磨床的关键部件,可以说是磨床的心脏,如M1432A磨床主轴、M8612型花键磨床、M250A型内孔磨床、M3A64工具磨床等,它们的部件都是采用的隔圈式角轴承。
隔圈式角轴承的安装和调整要求非常严格,是维修中的老大难问题,经常困扰着机床修理工作。
M1432A万能外圆磨床的介绍
M1432A万能外圆磨床的介绍M1432A万能外圆磨床主要用于内(外)圆表面的磨削加工。
它属于精加工机床类,其切削力变化不大,最大磨削长度为 1500mm,最大磨削直径为320mm。
整体结构如下图所示。
图 M1432A万能外圆磨床磨床的特点由于机床加工工艺的要求,M1432A型万能外圆磨床液压系统是机床液压系统中要求较高、较复杂的一种。
其主要特点是:(1)系统采用节流阀回油节流调速回路,功率损失较小。
(2)工作台采用了活塞杆固定式双杆液压缸,保证左、右往复运动的速度一致,并使机床占地面积不大。
(3)本系统在结构上采用了将开停阀、先导阀、换向阀、节流阀、抖动缸等组合一体的操纵箱。
使结构紧凑、管路减短、操纵方便,又便于制造和装配修理。
此操纵箱属行程制动换向回路,具有较高的换向位置精度和换向平稳性。
磨床的功能和主要部件结构M1432A型万能外圆磨床主要用于磨削IT5~IT7精度的圆柱形或圆锥形外圆和内孔,该机床的液压系统具有以下功能:(1)能实现工作台的自动往复运动,并能在~4m/min之间无级调速,工作台换向平稳,起动制动迅速,换向精度高。
(2)为方便装卸工件,尾架顶尖的伸缩采用液压传动。
(3)工作台可作微量抖动:切入磨削或加工工件略大于砂轮宽度时,为了提高生产率和改善表面粗糙度,工作台可作短距离(1~3mm)、频繁往复运动(100~150次/min)。
(4)传动系统具有必要的联锁动作:a、工作台的液动与手动联锁,以免液动时带动手轮旋转引起工伤事故。
b、砂轮架快速前进时,可保证尾架顶尖不后退,以免加工时工件脱落。
c、磨内孔时,为使砂轮不后退,传动系统中设置有与砂轮架快速后退联锁的机构,以免撞坏工件或砂轮。
(5)砂轮架快进时,头架带动工件转动,冷却泵启动;砂轮架快速后退时,头架与冷却泵电机停转。
磨床的工作原理工作台的往复运动(1)工作台右行:如图所示状态,先导阀、换向阀阀芯均处于右端,开停阀处于右位。
M1432A万能外圆磨床头架及液压系统三维设计说明书
前言机械制造业是国民经济的基础产业,它的发展直接影响到国民经济各部门的发展,也影响到国生和国防的加强。
因此,各国都把机械制造业的发展放到首要位置。
其中装备制造业是国民经济的脊梁,它的各项经济指标占全国工业的比重高达四分之一至五分之一;是高技术的载体及转化为生产力的桥梁和通道,20世纪兴起的信息技术、核技术、空间技术等,无一不是装备制造业创造出来的;是产业升级的手段,生产工作母机、提供重大装备;是外贸出口的主力,占全国外贸出口的36%以上;是国家安全的重要保障,在高技术和数字化战争时代,装备制造业还是国家的战略产业,它是实现工业化的必备条件,是衡量一个国家国际竞争力的重要标志,是决定我国在国际分工中地位的关键因素。
机床是机械加工中的主要加工设备,在生产实践中有着重要的作用,它的加工精度、加工效率都直接反映着加工的水平。
随着磨削技术的发展,磨床在加工机床中的比例越来越大。
据1997年欧洲机床展览会(EMO)的调查数据表明,25%的企业认为磨削是他们应用的最为主要的加工技术,车削只占23%,钻削占22%,其它的占8%;而磨床在企业中占机床的比重高达42%,车床占23%,钻床占14%。
我国从1949—1998年,开发生产的通用机床有1800多种,专用机床有几百种,磨床的拥有量占金属切削机床总拥有量的13%左右。
可见,磨床及磨削技术在机械制造业中占有极其重要的位置。
它作为金属切削行业的一个重要分支,随着工业的发展,对机械零件的加工精度和表面粗糙度的要求日益提高,磨削加工显得更加重要。
尤其是在汽车、电力、船舶、冶金、军工、航天航空等行业,磨床正发挥着越来越大的作用。
“十一五”期间,经过调整和整合期后的磨床行业,将会迎来新一轮的发展期。
第一部分第一章绪论头架是外圆类磨床的主要部件,它的动态性能对磨床的性能有着重要的影响。
头架的作用是支撑工件和传递动力,即使工件转动。
其中主轴又是它的主要零件,主轴的精度高低对于整机的几何精度和工作精度有着直接的影响。