
线圈制造实用工艺流程图
线圈制作工艺流程图流程图:
详叙:
1.物料检验: 严格按客户要求及公司制定的物料检验规范对供应商的物料
进行检验,合格后方可进仓。
2.线圈绕制(含出线);按工程部设计的图纸绕线。
绕线时起头将线头用脱漆剂脱漆,
将引线用剥皮机剥掉绝缘层,与线头纽焊在一起,并套纤维
管或硅胶管出线,线头处上下加垫DMD绝缘纸垫,焊锡时
烙铁温度控制在400~600℃之间;绕线时每绕制5层加垫1
层DMD纸以便于排线;收尾方式同起头,并用迈拉胶和DMD
绝缘纸垫固定引线,绕线完毕后用迈拉胶整体缠数圈。
3.半成品检验:半成品检验项目为全检,主要检测每个线圈的电阻、匝数、
外观以及外形尺寸。
电阻和匝数的误差控制在1%以内,且电
阻值的绝对误差不超过3Ω。
4.出厂检验:出厂检验主要检测电阻,按10%比例进行抽检,如有不合格者则全部
重新测量,并进入不合格品处理程序,按质量事故处理。
电感线圈生产流程

精品文档
.
电感线圈生产流程
(一)、电感线圈生产工艺:东莞市正强五金电子有限公司生产的电感线圈采
用自动插芯机和自动绕线机生产制成。
自动绕线机把黄铜丝绕制成环形状。
再由自动插芯机把芯体插入电感线圈。
这样一款磁控管电感线圈就制作完成了(汽车电感线圈),接着把制作好的电感线圈打包定时发货提交到客户的手中确保客户验收无误。
(二)、电感线圈制作材料:电感线圈是由黄铜丝制作而成,黄铜丝也就是生产电感线圈的原材料,电感线圈分为很多种,可以运用在汽车和磁控管零配件上等多种用途,采用黄铜能够更好的防止产品氧化。
(三)、公司的介绍:东莞市正强五金电子有限公司正式成立于2010年7月,位于大朗镇富民工业园二园3号。
公司拥有员工240多名,其中,技术人员占180多名,并有自己的研发和设计团队,且管理和技术人员均在五金精密冲压、五金冷挤压、五金深拉伸、模具制造行业及自动化技术从业20年以上经验。
专业从事精密五金冲压制造,五金模具设计开发,自动化设备及五金电镀。
高压线圈的生产工艺有哪些

高压线圈的生产工艺有哪些高压线圈是一种重要的电子元件,也是电力工业中常用的电器元件之一。
它具有高电压、高频率、高温等特点,因此制造高压线圈的工艺和技术十分重要。
下面将介绍高压线圈的生产工艺。
一、设计和工艺规划阶段高压线圈的生产工艺首先要做的是设计阶段,其中需要包含许多重要的因素。
首先,设计师需要了解需要制造的高压线圈的电学规格和机械规格参数,如绕线数目、线径、材质、层数、尺寸、形状、电气特性等。
其次,需要选择合适的绕线方式和绕线机器。
在选择绕线机器时需要考虑线圈的外形和尺寸,以及绕线的材料。
接下来需要选择合适的绝缘材料,并考虑制造过程中的变形和收缩。
二、电线绕制工艺高压线圈的制造需要通过电线绕制工艺来完成。
绕制高压线圈的电线在绕制之前需要浸润绝缘材料,包括浸润石英、硅酸脂、聚氨酯及丙烯酸酯等绝缘材料。
在绕制过程中,需要使用适当的工具和设备来完成,包括自动绕线机、手动绕线机、位移控制器、检测仪器等。
在绕制高压线圈时,需要选择适当的纵向和横向绕线方式,以确保电线的分布和布局良好,形成合适的电场结构。
电线绕制完成后,需要对绕制后的高压线圈进行检测、调试和修正。
三、绝缘处理工艺绕制高压线圈后,需要进行绝缘处理,这是高压线圈制造过程中最重要的环节之一。
绝缘处理工艺可以分为三个步骤:浸润、干燥和固化。
电线绕制结束后,要应保持线圈的形状,避免电线相互碰撞,同时将线圈放入烘箱预热,并在预热后进行浸润处理。
该操作须耐心进行,并保证每个旋匝都浸润到绝缘材料中。
在浸润后,将线圈放入烤箱中进行干燥,干燥时间和温度都须加以控制。
绝缘处理的最后一步是固化,将绕制好的高压线圈进行充电,使其在电场作用下快速固化。
四、成型工艺在绝缘处理完成后,需要将线圈(不同形式和大小)成型。
成型工艺分为手工成型和自动成型两种形式。
手工成型需要使用手持工具,通过手控线圈的形态进行调整,是一种较为原始的方式。
自动成型则需要使用自动加工设备,通过电脑控制设备,以实现线圈的精确成型,提升线圈的品质。
线圈绕制工艺

线圈绕制工艺
线圈绕制工艺包括以下步骤:
1.定位夹具精确定位骨架,保证同心度和有效运行。
2.通过精确定位夹具,用速度从零开始逐渐提升,保证绕线主轴在任何速度下都能稳定、平滑、无抖动运行。
3.用户对线圈的质量以及性能的指标要求越来越高,这也对全自动绕线机提出了更高的要求,使其能制造出满足各种不同需求的绕线机。
4.使用自动绕线机制造线圈可以提高效率和质量,它具有性能稳定、操作简单、功能齐全、可二十四小时不间断生产等特点,并结合自动化程度进行计算,每台设备可节省3-4个人的成本。
5.在绕制过程中,保证速度从零开始,缓慢提升速度,确保绕线主轴在任何速度下都能稳定、平滑、无抖动运行。
6.在绕制过程中,保证绕线圈排线整齐、无跳线、表面无破损、无压叠,这样才能算是合格。
7.检验绕制好的线圈,保证其符合要求。
用户对线圈的质量以及性能的指标要求越来越高,这也对全自动绕线机提出了更高的要求,使其能制造出满足各种不同需求的绕线机。
线圈制造实用工艺流程图
适用标准文案
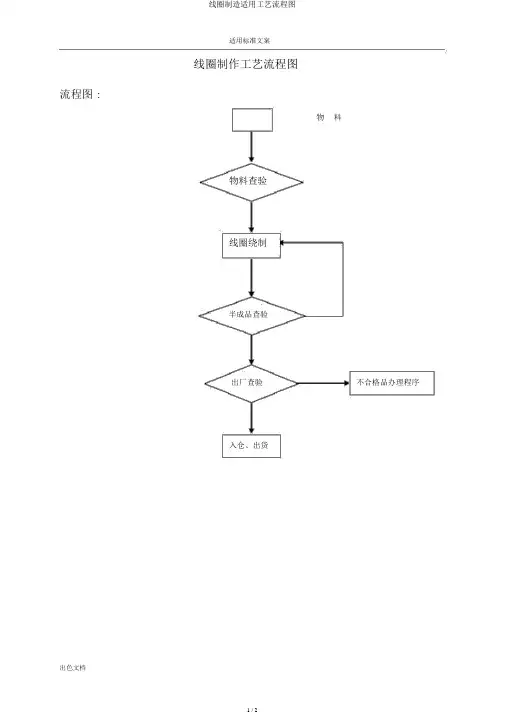
线圈制作工艺流程图
流程图 :
物料
物料查验
线圈绕制
半成品查验
出厂查验不合格品办理程序
入仓、出货
适用标准文案
详叙 :
1.物料查验:严格按客户要求及企业拟订的物料查验规范对供给商的物料
进行查验,合格后方可进仓。
2.线圈绕制 (含出线 );按工程部设计的图纸绕线。
绕线时开端将线头用脱漆剂脱漆,将
引线用剥皮机剥掉绝缘层,与线头纽焊在一同,并套纤维管或硅
胶管出线,线头处上下加垫 DMD 绝缘纸垫,焊锡时烙铁温度控
制在 400~600℃之间;绕线时每绕制 5 层加垫 1 层 DMD 纸以
便于排线;扫尾方式同开端,并用迈拉胶和 DMD
绝缘纸垫固定引线,绕线完成后用迈拉胶整体缠数圈。
3.半成品查验:半成品查验项目为全检,主要检测每个线圈的电阻、匝数、
外观以及外形尺寸。
电阻和匝数的偏差控制在 1%之内,且电
阻值的绝对偏差不超出 3Ω。
4.出厂查验:出厂查验主要检测电阻,按10%比率进行抽检,若有不合格者则所有
从头丈量,并进入不合格品办理程序,按质量事故办理。
点火线圈生产流程详解
点火线圈生产流程详解English Answer:Introduction.An ignition coil is an essential component of avehicle's ignition system. It is responsible for converting the low-voltage current from the battery into a high-voltage current that is needed to create a spark plug the air-fuel mixture in the engine.Production Process.The production process of an ignition coil involves several steps:1. Winding the Primary Coil: The first step is to wind the primary coil, which is made of copper wire. The number of turns and the thickness of the wire determine the inductance of the coil.2. Insulating the Primary Coil: Once the primary coilis wound, it is insulated with a layer of paper or plastic. This insulation prevents the current from leaking out of the coil.3. Winding the Secondary Coil: The next step is to wind the secondary coil, which is also made of copper wire. The secondary coil has a much higher number of turns than the primary coil, which creates a higher voltage.4. Insulating the Secondary Coil: The secondary coil is also insulated with a layer of paper or plastic.5. Assembling the Coil: The primary and secondary coils are then assembled into a housing. The housing is usually made of metal or plastic.6. Testing the Coil: The finished coil is tested to ensure that it meets specifications. This testing includes measuring the inductance and resistance of the coil.Different Types of Ignition Coils.There are several different types of ignition coils, including:Pencil Coils: Pencil coils are small, pencil-shaped coils that are mounted directly on the spark plug.Coil-on-Plug (COP) Coils: COP coils are mounted directly on the spark plug, but they are larger than pencil coils.Distributor Coils: Distributor coils are mounted on the engine's distributor. They distribute the high-voltage current to the spark plugs.Troubleshooting Ignition Coil Problems.Ignition coil problems can cause a variety of symptoms, including:Engine misfires: Ignition coil problems can cause theengine to misfire, which can lead to a loss of power and fuel economy.Hard starting: Ignition coil problems can make it difficult to start the engine.Stalling: Ignition coil problems can cause the engine to stall.If you are experiencing any of these symptoms, it is important to have your ignition coil checked by a qualified mechanic.Chinese Answer:点火线圈生产流程。
变压器线圈浇筑工艺流程

变压器线圈浇筑工艺流程下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by the editor. I hope that after you download them, they can help yousolve practical problems. The document can be customized and modified after downloading, please adjust and use it according to actual needs, thank you!In addition, our shop provides you with various types of practical materials, such as educational essays, diary appreciation, sentence excerpts, ancient poems, classic articles, topic composition, work summary, word parsing, copy excerpts,other materials and so on, want to know different data formats and writing methods, please pay attention!变压器是电力系统中最常见的电力设备之一,其作用是改变电压大小以及输送电能。
电感线圈的简易制作教程_图文(精)
电感线圈的简易制作教程
科创[3]实验中,绕制电感线圈的基本材料包括:
●EI-22型线圈骨架
●EI-22(R2K型铁氧体磁芯,含E型和I型磁芯各一
● 0.69漆包线(线径选择与额定电流有关
●其它(用于简易固定的透明胶带,用于焊接的焊锡等,若干工具第一步,准备
图1 固定漆包线的一端
图2 第1层完成后的情况
注:本教程为方便起见,只演示绕两层的情况。
具体操作中,可相应再绕制第3或4层,过程类似。
第四步,用胶带简单固定
图3用胶带简单固定后的情况
第五步,线圈端脚刮漆
漆包线外层不导电,线圈端脚须刮去漆皮。
请播放相应视频文件。
第六步,装磁芯
用胶带简单固定。
请播放相应视频文件。
图4磁芯装好后的情况
第七步,测电感量利用 Q 表测量静态情况下(线圈电流接近 0)线圈的电感量,以 0.5~1.0mH 为宜。
第八步,线圈端脚固定和电感在 PCB 上焊接安装图 7 线圈端脚与骨架引脚的焊接(骨架有 10 个引脚,选择 2 个合适的)图 8 在 PCB 上的安装(正面看)
图 9 在 PCB 上的安装(反面看,焊接前)图 10 在 PCB 上的安装(反面看,焊接后;建议只焊 2 个有效引脚,便于拆卸)。
箔式线圈绕制工艺
5.3.1、铜排端头应放置在操作者左边。
5.3.2、根据铜箔厚度调整焊接参数(电流速度)。
5.3.3、焊接时应使铜箔伸出铜排0.5~1mm。用大力钳把铜箔和铜排夹牢,开始焊接。焊接要求:焊接牢固,焊路平整,焊后用锉刀锉平,去除毛刺,然后用砂纸打光,铜屑不得落入绝缘和绕线模上。
5.4、把层间绝缘和端绝缘(根据图纸要求厚度)拉出垫在铜排下面。使绝缘超出铜排位置100mm左右。在绕近一匝时,把长出的绝缘折在铜排上面作加强绝缘用。
5.12、把缠绕好的绕组用吊带从绕线机上卸下,放在专用架上,小心拆下模具,用塑料薄膜盖好,以供套装用。
6、注意事项
6.1、绕制时,铜箔毛刺一定要彻底去除,锉下的铜末严禁落在线圈内。
6.2、绕制过程铜箔和绝缘行走应同步,拉力要适中。拉力太大容易拉断绝缘,拉力太小造成绝缘松散和尺寸超差。
6.3、焊接时要注意安全,以防烫伤。焊接参数选择应适当,焊接应牢固,无虚焊。
5.5、用布带将引出铜排端部绑紧在绕线模上。
5.6、当绕完1.2匝时,检查绝缘两端是否平整,否则应修正平整方可继续绕制。
资料来源
编制
校核
标准化
提出部门
审核
标记
处数
更改文件号
签字
日期
批准
箔式线圈绕制工艺
共2页
第2页
5.7、按图纸规定的匝数一匝一匝绕满,边绕边修正端部绝缘。要求缠绕整齐、密贴、紧固。绕制过程边绕边用手检查铜箔两边是否有毛刺或缺口。如有毛刺,应用锉刀去除并用砂纸打光(铜屑不得掉入绝缘中)。
5.8、绕完总匝数后,用气压压辊压住绕组,使其不松动,检查外径是否符合图纸要求5.9、按引入铜排焊接过程和要求,将引出铜排和铜箔焊接完成。
螺旋线圈绕制工艺
2.3 螺旋式线圈的绕制螺旋式线圈的种类很多,主要有单螺旋、双螺旋、三螺旋、多螺旋、双层螺旋等线圈。
2.3.1 “212”单螺旋式线圈的绕制1.“212”单螺旋式线圈的换位“212”单螺旋式线圈的换位示意图如2-50所示。
线圈为左绕向,总匝数为L 匝,导线分成上下两组。
因为变压器内有漏磁场,漏磁通在并联导线中感应电动势,不同导线在漏磁场中位置不同,组间感应电势较高,为了避免组间被击穿,所以在组间要放置0.5mm 厚的纸板条(前苏联的经验)。
现在又去掉了。
}0.5m m纸板条b )}第二组a )第一组}第二组分组换位0.5m m纸板条分组换位标准换位第一组}图2-50 “212”单螺旋式线圈的换位示意图a)并联导线根数为偶数 b) 并联导线根数为奇数2.线盘排列线盘排成单列,上下两层,如图2-51所示。
图中左边方块图表示导线起始排列,右边图表示线轴在线架上的放置,点画线是上下层的分界。
图2-51 “212”单螺旋式线圈的排线3.绕制方法将导线从线盘上按顺序拉出叠在一起,端部用C 型夹和布带绑扎整齐,留出出头长度,用布带固定在绕线模上。
绕制首段,注意其斜度。
在线圈绕到总匝数的1/4处时,进行第一次分组换位(亦称特殊换位)。
每组导线逐根弯折,换位叠放整齐并包扎绝缘,如图2-52a 所示。
在线圈绕到总匝数的1/2时,进行标准换位,由上至下逐根进行换位并包扎绝缘,每个换位S 弯占据一个撑条间隔,如图2-52b 所示。
在线圈绕到总匝数的3/4位置时,进行第二次分组换位,其方法与第一次分组换位相同,如图2-52c 所示。
a)“212”1/4处分组换位b) “212”处标准换位c) “212”3/4处分组换位图2-52 单螺旋式线圈的分组换位和标准换位为了绕制时导线行走顺畅,使用分线架,如图2-53所示。
每次换位之后要梳理导线,使分线架和线圈之间的导线不绞纽。
每次换位后,必须用楔形垫将悬空和凹陷的位置填充起来,楔形垫用1mm绝缘纸板条制做,并用布带将楔形垫绑扎在导线上。
线圈制作
线圈制作工艺过程1、绕制线圈2、包光线圈3、拉型4、浸烘5、复型6、初压(压匝间)7、拆带、包引线绝缘8、包对地绝缘9、低温真空干燥10、热压,刮小头烫锡11、线圈试验12、嵌线(下线),边下线边试验13、结线,整体试验14、浸1032漆处理或喷表面灰瓷漆各工艺的要求及注意事项1、线圈绕制⑴线圈模的周长尺寸要与原始线圈周长尺寸相同,鼻弧尺寸要适度与涨型机尺寸配合好。
⑵线模宽度要适度,打板最好用电木板。
⑶绕线时,线尽力拉紧,防止线匝间有空。
⑷在拔每个线圈之前要检查线的质量是否符合要求。
⑸拔线圈时,边拔制边垫匝间绝缘,匝间绝缘采用玻璃丝粉云母带(平包一层0.14×2)或云母条0.15。
垫条或包带要包垫好。
⑹线头长度100mm为宜。
2、包光线圈⑴白布带包绑,800kw以下电机平纹布带即可,800kw以上最好用斜纹布带。
⑵直线部分搭边即可,接近端部及端部压半道包绑。
包绑紧度要适度。
⑶包绑前检查线圈匝间是否有缝隙。
如有缝隙要用粉云母带或绝缘各种填满。
其主要原因是:在高电压下,线圈绝缘的电晕老化是影响绝缘寿命的因素之一。
绝缘结构内部的游离放电是由绝缘内部的气隙造成的,起始游离电压、游离放电能量等随气隙大小不同而增减,起始游离电压说明线圈绝缘层中夹杂的空气和挥发物少。
3、涨型⑴线圈两个直线边的角度必须绝对准确。
⑵涨型前线圈两边的跨度要大于原线圈尺寸半个槽距。
⑶线圈端部的高度要合适,要小于或等于原尺寸。
⑷鼻弧的角度要有所斜度。
⑸涨型前线圈的划线尺寸及操作要准确。
⑹鼻柱一定要卡到位。
4、浸烘⑴线圈加温50~60℃,线圈浸入1032漆中,温度要适度,大约新开桶的漆加入20%的汽油搅匀后即可,浸透滴干。
⑵线圈烘干大约100℃,5小时左右。
线圈表面假干为止,拿出。
主要目的:①粘合作用。
②填补匝间个别部位绝缘。
③加强匝间绝缘。
5、复型制作线圈胎具,线圈进一步整形及线圈下入槽内更加规整。
6、初压(压匝间)目的:⑴使线棒直线规整,为包足够的主绝缘奠定基础。