
焊接符号说明
补充符号见表1-03所示,它是用来表示焊缝的范围等特 征的符号。
表1-02 焊缝的辅助符号
1-03 焊缝补充符号
(2)、指引线采用细实线绘制,一般由带箭头的指引线(称为 箭头线)和两条基准线(其中一条为实线,另一条为虚线,基 准线一般与图纸标题栏的长边平行)必要时可以加上尾部 (90°夹角的两条细实线),如图1-02所示。
在焊缝基本符号的左侧标注焊缝横截面上的尺寸, 如钝边高度P、坡口深度H,焊角高度K等。如果焊 缝的左侧没有任何标注又无其它说明时,说明对接 焊缝要完全焊透。
在焊缝基本符号的右侧,标注焊缝长度方向的尺 寸,如焊缝段数n、焊缝长度l、焊缝间隙e。如果基 本符号右侧无任何标注又无其它说明时,表明焊缝在 整个工件长度方向上是连续的。
在焊缝基本符号的上侧或下侧,标注坡口角度α; 坡口面角度β和根部间隙b。
在指引线的Leabharlann 部表注相同焊缝的数量N和焊接方 法。
焊缝标注与说明见表7-4。
表7-4 常见焊缝标注及说明
图7-37 焊接装配图实例(支架)
在CAXA电子图板中的尺寸标注中提供了焊接符号的标注 方法。选择尺寸标注中的焊接符号将弹出如图7-38所示的对话 框。
142TIG点焊
149原子氢焊
15等离子弧焊
151大电流等离子弧焊
152微束等离子弧焊
153等离子粉末堆焊(喷焊)
154等离子填丝堆焊(冷.热丝) 155等离子MIG焊
156等离子弧点焊
18其它电弧焊方法
181碳弧焊
185旋弧焊
金属焊接及钎焊方法在图样上的表示代号
电阻焊 21点焊 22缝焊
221搭接缝焊 225加带缝焊 23凸焊 24闪光焊 25电阻对焊 29其它电阻焊方法 291高频电阻焊
(6)、标注对称焊缝和双面焊缝时,基准线中的虚线可省略。 如图7-34、7-35所示。
图7-34 双面焊缝(单边V形焊缝)
图7-35 对称焊缝(角焊缝)标注
(7)、在不致引起误解的情况下,当箭头线指向焊缝,而另 一侧又无焊缝要求时,允许省略基准线的虚线。
(8)、焊缝的尺寸符号为:
高度方向
长度方向
图7-36 焊接尺寸符号及意义
金属焊接及钎焊方法在图样上的表示代号
其它焊接方法 71铝热焊 72电渣焊 73气电立焊 74感应焊 75光束焊 751激光焊 752弧光光束焊 753红外线焊 76电子束焊 77储能焊 78螺柱焊 781螺柱电弧焊 782螺柱电阻焊
金属焊接及钎焊方法在图样上的表示代号
硬钎焊软钎焊钎接焊
91硬钎焊 911红外线硬钎焊 914浸沾硬钎焊 917超声波硬钎焊 923摩擦硬钎焊
金属焊接及钎焊方法在图样上的表示代号
气焊
31氧-燃气焊 311氧-乙炔焊 312氧-丙烷焊 313氢-氧焊
32空气-燃气焊 321空气-乙炔焊 322空气-丙烷焊
33氧-乙炔喷焊(堆焊)
金属焊接及钎焊方法在图样上的表示代号
压焊 41超声波焊 42摩擦焊 43锻焊 44高机械能焊 441爆炸焊 45扩散焊 47气压焊 48冷压焊
116熔化极电弧点焊
117躺焊
12埋弧焊
121丝极埋弧焊
122带极埋弧焊
13熔化极气体保护电弧焊
131MIG焊:熔化极惰性气体保护焊含熔化极氩弧焊
135MAG焊:熔化极非惰性气体保护焊含二氧化碳气体保护焊
136非惰性气体保护药芯焊丝电弧焊
137非惰性气体保护熔化极电弧点焊
14非熔化极气体保护电弧焊
141TIG焊:钨极惰性气体保护焊(含钨极氩弧焊)
金属焊接及钎焊方法的种类:
1.电弧焊 2.电阻焊 3.气焊 4.压焊 5.其它焊接方法 6.硬钎焊软钎焊钎接焊
金属焊接及钎焊方法在图样上的表示代号
电弧焊
11 无气体保护的电弧焊
111手弧焊涂料焊条熔化极电弧焊 112重力焊涂料焊条重力电弧焊 113光焊丝电弧焊
114药芯焊丝电弧焊
115涂层焊丝电弧焊
图1-02 焊缝的指引线
(3)、箭头线对于焊缝的位置一般没有特殊的要求。当箭头 线直接指向焊缝时,可以指向焊缝的正面或反面。但当标注单 边V形焊缝、带钝边的单边V形焊缝、带钝边的单边J形焊缝时, 箭头线应当指向有坡口一侧的工件。如图1-03a、b所示。
(a)
(b)
(c)
图1-03 基本符号相对基准线的位置(U、V形组合焊缝)
焊接件及其表达
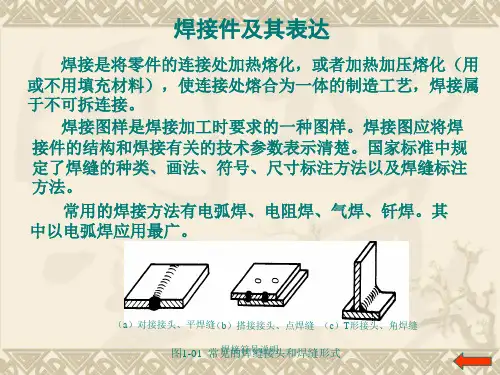
焊接是将零件的连接处加热熔化,或者加热加压熔化(用 或不用填充材料),使连接处熔合为一体的制造工艺,焊接属 于不可拆连接。
焊接图样是焊接加工时要求的一种图样。焊接图应将焊 接件的结构和焊接有关的技术参数表示清楚。国家标准中规 定了焊缝的种类、画法、符号、尺寸标注方法以及焊缝标注 方法。
图7-38 CAXA电子图板的焊接符号标注
图7-38中包含了焊接符号中的基本符号、辅助符号、 补充符号,使用时直接点击的图标,并在相应的尺寸编辑 框中输入焊缝尺寸数值,按下对话框中的“确定”即可进 行标注。如果箭头线两侧都有焊接符号,两侧焊接符号相 同时虚线位置选“无”(不要虚线),两侧焊缝不同时, 应当选择虚线的位置,并选择对话框右侧的符号位置 “下”,标注另一侧的焊缝符号及数值。对于对称焊缝, 只选基本符号即可。
常用的焊接方法有电弧焊、电阻焊、气焊、钎焊。其 中以电弧焊应用最广。
(a)对接接头、平焊缝(b)搭接接头、点焊缝 (c)T形接头、角焊缝
图1-01 常见的焊缝接头和焊缝形式
表1-01 常用焊缝基本符号
焊缝的表示方法
(1)、焊缝的结构形式用焊缝代号来表示,焊缝代号主要 由:基本符号、辅助符号、补充符号、指引线和焊缝尺寸 等组成。常见焊缝的基本符号如表1-01所示,它用来说明焊 缝横截面的形状,线宽为标注字符高度的1/10,如字高为 3.5mm,则符号线宽为0.35mm。
(4)、基准线的虚线也可以画在基准线实线的上方,如图103c所示。
(5)、当箭头线直接指向焊缝时,基本符号应标注在实线侧, 如图7-33中的角焊缝符号。当箭头线指向焊缝的另一侧时,基 本符号应标注在基准线的虚线侧,如图7-32c中的V形焊缝的标 注以及7-33中下方的角焊缝。
图7-33 基本符号相对基准线的位置(双角焊缝)
焊接符号说明课件
(4)、基准线的虚线也可以画在基准线实线的上方,如图103c所示。
焊接符号说明
(5)、当箭头线直接指向焊缝时,基本符号应标注在实线侧, 如图7-33中的角焊缝符号。当箭头线指向焊缝的另一侧时,基 本符号应标注在基准线的虚线侧,如图7-32c中的V形焊缝的标 注以及7-33中下方的角焊缝。
图7-33 基本符号相对基准线的位置(双角焊缝)
焊接符号说明
❖ 闪光对焊的接头质量好,对接头表面的焊 前清理要求不高。常用于焊接受力较大的 重要工件。闪光对焊不仅能焊接同种金属, 也能焊接铝钢、铝铜等异种金属,可以焊 接0.01 mm的金属丝,也可以焊接直径500 mm的管子及截面为20 000 mm2激光束作为能源轰击工件所产生的热
焊接符号说明
金属焊接及钎焊方法的种类:
1.电弧焊 2.电阻焊 3.气焊 4.压焊 5.其它焊接方法 6.硬钎焊软钎焊钎接焊
焊接符号说明
金属焊接及钎焊方法在图样上的表示代号
❖ 电弧焊
11 无气体保护的电弧焊
111手弧焊涂料焊条熔化极电弧焊 112重力焊涂料焊条重力电弧焊 113光焊丝电弧焊
114药芯焊丝电弧焊
量进行焊接。 激光焊具有如下特点: 1)激光束能量密度大,加热过程极短,焊点小,热影响区 窄,焊接变形小,焊件尺寸精度高; 2)可以焊接常规焊接方法难以焊接的材料,如焊接钨、钼、 钽、锆等难熔金属; 3)可以在空气中焊接有色金属,而不需外加保护气体; 4)激光焊设备较复杂,成本高。
激光焊可以焊接低合金高强度钢、不锈钢及铜、镍、钛 合金等;异种金属以及非金属材料(如陶瓷、有机玻璃等); 目前主要用于电子仪表、航空、航天、原子核反应堆等领域。
在焊缝基本符号的上侧或下侧,标注坡口角度α; 坡口面角度β和根部间隙b。
焊接符号大全

①尾缀T只用于特殊的焊缝,例如,焊接方法改变、焊条改变等,可以在图纸上有详细参考说明。
如果没有参考意义或无须规范,尾缀可以省略。
②参考线上的S记号S取决于焊缝类型,如有坡口焊缝的熔深、填角焊缝的尺寸、塞焊或开槽焊缝的尺寸、点焊或凸焊焊缝的剪切强度等,这个记号一般是位于焊缝符号的左边。
③记号E 在这里代表一个开坡口焊缝的有效尺寸,也称为焊缝尺寸或焊脚高。
有效尺寸的尺度标在圆括号内,无论箭头指向哪里,这个尺寸和坡口总是位于参考线上焊缝符号的左边。
④R在这里代表形成所需形状的焊缝数之间的空间,对于对接接头来说是敞开的根部。
如果是塞焊或开槽焊缝,R在这里表示填充深度。
这个记号位于焊缝符号的中间位置。
⑤A在这里表示对接接头的坡口角度(倾斜角),也包括塞焊焊缝的沉入角度。
⑥F和A之间的水平短线—在这里代表完成的焊缝外形形状。
⑦F在这里表示获得所需焊缝外形的方法,焊缝外形可以通过下述方法获得。
打磨(G)、机械加工(M)、铲削(C)、锤击(H)、滚轧(R)或者其他(U)。
⑧L在这里表示焊缝长度,这个长度标示总是位于焊缝符号的右边。
无论箭头位于何处,这个位置总是不变的。
⑨P 在这里表示当焊接中断时焊缝的中心线与中心线的间距。
⑩(N)在这里代表点焊、缝焊、栓焊、塞焊、开槽焊或凸焊焊缝所要求的数量。
问题5:箭头一般放置在哪里?答:箭头线位于参考线的一端或另一端,在焊接接头的箭头线一边有一个箭头,这个箭头能指向任何方向,向上、向下或向前、向后。
一个焊接符号甚至可以有多个箭头。
问题6:箭头符号告诉人们些什么信息?答:与箭头相关的符号放置在参考线各自接头一边的上面或下面。
参考线的术语“箭头侧”是指箭头指向焊缝接头一侧。
位于参考线箭头侧的符号是指接头的箭头侧。
位于参考线另一侧的符号是指接头的另一侧。
当从图纸的底部观看时,箭头侧总是更靠近观看者。
箭头侧和另一侧的例子见图2。
基本符号问题7:什么是基本的焊接符号?答:基本的焊接符号如图3所示。
焊接符号说明大全
焊接符号说明参考JIS-Z3021标准一,双法兰型焊接焊接位置形状表示记号箭头所指方向箭头相反方向二,单法兰型焊接焊接位置形状表示记号箭头所指方向箭头相反方向三,I型焊接焊接位置形状表示记号箭头所指方向箭头相反方向两面板材间距2mm板材间距2mm闪光焊接摩擦压接四,V 型焊接焊接位置形状表示记号箭头所指方向箭头相反方向板厚19mm坡口深度16mm坡口开口角度60°板材间距2mm完全熔透焊接板厚12mm坡口开口角度45°使用垫板板材间距4.8mm焊后表面突出部分要机加处理平整部分熔透焊接板厚12mm坡口深度5mm坡口开口角度60°板材间距为0五,X 型焊接焊接位置形状表示记号两面该部位机加磨平处理闪光焊接闪光焊接闪光焊接闪光焊接摩擦压接箭头方向60°箭头对面方向90°板材间距3mm闪光焊接坡口深度3mm坡口开口角度90°板材间距为0摩擦压接坡口深度3mm坡口开口角度90°板材间距为0六,V 型焊接焊接位置形状表示记号箭头所指方向箭头相反方向T 连接坡口角度45°板材间距6.4mm使用垫板角连接板厚25mm坡口角度45°坡口深度10mm板材间距为0七,K 型焊接焊接位置形状表示记号箭头所指方向闪光焊接闪光焊接摩擦压接坡口深度9mm坡口开口角度45°板材间距2mmT连接坡口深度7mm坡口角度45°板材间距为0角连接坡口深度7mm坡口角度45°板材间距为0闪光焊接坡口深度3mm坡口角度45°摩擦压接T连接坡口深度7mm坡口角度45°八,J型焊接焊接位置形状表示记号箭头所指方向箭头相反方向坡口深度28mm坡口角度35°板材根部半径12mm板材间距2mm 摩擦压接闪光焊接闪光焊接九,双J型焊接焊接位置形状表示记号箭头所指方向箭头相反方向坡口深度24mm坡口角度35°板材根部半径12mm板材间距3mm十,U型焊接焊接位置形状表示记号箭头所指方向箭头相反方向部分熔透焊接坡口深度27mm完全熔透焊接坡口角度25°板材根部半径6mm板材间距为0十一,H型焊接焊接位置形状表示记号两面部分熔透焊接坡口深度25mm坡口角度25°板材根部半径6mm板材间距为0十二,喇叭V型,喇叭X型焊接焊接位置形状表示记号箭头所指方向箭头相反方向两侧十三,喇叭型,喇叭K型焊接焊接位置形状表示记号箭头所指方向箭头相反方向两面十四,角焊接焊接位置形状表示记号箭头所指方向箭头相反方向两面焊缝高度6mm焊缝高度不同时先标注小的尺寸,再标准大的尺寸用()括起表示另外这种焊高不同的场合,要表示清楚方向焊缝长度为500mm十五,角焊接(双面)焊接位置形状表示记号两面焊缝高度为6mm焊缝两侧高度不同时一边连续焊接一边是段焊两边焊缝高度为6mm侧面图上没有记号表示段焊焊接长度为50mm焊接3处段焊间距为250mm十六,角焊接(间断)焊接位置形状表示记号箭头所指方向箭头相反方向两面并列焊接焊缝长度50mm焊接3处焊缝间距150mm锯齿型焊接正面焊接高度6mm对面焊接高度9mm焊缝长度50mm焊缝数量正反各2处焊缝间距300mm锯齿型焊接两面焊缝高度6mm焊缝长度为50mm焊缝数量 箭头侧3处箭头对面2处焊缝间距300mm十七,塞型,槽型焊接焊接位置形状表示记号箭头所指方向箭头相反方向孔直径22mm焊接4处焊缝间距100mm坡口角度60°焊接深度6mm箭头所指方向箭头相反方向宽度22mm长度50mm焊接4处焊缝间距150mm坡口角度0°焊接深度6mm十八,拍子型焊接焊接位置形状表示记号箭头所指方向箭头相反方向板材间距为0十九,堆焊焊接位置形状表示记号堆焊厚度为6mm宽度为50mm长度100mm二十,点焊,发散型焊接焊接位置形状表示记号箭头所指方向平面必须平坦,并使用电极焊接焊缝间距75mm点焊2处箭头相反方向平面必须平坦,并使用电极焊接焊缝间距25mm点焊5处箭头所指方向平面箭头相反方向二十一,填充焊接焊接位置形状表示记号二十二,焊接部位表面形状焊接位置形状表示记号对接焊,角焊表面平坦对接焊,角焊表面凸起点焊发散型焊接发散熔接发散熔接发散熔接二十三,焊接部位处理方法焊接位置形状表示记号对接焊接突出部位进行削平处理不等高的角焊部位打磨下凹2mm园管对接突出焊接部位进行机加磨平全周焊接的辅助记号省略场合二十四,现场焊接,全周焊接,全周现场焊接焊接位置形状表示记号现场连续角焊接全周连续角焊接圆管场合全周现场连续角焊接二十五,记号组合焊接位置形状表示记号型焊接与拍子型焊接K 型焊接与角焊接该部位进行削平处理该部位进行打磨处理该部位进行机加磨平处理J型焊接与角焊接以及拍子型焊接组合双面J型焊接与角焊接以及进行凹型打磨组合二十六---1,射线探伤记号焊接位置形状表示记号射线探伤一般场合部分(抽检)射线探伤全部进行射线探伤场合园管对接焊接部位双管面射线探伤二十六---2,超声波探伤焊接位置形状表示记号对接焊接部位进行超声波探伤一般场合对接焊接部位进行垂直超声波探伤对接焊接部位进行斜角超音波探伤二十六---3,磁粉探伤,渗透探伤焊接位置形状表示记号磁粉探伤一般场合磁粉探伤荧光探伤场合渗透探伤一般场合渗透探伤荧光探伤场合渗透探伤非荧光探伤场合。
钢结构焊接符号大全

钢结构焊接符号大全
以下是一些常见的钢结构焊接符号:
1. 焊缝表示符号:
- 两条平行线表示连接焊缝。
- 一条波浪线表示填充焊缝。
- 一条Z字形线表示角焊缝。
- 一条斜线表示对接焊缝。
2. 焊接过渡符号:
- 一个三角形表示V形坡口。
- 一个方块表示U形坡口。
- 一个带箭头的直线表示轴向焊缝。
- 一个带箭头的曲线表示环向焊缝。
3. 焊接方法符号:
- 符号“F”表示手工电弧焊。
- 符号“M”表示金属惰性气体保护焊(如氩弧焊)。
- 符号“T”表示硬质电弧焊。
- 符号“A”表示埋弧焊。
4. 焊接质量符号:
- 符号“X”表示特殊检验要求。
- 符号“R”表示射线检验。
- 符号“U”表示超声波检验。
- 符号“M”表示磁粉检验。
- 符号“D”表示渗透检验。
注意,这只是一些常见的焊接符号,实际使用中可能还会有其他符号或组合。
请根据具体的标准和规范进行理解和使用。
焊接符号大全

(O)1 焊接位置代号"HF"是指管轴水平固定焊。
(X)2 B类厚板有垫板横焊时,有斜口开槽之试板应置於上方位置。
(X)3 焊接符号""系表示对接焊,而非角焊。
(X)4(O)5 焊接符号中""是表示现场全周焊。
(X)6 焊接符号中""是表示方槽焊。
(X)7 焊接符号中""是表示渗透焊。
(O)8 焊接符号中""是表示脚长相等交错双边断续角焊。
(O)9 焊接符号中""是表示单边连续角焊。
(O)10 焊接位置代号"H"是代表横焊之意。
(X)11 焊接符号中"V"是表示开单J型槽。
(X)12 焊接符号中""系表示需全周焊。
(O)13 焊接符号之尾叉"",如在图示中无该项注解或说明时,则尾叉可视情况予以省略。
(X)14 焊接技术员最主要是技术的熟练,对於焊接符号的了解并不重要。
(X)15 焊接符号"○"表示现场全周焊接。
(O)16 焊接符号""是表示塞孔焊接。
(O)17 焊接符号""是表示连续角焊,两侧脚长分别为6公厘及9公厘。
(O)18 焊接符号" "是表示单边断续角焊,焊接长为50公厘,焊接间距为150公厘。
(O)19 焊接符号""是表示方形槽,根部间隙2公厘。
(O)20 焊接符号""是表示V形槽焊接。
(X)21 焊接符号""是表示单侧断续角焊,脚长分别为6公厘及9公厘。
(X)22 焊接符号""是表示V形槽焊接。
(O)23 焊接符号""是表示全周焊接之意。
(X)24 ""属於搭接接头。
(X)25(O)26 焊接符号" "表示开60度之V形槽。
焊接符号解释说明

(8) ○5
2
V型焊缝,表面磨平, 高度为5mm,有两条一样焊缝
(9)
10 30×23
2
角焊,焊缝高度10mm, 焊缝段数为30,长度为23mm, 有两条一样焊缝
6
(10) ○2
(11)
(12)
周围Ⅰ型焊缝, 表面磨平,焊高为2mm
平面V型焊,封底焊
凸面X型对称焊
7
(13)
5
2
角焊,三面焊接,
焊缝高度为5,数量为2
L型焊缝,双面角焊, 焊高5mm,有两条一样焊缝
带钝边V型焊缝,双面焊接 焊缝表面齐平,焊高4mm
9
。
10
焊接符号解释阐明
部 门:质量管理部
2023年12月28日
1
➢1. 焊缝符号表达法 ➢2. 焊缝实例
2
➢1. 焊缝符号表达法 焊缝符号一般由基本符号与指导线构成。必要时还 能够加上辅助符号、补充符号和焊缝尺寸符号。
简略见:附件一
3
2. 焊缝实例
(1) 5
(2) ○ 10
(3)
3
角焊,焊高为5mm 四面角焊,焊高为10mm
(14) 2
2 30(100)
(15) 5 18
三面焊接,角焊缝高度为2mm, 长30mm间断100mm, 有两条相同焊缝,
槽焊缝,焊缝表面齐平 焊缝高度为5,有18条一样焊缝
8
(16)
5 30×50 (40)
(17)
L5 2
(18)
4
对称交错双面角焊, 焊高为5mm,30段焊缝, 焊缝长50mm,间断为40mm
18
堆焊高度为3mm, 相同数量共18条
4
(4) 5
国际标准焊接符号_ISO_2553
国际标准焊接符号(ISO 2553)一、基本接头类型和组合符号接头类型图形表示符号表示IVHVYHYUXK二、表面形状辅助符号表面形状辅助符号凹︶凸︵平直—三、对焊缝施焊辅助符号符号表示为:清根后焊接背面焊缝。
符号表示为:采用机加方法,把焊缝表面加工平直。
符号表示为:焊缝和母材连接处无缺口,必要时进行加工。
符号表示为:使用附加物(焊接后不可去除)。
符号表示为:使用衬垫(焊后可以去除)。
符号表示为:环形分布角焊缝(周边焊)。
符号表示为:现场安装焊缝。
四、焊缝标记方法。
1、说明。
①箭头线与基线是以一定角度相交连接的,对于需进行坡口加工后焊接形式的焊缝,可以用箭头线表示。
该箭头线总是指向需进行加工的这个面。
②基线大多平行进行标记,在一些特殊情况允许垂直进行标记。
③焊缝符号可以在基线上方,也可在基线下方标注。
在一张图样中尽可能使用同样标注方法。
2、单面焊的焊缝表示。
▲焊缝位于表示符号所指正面(如图一所示)如果焊缝表示符号位于基线实线一侧,那么焊缝位于箭头线所指一侧。
(图一)▲焊缝位于表示符号所指背面(如图二所示)如果焊缝表示符号位于基线虚线一侧,那么焊缝位于箭头所指一侧的背面。
(图二)3、双面焊缝。
可以采用组合焊缝进行表示,不需要虚线表示(如图三所示)。
(图三)4、其它表示符号。
▲焊缝的厚度表示在符号左边,长度表示在符号右边。
▲焊缝厚度可以用两种方法表示:①可用焊缝厚度表示②可以用焊脚长度表示。
▲一般情况下,角焊缝厚度符号只标注单一数字,不会在数字前加“a”或“z”,按常规此数字都表示是焊缝厚度(焊喉)尺寸。
a = 焊缝厚度 z = 焊脚长度5、断续焊接(间断焊)的角焊缝▲说明:①断续焊接角焊缝标注由长度说明引出n 表示焊缝数量L表示单个焊缝长度e表示焊缝之间的间隔②举例:A、单侧焊接断续焊缝。
B、双侧对称焊接断续焊缝。
C、双侧错位排列断续角焊缝。
6、补充说明除上面所指出对称焊缝说明外,也可对焊缝标注一些附加说明,这些附加说明标注于基线尾部及交叉线内。
点焊焊接符号
点焊焊接符号
点焊焊接符号是用来表示点焊焊接操作的图形符号,通常用于工程图纸和制造图纸中,以指示需要进行点焊的位置。
以下是常见的点焊焊接符号示例:
1. 圆圈符号(●):表示需要进行点焊的位置。
该符号可以以不同的线型或线宽绘制来表示不同的要求或规范。
2. 圆圈中带有“D”字母(○D):表示双面点焊。
即需要在两个相互接触的表面上进行点焊。
3. 圆圈中带有“X”字母(○X):表示点焊位置需要进一步详细说明。
可以通过在图例中注明具体的细节或通过图纸的文字说明来解释点焊的细节要求。
4. 线段连接的多个圆圈符号:表示需要对多个位置进行点焊,这些圆圈通常是通过一条线段连接起来。
需要注意的是,具体的点焊焊接符号可以根据不同的标准和规范而有所变化。
在具体的图纸设计中,应根据适用的标准和规范参考相关图例和说明,确保正确地使用点焊焊接符号。
另外,由于不同行业和地区可能有不同的约定和符号
表示方法,建议咨询相关专业人士以获得准确的指导。
常用焊接符号介绍
常用焊接符号介绍1. 引言在焊接行业中,焊接符号是非常重要的一部分。
焊接符号是一种图形化的表示方法,用于指示焊缝几何形状和焊接方法。
理解和掌握常用的焊接符号是进行焊接工作的基础,对于提高焊接质量和提高生产效率具有重要意义。
本文将介绍一些常用的焊接符号,帮助读者更好地理解和应用。
2. 直角焊缝符号直角焊缝符号是最常见的焊接符号之一,用于表示直角焊缝的几何形状和焊缝尺寸。
直角焊缝符号由一条横线和两条竖直线组成,横线位于两条竖直线之上。
横线的长度表示焊缝的长度,横线与竖直线的交点表示焊缝的位置。
例如,一个横线长10mm,位于两条竖直线的交点上方2mm的直角焊缝可以表示为:[20 mm(10+10)].焊缝形状符号用于表示焊缝的形状,例如直角焊缝、V型焊缝、U型焊缝等。
这些符号通过特定的图形表示焊缝的形状。
例如,垂直于水平线的两条倾斜线表示V型焊缝,两条平行线表示U型焊缝。
使用焊缝形状符号时,要注意符号的指向。
指向符号的箭头表示焊缝所在的一侧,箭头的方向表示焊缝的位置。
例如,一个倾斜向上的箭头表示焊缝在上侧,倾斜向下的箭头表示焊缝在下侧。
4. 焊缝尺寸符号焊缝尺寸符号用于表示焊缝的尺寸。
焊缝尺寸符号通常由两个数字组成,分别表示“焊缝的宽度”和“焊缝的深度”。
宽度表示焊缝的外侧尺寸,深度表示焊缝的内部深度。
焊缝尺寸符号的表示方法有多种,常见的有直线和箭头组成的符号。
直线的长度表示焊缝的宽度,箭头表示焊缝的深度。
下面是一些常见的焊缝符号示例:•直角焊缝:[20 mm]•V型焊缝:V(90°)•U型焊缝:U(10 mm)•焊缝尺寸示例:12 mm↑-20 mm↓这些示例只是常见的符号示例,实际应用中的焊缝符号还有很多种类,需要根据具体情况进行选择和绘制。
6. 总结常用焊接符号是熟悉焊接工艺和图纸阅读的关键。
本文介绍了一些常用的焊接符号,包括直角焊缝符号、焊缝形状符号和焊缝尺寸符号。
理解和掌握这些符号将有助于读者更好地应用于焊接工作中。
钢结构的焊接的符号含义大全
钢结构的焊接的符号含义大全
1.方框:表示焊接区域。
方框内部可出现其他符号来说明不同种类的
焊缝和连接方法。
2.直线:表示焊条或电极的位置,粗细不同代表不同的尺寸和类型。
3.尖角三角形:表示焊角度。
角度数字写在符号的中心。
4.圆角矩形:表示单面焊缝。
5.磨平:表示焊缝需要经过磨平处理。
6.两条平行垂直的直线:表示多道或多层焊接。
7.箭头:表示焊接的方向。
8.斜线:用于细化焊缝的起始和终止位置。
9.斜线加箭头:表示熔损位置。
10.数字或字母:用于表示焊缝的厚度、间距、尺寸或其他特殊要求。
11.斜线加数字/字母:表示多道焊缝的顺序。
12.字母N:表示非熔合焊缝。
13.冒号:表示焊接评级的全尺寸符号。
14.八字形:用于表示割缝。
15.折线:表示断线处有更多的焊接细节。
16.点状圆形:表示穿透焊缝。
17.实心圆:表示电弧的起始和终止点。
18.扇形:表示对焊缝进行机械清理。
19.波浪形:表示焊缝部位需进行防护或保温处理。
20.矩形框里的两条平行直线:表示通长焊缝。
这些是常见的钢结构焊接符号及其含义。
然而,要理解特定工程图纸
上的焊接符号,还需要参考相关的焊接标准和规范,因为不同国家和行业
的要求可能会有所不同。
总结起来,焊接符号是钢结构焊接工作中的重要组成部分,通过这些
符号可以准确地表示焊缝的位置、尺寸、形状和特殊要求。
掌握这些符号
并能正确阅读焊接图纸对于确保焊接过程的质量和符合设计要求至关重要。