
【CN110076441A】一种超声振动辅助的异质金属旋转摩擦焊接装置与方法【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910340715.4
(22)申请日 2019.04.25
(71)申请人 大连理工大学地址 116024 辽宁省大连市高新园区凌工路2号
(72)发明人 李鹏 董红刚 李艳光 王帅
(74)专利代理机构 大连东方专利代理有限责任公司 21212代理人 赵淑梅 李馨
(51)Int.Cl.B23K 20/12(2006.01)B23K 20/26(2006.01)
(54)发明名称一种超声振动辅助的异质金属旋转摩擦焊接装置与方法(57)摘要本发明提供一种改善异质金属旋转摩擦焊接头微观结构与性能的方法,在传统的旋转摩擦焊的移动部件上固定超声波发生器,利用超声波的高频机械振动能量来驱动界面层塑性金属沿径向高频振动,以此降低塑性金属径向的流变抗力,增强塑性金属的流动能力,并使旋转摩擦焊由圆周运动转变为圆周与直线的复合运动。超声振动辅助旋转摩擦焊能够增大焊接界面附近软金属的应变和应变速率,使界面两侧晶粒得到细化,有助于释放焊接过程中的残余应力,提高接
头的力学性能。
权利要求书1页 说明书5页 附图1页CN 110076441 A2019.08.02
CN 110076441
A1.一种旋转摩擦焊接装置,所述装置包括固定硬质金属工件的旋转部件,固定软质金
属工件的移动部件,其特征在于,所述装置还包括超声波发生器;所述超声波发生器包括工
具头和定位卡具;所述工具头通过定位卡具固定于所述移动部件上;所述工具头与所述软
质金属工件切面垂直并产生点接触。
2.根据权利要求1所述的装置,其特征在于,所述工具头的端面为球面。
3.一种异质金属旋转摩擦焊的方法,其特征在于,使用权利要求1或2所述的装置,所述
方法包括如下步骤:
(1)机械加工待焊接硬质金属工件A和软质金属工件B,使硬质金属工件A和软质金属工
件B的待焊表面粗糙度Ra<1.6;
(2)将步骤(1)中硬质金属工件A的待焊表面打磨、超声清洗、风干;
(3)将硬质金属工件A固定在旋转部件上,所述硬质金属工件A超出旋转部件的长度为
0.8D0~1.5D0;所述软质金属工件B固定在移动部件上;所述软质金属工件B超出移动部件的
长度为D1~2D1;所述硬质金属工件A和软质金属工件B的中心轴线一致;所述D0为硬质金属
工件A焊接端的直径;所述D1为硬质金属工件A和软质金属工件B固定端的直径;所述D0的大
小为0.4D1≤D0≤D1;
(4)将超声波发生器的工具头放置于软质金属工件B上发生接触;所述接触的接触点距
软质金属工件B焊接端面15~30mm;
(5)调整硬质金属工件A、软质金属工件B焊接端面之间的距离为5~20mm;
(6)打开超声波发生器,调节超声振动的频率为20~100kHz,功率为600~3000W,振幅
为30~80μm;设定焊接参数,启动旋转摩擦焊装置,当两工件的焊接端面相互接触时,将超
声振动引入焊接界面;
(7)焊接结束,关闭所述旋转摩擦焊接装置,取出焊接试样。
4.根据权利要求3所述的方法,其特征在于,步骤(2)所述打磨为采用#400、#800、#
1200、#1500、#2000砂纸进行打磨;所述超声清洗为将工件表面浸入丙酮,超声波清洗5~
15min。
5.根据权利要求3所述的方法,其特征在于,步骤(6)所述旋转部件的旋转速度为
1500rpm。
6.根据权利要求3所述的方法,其特征在于,步骤(6)所述焊接参数为:摩擦压力30~
200MPa,摩擦时间0.5~10s或摩擦缩短量1~6mm,顶锻压力90~300MPa,顶锻时间为5~
20s。权 利 要 求 书1/1页
2CN 110076441 A
【CN110076403A】超声协同气膜屏蔽辅助微细电解的加工方法及装置【专利】
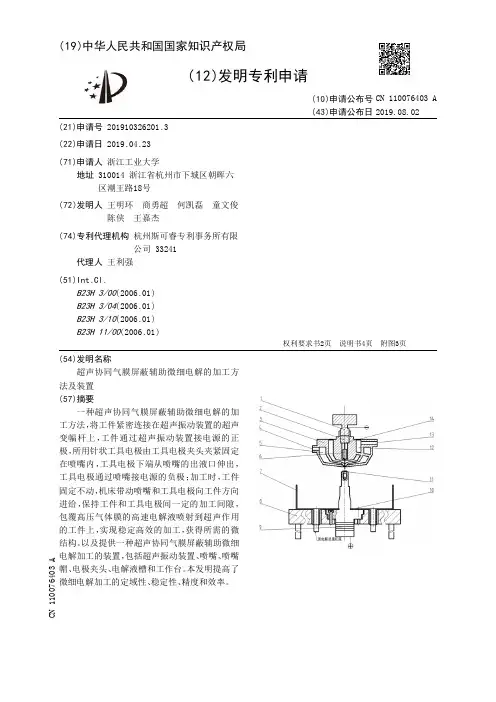
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910326201.3(22)申请日 2019.04.23(71)申请人 浙江工业大学地址 310014 浙江省杭州市下城区朝晖六区潮王路18号(72)发明人 王明环 商勇超 何凯磊 童文俊 陈侠 王嘉杰 (74)专利代理机构 杭州斯可睿专利事务所有限公司 33241代理人 王利强(51)Int.Cl.B23H 3/00(2006.01)B23H 3/04(2006.01)B23H 3/10(2006.01)B23H 11/00(2006.01)
(54)发明名称超声协同气膜屏蔽辅助微细电解的加工方法及装置(57)摘要一种超声协同气膜屏蔽辅助微细电解的加工方法,将工件紧密连接在超声振动装置的超声变幅杆上,工件通过超声振动装置接电源的正极,所用针状工具电极由工具电极夹头夹紧固定在喷嘴内,工具电极下端从喷嘴的出液口伸出,工具电极通过喷嘴接电源的负极;加工时,工件固定不动,机床带动喷嘴和工具电极向工件方向进给,保持工件和工具电极间一定的加工间隙,包覆高压气体膜的高速电解液喷射到超声作用的工件上,实现稳定高效的加工,获得所需的微结构。以及提供一种超声协同气膜屏蔽辅助微细电解加工的装置,包括超声振动装置、喷嘴、喷嘴帽、电极夹头、电解液槽和工作台。本发明提高了微细电解加工的定域性、稳定性、
精度和效率。
权利要求书2页 说明书4页 附图3页CN 110076403 A2019.08.02
CN 110076403
A1.一种超声协同气膜屏蔽辅助微细电解的加工方法,其特征在于,将工件紧密连接在超声振动装置的超声变幅杆上,工件通过超声振动装置接电源的正极,所用针状工具电极由工具电极夹头夹紧固定在喷嘴内,工具电极下端从喷嘴的出液口伸出,工具电极通过喷嘴接电源的负极;高速电解液通过进液口进入喷嘴的电解液腔内,然后经过喷嘴下端出液口包覆着工具电极高速喷出至工件表面,参与工具电极与工件间的电化学反应;同时高压气体通过进气口进入喷嘴的气体腔,然后通过喷嘴下端出液口周围的环形出气口喷出,喷出时气体包覆在电解液束周围形成一层气膜,约束了电解液束了电解液直径;加工时,工件固定不动,机床带动喷嘴和工具电极向工件方向进给,保持工件和工具电极间一定的加工间隙,包覆高压气膜的高速电解液喷射到超声作用的工件上,实现稳定高效的加工,获得所需的微结构。2.如权利要求1所述的超声协同气膜屏蔽辅助微细电解的加工方法,其特征在于,加工工件在超声振动作用下,产生一定频率和幅度的振动。超声能场作用下,间隙内电解液压力较大,限制了包覆在电解液束外面的气体进入到电解液束中,同时间隙高压抑制了间隙气泡增大,使电解液可以保持较高的电导率;另一方面,超声振动促进了间隙电解产物的排出,从而增加了材料的蚀除速度。3.一种实现如权利要求1所述的超声协同气膜屏蔽辅助微细电解的加工方法的装置,其特征在于,所述装置包括超声振动装置、喷嘴、喷嘴帽、工具电极夹头、电解液槽和工作台,所述喷嘴与喷嘴帽通过螺纹连接,所述喷嘴帽通过螺纹连接在机床上;所述喷嘴内有电解液腔与气体腔,电解液腔上设置有与其相连的进液口,气体腔也设置有与其相连的进气口,并通过供气管外接空气压缩机,所述喷嘴气体腔位于电解液腔下方,加工时电解液通过电解液腔从喷嘴轴心下端小孔流出,气体通过气体腔从喷嘴下端环形出气口喷出;所述工具电极夹头在所述喷嘴内部,通过上端部与喷嘴帽接触,下端部与喷嘴内腔接触实现固定;所用针状工具电极被所述工具电极夹头夹紧,工具电极穿过喷嘴轴心处空腔探出喷嘴出液口;所述超声振动装置竖直放置在所述工作台上,工件通过螺纹连接固定在所述超声振动装置变幅杆上;所述超声振动装置振动参数如振幅、频率可以通过超声电源及其控制器进行调节,所述超声振动装置通过其法兰和所述工作台凹台进行螺栓连接实现固定;所述电解液槽平放在所述工作台上,所述电解液槽底部中间部分设有通孔,超声振动装置从通孔中穿过,所述电解液槽与所述超声振动装置连接部分设有密封环,防止电解液渗透到超声振动装置换能器部分。所述电解液槽底部两侧对称设有两个通孔,两通孔各向外延伸有圆管槽,两圆管状槽分别穿过所述工作台上的两个通孔,加工时电解液通过所述电解液槽的圆管槽流入所述工作台下方的电解液循环箱中。所用工件加工时位于所述喷嘴下方且通过超声振动装置与电源正极连接,所用工具电极通过喷嘴与电源负极相连。4.如权利要求3所述的装置,其特征在于,所用工件通过螺纹连接直接与超声振动装置的变幅杆相连,且工件加工面平行于工作台面。5.如权利要求3或4所述的装置,其特征在于,所述超声振动装置在喷嘴下方且竖直固定在工作台上,所述超声振动装置下端部分穿过工作台通孔。6.如权利要求3或4所述的装置,其特征在于,所述进气口、进液口均水平布置,所述出液口及工具电极均竖直分部,所述出气口呈一定角度出气,工具电极与出气口、
振动摩擦焊接工艺
1 / 2
振动摩擦焊接工艺
振动摩擦焊接(Vibration Friction Welding)是一种固态焊接工艺,利用机械振动和摩擦热来将两个金属工件焊接在一起。它是一种快速、高效、无需添加焊接材料的焊接方法,广泛应用于航空航天、汽车、铁路等领域。
下面是振动摩擦焊接工艺的基本步骤:
1. 工件准备:准备要焊接的两个金属工件,确保它们的表面光洁度和平行度。
2. 紧固工件:将两个工件夹紧在焊接装置中,以保持良好的接触。
3. 接触和振动:施加一定的垂直力使两个工件紧密接触,并通过振动机构施加高频振动。振动力使工件之间产生摩擦热,并在接触面上形成局部塑性变形。
4. 焊接阶段:摩擦热导致接触面温度升高,材料变软并产生塑性流动。随着振动继续进行,工件表面的材料开始混合并形成焊接界面。
5. 压力维持和冷却:在摩擦阶段结束后,保持一定的压力继续施加在焊接界面上,以确保材料结合。然后通过冷却工艺迅速冷却焊接区域,使焊接接头固化。
振动摩擦焊接的优势包括以下几点:
1. 高效快速:振动摩擦焊接过程快速,焊接时间通常在几秒钟到几分钟之间。
2. 无需填充材料:该焊接工艺不需要额外的焊接材料,减少了成本和处理步骤。 2 / 2
3. 优质焊接接头:振动摩擦焊接产生的焊接接头具有良好的机械性能和密实性,焊接强度高。
4. 适用性广泛:该工艺适用于不同金属和合金之间的焊接,可以焊接不同种类的材料。
5. 环保:振动摩擦焊接是一种固态焊接方法,不产生烟尘、气体或溶剂,具有较低的环境影响。
然而,振动摩擦焊接也有一些限制,例如焊接厚度受限、仅适用于某些材料和形状等。因此,在实际应用中需要综合考虑材料的可焊性和工艺要求。
摩擦焊接和超声波焊接

摩擦焊接和超声波焊接
摩擦焊接(Friction Welding)和超声波焊接(Ultrasonic Welding)是两种不同的金属焊接方法,它们在工业生产中有着广泛的应用。
1. 摩擦焊接:
- 原理: 摩擦焊接利用机械制动器在两个金属工件之间产生摩擦热,使其局部加热到焊接温度,然后施加压力使两个金属工件连接。
- 过程: 两个工件之间通过旋转、振动或摩擦产生高温,当达到合适的焊接温度后,停止加热并施加压力使金属融合。
- 优点: 可用于不同材料的焊接、速度快、焊接头质量高、成本低、无需外加焊接材料。
- 应用: 适用于汽车制造、航空航天、铁路和管道等领域,用于连接不同金属的部件。
2. 超声波焊接:
- 原理: 超声波焊接利用超声波振动使两个工件表面摩擦产生热量,导致材料部分熔化并在施加压力下连接。
- 过程: 超声波通过焊接头传递到工件表面,引起材料震动和热量,然后施加压力使工件连接。
- 优点: 能够在短时间内完成焊接、焊接头质量好、对金属表面要求较低、无需外加焊接材料。
- 应用: 用于塑料、玻璃、电子器件、医疗设备、电池、电线连接等领域。
这两种焊接方法都具有快速、高效、节能等优点,并且适用于许多不同种类的金属或材料。选择使用哪种方法通常取决于材料类型、要求的焊接质量、工件形状和焊接条件等因素。
振动焊接技术

振动焊接技术
振动焊接技术是一种利用振动来产生摩擦热量并在接触面上形成焊接的方法。这种技术常用于金属或塑料等材料的焊接和连接,尤其适用于较大尺寸或复杂形状的零件。
工作原理:
1.振动产生摩擦热量: 两个需要焊接的部件通过施加一定的压力使其紧密接触,然后施加振动。这个振动可以是超声波或其他频率的机械振动。这种振动会产生摩擦,使接触表面产生热量。
2.软化和熔化界面: 摩擦产生的热量导致焊接界面局部升温,使得材料表面软化或部分熔化。在振动和压力的作用下,材料分子间结合更紧密。
3.焊接和固化: 当达到一定的温度后,接触表面的材料会部分融化或软化,形成了焊接点。停止振动并保持压力,让熔化的材料重新固化,完成焊接过程。
优点:
1.高效性: 相对于传统的焊接方法,振动焊接通常速度更快。
2.精准性: 具有更好的焊接控制和准确性。
3.适用性广泛: 可以用于多种材料,包括金属和塑料等。
应用领域:
1.汽车工业: 用于车身零件的焊接。
2.电子工业: 用于微型零件的焊接,如电子元件。
3.医疗器械制造: 适用于小型器械的连接。
注意事项:
1.焊接过程需要精确的控制,以确保焊接质量。
2.对于不同材料,需要调整振动频率和压力等参数,以适应不同的焊接需求。
振动焊接技术在工业生产中具有广泛应用,其高效性和精准性使其成为许多行业的首选焊接方法之一。
搅拌摩擦焊工艺

搅拌摩擦焊工艺
搅拌摩擦焊是一种新型的焊接工艺,它采用机械振动的方式将焊接部位加热并搅拌,从而实现焊接。相比传统的焊接工艺,搅拌摩擦焊具有许多优点,如高效、环保、节能等。下面将详细介绍搅拌摩擦焊的主要内容。
一、工艺原理
搅拌摩擦焊是通过机械振动的方式将两个或多个金属材料加热至塑性状态,并在高温下进行相互摩擦和混合,最终通过冷却形成一体化结构的焊接方法。在整个过程中,不需要使用任何填充材料或者气体保护。该工艺主要依靠机器设备来实现。
二、适用范围
由于其高效、环保、节能等特点,搅拌摩擦焊广泛应用于航空航天、汽车制造、轨道交通等领域。同时,在铝合金、镁合金等难以进行传统电弧焊接的材料上也有较好的应用前景。
三、优点
1.高效:搅拌摩擦焊的焊接速度快,一般在数秒到数十秒之间,比传统的焊接方法快得多。
2.环保:该工艺不需要使用任何填充材料或气体保护,因此不会产生任何有害气体或废弃物。
3.节能:由于搅拌摩擦焊无需预热,因此可以大大节省能源。
4.质量好:焊接过程中没有裂纹、变形等缺陷,焊缝质量高且稳定。
四、缺点
1.设备成本较高:搅拌摩擦焊需要专门的设备和较高的技术水平,因此设备成本相对较高。
2.适用范围有限:该工艺在某些材料上的应用仍然存在一定的局限性。
五、应用案例
1.航空航天领域:搅拌摩擦焊已经广泛应用于飞机结构件、发动机零部件等领域。例如,美国波音公司在其787型客机中采用了大量的搅拌摩擦焊技术。
2.汽车制造领域:随着汽车轻量化的趋势,搅拌摩擦焊在汽车制造中也得到了广泛应用。例如,特斯拉公司在其Model S电动汽车中采用了大量的搅拌摩擦焊技术。
总之,搅拌摩擦焊是一种高效、环保、节能的新型焊接工艺。虽然该工艺在设备成本和适用范围方面存在一定的局限性,但是其在航空航天、汽车制造等领域中已经得到了广泛应用,并且具有很好的发展前景。
【CN110077190A】一种用于车辆悬架振动能量回收的单向旋转发电装置【专利】
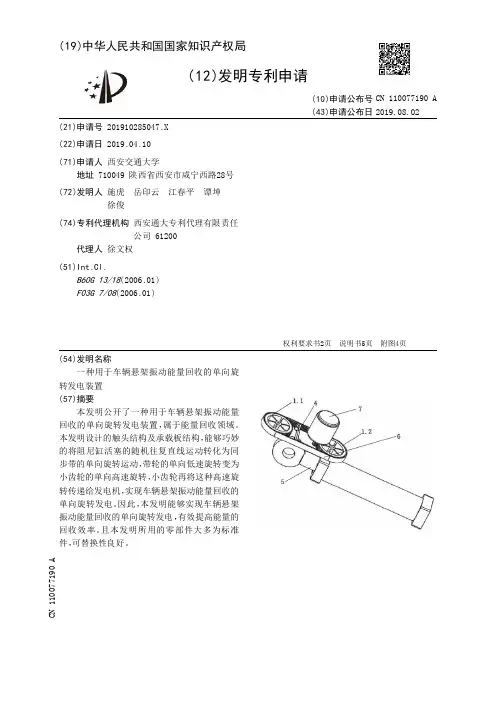
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910285047.X(22)申请日 2019.04.10(71)申请人 西安交通大学地址 710049 陕西省西安市咸宁西路28号(72)发明人 施虎 岳印云 江春平 谭坤 徐俊 (74)专利代理机构 西安通大专利代理有限责任公司 61200代理人 徐文权(51)Int.Cl.B60G 13/18(2006.01)F03G 7/08(2006.01)
(54)发明名称一种用于车辆悬架振动能量回收的单向旋转发电装置(57)摘要本发明公开了一种用于车辆悬架振动能量回收的单向旋转发电装置,属于能量回收领域。本发明设计的触头结构及承载板结构,能够巧妙的将阻尼缸活塞的随机往复直线运动转化为同步带的单向旋转运动,带轮的单向低速旋转变为小齿轮的单向高速旋转,小齿轮再将这种高速旋转传递给发电机,实现车辆悬架振动能量回收的单向旋转发电。因此,本发明能够实现车辆悬架振动能量回收的单向旋转发电,有效提高能量的回收效率。且本发明所用的零部件大多为标准件,
可替换性良好。
权利要求书2页 说明书5页 附图4页CN 110077190 A2019.08.02
CN 110077190
A1.一种用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,包括齿轮型同步带(6),两个带轮、阻尼机构和发电机(7);齿轮型同步带(6)套设在两个带轮上,且与两个带轮啮合,在两个带轮之间还设有承载板(4),承载板(4)的两端分别设有一个与齿轮型同步带(6)啮合的触头,触头能够驱动齿轮型同步带(6)转动;承载板(4)上还设有复位组件,用于使触头在不受力的状态下复位;在其中一个带轮上啮合有一个小齿轮(8),小齿轮(8)与发电机(7)相连;阻尼机构,包括阻尼缸(5)和能够在阻尼缸(5)中上下往复运动的阻尼缸活塞(5.1),阻尼缸活塞(5.1)与承载板(4)一侧的承载杆(4.2)相连;当阻尼缸活塞(5.1)带动承载板(4)向上运动或向下运动时,齿轮型同步带(6)均单向旋转,从而驱动两个带轮单向旋转,将带轮的单向低速旋转转变为小齿轮(8)的单向高速旋转,从而带动发电机(7)旋转。2.根据权利要求1所述的用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,触头与承载板(4)通过连杆销轴(4.4)铰接。3.根据权利要求1所述的用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,承载板(4)的侧边(4.1)能够限制触头的运动位置,使触头无法向承载板(4)外侧摆动。4.根据权利要求3所述的用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,所述复位组件包括设置在承载板(4)上的挡板(4.3),挡板(4.3)上开设有孔,触头内侧也开设有孔,在触头内侧的孔与挡板(4.3)的孔之间安装有弹簧;触头在外力作用下向承载板(4)内侧摆动一定角度,撤去外力后触头复位。5.根据权利要求4所述的用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,当阻尼缸活塞(5.1)带动承载板(4)向上运动时,第一触头(3.1)与齿轮型同步带(6)啮合,由于承载板的侧边(4.1)的限位作用,第一触头(3.1)会驱动齿轮型同步带(6)一起向上运动,即齿轮型同步带(6)做顺时针旋转运动;此时,第二触头(3.2)随着承载板(4)向上运动,第二触头(3.2)与齿轮型同步带(6)做相向运动,齿轮型同步带(6)上的齿使第二触头(3.2)向承载板(4)内侧摆动一定角度,使与第二触头(3.2)连接的第二弹簧(2.2)被压缩,由于第二弹簧(2.2)的复位作用,使第二触头(3.2)在向上运动时,不断与齿轮型同步带(6)上不同的齿啮合。6.根据权利要求4所述的用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,当阻尼缸活塞(5.1)带动承载板(4)向下运动时,第二触头(3.2)与齿轮型同步带(6)啮合,由于承载板的侧边(4.1)的限位作用,第二触头(3.2)会驱动齿轮型同步带(6)一起向下运动,即齿轮型同步带(6)做顺时针旋转运动,此时,第一触头(3.1)随着承载板(4)向下运动,第一触头(3.1)与齿轮型同步带(6)做相向运动,齿轮型同步带(6)上的齿使第一触头(3.1)向承载板(4)内侧摆动一定角度,使与第一触头(3.1)连接的第一弹簧(2.1)被压缩,由于第一弹簧(2.1)的复位作用,使第一触头(3.1)在向下运动时,不断与齿轮型同步带(6)上不同的齿啮合。7.根据权利要求5或6所述的用于车辆悬架振动能量回收的单向旋转发电装置,其特征在于,当承载板(4)向上运动时,第一触头(3.1)驱动齿轮型同步带(6)顺时针转动,第二触头(3.2)向下摆动一定的角度,不起驱动作用,也不起阻挡作用;齿轮型同步带(6)驱动带轮
摩擦焊接技术及其工程应用
摩擦焊接技术及其工程应用
摘要:摩擦焊是一种先进的固相连接技术,具有能量利用率高、能耗低、污染和噪声小的特点,符合未来工业技术的发展趋势。摩擦焊接技术以其绿色环保、能耗低等优点和独有的技术优势,已经开始从航空航天制造开始向民用拓展且发展迅速,应用前景将会非常广阔。
关键词:摩擦焊接;工程应用;讨论
摩擦焊接技术是一种新型的固相材料连接技术,由英国焊接研究所(TWI)研发,已广泛应用于工业的各个领域,随着对焊接工艺、焊接材料、搅拌头结构等研究的不断深入,搅拌摩擦焊接技术以其绿色环保、能耗低等优点和独有的技术优势迅速得到社会的认可和技术推广,逐渐成为当下焊接领域内最热门的固相连接技术方法之一。
一、旋转摩擦焊
旋转摩擦焊是迄今为止最常见的一种摩擦焊,在机器工业中占有很大的比例,可以焊接直径从1—200mm的固体圆柱棒。旋转摩擦焊有三种类型:连续驱动焊、惯性摩擦焊以及两种方式的组合。一端高速旋转,同时在两端施加轴向力,摩擦加热到预定温度后,停止马达运转并施加一个更大的轴向力进行顶锻。在惯性摩擦焊中,将其中的一个工件连接到飞轮上,当达到适当的速度后,停止飞轮的运转,同时另一工件施加轴向力进行顶锻。工件接触点的摩擦,既是热源,又是制动方式。两种旋转摩擦焊最本质的区别是:连续驱动摩擦焊是由一个连续的轴向速度驱动,而惯性摩擦焊预先估计所需的能量,让飞轮达到一个较高的速度,将能量保存在飞轮上,然后逐渐减小到零,将这些能量在接触面上转化为热量。旋转摩擦焊适用于各种异型金属组合的焊接。不同结构以及具有不同热和力学性质的异种金属也可以焊接。鉴于焊接周期短,容易获得实时监测参数等优点,汽车工业对此特别青睐,并已安装了大批旋转摩擦焊接机用于生产至少有一个部件具有对称性的零件,比如传动链条部分中的传动轴、齿轮、发动机排气阀门、变速箱等同轴性有较高要求的部件,铝合金轮辋也通过这种焊接方式批量生产。
二、径向摩擦焊