
连杆机械加工工艺过程综合卡
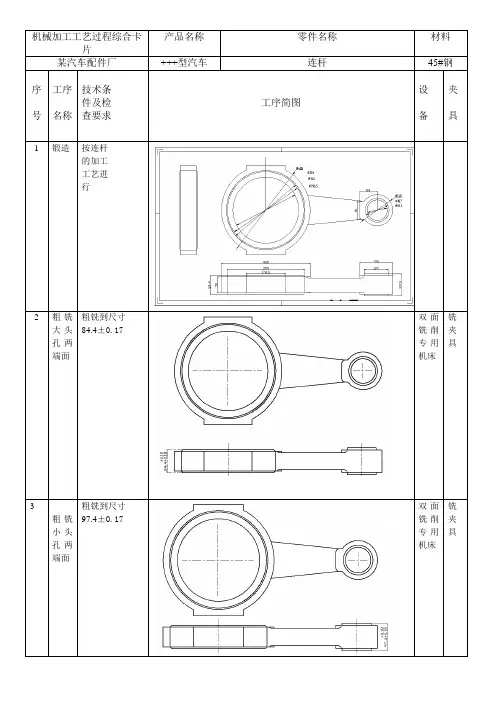
韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序说明机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间1 2 2铣连杆大小头平面铣连杆大、小头两平面,每面留磨量0.3mmX62W机床专用夹具直径100mm高速钢圆柱镶齿铣刀游标卡尺1 100 20.160190 150 1.49 0.16 1.65工序简图安装1:安装2与安装1基准面换置韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间2 2 2 粗磨连杆大小头平面以一大平面定位,磨另一大平面,保证中心线对称,无标记面称基面。
(下同)M7130磨床磁力吸盘砂轮直径 D =270mm厚度百分尺1 100 0.2 8 55144 0.070.21 0.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间3 1 3加工小头孔钻扩铰小头孔钻床Z525滑具钻模麻花钻 1 10 38 0.48 27217 0.380.5 0.2扩孔钻 1 10 0.3 0.9 12514.840.3 0.033 0.2高速钢铰刀塞规1 10 0.1 0.62 12512.670.6450.070.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间4 2 2 以基面及大、小头孔定位,装夹工件拉大头孔两侧尺寸01.098 mm两侧面和螺栓孔凸台两侧面和后座的三侧面,保证对称拉床EQ0159-00专用夹具外形拉刀宽 B= 40mm游标卡尺1 54 40 0.1 75046.8 0.230.18 0.2以基面及大、小头孔定位,装夹工件拉小头孔凸台两侧面和后座三侧面,保证对称1 50 40 0.1 64027 0.260.18 0.1工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/s)工时定额(min)基本时间辅助时间工作地服务时间5 1 1扩大头孔以基面定位,以小头孔定位,扩大头孔为Φ60()30.00+mm钻床Z3080滑柱钻磨套扩孔钻直径D =60 mm塞规1 46 5 1.832 6.030.6590.072 0.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间6 1 1铣开连杆体和盖以基面及大、小头孔定位,装夹工件,切开工件,编号杆身及上盖分别打标记。
钻床Z3080专用夹具切断铣刀直径D = 110mm1 27 10.05150 60 1.080.1180.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间7 1 1粗铣连杆体结合面以基面和一侧面定位装夹工件,铣连杆体和盖结合面,保直径方向测量深度为27.5mm铣床X62W专用夹具高速钢端铣刀直径 D= 80mm游标卡尺1 48 10.15660 15.070.7870.090.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间7 1 1 粗磨连杆体结合面M7350专用夹具外圆磨尺寸D*B*d=80*150*25 mm游标卡尺1 38 1.50.0068.5 2.940.380.180.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间8 1 2 铣斜槽X62W 专用夹具硬质合金端铣刀直径D = 5mm游标卡尺1 851.4995 47.50.2530.030.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/z)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间9 1 2精磨结合面以基面和一侧面定位装夹工件,磨连杆体和盖的结合面磨床M7130专用夹具砂轮直径 D =80 mm游标卡尺1 100.1 0.006100 0.020.020.120.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/s)工时定额(min)基本时间辅助时间工作地服务时间10 1 2 精铣连杆盖上两螺母座面以基面及结合面定位装夹工件,铣连杆体和盖10.005.05+-mm⨯8mm斜槽铣床X62W专用夹具高速钢圆柱铣刀直径D = 63mm游标卡尺1 280.1 0.015150 0.470.020.180.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间11 1 2 加工螺栓孔钻床Z3025专用夹具麻花钻钻头直径 D =12 mm游标卡尺1 22120.28272 9.200.170.50.2 扩口钻 1 22 120.48392 10.2 0.12 0.25 0.2 铰刀塞规1 22 120.1750 1.2 0.03 0.13 0.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/s)工时定额(min)基本时间辅助时间工作地服务时间11 1 2 粗镗大头孔镗床T68专用夹具镗刀直径 D =65 mm游标卡尺1 380.1 0.380 2.720.190.500.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间12 2 2 大头孔两端倒角X62W 专用夹具镗刀直径D =65mm游标卡尺1 782 0.421180 300.080.180.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/s)工时定额(min)基本时间辅助时间工作地服务时间13 2 2 精磨大小头两平面M7130专用夹具外圆磨直径 D= 65mm游标卡尺1 780.60.0061180 0.4130.030.180.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间14 2 2 半精镗大头孔及精镗小头孔镗床BT40*BY82-210专用夹具镗刀直径D =62mm游标卡尺1 38 1 .50.25250 48.673.290.180.2镗刀直径D =30mm游标卡尺1 38 1.00.12000 190.8 0.23 0.18 0.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间15 2 2 精镗大头孔镗刀直径 D =63 mm专用夹具镗刀直径D =65mm游标卡尺1197.8210.98230 46.790.880.180.2工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/min)工时定额(min)基本时间辅助时间工作地服务时间16 1 1 钳按规定值除去重量17 2 2 钻小头油孔钻床Z525专用夹具麻花钻d=10mm标准钻头15α=游标卡尺1 19.5 30.1739212.18 0.2930.05 0.1218 2 2 加工小头油孔倒角钻床Z525 专用夹具麻花钻d=12mm1 20 30.175012 0.03 0.04 0.12工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/s)工时定额(min)基本时间辅助时间工作地服务时间19 1 1 压铜套孔双面气压床20 1 1 挤压铜套孔压床工序简图21 1 2 镗小头孔衬套镗床T2115 专用夹具镗刀直径D =30mm1 38 3.5 0.2 1000 0.25 0.23 0.04 0.12工序简图韶关学院零件号材料45 编制李志安2015.6机械加工工艺过程综合卡片零件名称连杆毛坯重量指导生产类型大量生产毛坯种类锻件审核工序安装(工位)工步工序内容机床夹具或辅助工具刀具量具走刀次数走刀长度(mm)切削深度(mm)进给量(mm/r)主轴转速(r/min)切削速度(m/s)工时定额(min)基本时间辅助时间工作地服务时间22 1 1 珩磨大头孔绗磨机珩磨头千分尺1 152 0.1 0.0510000.320.47 0.2 0.12工序简图23 1 1 检查各部分尺寸及精度24 1 1 无损探伤以及检查硬度25 1 1 入库。
连杆的机械加工工艺分析

连杆的机械加工工艺分析简介连杆是一种重要的机械零件,常用于内燃机、汽车发动机等机械设备中。
其作用是将来自活塞的运动转化为旋转运动,从而驱动其他部件工作。
为了确保连杆的质量和性能,需要经过精细的机械加工工艺。
本文将对连杆的机械加工工艺进行分析,包括工艺流程、加工方法、加工工具等方面的内容。
通过对机械加工工艺的详细分析,可以更好地理解和掌握连杆的加工过程,提高加工效率和产品质量。
工艺流程连杆的机械加工工艺流程大致包括以下几个步骤:1.材料准备:选择合适的连杆材料,并对其进行切割,得到合适尺寸的工件。
2.粗加工:使用车床等设备进行粗加工,包括车削和钻孔等操作。
车削是将连杆材料切削成所需形状和尺寸的工艺,钻孔是在工件上钻孔,以便后续操作。
3.热处理:对粗加工后的工件进行热处理,以提高其硬度和强度。
常用的热处理方法包括淬火、回火等。
4.精加工:在热处理后,使用磨床等设备进行精加工。
磨床可以对工件进行精确的研磨和修整,以获取高精度的表面和尺寸。
5.总检和装配:对精加工后的工件进行检验,确保其质量达到要求。
然后进行组装,将连杆与其他零件连接,组成完整的机械装置。
加工方法连杆的加工方法主要包括车削、铣削、钻削、磨削等。
车削车削是将材料切削成所需形状和尺寸的加工方法。
在连杆的加工中,常用的车削方法有以下几种:•面车削:将工件放置在车床上,使用车刀从工件的外表面切削,得到所需的外形和尺寸。
•长孔车削:通过在车床上旋转工件,并使用特制刀具将长孔切削出来。
•内孔车削:通过在车床上旋转工件,并使用特制刀具将内孔切削出来。
铣削是通过刀具在工件上进行旋转和移动,将工件上的材料切削下来,从而得到所需形状和尺寸的加工方法。
在连杆的加工中,铣削常用于切削连杆的端面和孔口。
钻削钻削是通过钻头在工件上旋转并推进,将工件上的材料切削下来,从而得到所需孔形和尺寸的加工方法。
在连杆的加工中,钻削主要用于加工连杆上的孔。
磨削磨削是利用磨料颗粒切削工件的加工方法。
连杆机械加工工序卡片模板

平面磨床
M7120
6
夹具编号
夹具名称
切削液
MJ-001
连杆两平面磨夹具
乳化液
工位器具编号
工位器具名称
工序工时
准终
单件
工步号
工步内容
工艺装备
主轴转速
r/min
切削速度
m/min
进给量
mm/r
磨削深度
mm
进给
次数
工步工时
机动
辅助
1
磨上平面至杆身中心平面
砂瓦
1000
1100
0.02
0.5
20
描图
同时加工件数
多功能专机
专-005
1
夹具编号
夹具名称
切削液
ZJ-002
钻螺纹孔夹具
乳化液
工序工时
准终
单件
工步号
工步内容
工艺装备
主轴转速
r/min
切削速度
m/min
进给量
mm/r
切削深度
mm
进给
次数
工步工时
机动
辅助
1
钻2~12.8至尺寸
锥柄麻花钻Ф12.8 GB1438/85
切削深度
mm
进给
次数
工步工时
机动
辅助
1
精铣接合面至尺寸
可转位套式面铣刀200X18 YT5(精)
600
377
0.08
0.5
1
描图
连杆接合面及止口专用检具
描校
底图号
装订号
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
连杆盖加工工艺卡片.pdf

主轴转 速 r/min
119
切削速度 m/min 74.6
共 1页
基本工时 min 0.198
第 11 页
立式钻床
Z525
专用夹具
安装
工步
1 设计者
安装及工步说明 钻 Φ 20 孔
刀具 量具 走刀长度 mm
游标
麻花钻 卡尺
40
指导老师
走刀 次数
1
切削深 度 mm
进给量 mm/r
9.5
0.25
王曙辉 朱浩
主轴转速 r/min
337.2
切削速度 m/min 24.72
共 1页
基本工时 min 0.896 第 6页
进给量 mm/r
主轴转速 r/min
王曙辉 朱浩
切削速度 m/min
基本工时 min
共 1页
第 1页
机械加工工艺卡片
工件名称
连杆盖
零件名称
连杆盖
零件重量 材料
牌号
硬度
QT450-10 HBS165-215
设备
名称
型号
工序号 零件号 同时加工件数
型号 铸件 夹具
Ⅱ
毛坯
1
重量 0.667 辅助工具
专用夹具
1 设计者
安装及工步说明 铣右端面
刀具 量具 走刀长度 mm
游标
端铣刀 卡尺
105
指导老师
走刀 次数
1
切削深 度 mm
进给量 mm/r
1.5
600
王曙辉 朱浩
主轴转速 r/min
750
切削速度 m/min 141.3
共 1页
基本工时 min 0.78
机械加工工艺过程卡片(连杆)
机械加工工艺过程卡片(连杆)1.零件名称:连杆2.零件材料:45号钢(轴承表面淬硬)3.零件图号:XXX-XXX-XXX4.工艺流程:(1)设备:平面磨床(2)工艺过程:切削加工(3)操作工序:a.夹紧工件b.调整砂轮回转方向c.调整砂轮至合适位置d.启动机床(空转)e.进给手柄接触工件f.开始磨削g.调整进给速度h.调整工序参数i.完成工艺过程(4)工艺要求:a.加工面精度:IT8b.表面粗糙度:Ra0.63c.无划伤、裂纹、气孔等缺陷5.设备及工具:a.平面磨床b.砂轮c.夹具d.工件轴承支撑e.尺子、千分尺6.工艺参数:a.磨削速度:25m/sc.每次进给量:0.03mmd.每分钟磨削量:8~10mme.主轴转速:1000r/min7.安全操作:a.操作前需检查设备完好性,切勿带有松动零件或异物。
b.操作中严禁拆卸、调整设备部件。
c.操作后关闭机床电源,清除设备上的切削液并进行设备保养。
d.操作时需戴好安全帽、手套等防护设备,不得穿松散衣物。
8.维护保养:a.平时需定期检查设备零部件磨损情况并予以更换。
b.定期对砂轮进行磨石、清洗、调整。
c.清理设备上固定在夹具上的金属屑、切屑等杂物。
d.定期涂抹润滑油,保证机床各部件运转顺畅。
9.质量控制:a.进行严格的质量检测程序,对于加工精度不符合要求的工件予以返工或废品处理。
b.对于符合质量要求的工件进行喷砂抛光处理。
c.定期对设备进行校准,保证加工精度和表面粗糙度符合要求。
d.要求工艺人员自觉遵守操作规程,对于不符合操作规程情况进行追究和整改。
机械加工工艺过程综合卡片.docx
双铣专机床双铣专机床双铣专机床双铣专机床镗专机床镗专机床镗专机床保证大头孔和小头孔的轴心100mm 镗专机床镗专机床镗专机床铣削第一个螺栓孔的两端面,再翻身铣削另一个螺栓孔的两X60型式床铣削第一个螺栓孔的两端面,再翻身铣削另一个螺栓孔的两X60型式床两螺栓孔距两孔平行度上公机按图示位置装夹台钻去小头孔内的毛铣开连杆的一边,再铣开连杆的另一边B在差面的平面X62 W 卧铣床台钻深度台钻的定位销孔距离横销孔间纵向扭25 去全部毛刺26 清洗27 最后检验按图纸上的尺寸及技术要求检验美文欣赏1、走过春的田野,趟过夏的激流,来到秋天就是安静祥和的世界。
秋天,虽没有玫瑰的芳香,却有秋菊的淡雅,没有繁花似锦,却有硕果累累。
秋天,没有夏日的激情,却有浪漫的温情,没有春的奔放,却有收获的喜悦。
清风落叶舞秋韵,枝头硕果醉秋容。
秋天是甘美的酒,秋天是壮丽的诗,秋天是动人的歌。
2、人的一生就是一个储蓄的过程,在奋斗的时候储存了希望;在耕耘的时候储存了一粒种子;在旅行的时候储存了风景;在微笑的时候储存了快乐。
聪明的人善于储蓄,在漫长而短暂的人生旅途中,学会储蓄每一个闪光的瞬间,然后用它们酿成一杯美好的回忆,在四季的变幻与交替之间,散发浓香,珍藏一生!3、春天来了,我要把心灵放回萦绕柔肠的远方。
让心灵长出北归大雁的翅膀,乘着吹动彩云的熏风,捧着湿润江南的霡霂,唱着荡漾晨舟的渔歌,沾着充盈夜窗的芬芳,回到久别的家乡。
我翻开解冻的泥土,挖出埋藏在这里的梦,让她沐浴灿烂的阳光,期待她慢慢长出枝蔓,结下向往已久的真爱的果实。
4、好好享受生活吧,每个人都是幸福的。
人生山一程,水一程,轻握一份懂得,将牵挂折叠,将幸福尽收,带着明媚,温暖前行,只要心是温润的,再遥远的路也会走的安然,回眸处,愿阳光时时明媚,愿生活处处晴好。
5、漂然月色,时光随风远逝,悄然又到雨季,花,依旧美;心,依旧静。
月的柔情,夜懂;心的清澈,雨懂;你的深情,我懂。
连杆加工工艺过程卡

游标卡尺100×0.1
2
粗铣工件大小端面顶面
金工
X51
专用夹具
三面刃圆盘铣刀
游标卡尺100×0.02
3
粗铣工件大小端面底面
金工
X51
专用夹具
三面刃圆盘铣刀
游标卡尺100×0.02
4
精铣工件大小端面顶面
金工
X51
专用夹具
三面刃圆盘铣刀
游标卡尺100×0.02
5
精铣工件大小端面底面
金工
X51
专用夹具
机电工程学院机自0808班
机械加工
工艺过程
卡片
产品名称及型号
零件名称
连杆
零件图号
材
料
名称
45钢
毛
坯
种类
锻件
零件重量
(kg)
毛重
第1页
牌号
尺寸
净重
共1页
性能
每料件数
1
每台件数
每批件数
工序号
工序内容
加工
车间
设备名称
及编号
工艺装备名称及编号
技术
等级
时间定额(min)
夹具
刀具
量具
单件
准备-终结
1
整形
金工
钳工台
三面刃ห้องสมุดไป่ตู้盘铣刀
游标卡尺100×0.02
6
钻、铰Φ10H9孔
金工
Z525
专用夹具
钻头Φ9.5、铰刀Φ10
游标卡尺100×0.02
7
两端倒角1×45°
金工
Z525
专用夹具
特制钻头
8
钻、铰Φ14H9孔
金工
机械加工工艺过程卡片样例
热处理
时效处理HBS187-220
热
专用夹具
游标卡尺
3
铣
以22mm下底面B以及外圆C定位,粗铣Ø78mm上端面A
机加
X61卧式铣床
专用夹具
YG6端铣刀
游标卡尺
4
铣
粗铣Ø95mm下底面和端面,再半精铣,铣槽H3
机加
X61卧式铣床
专用夹具
YG6端铣刀
游标卡尺
5
钻
钻Ø78mm通孔
机加
Z525钻床
专用夹具
机械加工工艺过程卡片
产品型号
零件图号
2
产品名称
零件名称
连杆支座
共
1
页
第
1
页
材 料 牌 号
HT200
毛 坯 种 类
铸件
毛坯外形尺寸
160×141×140
每毛坯件数
1
每 台 件 数1备 注工 Nhomakorabea序
号
工 名
序 称
工 序 内 容
车
间
工
段
设 备
工 艺 装 备
工 时
夹具
刀具
量具
准终
单件
1
铸造
铸造毛坯,
铸工
专用夹具
游标卡尺
麻花钻,
游标卡尺
6
铰
精铰Ø78mm通孔,并倒角1×45 °,
机加
Z525钻床
专用夹具
麻花钻,扩孔钻,铰刀
游标卡尺
7
铣
粗铣Ø73mm上,下端面以及外端面
机加
X61卧式铣床
专用夹具
麻花钻
游标卡尺
8
钻
钻Ø47mm通孔
机械加工工艺过程卡片(连杆)
单面两轴金刚镗床
155
清洗
清洗和吹净油孔
机加
清洗机
160
检验
根据技术文件进行检验
机加
检验台
165
钳工
拆开连杆和连杆盖
机加
钳工台
170
铣
铣连杆和连杆盖上的轴瓦槽及Φ16孔壁的缺口
机加
卧式铣床
175
钳工
清理、去毛刺
机加
钳工台
180
清洗、
称重
清洗、吹浄和称重量
机加
清洗机及称重仪
185
检验
根据技术要求进行最后检验
机加
龙门铣床
专用夹具
15
切
自连杆上切下连杆盖
机加
专用卧式铣床
20
锪
锪连杆盖上装螺母的凸台
机加
立式转床
25
磨
磨连杆大头部分剖分平面
机加
平面磨床
30
扩
粗扩、半精扩连杆大头孔Φ89
机加
四轴式立式组合钻床
35
钻、扩、铰
钻、扩、铰连杆两个螺栓孔
机加
十轴立式组合钻床
40
锪、扩
锪连杆装螺栓头部的凸台,扩连杆螺栓孔
机加
检验台
190
钳工
连杆体和连杆盖配对、穿丝
机加
钳工台
机加
机加
机加
设计(日期)
审核(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
80
倒角
连杆小头孔倒角
机加
立式钻床
85
连杆的加工工艺流程
连杆的加工工艺流程
连杆是一种常见的机械零件,其加工工艺流程主要有以下几个步骤:
1. 材料准备:根据设计要求,选择合适的材料进行加工。
常见的连杆材料有钢、铝合金等。
2. 切割:将所选材料根据设计要求的尺寸进行切割。
可采用锯床、割炬等工具进行切割。
3. 粗加工:使用车床等加工设备进行粗加工,将连杆初步成型。
包括车削、铣削等操作。
4. 热处理:对连杆进行热处理,以提高其材料的力学性能。
常见的热处理方式包括淬火、回火等。
5. 精加工:利用车床、磨床等设备进行精加工,使连杆达到设计要求的精度和表面光洁度。
包括车削、铣削、磨削等操作。
6. 组装:将经过加工的连杆与其他零部件进行组装,组成完整的机械装置。
7. 检测:对已组装的连杆进行质量检测,检查其尺寸、形状和表面质量等是否符合要求。
8. 表面处理:根据需要,对连杆的表面进行处理,如镀铬、喷涂等。
以提高其耐腐蚀性和美观度。
9. 包装:对加工完成的连杆进行包装,以保护其不受损坏。
常见的包装方式有木箱、铁皮盒等。
以上是连杆的一般加工工艺流程,具体的加工过程和工艺参数会根据连杆的设计要求、材料特性和制造工艺的不同而有所不同。
机械加工工艺过程卡片及工序卡
连杆加工工艺过程卡片及工序卡学生姓名届 2013学院(系)机械学院专业机械工程及自动化指导教师职称副教授产品名称连杆总成零件名称连杆盖第(2)页车间工序号工序名称材料牌号02 粗铣盖两大平面45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数端面铣床自制 1夹具编号夹具名称切削液J-01 铣夹具工序工时(分)准终单件3.1 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗铣盖一大平面(先加工凸起面)刀具:端铣刀盘D-01 n=610 v=191 f=0.281t=0.5 0.25 2.85(1)保证加工面距中心线尺寸18.35±0.102t=0.5(2)两大平面对称中心线允差±0.25mm 量具:卡尺3t=0.32 粗铣另一大平面36.720.04t=0.2 (1)其一平面必垂直设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称连杆总成零件名称连杆体第(3)页车间工序号工序名称材料牌号03 粗铣杆两大平面45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数立铣 X52 1夹具编号夹具名称切削液J-02 铣夹量工序工时(分)准终单件3.1 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗铣盖一大平面(先加工凸起面)刀具:端铣刀盘D-02 n=1180 v=163 s=0.508 t=15 1 0.6 2.5(1)保证加工面距中心线尺寸18.35±0.10(2)两大平面对称中心线允差±0.25mm 量具:卡尺2 粗铣另一大平面36.720.0(1)其中一大平面赢平直不直度≯0.10mm设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称连杆总成零件名称连杆体第(4)页车间工序号工序名称材料牌号04 钻小头孔45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数钻床 Z535 1夹具编号夹具名称切削液J-03 钻夹具乳化液工序工时 (分)准终单件3 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 钻连杆小头孔Φ24.530.0+粗糙度6.3 刀具:锥柄钻头Φ24.5 n=195 v=15 f=0.2 1 1.2 1.82 检验Φ24.530.0+孔与小头外圆应同心圆偏差≤0.25mm 量具:卡尺凸起面朝下定位夹紧设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称连杆总成零件名称连杆体第(5)页车间工序号工序名称材料牌号05 小头孔倒角45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数钻床 Z535 1夹具编号夹具名称切削液J-04工序工时 (分)准终单件0.96 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 小头孔倒角面角1.520.0 ×45°刀具:锥柄钻头Φ28 n=68 V=6 f=手动 1.52 0.46 0.52 检验尺寸及粗糙度设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称连杆总成零件名称连杆体和盖第(6)页车间工序号工序名称材料牌号06 粗磨杆盖大平面45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数磨床 M7475B 杆16盖50夹具编号夹具名称切削液电磁吸盘乳化液工序工时 (分)准终单件4.09 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗磨一大平面36.410.0+以平整一大平面定刀具:研轮GB60ZRAP350×40×127 n=1440 v=1582 f纵=3-28 T=0.02 34 2.5 1.59位对称磨削。