
扭矩扳子检定装置计量标准技术报告
扭矩扳子检定装置计量标准技术报告
计量标准技术报告
计量标准名称:扭矩扳子检定装置
计量标准负责人:周军涛
建标单位名称(公章):陕西通力专用汽车有限责任公司填写日期: 2011年6月10日
目录
一、建立计量标准的目的………………………………………………………………… ( 3 )
二、计量标准的工作原理及其组成………………………………………………………( 3 )
三、计量标准器及主要配套设备…………………………………………………………( 4 )
四、计量标准的主要技术指标……………………………………………………………( 5 )
五、环境条件………………………………………………………………………………( 5 )
六、计量标准的量值溯源和传递框图……………………………………………………( 6 )
七、计量标准的重复性试验………………………………………………………………( 7 )
八、计量标准的稳定性考核………………………………………………………………( 8 )
九、检定或校准结果的测量不确定度评定………………………………………………( 9-12 )
十、检定或校准结果的验证………………………………………………………………( 13 ) 十一、结论…………………………………………………………………………………( 14 ) 十二、附加说明……………………………………………………………………………( 14 )。
便携式扭矩扳子检定仪技术指标
便携式扭矩扳子检定仪技术指标便携式扭矩扳子检定仪技术规格书1 总则便携式扭矩扳子检定仪属于力学计量检定装置,用于检定扭矩扳手。
2 引用标准、规范JJG 797-2013《扭矩扳子检定仪》检定规程3 设备功能3.1系统功能便携式扭矩扳子检定仪是检定扭矩扳子,扭矩起子的专用设备,主要用于检测各种定力式扭力扳手,数显式扭力扳手、预置式扭力扳手、扭力起子、螺丝刀和各种涉及拧紧力的仪器和产品。
4 设备结构与功能4.1总体结构该设备主要由机械部分,传感器,仪表,配件构成。
5 主要技术特性5.1 主要参数a)设备计量性能必须符合JJG797-2013《扭矩扳子检定仪》检定规程要求;b)内置《扭矩扳子》最新国家检定规程,根据规程、标准技术参数满足自动进行检定采集数据、处理测量结果、判定结论功能;c)可按被测件类型、生产单位、出厂编号、检定员、送检单位、设备编号、检定日期和有效日期等查询和管理检定记录;d)可修改保存的记录和数据,可从数据库中选定多条记录成批打印检定记录,可将检定数据以word文档输出,具有备份和还原数据库的功能;e)显示仪表需搭配精密数字测量仪;f)加载过程可以调整加力大小,也可调整加载速度;5.2 环境条件(1)温度:(0-40)℃,相对湿度:≤80%RH,无腐蚀性气体,仪器需要供电源220V±20V、50Hz/60Hz,电源功耗≤10VA,力学室环境条件可以满足仪器需求。
5.3 安装要求该设备需安装。
6 试验与验收对于采购回来的新设备,要求外观完整,符合使用要求,技术要求符合上述要求。
具有国防二级计量站及以上出具的检定/校准证书。
证书中要求给出不确定度信息。
(优先考虑国防二级计量站,如无此设备国防检定机构可选择第三方鉴定机构(省级计量院)检定)。
设备到货后,乙方需在5个工作日内上门安装调试,安装调试内容至少包括设备技术参数测试和仪器原理、结构、操作、维护保养及安全注意事项等培训。
乙方安装调试的人员需培训甲方相应人员,直到甲方人员w全了解仪器性能,能够独立熟练操作,明晰所有注意事项,经甲方确认调试合格后,方可通过验收。
扭矩仪技术报告-帅奇电器
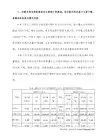
5.2 韦尔奇-萨特思韦特公式算得有效自由度 veff 合成标准不确定度的自由度 vc 按下式计算:
9
eff c ()
4 u c4 () 0.00038 14 u 4 ( M ) u 4 (Q) 0.000344 0.000174 9 50 ( M ) (Q)
3. 《计量标准技术报告》 用计算机打印或墨水笔填写, 要求字迹工整清晰。
1
一、计量标准的工作原理及其组成 数显标准测力仪由一种特殊的钢材制作的测力传感器和二次仪表组成。 在力的作用下测力传感器产生变形,变形量与作用力成正比。变形量之大小 是衡量力的标准, 因为作用力经过具有调心作用的钢球传递给测力传感器产 生变形, 这种变形产生的电压变化经过模拟转换传给二次仪表后从而准确测 定力的大小。
30.08 30.06 30.09 30.08 30.07 30.10
30.07 30.08 30.07 30.05 30.06 30.07
30.06 30.05 30.08 30.07 30.10 30.09
30.10 30.07 30.05 30.08 30.08 30.08
30.07 30.08 30.07 30.08 30.05 30.05
v( M ) n 1 9
u(M)
3.2 力标准机的不确定度 u(Q) 因力标准机按允差使用,最大允差为 0.03%,故按均匀分布,得
u (Q) 0.03% 3 0.017%
其可靠程度估计为 90%,自由度为υ (Q)=50 4 标准不确定度汇总 输入量的标准不确定度汇总于表 2 表2
300kN 杠杆式力标准机
标准扭矩扳子检定规程
标准扭矩扳子检定规程标准扭矩扳子检定规程一、目的与范围扭矩扳子是一种常用的工具,广泛应用于机械装配、汽车维修等领域。
为保证扭矩扳子的准确性和稳定性,需要进行定期的检定。
本规程旨在规范扭矩扳子的检定工作,确保其测量结果的准确性和可靠性。
二、检定设备与仪器1.检定设备:①标准扭力校验器;②负载装置;③示值记录仪;④扭矩校验夹具。
2.检定仪器:①电子测力计;②数字示值器;③时钟。
三、检定前准备工作1.校准标准扭力校验器,并记录其校准结果;2.准备负载装置并检查其工作正常;3.对示值记录仪进行校准,并记录校准结果。
四、检定步骤1.将待检定扭矩扳子安装在扭矩校验夹具上,确保扳子与夹具之间的接触牢固;2.将标准扭力校验器连接到扭矩校验夹具上,并正确连接示值记录仪;3.将负载装置连接到标准扭力校验器上,并调整负载为预定检定扭矩的80%;4.在示值记录仪上设置测试参数,包括采样频率、开始时间等;5.对待检定扭矩扳子施加预定检定扭矩,并保持一定时间,以稳定测量结果;6.记录示值记录仪上的测量结果;7.根据记录的测量结果,计算出待检定扭矩扳子的测量误差。
五、检定结果评定1.根据待检定扭矩扳子的测量误差与规定的允许误差范围进行比较,判断检定结果的合格性;2.若待检定扭矩扳子的测量误差在允许误差范围内,判定为合格;3.若待检定扭矩扳子的测量误差超出允许误差范围,需要对扳子进行调整或修理,并重新进行检定。
六、检定结果记录与报告1.将每次检定的相关数据记录在检定记录表中,包括待检定扭矩扳子的品牌型号、序列号、检定日期、检定人员等信息;2.检定记录表需要进行归档保存;3.对于不合格的扭矩扳子,需要填写不合格报告,并记录相应的处理措施。
七、检定周期与维护1.扭矩扳子的检定周期一般为一年,对于经常使用和工作环境较差的扳子,可以适当缩短检定周期;2.每次使用后,应将扭矩扳子清洁干净,并存放在干燥的环境中,避免受潮或受到外力损坏;3.定期对扭矩扳子进行维护保养,包括润滑、调整、更换磨损部件等。
扭矩扳子检定装置计量标准专业技术报告
计量标准技术报告
计量标准名称:扭矩扳子检定装置
计量标准负责人:周军涛
建标单位名称(公章):陕西通力专用汽车有限责任公司填写日期: 2011年6月10日
目录
一、建立计量标准的目的………………………………………………………………… ( 3 )
二、计量标准的工作原理及其组成………………………………………………………( 3 )
三、计量标准器及主要配套设备…………………………………………………………( 4 )
四、计量标准的主要技术指标……………………………………………………………( 5 )
五、环境条件………………………………………………………………………………( 5 )
六、计量标准的量值溯源和传递框图……………………………………………………( 6 )
七、计量标准的重复性试验………………………………………………………………( 7 )
八、计量标准的稳定性考核………………………………………………………………( 8 )
九、检定或校准结果的测量不确定度评定………………………………………………( 9-12 )
十、检定或校准结果的验证………………………………………………………………( 13 ) 十一、结论…………………………………………………………………………………( 14 ) 十二、附加说明……………………………………………………………………………( 14 )。
终拧扭矩检测报告检测报告
终拧扭矩检测报告1. 引言终拧扭矩检测是一项重要的质量控制措施,用于确保机械设备在装配和维修过程中的安全运行。
本报告旨在详细介绍终拧扭矩检测的工作原理、检测方法和结果分析,以便更好地了解该项技术的应用和重要性。
2. 工作原理终拧扭矩检测是通过测量旋紧螺栓或螺母时所施加的扭矩来判断其紧固状态是否达到要求。
当扭矩达到设定值时,螺栓或螺母的紧固力才能满足预期要求。
该技术可以有效避免过紧或过松造成的设备故障和安全隐患。
3. 检测方法终拧扭矩检测有多种方法,常用的包括:3.1 扭矩扳手扭矩扳手是最常见的终拧扭矩检测工具之一。
其工作原理是在施加扭矩时,当达到设定值时,扳手会发出声音或产生明显的信号,提示操作人员停止拧紧。
3.2 扭矩传感器扭矩传感器是一种高精度的终拧扭矩检测设备,它可以直接测量螺栓或螺母所受到的扭矩。
通过将传感器连接到扭矩扳手或工具上,可以实时监测拧紧过程中的扭矩变化,并提供准确的检测结果。
3.3 数字化拧紧控制系统数字化拧紧控制系统是一种自动化的终拧扭矩检测方法。
它可以与其他设备(如机器人或自动化装配线)集成,通过预先设定的参数和算法来控制螺栓或螺母的拧紧过程,并实时监测扭矩变化。
该系统能够快速准确地完成检测任务,并提供详细的数据记录和分析。
4. 结果分析终拧扭矩检测结果的分析对于确定装配质量和设备可靠性至关重要。
通过对检测结果进行统计和比对,可以得出以下结论:•扭矩过高:螺栓或螺母过紧可能导致零件损坏或脱落,需要适当调整扭矩值。
•扭矩过低:螺栓或螺母过松可能导致零件松动或连接不牢固,需要重新拧紧或更换。
•扭矩波动大:扭矩波动过大可能是由于松紧力不均匀或螺纹损坏等原因,需要进一步检查和维修。
综上所述,终拧扭矩检测是确保机械设备安全运行的重要环节。
通过选择合适的检测方法和及时分析检测结果,可以有效提高装配质量和设备可靠性,减少故障和事故的发生。
5. 结论本报告详细介绍了终拧扭矩检测的工作原理、检测方法和结果分析。
扭矩板子检定仪建标报告
九、检定或校准结果的测量不确定度评定
1. 概述
9
1.1 测量依据:JJG707-2003《扭矩板子检定规程》。 1.2 环境条件:温度(10~30)℃,相对湿度≤85%。 1.3 测量标准:数显扭矩仪检定装置,准确度等级 1 级。 1.4 被检对象:4 级,满量程 1000Nm,选择 500Nm 作为测量点。测量时温度 25℃,
2
一、建立计量标准的目的
按照 JJG707-2003《扭矩扳子检定规程》检定 2Nm~1000Nm 的扭矩扳子准确度等 级:3 级及以下,确保本地区扭矩扳子测量数据的溯源性、准确性。建立本地区扭矩扳 子检定装置最高标准,开展扭矩扳子检定工作,进行扭矩量值传递,确保扭矩量值溯源 性。主要传递对象是扭矩扳子,检定扭矩范围:2Nm~1000Nm。
二、计量标准的工作原理及其组成
工作原理:扳手和扭矩传感器连接后,扭动被检扳手,使传感器连接的显示器显 示数据与扳手的实际值对比。
组成:扭矩传感器、显示器、扳手固定轮、导向杆等。
检定示意图 扭 矩 扳 子
3
扭 矩 扳 子 检 定 仪
三、计量标准器及主要配套设备
名 称 型号
扭矩扳手
N3
检定装置
扭 矩 板 子 AKC-22B 检定仪 计 扭 矩 板 子 AKC-22B 量 检定仪
496.2
7 月 27 日
495.9 498.8 494.5 497.0 495.9 497.2 497.4 496.1 494.5 497.5
496.4
8 月 29 日
493.8 495.9 497.2 495.4 498.1 494.6 497.2 493.2 495.7 496.8
495.8
9 月 30 日
扭矩扳子检定仪测量结果的不确定度评定方法
扭矩扳子检定仪测量结果的不确定度评定方法1、概述1.1测量依据:JJG 797-2013《扭矩扳子检定仪》1.2计量标准:主要计量标准设备为标准扭矩扳手3个,测量范围(0~3000)Nm。
1.3环境条件:温度(20±5)℃,相对湿度不大于80%。
1.4被测对象:选择型号为TT-FA3000,编号为JFM2020FA0903的全自动扭矩扳子检定仪进行测量。
1.5测量方法:将标准扭矩板子安装在扭矩扳子检定仪上,将受力点调整到平均力臂长度处,对扭矩扳子检定仪预加三次额定负荷,每次额定负荷的保持时间为30s~1min。
正式测量时,从额定负荷的20%开始测量,每个测量点进行三次测量,分别读取标准扭矩值及被检扭矩值,三次测量值的算术平均值减去标准扭矩值即可得扭矩扳子检定仪在该测量点的示值误差。
2、数学模型式中:—扭矩扳子检定仪的示值误差,单位Nm;—扭矩扳子检定仪三次示值平均值,单位Nm;—测量点标准扭矩板子的标准扭矩值,单位Nm;3、方差及灵敏系数式中、互为独立。
因而有:故4、测量不确定度来源由数学模型可知,不确定度来源有:测量重复性引入的不确定度分量;扭矩扳子检定仪分辨力引入的不确定度分量;扭矩扳子检定仪回零差引入的不确定度分量;扭矩扳子检定仪示值误差引入的不确定度分量;标准扭矩扳子示值误差引入的不确定分量;标准扭矩扳子的回零误差引入的不确定度分量;标准扭矩扳子的分辨力引入的不确定分量。
5、各输入量标准不确定度分量的评定5.1 测量重复性引入的不确定度分量选取100Nm点进行不确定度的评定,测量数据及结果见表1所示:采用不确定度A类评定,利用公式计算实验标准差,实际测量时重复测量次数为3次,由公式计算标准不确定度。
表1平均5.2扭矩扳子检定仪读数分辨力引入的不确定度分量扭矩扳子检定仪100 Nm的分辨力为0.01Nm,区间半宽为0.005Nm,假设其服从均匀分布,则:=5.3扭矩扳子检定仪回零误差引入的不确定度分量由扭矩扳子检定仪检定证书可知,选择测量范围为(0~200)Nm的扭矩传感器时,区间半宽为,假设其服从均匀分布,则有:=5.4扭矩扳子检定仪示值误差引入的不确定度分量当扭矩扳子检定仪选择测量范围为(0~200)Nm的扭矩传感器时,在100Nm 测量点,由规程可知,0.3级的扭矩仪示值相对误差最大为±0.3%,则区间半宽为,假设其服从均匀分布,则:=5.4标准扭矩扳子的示值误差引入的不确定度分量由检定规程,0.1级标准扭矩板子示值相对误差最大为±0.1%,则在100Nm 测量点的区间半宽为,假设其服从均匀分布,则:=5.5 标准扭矩扳子的回零误差引入的不确定度分量由检定规程,0.1级标准扭矩板子回零误差为±0.01%FS,则选用(0~200)Nm的标准扭矩扳子时的区间半宽为,假设其服从均匀分布,则:=5.6 标准扭矩扳子的分辨力误差引入的不确定度分量标准扭矩板子在100Nm处的分辨力为0.01Nm,则区间半宽为0.005Nm,假设其服从均匀分布,则:=6、合成标准不确定度6.1主要标准不确定度汇总表表2 标准不确定度汇总表单位:Nm重复性引入的标准不确定度扭矩仪读数分辨力引入的标准不确定度分量扭矩仪回零差引入的标准不确定度分量扭矩仪示值误差引入的标准不确定度分量标准扭矩板子示值误差引入的标准不确定度分量标准扭矩板子回零差引入的标准不确定度分量标准扭矩板子读数分辨力引入的标准不确定度分量6.2 合成标准不确定度计算以上各项标准不确定度分量是互不相关的,所以合成标准不确定度为:7、扩展不确定度计算取k=2,依据公式,可得。
扭矩扳子定力扳手定力工具检定记录校验记录报告
采用的标准装置:扭矩扳子检定仪等级:0.3级
标准装置证书编号:有效期:检定依据:□JJG707-2012
3
均值
示值相对误%
示值重复性%
顺时针方向
逆时针方向
结论:有效期
检定人员核验人员
扭矩扳子检定记录
证书编号:JYZS-20210808
送检单位西红柿航空制造有限公司联系人二狗子检/校日期2021/08/08
仪器名称扭矩传感器型号规格STA 9600设备编号20140319-008
制造厂××有限公司出厂编号20140319-008准确度等级 □一级 ☑二级 □三级 □四级
检定地点:☑本所实验室 □现场 室温:23.5℃湿度:70%RH 其他N/A
扭矩扳手检测报告
扭矩扳手检测报告一、检测目的。
扭矩扳手是一种广泛应用于机械加工、汽车维修等领域的工具,其准确性和可靠性直接影响到工作的质量和安全。
本次检测旨在对扭矩扳手的准确性进行评估,以确保其在工程领域的可靠性和稳定性。
二、检测方法。
1. 校准检测,使用标准扭矩检测仪对扭矩扳手进行校准,以验证其刻度的准确性。
2. 静态扭矩检测,通过施加不同的静态扭矩值,检测扭矩扳手的读数准确性和稳定性。
3. 动态扭矩检测,模拟实际工作场景,对扭矩扳手在动态工况下的准确性进行检测。
三、检测结果。
经过严格的检测和数据分析,得出以下结论:1. 校准检测结果显示,扭矩扳手的刻度准确,符合标准要求。
2. 静态扭矩检测表明,在不同的扭矩值下,扭矩扳手的读数误差在允许范围内,准确性高。
3. 动态扭矩检测结果表明,扭矩扳手在实际工作场景下的准确性和稳定性均符合要求。
四、结论。
根据以上检测结果,可以得出结论:扭矩扳手经过本次检测,证明其具有良好的准确性和稳定性,可以满足工程领域对于扭矩控制的要求。
建议在日常使用中,严格按照说明书和标准操作,定期对扭矩扳手进行校准和检测,以确保其长期稳定的性能。
五、改进建议。
为了进一步提高扭矩扳手的准确性和稳定性,建议厂家在生产过程中加强质量控制,确保每一把扭矩扳手的准确性和稳定性。
同时,建议用户在购买和使用扭矩扳手时,选择正规渠道购买,并接受专业的培训和指导,以确保正确的使用方法和保养方式。
六、总结。
本次扭矩扳手检测报告对扭矩扳手的准确性和稳定性进行了全面的评估,得出了扭矩扳手在静态和动态工况下均具有良好表现的结论。
扭矩扳手作为一种重要的工具,在机械加工和汽车维修等领域具有广泛的应用前景,其准确性和稳定性对工作的质量和安全具有重要影响。
希望本次检测报告能为相关领域的工作者提供参考,促进扭矩扳手的质量和性能的不断提升。
扭矩扳手检测报告
扭矩扳手检测报告一、引言。
扭矩扳手是一种用于紧固螺栓的工具,其作用是通过施加一定的扭矩来确保螺栓的紧固力达到设计要求。
在工业生产中,扭矩扳手的准确性和可靠性对产品的质量和安全性有着重要的影响。
因此,对扭矩扳手进行定期的检测和校准显得尤为重要。
二、检测方法。
1.外观检查。
首先,对扭矩扳手的外观进行检查,包括外壳是否有明显的变形或破损,刻度盘是否清晰,操作手柄是否松动等。
这些都可能影响扭矩扳手的使用效果。
2.静态校准。
静态校准是指在不施加扭矩的情况下,通过比较扭矩扳手显示的数值和标准数值之间的差异来进行校准。
可以使用专业的扭矩校准仪器进行检测,也可以通过悬挂一定重量的负载来进行验证。
3.动态校准。
动态校准是指在施加扭矩的情况下,通过比较扭矩扳手显示的数值和标准数值之间的差异来进行校准。
这种方法更接近实际使用情况,能够更准确地评估扭矩扳手的性能。
三、检测结果。
经过以上的检测方法,我们得到了扭矩扳手的检测结果。
在外观检查中,未发现明显的破损或变形,刻度盘清晰,操作手柄牢固。
在静态校准和动态校准中,扭矩扳手的显示数值与标准数值之间的差异均在允许范围内,符合要求。
四、结论。
根据以上的检测结果,我们可以得出结论,扭矩扳手的性能良好,符合标准要求,可以继续投入使用。
同时,建议定期对扭矩扳手进行检测和校准,以确保其长期稳定的性能。
五、建议。
1.定期检测和校准扭矩扳手,建立完善的检测记录,保证其使用的准确性和可靠性。
2.在使用过程中,避免超负荷使用扭矩扳手,以免对其性能造成损害。
3.及时更换老化或损坏的扭矩扳手,以确保工作安全和产品质量。
六、总结。
扭矩扳手作为一种重要的工具,在工业生产中扮演着重要的角色。
通过定期的检测和校准,可以保证扭矩扳手的准确性和可靠性,从而确保产品的质量和生产的安全。
希望本报告对您有所帮助,谢谢阅读。