
圆钢生产设备工艺模板
圆钢生产设备工艺模板
1
2
1圆钢生产设备及工艺
1.1坯料准备
1.1.1 坯料的选择
高速轧机圆钢材生产对钢坯的质量要求较高, 其选择和验收的标准如
1.1.1.1对钢种与化学成分的要求
钢坯的牌号和化学成分应符合有关标准规定, 对不同的钢种在钢的残余元素含量上有相应的要求。
1.1.1.2对钢坯尺寸和质量的要求
( 1) 对钢坯的外形、尺寸、质量的要求有: 钢坯断面形状
及允许偏差、定尺长度、短尺的最短长度及比例、弯曲、
扭转等。
这些要求是考虑了充分发挥轧机生产能力, 保证加热
与轧制顺利并考虑供坯的可能性和合理性等综合因素确定
的。
方坯尺寸和边长允许偏差:
方坯边长: 130±mm( YB/T001-91)
圆角半径: R>8mm( YB/T001-91)
对角线长度差: ≤6mm( YB/T001-91)
连铸方坯和矩形坯标准: YB -83
3
( 2) 钢坯标准长度为10000mm; 短尺钢坯最短长度为
8000mm; 每批( 炉) 短尺钢坯的重量不大于全部钢坯重量的10%; 长度允许偏差为10000+70, 8000-0mm。
( 3) 钢坯的弯曲度在10000mm不大于100mm; 但不允许在
钢坯两端, 两端最大50mm。
需莹光磁粉探伤的钢坯, 如弹簧
钢、轴承钢、冷镦钢等, 每米弯曲不大于6mm。
( 4) 钢坯扭转在10000mm内最大为6°。
( 5) 钢坯端部因剪切变形而造成的局部宽展不大于边长的10%。
切头毛刺应清除。
端部因剪切变形造成的局部弯曲不得
大于20mm。
剪切端面应与钢坯长度方向轴线垂直; 端面歪斜
量不得大于边长的6%。
1.1.1.3对表面质量与内部质量的要求
(1) 钢坯
对钢坯表面质量的要求是: 钢坯端面不得有缩孔、尾孔和
分层; 钢坯表面应无裂缝、折叠、耳子、结疤、拉裂和夹杂
等缺陷; 钢坯表面缺陷必须沿纵向加工清除, 清除处应圆滑、
无棱角, 清除宽度不得小于清除深度的5倍, 表面清理深度不大于公称厚度的8%。
对钢坯内部质量的要求是: 钢坯低倍组织不得有肉眼可见
的缩孔、分层、气泡、裂缝、白点等; 对优质碳素结构钢和
弹簧钢、轴承钢、冷镦钢等合金钢种, 根据需方要求, 能够做
4
高倍检验, 检查脱碳层, 检查钢中非金属夹杂, 检查晶粒度是否
达到规定的要求。
(2) 连铸坯
连铸坯最常见的表面缺陷是针孔及氧化结疤。
针孔要求磨去, 严重时报废。
100mm×100mm的高碳钢方坯允许有2mm
深的针孔。
氧化结疤局部磨光即可清除。
连铸坯的内部质量常以偏析、中心疏松和裂纹的有无和轻
重为判断依据。
1.2 钢坯的检查和清理
1.2.1钢坯的检查方法
为确保圆钢材的质量及生产的顺利进行, 对钢坯进行质量检查及清理是十分重要的。
质量检查的方法有下述几种:
( 1) 目视检查即人工检查钢坯的表面缺陷。
这种方法效率低, 也不太可靠, 只能检查出较明显的缺陷。
但这种检查方法的设备少, 只需要台架和运行辊道即可。
( 2) 电磁感应探伤检查钢坯的表面缺陷。
电磁感应探伤的方
法较多, 例如干荧光磁粉探伤法、涡流探伤法、录磁探伤法。
( 3) 超声波探伤检查方坯的内部缺陷。
这种方法基本上是用
带有发射和接收器的检测探头经过脉冲回波原理( 脉冲反射原理) 进行工作的。
5
1.2.2钢坯的清理方法
钢坯的清理方法较多, 主要有火焰清理、手动砂轮及自动砂
轮清理方法。
1.3 钢坯的加热
高速线材轧机钢坯加热的特点是, 温度制度严格, 要求温度
均匀, 温度波动范围小, 温度值准确。
加热的一般要求, 如氧化
脱碳少, 钢坯不发生扭曲, 不产生过热过烧等与一般加热炉无异。
1.3.1钢坯的加热温度
加热温度: 普碳钢: 1050~1080℃最高1150℃
低合金钢: 1050~1080℃最高1130℃
要求钢坯头尾温差小于30~50℃, 阴阳面温差小于50℃。
连续轧制正常炉温加热时间: 150mm×150mm方坯为75~85min;
1.3.2钢坯的加热速度和加热时间
钢种加热速度
低碳钢 6~9min/cm
低合金钢 9~12min/cm
高碳钢 12~18min/cm
6。
钢管轧机生产工艺流程

钢管轧机生产工艺流程
序号流程步骤具体内容
1 坯料准备选择合适的钢坯,进行检验、清理和锯切,确保坯料尺寸和质
量符合要求。
2 加热将坯料放入加热炉中加热至合适的轧制温度。
3 穿孔通过穿孔机将加热后的坯料穿成空心毛管。
4 轧管使用轧管机对毛管进行轧制,使其壁厚和外径达到预定尺寸。
5 定径或减
径根据产品要求,通过定径机或减径机对轧后的钢管进行尺寸精度调整。
6 冷却采用空冷、水冷或缓冷等方式对钢管进行冷却。
7 矫直使用矫直机对冷却后的钢管进行矫直,消除弯曲和扭曲。
8 探伤检测采用无损探伤方法(如超声波、涡流等)检测钢管内部和表面
的缺陷。
9 切头尾切除钢管两端的不规则部分,保证长度和质量。
10 表面处理对钢管进行酸洗、磷化、涂油等表面处理,提高防锈和防腐性
能。
11 成品检验对成品钢管进行尺寸、性能、外观等方面的最终检验。
12 包装入库检验合格的钢管进行包装,然后入库储存或发货。
机械加工工艺卡片
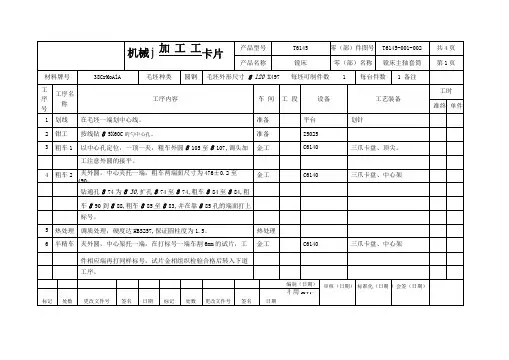
编制(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签名日期标记处数更改文件号笠名日期兰州交通大学机电工程学院实践中心机械加工工序卡片产品型号T6145 零(部)件图号T6145-001-002产品名称镗床零(部)名称镗床主轴套筒车间工序号工序名称材料牌号金工9 粗磨1 38CrMoAlA毛坯种类毛坯外形尺寸每坯可制件数每台件数圆钢中 120 X497 1 1设备名称设备型号设备编号同时加工件数外圆磨床M1432A 1夹具编号夹具名称切削液锥套心轴工位器具编号工位器具名称工序工时准终单件顶尖工步号工步内容工艺装备主轴转速(r/min切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工时定额机动辅助1 粗磨外圆①至①,R a1.25。
76 2425.20 24 0.2 1编制(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签名日期标记处数更改文件号签名日期兰州交通大学机电工程学院实践中心机械加工工序卡片产品型号T6145 零(部)件图号T6145-001-002产品名称镗床零(部)名称镗床主轴套筒车间工序号工序名称材料牌号金工10 铳38CrMoAlA毛坯种类毛坯外形尺寸每坯可制件数每台件数圆钢(P120 X497 1 1设备名称设备型号设备编号同时加工件数铳床X5030 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速(r/min切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工时定额机动辅助1 粗铳齿条800 40.19 0.4 5.5 12 精铳齿条1600 80.38 0.4 1.2 1标记处数更改文件号签名日期标记处数更改文件号签名日期兰州交通大学机电工程学院实践中心机械加工工序卡片产品型号T6145 零(部)件图号T6145-001-002产品名称镗床零(部)名称镗床主轴套筒工步号1 粗磨①至①,带磨槽内肩面,磨60。
圆钢生产设备及工艺(DOC 30页)
圆钢生产设备及工艺(DOC 30页)1圆钢生产设备及工艺1.1坯料准备1.1.1 坯料的选择高速轧机圆钢材生产对钢坯的质量要求较高,其选择和验收的标准如1.1.1.1对钢种与化学成分的要求钢坯的牌号和化学成分应符合有关标准规定,对不同的钢种在钢的残余元素含量上有相应的要求。
1.1.1.2对钢坯尺寸和质量的要求(1)对钢坯的外形、尺寸、质量的要求有:钢坯断面形状及允许偏差、定尺长度、短尺的最短长度及比例、弯曲、扭转等。
这些要求是考虑了充分发挥轧机生产能力,保证加热与轧制顺利并考虑供坯的可能性和合理性等综合因素确定的。
方坯尺寸和边长允许偏差:方坯边长:130±mm(YB/T001-91)圆角半径:R>8mm(YB/T001-91)对角线长度差:≤6mm(YB/T001-91)连铸方坯和矩形坯标准: YB2011-83(2)钢坯标准长度为10000mm;短尺钢坯最短长度为8000mm;每批(炉)短尺钢坯的重量不大于全部钢坯重量的10%;长度允许偏差为10000+70,8000-0mm。
(3)钢坯的弯曲度在10000mm不大于100mm;但不允许在钢坯两端,两端最大50mm。
需莹光磁粉探伤的钢坯,如弹簧钢、轴承钢、冷镦钢等,每米弯曲不大于6mm。
(4)钢坯扭转在10000mm内最大为6°。
(5)钢坯端部因剪切变形而造成的局部宽展不大于边长的10%。
切头毛刺应清除。
端部因剪切变形造成的局部弯曲不得大于20mm。
剪切端面应与钢坯长度方向轴线垂直;端面歪斜量不得大于边长的6%。
进容易排列坯料,所以两种方式均有采用的。
连续式加热炉按钢坯在炉内运行方式分为推钢式和步进式。
步进式中又分为步进梁式炉、步进底式炉和步进梁底组合式炉。
最近几年所建方钢材轧机大都选用步进式连续加热炉,因为步进式加热方式更适合圆钢材生产工艺和产品质量要求。
1.3.3加热炉区设备组成1.3.3.1机械设备炉区机械设备包括:上料台架、分钢机、剔除装置、炉前辊道、两个升降挡板、称重装置、装料炉门、炉内装料悬臂辊道、对齐推钢机、炉底机械、出料炉门、炉内出料悬臂辊道、风机等。
圆钢生产设备及工艺

1圆钢生产设备及工艺1.1坯料预备1.1.1 坯料的选择高速轧机圆钢材生产对钢坯的质量要求较高,其选择和验收的标准如1.1.1.1对钢种与化学成分的要求钢坯的牌号和化学成分应符合有关标准规定,对不同的钢种在钢的残余元素含量上有相应的要求。
1.1.1.2对钢坯尺寸和质量的要求(1)对钢坯的外形、尺寸、质量的要求有:钢坯断面形状及同意偏差、定尺长度、短尺的最短长度及比例、弯曲、扭转等。
这些要求是考虑了充分发挥轧机生产能力,保证加热与轧制顺利并考虑供坯的可能性和合理性等综合因素确定的。
方坯尺寸和边长同意偏差:方坯边长:130±mm(YB/T001-91)圆角半径:R>8mm(YB/T001-91)对角线长度差:≤6mm(YB/T001-91)连铸方坯和矩形坯标准: YB2011-83(2)钢坯标准长度为10000mm;短尺钢坯最短长度为8000mm;每批(炉)短尺钢坯的重量不大于全部钢坯重量的10%;长度同意偏差为10000+70,8000-0mm。
(3)钢坯的弯曲度在10000mm不大于100mm;但不同意在钢坯两端,两端最大50mm。
需莹光磁粉探伤的钢坯,如弹簧钢、轴承钢、冷镦钢等,每米弯曲不大于6mm。
(4)钢坯扭转在10000mm内最大为6°。
(5)钢坯端部因剪切变形而造成的局部宽展不大于边长的10%。
切头毛刺应清除。
端部因剪切变形造成的局部弯曲不得大于20mm。
剪切端面应与钢坯长度方向轴线垂直;端面歪斜量不得大于边长的6%。
1.1.1.3对表面质量与内部质量的要求(1) 钢坯对钢坯表面质量的要求是:钢坯端面不得有缩孔、尾孔和分层;钢坯表面应无裂缝、折叠、耳子、结疤、拉裂和夹杂等缺陷;钢坯表面缺陷必须沿纵向加工清除,清除处应圆滑、无棱角,清除宽度不得小于清除深度的5倍,表面清理深度不大于公称厚度的8%。
对钢坯内部质量的要求是:钢坯低倍组织不得有肉眼可见的缩孔、分层、气泡、裂缝、白点等;对优质碳素结构钢和弹簧钢、轴承钢、冷镦钢等合金钢种,依照需方要求,能够做高倍检验,检查脱碳层,检查钢中非金属夹杂,检查晶粒度是否达到规定的要求。
棒材工艺技术操作规程

棒材工艺技术操作规程棒材这玩意儿,您可别小瞧!它在咱们生活里那可是到处都有,从建筑用的钢筋到机械制造里的各种零件,哪儿都离不开它。
要想弄出高质量的棒材,那可得遵循一套严格又巧妙的工艺技术操作规程。
先说这原材料的选择吧,就好比做菜选食材,得精挑细选。
要是选了不好的料,那后面再怎么努力也白搭。
您想想,要是做菜用了不新鲜的菜,能做出美味佳肴吗?同理,棒材的原料要是有杂质、有缺陷,那能做出让人放心的棒材吗?然后是加热环节,这就像是给棒材“洗热水澡”。
温度和时间可得把握好,温度太高或者时间太长,棒材就可能被“烫坏”,变得软趴趴没了筋骨;温度太低或者时间太短,又像没泡够澡,里面的杂质出不来,质地不均匀。
这就好比烤蛋糕,火候不对,蛋糕不是外糊里生就是干巴巴的。
接下来的轧制过程,那可是棒材成型的关键步骤。
就像捏泥人,得有巧劲儿,力度和速度都得恰到好处。
轧机就像是一双神奇的大手,把棒材一点点地塑造成我们想要的形状。
要是这大手用力过猛或者太轻,棒材的尺寸和形状可就走样啦!再说说这冷却,它就像是给跑完长跑的棒材“吹凉风”。
冷却速度要控制好,太快了棒材容易“感冒”,产生裂纹;太慢了又会影响棒材的性能,就像人运动完不及时降温,身体也会不舒服。
还有这精整,好比给棒材“梳妆打扮”。
把表面的瑕疵、不平整的地方处理好,让棒材漂漂亮亮地出场。
要是不精心收拾,就像一个人出门头发乱蓬蓬、衣服皱巴巴,能好看吗?在整个工艺过程中,每一个环节都得像照顾宝贝一样细心。
一个不小心,棒材的质量就可能出问题,到时候造成的损失可就大了。
咱们做这行的,就得有责任心,有耐心,不能马虎大意。
总之,棒材工艺技术操作规程就像是一本武功秘籍,咱们得用心钻研,严格遵守,才能练就出高品质棒材的“绝世武功”!让咱们生产的棒材在市场上大放异彩,为各行各业提供坚实可靠的支撑!。
钢厂棒材生产线设备及生产工艺研究

叶轮叶片断裂和影响叶轮叶片损坏的主要因素。实验参考计算 由 ANSYS Workbcnch 平台提供,为保障流固耦合的匹配程度, 匹配模型也从计算机内筛选导出,利用 ANSYS Workbcnch 平 台生成数据,考虑对气流运动的承载力,最后进行组合。
多相变的钢铁材料,其工艺过程、相变组织比较复杂,传统 上通常应用试错法进行开发,设计精度比较差。所以,因此需要 开展钢铁材料的集成设计[9]。在这个过程中应使用第一性原理, 并和晶体塑性、相场模型等结合起来,借助热力学与相变动力学 计算,探究组织演化规律,以此制定相关定量计算模型。为满足 汽车、机械等制造行业对产品质量的要求,并降低机件的弹跳, 粗、中、精轧应使用高刚度的无牌坊短应力线轧机。22 架轧机实 施(750伊6+550伊6+450伊6+350伊4)mm 立交替布置,粗轧机组使用 微张力进行控制,中轧精轧机组实施无张力轧制,从而提高轧件 尺寸的精度和通条的稳定性。 3.4 高精度轧制技术
该生产线的工艺设计科学合理,能有效提高产品的质量,降 低其运行成本。该钢厂棒材生产对加热质量提出了更高的要求, 应把断面温差控制在 15 益左右,热加工的范围相对较小,有些 钢材热加工的温度波动应控制在 70~100 益,在轧制过程中仍 需中间加热[1]。不同钢种加热工艺存在很大差异性,需要使用专 门的室式炉进行加热。在高温情况下,其变形抗力比较大,通常 它的热强度约是普通钢的 2~3 倍,可塑性相对较差,在轧制过 程中的难度较高,有些钢种需要进行小变形轧制[2]。同时,各钢种 之间的宽展系数浮动范围较大,轧制变形制度制定起来比较困 难,难以进行孔型设计。产品通常应用于航空、航天等领域,这对 成品性能、平直度及表面质量等的要求比较高,且应配备完整的 热处理设备。坯料经由吊车上运至上料台架,并由步进机构送至 炉前上料辊道,在这个过程中应进行自动测量称重,筛选出合格 的坯料送至加热炉并予以精确定位[3]。加热后的钢坯经过高压水 除磷后送往粗轧制组实施轧制,如钛合金、奥氏体不锈钢等无需 除磷而直接送至粗轧机组实施轧制。然后经摆式飞剪切头尾后 置于隧道炉内实施补热[4]。在有些产品的生产中,方坯应进行分 段处理,长度约 3~5 m,经收集台架收集后由跨车现运往钢坯 跨,然后再运往精整跨。按照生产要求应进行加热处理,然后再 进入连轧组进行轧制。轧件通过无扭转微张力轧制,先实施微张 力轧制,后经无扭转无张力轧制,最后行无张力轧制,从而提高 产品的精度[5]。按照相关要求实施时效处理,经过冷剪、砂轮锯进 行定尺切断,定尺范围约在 3~7 m。
棒材工艺操作规程(合订本)
目录第一章工艺技术概述一、生产工艺流程 (3)二、原料技术条件 (3)三、成品技术条件 (3)四、温度制度 (4)五、成品捆扎包装规定 (4)第二章加热区工艺技术操作规程一、加热区工艺操作设备性能 (5)二、钢坯验收与堆放操作规程 (6)三、钢坯装炉操作规程 (6)四、加热炉布料操作规程 (6)五、钢坯出炉操作规程 (7)六、重油点火操作规程 (7)七、提温操作规程 (7)八、加热操作规程 (8)九、待轧保温操作规程 (8)十、停炉降温操作规程 (9)十一、烘炉操作规程 (9)十二、吹扫操作规程 (9)十三、汽化冷却技术操作规程 (10)十四、CS1操作台操作规程 (10)十五、CS2操作台操作规程 (12)第三章轧制区工艺技术操作规程一、轧制区主要工艺设备性能参数轧制区主要工艺设备性能参数 (15)二、轧制压下制度 (15)三、3CS中心操作室技术操作规程 (16)四、粗中轧机组技术操作规程 (18)五、精轧机组技术操作规程 (18)六、1#飞剪技术操作规程 (19)七、2#飞剪技术操作规程 (20)八、倍尺剪夹送辊技术操作规程 (22)九、倍尺剪技术操作规程 (22)十、热处理(水冷段)技术操作过程 (23)十一、换辊技术操作规程 (25)十二、轧制区机旁操作箱操作规程 (27)十三、轧辊装配技术操作规程 (33)第四章精整区工艺技术操作规程一、概述 (35)二、冷床技术操作规程 (36)三、冷床上钢装置技术操作规程 (37)四、冷剪机技术操作规程 (37)五、冷剪后卸钢小车技术操作规程 (39)六、打捆操作规程 (39)七、成品称重技术操作规程 (39)八、成品收集、堆放、挂吊操作规程 (40)九、打牌记录技术操作规程 (40)十、4CS操作台(4AOS)操作规程 (40)十一、5CS操作台(5AOS)和6CS操作台(6AOS)操作规程 (41)第一章 工艺技术概述一、生产工艺流程二、原料技术条件连铸方坯的检查验收应符合YB/T2011的规定。
钢筋厂加工设备操作规程(3篇)
第1篇一、总则为确保钢筋厂加工设备安全、高效、稳定运行,保障操作人员人身安全和设备完好,特制定本操作规程。
本规程适用于钢筋厂所有加工设备的操作和管理。
二、设备分类及操作要求1. 设备分类钢筋厂加工设备主要包括:钢筋调直机、钢筋切断机、钢筋弯曲机、钢筋弯箍机、钢筋套丝机、钢筋滚圆机、钢筋焊机等。
2. 操作要求(1)钢筋调直机①操作人员应熟悉设备结构、性能及操作方法。
②开机前检查设备各部件是否完好,电源线、接地线是否可靠。
③调整设备至合适的工作位置,开启设备,待设备稳定后,将钢筋送入设备进行调直。
④操作过程中,注意观察设备运行状态,发现异常立即停机检查。
⑤调直后的钢筋需进行质量检验,符合要求后方可继续加工。
(2)钢筋切断机①操作人员应熟悉设备结构、性能及操作方法。
②开机前检查设备各部件是否完好,电源线、接地线是否可靠。
③调整设备至合适的工作位置,开启设备,待设备稳定后,将钢筋送入设备进行切断。
④操作过程中,注意观察设备运行状态,发现异常立即停机检查。
⑤切断后的钢筋需进行质量检验,符合要求后方可继续加工。
(3)钢筋弯曲机①操作人员应熟悉设备结构、性能及操作方法。
②开机前检查设备各部件是否完好,电源线、接地线是否可靠。
③调整设备至合适的工作位置,开启设备,待设备稳定后,将钢筋送入设备进行弯曲。
④操作过程中,注意观察设备运行状态,发现异常立即停机检查。
⑤弯曲后的钢筋需进行质量检验,符合要求后方可继续加工。
(4)钢筋弯箍机①操作人员应熟悉设备结构、性能及操作方法。
②开机前检查设备各部件是否完好,电源线、接地线是否可靠。
③调整设备至合适的工作位置,开启设备,待设备稳定后,将钢筋送入设备进行弯箍。
④操作过程中,注意观察设备运行状态,发现异常立即停机检查。
⑤弯箍后的钢筋需进行质量检验,符合要求后方可继续加工。
(5)钢筋套丝机①操作人员应熟悉设备结构、性能及操作方法。
②开机前检查设备各部件是否完好,电源线、接地线是否可靠。
年产110万t高强度圆钢和螺纹钢生产线的工艺及设备
d ton ln i h — te t o nd a d s r w r wih a u l o t utof 1 m i i n t ns uc i i e of h g —sr ng h r u n c e ba t nn a u p .1 l o o . l Ke o ds hi y W r : gh— s r n t te g h: r u r;s r w r o nd ba c e ba ;pr e s;e ui m e t oc s q p n
总第 1l 8
2 1年 第 1期 01
河 北 冶金
2 1, u b r 1 01 N m e
Tl ol tl a 8
年 产 1 t 强 度 圆钢 1 0万 高 和 螺 纹 钢 生 产 线 的 工 艺 及 设 备
郝 利 强 侯 红 杰 何 滨 田 允 夏 志 军 , , , ,
鲁丽 集 团 10万 t 强度 和 螺 纹钢 生 产 线设 备 1 高
1冷 坯 l 装 置 ;. 送辊 道 ;. 坯过 度 缓 冲装 置 ;. 坯 下 料装 置 ;. 炉辊 道 ;. 长 称 重 装 置 ;. 除 装 置 ;. 进 式 加 热 炉 ;. 压 水 除 磷 . 卜 料 2热 3热 4热 5入 6测 7剔 8步 9高 装 置 ;0 高频 焊机 ;1 出炉辊 道 ;2 卡 断 剪 ;3 粗 轧 机组 ;4 飞 剪 ;5 中 轧 机组 ;6 予 水 冷 装 置 ;7 飞 剪 ;8 精 轧机 组 ;9 减 定径 机 组 ;0 水 1. l. 1. 1. 1 1. 1. 1 1. l. 2. 冷装 置 ;1倍 尺 飞剪 ;2 冷床 上 料 装置 ;3 步 进式 冷 床 ;4 冷 飞剪 ;5 链 式移 钢 台 架 ;6 打捆 机 ;7 大捆 收 集装 置 ;8 短 尺 收集 装 置 2 2 2. 2. 2. 2. 2. 2.
钢筋加工设备操作规程(3篇)
第1篇一、概述为确保钢筋加工过程中的安全与效率,特制定本操作规程。
本规程适用于所有从事钢筋加工的设备,包括但不限于钢筋弯曲机、钢筋切断机、钢筋调直切断机等。
二、操作前的准备1. 人员准备:操作人员应具备一定的机械操作知识和安全意识,经过培训合格后方可上岗。
2. 设备检查:操作前,应对设备进行全面检查,包括但不限于:- 电源线路是否完好;- 设备各部件是否完好,如有损坏应及时更换;- 安全防护装置是否齐全有效;- 工作台面是否平整。
3. 工作环境:确保工作环境干燥、通风,远离易燃、易爆等危险品。
三、操作步骤1. 钢筋弯曲机操作步骤:a. 将钢筋放置在工作台上,确保其与设备中心线对齐;b. 调整弯曲角度,根据需要选择合适的弯曲模具;c. 启动设备,使钢筋弯曲至所需角度;d. 停止设备,取出弯曲好的钢筋。
2. 钢筋切断机操作步骤:a. 将钢筋放置在切断机工作台上,确保其与切断刀片对齐;b. 调整切断长度,根据需要选择合适的挡块;c. 启动设备,使钢筋切断至所需长度;d. 停止设备,取出切断好的钢筋。
3. 钢筋调直切断机操作步骤:a. 将钢筋放置在调直切断机工作台上,确保其与调直筒对齐;b. 调整调直速度,根据需要选择合适的调直块;c. 启动设备,使钢筋调直至所需长度;d. 停止设备,取出调直切断好的钢筋。
四、操作注意事项1. 操作过程中,严禁将手或身体其他部位伸入设备内部;2. 操作过程中,严禁戴手套、围巾等可能被卷入设备的物品;3. 操作过程中,严禁将头部或身体其他部位靠近设备转动部分;4. 操作过程中,严禁超负荷使用设备;5. 操作过程中,严禁擅自调整设备参数;6. 操作完成后,应及时关闭设备,切断电源,清理工作现场。
五、维护保养1. 定期检查设备各部件,确保其完好;2. 定期润滑设备,延长设备使用寿命;3. 定期清洗设备,保持设备清洁;4. 定期对设备进行保养,确保设备正常运行。
六、附则本规程自发布之日起实施,如有未尽事宜,可根据实际情况予以补充和完善。