
工艺卡片
转化器
φ8200, H=20876
1台
1#换热器
F=860m2
1台
2#换热器
F=960m2
1台
3#换热器
F=1150m2×2
2台
4#换热器
F=180m2
1台
5#换热器
F=1710m2×2
2台
1#电加热器
1200KW
1台
2#电加热器
800KW
2台
2
工艺指标
转化器进口压力
<24kpa
四段进口温度
420~430℃
3台
烟酸卧式循环槽
φ内1800,L=6000
1台
地下槽
φ内4000×2250
2台
干燥阳保
F=400m2,316L
1台
一吸阳保
F=370m2,316L
1台
二吸阳保
F=180m2,316L
1台
烟酸阳宝
F=180M2,316L
1台
成品阳保
F=55m2,316L
1台
干吸循环泵
Q=420m3/h,H=28m,110KW
电除尘器出口
25ห้องสมุดไป่ตู้℃
石英管绝缘箱
140-160℃
瓷轴绝缘箱
140℃
压差
20毫米H2O柱
二次电压
一电场 40-50KV
二电场 40-50KV
三电场 40-45KV
二次电流
一电场 100MA
二电场 120MA
三电场 120MA
3
操作要点
1)将按要求配好的矿均匀地加贮斗。
2)随时注意胶带输送机和其它设备的运转情况,电流的变化情况,如有反常,应及时检查处理。
编制
核对
审核
批准
江西全鑫科技化工有限公司
焙烧工段工艺卡片
文件编号
QXKJ-GY002
序号
类别
主要参数
1
主要设备
沸腾焙烧炉
F=52m2,
1台
空气鼓风机
Q=1000m3/min,P=20kPa,10kv
1台
旋风除尘器
2×φ2200
1台
溢流螺旋排灰机
DN450
4台
1#滚筒(冷却)
φ1220×
1台
2#滚筒(冷却)
3)胶带输送机如有走偏,应及时校正。
4)经常注意反击式破碎机的运转以及电流的变化情况,加强对各电动机温度的检查。
5)严格遵守开停车顺序,防止设备堵塞或矿料溢出。
6)经常注意筛面漏料情况,如有损坏,应及时修补或更换。
7)筛面上的杂物(如木块、铁件)应及时挑出。
8)经常注意成品料斗贮料情况,必须做到上料不益,出料不堵。
7)在擦洗电机或风机时,(尤其转动部位)不准戴手套,袖口必须利索干净。
8)检修时,必须先切断电源,挂上警告牌方可进行。
编制
核对
审核
批准
江西全鑫科技化工有限公司
干吸工段工艺卡片
文件编号
QXKJ-GY007
序号
类别
主要参数
1
主要设备
干燥塔
φ内4800×14500,上酸管φ300,回酸管φ500,两层丝网除沫器,管式分酸器
入口≤50℃ 出口≤60℃
第一吸收塔酸温
入口≤65℃ 出口≤95℃
105%塔酸温
入口≤65℃ 出口≤80℃
第二吸收塔酸温
入口≤65℃ 出口≤80℃
105%酸吸收塔酸温
入口≤65℃ 出口≤80℃
阳极保护冷却器温度
入口<32℃,出口<40℃
93%循环槽酸浓度
93~96%
一吸塔循环槽酸浓度
~%
二吸塔循环槽酸浓度
3
操作要点
1)随时按照工艺指标注意气体温度变化,要绝对避免断水烧塔及动力波,应经常检查溢流堰的情况,定期对溢流堰进行反洗,应经常检查气体管道有无漏气,稀酸管道有无漏酸,发现应及时联系处理。
2)注意各设备的阻力降,如有异常,及时反映。
3)按工艺指标,正确调节串酸加水,稀酸送酸阀门。
4)注意观察电雾出口气体清晰度,及时调节二次电压和二次电流。
8)给水泵停水,要密切注意水位,通知总控岗位减负荷,做停车准备,当超过5分钟不能恢复供水时,停车、断气炉保压。
编制
核对
审核
批准
江西全鑫科技化工有限公司
电除尘器工艺卡片
文件编号
QXKJ-GY004
序号
类别
主要参数
1
主要设备
电除尘器
60m2
1台
电场
2个
附属电器仪表
2
工艺指标
电除尘器进口
320-350℃
320-350℃
编制
核对
审核
批准
江西全鑫科技化工有限公司
污水中和工艺卡片
文件编号
QXKJ-GY010
序号
类别
主要参数
1
主要设备
水泵
YX3-160M2-2 15KW 380V 流量30M3h 扬程60m
6台
搅拌机
YB2-90
2台
压力机
1台
水池
75立方
2座
水池
150立方
2座
水池
300立方
2座
2
工艺指标
3
操作要点
6)控制沸腾炉在微负压下操作,发现加料口正压冒烟应查明原因进行处理。
7)注意炉子排出的矿渣、矿灰颜色。
8)按规定做好入炉矿取样、矿渣残硫取样工作,每班分析一次。
编制
核对
审核
批准
江西全鑫科技化工有限公司
余热锅炉工艺卡片
文件编号
QXKJ-GY003
序号
类别
主要参数
1
主要设备
余热锅炉
QCF54/450
1台
编制
核对
审核
批准
江西全鑫科技化工有限公司
尾气吸收工艺卡片
文件编号
QXKJ-GY008
序号
类别
主要参数
1
主要设备
动力波尾气吸收塔
φ1100/4200×8000、FRPF塔槽合一
1台
尾气循环泵
Q=280m3/h H=32m
2台
碱液槽
φ2200×2000,FRP
1台
碱液输送泵
Q=20m3/h H=20m
1台
转化器各段压降
≤
五段进口温度
410~420℃
转化器进口气浓
~%
一段出口温度
<600℃
一段进口温度
410~420℃
总转化率
≥%
二段进口温度
445~455℃
风机进口压力
三段进口温度
430~440℃
风机轴瓦温度
≤75℃
3
操作要点
1)严防设备漏气,工作场所SO2或SO3含量<10mg/m3。
2)焙烧炉喷油前,一定要进行动火分析,O2含量>20%才可以点火。
2台
除铁器
CFA-60A
2台
带式输送机
B=650
14台
加料贮斗
V=30m3
2台
2
原料矿工艺指标
含硫
30~35%
无铁、砖块等杂质。
粒度:百分之百通过8%筛网。
含铁
45~50%
粒度
≤4㎜≥200目占50%
含水
≤6%~8%
含砷
≤%
含氟
≤%
3
操作要点
1)将按要求配好的矿均匀地加贮斗。
2)随时注意胶带输送机和其它设备的运转情况,电流的变化情况,如有反常,应及时检查处理。
排气筒
φ1320,H=60m,Q235衬PE
1台
2
工艺指标
3
操作要点
1)按时分析循环母液,根据分析结果与生产情况及时调节,做到平稳,使各项参数控制在工艺指标以内。
2)注意动力波尾气吸收塔液位,定时检查尾气循环泵运转情况,以保证尾气吸收率,将尾气达标排放。
3)尾气回收率:>90% ;尾气排放:
4)碱液配比浓度:碱度:1~5滴度;比重:~。
5)板式换热器视情况进行反冲或切换备用。
6)地沟要求控制低液位≤2/3。
7)沉降器定期排污。
8)按要求加药,加药量异常时及时反映和处理。
9)电除雾按要求进行例行水冲洗。
编制
核对
审核
批准
江西全鑫科技化工有限公司
转化工段工艺卡片
文件编号
QXKJ-GY006
序号
类别
主要参数
1
主要设备
SO2风机
Q=1800m3/min,P=38KPa,10kv,1600kw
2台
脱吸塔
φ800/φ3000×6745
1台
清水高位槽
φ2000/φ2200
1台
电除雾安全封
φ800×1798
1台
斜板沉降器
3800×3800×2
2台
2
工艺指标
空塔进口温度
<300℃
动力波出口温度
<60℃
出口温度
<65℃
填料塔出口温度
<38℃
动力波压降
~300 H2Omm
填料塔压降
~50~100H2Omm
φ1524×
1台
3#滚筒(增湿)
φ1524×12m
1台
胶带输送机
B=800
2台
2
工艺指标
沸腾层温度
850-950℃
入炉矿含铁量
≤45~50%
炉底压力
12KPa~14KPa
入炉矿含水量
关于工艺卡片的规范要求

关于工艺卡片的规范要求
工艺卡片是一种用于记录和传播工艺制造信息的文件,它包含了产品制造的各种工序、工艺参数、质量要求、检验标准等内容。
为了确保工艺卡片的准确、清晰、易于理解,以下是一些关于工艺卡片的规范要求:
1. 结构合理:工艺卡片应具备良好的结构,包括将工序和工艺参数有序列出,便于读者理解和使用。
2. 信息准确:工艺卡片上的信息应准确无误,包括产品的名称、规格、数量、质量标准等,工艺参数的数值应与实际操作相符。
3. 表达清晰:工艺卡片上的内容应以简洁明了的语言表达,避免使用专业术语、模糊不清的词语,以便操作人员易于理解。
4. 图示规范:工艺卡片上如有涉及图示,应采用规范的符号和比例尺,确保图示清晰、准确。
5. 排版整齐:工艺卡片的排版应整齐美观,文字大小合适,行距和段落间距适中,以提高可读性。
6. 标题明确:工艺卡片中的标题应明确反映内容,便于读者快速找到所需信息。
7. 更新迭代:工艺卡片需要根据实际制造情况进行更新和迭代,及时反映新的工艺参数和质量要求。
总之,工艺卡片的规范要求旨在确保制造操作的准确性和一致性,提高产品的制造质量和效率。
工艺卡片安全管理制度

一、目的为了加强工艺卡片的安全管理,规范工艺卡片的使用,保障生产安全,预防事故发生,特制定本制度。
二、适用范围本制度适用于公司所有使用工艺卡片的生产、技术、质量等部门。
三、职责1. 生产部门:负责工艺卡片的编制、审批、发放、回收和保管。
2. 技术部门:负责工艺卡片的审核、修订和更新。
3. 质量部门:负责工艺卡片的质量监督和检查。
4. 安全管理部门:负责工艺卡片的安全培训和事故调查。
四、制度内容1. 工艺卡片编制(1)工艺卡片应包含生产过程、操作步骤、安全注意事项、设备参数、工艺参数等内容。
(2)工艺卡片应由生产部门负责编制,技术部门审核。
2. 工艺卡片审批(1)工艺卡片编制完成后,由生产部门负责人审核签字。
(2)审核通过的工艺卡片,报请公司安全管理部门审批。
3. 工艺卡片发放(1)安全管理部门审批通过的工艺卡片,由生产部门负责发放给相关部门。
(2)工艺卡片发放时,应确保相关人员熟悉工艺卡片内容。
4. 工艺卡片回收(1)生产完成后,操作人员应及时回收工艺卡片。
(2)回收的工艺卡片由生产部门负责统一回收,交由技术部门进行审核、修订。
5. 工艺卡片保管(1)工艺卡片应存放在干燥、通风、防火、防盗的地方。
(2)工艺卡片由生产部门负责保管,定期检查,确保完整无损。
6. 工艺卡片更新(1)当生产过程、设备参数、工艺参数发生变化时,应及时更新工艺卡片。
(2)工艺卡片更新后,由生产部门负责重新审批、发放。
五、培训与检查1. 安全管理部门定期对工艺卡片的使用情况进行培训,提高员工的安全意识。
2. 质量部门定期对工艺卡片的质量进行监督检查,确保工艺卡片内容准确无误。
3. 安全管理部门对工艺卡片的安全管理情况进行定期检查,发现问题及时整改。
六、奖惩1. 对在工艺卡片安全管理工作中表现突出的个人或部门给予表彰和奖励。
2. 对违反本制度,造成安全事故的个人或部门,依法依规进行处罚。
七、附则1. 本制度由公司安全管理部门负责解释。
机械加工工艺过程卡片模板
机械加工工艺过程卡片模板
工件名称:拉丝模具
1、工序名称:铣削
2、操作要求:
(1)铣削机床用铣刀铣削工件。
(2)使用稳定的铣刀,保证加工精度。
(3)工作台的水平度和垂直度必须适宜,保证铣刀的滚动和切削效果。
(4)请确保机器正常工作,检查工具的寿命可以得出可靠的加工结果。
3、工序参数:
(1)主轴转速:1500-2500转/分钟
(2)刀具:铣刀
(3)切削行程:X轴-400mm, Y轴-400mm, Z轴-400mm
(4)加工方法:铣削
(5)切削参数:进给量0.1-0.2mm/次,切削深度0.5-1mm/次
4、操作步骤:
(1)将拉丝模具放置在铣削机床上,确保工件固定。
(2)将正确的铣刀安装在机床上,确保铣刀牢固。
(3)回转机轴,将铣刀正确对准工件。
(4)依据设计图样安装棘轮,将进给量调节到需要的值,启动机器,调整主轴转速到设定值。
(5)按照设计图样操作,首先以低进给量开始切削,然后逐渐增加
进给量,以达到需要的加工精度。
(6)加工完成后,复检工件尺寸,若符合要求,则可以将其加以检
验和清理。
5、质量控制:
(1)操作前,必须对工序和工件进行检查,保证加工质量。
化工工艺卡片管理制度
化工工艺卡片管理制度一、总则为加强化工企业的工艺管理,规范工艺文件的编制和使用,确保生产过程的安全和稳定,特制定本管理制度。
二、适用范围本管理制度适用于化工企业的工艺卡片管理工作。
三、工艺卡片的定义工艺卡片是指根据生产工艺流程编制、包含生产工艺参数、操作指导、安全注意事项等内容的记录卡片。
四、工艺卡片的编制1. 工艺卡片的编制由生产工艺部门负责,根据生产工艺流程、设备情况和工艺参数等信息进行编制。
2. 编制工艺卡片需要经过质量管理部门和安全管理部门的审核才能正式发布和使用。
3. 工艺卡片的更新和修订工作需经过相关部门的确认和批准。
五、工艺卡片的使用1. 生产过程中必须按照工艺卡片上的参数和操作指导进行操作,保证生产质量和安全。
2. 对于不同生产批次或产品的工艺参数有差异的,必须使用相应的工艺卡片进行操作。
3. 在工艺卡片更新或修订后,必须将旧版工艺卡片注销,并通知相关人员使用新版工艺卡片。
六、工艺卡片的保管和管理1. 工艺卡片必须由专人进行管理和保管,确保不丢失、不错误和不被篡改。
2. 工艺卡片必须存放在指定的地方,方便需要时查阅和使用。
3. 对于废弃或更新的工艺卡片必须进行销毁,不得继续使用。
七、工艺卡片的考核与改进1. 定期对工艺卡片的使用情况进行审核和评估,发现问题及时进行整改和改进。
2. 根据生产实际情况和技术发展,适时修订和更新工艺卡片,保证工艺卡片与生产工艺的一致性。
八、违规处理对于不按照工艺卡片进行操作、不进行必要的更新和修订等违规行为,将给予相应的纪律处罚。
九、附则本管理制度自发布之日起正式实施,并不断完善和优化,确保能够有效指导化工企业的工艺卡片管理工作。
工艺过程卡及工序卡(范本)
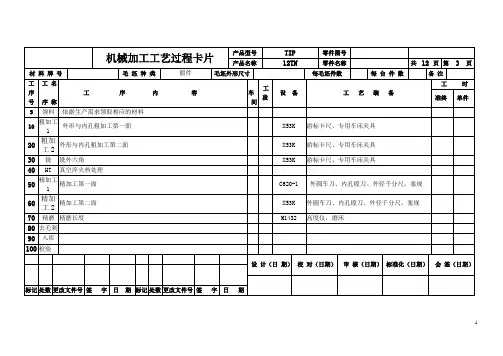
30铣
机械加工工序卡片
产品型号 零件图号
产品名称
零件名称
共
12 页 第 6 页
车间
工序号 工序名称 材 料 牌 号
工序30 铣六角 毛 坯 种 类
毛坯外形尺寸
每毛坯可制件数
每 台 件 数
设备名称
设备型号
设备编号
同时加工件数
C620-1
夹具编号
夹具名称 切削液
专用卡爪
工位器具编号
工位器具名称
工序工时 (分) 准终 单件
工步号 工 步 内 容 工 艺 装 备
主轴转速 切削速度 进给量 切削深度 进给
次数 工步工时
r/min m/min mm/r mm 机动 辅助 1 铣外六角
铣刀
380 44.1 0.33 1.3 1 4.5s 380 44.1 0.33 1.3 1 122.97s 380 44.1 0.33 1.3 1 43.04s 380 44.1 0.33 1.3 1 17.44s
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
处数 更改文件号 签 字 日 期 标记 处数 更改文件号 签 字 日 期
外六角
外六角。
工艺卡片的主要内容

工艺卡片的主要内容
工艺卡片通常指一种文件或表格,用于记录和规范生产过程中的操作流程和参数,以便生产人员按照规定的流程和参数进行操作,确保生产质量和效率。
其主要内容包括以下几个方面:
1.产品信息:应记录产品名称、规格、材质、尺寸、批次号等基本信息,并应按照标准或客户要求进行分类和编码。
2.工序信息:应给出生产过程中所涉及的工序名称、序号和操作要求,并包括每个工序所需的设备、工具、模具、材料、零部件等必要条件。
3.操作流程:应规范化和详细化每个工序的操作流程和步骤,包括加工方法、加工顺序、操作要领等,以便生产人员参考和执行。
4.工艺参数:应明确每个工序所涉及的加工参数和技术要求,如加工速度、温度、压力、转速、测量精度等,以便生产人员能够在合理的范围内调整操作参数。
5.检测要求:应规定每个阶段所需要的检测要求和标准,以确保产品的质量和符合要求的技术标准,如检测方法、检测频率、检测点等。
6.质量控制:应在工艺卡片上明确质量控制要求,如首末件检验、巡检要求、产品抽样检测、特殊测试等等。
7.安全措施:应规定加工过程中需要注意的安全事项和措施,如个人防护、设备安全、作业环境、清洁和卫生要求等。
综上所述,工艺卡片记录了生产过程中的关键信息和任命,通过规范化、标准化和详细化的方式,为生产提供了可行性、安全性、可靠性和一致性的保障,帮助企业提高生产效率和产品质量,降低质量风险。
工艺卡片模板100例
单件
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
套筒座
共
1
页
第
1
页
材料牌号
毛坯种类
铸件
毛坯外形尺寸
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
准终
单件
00
模铸毛坯
铸
10
粗铣底面A
洗底面A保证厚度尺寸11.8
机
X5020A
通用夹具,端铣刀,螺旋测微器
20
粗铣孔平面及螺纹孔面
保证孔平面凸台高度尺寸5.5,螺纹孔高度3
通用夹具,螺纹刀,扩孔钻,千分尺
130
检验入库
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
刘涛
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
共
页
第
页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
每台件数
备注
工
序
号
工名
序称
工序内容
车
机械加工工艺过程卡片模版
机械加工工艺过程卡片模版一、加工工艺概述:1.1加工对象:(描述加工对象的类型、材料、尺寸等)1.2加工要求:(描述加工零件的精度、表面质量、工艺要求等)1.3加工方式:(描述采用何种机械加工方式进行加工,如车、铣、钻、刨等)1.4加工设备:(列举需要使用的具体加工设备,如车床、铣床、钻床等)二、工序流程:2.1工序一:(描述第一个工序的具体加工内容)2.1.1加工设备:(描述该工序需要使用的具体加工设备)2.1.2加工参数:(描述该工序的加工参数,如转速、进给率、切削液等)2.1.3加工顺序:(描述该工序的加工顺序,如先粗加工后精加工)2.2工序二:(描述第二个工序的具体加工内容)2.2.1加工设备:(描述该工序需要使用的具体加工设备)2.2.2加工参数:(描述该工序的加工参数,如转速、进给率、切削液等)2.2.3加工顺序:(描述该工序的加工顺序,如先粗加工后精加工)(以此类推,按照加工的顺序描述每一个工序的具体内容)三、工艺参数和工艺要求:3.1工艺参数:(描述每一个工序的加工参数,如车削用刀具的材料、刀具尺寸、转速、进给率等)3.2工艺要求:(描述每一个工序的工艺要求,如尺寸公差、表面粗糙度、平行度、圆度等)四、加工工具和夹具:4.1加工工具:(列举每一个工序需要使用的加工工具,如车刀、铣刀、钻头等)4.2夹具:(描述每一个工序需要使用的夹具,如卡盘、夹具、模块等)五、检测和质量控制:5.1检测方法:(描述每一个工序的检测方法,如测量、检查、试装等)5.2检测设备:(列举每一个工序需要使用的检测设备,如千分尺、卡尺、测量仪器等)5.3质量控制:(描述每一个工序的质量控制方法,如过程控制、巡检、最终验收等)六、安全注意事项:6.1安全设施:(描述加工过程中需要采取的安全设施,如护罩、防护镜、防护手套等)6.2安全措施:(描述每一个工序的安全措施,如操作规范、防护措施、通风换气等)七、加工材料和切削液:7.1加工材料:(描述加工过程中需要使用的材料,如金属材料、塑料材料、复合材料等)7.2切削液:(描述加工过程中需要使用的切削液的种类、用量、添加时间等)八、加工时间和费用估计:8.1加工时间:(估计每一个工序的加工时间,如车削时间、铣削时间、钻削时间等)8.2费用估计:(估计每一个工序的加工费用,如加工设备的使用费、人工成本等)。
铣床工艺卡片
表a 工艺过程卡片西南交通大学机械加工工艺过程卡片产品型号零件图号产品名称零件名称共页第 1 页材料牌号HT200 毛坯种类铸铁毛坯外形尺寸每毛坯件数 1 每台件数备注工序号工名序称工序内容车间工段设备工艺装备工时准终单件1 铸造铸造毛坯2 热处理退火(消除内应力)3 打磨将毛坯打磨光滑锉刀钳工台4 铣粗铣零件外轮廓与端面XK7124 平口钳5 铣精铣零件外轮廓与端面XK7124平口钳6 去毛刺去除全部毛刺钳工台7 终检按零件图样要求全面检查设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字2014.5.9 2014.5.9机械加工工序卡片产品型号零件图号产品名称零件名称共页第页车间工序号工序名材料牌1毛坯种类毛胚外形尺寸每毛坯可制作件数每台件数设备名称设备型号设备编号同时加工件数XK7124夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件描图工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/min切削深度mm进给次数工步工时描校机动辅助1 粗铣零件外轮廓与端面XK7124 800 25.04 60 2底图号 2 精铣零件外轮廓与端面XK7124 1000 31.4 20 1装订号设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期2014.5.9 2014.5.9B 添加义项?文案,原指放书的桌子,后来指在桌子上写字的人。
现在指的是公司或企业中从事文字工作的职位,就是以文字来表现已经制定的创意策略。
文案它不同于设计师用画面或其他手段的表现手法,它是一个与广告创意先后相继的表现的过程、发展的过程、深化的过程,多存在于广告公司,企业宣传,新闻策划等。
基本信息中文名称文案外文名称Copy目录1发展历程2主要工作3分类构成4基本要求5工作范围6文案写法7实际应用折叠编辑本段发展历程汉字"文案"(wén àn)是指古代官衙中掌管档案、负责起草文书的幕友,亦指官署中的公文、书信等;在现代,文案的称呼主要用在商业领域,其意义与中国古代所说的文案是有区别的。
工艺指标(工艺卡片)管理制度
工艺指标(工艺卡片)管理制度一、管理制度的目的与意义工艺指标(工艺卡片)是加工制造过程中的重要文档,是产品加工制造质量的重要保证。
因此,建立工艺指标(工艺卡片)管理制度,对保证产品加工制造质量,提高生产效率,节约资源,降低成本,具有重要的意义和作用。
二、适用范围适用于所有加工制造产品的生产车间。
三、内容与要求1. 工艺指标(工艺卡片)应编制齐全,内容准确、详实、规范。
必须有完整的生产工艺路线,包括工艺流程、设备、材料等,指导生产中加工人员的操作。
2. 工艺指标(工艺卡片)编制不得含有矛盾或不实的情况。
若需修改,必须重新编制,并注明原因。
3. 工艺指标(工艺卡片)的修改应进行审批,签字审核后方可执行生产操作。
4. 工艺指标(工艺卡片)必须按照产品种类进行分类存放,并进行定期检查。
5. 平时需根据生产车间的实际情况不断地修订完善工艺指标(工艺卡片)。
6. 需要保密的工艺指标(工艺卡片)必须进行严格管理,禁止外泄。
7. 生产过程中必须使用最新的工艺指标(工艺卡片)进行操作,并进行记录。
8. 工艺指标(工艺卡片)签发后,必须及时送到生产车间,确保能够及时使用。
签发、接收、发放、归还必须记录在册,以保证完整性。
9. 对那些没有工艺指标(工艺卡片)的产品,必须及时进行编制并进行审批,方可进行生产操作。
10. 对工艺指标(工艺卡片)进行变更的主管部门必须召集生产车间相关人员和制定人员进行讨论。
四、违规处理1. 未按要求编制和使用工艺指标(工艺卡片),将造成不良后果的,由相关责任人员进行处理并进行记录。
2. 未按照规定程序修改工艺指标(工艺卡片),将造成不良后果的,由相关责任人员进行处理并进行记录。
3. 未按规定存放和管理工艺指标(工艺卡片),将造成不良后果的,由相关责任人员进行处理并进行记录。
4. 泄露或公开未经审批的工艺指标(工艺卡片),由相关责任人员进行处理并进行记录。
五、总体要求1. 加强工艺指标(工艺卡片)编制的申报和审批管理,确保内容规范准确。