
交联聚乙烯绝缘电缆热缩终端头制作工艺
交联聚乙烯绝缘电缆热缩终端头制作工艺
1 范畴
本工艺标准适用于一样工业与民用建筑电气安装工程10(6)kV交联聚乙烯绝缘电缆户内、户外热缩终端头制作。
2 施工预备
2.1 设备及材料要求:
2.1.1 所用设备及材料要符合电压等级及设计要求,并有产品合格证明。
2.1.2 要紧材料:绝缘三叉手套、绝缘管、应力管、编织铜线、填充胶、密封胶带、密封管、相色管、防雨裙。
辅助材料:接线端子、焊锡、清洁剂、砂布、白布、汽油、焊油。
2.2 要紧机具:
喷灯、压接钳、钢卷尺、钢锯、电烙铁、电工刀、克丝钳、改锥、大瓷盘。
2.3 作业条件:
2.3.1 有较宽敞的操作场地,施工现场洁净,并备有220V交流电源。
2.3.2 作业场所环境温度在0℃以上,相对湿度70%以下,严禁在雨、雾、风天气中施工。
2.3.3 高空作业(电杆上)应搭好平台,在施工部位上方搭好帐篷,防止灰尘侵入(室外)。
2.3.4 变压器、高压开关柜(高压开关)、电缆均安装完毕,电缆绝缘合格。
3 操作工艺
厂家有操作工艺可按厂家操作工艺进行。
无工艺说明时,可按以下制作程序进行。
要求从开始剥切到制作完毕必须连续进行,一次完成,以免受潮。
3.1 工艺流程:
→→
→→→
→
→→→
3.2 设备点件检查:开箱检查实物是否符合装箱单上数量,外观有无专门现象,按操作顺序摆放在大瓷盘中。
3.3 电缆的绝缘摇测:将电缆两端封头打开,用2500V摇表、测试合格后方可转入下道工序。
3.4 剥除电缆护层(图2-23):
3.4.1 剥外护层:用卡子将电缆垂直固定。
从电缆端头量取750mm(户内头量取550mm),剥去外护套。
3.4.2 剥铠装:从外护层断口量取30mm铠装,用铅丝绑后,其余剥去。
3.4.3 剥内垫层:从铠装断口量取20mm内垫层,其余剥去。
然后,摘去填充物,分
3.5 焊接地线(图2-24):
用编织铜线作电缆钢带及屏蔽引出接地线。
先将编织线拆开分成三份,重新编织分别绕各相,用电烙铁、焊锡焊接在屏蔽铜带上。
用砂布打光钢带焊接区,用钢丝绑扎后和钢铠焊牢。
在密封处的地给用锡填满编织线,形成防潮段。
3.6 包绕填充胶,固定三叉手套(图2-25):
3.6.1 包绕填充胶:用电缆填充胶填充并包绕三芯分支处。
使其外观成橄榄状。
绕包密封胶带时,先清洁电缆护套表面和电缆芯线。
密封胶带的绕包最大直径应大于电缆外径约15mm,将地线包在其中。
3.6.2 固定三叉手套:将手套套入三叉根部。
然后,用喷灯加热收缩固定。
加热时,从手套的根部依次向两端收缩固定。
3.6.3 热缩材料加热收缩时应注意:
3.6.3.1 加热收缩温度为110~120℃。
3.6.3.2 调剂喷灯火焰其呈黄色柔和火焰,防备高温蓝色火焰,以幸免烧伤热收缩材料。
3.6.3.3 开始加热材料时,火焰要慢慢接近材料,在材料周围移动,平均加热,并保持火焰朝着前进(收缩)方向预热材料。
3.6.3.4 火焰应螺旋状前进,保证管子沿周围方向充分平均收缩。
3.7 剥铜屏蔽层和半导电层:由手套指端量取55mm铜屏蔽层,其余剥去。
从铜屏蔽层端量取20mm半导电层,其余剥去。
3.8 制作应力锥。
用酒精将电缆芯线擦试洁净后按图2-26的要求进行操作。
3.9 固定应力管:用清洁剂清理铜屏蔽层、半导电层、绝缘表面,确保表面无碳迹。
然后,三相分别套入应力管,搭接铜屏蔽层20mm,从应力管下端开始向上加热收缩固定。
3.10 压接端子:先确定引线长度,按端子孔深加5mm,剥除线芯绝缘,端都削成“铅笔头”状。
压接端子,清洁表面,用填充胶填充端子与绝缘之间的间隙及接线端子上的压坑,并搭接绝缘展和端子各10mm,使其平滑。
3.11 固定绝缘管:清洁绝缘管,应力管和指套表面后,套入绝缘管至三叉根部(管上端超出填充胶10mm)。
由根部起加热固定。
3.12 固定相色密封管:将相色密封管套在端子接管部位,先预热端子,由上端起加热固定。
户内电缆头制作完毕。
3.13 固定防雨裙(图2-27):
3.13.1 固定三孔防雨裙:将三孔防雨裙按图尺寸套入。
然后,加热颈部固定。
3.13.2 固定单孔防雨裙。
按图尺寸套入单孔防雨裙,加热颈部固定。
3.14 固定密封管:将密封管套在端子接管部位,先预热端子,由上端起加热固定。
3.15 固定相色管:将相色管分别套在密封管上,加热固定。
户外头制作完毕。
3.16 送电运行验收:
3.16.1 试验。
电缆头制作完毕后,按要求由试验部门作试验。
3.16.2 验收。
试验合格后,送电空载运行24h无专门现象,办理验收手续交建设单位使用。
同时提交变更洽商、产品说明书、合格证、试验报告和运行记录等技术文件。
4 质量标准
4.1 保证项目:
4.1.1 电缆头封闭严密,填料饱满,无气泡、无裂纹;芯线连接紧密。
耐压试验结果、泄漏电流和绝缘电阻必须符合施工规范规定。
4.1.2 电缆头的半导体带、屏蔽带包缠不超越应力锥中间最大处,锥体度匀称,表面
4.1.3 电缆头安装、固定牢靠,相序正确。
检验方法:观看检查和检查安装记录、试验记录。
4.2 差不多项目:
电缆头外型美观、光滑、无皱折,并有光泽。
检验方法:观看检查。
5 成品爱护
5.1 设备材料清点后,按顺序摆放在瓷盘中,用白布盖上,防止杂物进入。
5.2 电缆头制作完毕后,通知试验部门尽快试验。
试验合格后,安装固定。
随后与变压器、高压开关连接,送电运行。
临时不能送电或者有其它作业时,对电缆头加以防护,防止砸、碰电缆头。
6 应注意的质量问题
6.1 从开始剥切到制作完毕,必须连续进行,一次完成,以免受潮。
6.2 电缆头制作过程中,应注意的质量问题(表2-8)。
电缆头制作过程中应注意的质量问题表2-8
7 应具备的质量记录
7.1 产品合格证。
7.2 设备材料检验记录。
7.3 电缆试验报告单。
7.4 自互检记录。
7.5 设计变更洽商记录。
低压热缩电缆终端头制作安装工艺标准

低压热缩电缆终端头制作安装工艺标准集团文件发布号:(9816-UATWW-MWUB-WUNN-INNUL-DQQTY-低压热缩电缆终端头制作安装工艺标准1适用范围本标准适用于建筑电气安装工程0.6/1KV以下的室内聚氯乙烯绝缘、交联聚氯乙烯绝缘电力电缆终端头的制作安装。
2施工准备2.1材料2.1.1主要材料:电缆终端头套、热缩管、接线端子、镀锌螺丝、电力复合脂、镀锡铜编织带等材料,热缩管应分黄、绿、红、蓝、黑五色。
所用材料要符合电压等级及设计要求,并有出厂合格证。
2.1.2地线采用镀锡铜编织带,截面参见本册《交联聚乙烯绝缘电缆热缩终端头制作工艺标准》(Ⅵ205)2.1.32.2机具设备2.2.1手动机具:钢锯、扳手、钢锉、螺丝刀、电工刀、电工钳、鲤鱼钳。
2.2.2电动工具:液压钳(电动或手动型)。
2.2.3测试器具:钢卷尺、1000V兆欧表、万用表。
2.2.4其他工具:喷灯、电烙铁。
2.3作业条件2.3.1电气设备安装完毕,电缆头制作应由持有电缆工操作证的人员进行。
2.3.2现场应清洁、干燥、明亮。
室外制作电缆头时,应在气候良好的条件下进行,并有防雨、防尘措施。
2.3.3电缆敷设并整理完毕,核对无误。
2.4技术准备2.4.1施工方案编制完毕并经审批。
2.4.2向操作工人进行安全、技术交底。
3操作工艺3.1工艺流程3.2操作工艺3.2.1准备工作:准备材料和工具,核对电缆型号、规格,检查电缆是否受潮。
3.2.2电缆绝缘摇测:用1000V兆欧表,对低压电缆进行绝缘摇测,绝缘电阻应大于10M Ω,如不符合要求,检查电缆是否受损或受潮;摇测完毕后,应将芯线分别对地放电。
3.2.3剥切铠层、打卡子3.2.3.1绝缘合格后,根据电缆与设备连接的具体尺寸,确定剥除长度,剥除外护套。
3.2.3.2剥电缆铠装钢带,用钢锯在第一道卡子向上3~5mm处,锯一环形深痕,深度为钢带厚度的2/3,不得锯透。
3.2.3.3用螺丝刀在锯痕尖角处将钢带挑起,用钳子将钢带撕掉,完后用钢锉将钢带毛刺去掉,使其光滑。
交联聚乙烯绝缘电缆热缩终端头制作工艺标准
交联聚乙烯绝缘电缆热缩终端头制作工艺标准1适用范围本标准适用于建筑电气安装工程10(6)kV交联聚乙烯绝缘电缆户内、户外热缩终端头制作。
2施工准备材料2.1.1主要材料:绝缘三叉手套、绝缘管、接线端子、应力管、编织铜线、填充胶、密封胶带、密封管、相色管、防雨裙。
所用材料应符合电压等级及设计要求,并有出厂合格证。
2.1.2辅助材料:焊锡、焊锡膏、清洁剂、砂纸、白布、汽油等。
机具设备2.2.1手支工具:钢锯、钢锉、电工刀、电工钳、鲤鱼钳。
2.2.2电动工具:液压钳(电动或手动型)。
2.2.3测试器具:钢卷尺、2500V兆欧表。
2.2.4其他工具:喷灯、电烙铁。
作业条件2.3.1施工现场要清洁、干燥、明亮,并备有220V交流电源。
电缆头制作应由持有电缆工操作证的人员进行。
2.3.2作业场所环境温度在0°C以上,相对湿度70%以下。
2.3.3高空作业(电杆上)应搭好平台,室外制作电缆头时,应在气候良好的条件下进行,严禁在雨、雾、大风天气中施工,并应有防尘措施。
2.3.4变压器和高压开关柜(高压开关)安装完成;电缆敷设完毕,且绝缘测试合格。
技术准备2.4.1施工方案编制完毕并经审批。
2.4.2向操作工人进行有针对性的培训及安全、技术交底。
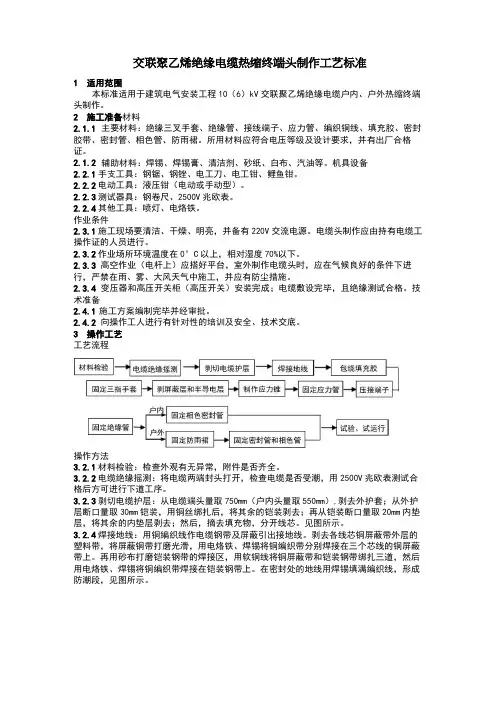
3操作工艺工艺流程操作方法3.2.1材料检验:检查外观有无异常,附件是否齐全。
3.2.2电缆绝缘摇测:将电缆两端封头打开,检查电缆是否受潮,用2500V兆欧表测试合格后方可进行下道工序。
3.2.3剥切电缆护层:从电缆端头量取750mm(户内头量取550mm),剥去外护套;从外护层断口量取30mm铠装,用铜丝绑扎后,将其余的铠装剥去;再从铠装断口量取20mm内垫层,将其余的内垫层剥去;然后,摘去填充物,分开线芯。
见图所示。
3.2.4焊接地线:用铜编织线作电缆钢带及屏蔽引出接地线。
剥去各线芯铜屏蔽带外层的塑料带,将屏蔽铜带打磨光滑,用电烙铁、焊锡将铜编织带分别焊接在三个芯线的铜屏蔽带上。
10KV胶联电缆热缩终端头及中间接头制作作业指导书
10KV胶联电缆热缩终端头及中间接头制作作业指导书1 目的:规范维护检修作业程序和作业标准,提高维护检修人员素质,保证设备维护检修质量和作业全过程安全有序。
2 适用范围:10KV胶联电缆热缩终端头及中间接头制作。
345 作业危险因素和环境因素辨识及对策表针对检修作业对象,编写危险因素和环境因素辨识和相应对策措施,以保证作业的安全进行和环境卫生的保持。
针对检修作业对象,编写危险因素和环境因素辨识和相应对策措施,以保证作业的安全进行和环境卫生的保持。
6 作业人员要求及职责分工执行时在状态栏做“√”标记7 作业工器具及消耗材料执行时在状态栏做“√”标记8 作业程序、技术要求及质量控制点8.1 作业流程图:8.2作业过程质量控制点8.3作业进度及工时此步工作结束后,由班组C级质检员进行见证此步工作过程,由甲方点检员及监理人员进行见证此步工作结束后,由班组C级质检员进行见证此步检修过程,由甲方点检员及理监理人员进行见证。
此步检修过程,由甲方点检员及监理人员进行见证。
9.1作业前情况统计表:9.2现场作业技术记录:9.4 附记(电缆的起点、终点、电缆的长度、中间接头的位置、制作时的天气情况、工艺尺寸及材料使用说明)________________________________________________________________________________________________________________________________________________________________________________________________________________________________________________________________。
电缆头制作(热缩和冷缩)
冷缩电缆头, 热缩电缆头1交联电缆头的设计原理首先,所有交联电缆头的设计原理都应遵循恢复电缆本体结构为原则。
因此,就其接头的设计思想应符合中国的GB12706-4和IEC60502-4:1997的电气标准,并且必须要满足其电气、物理及化学性能,以确保电缆头长时间的正常运行及电器设备的安全运作。
2冷缩电缆头与热缩电缆头的差别2.1结构交联电缆是由电缆的外护套、金属铠装、内护套、填充物、铜屏蔽层、外半导层、绝缘层、内半导层、导体、钱芯等组成。
因此,有什么样的电缆结构就需要有什么样的材料及其工艺的电缆附件和它一一对应与配套。
2.2原理电缆头的设计原理应满足与达到的要求:使电缆在任何自然环境下能够安全运行。
为了实现这一点,就需要重视四大关键因素,即:(1)密封,(2)绝缘,(3)电场,(4)工艺等要素,这也是解决电缆头的四大重要问题。
2.3差别2.3.1密封1)由于大部分的电缆头都是安装在户外架空,直埋等环境里,因此防水及防潮气就成为确保电缆头安全运行的关键之一,也就要考虑其密封性能及方法。
目前密封的方法通常有两种:一种是用沥青或环氧树脂灌封的方法,这种方法工艺复杂,不好控制,也不利于维护;另一种新的方法也是目前国内、国外专业厂家首选的方法,就是使用高弹性的密封胶,其工艺简单、性能可靠、维护安装方便,这些独特优点也使之成为使用的主流。
使用这种新方法,首先就是要考虑密封胶的性能。
因为密封胶的质量和性能直接影响到接头的密封性能,选择一种即能和电缆体的表面、还能与附件材料表面黏结都很牢固的胶,同时还能满足在不同的温度变化环境里都能使用的胶是十分重要的。
2)由于全冷缩电力电缆附件实际上就是弹性电缆附件;也就是说利用液体硅橡胶本身的弹性在工厂预先扩张好放入塑料及支撑条。
到现场套到指定位置,抽掉支撑条使其自然收缩。
这种技术就是冷缩技术,这种附件就是冷缩的电缆附件,因此这种冷缩附件具有良好的“弹性”,可以避免由于大气环境、电缆运行中负载高低产生的电缆热胀冷缩。
10kV电缆热缩中间接头制作作业(5篇)

10kV电缆热缩中间接头制作作业1、确认电缆。
2、摇测电缆绝缘及放电。
3、锯开需要作接头处电缆并搭接(新电缆接续时,绝缘电阻测试合格后可直接搭接)。
4、电缆或剥去护套及钢铠;剥内护层、清除绝缘体表面半导电物质。
4、缠绕应力疏散胶,套入固定应力管,搭接铜屏蔽层。
5、芯线接续处理,削绝缘体成锥体(俗称削“铅笔头”);两端套入各种护套、管6、压接接续管并填充。
7、清洁绝缘表面,加热固定内绝缘管、外绝缘管套。
8、包绕密封胶、加热固定半导体管。
9、焊接铜屏蔽网,扎紧三相线芯。
10、加热固定内护套管。
11、焊接地线,加热固定外护套。
12、试验。
13、填埋中间接头,恢复现场,高压核相。
1、同一段电缆的厂家、型号是相同的,并且米标沿电缆连续,根据这三个要素,将要做接头的电缆和已停电电缆能确认的一端核对,必须确保三个要素全能吻合方可进行作业。
2、电缆绝缘电阻测试合格后,对摇测的电缆充分放电;3、电缆拉直平放并重叠200-300mm,在重叠中心处将电缆锯开;两端对正,在两端电缆上镀锌钢管。
3、按照一定长度剥去电缆外护层(长端890mm,短端490mm),在距外护层断口约30mm处的铠装上,缠绕绑扎线固定后,剥除其余钢带。
保留20mm内护层,其余剥去。
切除填充物。
两端芯线各量300mm,切铜屏蔽带,断口用自粘带固定;保留200mm半导体层,其余剥除。
清除绝缘体表面半导电物质。
4、将应力疏散胶拉薄,绕在半导体层和绝缘层交界处,各搭接5-10mm并填平。
用硅脂膏涂抹绝缘层表面,去掉铜屏蔽层上自粘带。
在两条电缆的套入应力管搭接铜屏蔽层20mm,加热固定。
5、在芯线端部切除绝缘体,切除长度为电缆连接管长度的二分之一加5mm。
并将绝缘体削成30mm长的锥体。
剥切长度较长一端套入内、外护套管,各相线芯分别依次套入铜网、半导体管、内绝缘管、外绝缘管。
同时在短的一端也套上内、外护套管。
6、导线上套上连接管,通过色相带确认相位正确后,每端连接管各压____次,用锉刀及砂布打表面压痕。
热缩电缆终端头的制作工艺介绍
热缩电缆终端头的制作工艺介绍热缩电缆终端头的制作工艺介绍热缩电缆终端头是一种用于保护电缆连接的重要材料,其制作过程需要精确的工艺和技术。
本文将介绍热缩电缆终端头的制作工艺过程。
一、材料准备首先需要准备的是热缩电缆终端头的材料。
这包括绝缘套管、热缩管、接线端子、卡箍等。
在选择这些材料时,需要注意它们的材质、尺寸和规格是否符合要求。
二、电缆预处理在制作热缩电缆终端头之前,需要对电缆进行预处理。
首先需要将电缆的绝缘层、护套剥离,露出电线的金属部分。
然后需要将电线的金属部分剪短,以保证接线端子与电线的连接质量。
三、接线端子安装在电缆预处理完成后,需要将接线端子安装到电线末端。
具体的操作过程是将接线端子放入电线上,并用钳子压紧,直到固定牢靠。
四、套管热缩安装好接线端子后,需要将绝缘套管和热缩管套在电线上。
在套管和热缩管的选择时,需要根据电缆的种类和规格选择相应尺寸的套管和热缩管。
然后需要用热枪加热套管和热缩管,使其与电线和接线端子紧密贴合,并达到绝缘和防水的目的。
五、卡箍安装最后,需要在绝缘套管的两端安装卡箍,以确保套管和热缩管不会脱落。
在安装卡箍的过程中,需要对卡箍的大小和数量作出正确的选择,并注意不要过度压紧,以免损坏套管和热缩管。
综上所述,热缩电缆终端头的制作过程需要经过材料准备、电缆预处理、接线端子安装、套管热缩和卡箍安装等多个步骤。
在制作过程中需要注意相关规格的选择和操作技巧,以确保制作的热缩电缆终端头具有良好的绝缘和保护效果。
六、质量控制在完成热缩电缆终端头的制作后,需要进行质量控制和检测。
首先需要检查接线端子、套管和热缩管之间的连接是否牢固、电缆连接点是否紧密,以保证电流的传导性和安全性。
其次需要进行绝缘阻值测试,以确定终端头的绝缘性能是否达到标准要求。
对于某些重要电缆连接,还需要进行压实测试,以确保接线端子能够承受所述的电流、电压等参数。
七、应用领域热缩电缆终端头广泛应用于电力、通信、铁路、石油化工、船舶等领域。
电缆头制作、接线和线路绝缘测试技术交底
工程名称福州海峡奥林匹克体育中心—体育场编号建筑电气-08 交底日期2013年10月01日施工单位中建海峡建设发展有限公司分项名称电气动力交底摘要电缆头制作、接线和线路绝缘测试页数共19页,第13页(7)安装接线端子1)量取电缆端部线芯绝缘50mm,然后剥去。
用钢刷刷芯线导体,去除表面氧化层。
2)将接线鼻子安装在线芯导体上,线鼻安装孔面对电缆安装基座安装孔。
3)用液压钳压接端子,压接后除去毛刺和飞边,清洁表面。
(8)在T型电缆头连接套内表面及电缆变径外表面涂上润滑脂,将T型电缆连接套套在电缆上,轻轻滑动直到不能再移动为止,检查接线端子安装孔,应面对电缆安装基座安装孔。
(9)清除电缆安装基座及T型电缆头连接套内外表面的灰尘,并在其安装面上涂上润滑脂,将T型电缆头连接套推进电缆安装基座上。
(10)将固定螺栓穿进接线端子孔及电缆安装基座孔,用扭矩扳手将螺栓拧紧,最大扭矩不超过50N.m。
(11)将电缆连接套堵头擦拭干净,然后塞进电缆连接套后部,用扭矩扳手将螺栓拧紧,最大扭矩不超过50N.m。
(12)将电缆连接套后保护盖擦拭干净,然后套在电缆连接套后部。
(13)将接地线连接在设备接地铜排上。
2.2.7 多芯矿物绝缘电缆终端头制作工艺多芯矿物绝缘电缆的安装是采用密封铜罐型终端的安装。
由于多芯电缆的芯数多,且截面相对较小些,所以在安装终端时,要特别注意导线和导线、导线和铜护套、导线与密封铜罐之间的间距和绝缘电阻,以确保终端的安装质量。
(1)配套附件多芯矿物绝缘电缆终端头配套附件名称单位数量备注电缆固定压盖套 1 按电缆规格配置电缆密封铜盖及罐盖套 1 按电缆规格配置电缆封端用密封胶支 1导线热缩绝缘管根2~5 按电缆总数、截面、规格配置,长度按需铜接线端子只2~5 按电缆总数、截面、规格配置。
高压热缩电缆终端头制作安装工艺ppt课件
SUCCESS
THANK YOU
2019/5/8
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
电缆附件安装六 剥线芯端部绝缘体,
长度K为端子的深度加5mm ,插上接线端子并压接(三 个端面要在一个方向),把 压出的毛刺打磨干净。
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
电缆附件安装七 清洁线芯绝缘,用应力
高压热缩电缆终端头制作安装工艺
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
注意事项: *本工艺适用于8.7/15kV的交联电力电缆的安装; *沃东公司的产品说明书,目的是提供正确安装方法及
程序; *安装前必须熟读本工艺,并严格按工艺要求逐步进行
安装; *操作时最好使用丙烷气体喷枪,调整喷枪呈黄色尖端
疏松胶将半导电层与绝缘体 间的台阶缠平,把硅脂膏均 匀涂在绝缘体表面。套入应 力管,搭接铜屏蔽20mm,加 热固定。用应力疏散胶减将 应力管与绝缘体间的台阶缠 平,缠绕长度为5~10mm。
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
电缆附件安装八 套入绝缘管至指套根
部(涂胶的一端套在指奔的 指头上),自下往上环绕加 热固定
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
电缆附件安装九 把填充胶绕在端子压
接部位与绝缘管附近,再 在其外面绕一层密封胶条 ,套入密封管,加热固定 。
户内头套入相色管, 加热固定好后即安装完毕 。
返回
三芯交联绝缘屏蔽型电缆安装工艺流程
电缆附件安装十 将三孔伞裙套入,加
热固定。套入单孔伞裙(每 相两个,伞裙间距为100mm) ,加热固定。再套入相色管 ,加热固定。
热缩式电力电缆中间接头做法图解及工艺流程
低压电缆中间接头做法图解及工艺流程1.去掉绝缘层,不得损坏导体,三根导线长短错开,刮净导体绝缘漆膜,保证接头不存有油、水喝其他污物。
2.把接头分为数股(不小于六股)均匀分开,把两个电缆接头交叉在一起,交叉长度以两端线头与绝缘层对齐为宜。
3.把各股紧合一起,从中分出一股向一端缠绕,使各股一次缠绕完毕,另一端以同样方法进行,用手钳把接头缠紧,有条件时把接头挂锡,使效果更佳。
4.先用不同塑料绝缘胶带对缠绕部分包扎两层,包扎要紧,亚敏粘胶带(黑色)包扎三层,每包扎一层用手挤压一次,保证包扎质量,最后用塑料绝缘胶带包扎两层即可。
5.先调整好小接头,用高压自粘带包扎5层,(不得嫂鱼四层),并要包住电缆护套部分25mm 以上,用塑料绝缘胶带包扎三层,两端超过前一层5mm以上,最好用50mm宽,长度适当的自行车内胎,锉净两面,涂上胶水,在接头外面缠绕一层,起保护作用,在包扎第一层黑胶布时,不得让铜丝头漏出或扎透胶布。
6.采用电弧焊接头或者套管冷压接头方法效果更佳。
7.中间接头两端距离外部护套50-70mm处用高压自粘带缠绕电缆,高压自粘带厚度约10-15mm,外部用青稞纸或硬质纸质(外部带塑料膜)广告卷纸成圆筒状,并在两端缠绕高压自粘带处用尼龙扎带扎进,在用壁纸刀割开一个小口,将A、B两桶冷补胶拌匀倒入中间接头中,完全充满。
8.冷却10小时后,拆除外部的圆筒。
备注:在特殊环境下(例如湿度很大的环境)可使用抵押电缆接线盒,防潮、防水效果更好。
低压电缆终端接头做法图解及工艺流程1.根据电缆与设备连接的具体尺寸,量电缆并做好标记。
锯掉多余电缆,根据电缆头型号尺寸要求,剥除外护套。
2.从芯线端头量出长度为线鼻子(套筒线鼻子或者开口线鼻子)的深度,另加5mm剥去电缆芯线绝缘,并在芯线上涂上电力复合脂,线鼻子选取要根据电缆的工作电流选取相应的线鼻子。
3.将芯线插入接线鼻子内,用压线钳子压紧接线鼻子,压接应在两道以上。
4.根据不同的相位,使用黄、绿、红、淡蓝四色塑料袋分别包缠电缆各芯线至接线鼻子的压接部位。
10kV电缆中间接头制作工艺标准+10KV高压电缆头冷缩工艺
10kV电缆中间接头制作工艺标准预览:10kV交联聚乙烯绝缘电缆热缩接头制作工艺标准1 1 范围本工艺标准适用于一般工业与民用建筑电气安装工程10(6)kV交联聚乙烯绝缘电力电缆热缩中间接头制作。
2 2 施工准备2.1 设备及材料要求:2.1.1 主要材料:电缆头附件及主要材料由生产厂家配套供应。
并有合格证及说明书。
其型号、规格、电压等级符合设计要求。
2.1.2 辅助材料:焊锡、焊油、白布、砂布、芯线连接管、清洗剂、汽油、硅脂膏等。
2.2 2.2 主要机具:喷灯、压接钳、钢卷尺、钢锯、电烙铁、电工刀、克丝钳、改锥、大瓷盘。
2.3 作业条件:2.3.1 电缆敷设完毕,绝缘电阻测试合格。
2.3.2 作业场所环境温度0℃以上,相对湿度70%以下,严禁在雨、雾、风天气中施工。
2.3.3 施工现场要干净、宽敞、光线充足。
施工现场应备有220V交流电源。
2.3.4 室外施工时,应搭设临时帐蓬。
3 操作工艺3.1 工艺流程:设备点件检查→剥除电缆护层→剥除铜屏蔽及半导导电层→固定应力管→压接连接管→包绕半导带及填充胶→固定绝缘管→安装屏蔽网及地线→固定护套→送电运行验收3.2 设备点件检查。
开箱检查实物是否符合装箱单上的数量,外观有无异常现象。
3.3 剥除电缆护层(图2-28):图2-283.3.1 调直电缆:将电缆留适当余度后放平,在待连接的两根电缆端部的两米处内分别调直、擦干净、重叠200mm,在中间作中心标线,作为接头中心。
3.3.2 剥外护层及铠装:从中心标线开始在两根电缆上分别量取800mm、500mm,剥除外护层;距断口50mm 的铠装上用铜丝绑扎三圈或用铠装带卡好,用钢锯沿铜丝绑扎处或卡子边缘锯一环形痕,深度为钢带厚度1/2,再用改锥将钢带尖撬起,然后用克丝钳夹紧将钢带剥除。
3.3.3 剥内护层:从铠装断口量取20mm内护层,其余内护层剥除,并摘除填充物。
3.3.4 锯芯线、对正芯线,在中心点处锯断。