
产能计算表
25
250
2
8
节拍计算
每小时生产
生产效率 返修率 台数
设备开动率 不合格率 JPH
安全系数 节拍S秒/台
85%
3%
18% 45.636075
生产效率 返修率
设备开动率 不合格率
安全系数 节拍S秒/台
85%
3%
0% 48.4187625
生产效率 返修率
设备开动率 不合格率 JPH
安全系数 节拍S秒/台
90%
3%
77
0%
41.904
年产能(万台) 30.8
生产效率 返修率
设备开动率 不合格率 JPH
85%
3%
安全系数 节拍S秒/台 年产能(万台)
63
0%
47.4912
25.2
产能与节拍计算
年产能(万 全年工作时间(day/ 班制(单班/双班/三班) 每班工作小时
10
250
1
7.5
年产能(万 全年工作时间(day/ 班制(单班/双班/三班) 每班工作小时
40
300
3
7.25
年产能(万 全年工作时间(day/ 班制(单班/双班/三班) 每班工作小全年工作时间(day/ 班制(单班/双班/三班) 每班工作小时
产能核实计算表

1 5,220
30
30
15
8 清洗
ZX-10963TH
2.00 8.00 5.00 7.0
1 7,457
30
30
15
9 电子双啮
JS20
2.00 8.00 5.00 25.0
1 2,088
30
30
15
Key items to consider:
Verify that the planned %scrap is acceptable based on the supplier's experience and industry standards for similar products.
Year: 年
100,000 115,000
Process Name: List each separate production line or machine 工艺名称
Equipment No 设备型号
shifts hours days / / day / shift wk 天/ 班次/ 小时/ 工作
数 Production days at Supplier (days/yr): 供应商年生产天数
Quoted Tool Capacity: 报价模具能力
Maximum Scheduled Volume: 最大预定能力
Supplier Contact: 供应商联系人
Phone/电话:
250
300
Year: 年
for s part
Daily
Capacity
allocated to this part 分 配给此零件 的日产能
Weekly
Capacity
标准工时与产能计算
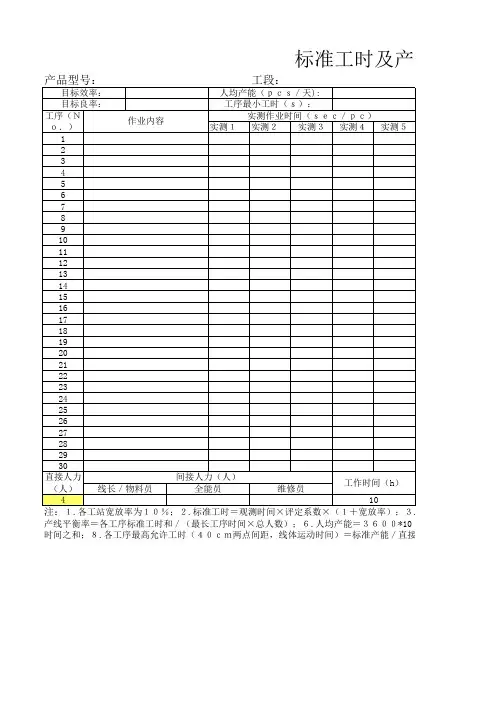
标准工时及产能计
1.各工站宽放率为10%;2.标准工时=观测时间×评定系数×(1+宽放率);3.瓶颈工时为所有工序产线平衡率=各工序标准工时和/(最长工序时间×总人数);6.人均产能=3600*10/(总人数×瓶颈工时时间之和;8.各工序最高允许工时(40cm两点间距,线体运动时间)=标准产能/直接人力。
最大产能=单
放率);3.瓶颈工时为所有工序中标准工时最大值;4.标准时间为各站标准工时之和;5.600*10/(总人数×瓶颈工时);7.不平衡损失=瓶颈工时×总人数-各工序(每人)产能/直接人力。
最大产能=单位标准时间/瓶颈工序标准时间
产能计算表
2015年3月12日。
产能怎么计算
产能怎么计算
按照设备的单位产量*标准生产时间=标准产能。
1、标准产能:将单位时间除以标准时间即得标准产能。
如1小时(3600秒)/46秒=78,即14”腰盘1小时的标准产能是78个;如8小时/46秒=620,即14”腰盘8小时的标准产能是620个。
2、产能是指在计划期内,企业参与生产的全部固定资产,在既定的组织技术条件下,所能生产的产品数量,或者能够处理的原材料数量。
3、产能的计算公式:产能=单位工作时间/周期时间,拉的周期时间是指该拉产出单位产品的时间间隔,它等于该拉的瓶颈时间,单位工作时间是指出勤时间减去相关活动产生的等待时间。
4、标准产能=总时间/(总工位数*瓶颈时间)。
扩展资料:
标准产能步骤确定:
在计算生产能力时,必须了解每条独立生产线的情况、每家独立工厂的生产水平以及整个生产系统的生产分配状况,一般可通过以下步骤来进行:
1)运用预测技术预测每条独立生产线的产品的销售情况;
2)计算为满足需求所需投入的设备和劳动力数量;
3)合理配置可获得的设备与劳动力数量。
企业常常还要考虑一个生产能力余量作为平衡设计生产能力与实际生产能力的缓冲。
生产能力余量是指超过预期需求的生产富余能力。
《标准工时及产能计算表》

签字栏:实测1实测2实测3实测4实测5#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!#DIV/0!每班工作时间(Hrs)目标人均产能(PCS/班)标准时间最大产能(pcs/Hrs)#DIV/0!注:1.各工序宽放率为10%;2.标准工时=观测时间×评定系数×(1+宽放率);3.瓶颈工时为所有工序中标准工时最大值;4.标准时间为各站标准工时之和;5.产线平衡率=各工序标准工时之和/(最长工序时间×总人数);6.人均产能=3600/(总人数×瓶颈工时);7.不平衡损失=瓶颈工时×总人数-各工序(每人)时间之和;8.各工序最高允许工时=标准产能/直接人力。
最大产能=单位标准时间/瓶颈工序标准时间备注:该表单由项目负责人组织保存, 用于记录汽车生产和相关服务件所用表单,保存期限为20年,其它保存期限5年。
ECN01595201-TS-13-0029/2.2工序(No.)直接人力(人/班)平均工时(s)节拍宽放率(%)评定系数(0.9-1.2)标准工时(s)预定效率人力配置(人)直通率工位平衡时间(s)标准产能(PCS/班)间接人力(人/班)班长/管理人员包装整修实测作业时间(sec/pc)作业内容#DIV/0!不平衡损失(sec):目标良率:工序最小工时(s):#DIV/0!瓶颈工时(s):产线平衡率:目标效率:人均产能(pcs/hr):平均工时(s): 年 标准工时及产能计算表编制/日期: 审核/日期: 批准/日期:工序:产线:产品系列:产品型号:。
产能分析报告表格模板

产能分析报告表格模板概述本文档旨在为制定产能分析报告提供表格模板,以便用户可以更加方便和高效地进行产能分析。
1. 产能分析指标在进行产能分析之前,首先需要确定合适的产能分析指标。
以下是一些常用的产能分析指标:1.1 产能利用率产能利用率是指实际产能与理论产能之间的比率,用于衡量企业在特定时间段内实现产品或服务的能力。
产能利用率的计算公式如下:产能利用率 = 实际产能 / 理论产能1.2 产能率产能率是指在特定时间段内实际产出的产品或服务数量与理论产能之间的比率。
产能率的计算公式如下:产能率= 实际产出量 / 理论产能1.3 产能缺口产能缺口是指实际产出量与市场需求量之间的差距。
产能缺口可以帮助企业确定是否需要增加产能或调整生产计划。
产能缺口的计算公式如下:产能缺口 = 实际产出量 - 市场需求量2. 表格模板下面是一个使用表格展示产能分析报告的模板。
用户只需要根据实际情况填入相应数据即可。
时间段理论产能实际产能产能利用率实际产出量产能率市场需求量产能缺口2020年1月1000 900 90% 800 80% 1000 -2002020年2月1200 1100 91.7% 1000 83.3% 1200 -2002020年3月1300 1200 92.3% 1100 84.6% 1300 -2002020年4月1500 1400 93.3% 1300 86.7% 1500 -2002020年5月1600 1500 93.8% 1400 87.5% 1600 -200 ……………………3. 使用说明用户只需要按照自己的需求填入表格模板中的数据即可。
具体步骤如下:1.将时间段填写在“时间段”一栏中;2.将相应时间段的理论产能填写在“理论产能”一栏中;3.将相应时间段的实际产能填写在“实际产能”一栏中;4.根据实际情况计算并填写相应时间段的产能利用率、实际产出量、产能率、市场需求量和产能缺口。
4. 结论通过使用本表格模板进行产能分析,用户可以更好地了解企业在特定时间段内的产能状况,并根据产能指标进行相应的调整和决策。
产能的计算方式

产能的计算方式
产能的计算方式通常是根据一定时间内生产的产品数量来计算。
具体的计算方法会因为产品类型、工艺流程和生产车间的不同而有所差异,但是一般来说可以按照以下公式计算:
产能= 时间内生产的产品数量/ 时间
其中,产能通常以每小时、每天或每月为单位进行计算。
例如,如果某个工厂在一天内生产了1200件产品,则其产能为:
产能= 1200 / 24 = 50件/小时
需要注意的是,这个计算方式仅适用于生产同一种产品的情况。
如果同时生产多种产品,需要对每种产品的产能进行单独计算。
此外,实际的产能还会受到诸如机器故障、人员调整等因素的影响,因此需要根据实际情况进行修正。
机械行业标准工时及产能计算表
248.3 #DIV/0!
PCS/H PCS/H
备注
表
测量日 期 2017/3/24 23:52 测量人 员 David 标准工 平衡工 目前工 建议设 宽放系 时 建议人 时 宽放率 装夹具 备数 数 (sec/p 数 (sec/ (台) (台) cs) pcs) 1 1 1 1 1 1 1 1 1 1 1 1 1% 1% 1% 1% 1% 1% 1% 1% 1% 1% 1% 1% 1.0% 7.总人数﹕
0
12
9.生产每K需求 小时: 10.生产治具套 数:
T:代表"夹具/机器"
0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0%
1 1 1 1 1 1 1 1 1 1 1 1
1.92 1.19 1.09 3.72 0.72 0.19 2.72 -
21.4 24 21.8 21 13.3 15.1 13.9 13.8 27.9 24.8 24.4 19.2
制程 性能 87% 4% 84% 81% 87%
平均操 生产数 作时间 量 (sec/ (set/ 次) 次) 24.40 7.40 6.50 4.50 2.50 13.50 21.90 14.40 23.20 8.20 1.10 14.50 142.10
标准工时统计表
单元 装配 品名 每次操作时间(s) 工序 工序名称 工序名称1 工序名称2 工序名称3 工序名称4 工序名称5 工序名称6 工序名称7 工序名称8 工序名称9 工序名称10 工序名称11 工序名称12 1 2 3 4 5 偏离比 标准差 率
3.09 0.91 0.51 0.26 0.37
8.每班日产能﹕
24.5 7.5 6.6 4.5 2.5 13.6 22.1 14.5 23.4 8.3 1.1 14.6 ###### 12 人 1.902 K 0 -
标准工时产能表
标准工时表依据公司近期内实际生产和目标,制定如下标准:补充说明:一﹑优化生产线1.降低生产成本:包括人工成本﹑管理成本及物料搬运成本等﹐并且由于产量之提高﹐使分摊之各项间接费用也随之降低﹒2.提高工作效率:由于各站工作之固定化﹐不必要之寻找﹑思考等心力工作大幅减少﹐使工作效率提高﹒3.简化管理工作:包括人员训练﹑工作督导﹑产量计算﹑品质追踪等等管理工作都能简化.4.减少物料搬运:由于生产线之制造流程和搬运路径相同﹐并且常使用定路径之搬运设备(例如输送带﹑定轨式吊车﹑台车﹑吊蓝)搬运﹐因此物料搬运量减少﹒5.能满足大量生产之需要:在各种复杂性产品之生产技术中以生产线技术之大量生产投资及单位生产成本最低﹒除衣衫五项以外,采用生产线还可以节省厂房面积﹐减少半成品中间库存﹐并且还可以使员工容易产生认同感和归属感之优点﹒二、生产线有关名词之解说﹕生产线有关名词极多﹐以下仅选择较常用的名词说明﹕1、工作站(WORK STATION)﹕又称作业站﹐是在生产线上执行一项工作或一组工作之工作单位,生产线系由若干工作站所组成﹐在工作站上执行工作之人员称为工作员﹐作业员或操作员,每作业站之作业人员通常为一人和一组作业员﹐视实际需要调派﹐生产线上所含工作站之数目以K代表﹒2、单元(WORK ELEMENT OR WORK UNIT)﹕生产线上每一工作站通常都包括若干工作项目,每一工作项目称为一个工作单元﹒一般而言公共单元之划分以能够独立成一工作为原则.常用之代号U或E﹐第I个工作单元称为Ui或Ei,大的工作单元有部分可划分为较小工作单元﹐部分则较困难﹒3、作单元时间(performance time):每一工作单元执行一件工作所需之时间称为工作单元时间﹐常用代号为ti.工作单元时间一般受制造程序之影响﹐当程序之安排足以影响该工作单元之执行时﹐工作时间将增加﹒4、作业站时间(station time): 指每一工作生产一件产品所需要之时间而言,亦即一工作站处理所含工作单元所需时间之总和﹐使用之代号为T﹒5、周期时间(cycle time):生产线生产一件产品所需之时间,亦即两产品进入(或离开)生产线之间隔时间﹐常用代号C﹒生产线周期通常等于生产线上最长作业站时间﹐亦即:C=Tmax.6、线长(line length):指生产线之长度而言﹐单位为呎或米﹐采用之代号为L.7、线速(line speed):产品在生产线上移动之速度,单位为每分钟若干米或若干呎﹒通用代号为S﹒8、在线制品:在生产线上流通之产品﹐以N代表﹒在线制品通常均较工作站数为多﹐即N大于K﹒9、呆滞在线制品:生产线上之在线制品理论上只有K件(即每一工位只有一件)﹐但实际作业上往往大于K.大于之理由有以下几个﹕(1)在生产线上往往有复合作业站存在﹐若一复合作业站拥有五个工作单元﹐则在生产作业中可能同时拥有五个在线制品﹒(2)有空白作业站存在,在生产线中若输送带过长或作业站过少时﹐生产线上会发生闲置之在线制品.(3)生产线上制品之输送以批次搬运(以集中搬运方式搬运)时﹐在线制品将大于生产线之站数,在线制品大于作业站部分称为呆滞在线制品﹐以I为代号﹒10、在线时间:任何一产品自进入至离开生产线所花之时间﹒若欲求平均在线时间则尚需视批次(lot)之多寡而定﹒生产线上线速﹑线长﹑在线制品﹑在线时间之相关性如下﹕(1)线速=线长/(在线制品*周期)即S=L/CN(2)线长=周期*在线制品*线速即L=CNS(3)周期=线长/(在线制品*线速)即C=L/NS(4)在线制品=线长/(线速*周期)即N=L/CS=I+K=在线呆滞制品+作业站数(5)在线时间=(在线存货+在线制品)/线速=(B+K+I)/S11、作业顺序圈(Procedure diagram):制品制造程序表示法之一种﹐与一般制程分析圈相似﹒(1) (2) (3)(0) (4) (6) (7) (9) (10)(12) (11) (13) (14) (15) (16)(8)12、瓶颈(Bottleneck)﹕在生产线中最慢之工作站﹐亦即是生产联机操作粘时间最长之作业粘﹐称为生产线之瓶颈﹒瓶颈在一般生产线中几乎永远存在﹐消除一个瓶颈又产生另一个瓶颈﹐而瓶颈之宽窄决定生产线之产量及效率﹒13、闲置时间(idle time):任一工作站执行一工作(即生产一件产品)所浪费的时间﹒闲置时间常用代号为D﹒限制时间等于生产线周期减去各作业粘之站时间﹐即D=C-T ﹒14、平衡(Balance)﹕生产线各工作站工作速度相近情形﹐称为生产线平衡﹐或指生产线达到所需生产速度而言﹒理论上﹐完全之平衡绝对无法存在﹐因此通常所谓平衡多指合乎需要之生产速度﹐或合乎需要之生产效率而言﹒研究﹑分析或处理生产线平衡之工作称为生产线平衡作业﹒15、平衡闲置时间(balance delay)﹕在生产线平衡状况下各站闲置时间常用代号BD.平衡闲置时间与总生产时间之比率称为平衡闲置时间率﹐常用代号为d﹒计算公式如下﹕BD=KC-ΣtiD=TBD/K.C=(KC-Σti)/(K.C)16、平衡系数(smoothness index):表示平衡状况之系数﹐亦即各作业粘时间之标准差﹐但一般标准差之计算方法是以平均值为基础﹐平衡系数之计算则以工作站时间之最大值(即生产线周期)为基础﹒计算公式如下﹕Σ(C-Ti)2S.I.=K三、生产线之设计与建立1﹑生产过程之考虑﹕以生产线制造的产品﹐其制造过程基本上是属于流程型工厂)FLOW SHOP)之生产类型﹒这种生产过程我们可以再加以细分成下列三种﹕(1)线型过程﹕这是比较简单的产品制造过程﹐较常见于制造型生产线﹐这种生产过程中没有分支﹐也没有中间投入之物料零件(如图2-1A)﹒(2)构型生产过程﹕这种过程最为常见﹐一般装配性发品之制造都可以属于这一种(如图2-1B)﹒(3)网络型生产过程﹕生产过程为网络型﹐见于较复杂产品之制造(如图2-1C)﹒直线型生产过程1 2 3 4 11 13 16 17 5 6 7 9一般生产线之设计及平衡编排﹕2﹑一般型生产线设计之参考原则﹕生产线设计以能增加生产产量,提高机器使用率,简化管理﹐工作降低生产成本为目的﹐因此在设计工作中应循下列原则﹕(1)可能减少产品在线上之移动距离﹒(2)持产品在生产线上稳定之流通﹒(3)个作业站工作分配合理﹐尽可能做到责任分明﹑工作分配平均之程度﹒(4)尽可能一条生产线生产一种产品或一个产品系统﹒(5)各站各工作单元之作业顺序尽可能固定﹒(6)线上产品愈少愈佳﹐产品在线上时间愈短愈好﹐必要时可使用支线﹒(7)各站之作业时间愈接近愈好﹐并尽可能使各作业站是工作接近同步﹒(8)生产线调整弹性良好﹒四﹑生产线改善技术﹕1.产品布置平衡的先决条件﹕在研讨产品布置的平衡时﹐必须先研究下列三个先决条件﹕(1)测定标准工时﹒各操作应先将方法标准化,然后利用各种测时的技术,订出各操作的标准工时﹐作为计算平衡时的依据﹒(2)决定不平衡率﹒虽然目的是在求其平衡,然而欲使不平衡率达0%,事实上是不可能的﹐但如大于30%-40%,则时间的损失亦甚为惊人,故通常应订出一允许不平衡率,作为调整平衡时的参考﹒一般求不平衡的公式为﹕不平衡率=(3)管理者的观念﹒有人重视控制产品周期时间于某一定值,如此当可稳定一天的产量,但也有人注意控制作业人数于某一定数,如此则分派人员时必须尽量能获得最小的周期时间,亦即能有较多的产出﹒2.生产线布置平衡常用的方法﹒生产线布置的平衡,并无任何公式能计算设备特殊的平衡,可是工作的经验,以及工作情形的分析常是最好的求平衡的方法﹐至于一般的求平衡的方法约有下列几种﹕(1)改善工作方法﹕对各费时较多的工作站,利用改善工作方法的技巧改善其工作方法,并设计夹具与改良工具﹐以缩短其所需时间﹒(2)调整工作﹕将整个程序内的各操作重予组合﹐以求其平衡﹒(3)需时间较长者分割﹕凡工作站需时较长者,分由两台或两台以上的机器或人员去作,以求各工作站间时间的平衡﹒(4)最小公倍数法﹕求各工作站所需时间的最小公倍数,为调整机器设备或人员的根据,此法常须增添机器设备与人员﹐且增加其产量﹐故须视资金及市场状况才能决定﹒(5)将若干需时较少者合并﹕将需时较少的若干工作站合并,不但可获得较佳的平衡,同时亦可获得较少工作人员的结果﹒(6)工作人员的选择﹕选用效率特优人员担任工作较多需时较多工作站的工作,效率较差人员担任工作较少工作站的工作﹒(7)增加其它零碎工作﹕如对工作较少的工作站,确无其它方法平衡时,则可增加其它零碎工作,一面操作人员发生等待﹒(8)设置替班人员﹕最好能设置副线长或线长助理等替班人员,平时可协助线长担任线上工作的督导并可担任领料发料等供应工作,遇有人员缺勤时可临时替补,以免影响整个线上平衡.通常因无替班人员的设置,常将缺勤人员的工作,分配其前后工作点担任,如此﹐则势必将影响整个线上的平衡及产出﹒3、生产线编成效率改善例举:假设某一生产线之各工作站之作业顺序及发生工时如下:13+4+4+7+7+8+9+58个人每人的工作时间;a)此共8工作站8人的分业作业生产方式,暂存与特料随之发生相当多,Line编成效率非常坏.一般Line编成效率或不平衡率,如前述之计算公式:(8*13)-(13+4+4+7+7+8+9+5) 104-57Line不平衡率= = *100﹪8*13 104=45.2%(2)若将上叙之各工程加以分配,使人员之负荷增加,则Line之可能组合有下列几种情况,而平衡率之变化也因此产生差异:请试算当中上个工作站分割时,则其Line编成效率为何?(3)由上叙一中,假设1人1日每日实际作业时间为7HR/日则1人1日之生产量与Line 之总生产量之变化如下: (表二)●由上叙二中,2人编成之总生产量为8人编成之总生产量之868÷1936=44.8%●由表二中,若2人编成之Line以4条Line生产即8人生产再与8人编成之Line比较: (868×4)÷1936=3472÷1936=179%即产量可UP179%(4)由表一与表二中可发现:○1Line之编成效率与Line之Neckpoint(瓶颈)有关○2产量之多寡与人员之编成有关○3要提高Line之效率,必须使Line Balance○4要提高总产量,则以效率高之组合来编成○5Line之编成,必须以产量为基准,求出时间标尺实际作时间7×60×60时间标尺===13sec产量193813+4+4+7+7+8+9+5 57人员数===4.4人13 1314也即以5人编成Line较合理,较具弹性,四、合理化重点改善:(1)由Line编成效率之流程图中,显而易见此工作站系整个Line瓶颈(Neckpoint)若将A工作站加以作业改善或设备性能使之降为9sec,则整个Line之效率变化为:(与8人之改善前比较)9+4+4+7+7+8+9+5○1Line效率==73.6%9×8比较:来54.8% 73.6% UP 18.8%○2产量:7×60×60÷9=2800台/日比较:2800-1936=864台/日UP 864台/日。
啤酒生产线最大产能计算表
啤酒生产线最大产能计算表【原创版】目录1.啤酒生产线产能计算的重要性2.啤酒生产线产能计算的方法3.啤酒生产线最大产能的计算示例4.啤酒生产线最大产能的实际应用正文1.啤酒生产线产能计算的重要性在啤酒生产行业中,产能计算是一项关键的任务。
通过计算啤酒生产线的最大产能,企业可以更好地规划生产计划、合理分配资源,从而实现生产效率的最大化。
同时,了解生产线的最大产能也有助于企业在面临生产高峰期时,及时调整生产策略,确保产品供应的稳定。
2.啤酒生产线产能计算的方法计算啤酒生产线产能通常采用以下公式:产能 = (生产线数量×每条生产线每小时产量×工作时间) ÷瓶装规格其中,生产线数量表示生产线的数量;每条生产线每小时产量表示每条生产线每小时能够生产的啤酒数量;工作时间表示生产线每天工作的小时数;瓶装规格表示啤酒的瓶装容量。
3.啤酒生产线最大产能的计算示例假设某啤酒企业有 3 条生产线,每条生产线每小时能生产 3000 瓶啤酒,工作时间为 24 小时,瓶装规格为 500 毫升。
那么,该企业的最大产能为:产能 = (3 × 3000 × 24) ÷ 0.5 = 144000 瓶因此,该啤酒企业的最大产能为 144000 瓶。
4.啤酒生产线最大产能的实际应用在实际生产过程中,企业需要根据市场需求、生产成本等因素,制定合适的生产计划。
了解生产线的最大产能,可以帮助企业合理安排生产任务,避免生产过剩或产能不足的情况。
此外,在面临生产高峰期时,企业可以通过调整生产线的运行时间、增加生产线数量等措施,提高生产效率,确保市场供应稳定。
标准工时及产能计算表
班次:
产线:
产品型号:
日期:
目标效率:
90%
人均产能(pcs/hr):
7
平均工时(s):
15
不平衡损失(sec):
336
目标良率:
85%
工序最小工时(s):
10
瓶颈工时(s):
37
产线平衡率:
30%
工序(N o.)
作业内容
实测作业时间(sec/pc)
平均工时 宽放率
标准工时 人力配置 工位平衡时间 最大产能(p
15
9
尺寸检验+边缘检验
10
11
9
9
9
10
10
1.0
11
2
5
10
鐳刻
10
10
10
10 10
10
10
1.1
12
1
12
11
涂黑
10
9
10
9
10
10
10
1.1
12
1
12
12
背贴
25
22
24
23 24
24
10
1.1
29
3
10
13
成检
30
33
29
26 35
31
10
1.1
37
3
12
直接人力 (人)
班长
间接人力(人) 包装
和;8.各工序最高允许工时=标准产能/直接人力。最大产能=单位标准时间/瓶颈工序标准时间
整修
工作时间 (Hrs)
节拍
标准时间
预定效率 直通率 标准产能