
控制图24.pdf
控制图
探究工作过程的变差
什么是控制图
控制图是通过分析某一工作过程的变差及其来源,判断此过程是否处于稳定状态,从而控制并改进某一时期工作表现的一种图形工具。
控制图的作用
➢集中探询工作过程变差和变差来源;
➢持续控制工作过程的质量;
➢为过程质量改进提供依据。
怎么做
1.选择工作过程
控制图以前只应用于生产项目,用来控制产品的质量;在也用于研发项目、投资项目和服务项目等。
2.确定样本调查范围、规模、频率和方法
A 选择样本时要综合考虑信息收集规模、时间和成本,一般需要收集25组左右数据。
具体可参考下面的树形图;
B 尽可能获得同质本样,如同一批产品、同类工人等;
C 样本调查的频率由能从数据中辨别出数据分布模式来确定。
可以是每班次、每天、每月或每年调查一次;
D 样本必须随机抽取,抽样过程应按照工作的真实程序进行。
3.收集数据
提示:
按照工作过程真实进展收集样本数据,以出现的任何异常情况都要如实记录。
可使用检查表作为收集数据的工具。
4.选择控制图类型
参照下面的树状图选择需要的控制图:
见下页
控制图—图1
5.计算“中心线”和控制极限
A 如果是计量值,使用计量值表的“中心线”和“控制极限”公式;
B 如果是计数值,使用计数值表的“中心线”和“控制极限”公式;
C 如果是计量值控制图的下限(LCL)是负数,直接将它写为0;
D 计数值表中的常数请查询常数表。
计量值表图详见书第149页。
(表一、表二)
6.绘制控制图
A 画出工作过程平均数,用实线“-”表示。
B 画出控制上限和控制下限,用虚线“------”表示。
C 对于计量值控制图,只画一个图,如控制图—图2的P图。
D 对于计数值控制衅,要画两个图――在上图中标出每个分组的均值或个体单位;在下图中标出每一分组的极差或标准差,如控制图-图3,4。
控制图3,4本档不能完成,请参照书第155页
7.解释控制图
A如果所有的数据点都处于控制极限范围之内,而且随机分散在均值线的周围,那么工作过程处于控制状态,没有受到特殊原因的影响。
数据点在控制极限内的波动是由工作过程本身造成的,属于正常范畴;
B如果数据点在控制极限外或在控制极限内出现连续的模式,如有3-5个连续点接近控制上下限;5-6个连续点形成连续上升的趋势;10个以上连续点在中心线附近上下波动等,表明工作过程受到特殊原因的影响,如人为的差错、意外事件等。
制作控制图的目的就是要调查清楚这些特殊原因,使工作过程重新处于控制状态;
C计量值控制图只有一个图,表明样本间的差异;计数值控制图有两个图,上图表示分组之间的差异,下图表示分组内部的差异。
提示:
“工作处于控制状态”只表明工作过程进展平稳,并不代表产品或服务满足了客户需求。
控制极限不同于目标规范,目标客户需求有关,而控制极限是由工作过程的内在变差决定的。
8.调查失控的原因
例:调查某日某麦当劳连锁店销售量突然下降(处于控制极限外)的原因:
√不同的人在经营时是否经营业绩具有很大差异?
工作过程是否受温度、温度、阳光等外环境影响?
外环境是否出现过重大的变化?
√是否有未经培训人员参与了工作过程?
√工作过程在输入原料或信息时是否发生过变化?
√工作人员疲劳及其情绪波动是否会影响工作过程?
工作方法和程序是否发生过变化?
项目小组应该将“√”的回答当作造成工作过程失控的潜在原因进行调查。
控制图

15
1、Xbar-R控制图的应用步骤
1.选择需控制的产品质量特征值 2.确定抽样方案 3.搜集数据 4.确定中心线和上下控制限 5.绘制 X 和R控制图 6.描点,必要时重新计算中心线和上下控制限
16
8
2009-6-11
步骤1
选择需控制的产品质量特征值
•所控制的产品质量特征值为计量值 •所控制的产品质量特征值为关键质量特征 •若关键质量特征不可测量,采用其它代用 质量特征进行控制时,一定要确认代用质 量特征与关键质量特征密切相关 •测量系统精度应能达到要求
= ______ = =
求总平均 X =
∑X
K
=
X 图的控制限 = X + A 2 R = 15.94 ______ = X - A2 R = A 2 R = 0.577 _____
UCL LCL
X X
15.94 _______
2.695 18.63 ______ 13.25 ______
27
步骤5 绘制
17
步骤2
确定抽样方案
(1)确定样本含量n 采用 X - R 控制图,样本含量一般取n=5 (2)确定抽样方式 —定期法 —即时法 一般采用即时法 (3)确定抽样间隔期 确定抽样间隔期应考虑的因素
18
9
2009-6-11
—工序稳定性 —抽样时间及成本因素 —工序能力指数 —工序调整周期 一般在两次相邻的工序调整之间要抽取20—24个 样本
Xbar & R
Xbar & S
np-chart p-chart h t
p-chart
c-chart
u-chart
其它一些特殊控制图
z z z
控制图ppt课件
生产运营部
1
主要内容
• 一、引言 • 二、什么是控制图? • 三、控制图的分类 • 四、控制图的判稳、判异 • 五、控制图的应用 • 六、控制图的制作示例
2
一、引言
• 背景:
药品质量源于设计,是生产出来的,不是 检验出来的。
法规提出需求,6sigma精益生产管理提出
方法。 生产过程控 制
时需保持原有状态。 ③确认:确认某一过程的改进效果,是
否得到改进,是否需要改进。
9
二、什么是控制图?
• 2.5控制图的作用
控制图主要是以预防为主,把影响产品质量的诸因素消灭 在萌芽状态,以保证质量、降低成本、提高生产效率、提 高经济效益的目的。具体作用如下:
能及时发现生产过程中的一场现象和缓慢变异,能预防不合格品 发生,从而降低生产费用和提高生产效率; 能有效分析和判断生产过程工序质量的稳定性; 可查明设备和工艺手段的实际精度,以便做出正确的技术决定; 为真正的制定工序目标和规格界限,特别是对配合零部件的最优 化确立了可靠的基础;
• 5.2如何选择控制图?
28
五、控制图的应用
• 5.3控制图制作步骤一般为: ①按规定的抽样间隔和样本大小抽取样
本,收集数据; ②测量样本的质量特性值,计算其统计
量数值; ③在控制图上描点; ④控制图修正; ⑤判断生产过程。
29
五、控制图的应用
使工序的成本和质量成为可预测的。
10
三、控制图的分类
• Content
s
01 按数值质量特性分类
02
按控制图用途分 类
11
三、控制图的分类
• 3.1按数值质量特性分类: • 计量型控制图: 指产品需实际量测而取得的连续性实际值,并 对其做数理分析,以说明该产品在此量测特性 的品质状况的方法。 • 计数值控制图: 它是以计件产品的不良件数或点数的表示方 法,数据在理论上有不连续的特性,故称为离型 变量。
控制图
(二)
按控制图的用途分类
(1)分析用控制图 用于分析生产过程是否处于统计控制状态。统计控制状态是指生 产过程中只有偶因产生的变异的状态。 (2)控制用用控制图 由分析控制图转化而成,用于对生产过程进行监控。
三、 控制图的判断规则
(一)分析用控制图判断规则
分析用控制图上的点子同时满足下面两条规则,则可认为生产过程处于 稳态。
第五节 控制图
控制图原理 控制图的种类 控制图的判断规则 常规控制图
一 、控制图原理
(一)控制图的概念与基本格式
1.概念 是根据统计学原理对过程质量
特性值进行适时控制所设计的一种图。
2
.基本格式
Control Chart: 活塞环直径
74.038101
UCL
74.019642
CL
活塞环直径
74.001183
注:·横坐标表示样本序号,纵坐标表示产品质量特性。
·图上有三条平行线:实线CL(中心线)、虚线UCL(上 控制线)和虚线LCL(下控制线)。
· 世界上第一张控制图是美国休哈特在1924年5月6日 绘制的不合格品率控制图。 ·过程控制标准表(P75).
质量特征值
73.982723
UC L = 74.0276 A v erage = 74.0012
若质量特征值 X ~ N (, 2 ), 则有
(3)小概率原理 即认为小概率事件一般是不会发生的。 (4)反证法思想 一旦小概率事件发生,则怀疑原生产过 程失控,因从5M1E查找原因
(四)两类错误
· 虚发警报(第一类错误); · 漏发警报(第二类错误)。
二、 控制图的种类 (一) 按产品的质量特性分类
连续14点中至少有12点在中心线同一侧;
Control Chart(控制图)

~ X 图 用
M3A2 1.880 1.187 0.796 0.691 0.549 0.509 0.432 0.412 0.363
控制图的类型
按用途划分
分析用控制图。用间隔取样的方法获得数据。依据 分析用控制图 收集的数据计算控制线、作出控制图 ,并将数据在 控制图上打点,以分析工序是否处于稳定状态,若 发现异常,寻找原因,采取措施,使工序处于稳定 状态;若工序稳定,则进入正常工序控制。 控制用控制图。当判断工序处于稳定状态后,用于 控制用控制图 控制工序用的控制图。操作工人按规定的取样方式 获得数据,通过打点观察,控制异常因素的出现。
控制界限的确定原理—3 控制界限的确定原理 3σ原理
确定方法 休哈特控制图控制界限是以3σ原理确定的。即以质 量特性统计量的均值作为控制中线CL; 在距均值 ±3σ处作控制上、下线。由3σ原理确定的控制图可 以在最经济的条件下达到保证 生产过程稳定的目的。
3σ原理 原理
设工序处于正常状态时,质量特性总体的均值为0, 标准偏差 为σ,设三条控制线的位置分别为CL= 0 、 UCL= 0 +kσ,LCL= 0 -kσ。
p= pn n pn =
∑(p )
i =1
k
n i
P图 C图
计算各组不合格品率pi 计算各样本的平均缺陷数 c
pi =
( pn )i
k
c=
U图 计算各样本的单位缺陷数ui
∑c
i =1
k
ni
i
c ui = i ni
k
绘制程序
作分析用控制图并判断工序是否处于稳定状态
在坐标图上画出三条控制线,控制中线一般以细实 线表示,控制上下线以虚线表示。 将预备数据各样本的参数值在控制图中打点。 根据本节介绍的控制图的判断规则判断工序状态是 否稳定,若判断工序状态不稳定,应查明原因,消 除不稳定因素,重新收集预备数据,直至得 到稳定 状态下分析用控制图;若判断工序处于稳定状态, 继续以下程序。
控制图
与均值-极差控制图类似,这种控制图也是用于观察连续数据的均值和变异性(标准差) 的变化情况。如果点子在控制限内随机分布,且无异常点,说明过程处于控制状态;如果 点子超出控制限或出现异常点,说明过程可能失控。
3. 单值-移动极差控制图
这种控制图用于观察单个数据值和连续数据的变化情况。如果点子在控制限内随机分布, 且无异常点,说明过程处于控制状态;如果点子超出控制限或出现异常点,说明过程可能 失控。
4. 观察控制图
观察控制图上的点 子分布情况,判断 过程是否处于控制 状态。
5. 采取行动
如果发现异常点或 过程失控,采取适 当的措施解决问题 并防止问题再次发 生。
控制图的局限性
1. 数据必须是连续的
控制图只能用于观察连续的数据,对于离散的数据或非连续的数 据,需要采用其他方法进行分析。
2. 需要足够的样本数量
控制图原理
控制图基于中心极限定理和概率统计原理。中心极限定理表明,当样本量足够大时,任何随机变量的 取值都会围绕一个中心值波动,且这个波动是有限的。因此,我们可以通过控制图的上下限来判断过 程是否处于控制状态。
控制图的原理是通过对过程进行多次抽样,计算统计量(如均值、中位数、极差等),并将这些统计 量绘制在图上。通过观察图的走势,我们可以判断过程是否受控,并发现异常情况。如果过程受控, 则说明过程的质量稳定;如果过程失控,则说明过程的质量存在问题。
平均数与标准差控制图
总结词
平均数与标准差控制图是一种常用的统计 控制图,用于监控一组数据的平均值和标 准差。
VS
详细描述
平均数与标准差控制图由两个图表组成: 一个图表显示平均数,另一个图表显示标 准差。这种控制图适用于需要了解数据分 布情况的应用场景,如科学研究、质量控 制和金融分析等。
控制图的基本特性与原理
第七章控制图95第七章控制图一.前言:为使现场的质量状况达成目标,均须加以管理。
我们所说的“管理”作业,一般均用侦测产品的质量特性来判断“管理”作业是否正常。
而质量特性会随着时间产生显著高低的变化;那么到底高到何种程度或低至何种状态才算我们所说的异常?故设定一合理的高低界限,作为我们分析现场制程状况是否在“管理”状态,即为控制图的基本根源。
控制图是于1924年由美国品管大师修哈特(W.A.Shewhart)博士所发明。
而主要定义即是[一种以实际产品质量特性与依过去经验所研判的过程能力的控制界限比较,而以时间顺序表示出来的图形]。
二.控制图的基本特性:一般控制图纵轴均设定为产品的质量特性,而以过程变化的数据为刻度;横轴则为检测产品的群体代码或编号或年月日等,以时间别或制造先后别,依顺序点绘在图上。
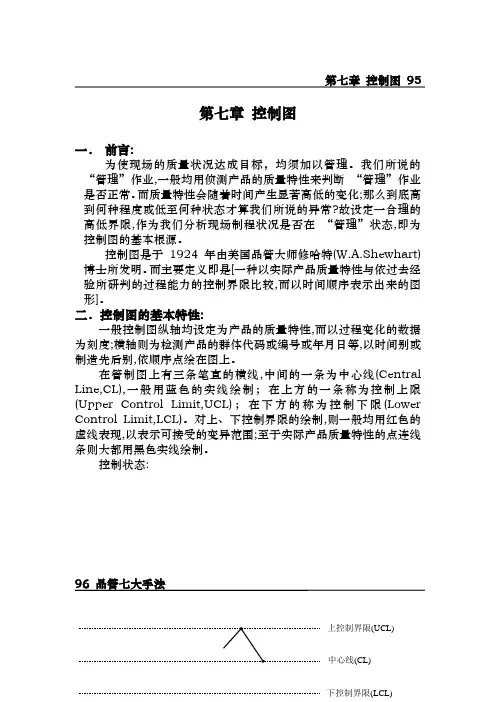
在管制图上有三条笔直的横线,中间的一条为中心线(Central Line,CL),一般用蓝色的实线绘制;在上方的一条称为控制上限(Upper Control Limit,UCL);在下方的称为控制下限(Lower Control Limit,LCL)。
对上、下控制界限的绘制,则一般均用红色的虚线表现,以表示可接受的变异范围;至于实际产品质量特性的点连线条则大都用黑色实线绘制。
控制状态:96 品管七大手法上控制界限(UCL)中心线(CL)下控制界限(LCL)三.控制图的原理:1.质量变异的形成原因:一般在制造的过程中,无论是多么精密的设备、环境,它的质量特性一定都会有变动,绝对无法做出完全一样的产品;而引起变动的原因可分为两种:一种为偶然(机遇)原因;一种为异常(非机遇)原因。
(1)偶然(机遇)原因(Chance causes):不可避免的原因、非人为的原因、共同性原因、一般性原因,是属于控制状态的变异。
(2)异常(非机遇)原因(Assignable causes):可避免的原因、人为的原因、特殊性原因、局部性原因等,不可让其存在,必须追查原因,采取必要的行动,使过程恢复正常控制状态,否则会造成很大的损失。
qc七大手法之控制图(中英文版)(pdf 149页)
of chቤተ መጻሕፍቲ ባይዱnce.
F. L. CHEN, NTHU
PREVENTION COSTS
Quality planning and engineering New products review Product/process design Process control Training Quality data acquisition and analysis Burn-in
Scrap Rework Retest Failure analysis Downtime Yield losses Downgrading/offspecing
EXTERNAL FAILURE COSTS
Complaint adjustment Returned product/material Warranty charges Liability costs Indirect costs
F. L. CHEN, NTHU
Motorola Six-Sigma Concept
Spec. Limit ±1 Sigma ±2 Sigma ±3 Sigma ±4 Sigma ±5 Sigma ±6 Sigma
Percent inside Specs 30.23 69.13 93.32 99.3790 99.97670 99.999660
LCL
=
R
− 3σˆR
=
R − 3d3
R d2
=
D3R
F. L. CHEN, NTHU
X −R
X-bar Control Chart
控制图(control charts)
控制图(control charts)又名:统计过程控制( statistical process control)方法演变:EQ \o(\s\up5(-),\s\do2(x))计量值控制图:⎺X-R控制图(又名均值极差控制图),⎺X-s控制图,单值控制图(又名X 控制图,X-R控制图,IX-MR控制图,XmR控制图,移动极差控制图),移动均值-移动极差控制图(又名MA-MR控制图),目标偏差控制图(又名差异控制图、偏差控制图、名义值偏差控制图),CUSUM(又名累计和控制图),EWMA(又名指数加权移动平均控制图),多元控制图(又名Hotelling T2控制图)。
计数值控制图:p控制图(又名不良品率控制图),np控制图,c控制图(又名缺陷数控制图),u控制图。
两种数据都适用的控制图:短期过程控制图(又名稳定控制图或者Z控制图),组控制图(又名多属性值控制图)。
概述控制图是一种对过程变异进行分析和控制的图形工具。
数据按时间顺序绘制在图上,控制图一般有一条代表均值的中心线,一条上控制限位于中心线上方,一条下控制限位于中心线下方,这些线是根据过程数据确定的。
通过当前数据和由历史数据计算所得的控制限的比较,我们可以判定当前过程变异是稳定的(受控制)还是不稳定的(不受控制,受到某个特定因素的干扰)。
控制图分为很多种,不同的过程、不同的数据,我们采用不同的控制图。
计量值数据的控制图经常是成对应用,其中常绘制在上方的一张控制图监测均值,或者说过程数据的分布中心,而绘制在下方的一张控制图监测极差,或者说分布的波动程度。
如果借助于练习打靶的例子来说明,那么均值就是靶子上射击集中的地方,极差是射击点的离散程度。
计量值数据要成对使用控制图,计数值数据则通常只使用一张控制图就足够了。
适用场合·当你希望控制当前过程,问题出现时能察觉并能对其采取补救措施时;·当你希望对过程输出的变化范围进行预测时:·当你判断一个过程是否稳定(处于统计受控状态)时;·当你分析过程变异来源是随机性(偶然事件)还是非随机性(过程本身固有)时;·当你决定怎样完成一个质量改进项目时——防止特殊问题的出现,或对过程进行基础性的改变。
02_控制图
当各
ni
ni 相同时,有 相同时,
n =n
U图变成为: 图变成为: 图变成为
CLu = u UCLu = u + 3 u / n LCLu = u − 3 u / n
2011-1-18 中级控制图 32
八种判异准则仅用于均值图与单值图
2011-1-18
中级控制图
33
控制图是假设检验在图上的作业。 控制图是假设检验在图上的作业。 极差图中A2变小 例、将控制图改为控制图(在均值 极差图中 变小, 将控制图改为控制图(在均值-极差图中 变小, 上下控制限的间距变窄),使用的判异准则为, ),使用的判异准则为 上下控制限的间距变窄),使用的判异准则为,点 子高于上界或低于下界,判断过程出现异常, 子高于上界或低于下界,判断过程出现异常,这将 使( B )。 β A、α 减小, β 增大; B、α 增大, 减小; 、 减小, 增大; 、 增大, 减小; C、α增大, β 增大; D、 α 减小,β 减小 、 增大, 增大; 、 减小,
UCLX = X + A3 s CLX = X LCLX = X − A3 s
2011-1-18
中级控制图
8
均值图
UCLX = X + A3 s = 163.292 + 1.427 × 5.370 ≈ 170.955 CLX = X = 163.392 LCLX = X − A3 s = 163.292 − 1.427 × 5.370 ≈ 155.629
1 n = m
m
∑n
i =1
i
UCLp = p + 3 CLp = p LCLp = p − 3
2011-1-18
控制图
43 40
39 39 40
41 38
39 36 43
43 42
43 40 42
样本組 22
X1 39
X2 39
X3 39
X4 40
X5 45
23
24 25
31
40 46
33
40 44
35
40 41
39
41 41
35
42 39
样本組
1
2
3
4
5
6
7
8
各组平均数
40.4
39.8
41
40.4
41.2
41.2
第三节 常规控制图的分类
数据 名稱 均值-极差控制图 均值-标准差控制图 计量值 中位数-极差控制图 控制名称 X—R控制图 X —S控制图 Me—R控制图
单值-移动极差控制图
X—Re控制图
第三节 常规控制图的分类
数据 名稱 不合格品率控制图 计件值 不合格品数控制图 控制名称 p控制图 np控制图
41.2 39.6
极差
样本组 各组平均数
5
10 39
3
11 41
4
12 40.6
3
13 38.8
4
14 37.4
2
15 41.2
6
16
8
17
45.6 40.6
极差
5
5
5
5
4
9
5
7
样本组
18
19
20
21
22
23
24
25
各组平均数
39.2
39.6
40.4
40.4