
数控木工铣床的运动分配和加工中心简介
数控铣床及加工中心基本工作原理

为坐标系的原点,建立一个新的坐标系,这个新的坐标系就是工作坐标系 (编程坐标系)。 编程原点选择原则: 原则1:编程原点应尽量选择在零件的设计基准或工艺基准上。 原则2:尽量选择便于对刀的位置。
工作坐标系的设定: 方法一 :在机床坐标系中直接设定加工原点。 编程原点设置在工件轴心线与工件底端面的交点上。 方法二:通过刀具起始点来设定加工坐标系。 加工坐标系的原点可设定在相对于刀具起始点的某一符合加工要求的空
上的成形运动和辅助运动,必须先确定机床上运动的位移和运动的方向, 这就需要通过坐标系来实现,这个坐标系被称之为机床坐标系。
在铣床上,有机床的纵向运动、横向运动以及垂向运动。在数控加工中就应该用
机床坐标系来描述。
标准机床坐标系中X、Y、Z坐标轴的相互关系用右手笛卡尔直角坐标系决定: (1)伸出右手的大拇指、食指和中指,并互为90°。则大拇指代表X坐标,食指代 表Y坐标,中指代表Z坐标。 (2)大拇指的指向为X坐标的正方向,食指的指向为Y坐标的正方向,中指的指向 为Z坐标的正方向。 (3)围绕X、Y、Z坐标旋转的旋转坐标分别用A、B、C表示,根据右手螺旋定则, 大拇指的指向为X、Y、Z坐标中任意轴的正向,则其余四指的旋转方向即为旋转坐 标A、B、C的正向。
标准机床坐标系中X、Y、Z坐标轴的相互关系用右手笛卡尔直角坐标系 决定。
笛卡儿坐标系只表明了六个坐标之间的关系,而对于数控机床坐标方向 的判断则有如下规定:
原则一:刀具相对于静止的工件坐标而运动: 原则二:坐标正方向判断顺序先Z后X再Y。
在数控机床上,机床的动作是由数控装置来控制的,为了确定数控机床
机床回零操作应注意以下几点:
(1)、当机床工作台或主轴当前位置接近机床零点或处于超程状态时,此 时应采用手动模式,将机床工作台或主轴移至各轴行程中间位置,否则 无法完成回零操作。
数控铣床和加工中心有什么区别
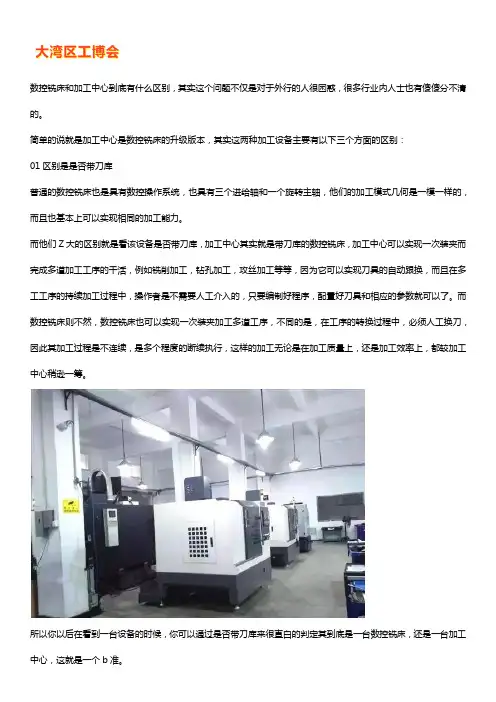
数控铣床和加工中心到底有什么区别,其实这个问题不仅是对于外行的人很困惑,很多行业内人士也有傻傻分不清的。
简单的说就是加工中心是数控铣床的升级版本,其实这两种加工设备主要有以下三个方面的区别:01区别是是否带刀库普通的数控铣床也是具有数控操作系统,也具有三个进给轴和一个旋转主轴,他们的加工模式几何是一模一样的,而且也基本上可以实现相同的加工能力。
而他们Z大的区别就是看该设备是否带刀库,加工中心其实就是带刀库的数控铣床,加工中心可以实现一次装夹而完成多道加工工序的干活,例如铣削加工,钻孔加工,攻丝加工等等,因为它可以实现刀具的自动跟换,而且在多工工序的持续加工过程中,操作者是不需要人工介入的,只要编制好程序,配置好刀具和相应的参数就可以了。
而数控铣床则不然,数控铣床也可以实现一次装夹加工多道工序,不同的是,在工序的转换过程中,必须人工换刀,因此其加工过程是不连续,是多个程度的断续执行,这样的加工无论是在加工质量上,还是加工效率上,都较加工中心稍逊一筹。
所以你以后在看到一台设备的时候,你可以通过是否带刀库来很直白的判定其到底是一台数控铣床,还是一台加工中心,这就是一个b准。
02 是否是全防护其实这对于很多设备来说,并不是jue对的,很多数控铣床也逐渐的开始做成全防护的加工模式,当然也有很多老式的数控铣床采用依然是开放式的加工方式,或者是半防护的加工方式,这在一定程度上和当前的加工中心还是有一定的区别,当然这种区别不是jue对的。
其实这和设备的发展进程有很大的关系,在加工设备数控化的初级阶段,其实很多厂家是不太注重外观设计和安全防护的,基本上还是停留在对功能的诉求上,所以很多数控铣床都做成了开放式的形式,或者做的好的一点就是半开放的形式,这种数控铣床虽然在功能上并没有太大的缺陷,但是在加工的安全性和加工环境等方面还是存在很大的不足,例如加工产生的高温铁屑会飞溅到人的身上,对人体造成伤害,加工过程中用来冷却刀具的冷却液也会飞溅到操作者身上,弄脏操作者的衣服等等,所以虽然生产设备的研发的进步,特别是国外高端设备的入侵,我国加工设备的设计与制造也再朝着更人性化,更美观,更艺术化的道路上阔步迈进。
铣床的主要结构与运动分析机床
铣床的主要结构与运动分析 - 机床铣床主要由底座、床身、悬梁、刀杆支架、工作台、溜板箱和升降台等部分组成。
其结构如下图所示。
万能铣床外形简图1 -底座2 -主轴变速手柄3 -主轴变速数字盘4 -床身5 -悬梁6 -刀杆支架7 -主轴8 -工作台9 -工作台纵向操纵手柄 10 -回转台11 -床鞍 12 -工作台升降及横向操纵手柄 13 -进给变速手柄及数字盘 14 -升降台主运动:主轴带动铣刀的旋转运动。
进给运动:工作台的上下、前后及左右三个方向的移动为进给运动。
◇铣床的电力拖动形式及把握要求1 .主运动铣刀的主运动由一台笼型异步电动机 M1 拖动。
并能进行顺铣和逆铣。
2 .进给运动铣床的进给运动一台进给电动机 M2 拖动,三个方向的选择由操纵手柄转变传动链来实现,每个方向上都有正反向运动,因此要求进给电动机能正反转。
同一时间只允许工作台向一个方向移动,故三个方向的运动之间应有联锁爱护。
3 .帮助运动铣床的帮助运动为工作台上下、左右、前后三个方向上的快速移动。
它是通过接受快速电磁铁 YA2 吸合来转变传动链的传动比从而实现快速移动的。
4 .变速冲动为保证变速时齿轮易于啮合,减小齿轮端面的冲击,要求变速时有电动机冲动(短时转动)把握。
5 .联锁把握依据工艺要求,主轴旋转与工作台进给应有联锁把握,即进给运动要在铣刀旋转之后才能进行,加工结束时必需在铣刀停转前停止进给运动;圆工作台的旋转运动与工作台的上下、左右、前后三个方向的运动之间也有联锁把握,即圆工作台旋转时,工作台不能向其他方向移动。
6 .两地把握为操作便利,应能在两处把握各部件的起动停止。
7 .冷却泵把握由一台电动机 M3 拖动,供应铣削时的冷却液。
加工中心
4). 切削余量大的零件; 5). 加工精度高的零件; 6). 工艺设计会经常变化的零件; 7). 贵重零件; 8). 需全部检测的零件 缺点:实现数控加工的要求 1). 初次设备投资大; 2). 对使用者技术要求高
数控机床的分类
点位控制数控机床 1.2.1 按运动控制的特点分类 直线控制数控机床 轮廓控制的数控机床 开环控制的数控机床 1.2.2 按伺服系统的类型分类 闭环控制的数控机床 半闭环控制的数控机床
机械手回转180°。
5、装刀:
活塞杆上行,将更换后的刀 具装入主轴和刀库。
( c) ( d)
(a) 分度:将刀盘上接收刀具的空刀座转到换刀所需的预
定位臵。
(b)住
刀柄定位槽。
(c) 卸刀:主轴松刀,铣头上移至参考点。 (d) 再分度:再次分度回转,将预选刀具转到主轴正下
方。
(e)+(f): 装刀:铣头下移,主轴抓刀,活塞杆缩回,刀盘
复位。
三、 加工中心的工艺准备
一、加工中心的工艺特点
由于加工中心工序集中和具有自动换刀的特点,故零件 的加工工艺应尽可能符合这些特点,尽可能地在一次
装夹情况下完成铣、钻、镗、铰、攻丝等多工序 加工。 由于加工中心具备了高刚度和高功率的特点,故 在工艺上可采用大的切削用量,以便在满足加工 精度条件下尽量节省加工工时。 选用加工中心作为生产设备时,必须采用合理的 工艺方案,以实现高效率加工。
1.2.3 按工艺方法分类
金属切削类数控机床 金属成型类及特种加工类数控机床 高档 中档 低档
1.2.4 按功能水平分类
数控技术的产生发展及技术水平
1 数控技术的产生与发展
1952年,电子管控制数控机床 1959年,晶体管控制数控机床,加工中心 60年代,集成电路数控机床 70年代,计算机数控机床 80年代,计算机集成制造系统
数控铣床-加工中心的认识
伺服系统是数控铣床执行机构的驱动部件,主要包括主轴伺服系统和进给
伺服系统。它把来自数控装置的运动指令进行放大,驱动机床的运动部件,使 工作台按规定轨迹移动或准确定位。
(2)数控铣床/加工中心的工作原理 加工中心的基本工作原理如图1.6所示。根据被加工零件的图样、尺寸、材
料及技术要求等内容进行工艺分析,确定加工顺序、走刀路线、切削用量等, 把加工程序输入到数控装置中,经过驱动电路控制和放大,使伺服电机转动, 经滚珠丝杠驱动铣床工作台,最终完成整个加工。加工结束机床自动停止。
3.数控铣床加工范围与常用的刀具 (1)数控铣床的加工范围
1)平面类零件 平面类零件是指加工面平行或垂直于水平面,以及加工米昂与水平面的夹角为 一定值的零件,这类加工面可展开为平面。
1.数控铣床/加工中心的分类 (1)按控制轴数可分为: 1)三轴数控铣床(加工中心) 2)四轴数控铣床(加工中心) 3)五轴数控铣床(加工中心) (2)按主轴与工作台相对位置分类 1)立式加工中心 2)卧式加工中心
2.数控铣床的组成和工作原理 (1)数控铣床的组成
数控铣床与其他数控机床一样,由数控系统、伺服系统、机床本体三部分 组成。其中数控系统是核心部件。
项目
配分
刀具识别
50பைடு நூலகம்
机床面板识别
50
考核标准 能正确识别刀具的种类并说明其加工场合
能正确识别面板上的所有功能按键
得分
【复习与思考】
1.判断题。
(1)数控机床产生于1958年。( )
(2)二轴半的数控铣床是指具有二根半轴的数控铣床。( )
(3)加工中心不适宜加工箱体类零件。( )
数控铣床及加工中心概述
700x320
150 BT40 10000 5.5 1.1
切削进给率(mm/min)
定位精度(mm) 重复定位精度(mm)
气压(kg/cm2) 刀库(选装)
机器重量(kg)
1-20000
±0.005/300 ±0.0025 ≥6
20(机械手) 2920
6、数控铣床及加工中心技术参数识读 数控铣床及加工中心主要技术参数识读可分成尺寸参数、接口参数、运动参数、动力
铣床主体是数控铣床的机械部件,包括床身、主轴箱、铣头、工作台、
进给机构等。与传统的普通铣床相比较,其整体布局、外观造型、传动机 构、工具系统等方面都发生了很大的变化。如:主传动及主轴部件具有传 递功率大、刚度高、抗振性好及热变形小等优点;进给传动件具有传动链 短、结构简单、传动精度高等特点;机床本身具有很高的动、静刚度;采 用全封闭罩壳。
数控铣床是一种用途广泛的机床,主要用于完成铣削平面加工或镗削加 工的数控机床,有立式、卧式及龙门铣3种。主轴在空间处于垂直状态的, 称为立式数控铣床;主轴在空间处于水平状态的,称为卧式数控铣床。主 轴可作垂直和水平转换的,称为立卧两用数控铣床。
(1)立式数控铣床
如图1.1.1所示为立式数控铣床。立式数控铣床是数控铣床中数量最多的一种, 应用范围最广。小型数控立式铣床的X、Y、Z方向的移动一般都由工作台完成,主 运动为主轴旋转,与普通立式升降台铣床相似。中型数控立铣的纵向和横向移动一 般由工作台完成,且工作台还可手动升降,主轴除完成主运动外,还能沿垂直方向 伸缩。大型数控立铣,由于需要考虑扩大行程、缩小占地面积、刚性等技术问题, 多采用龙门架沿床身作纵向移动,主轴在龙门架的横向与垂直溜板上运动。
内容包括:主轴电机功率;伺服电机额定转矩。作用:影响到切削负荷。 (5)精度参数。
加工中心
加工中心讲稿一、概述加工中心的定义:加工中心是指带有刀库和自动刀具交换装置的数控机床(带有回转刀架的数控车除外)。
加工中心结合了数控铣床、数控钻床、数控镗床的优点,通过刀具的自动交换,可以在一次装夹中完成多工序的加工,实现工序集中与工工艺复合,从而缩短辅助加工时间,提高加工精度。
加工中心是目前数控机床中产量最大、应用最为广泛的数控机床。
二、加工中心的编程要求根据加工中心的特点,加工中心的编程有以下特殊要求:1、由于在加工中心加工零件的工序较多,使用的刀具各类复杂,而一次装夹往往要完成粗加工、半精加工、精加工等所有工序,所以在加工中心编程前要进行合理的工艺分析,周密安排各工序的加工顺序,以提高加工效率和加工精度。
2、根据加工批量的大小,决定采用自动换刀还是手动换刀。
对于单件或很小批量的工件加工,一般采用手动换刀,而对于批量大于10件且刀具更换频繁的工件加工,一般采用自动换刀。
3、程序中要注意自动换刀点位置的合理选择,在退刀与自动换刀过程中要避免刀具、工件、夹具的碰撞事故。
4、在对刀过程中尽可能采用机外对刀,并将测量尺寸填写到刀具卡片上,以便操作者在运行程序前及时修改刀具补偿参数,从而提高机床效率。
5、对于编好的程序要认真检查,并进行加工前的试运行,以便减少程序的出错率。
6、尽量将不同的工序内容分别安排到不同的子程序中,便于对每一个独立的工序进行单独的调试,也便于因加工顺序不合理重新调整加工程序。
在主程序中主要完成换刀及子程序的调用。
三、数控加工的与数控编程1、数控加工的定义数控加工是指在数控机床上自动加工零件的一种工艺方法。
数控加工的实质就是数控机床按照事先编好的加工程序,自动对被加工零件进行加工。
2、数控加工的内容:(1)分析图样,确定加工方案:对所要加工的零件进行技术要求分析,选择合适的加工方式,再根据需要的加工方式,选择合适的加工机床。
(2)工件的定位与装夹:根据零件的加工要求,选择合理的定位基准,并根据零件批量、精度、加工成本选择合适的夹具,完成工件的装夹与工件在工具中的找正。
铣床主要结构与运动讲解
上一页 下一页
返回
• 主轴电动机通过主轴变速箱驱动主轴旋转,并由齿轮变 速箱变速,以适应铣削工艺对转速的要求,因此电动机 不需要调速。因铣削加工有顺铣和逆铣两种加工方式, 所以要求主轴电动机能正转和反转,但考虑到正反转操 作并不频繁(批量顺铣或逆铣),因此在铣床床身下侧 电器箱上设置一个组合开关,来改变电源相序实现主轴 电动机的正反转。铣削加工是一种不连续的切削加工方 式,为减小振动,主轴上装有惯性轮,但这样会造成主 轴停车困难,为此主轴电动机采用电磁离合器制动以实 现准确停车。进给电动机作为工作台进给运动及快速移 动的动力,而铣床的工作台要求有前后、左右和上下6 个方向上的进给运动和快速移动,因此要求进给电动机 能正反转,并通过操纵手柄和机械离合器相配合来实现, 进给电动机不需要调速。
上一页 下一页 返回
• 摩擦片处在磁路外的电磁离合器,摩擦片既可 用导磁材料制成,也可用摩擦性能较好的铜基 粉末冶金等非导磁材料制成,或在钢片两侧面 粘合具有高耐磨性、韧性而且摩擦因数大的石 棉橡胶材料,并可在湿式或干式工况下工作。
• 为了提高导磁性能和减少剩磁影响,磁轭和衔 铁可用电工纯铁或08号或10号低碳钢制成, 滑环一般用淬火钢或青铜制成。电磁离合器的 电气符号及实物如图7-3所示。
上一页 下一页 返回
• 为了扩大其加工能力,在工作台上可加装圆形工作 台,圆形工作台的回转运动是由进给电动机经传动 机构驱动的。进给的快速移动是通过快速移动电磁 离合器的吸合和改变机械传动链的传动比来实现的。 为保证变速后齿轮能良好啮合,主轴和进给变速后, 都要求电动机做瞬时点动,即变速冲动。 • 根据加工工艺的要求,铣床应具有以下电气控制要 求: • (1)为防止刀具和铣床的损坏,要求只有主轴旋 转后才允许有进给运动和进给方向的快速移动。
数控加工中心
数控加工中心数控加工中心(Numerical Control Machining Center)是用于制造金属和非金属零部件的高精度机床。
数控加工中心可以在单个机床上进行多种操作,如铣削、钻孔、镗孔、切削和雕刻等操作。
数控加工中心是自动化程度最高的机床之一,具有精度高、效率高的优点。
本文将介绍数字控制加工中心的构造、工作原理和应用领域。
一、数控加工中心结构及组成部件数控加工中心的构造包括机床、数控装置、电器装置、自动切削刀具等部分。
数控加工中心的整体结构分为立式、卧式和龙门式三种构型,其中最常用的是立式数控加工中心。
数控加工中心的主要组成部件包括工作台、主轴、刀库、切削进给装置和数控系统。
1.工作台:工作台一般分为T型和平面,用于固定工件。
一些数控加工中心的工作台可以进行旋转和倾斜,增加机床的加工范围和灵活性。
2.主轴:主轴是整个数控加工中心的核心部分,用于安装刀具和驱动刀具转动。
主轴的转速可以根据加工工件的特性进行调整,以获得最佳加工效果。
3.刀库:刀库是用于存放和更换切削刀具的地方。
刀库可以容纳多种切削刀具,使数控加工中心在进行不同加工任务时更加灵活高效。
4.切削进给装置:切削进给装置是一种电动进给装置,用于带动刀具沿三个坐标轴进行移动和切削工件。
5.数控系统:数控系统是数控加工中心的核心部分,它主要由数控装置、电器装置和编程装置组成。
数控系统可以自动计算和控制切削加工的参数,保证每一次的切削操作都能达到高精度和高效率。
二、数控加工中心的工作原理数控加工中心的工作流程包括编程、加工和检验。
在进行数控加工之前,必须先进行相关的数控编程,将需要加工的工件的形状、尺寸及所需加工路线等参数输入到数控系统中。
在加工过程中,数控系统通过数控装置和电器装置控制主轴和切削进给装置的动作,实现工件在X、Y、Z三个方向的精密控制,完成加工操作。
在整个加工过程中,数控加工中心通过各种测量和检测技术,实时对切削精度进行监测和优化,保证了加工件的高精度和高质量。
铣床的用途、运动和分类
铣床的主运动:即主轴(刀具)的旋转运动。
2.进给运动(工作台的移动)
铣削中,铣床工作台相对铣刀的移动即为进给运动。
X6132型万能升降台铣床工作台可在相互垂直的三个方向
作进给运动,实现垂直、横向和纵向的进给运动。
3.辅助运动
工作台带动工件快速接近铣刀的运动是铣床的辅助运动。
X6132型万能升降台铣床工作台、床鞍以及升降台均有快
类型很多,主 要有卧式升降 台铣床(图 7.2)、卧式 万能铣床(图 7.3)、立式 升降台铣床 (图7.4)、 无升降台铣床 (图7.5)、 龙门铣床(图 7.6)、仿形 铣床(图7.7 所示)、立体 刻模铣床(图 7.8)及数控 铣床等。
1.3 铣床的分类
图7.2 卧式升降台铣床
1—床身 2—悬梁 3—主轴 4—刀轴支架 5—工作台 6—床鞍 7—升降台 8—底座
金属切削加工原理及设备
1.1铣床的用途
铣床的用途很广泛,在铣床上可以加工平面(水平 面、垂直面)、沟槽(键槽、T形槽、燕尾槽等)、分齿 零件(齿轮、链轮、棘轮、花键轴等)以及螺旋形表面 (螺纹、螺旋槽)等各种曲面(典型加工表面如图7.1所 示)。此外,铣床还可用于对回转体表面、内孔加工及 进行切断工作等。
1.1
1.万能卧式铣床(X6125) 卧式万能升降台铣床简称万能铣床,下图是铣床中 应用最广的一种。其主轴是水平的,与工作台.无升降台铣床 这种铣床的工作台只能在固定的台座上作纵、横向移动
(矩形工作台)或绕垂直轴线转动(圆形工作台)垂直方向 的调整和进给运动由机床主轴箱完成(图7.6)。
铣床的经济加工精度一般为IT9~IT8级、表面粗糙度 为Ra12.5~Ra1.6μm,精加工时可达IT5级,表面粗糙度 可达Ra0.2μm。