
无损探伤标准
《
无损探伤标准
一、通用基础
1、GB 5616-1985 常规无损探伤应用导则
2、GB/T 9445-1999 无损检测人员技术资格鉴定通则
3、GB/T 14693-1993 焊缝无损检测符号
4、GB 16357-1996 工业X射线探伤放射卫生防护标准
5、JB 4730-1994压力容器无损检测
6、DL/T675-1999 电力工业无损检测人员资格考核规则
二、#
三、射线检测
1、GB 3323-1987 钢熔化焊对接接头射线照相和质量分级
2、GB 5097-1985 黑光源的间接评定方法
3、GB 5677-1985 铸钢件射线照相及底片等级分类方法
4、GB/T 11346-1989 铝合金铸件X射线照相检验针孔(图形)分级
5、GB/T 11851-1996压水堆燃料棒焊缝X射线照相检验方法
6、GB/T 12469-1990 焊接质量保证钢熔化焊接头的要求和缺陷分类
7、GB/T 无损检测术语射线检测
—
8、GB/T 12605-1990 钢管环缝熔化焊对接接头射线透照工艺和质量分级
9、GB/T 16544-1996 球形储罐γ射线全景曝光照相方法
10、GB/T 16673-1996 无损检测用黑光源(UV-A)辐射的测量
11、JB/T 7902-2000 线型象质计
12、JB/T 7903-1995工业射线照相底片观片灯
13、JB/T 泵产品零件无损检测泵受压铸钢件射线检测方法及底片的等级分类
14、JB/T 9215-1999 控制射线照相图像质量的方法
15、JB/T 9217-1999射线照相探伤方法
"
16、DL/T 541-1994 钢熔化焊角焊缝射线照相方法和质量分级
17、DL/T 821-2002 钢制承压管道对接焊接接头射线检验技术规程
18、TB/T6440-92 阀门受压铸钢件射线照相检验
三、超声波检测㈠
1、GB 1786-1990 锻制圆饼超声波检验方法
2、GB/T 2970-1991 中厚钢板超声波检测方法
3、GB/T 3310-1999 铜合金棒材超声波探伤方法
4、GB/T 4162-1991锻轧钢棒超声波检验方法
、
5、GB 4163-1984 不锈钢管超声波探伤方法
6、GB 5193-1985 钛及钛合金加工产品超声波探伤方法
7、GB/T 5777-1996 无缝钢管超声波探伤检验方法
8、GB/T 6402-1991 钢锻件超声波检验方法
9、GB 6519-1986 变形铝合金产品超声波检验方法
10、GB 7233-1987 铸钢件超声探伤及质量评级方法
11、GB 7734-1987 复合钢板超声波探伤方法
12、GB/T 7736-2001 钢的低倍组织及缺陷超声波检验法
*
13、GB/T 8361-2001 冷拉圆钢表面超声波探伤方法
14、GB 8651-2002 金属板材超声波探伤方法
15、GB 8652-1988 变形高强度钢超声波检验方法
16、GB 11343-89 接触式超声波斜射探伤方法
17、GB 11344-89 接触式超声波脉冲回波法测厚
18、GB 11345-89 钢焊缝手工超声波探伤方法和探伤结果分级
19、GB/T 无损检测术语超声检测
20、GB/T 钛及钛合金管材超声波检验方法
'
21、GB/T 13315-1991 锻钢冷轧工作辊超声波探伤方法
22、GB/T 13316-1991 铸钢轧辊超声波探伤方法
23、GB 15830-1995 钢制管道对接环焊缝超声波探伤方法和检验结果的分级
24、GB/T 18256-2000 焊接钢管(埋弧焊除外)用于确认水压密实性的超声波检测
方法
25、JB 1152-1981锅炉和钢制压力容器对接焊缝超声波探伤
26、JB/T 1581-1996 汽轮机、汽轮发电机转子和主轴锻件超声波探伤方法
27、JB/T 1582-1996 汽轮机叶轮锻件超声波探伤方法
28、JB 3144-1982锅炉大口径管座角焊缝超声波探伤
;
29、JB 4008-1985 液浸式超声纵波直射探伤方法
30、JB 4009-1985 接触式超声纵波直射探伤方法
31、JB 4010-1985 汽轮发电机用钢制护环超声探伤方法
32、JB/T 7602-1994 卧式内燃炉T形接头超声波探伤
33、GB/T 11259-1999 超声波检验用钢制对比试块的制作与校验方法
34、JB/T 8428-1996 校正钢焊缝超声检测仪器用标准试块
35、JB/T 8467-1996 锻钢件超声波探伤方法
36、JB/T 8931-1999 堆焊层超声波探伤方法
-
37、JB/T 9214-1999 A型脉冲反射式超声波探伤系统工作性能测试方法
38、JB/T 汽轮机铸钢件超声波探伤及质量分级方法
39、JB/T 10061-1999 A型脉冲反射式超声波探伤仪通用技术条件
40、JB/T 10062-1999 超声探伤用探头性能测试方法
41、DL 505-1992 汽轮机焊接转子超声波探伤规程
42、DL/T 542-1994 钢熔化焊 T 形接头角焊缝超声波检验方法和质量分级
43、DL/T 694-1999 高温紧固螺栓超声波检验技术导则
44、DL/T 714-2000 汽轮机叶片超声波检验技术导则
*
45、DL/T 717-2000 汽轮机发电机组转子中心孔检验技术导则
46、DL/T 718-2000 火力发电厂铸造三通、弯头超声波探伤方法
47、DL/T 820-2002 管道焊接接头超声波检验技术规程
48、ZB J04 001-87 A型脉冲反射式超声波探伤系统工作性能测试方法
49、YB/T 144-1998 超声探伤信号幅度误差测量方法
50、JB/T6903阀门锻钢件超声波检查方法
四、磁粉检测
.
1、GB 4956-1985磁性金属基体上非磁性覆盖层厚度测量磁性方法
2、GB 9444-1988 铸钢件磁粉探伤及质量评级方法
3、GB 10121-1988 钢材塔形发纹磁粉检验方法
4、GB/T 无损检测术语磁粉检测
5、GB/T 15822-1995磁粉探伤方法
6、JB/T 6061-1992焊缝磁粉检验方法和缺陷磁痕的分级
7、JB/T 6062-1992焊缝渗透检验方法和缺陷迹痕的分级
8、JB/T 6063-1992 磁粉探伤用磁粉技术条件
.
9、JB/T 6064-1992渗透探伤用镀铬试块技术条件
10、JB/T 6065-1992 磁粉探伤用标准试片
11、JB/T 6066-1992 磁粉探伤用标准试块
12、JB/T 6439-1992阀门受压铸钢件磁粉探伤检验
13、JB/T 6912-1993泵产品零件无损检测----磁粉探伤
14、JB/T 8290-1998 磁粉探伤机
15、JB/T 8468-1996 锻钢件磁粉检验方法
16、JB/T 9628-1999汽轮机叶片磁粉检验方法
$
17、JB/T 汽轮机铸钢件磁粉探伤及质量分级方法
五、渗透检测
1、GB 9443-88 铸钢件渗透探伤及缺陷显示迹痕的评级方法
2、GB/T 无损检测术语渗透检测
3、JB/T 6062-92 焊缝渗透检验方法和缺陷迹痕的分级
4、JB/T 6064-92 渗透探伤用镀铬试块技术条件
5、JB/T 泵产品零件无损检测渗透检测
)
6、JB/T 9216-1999 控制渗透探伤材料质量的方法
7、JB/T 9218-1999 渗透探伤方法
8、JB/T6902-92 阀门铸钢件液体渗透检查方法
六、涡流检测
1、GB 4957-1985 非磁性金属基体上非导体覆盖层厚度测量涡流方法
2、GB 5126-1985 铝及铝合金冷拉薄壁管材涡流探伤方法
3、GB 5248-1985 铜及铜合金无缝管涡流探伤方法
4、GB/T 7735-1995钢管涡流探伤检验方法
5、GB/T 11260-1996 圆钢穿过式涡流探伤检验方法
6、GB/T 无损检测术语涡流检测
7、GB/T 12968-1991 纯金属电阻率与剩余电阻比涡流衰减测量方法
8、GB/T 钛及钛合金管材涡流检验方法
9、GB/T 14480-1993 涡流探伤系统性能测试方法
10、YB/T 143-1998涡流探伤信号幅度误差测量方法
11、YB/T 145-1998钢管探伤对比试样人工缺陷尺寸测量方法
七、声发射检测
1、GB/T 无损检测术语声发射检测
2、GB/T 18182-2000 金属压力容器声发射检测及结果评价方法
3、JB/T 6916-1993 在役高压气瓶声发射检测与评定方法
4、JB/T 7667-1995 在役压力容器声发射检测评定方法
5、JB/T 8283-1995 声发射检测仪器的性能测试方法。
无损探伤标准
无损探伤标准无损探伤是一种非破坏性检测技术,它可以在不影响被检测物理性能的情况下,对材料内部的缺陷进行检测。
无损探伤技术在工业生产中起着举足轻重的作用,它可以有效地发现材料内部的缺陷,保障产品质量,提高生产效率。
因此,制定一套科学、严谨的无损探伤标准显得尤为重要。
首先,无损探伤标准应包括对各种无损探伤技术的详细描述和应用范围。
目前,常见的无损探伤技术包括超声波检测、X射线检测、涡流检测等。
每种技术都有其适用的范围和特点,因此在制定标准时,需要详细说明各种技术的原理、优缺点以及适用范围,以便用户能够根据具体情况选择合适的技术进行检测。
其次,无损探伤标准还应包括对检测设备的要求和规范。
检测设备是无损探伤的核心,其性能和准确度直接影响到检测结果的可靠性。
因此,标准应该对检测设备的技术参数、精度要求、校准周期等进行详细规定,以确保检测设备的稳定性和可靠性。
另外,无损探伤标准还应包括对操作人员的要求和培训规范。
操作人员是无损探伤的执行者,其操作技术和经验直接关系到检测结果的准确性。
因此,标准应该对操作人员的培训要求、技术水平、操作规范等方面进行规定,以确保操作人员具备足够的技术能力和操作经验。
此外,无损探伤标准还应包括对检测结果的评定标准和处理方法。
检测结果的准确性和可靠性是无损探伤的关键,因此标准应该对检测结果的评定标准、处理方法进行详细规定,以确保检测结果的科学性和可靠性。
最后,无损探伤标准还应包括对检测报告的要求和规范。
检测报告是无损探伤的结果输出,其准确性和规范性直接关系到产品质量和安全。
因此,标准应该对检测报告的格式、内容、签发程序等方面进行规定,以确保检测报告的准确性和可靠性。
综上所述,无损探伤标准是无损探伤技术应用的基础,其科学性和严谨性直接关系到无损探伤技术的可靠性和准确性。
因此,制定一套科学、严谨的无损探伤标准显得尤为重要,只有如此,才能更好地保障产品质量,提高生产效率。
无损探伤标准
无损探伤标准无损探伤技术是一种在不破坏被测物理性能的情况下,通过对被测物进行检测,以发现缺陷、评估缺陷的性质、大小和位置的一种技术。
无损探伤技术在工业生产中有着广泛的应用,它可以有效地保证产品的质量,提高生产效率,减少生产成本。
而无损探伤标准则是无损探伤技术的重要依据,它规定了无损探伤技术的应用范围、方法、要求等,对于保证无损探伤的准确性和可靠性起着至关重要的作用。
一、无损探伤标准的作用。
无损探伤标准是无损探伤技术的依据,它的制定是为了规范和统一无损探伤技术的应用。
无损探伤标准可以指导无损探伤人员进行工作,确保他们按照统一的标准进行操作,提高无损探伤的准确性和可靠性。
同时,无损探伤标准还可以作为产品质量的依据,对于产品的质量控制起着重要的作用。
二、无损探伤标准的内容。
无损探伤标准通常包括了以下内容:1. 无损探伤技术的应用范围,无损探伤标准会明确规定适用于哪些行业、哪些产品,以及哪些无损探伤技术可以使用。
2. 无损探伤技术的方法和要求,无损探伤标准会详细说明无损探伤的方法和要求,包括使用的设备、操作流程、技术参数等。
3. 无损探伤人员的资质要求,无损探伤标准会规定无损探伤人员的培训、资质认证等要求,确保其具备足够的技术水平和操作能力。
4. 无损探伤结果的评定标准,无损探伤标准还会规定无损探伤结果的评定标准,包括对缺陷的判定、尺寸的测量等。
5. 无损探伤报告的编制要求,无损探伤标准还会规定无损探伤报告的内容和格式,确保报告的准确性和完整性。
三、无损探伤标准的制定。
无损探伤标准的制定需要经过专家的讨论和研究,以确保其科学性和可操作性。
制定无损探伤标准需要充分考虑各种因素,包括被测物的特性、无损探伤技术的发展水平、行业标准的要求等。
同时,制定无损探伤标准还需要广泛征求各方意见,确保标准的公正性和合理性。
四、无损探伤标准的应用。
无损探伤标准是无损探伤技术的依据,它的应用可以指导无损探伤人员进行工作,确保他们按照统一的标准进行操作,提高无损探伤的准确性和可靠性。
探伤合格级别
探伤是一种无损检测方法,用于检测材料和构件内部的缺陷或异常情况。
根据不同行业和应用领域的要求,通常将探伤进行不同的合格级别分类,以评估探伤结果的可靠性和适用范围。
以下是常见的探伤合格级别:
1.一级合格:指探伤操作人员经过培训和考试合格,并且能够准确地检测出材料或构件上存在的明显缺陷或异常情况。
2.二级合格:指探伤操作人员在一级基础上,经过更多的实践和经验积累,能够检测出较小或者更细微的缺陷或异常情况,并具备一定的判断能力。
3.三级合格:是对探伤操作人员技能和经验更高的要求,能够检测出非常小或者隐蔽的缺陷或异常情况,并具备更强的判断和分析能力。
需要注意的是,不同国家或地区可能有不同的探伤合格级别的命名和标准。
此外,一些特殊行业或关键领域,例如航空航天、核能等,可能还设有更高的合格级别和严格的要求,以确保探伤结果的准确性和可靠性,保障人员和设备的安全。
因此,在实际应用中,需要根据相关行业标准和要求来确定合格级别。
常用无损检测国家标准
常用无损检测国家标准1. GB/T 33232019《金属材料熔化焊焊接接头射线照相检测》该标准规定了金属材料熔化焊焊接接头射线照相检测的基本要求、技术要求和检测方法。
适用于碳素钢、低合金钢、不锈钢、钛合金、镍基合金等金属材料的焊接接头射线照相检测。
2. GB/T 15002018《金属覆盖层厚度测量方法》该标准规定了金属覆盖层厚度测量的基本要求、技术要求和测量方法。
适用于电镀、热浸镀、喷镀等金属覆盖层的厚度测量。
3. GB/T 234552009《无损检测超声检测通用技术条件及等级分类》该标准规定了超声检测的基本要求、技术要求和等级分类。
适用于金属材料、非金属材料、复合材料等超声检测。
4. GB/T 77052008《无损检测渗透检测》该标准规定了渗透检测的基本要求、技术要求和操作方法。
适用于金属材料、非金属材料、复合材料等渗透检测。
5. GB/T 6417.12005《无损检测磁粉检测》该标准规定了磁粉检测的基本要求、技术要求和操作方法。
适用于金属材料、非金属材料、复合材料等磁粉检测。
6. GB/T 16825.12011《无损检测术语》该标准规定了无损检测领域的术语及其定义。
适用于无损检测技术、设备、方法、标准等方面的术语统一。
7. GB/T 113452013《无损检测渗透检测技术条件》该标准规定了渗透检测技术的基本要求、技术要求和检测方法。
适用于金属材料、非金属材料、复合材料等渗透检测。
8. GB/T 12604.12010《无损检测术语》该标准规定了无损检测领域的术语及其定义。
适用于无损检测技术、设备、方法、标准等方面的术语统一。
9. GB/T 126062010《无损检测磁粉检测技术条件》该标准详细规定了磁粉检测技术的基本要求、技术要求和操作方法。
适用于铁磁性材料如碳钢、合金钢、铸铁等的表面和近表面缺陷的检测。
10. GB/T 50972018《无损检测超声波探伤》该标准适用于金属材料和部分非金属材料的超声波探伤,规定了超声波探伤的基本要求、技术要求和操作方法。
无损探伤标准
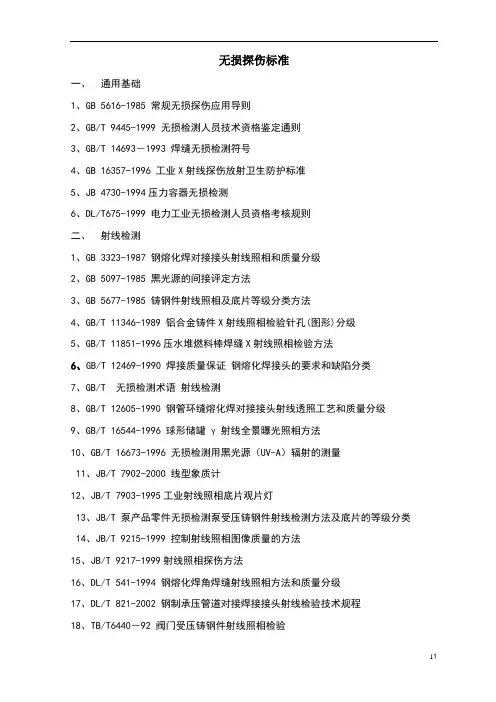
无损探伤标准一、通用基础1、GB 5616-1985 常规无损探伤应用导则2、GB/T 9445-1999 无损检测人员技术资格鉴定通则3、GB/T 14693-1993 焊缝无损检测符号4、GB 16357-1996 工业X射线探伤放射卫生防护标准5、JB 4730-1994压力容器无损检测6、DL/T675-1999 电力工业无损检测人员资格考核规则二、射线检测1、GB 3323-1987 钢熔化焊对接接头射线照相和质量分级2、GB 5097-1985 黑光源的间接评定方法3、GB 5677-1985 铸钢件射线照相及底片等级分类方法4、GB/T 11346-1989 铝合金铸件X射线照相检验针孔(图形)分级5、GB/T 11851-1996压水堆燃料棒焊缝X射线照相检验方法6、GB/T 12469-1990 焊接质量保证钢熔化焊接头的要求和缺陷分类7、GB/T 无损检测术语射线检测8、GB/T 12605-1990 钢管环缝熔化焊对接接头射线透照工艺和质量分级9、GB/T 16544-1996 球形储罐γ射线全景曝光照相方法10、GB/T 16673-1996 无损检测用黑光源(UV-A)辐射的测量11、JB/T 7902-2000 线型象质计12、JB/T 7903-1995工业射线照相底片观片灯13、JB/T 泵产品零件无损检测泵受压铸钢件射线检测方法及底片的等级分类14、JB/T 9215-1999 控制射线照相图像质量的方法15、JB/T 9217-1999射线照相探伤方法16、DL/T 541-1994 钢熔化焊角焊缝射线照相方法和质量分级17、DL/T 821-2002 钢制承压管道对接焊接接头射线检验技术规程18、TB/T6440-92 阀门受压铸钢件射线照相检验三、超声波检测㈠1、GB 1786-1990 锻制圆饼超声波检验方法2、GB/T 2970-1991 中厚钢板超声波检测方法3、GB/T 3310-1999 铜合金棒材超声波探伤方法4、GB/T 4162-1991锻轧钢棒超声波检验方法5、GB 4163-1984 不锈钢管超声波探伤方法6、GB 5193-1985 钛及钛合金加工产品超声波探伤方法7、GB/T 5777-1996 无缝钢管超声波探伤检验方法8、GB/T 6402-1991 钢锻件超声波检验方法9、GB 6519-1986 变形铝合金产品超声波检验方法10、GB 7233-1987 铸钢件超声探伤及质量评级方法11、GB 7734-1987 复合钢板超声波探伤方法12、GB/T 7736-2001 钢的低倍组织及缺陷超声波检验法13、GB/T 8361-2001 冷拉圆钢表面超声波探伤方法14、GB 8651-2002 金属板材超声波探伤方法15、GB 8652-1988 变形高强度钢超声波检验方法16、GB 11343-89 接触式超声波斜射探伤方法17、GB 11344-89 接触式超声波脉冲回波法测厚18、GB 11345-89 钢焊缝手工超声波探伤方法和探伤结果分级19、GB/T 无损检测术语超声检测20、GB/T 钛及钛合金管材超声波检验方法21、GB/T 13315-1991 锻钢冷轧工作辊超声波探伤方法22、GB/T 13316-1991 铸钢轧辊超声波探伤方法23、GB 15830-1995 钢制管道对接环焊缝超声波探伤方法和检验结果的分级24、GB/T 18256-2000 焊接钢管(埋弧焊除外)用于确认水压密实性的超声波检测方法25、JB 1152-1981锅炉和钢制压力容器对接焊缝超声波探伤26、JB/T 1581-1996 汽轮机、汽轮发电机转子和主轴锻件超声波探伤方法27、JB/T 1582-1996 汽轮机叶轮锻件超声波探伤方法28、JB 3144-1982锅炉大口径管座角焊缝超声波探伤29、JB 4008-1985 液浸式超声纵波直射探伤方法30、JB 4009-1985 接触式超声纵波直射探伤方法31、JB 4010-1985 汽轮发电机用钢制护环超声探伤方法32、JB/T 7602-1994 卧式内燃炉T形接头超声波探伤33、GB/T 11259-1999 超声波检验用钢制对比试块的制作与校验方法34、JB/T 8428-1996 校正钢焊缝超声检测仪器用标准试块35、JB/T 8467-1996 锻钢件超声波探伤方法36、JB/T 8931-1999 堆焊层超声波探伤方法37、JB/T 9214-1999 A型脉冲反射式超声波探伤系统工作性能测试方法38、JB/T 汽轮机铸钢件超声波探伤及质量分级方法39、JB/T 10061-1999 A型脉冲反射式超声波探伤仪通用技术条件40、JB/T 10062-1999 超声探伤用探头性能测试方法41、DL 505-1992 汽轮机焊接转子超声波探伤规程42、DL/T 542-1994 钢熔化焊 T 形接头角焊缝超声波检验方法和质量分级43、DL/T 694-1999 高温紧固螺栓超声波检验技术导则44、DL/T 714-2000 汽轮机叶片超声波检验技术导则45、DL/T 717-2000 汽轮机发电机组转子中心孔检验技术导则46、DL/T 718-2000 火力发电厂铸造三通、弯头超声波探伤方法47、DL/T 820-2002 管道焊接接头超声波检验技术规程48、ZB J04 001-87 A型脉冲反射式超声波探伤系统工作性能测试方法49、YB/T 144-1998 超声探伤信号幅度误差测量方法50、JB/T6903阀门锻钢件超声波检查方法四、磁粉检测1、GB 4956-1985磁性金属基体上非磁性覆盖层厚度测量磁性方法2、GB 9444-1988 铸钢件磁粉探伤及质量评级方法3、GB 10121-1988 钢材塔形发纹磁粉检验方法4、GB/T 无损检测术语磁粉检测5、GB/T 15822-1995磁粉探伤方法6、JB/T 6061-1992焊缝磁粉检验方法和缺陷磁痕的分级7、JB/T 6062-1992焊缝渗透检验方法和缺陷迹痕的分级8、JB/T 6063-1992 磁粉探伤用磁粉技术条件9、JB/T 6064-1992渗透探伤用镀铬试块技术条件10、JB/T 6065-1992 磁粉探伤用标准试片11、JB/T 6066-1992 磁粉探伤用标准试块12、JB/T 6439-1992阀门受压铸钢件磁粉探伤检验13、JB/T 6912-1993泵产品零件无损检测----磁粉探伤14、JB/T 8290-1998 磁粉探伤机15、JB/T 8468-1996 锻钢件磁粉检验方法16、JB/T 9628-1999汽轮机叶片磁粉检验方法17、JB/T 汽轮机铸钢件磁粉探伤及质量分级方法五、渗透检测1、GB 9443-88 铸钢件渗透探伤及缺陷显示迹痕的评级方法2、GB/T 无损检测术语渗透检测3、JB/T 6062-92 焊缝渗透检验方法和缺陷迹痕的分级4、JB/T 6064-92 渗透探伤用镀铬试块技术条件5、JB/T 泵产品零件无损检测渗透检测6、JB/T 9216-1999 控制渗透探伤材料质量的方法7、JB/T 9218-1999 渗透探伤方法8、JB/T6902-92 阀门铸钢件液体渗透检查方法六、涡流检测1、GB 4957-1985 非磁性金属基体上非导体覆盖层厚度测量涡流方法2、GB 5126-1985 铝及铝合金冷拉薄壁管材涡流探伤方法3、GB 5248-1985 铜及铜合金无缝管涡流探伤方法4、GB/T 7735-1995钢管涡流探伤检验方法5、GB/T 11260-1996 圆钢穿过式涡流探伤检验方法6、GB/T 无损检测术语涡流检测7、GB/T 12968-1991 纯金属电阻率与剩余电阻比涡流衰减测量方法8、GB/T 钛及钛合金管材涡流检验方法9、GB/T 14480-1993 涡流探伤系统性能测试方法10、YB/T 143-1998涡流探伤信号幅度误差测量方法11、YB/T 145-1998钢管探伤对比试样人工缺陷尺寸测量方法七、声发射检测1、GB/T 无损检测术语声发射检测2、GB/T 18182-2000 金属压力容器声发射检测及结果评价方法3、JB/T 6916-1993 在役高压气瓶声发射检测与评定方法4、JB/T 7667-1995 在役压力容器声发射检测评定方法5、JB/T 8283-1995 声发射检测仪器的性能测试方法。
某公司企业标准无损探伤工艺规范

某公司企业标准无损探伤工艺规范1. 引言本文档为某公司企业标准无损探伤工艺规范,旨在统一公司内部无损探伤工艺的实施标准,确保产品质量和安全性。
本规范适用于某公司所有的无损探伤工艺,包括但不限于超声波探伤、射线探伤、磁粉探伤和液体渗透探伤等。
2. 术语和定义•无损探伤(Nondestructive Testing, NDT):指在不破坏被测物体的前提下,通过检测并评价被测物体内部和表面的缺陷、结构和性能等。
•超声波探伤(Ultrasonic Testing, UT):指利用超声波传播在被测物体内部,通过检测超声波的传播和反射特性来判断被测物体的缺陷和性能。
•射线探伤(Radiographic Testing, RT):指利用射线通过被测物体,通过检测射线的透射特性来判断被测物体的内部结构和缺陷。
•磁粉探伤(Magnetic Particle Testing, MT):指在它们的表面或近表面有磁场耦合的被测物体中,通过观察磁性粉末在磁场作用下产生的磁极化现象来判断被测物体的缺陷。
•液体渗透探伤(Liquid Penetrant Testing, PT):指在被测物体表面涂覆渗透剂,通过观察渗透剂在被测物体表面的流动现象来判断被测物体的缺陷。
3. 无损探伤工艺规范3.1 超声波探伤工艺规范•探测设备:使用合适的超声波探测设备,包括超声波发射器、接收器和控制器等。
•探测介质:根据被测物体的材料特性和探测要求,选择合适的探测介质,如水、液体耦合剂等。
•探测操作:按照相关标准和工艺要求,进行超声波探测操作,包括设置探头、扫描样式、探测距离等。
•结果评估:根据探测结果,进行缺陷评估和分析,判断被测物体的质量和安全性。
3.2 射线探伤工艺规范•辐射源选择:选择合适的射线源,如X射线或γ射线,根据被测物体的材料和尺寸等因素进行选择。
•安全措施:在进行射线探伤前,必须采取必要的辐射防护措施,确保工作人员和周围环境的安全。
无损探伤标准
无损探伤标准一、通用基础1、GB 5616-1985 常规无损探伤应用导则2、GB/T 9445-1999 无损检测人员技术资格鉴定通则3、GB/T 14693-1993 焊缝无损检测符号4、GB 16357-1996 工业X射线探伤放射卫生防护标准5、JB 4730-1994压力容器无损检测6、DL/T675-1999 电力工业无损检测人员资格考核规则二、射线检测1、GB 3323-1987 钢熔化焊对接接头射线照相和质量分级2、GB 5097-1985 黑光源的间接评定方法3、GB 5677-1985 铸钢件射线照相及底片等级分类方法4、GB/T 11346-1989 铝合金铸件X射线照相检验针孔(图形)分级5、GB/T 11851-1996压水堆燃料棒焊缝X射线照相检验方法6、GB/T 12469-1990 焊接质量保证钢熔化焊接头的要求和缺陷分类7、GB/T 12604.2-1990 无损检测术语射线检测8、GB/T 12605-1990 钢管环缝熔化焊对接接头射线透照工艺和质量分级9、GB/T 16544-1996 球形储罐γ射线全景曝光照相方法10、GB/T 16673-1996 无损检测用黑光源(UV-A)辐射的测量11、JB/T 7902-2000 线型象质计12、JB/T 7903-1995工业射线照相底片观片灯13、JB/T 8543.1-1997泵产品零件无损检测泵受压铸钢件射线检测方法及底片的等级分类14、JB/T 9215-1999 控制射线照相图像质量的方法15、JB/T 9217-1999射线照相探伤方法16、DL/T 541-1994 钢熔化焊角焊缝射线照相方法和质量分级17、DL/T 821-2002 钢制承压管道对接焊接接头射线检验技术规程18、TB/T6440-92 阀门受压铸钢件射线照相检验三、超声波检测㈠1、GB 1786-1990 锻制圆饼超声波检验方法2、GB/T 2970-1991 中厚钢板超声波检测方法3、GB/T 3310-1999 铜合金棒材超声波探伤方法4、GB/T 4162-1991锻轧钢棒超声波检验方法5、GB 4163-1984 不锈钢管超声波探伤方法6、GB 5193-1985 钛及钛合金加工产品超声波探伤方法7、GB/T 5777-1996 无缝钢管超声波探伤检验方法8、GB/T 6402-1991 钢锻件超声波检验方法9、GB 6519-1986 变形铝合金产品超声波检验方法10、GB 7233-1987 铸钢件超声探伤及质量评级方法11、GB 7734-1987 复合钢板超声波探伤方法12、GB/T 7736-2001 钢的低倍组织及缺陷超声波检验法13、GB/T 8361-2001 冷拉圆钢表面超声波探伤方法14、GB 8651-2002 金属板材超声波探伤方法15、GB 8652-1988 变形高强度钢超声波检验方法16、GB 11343-89 接触式超声波斜射探伤方法17、GB 11344-89 接触式超声波脉冲回波法测厚18、GB 11345-89 钢焊缝手工超声波探伤方法和探伤结果分级19、GB/T 12604.1-1990 无损检测术语超声检测20、GB/T 12969.1-1991 钛及钛合金管材超声波检验方法21、GB/T 13315-1991 锻钢冷轧工作辊超声波探伤方法22、GB/T 13316-1991 铸钢轧辊超声波探伤方法23、GB 15830-1995 钢制管道对接环焊缝超声波探伤方法和检验结果的分级24、GB/T 18256-2000 焊接钢管(埋弧焊除外)用于确认水压密实性的超声波检测方法25、JB 1152-1981锅炉和钢制压力容器对接焊缝超声波探伤26、JB/T 1581-1996 汽轮机、汽轮发电机转子和主轴锻件超声波探伤方法27、JB/T 1582-1996 汽轮机叶轮锻件超声波探伤方法28、JB 3144-1982锅炉大口径管座角焊缝超声波探伤29、JB 4008-1985 液浸式超声纵波直射探伤方法30、JB 4009-1985 接触式超声纵波直射探伤方法31、JB 4010-1985 汽轮发电机用钢制护环超声探伤方法32、JB/T 7602-1994 卧式内燃炉T形接头超声波探伤33、GB/T 11259-1999 超声波检验用钢制对比试块的制作与校验方法34、JB/T 8428-1996 校正钢焊缝超声检测仪器用标准试块35、JB/T 8467-1996 锻钢件超声波探伤方法36、JB/T 8931-1999 堆焊层超声波探伤方法37、JB/T 9214-1999 A型脉冲反射式超声波探伤系统工作性能测试方法38、JB/T 9630.2-1999汽轮机铸钢件超声波探伤及质量分级方法39、JB/T 10061-1999 A型脉冲反射式超声波探伤仪通用技术条件40、JB/T 10062-1999 超声探伤用探头性能测试方法41、DL 505-1992 汽轮机焊接转子超声波探伤规程42、DL/T 542-1994 钢熔化焊T 形接头角焊缝超声波检验方法和质量分级43、DL/T 694-1999 高温紧固螺栓超声波检验技术导则44、DL/T 714-2000 汽轮机叶片超声波检验技术导则45、DL/T 717-2000 汽轮机发电机组转子中心孔检验技术导则46、DL/T 718-2000 火力发电厂铸造三通、弯头超声波探伤方法47、DL/T 820-2002 管道焊接接头超声波检验技术规程48、ZB J04 001-87 A型脉冲反射式超声波探伤系统工作性能测试方法49、YB/T 144-1998 超声探伤信号幅度误差测量方法50、JB/T6903阀门锻钢件超声波检查方法四、磁粉检测1、GB 4956-1985磁性金属基体上非磁性覆盖层厚度测量磁性方法2、GB 9444-1988 铸钢件磁粉探伤及质量评级方法3、GB 10121-1988 钢材塔形发纹磁粉检验方法4、GB/T 12604.5-1990无损检测术语磁粉检测5、GB/T 15822-1995磁粉探伤方法6、JB/T 6061-1992焊缝磁粉检验方法和缺陷磁痕的分级7、JB/T 6062-1992焊缝渗透检验方法和缺陷迹痕的分级8、JB/T 6063-1992 磁粉探伤用磁粉技术条件9、JB/T 6064-1992渗透探伤用镀铬试块技术条件10、JB/T 6065-1992 磁粉探伤用标准试片11、JB/T 6066-1992 磁粉探伤用标准试块12、JB/T 6439-1992阀门受压铸钢件磁粉探伤检验13、JB/T 6912-1993泵产品零件无损检测----磁粉探伤14、JB/T 8290-1998 磁粉探伤机15、JB/T 8468-1996 锻钢件磁粉检验方法16、JB/T 9628-1999汽轮机叶片磁粉检验方法17、JB/T 9630.1-1999汽轮机铸钢件磁粉探伤及质量分级方法五、渗透检测1、GB 9443-88 铸钢件渗透探伤及缺陷显示迹痕的评级方法2、GB/T 12604.3-1990 无损检测术语渗透检测3、JB/T 6062-92 焊缝渗透检验方法和缺陷迹痕的分级4、JB/T 6064-92 渗透探伤用镀铬试块技术条件5、JB/T 8543.2-1997泵产品零件无损检测渗透检测6、JB/T 9216-1999 控制渗透探伤材料质量的方法7、JB/T 9218-1999 渗透探伤方法8、JB/T6902-92 阀门铸钢件液体渗透检查方法六、涡流检测1、GB 4957-1985 非磁性金属基体上非导体覆盖层厚度测量涡流方法2、GB 5126-1985 铝及铝合金冷拉薄壁管材涡流探伤方法3、GB 5248-1985 铜及铜合金无缝管涡流探伤方法4、GB/T 7735-1995钢管涡流探伤检验方法5、GB/T 11260-1996 圆钢穿过式涡流探伤检验方法6、GB/T 12604.6-1990无损检测术语涡流检测7、GB/T 12968-1991 纯金属电阻率与剩余电阻比涡流衰减测量方法8、GB/T 12969.2-1991 钛及钛合金管材涡流检验方法9、GB/T 14480-1993 涡流探伤系统性能测试方法10、YB/T 143-1998涡流探伤信号幅度误差测量方法11、YB/T 145-1998钢管探伤对比试样人工缺陷尺寸测量方法七、声发射检测1、GB/T 12604.4-1990 无损检测术语声发射检测2、GB/T 18182-2000 金属压力容器声发射检测及结果评价方法3、JB/T 6916-1993 在役高压气瓶声发射检测与评定方法4、JB/T 7667-1995 在役压力容器声发射检测评定方法5、JB/T 8283-1995 声发射检测仪器的性能测试方法。
无损探伤常用标准
无损探伤常用标准一、DL/T821-2002、GB3323-2005 、JB/T4730-2005对管道透照要求标准管道规格透照方式投影要求透照厚度透照次数象质计型号象质计放置备注D L /T 821-2002>Ф89 双壁单影 分段 TA=2T+hL1≤15mm 分3段(120°) L1>15mm 分4段(90°)R ’10系列 胶片侧1.DL/T821象质计放在胶片侧时其象质指数应通过对比试验或提高1级;GB/T3323、 JB/T4730可查表确定;≤Ф89~ >Ф76 双壁双影 椭圆3-10mm TA=0.8{(D-T )×T }1/2+T ≮2次(90°) Ⅰ型 射源侧≤Ф76 双壁双影 椭圆3-10mm TA=0.8{(D-T )×T }1/2+T 允许1次 Ⅱ或Ⅰ型 G B /T 3323-2005>Ф100双壁单影分段 W 查图表R ’10系列 胶片侧≤Ф100 双壁双影 倾斜椭圆透照 垂直透照WT/D 0<0.12 (90°)二次T/D 0≥0.12 (60°)三次专用 (5根等径) 射源侧平行焊缝 J B /T 4730-2005>Ф400双壁单影 单壁单影 分段 W 或T K=1.1 查图表 R ’10系列 查表胶片侧 射源侧400≥Ф>Ф100 双壁单影分段WK=1.2 查图表 R ’10系列 查表 胶片侧或射源侧 ≤Ф100双壁双影椭圆:T ≤8,q ≤Do/4 WT/D ≤0.12,90°二次 T/D >0.12,60°三次专用象质计射源侧垂直:T >8,二、DL/T821-2002标准透照厚度与象质计线号(线径)关系透照厚度≤6>6~8>8~12>12~16>16~20>20~25>25~32>32~50>50~80>80~120>120~150>150~175象质指数Z线编号15 14 13 12 11 10 9 8 7 6 5 4线径mm 0.125 0.16 0.20 0.25 0.32 0.40 0.50 0.63 0.80 1.00 1.25 1.60三、GB/T3323-2005管道A级透照应识别的丝径(丝号)W190.050 W18 0.063 W17 0.080 W16 0.100 W15 0.125 W14 0.16 W13 0.20 W12 0.25 W11 0.32 W10 0.40 W9 0.50 W8 0.63 W7 0.80 W6 1.00 W5 1.25 W4 1.60 W3 2.00 W2 2.50 W1 3.20 双壁单影 胶片侧 ≤1.2 1.2-2.0 2.0-3.5 3.5-5.0 5.0-10 10-15 15-22 22-38 38-48 48-60 60-85 85-125 125-225 225-375 >375双壁双影 射源侧<1.2 1.2-2.0 2.0-3.5 3.5-5.0 5.0-7.0 7.0-12 12-18 18-3030-40 40-50 50-6060-8585-120 120-220 220-380 >380四、JB/T4730-2005标准管子透照AB 级象质计的选用决定①透照方式②放置位置③公称厚度范围④技术等级(AB )五、DL/T821-2002、对Ф≤89管子的透照厚度与象质指数速查表管子规格透照厚度象质指数管子规格透照厚度象质指数管子规格透照厚度象质指数Ф89×4 18.75 11 Ф48×3 12.29 12 Ф24×2 7.3 14 Ф89×5 21.39 10 Ф48×3.5 13.48 12 Ф24×3 9.34 13 Ф89×6 23.85 10 Ф48×4 14.61 12 Ф24×4 11.15 13 Ф89×7 26.17 9 Ф48×5 16.73 11Ф22×2 7.06 14 Ф83×4 18.22 11 Ф45×3 11.97 13 Ф22×3 9.03 13 Ф83×5 20.79 10 Ф45×4 14.24 12 Ф22×4 10.78 13 Ф83×6 23.19 10 Ф45×5 16.31 11Ф83×7 25.45 9 Ф20×2 6.8 14 Ф83×8 27.59 9 Ф42×3 11.65 13 Ф20×3 8.71 13Ф42×4 13.86 12 Ф20×4 10.4 13 Ф76×4 17.58 11 Ф42×5 15.88 12Ф76×5 20.07 10 Ф19×2 6.66 14 Ф76×6 22.39 10 Ф40×2.5 10.24 13 Ф19×3 8.54 13 Ф76×7 24.58 10 Ф40×3 11.43 13 Ф19×410.19 13 Ф76×8 26.66 9 Ф40×4 13.6 12Ф18×2 6.52 14 Ф70×3 14.34 12 Ф38×2.5 10.04 13 Ф18×3 8.36 13 Ф70×4 16.99 11 Ф38×3 11.19 13 Ф18×4 9.98 13 Ф70×5 19.42 11 Ф38×4 13.32 12Ф70×6 21.67 10 Ф17×2 6.38 14 Ф70×7 23.8 10 Ф35×2.5 9.71 13 Ф17×3 8.18 13Ф35×3 10.83 13 Ф17×4 9.76 13 Ф63.5×3 13.77 12 Ф35×4 12.90 12Ф63.5×4 16.34 11 Ф16×2 6.23 14 Ф63.5×5 18.68 11 Ф32×2.5 9.37 13 Ф16×3 7.99 14Ф32×3 10.46 13 Ф16×4 9.54 13 Ф60×3 13.46 12 Ф32×4 12.47 12Ф60×4 15.97 12 Ф14×2 5.9 15 Ф60×5 18.26 11 Ф30×2.5 9.13 13 Ф14×3 7.59 14Ф30×3 10.20 13 Ф14×4 9.05 13 Ф57×3 13.18 12 Ф30×4 12.15 12Ф57×4 15.64 12 Ф12×1.5 4.67 15 Ф57×5 17.89 11 Ф29×2.5 9.01 13 Ф12×2 5.75 15Ф29×3 10.06 13 Ф12×2.5 6.39 14 Ф51×3 12.6 12 Ф29×4 12 13Ф51×4 14.97 12 Ф10×1.5 4.35 15Ф51×5 17.13 11 Ф25×2 7.42 14 Ф10×2 5.2 15Ф25×3 9.49 13 Ф10×2.5 5.96 15Ф25×4 11.33 13六、管道焊缝射线探伤透照片数表七、DL/T821-2002、GB/T3323-2005、JB/T4730-2005钢管道质量分级(底片评级)圆缺T<25,评定区10×10 条缺未焊透(不加垫板)内凹与(咬边) 备注T≤10 10-15 15-25单个多个Do>100(Φ89)Do≤100(Φ89)Do>100(Φ89)Do≤100(Φ89)ⅠJB4730 1 2 3 不允许不允许不允许不允许不允许不允许1、综合评级:JB/T4730:在条形DL/T821 1 2 3 不允许不允许不允许不允许比≤10%T深≤1.0累长≤25%总长比≤10%T深≤1.0累长≤30%总长评定区缺陷等级相同,则降一级,不同时以低级别定;DL/T821:要求各级别之和-1,(大Ⅲ者为Ⅳ)GB3323 1 2 3 不允许不允许不允许不允许/ 比≤10%T深≤1.0长不限ⅡJB4730 3 6 94≤T/3≤2012T内6L≯T4比≤10%T深≤1.0单长≤T/3(4 ≤20 )6T内≯T(4)300内≯30比≤10%T深≤1.0累长≤10%总长比≤15%T深≤1.5单长3T内≯T累长≯100比≤15%T深≤1.5累长≤30%总长GB3323:二种之和-1,三种之和-22、发现裂纹未熔合即为Ⅳ级DL/T821 3 6 912412-60T/3T≥6020内6L≯T410%T深≤1.5T≤12时≯4,12-36时T/3≥36时≯12, 12T内6L≯T10%T深≤1.5累长≤10%总长比≤15%T深≤2.0累长≤25%总长比≤15%T深≤2累长≤30%总长GB3323 3 6 912412-60T/3T≥6020内6L≯T不允许15%T深≤1.5累长≤10%周长/比≤20%T深≤2.0长不限ⅢJB4730 6 12 186≤2/3T306T内3L≯T6比≤15%T 深≤1.5单长≤2/3T(6≤30)3T内≯T;300内≯40比≤15%T深≤1.5累长≤15%总长比≤20%T深≤3.0≤30%总长累长≯100比≤20%T深≤2.0累长≤30%总长DL/T821 6 12 18 T≤969-452/3TT≥45306T内3L≯T6比≤15%T 深≤2.0T≤9时≯6,9-30时2/3T≥30时≯20,6T、3L内≯T比≤15%T深≤2.0总长≤15%周长比≤20%T深≤3.0累长≤25%总长比≤20%T深≤3.0累长≤30%总长GB3323 6 12 18 T≤969-452/3TT≥45306T内3L≯T同条渣比≤20%T深≤2.0累长≤15%周长/比≤25%T深≤3.0长不限Ⅳ①深孔②Φ>T/2③放宽1-2点备注①圆缺,长:宽=3②评定区③点数换算④不计点⑤Ⅰ级1评定区T≤252被检厚度<12T或6T可按比例换算DL/T820规定氩弧焊口不允许未焊透DL/T820允许咬边。
无损探伤标准
无损探伤标准无损探伤标准一、通用基础1、GB 5616-1985 常规无损探伤应用导则2、GB/T 9445-1999 无损检测人员技术资格鉴定通则3、GB/T 14693-1993 焊缝无损检测符号4、GB 16357-1996 工业X射线探伤放射卫生防护标准5、JB 4730-1994压力容器无损检测6、DL/T675-1999 电力工业无损检测人员资格考核规则二、射线检测1、GB 3323-1987 钢熔化焊对接接头射线照相和质量分级2、GB 5097-1985 黑光源的间接评定方法3、GB 5677-1985 铸钢件射线照相及底片等级分类方法4、GB/T 11346-1989 铝合金铸件X射线照相检验针孔(图形)分级5、GB/T 11851-1996压水堆燃料棒焊缝X射线照相检验方法6、GB/T 12469-1990 焊接质量保证钢熔化焊接头的要求和缺陷分类7、GB/T 12604.2-1990 无损检测术语射线检测8、GB/T 12605-1990 钢管环缝熔化焊对接接头射线透照工艺和质量分级9、GB/T 16544-1996 球形储罐γ射线全景曝光照相方法10、GB/T 16673-1996 无损检测用黑光源(UV-A)辐射的测量11、JB/T 7902-2000 线型象质计12、JB/T 7903-1995工业射线照相底片观片灯13、JB/T 8543.1-1997泵产品零件无损检测泵受压铸钢件射线检测方法及底片的等级分类14、JB/T 9215-1999 控制射线照相图像质量的方法15、JB/T 9217-1999射线照相探伤方法16、DL/T 541-1994 钢熔化焊角焊缝射线照相方法和质量分级17、DL/T 821-2002 钢制承压管道对接焊接接头射线检验技术规程18、TB/T6440-92 阀门受压铸钢件射线照相检验三、超声波检测㈠1、GB 1786-1990 锻制圆饼超声波检验方法2、GB/T 2970-1991 中厚钢板超声波检测方法3、GB/T 3310-1999 铜合金棒材超声波探伤方法4、GB/T 4162-1991锻轧钢棒超声波检验方法5、GB 4163-1984 不锈钢管超声波探伤方法6、GB 5193-1985 钛及钛合金加工产品超声波探伤方法7、GB/T 5777-1996 无缝钢管超声波探伤检验方法8、GB/T 6402-1991 钢锻件超声波检验方法9、GB 6519-1986 变形铝合金产品超声波检验方法10、GB 7233-1987 铸钢件超声探伤及质量评级方法11、GB 7734-1987 复合钢板超声波探伤方法12、GB/T 7736-2001 钢的低倍组织及缺陷超声波检验法13、GB/T 8361-2001 冷拉圆钢表面超声波探伤方法14、GB 8651-2002 金属板材超声波探伤方法15、GB 8652-1988 变形高强度钢超声波检验方法16、GB 11343-89 接触式超声波斜射探伤方法17、GB 11344-89 接触式超声波脉冲回波法测厚18、GB 11345-89 钢焊缝手工超声波探伤方法和探伤结果分级19、GB/T 12604.1-1990 无损检测术语超声检测20、GB/T 12969.1-1991 钛及钛合金管材超声波检验方法21、GB/T 13315-1991 锻钢冷轧工作辊超声波探伤方法22、GB/T 13316-1991 铸钢轧辊超声波探伤方法23、GB 15830-1995 钢制管道对接环焊缝超声波探伤方法和检验结果的分级24、GB/T 18256-2000 焊接钢管(埋弧焊除外)用于确认水压密实性的超声波检测方法25、JB 1152-1981锅炉和钢制压力容器对接焊缝超声波探伤26、JB/T 1581-1996 汽轮机、汽轮发电机转子和主轴锻件超声波探伤方法27、JB/T 1582-1996 汽轮机叶轮锻件超声波探伤方法28、JB 3144-1982锅炉大口径管座角焊缝超声波探伤29、JB 4008-1985 液浸式超声纵波直射探伤方法30、JB 4009-1985 接触式超声纵波直射探伤方法31、JB 4010-1985 汽轮发电机用钢制护环超声探伤方法32、JB/T 7602-1994 卧式内燃炉T形接头超声波探伤33、GB/T 11259-1999 超声波检验用钢制对比试块的制作与校验方法34、JB/T 8428-1996 校正钢焊缝超声检测仪器用标准试块35、JB/T 8467-1996 锻钢件超声波探伤方法36、JB/T 8931-1999 堆焊层超声波探伤方法37、JB/T 9214-1999 A型脉冲反射式超声波探伤系统工作性能测试方法38、JB/T 9630.2-1999汽轮机铸钢件超声波探伤及质量分级方法39、JB/T 10061-1999 A型脉冲反射式超声波探伤仪通用技术条件40、JB/T 10062-1999 超声探伤用探头性能测试方法41、DL 505-1992 汽轮机焊接转子超声波探伤规程42、DL/T 542-1994 钢熔化焊 T 形接头角焊缝超声波检验方法和质量分级43、DL/T 694-1999 高温紧固螺栓超声波检验技术导则44、DL/T 714-2000 汽轮机叶片超声波检验技术导则45、DL/T 717-2000 汽轮机发电机组转子中心孔检验技术导则46、DL/T 718-2000 火力发电厂铸造三通、弯头超声波探伤方法47、DL/T 820-2002 管道焊接接头超声波检验技术规程48、ZB J04 001-87 A型脉冲反射式超声波探伤系统工作性能测试方法49、YB/T 144-1998 超声探伤信号幅度误差测量方法50、JB/T6903阀门锻钢件超声波检查方法四、磁粉检测1、GB 4956-1985磁性金属基体上非磁性覆盖层厚度测量磁性方法2、GB 9444-1988 铸钢件磁粉探伤及质量评级方法3、GB 10121-1988 钢材塔形发纹磁粉检验方法4、GB/T 12604.5-1990无损检测术语磁粉检测5、GB/T 15822-1995磁粉探伤方法6、JB/T 6061-1992焊缝磁粉检验方法和缺陷磁痕的分级7、JB/T 6062-1992焊缝渗透检验方法和缺陷迹痕的分级8、JB/T 6063-1992 磁粉探伤用磁粉技术条件9、JB/T 6064-1992渗透探伤用镀铬试块技术条件10、JB/T 6065-1992 磁粉探伤用标准试片11、JB/T 6066-1992 磁粉探伤用标准试块12、JB/T 6439-1992阀门受压铸钢件磁粉探伤检验13、JB/T 6912-1993泵产品零件无损检测----磁粉探伤14、JB/T 8290-1998 磁粉探伤机15、JB/T 8468-1996 锻钢件磁粉检验方法16、JB/T 9628-1999汽轮机叶片磁粉检验方法17、JB/T 9630.1-1999汽轮机铸钢件磁粉探伤及质量分级方法五、渗透检测1、GB 9443-88 铸钢件渗透探伤及缺陷显示迹痕的评级方法2、GB/T 12604.3-1990 无损检测术语渗透检测3、JB/T 6062-92 焊缝渗透检验方法和缺陷迹痕的分级4、JB/T 6064-92 渗透探伤用镀铬试块技术条件5、JB/T 8543.2-1997泵产品零件无损检测渗透检测6、JB/T 9216-1999 控制渗透探伤材料质量的方法7、JB/T 9218-1999 渗透探伤方法8、JB/T6902-92 阀门铸钢件液体渗透检查方法六、涡流检测1、GB 4957-1985 非磁性金属基体上非导体覆盖层厚度测量涡流方法2、GB 5126-1985 铝及铝合金冷拉薄壁管材涡流探伤方法3、GB 5248-1985 铜及铜合金无缝管涡流探伤方法4、GB/T 7735-1995钢管涡流探伤检验方法5、GB/T 11260-1996 圆钢穿过式涡流探伤检验方法6、GB/T 12604.6-1990无损检测术语涡流检测7、GB/T 12968-1991 纯金属电阻率与剩余电阻比涡流衰减测量方法8、GB/T 12969.2-1991 钛及钛合金管材涡流检验方法9、GB/T 14480-1993 涡流探伤系统性能测试方法10、YB/T 143-1998涡流探伤信号幅度误差测量方法11、YB/T 145-1998钢管探伤对比试样人工缺陷尺寸测量方法七、声发射检测1、GB/T 12604.4-1990 无损检测术语声发射检测2、GB/T 18182-2000 金属压力容器声发射检测及结果评价方法3、JB/T 6916-1993 在役高压气瓶声发射检测与评定方法4、JB/T 7667-1995 在役压力容器声发射检测评定方法5、JB/T 8283-1995 声发射检测仪器的性能测试方法。
无损焊缝探伤要求
第三,焊缝的无损探伤要求:设计人员应根据对焊缝的质量要求确定焊缝的无损探伤要求,包括采用的探伤标准、合格等级、抽样量,并标注在图样上。
对没有无损探伤标注或标注不全的焊缝,应按照以下要求进行无损探伤检验。
对于BS、BK(开坡口)等级的焊缝,按照GB 11345-1989标准进行超声波探伤,抽样量≥50%的焊缝长度,I级为合格;对于CS、CK(开坡口)等级的焊缝,按照GB 11345-1989标准进行超声波探伤,抽样量≥25%的焊缝长度,Ⅱ级为合格;超声波探伤仅适用于母材厚度8~200mm的情况。
必要时,设计人员可对母材厚度<8mm的焊缝确定采用射线探伤的方法进行检验,并在图样上对探伤标准、等级、抽样量等要求做出明确说明。
对于不开坡口的BK级角焊缝,按JB/T6062—2007标准进行渗透探伤,抽样量≥25%的焊缝长度,I级为合格;对于焊接件上焊接的吊钩、吊耳等焊缝,按照JB/T 6062—2007标准进行100%的渗透探伤。
第四,其他特殊要求。
对于探伤不合格的B级焊缝,应扩大探伤范围至100%;对于探伤不合格的C级焊缝,应扩大探伤范围到50%,再次发现不合格后,扩大探伤范围至100%。
对探伤发现的焊缝中的所有不合格部位,应同时采取返修措施。
对于只能单面焊接,背面无法清根的B、C级焊缝,进行超声波探伤时,根部允许存在一定的未焊透,未焊透的高度h≤0.1δ(板厚),且不超过5mm,板厚δ≥50mm时,局部允许5~10mm。
对于非全熔透的B、C级焊缝,进行超声波探伤时,根部允许存在一定的未焊透,未焊透的高度h≤0.1δ(名义焊缝厚度),且≤5mm,板厚δ≥50mm时,局部允许5~lOmm。