
生产设备日常点检卡
主要生产设备日常点检表
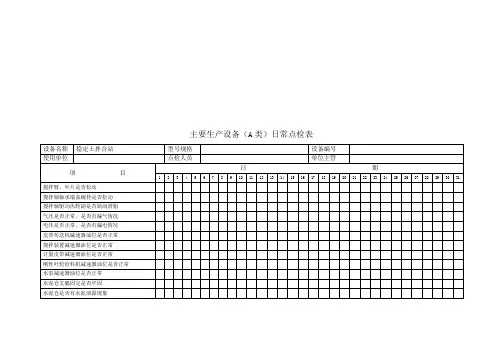
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月。
设备日常点检记录表

设备日常点检记录表设备日常点检记录表是一种用于对设备进行定期检查的文件,它既可以保证设备总体上能正常运行,也可以及早发现问题,避免设备出现严重故障耽误生产。
设备日常点检记录表是在工厂内部使用的一张表格,它记录着每日、每周或每月对设备的检查情况,包括检查人员的签名、检查时间、检查的设备及其型号、检查的项目、检查的结果和处理意见等,以便形成一份完整的点检记录。
设备日常点检记录表是针对各类设备进行检查,以确保设备的正常使用。
主要包括外观检查、部件检查、操作检查、安全检查和维护检查等内容。
1.外观检查:外观检查通常是每日必须进行的,涉及检查设备的外表、连接线路、显示屏等,以及外围设备的温度、湿度、粉尘浓度等,保证设备外观的安全性和良好的工作状态。
2.部件检查:部件检查是指检查设备的所有零部件,如电机、开关、传动装置、电气部件等,以及其他与设备相关的附件,确保它们处于完好的状态,并及时发现问题,防止设备出现故障。
3.操作检查:操作检查是检查设备是否按照正确的操作方式进行操作,以及检查操作者是否有足够的安全知识,以防止设备出现意外故障,以及检查设备是否能正常工作。
4.安全检查:安全检查是指检查设备和其他设施是否符合安全规定,比如检查电源线是否接地、检查机房的空调设备是否正常运行等,以确保设备及其他设施安全可靠。
5.维护检查:维护检查是指检查设备是否需要进行维护,包括对电机、减速机、传动装置、电气部件等进行更换、清洗、调校等,以确保设备能够正常运行。
设备日常点检记录表的制作不仅要求检查人员认真负责,还要求记录详细,并要求每次检查都要有详细的记录,以便随时查看,以便及时发现存在的问题。
设备日常点检记录表不仅可以及时发现设备的故障,也可以用于追溯设备的维护情况,以便更好地解决设备问题。
设备日常点检表模板

设备日常点检表模板导语:设备日常点检是保障设备安全运行和提高生产效率的重要环节。
通过及时的点检,可以发现设备问题,并及时进行维修和保养,以免出现故障影响生产。
为了规范设备日常点检流程,许多公司使用设备日常点检表模板来记录和管理点检情况。
本文将介绍设备日常点检表模板的重要性、常用格式和内容,并分享一份示例模板供参考。
一、设备日常点检表模板的重要性1.提升点检的规范性和标准化水平设备日常点检表模板可以将点检内容和要求固化为形式化的表格,明确点检的标准和步骤,使点检过程更加规范化。
通过使用统一的模板,可以减少操作者的主观性,提高点检的准确性和可比性。
2.提高点检的效率和便捷性设备日常点检表模板可以事先规定点检项目和频率,并在表格中留下相应的勾选或填写空格。
操作者只需按照表格的要求进行点检,便于标准化操作和快速记录。
模板中可留有备注栏,方便记录点检过程中的异常情况和维修情况。
3.为设备故障分析和维修提供依据设备日常点检表模板可以记录设备的点检情况和维修情况,为后续的设备故障分析提供重要依据。
通过对点检表的历史数据进行分析,可以发现设备的潜在问题和周期性故障,进而制定相应的维修计划和改进方案。
二、设备日常点检表模板的常用格式和内容1.格式设备日常点检表模板可以采用表格形式,一般包括点检项目、点检内容、点检要求、点检频率和备注等栏目。
表格可以根据实际情况进行调整和修改,以满足不同设备的点检需求。
2.内容a.点检项目:列出所有需要点检的设备项目,可以按照设备分类或区域划分,确保每个设备项目都能得到点检。
b.点检内容:明确每个点检项目的具体点检内容,包括外观检查、运行状态、传感器读数等方面。
c.点检要求:列明每个点检项目的要求和标准,确保操作者能按照标准进行点检。
d.点检频率:根据设备的运行情况和特点,规定每个点检项目的点检频率,如每日、每周、每月等。
e.备注:留出一定的空间,方便操作者记录点检过程中的异常情况和维修情况。
设备日常保养点检卡
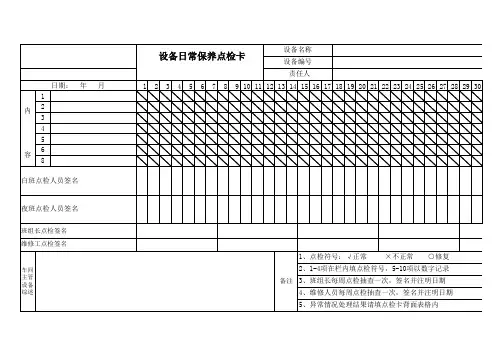
1、点检符号:√正常 ×不正常 ○修复 2、1-4项在栏内填点检符号,5-10项以数字记录 备注 3、班组长每周点检抽查一次,签名并注明日期 4、维修人员每周点检抽查一次,签名并注明日期 5、异常情况处理结果请填点检卡背面表格内
31
1、点检符号:√正常 ×不正常 ○修复 2、1-4项在栏内填点检符号,5-10项以数字记录 3、班组长每周点检抽查一次,签名并注明日期 4、维修人员每周点检抽查一次,签名并注明日期 5、异常情况处理结果请填点检卡背面表格内
日期: 年 月 1 内2 3 4 5 容6 8
白班点检人员签名
夜班点检人员签名
班组长点检签名 维修工点检签名
车间 主管 设备 综述
4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30
数控折弯机日常维护保养点检记录表

新机工作2000小时后应换油,以后每工作4000~6000小时 每年 后应换油,每次换油,应清洗油箱
异常情况记录
保养人签字
备 注
每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况,
应在“异常情况记录”栏予以记录,并联系相关人员处理。
每月清洁液压部件(基板、阀、电机、泵、油管等),防 每月 止脏物进入系统,不能使用清洁剂 每月 每月 每月 每年
定期检查气液泵油箱,第一次使用一月后调换,以后每年 根据具体情况更换油液,最低油温不低于10℃ 14 油箱上的空气过滤器,每3个月进行检查清洗,最好1年更 换。 新机使用一个月后,检查各油管弯曲处有无变形,如有异 15 常应予更换,使用两个月后,应紧固所有配件的连接处, 进行此项工作时应关机,系统无(控制柜完全断电后方可 检修) 16 每次换油时,过滤器应更换或彻底清洗 17
年
27 28 29
月30 312 检来自机器运转无异响 3检查上下刀具完好无缺;上刀动作灵活、检查脚踏开关完 早上 好,启动灵敏 早上 早上 早上 下午
4 检查压力表是否正常 5 检查液压气缸压力是否达到可工作状态 6 液压油管路及各油缸是否泻漏 7 每天对滚珠丝杠、滚动导轨擦净后进行润滑
8 保证模具清洁、检查光纤尺是否有污垢、周围清洁,机身 下午 清洁 每周检查油箱油位,如进行液压系统维修后也应检查,油 9 每周 位低于油窗应加注液压油 10 检查气泵是否有水、气管是否有堵塞 11 定期清洗出油口过滤器的滤网 12 13 每周 每周
主要生产设备每日点检卡
设备名称:数控折弯机
NO. 1 保养项目 起动回参是否正常、操作系统运行是否正常,X.Y.Z轴运 行是否正常、检查电机是否正常运转 频率 早上 早上 1 2 3 4 5
设备点检表

设备点检表(总12页)本页仅作为文档封面,使用时可以删除This document is for reference only-rar21year.March设备点检、运转记录卡说明:1、点检时技术状况标志:良好“√”;不良“×”;待修“”;修理“○”。
2、有关事项记录:(1)运转时间合计小时;(2)故障临修次停机小时;3、本表每台设备每月一张,由使用人按设备实际使用填写;4、每月1日由使用人到生产部以旧换新,年底装订成册。
设备点检、运转记录卡1、点检时技术状况标志:良好“√”;不良“×”;待修“”;修理“○”。
2、有关事项记录:(1)运转时间合计小时;(2)故障临修次停机小时;3、本表每台设备每月一张,由使用人按设备实际使用填写;4、每月1日由使用人到生产部以旧换新,年底装订成册。
设备点检、运转记录卡1、点检时技术状况标志:良好“√”;不良“×”;待修“”;修理“○”。
2、有关事项记录:(1)运转时间合计小时;(2)故障临修次停机小时;3、本表每台设备每月一张,由使用人按设备实际使用填写;4、每月1日由使用人到生产部以旧换新,年底装订成册。
设备点检、运转记录卡1、点检时技术状况标志:良好“√”;不良“×”;待修“”;修理“○”。
2、有关事项记录:(1)运转时间合计小时;(2)故障临修次停机小时;3、本表每台设备每月一张,由使用人按设备实际使用填写;4、每月1日由使用人到生产部以旧换新,年底装订成册。
设备点检、运转记录卡1、点检时技术状况标志:良好“√”;不良“×”;待修“”;修理“○”。
2、有关事项记录:(1)运转时间合计小时;(2)故障临修次停机小时;3、本表每台设备每月一张,由使用人按设备实际使用填写;4、每月1日由使用人到生产部以旧换新,年底装订成册。
设备点检、运转记录卡4、点检时技术状况标志:良好“√”;不良“×”;待修“”;修理“○”。
设备点检卡
除后再启动;4).点检确认时必须注明时间及状态。 3.设备完好“√”、发生故障“x”、休息“0”、保养“△”
设备名称
职 责划 分
检查 项目
设备型 号
检查内容及要求
检查各按钮、开关是否完好
操 作 送电检查电气系统是否有异常
当前要装夹的砂轮必须无伤痕、裂纹
设备点检记录卡
设备编 号
操作者
日常点检、润滑记录
HTQPR0703-012 G0 检测日期: 年 月
1 2 3 4 5 6 7 8 9# # # # # # # # # # # # # # # # # # # # # #
砂轮装夹必须垫上减震纸垫螺母紧固牢靠
作
业
砂轮及砂轮罩应完好无崩裂,安装正确、紧固 可靠
检查各运动轴润滑是否到位
员 前 检查各部保护开关、限位开关是否完好
作 工作完毕,关闭电源,关闭气源
工 业 按日常保养要求对设备进行保养
后 设备润滑、检查、记录
再次点检确认
班长每月抽查4次(签字确认) 维修人员每月复查4次(签字确认)
630 生产设备日常点检卡
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 2参数生产 岗 2 执行首件检验,通用量具上班,校正"零位" 3 物、料、零件不落地,工位器具清洁,使用正确 位 4 零件跟踪卡不脏污、记录齐全、正确 5 岗位零件分类堆放整齐、标记清晰 点 6 量具保养完好,放置正确整齐 7 检 岗位周围清洁,区域无痰迹、无烟头、无杂物、无积水 、无油迹
8 工具箱、量具箱内外清洁,摆放整齐,帐物卡一致 9 执行"三检制" 10 遵守职业道德、劳动纪律,各项规章制度
备 注
正常: √ 1、记录须正确
异常: × 2、点检卡归技术资料归档
待修: △
修好: ○
生产设备日常点检卡
编号:QR-SJ-19 日 项 序 目 号 1 2 设 备 点 检 3 4 5 6 方 法 看 听 动 看 看 看 点 检 内 容 1 可见导轨部分有无拉毛、碰伤 各传动系统有无异声、振动 各操作系统是否灵敏可靠 机床有无漏油现象 是否按规定加油润滑及润滑系统是否畅通、完 整 电气系统装置是否正常、安全、灵敏 2 3 4 5 6 7 8 常 日 点 检 情 况 名称: 记 期 录
3设备日常点检卡
编号பைடு நூலகம்ZL-6.3-03设备名称设备编号年月
日期
检项
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
防护装置齐全
润滑及油标正常
传动正常
电机正常
机床及四周清洁
产品摆放整齐、有标识
设备日常运行状况
正常时间
维修时间
停运时间
操作人员
月累计:(运行时间以小时数计)正常运行时间:h;停运时间:h;非计划停机时间:h
说明:1.点检在正式生产前进行;
2.正常打“√”,不正常打“×”,并报告车间主任或机修工修理并记录修理时间;凡停运待料时间、或休息也应记录在相应栏中;
3.本卡每月一张,妥善保管,月底交车间主任后交生产部门统计分析。
设备点检标准作业指导书(设备点检卡)
编
审
批
写
核
准
编写 日期
2012/11/3
编 号
班 次
1
2
3
4
5
6
7
8
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
早
中
夜
早
中
夜
早
中
夜
早
中
夜
早
中
夜
早
中
夜
早
中
夜
早
中
夜
早
中
夜
累计
早
中
夜
1.点检人员:A-操作人员;B-班组长 2.每天生产前进行设备点检,并对前一班设备保养情况进行记录 备。 注 3.若当班有进行计划检修或二级保养,需按“说明”进行记录 4.每班生产结束时填写运转台时,若当班设备故障影响正常生 产,需正确填写故障台时。
早
操
作
者
中
签
名Hale Waihona Puke 夜班组长签名目检
A
每天 一次
B
每周 一次
目检
A
每班 一次
B
每周 一次
目检
A
每班 一次
B
每周 一次
目检
判断标准
说 明
1、点检标记:良好√,发现问题(可用)△,当场处理◎,有问 题(不可用)ⅹ,计划检修⊙,二级保养□。2、需记录数据的 要记录当时数据。3、点检时间不少于15分钟
运转台时 故障台时
设备点检卡
年
月
型号 规格
单位: 山西清慧机械制造有限公司