
简述开炼机混炼工艺方法
简述开炼机混炼工艺方法
开炼机混炼可分为两种,即一段混炼和分段混炼方法,对于含胶率高天然橡胶、补强填充剂较少的料我们最常使用的一段混炼工艺;而对于天然橡胶与多合成橡胶并用的胶料我们采用两段混炼工艺,这样使两种橡胶与配合剂混炼更为均匀。
下面为大家讲述开炼机翻炼的几种操作方法
1、薄通法
薄通法是将开炼机辊距调至1-1.2mm,使胶料通过辊缝,任其落入接料盘中,待胶料全部通过辊缝后,然后将落盘的胶料扭转90度再进行薄通,如此反复进行到规定次数。
其次调大辊距(约10mm 左右),让胶料包辊、下片,该方法的特点是胶料散热快、不易焦烧、劳动强度较低、操作安全,但配合剂分散不易均匀,尤其是沿辊筒的轴向分散不易均匀。
2、三角包操作法
三角包操作法是采用较小辊距(1-1.5mm)或较大辊距(2-2.5mm),操作时先将包在前辊上的胶料横向割断,随着辊筒的旋转将左右两边胶料不断向中间折叠成一个三角包
反复进行到规定次数,使辊筒之间的胶料不断地由两边折向中间,再由中间分散到两边进行混合,然后放大辊距(10mm左右),包辊、下片。
三角包操作法的特点是配合剂分散效果好,胶料质地均一,但劳动强度大,操作安全性差。
3、斜刀法
在开炼机辊筒上左右交叉地与辊筒水平线成75度斜角进行割刀,同时按15度斜角打卷、割刀和打卷8次,左右各4次。
辊距约为7-8mm。
这种方法特点配合剂分散较均匀,操作效率高,缺点是劳动强度较大。
4、打扭操作法
打扭操作法是将包在开炼机辊筒上的胶料横向割断后使其附在前辊筒上,随着辊筒旋转,胶料呈扇形由右向左或由左向右移动,然后以胶片的一边垂直投入炼胶机使之混合。
打扭操作法劳动强度小,适用于大规格开炼机混炼。
5、割刀操作法
割刀操作法是把包在辊筒上的胶料左右割刀至尚留有一定宽度的包辊胶后,将刀锋转成90度让其继续割断胶片,使辊筒上的胶料落在接料盘中,当辊筒上方堆积胶快尽时停止割刀,使盘内胶料随辊筒上的余胶带入两辊筒间,并把胶料向左或向右移动反复数次,使胶料混合均匀。
割刀操作法还可以装上自动割刀装置代替手工操作,但混炼效果不够理想,所以一般不单独使用,而是其他方法并用
6、打卷操作法
打卷法可分为两种,一种是斜卷操作,一种是横卷操作辊距一般为7-9mm,斜卷操作是从左向右斜着打卷,当辊筒上的堆积胶快吃净时,把胶卷推向右边,然后再从右向左斜着打卷,如此反复使混炼均匀。
横卷操作则是割断包辊胶后随辊筒旋转打卷,堆积胶快吃净时,把胶卷扭转90度放入辊筒间,然后再打卷,如此反复直至达到混炼要求为止;
打卷法混炼效果较好,生产效率较高,但劳动强度大。
注:混炼加料有抽胶加料和换胶加料两种方法,抽胶加料使用于生胶含量高者,配合剂在辊筒中间加入。
换胶加料一般适用于生胶含量低者,配合剂在辊筒一端加入,在吃粉时注意不要割刀,否则粉状配合剂会侵入前辊和胶层的内表面之间,使胶料脱辊,也会通过辊缝被挤压成硬片,掉落在接料盘上,造成混炼困难。
综合上述的几种翻胶方法,在生产时往往不是单独进行的,通常是几种方法的搭配下进行的。
开炼机与密炼机混炼技术

开炼机与密炼机混炼技术一、开炼机混炼技术混炼过程包括三个方面:三过程:开炼机混炼可分为①包辊②吃粉③翻炼三个阶段。
一、包辊不饱和橡胶在开炼机上加工时,改变辊筒温度会出现四种不同的包辊状态。
温度较低,胶料较硬,弹性高,橡胶主要停留在堆积胶处滑动,延迟生产过程。
温度适宜,橡胶能正常包于辊筒上,既有塑性流动又有适当高的弹性变形,有利于混炼操作。
随着温度的提高,流动性增加,分子间力减小,强度降低,胶片不能紧包在辊筒上,出现脱辊或破裂现象。
橡胶在更高的温度下呈粘弹性流体包于辊筒,并产生塑性流动。
二、吃粉胶料包辊后,为使配合剂尽快混入胶中,在辊缝上应保持适量的堆积胶。
吃粉时,当胶料进入堆积胶的上层时,由于受到阻力而拥塞、折叠起来,在堆积胶的前方形成绉纹沟,粉剂就能进入这些沟纹中,并被带进堆积胶的内部。
如果无堆积胶存在,则配合剂只靠后辊与橡胶间的剪切力将粉剂擦入橡胶中,这样并不能使粉剂深入橡胶内部,影响混炼效果。
而且未被擦入橡胶中的粉剂会被后辊与橡胶挤压成薄片落入接料盘。
如系液体配合剂则会粘到后辊上或流到接料盘上,而使以后混炼发生困难。
在吃粉过程中,堆积胶量必须适中。
如无堆积胶或堆积胶量过少时,一方面配合剂只靠后辊筒与橡胶间的剪切力擦入胶料中,不能深入胶料内部而影响分散效果;另一方面未被擦入橡胶中的粉状配合剂会被后辊筒挤压成片落入接料盘,如果是液体配合剂则会粘到后辊筒上或落到接料盘上,造成混炼困难。
若堆积胶过量,则有一部分胶料会在辊缝上端旋转打滚,不能进入辊缝,使配合剂不易混入。
三、翻炼混炼的第三个阶段为翻炼。
由于橡胶黏度大,混炼时胶料只沿着开炼机辊筒转动方向产生周向流动,而没有轴向流动,而且沿周向流动的橡胶也仅为层流,因此大约在胶片厚度约1/3处的紧贴前辊筒表面的胶层不能产生流动而成为“死层”或“呆滞层”,见图所示。
此外,辊缝上部的堆积胶还会形成部分楔形“回流区”。
以上原因都使胶料中的配合剂分散不均。
由于橡胶粘度大,胶料在辊筒表面近层的流动性较差,剪切力促使橡胶流动仅为层流。
第十章 混炼工艺

CH
(Ⅹ)
.
CH2
+ HOO
.
空气充足时,继续发生氧化
(Ⅹ)+
O2 CH2 C CH 3 CH CH OO
.
CH2
(Ⅺ)
CH 3 + (Ⅺ) CH 2 CH CH 2 C CH 3 CH CH CH2 CH OO H + (Ⅹ)
所得的醛再度氧化 生成羧酸,在非常
(Ⅻ)
CH CH O
高的温度下,羧酸
薄通塑炼次数 0 5 11 16 31 48 粘均分子量 (×106) 1.605 1.432 1.110 0.89 0.628 0.438 威氏可塑度 0.088 0.104 0.145 0.337 0.407 0.518 81.3 76.6 69.4 58.0 42.3 门尼粘度
90
134
0.298
O 2 C O
.
OH
.
CH
.
O + C
return
静电的作用 塑炼过程中,胶料受到强烈的摩擦作用产生 静电。静电积累产生放电现象,使空气中的氧活 化变为原子态氧和臭氧,加速橡胶分子的氧化断 链作用。
3). 塑炼机理 橡胶经塑炼以增加其可塑性,其实质乃是使橡胶 分子链断裂,降低大分子长度。断裂作用既可发 生于大分子主链,又可发生于侧链。由于橡胶在 塑炼时,遭受到氧、电、热,机械力和增塑剂等 因素的作用,所以塑炼机理与这些因素密切相关, 其中起重要作用的则是氧和机械力,而且两者相 辅相成。 低温塑炼 高温塑炼
C.目的:使生胶软化,便于切割,解除结晶,缩短塑炼
时间,减少能耗,保护设备等。 2. 切胶:NR每块10~20kg,CR每块不超过10kg; 3. 破胶:辊距2~3mm,辊温45℃以下,25公斤卷胶。
【2019年整理】橡胶的配合与开炼机混炼工艺

橡胶开炼机
开炼机结构示意图
橡胶工艺实验 Experiment of Rubber Technology
2、工作原理
两个平行排列的中空辊筒,以不同的线速度相对回转,加 胶包辊后,在辊距上方留有一定量的堆积胶,堆积胶拥挤、绉塞 产生许多缝隙,配合剂颗粒进入到缝隙中,被橡胶包住,形成配 合剂团块,随胶料一起通过辊距时,由于辊筒线速度不同产生速 度梯度,形成剪切力,橡胶分子链在剪切力的作用下被拉伸,产 生弹性变形,同时配合剂团块也会受到剪切力作用而破碎成小团 块,胶料通过辊距后,由于流道变宽,被拉伸的橡胶分子链恢复 卷曲状态,将破碎的配合剂团块包住,使配合剂团块稳定在破碎 的状态,配合剂团块变小。胶料再次通过辊距时,配合剂团块进 一步减小,胶料多次通过辊距后,配合剂在胶料中逐渐分散开来。 采取左右割刀、薄通、打三角包等翻胶操作,配合剂在胶料中进 一步分布均匀,从而制得配合剂分散均匀并达到一定分散度的混 炼胶。
橡胶工艺实验 Experiment of Rubber Technology
不同胶料开炼机混炼时辊筒温度
胶 种 天然胶 辊 温℃
前辊
55~60
后辊
50~55
丁苯胶
氯丁胶
45~50
35~45
50~55
40~50
丁基胶
丁腈胶 顺丁胶 三元乙丙胶 氯磺化聚乙烯 氟橡胶23—27 丙烯酸酯橡胶
40~45
≦40 40~60 60~75 40~70 77~87 40~55
橡胶工艺实验 Experiment of Rubber Technology
3、开炼机混炼过程
(1)包辊
胶料的包辊性取决于:
①胶料的性质,如格林强度、断裂拉伸比、最大松弛
橡胶的混炼及混炼工艺
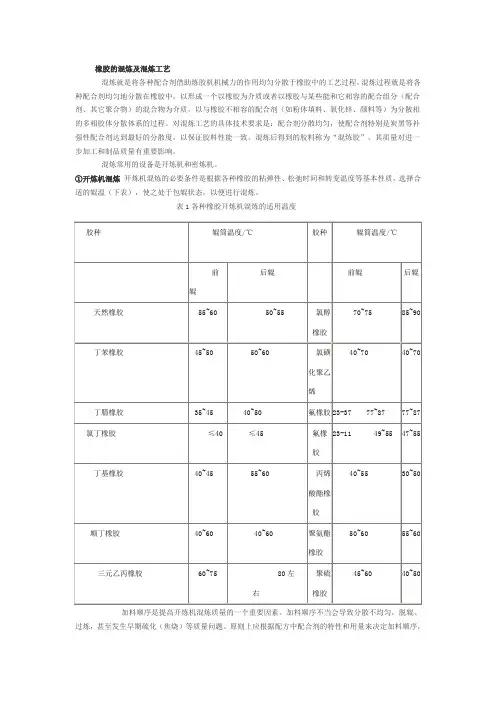
橡胶的混炼及混炼工艺混炼就是将各种配合剂借助炼胶机机械力的作用均匀分散于橡胶中的工艺过程。
混炼过程就是将各种配合剂均匀地分散在橡胶中,以形成一个以橡胶为介质或者以橡胶与某些能和它相容的配合组分(配合剂、其它聚合物)的混合物为介质,以与橡胶不相容的配合剂(如粉体填料、氧化锌、颜料等)为分散相的多相胶体分散体系的过程。
对混炼工艺的具体技术要求是:配合剂分散均匀,使配合剂特别是炭黑等补强性配合剂达到最好的分散度,以保证胶料性能一致。
混炼后得到的胶料称为“混炼胶”,其质量对进一步加工和制品质量有重要影响。
混炼常用的设备是开炼机和密炼机。
①开炼机混炼开炼机混炼的必要条件是根据各种橡胶的粘弹性、松弛时间和转变温度等基本性质,选择合适的辊温(下表),使之处于包辊状态,以便进行混炼。
表1各种橡胶开炼机混炼的适用温度加料顺序是提高开炼机混炼质量的一个重要因素。
加料顺序不当会导致分散不均匀,脱辊、过炼,甚至发生早期硫化(焦烧)等质量问题。
原则上应根据配方中配合剂的特性和用量来决定加料顺序,宜先加量少、难分散者。
后加量大,易分散者;硫黄或者活性大、临界温度低的促进剂(如超速促进剂)则在最后加入,以防止出现早期硫化(焦烧)。
液体软化剂一般在补强填充剂等粉剂混完后再加入,以防止粉剂结团、胶料打滑、胶料变软致使剪切力小而不易分散。
橡胶包辊后,按下列一般的顺序加料:橡胶、再生胶、各种母炼胶→固体软化剂(如较难分散的松香、硬脂酸、固体古马隆树脂等)→小料(促进剂、活性剂、防老剂)→补强填充剂→液体软化剂→硫黄→超促进剂→薄通→倒胶下片。
对于某些特殊胶料(如硬质胶、海绵胶等),则需采取与上述一般加料顺序不同的混炼方法。
除了辊温和加料顺序影响开炼机混炼质量之外,在操作上尚需注意:填胶容量不宜过多,否则不易混炼均匀,一般合成胶容量应比天然橡胶小一些。
在保证混炼质量的前提下,混炼时间应尽量缩短,以防止胶料因过炼而导致物理机械性能下降和影响生产效率。
橡胶混炼工艺

• • • • 一.开炼机的混炼工艺 (一)开炼机混炼原理 开炼机混炼过程一般包括包辊、吃粉和翻炼三个阶段。 1.包辊
• 1-橡胶不易进入辊缝;2-紧包前辊;3-脱辊成袋囊状;4-呈粘流包辊 • 图1-3 橡胶在开炼机中的几种状态 2.吃粉 • 在胶料包辊,加入配合剂之前,要使辊距上端保留适当的堆积胶,适 量的堆积胶是吃粉的必要条件。 • 3.翻炼 • 周向:混炼最均匀;轴向:不均匀;径向:均匀性最差
• 4.逆混(倒混)炼法
• 先把除硫黄和促进剂以外的所有其它配合 剂全部装入密炼机中,然后再投入生胶进 行混炼。炭 黑合高油量配合胶料的混炼,如BR、 EPDM等。
• 四、密炼机混炼的工艺条件
• (1)装胶容量 • 混炼容量必须适当,通常取密炼室总有效 容积的60~70%。合理的容量或装填系数应 根据生胶种类、配方特点,设备特征与磨 损程度以及上顶栓压力来确定。 • (2)上顶栓压力 • 上顶栓压力控制在0.3~0.6MPa。随着容量 和转速的提高,上顶栓的压力需适当加大, 上顶栓压力提高会加速混炼过程中胶料生 热,并增加功率消耗。
连续混炼
• 连续混炼是指采用连续混炼机进行连续加料、 连续混合、连续排胶的混炼方法。连续混炼过程 与间断式混炼的区别在于功率和温度不发生激烈 的周期性变化,可将剧烈生热区散发的热量用来 预热加料区的生胶和配合剂,从而大大提高设备 的有效利用系数,并保证稳定的混炼条件,获得 性能一致的胶料。因此,连续混炼具有生产效率 高、工序简单、占地面积小、投资节省及脚料质 量好等一系列优点。但连续混炼技术高、难度大, 必须与可靠的配合剂连续称量系统相配套;并且, 由于重新调整设备手续复杂,故只适用于配方组 分较少、填充量较少的单一胶料的大规模生产。
• 混炼胶体系的比容为生胶、配合剂和空隙
开炼机炼胶基本操作技能-三角包

打三角包
操作要点
⑴ 打三角包的操作区间是在辊筒的水平线之上,在辊筒安全线之下的位 置内进行。 ⑵ 双手接住胶料后,左手从设备左上角向右下角进行胶料翻转,并顺势 将手掌握成半圆形或拳头状顶住胶料的下方;然后右手从设备的右上角 向左下角进行胶料翻转,并顺势将手掌握成半圆形或拳头状顶住胶料的 下方,以保证胶料不从开炼机辊筒上方落下。 ⑶ 在胶料翻转过程中,随着三角包的逐渐增大,翻转速度要先快后慢。 ⑷ 在胶料翻转过程中,一定要以某一胶料边缘为轴线进行翻转。若把握不到 位,则很难打成美观的三角包形状。 ⑸ 要充分利用辊筒向上旋转的托力进行操作。
如何打三角包?
打三角包操作方法一般是在较小辊距 (1-1.5mm )或较大辊距(2-2.5mm) 下进行的。
操作时先将包在前辊上的胶料横向割断, 随着辊筒旋转将左右两边胶料不断向中 间折叠成一个三角包形状。
根据工艺需要,打三角包操作方法可反 复进行到规定次数。
动作分解
起头:直接用手接取前辊筒下方的胶头 或将包裹在前辊筒上的胶料横向割断再 接取。
注意事项
⑴ 翻炼操作过程中,双手不得超过辊筒安全线。若胶料在翻炼过程中 超过了辊筒安全线,则要及时放弃,从新再来,以防手被挤伤。 ⑵ 在打三角包过程中,双手要及时从三角包和辊筒上胶片之间抽出, 防止手被胶料黏住带入辊缝。 ⑶ 需要动刀割胶时,刀具要及时放于安全处,以防被胶料带入辊缝。
总结
一、打三角包的评价标准 1、三角包表面美观大方,棱 角分明。 2、三角包内部密实无气泡。 3、打三角包操作过程能充分 注意到操作要点及安全注意事 项。
简述开炼机混炼工艺方式
简述开炼机混炼工艺方式开炼机混炼可分为两种,即一段混炼和分段混炼方式,对于含胶率高天然橡胶、补强填充剂较少的料咱们最常利用的一段混炼工艺;而对于天然橡胶与多合成橡胶并用的胶料咱们采用两段混炼工艺,这样使两种橡胶与配合剂混炼更为均匀。
下面为大家讲述开炼机翻炼的几种操作方式一、薄通法薄通法是将开炼机辊距调至1-1.2mm,使胶料通过辊缝,任其落入接料盘中,待胶料全数通过辊缝后,然后将落盘的胶料扭转90度再进行薄通,如此反复进行到规定次数。
其次调大辊距(约10mm 左右),让胶料包辊、下片,该方式的特点是胶料散热快、不易焦烧、劳动强度较低、操作安全,但配合剂分散不易均匀,尤其是沿辊筒的轴向分散不易均匀。
二、三角包操作法三角包操作法是采用较小辊距(1-1.5mm)或较大辊距(2-2.5mm),操作时先将包在前辊上的胶料横向割断,随着辊筒的旋转将左右两边胶料不断向中间折叠成一个三角包反复进行到规定次数,使辊筒之间的胶料不断地由两边折向中间,再由中间分散到两边进行混合,然后放大辊距(10mm左右),包辊、下片。
三角包操作法的特点是配合剂分散效果好,胶料质地均一,但劳动强度大,操作安全性差。
3、斜刀法在开炼机辊筒上左右交叉地与辊筒水平线成75度斜角进行割刀,同时按15度斜角打卷、割刀和打卷8次,左右各4次。
辊距约为7-8mm。
这种方式特点配合剂分散较均匀,操作效率高,缺点是劳动强度较大。
4、打扭操作法打扭操作法是将包在开炼机辊筒上的胶料横向割断后使其附在前辊筒上,随着辊筒旋转,胶料呈扇形由右向左或由左向右移动,然后以胶片的一边垂直投入炼胶机使之混合。
打扭操作法劳动强度小,适用于大规格开炼机混炼。
五、割刀操作法割刀操作法是把包在辊筒上的胶料左右割刀至尚留有必然宽度的包辊胶后,将刀锋转成90度让其继续割断胶片,使辊筒上的胶料落在接料盘中,当辊筒上方堆积胶快尽时停止割刀,使盘内胶料随辊筒上的余胶带入两辊筒间,并把胶料向左或向右移动反复数次,使胶料混合均匀。
橡胶厂家是如何控制混炼的?
橡胶厂家是如何控制混炼的?一.概念1.混炼:指在炼胶机上将各种配合剂均匀地加入具有一定塑性的生胶中的这一工艺过程。
(混炼的目的:将各种配合剂混入生胶中,并通过捣炼制造出质量均匀一致的混炼胶。
)2.焦烧:是一种胶料早期硫化的现象。
即胶料在硫化前的操作中或停放中发生的不应有的提前硫化现象。
(出现焦烧时,胶料表面不光滑,出现麻面、有胶疙瘩,可塑度降低。
)3.喷霜:这是一种由配合剂喷出胶料表面形成一层类似于“白霜”的现象。
二.常见的混炼方法1.开炼机混炼:指在开炼机上将各种配合剂加入生胶中,然后捣炼成质量均匀的混炼胶。
开炼机混炼包括包辊、吃粉、捣炼三个阶段。
特点:需要的设备简单,灵活性大,适用于小规模、小批量的生产;缺点:是生产效率低,劳动强度大,环境卫生差,操作不安全,胶料质量不高,因此已经逐渐被淘汰掉了。
工艺条件:辊温:50~60℃;容量:50~65kg;辊距:4~8mm;加料顺序:塑炼胶、再生胶、母炼胶固体软化剂促进剂、活性剂、防老剂补强填充剂液体软化剂硫磺、超促进剂;混炼时间:一般为20~30min。
2.密炼机混炼:指在密炼机内将生胶和各种配合剂按一定的顺序加入到密炼室中,在压铊的压力下,通过密炼机转子的捏炼,制造出质量均匀一致的混炼胶。
特点:装胶容量大,混炼时间短,生产效率高,易于机械化、自动化,劳动强度低,环境卫生好,操作安全,胶料质量好;缺点:设备投资较高需配备压片机或挤出机。
3.分段混炼:为提高混炼胶质量,将生胶、小料、补强填充剂和软化剂投入密炼机中,混炼一定的时间后排胶,下片冷却,停放至少四小时以后,再投入密炼机中混炼,然后加入后效性促进剂、超促进剂、防焦剂和硫磺等,捣炼均匀后再下片冷却。
特点:胶料性能好,缺点是浪费人力、物力,设备利用率低。
三.开炼机捣炼方法:1.三角包法:此法是将辊筒上的胶片横向割断,然后将胶片左右交替向中央折叠起来,在前辊上打成三角形的胶包,再将胶包推入辊距中,如此反复几次进行混炼。
混炼胶工艺流程 四步
混炼胶工艺流程四步下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by theeditor. I hope that after you download them,they can help yousolve practical problems. The document can be customized andmodified after downloading,please adjust and use it according toactual needs, thank you!In addition, our shop provides you with various types ofpractical materials,such as educational essays, diaryappreciation,sentence excerpts,ancient poems,classic articles,topic composition,work summary,word parsing,copy excerpts,other materials and so on,want to know different data formats andwriting methods,please pay attention!混炼胶工艺流程。
混炼胶是制造橡胶制品的重要中间材料,它是将橡胶、炭黑、硫化剂、促进剂等原材料按照一定的比例和工艺进行混合和加工的产物。
硅橡胶混炼工艺
硅橡胶混炼工艺硅橡胶混炼工艺:1.开炼机混炼双辊开炼机辊筒速比为1.2~1.4:为宜,快辊在后,较高的速比导致较快的混炼,低速比则可使胶片光滑。
辊筒必须通有冷却水,混炼温度宜在40℃以下,以防止焦烧或硫化剂的挥发损失。
混炼时开始辊距较小(1~5mm),然后逐步放大。
加料和操作顺序:生胶(包辊)—→补强填充剂—→结构控制剂—→耐热助剂—→着色剂等—→薄通5次—→下料,烘箱热处理—→返炼—→硫化剂—→薄通—→停放过夜—→返炼—→出片。
胶料也可不经烘箱热处理,在加入耐热助剂后,加入硫化剂再薄通,停放过夜返炼,然后再停放数天返炼出片使用。
混炼时间为20~40分钟(开炼机规格为φ250mm×620mm)。
如单用沉淀白炭黑或弱补强性填充剂(二氧化钛、氧化锌等)时,胶料中可不必加入结构控制剂。
应缓慢加入填料,以防止填料和生胶所形成的球状体浮在堆积胶的顶上导致分散不均。
如果要加入大量的填料,最好是分两次或三次加入,并在其间划刀,保证良好的分散。
发现橡胶有颗粒化的趋势,可收紧辊距以改进混炼。
落到接料盘上的胶粒应当用刷子清扫并收集起来,立即返回炼胶机的辊筒上,否则所炼胶料中含有胶疙瘩而导致产品外观不良。
增量性填料应当在补强性填料加完之后加入,可采用较宽的辊距。
装胶容量(混炼胶):φ160mm×320mm 炼胶机为1~2 kg;φ250mm×620mm炼胶机为3~5kg。
硅橡胶在加入炼胶机时包慢辊(前辊),混炼时则很快包快辊(后辊),炼胶时必须能两面操作。
由于硅橡胶胶料比较软,混炼时可用普通赋子刀操作,薄通时不能象普通橡胶那样拉下薄片,而采用钢、尼龙或耐磨塑料刮刀刮下。
为便于清理和防止润滑油漏入胶内,应采用活动挡板。
气相白炭黑易飞扬,对人体有害,应采取相应的劳动保护措施。
如在混炼时直接使用粉状过氧化物,必须采取防爆措施,最好使用膏状过氧化物。
如在胶料中混有杂质、硬块等,可将混炼胶再通过滤胶机过滤,过滤时,一般采用80~140目筛网采用开炼机混炼,它包括:1)包辊:生胶包于前辊;2)吃粉过程:把需要加入的助剂按照一定的顺序加入,加入时要注意堆积胶的体积,少了难于混合,多了会打滚不容易混炼。