
焊缝的尺寸检验记录
焊缝的尺寸检验记录
1. 简介
焊接是一种常用的金属连接方法,其质量的好坏直接影响着焊接结构的强度和稳定性。
焊缝的尺寸检验是焊接质量控制中的重要环节,通过对焊缝的尺寸进行精确测量和记录,可以评估焊接的质量是否符合要求,并为进一步的工艺改进提供依据。
2. 检验内容
2.1 检验对象
焊缝的尺寸检验主要针对焊接结构中的焊缝进行,包括焊缝的长度、宽度、高度、角度等尺寸参数的测量。
2.2 检验方法
常用的焊缝尺寸检验方法主要包括直尺测量、卡尺测量和影像测量等。
2.2.1 直尺测量
直尺测量是一种简单直观的测量方法,一般适用于焊缝长度和宽度的测量。
具体操作步骤如下: 1. 将直尺边缘与焊缝平行放置。
2. 使用目测和触摸的方式,确定焊缝的起始点和终点。
3. 将直尺的刻度与焊缝的起始点对齐,并读取终点处的刻度值。
4. 根据直尺的刻度间距和读数,计算焊缝的长度和宽度。
2.2.2 卡尺测量
卡尺测量是一种较为精确的测量方法,适用于焊缝宽度、高度和角度的测量。
具体操作步骤如下: 1. 将卡尺的两腿张开,与焊缝的两侧或两端接触。
2. 使用缩微目镜等工具,观察和调节卡尺与焊缝的接触紧密度。
3. 读取卡尺上与焊缝接触的刻度值,得到焊缝的尺寸参数。
2.2.3 影像测量
影像测量是一种非接触式的测量方法,利用相机、显微镜等设备对焊缝进行高清影像捕捉,并通过图像处理软件进行尺寸测量。
该方法可以提高测量的准确性和重现性。
3. 检验记录
焊缝的尺寸检验记录是为了记录焊缝的尺寸参数,并进行综合分析和比较。
在记录中,应包含以下信息:
3.1 项目信息
记录焊缝检验的相关项目信息,包括焊接结构的名称、图号、焊工编号等。
3.2 检验日期
记录焊缝检验的日期。
3.3 检验位置
记录焊缝检验的位置信息,包括焊接结构的具体部位或焊缝的编号。
3.4 检验参数
根据焊缝的尺寸检验要求,记录焊缝长度、宽度、高度、角度等参数的测量结果。
3.5 检验结果与评估
根据焊缝尺寸的设计要求和标准规定,对测量结果进行评估,判断焊缝的尺寸是否符合要求。
如果不符合要求,还需记录问题描述和可能的原因,为随后的质量改进提供依据。
4. 总结和改进
通过焊缝的尺寸检验记录,可以及时了解焊接质量情况,并发现存在的问题。
根据问题和原因的分析,可以总结相应的工艺改进措施,提高焊接质量和效率。
5. 结论
焊缝的尺寸检验是焊接质量控制的重要环节,通过合适的测量方法和记录,可以评估焊接质量、分析问题和改进工艺,保证焊接结构的安全可靠性。
焊接过程与检验记录表

3
接管法兰
焊接
焊接方式:
丿焊1女方式
焊缝外观质量.OK/NO
丿、1刁壬丿1/汕少< 占邑./1no
垂直度.OK/NO
I l FA./3c.・IV/1 V
高度:OK / NO
高^度:OK—/NO
法兰对正.OK/NO
1法/对正.OK/NO
焊缝返修次数.返修质量.OK/
4
地脚、堵
块、滚轮支
焊接方式.
焊接方式:
焊缝质量:OK/NO
焊缝丿贝量:OK/NO
焊接尺寸符合图纸要求:OK/NO
焊接丿尺寸符合图纸要小:OK/NO
儿曰厶、夂丄匚厶夂、来Zr .丄匚 厶夂壬具.r\\^1
力口企甘Mt焊缝返修次数:返修质量:or\/
板式换热器焊接过程与检验记录表
产品名称:规格型号:
产品编号:
序
流程
检验项目和记录
作业者
检杏者
日期
备注
签字
结果
签字
结果
1
焊前确认
焊丝焊条确认:ok/NO
焊接材质确认.ok/no
焊接部位表面质量:ok/no
2
衬套焊接
焊接方式.
焊缝外观质量.OK/NO
丿、I刁圧八zyij/以 甲IV71NO
焊接无损检测.OK/NO
钢 构 件 焊 接 检验批质量验收记录

检查数量:按量抽查1%,且不应少于10包。
检验方法:观察检查。
5.2.7
预热和后热处理
对于需要进行焊前预热或焊后热处理的焊缝,其预热温度或后热温度应符合国家现行有关标准的规定或通过工艺试验确定。预热区在焊道两端,每侧宽度均应大于焊件厚度的1.5倍以上,且不应小于100mm;后热处理应在焊后立即进行,保温时间应根据板厚按每25mm板厚1h确定。
检查数量:每批同类构件抽查10%,且不应少于3件;被抽查构件中,每种焊缝按数量各抽查5%,总抽查处不应少于5处。
检验方法:观察检查。
钢构件焊接检验批质量验收记录(尾页)
表5.2.4一、二级焊缝质量等级及缺陷分级
焊缝质量等级
一级
二级
内部缺陷超声波探伤
评定等级
Ⅱ
Ⅲ
检验等级
B级
B级
探伤比例
100%
20%
内部缺陷射线探伤
检验方法:检查焊接工艺评定报告。
钢构件焊接检验批质量验收记录(中1页)
项目
规范
序号
质量验收规范的规定及检验方法
施工单位自检记录
监理单位验收记录
主
控
项
目
5.2.4
内部
缺陷
设计要求全焊透的一、二级焊缝应采用超声波探伤进行内部缺陷的检验,超声波探伤不能对缺陷作出判断时,应采用射线探伤,其内部缺陷分级及探伤方法应符合现行国家标准《钢焊缝手工超声波探伤方法和探伤结果分级法》GB11345或《钢熔化焊对接接头射线照相和质量分级》GB3323的规定。
焊缝外观检验规范
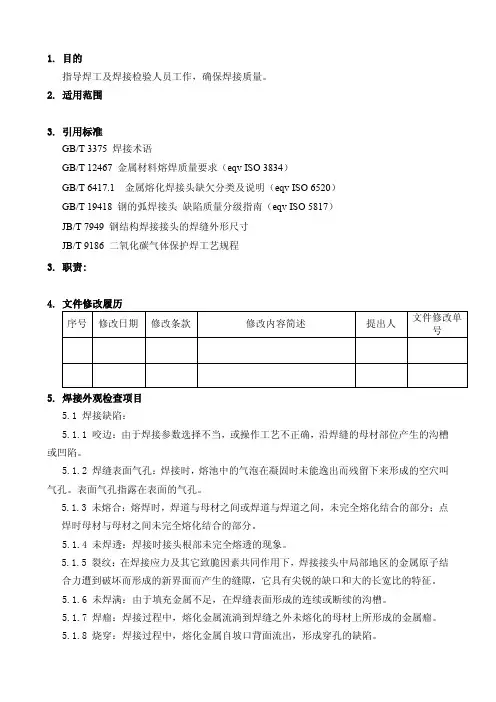
4. 文件修改履历 序号 修改日期 修改条款
修改内容简述
提出人
文件修改单 号
5. 焊接外观检查项目 5.1 焊接缺陷: 5.1.1 咬边:由于焊接参数选择不当,或操作工艺不正确,沿焊缝的母材部位产生的沟槽
或凹陷。 5.1.2 焊缝表面气孔:焊接时,熔池中的气泡在凝固时未能逸出而残留下来形成的空穴叫
不允许
重焊
15 未熔合
允许,但只能 是间断性的, 而且不得造成 表面开裂
不允许
不允许
重焊
根部 16
下塌
焊缝沿 长度方 17 向宽窄
差
焊缝宽 18 度尺寸
偏差
焊缝边 19 缘直线
度
焊缝表 20
面Hale Waihona Puke 凸h≤1+1.2b 最大 5 mm
h≤1+0.6b 最大 4mm
h≤1+0.3b 最大 3 mm
打磨
任意 200mm 范 任意 150mm 范 任意 100mm 范 围内△C≤2.5 围内△C≤2.5 围内△C≤2.5
打磨
焊缝
2 减薄
h≤0.3+0.1a 最大 2 mm
h≤0.3+0.1a 最大 1 mm
h≤0.3+0.05a 最大 0.5 mm
补焊后打磨
焊脚 3
不对称
角焊缝 4 装配间
隙
焊缝宽 5
窄差
角焊缝 6 宽度尺
寸偏差
h≤2+0.2a
h≤2+0.15a h≤1.5+0.15a
补焊或打磨
h≤1+0.1a 最大 4mm
补焊或打磨
焊缝边 7 缘直线
度f
焊接施工检查记录

焊接施工检查记录一、施工概况根据工程进展情况,对焊接施工进行了检查。
本次施工检查主要针对焊接工艺、焊接质量和安全防护等方面进行了全面的评估和检验。
二、焊接工艺1.焊接设备:检查了焊接设备的配备情况,包括焊机、电焊割设备、电源线等,确保设备完好可用,并且符合安全规范。
2.焊工资质:核查了焊工的证书和资质,确保焊工具备相应的技能和经验,能够胜任所负责的焊接工作。
3.焊接材料:检查了焊接材料的质量和规格,确保符合工程要求,并且进行了相应的试验和检测。
三、焊接质量1.焊缝外观:对焊接位置进行了视觉检查,确保焊缝的外观质量良好,无明显裂纹、夹渣和气孔等缺陷。
2.焊接尺寸:测量了焊接尺寸,与设计要求进行对比,确保焊接尺寸符合工程图纸和规范要求。
3.焊接强度:进行了焊接接头的强度试验,确保焊接强度满足工程要求,不会因为焊接质量问题导致工程安全隐患。
四、安全防护1.焊接操作区域:检查了焊接操作区域的布置和标识,确保操作区域有明显的警示标志,并设置了相应的安全防护措施。
2.防护用具:检查了焊工的个人防护用具,包括焊接面罩、焊手套、防护鞋等,确保焊工在操作过程中的人身安全。
五、问题与改进措施1.问题:在检查过程中发现了一些焊接质量问题,主要是焊缝出现了夹渣和气孔等缺陷,需要及时进行修补和改进。
2.改进措施:针对焊接质量问题,将加强焊工培训和技术指导,提高焊工的操作技能和质量意识;加强对焊接材料的选择和试验,确保材料质量符合要求;加强对焊接工艺的管理和控制,确保焊接过程的规范和稳定性。
六、总结通过本次焊接施工检查,发现了一些问题,并制定了相应的改进措施。
下一步将继续加强对焊接工艺和质量的管理和控制,确保焊接工作的质量和安全。
同时,将加强对焊工的培训和技术指导,提高焊工的操作技能和质量意识,为工程的顺利进行提供有力的保障。
焊接过程与检验记录表
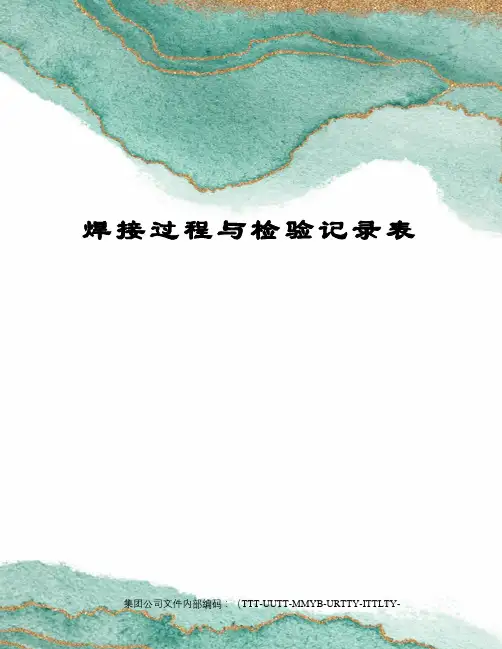
接管法兰焊接
焊接方式:
焊缝外观质量:OK/NO
垂直度:OK/NO
高度:OK/NO
法兰对正:OK/NO
焊缝返修次数:返修质量:OK/NO
4
地脚、堵块、滚轮支架等其他焊接
焊接方式:
焊缝质量:OK/NO
焊接尺寸符合图纸要求:OK/NO
焊缝返修次数:返修质量:OK/NO
焊接过程与检验记录表
板式换热器焊接过程与检验记录表
产品名称:
规格型号:
产品编号:
序号
流程
检验项目和记录
作业者
检查者
日期
备注
签字
结果
签字
结果
1
焊前确认
焊丝焊条确认:OK/NO
焊接材质确认:OK/NO
焊接部位表面质量:OK/NO
2衬套焊接Fra bibliotek焊接方式:焊缝外观质量:OK/NO
焊接无损检测:OK/NO
焊缝返修次数:返修质量:OK/NO
管道焊接检验批质量验收记录

工程名称
********分输站
分项工程名称
管线焊接
验收部位
清管区
施工单位
************公司
专业负责人
项目经理
施工执行标准名称及标准号
《钢质管道焊接及验收》SY/T4103-2014
检验批编号
***********
质量验收规范规定
施工单位检查评定记录
验收意见
主控项目
1
焊接的材质应符合设计要求
符合设计及规范要求
2
管道焊缝无损检测应符合设计要求
符合设计及规范要求
一般项目
1
焊缝表面应整齐均匀,无裂纹、未焊透、气孔、夹渣、烧穿等缺陷
√
√
√
√
√
√
√
√
√
√
2
焊缝及其周围应清除干净,不应存在电弧烧伤
√
√
√
√
√
√
√
√
√
√
3
焊缝宽度应符合焊接工艺规程的要求,无要求时为坡口撒谎那个两侧各加宽0.5㎜~2㎜
/
/
/
/
/
/
/
/
/
/
≤0.4㎜或≤6%的管壁厚(取二者中的较小值),任何长度均合格
√
√
√
√
√
√
√
√
√
√
施工单位检查评定结果
项目专业质量检查员:日期:
监理部验收结论
监理工程师:日期:
√
√
√
√
√
√
√
√
√
√
4
焊缝余高应为0㎜~2㎜,局部不应大于3㎜且长度不大于50㎜
钢结构焊接检验批质量验收记录
SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-001 记录编号HJ-001 验收部位1~3轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-002 记录编号HJ-002 验收部位4~6轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-003 记录编号HJ-003 验收部位7~9轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-004 记录编号HJ-004 验收部位10~12轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-005 记录编号HJ-005 验收部位13~15轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-006 记录编号HJ-006 验收部位16~19轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:。
钢结构(钢构件焊接)检验批质量验收记录
02030101
单位(子单位
)
工程名称
分部(子分部)工程名称
主体结构/钢结构
分项工程名称
钢结构焊接
施工单位
项目负责人
任辉程
检验批容量
钢构件焊接:18件
焊接材料:18包焊缝:288条
分包单位
分包单位项目负责人
焦治
检验批部位
施工依据
《钢结构工程施工规范》GB50755-2012
/
检验合格
√
3
焊缝外观质量
第5.2.7条
10/10
抽查10处,合格10处
100%
4
焊缝外观尺寸偏差
第5.2.8条
10/10
抽查10处,合格10处
100%
施工单位 检查结果
主控项目全部合格,一般项目满足规范规定要求
专业工长:项目专业质量检查员:
年月日
监理单位验收结论
专业监理工程师:
年月日
验收依据
《钢结构工程施工质量验收标准》GB50205-2020
主控项目
验收项目
设计要求及规范规定
最小/实际抽样数量
检查记录
检查结果
1
焊接材料进场
第4.6.1条
/
质量证明文件齐全有效,检验合格
√
2
焊接材料复验
第4.6.2条
/
试验合格
√
3
材料匹配第5.2.1条/质量证明文件齐全有效,检验合格
√
4
焊工证书
第5.2.2条
/
检查合格,符合规定
√
5
焊接工艺评定
第5.2.3条
/
焊接质量检查验收表格
焊缝外表质量〔观感〕检查记录表编号:0203-TFEN-HJ-0单位工程名称SO?吸收系统标准号分局部项名称吸收塔安装工程类别D-2钢材牌号Q235-B焊丝部件规格钢板T=6、T=22焊条(J422 )焊工代号LG499/LG4577焊缝总数381米焊口编号范围接头清理焊缝成型表露缺陷缺陷处理情况焊工签字检查日期3D01-01√//3D01-09√//3D01-12√//3D01-14√//3D01-16√//3D01-22√//检3D01-26√// 3D01-32√//查3D01-40√// 3D01-47√//记3D01-55√// 3D01-59√//录3D01-63√// 3D01-72√//3D01-82√//3D01-88√//以下空白自检确认意见:上述焊缝外表观感检查已完成,检焊缝外表无气孔、夹渣、裂纹、未熔合,外表施工作业单位复查意见:经复查上述焊缝外表质量符合焊接质量验收及评价规程中表要求查质量符合要求。
结论班〔组长〕长:年月日二级质检员:注:本表仅作为外表质量观感检查用,“接头已清理〞和“焊缝成型〞符合要求时,以“表露缺陷,应标注具体的焊口编号:缺陷及处理情况应据实填写.年月日√〞表示:如有焊接工程外观质量测量检查记录表 编号:0203-TFEN-HJ-0单位工程名称 SO?吸收系统 标准号分局部项名称吸收塔安装工程类别 D-2 检查焊口编号 0203-JL-TFEN-MT-01接头数量381米类 检查测量检 验 项 目焊缝 焊缝 焊缝宽 焊脚检查别焊口编号错边角变形表露缺陷成型 余高窄差咬边结论尺寸3D01-01 优良 / 无 无 合格3D01-09 优良 / 无 无 合格3D01-12 优良 / 无 无 合格3D01-14 优良 / 无 无 合格3D01-16 优良 / 无 无 合格3D01-22 优良 / 无 无 合格3D01-26 优良 / 无 无 合格抽 3D01-32优良/ 无 无 合格3D01-40 优良/ 无无 合格样3D01-47 优良/ 无无 合格测3D01-55 优良/ 无无 合格量3D01-59 优良/ 无无 合格检3D01-63 优良 / 无无 合格查3D01-72 优良/ 无无 合格记3D01-82 优良/ 无无 合格录3D01-88优良/无无合格以下空白抽样汇总 检验点数 16 合格数 16 优良数 16施工作业单位检查意见:经外观质量测量检查, 质量部门复查意见:经外观质量测量检查,上述上述16只焊口符合焊接质量验收及评价规程中16只焊口符合焊接质量验收及评价规程中表合格 检 表合格标准,评定为 合格焊口标准,评定为合格焊口验结论二级质检员: 年 月 日 三级质检员: 年 月 日焊接工程质量分批验收记录表编号:0203-HJ-01单位工程名称SO?吸收系统 标准号分项工程名称#3机组吸收塔安装工程类别 D-23D01-01、3D01-09、3D01-12、3D01-14、接头数量96本批焊口编号3D01-16、3D01-22、3D01-26、3D01-32、施工单位□3D01-40、3D01-47、3D01-55、3D01-59、〔或验收部位〕验收单位3D01-63、3D01-72、3D01-82、3D01-88监理单位□无损检测结论光谱复查结论其他检测热处理记录外观质量文件资料情况检查结论MT 合格符合要求/ 记录齐全优良标准齐全类 检查测量检验工程检查 焊缝 焊缝 焊缝宽焊脚表露别焊口编号 错边结论成型 余高窄差咬边角变形尺寸缺陷3D01-01 优良 / 无 无 合格3D01-09 优良 / 无 无 合格3D01-12 优良 / 无 无 合格3D01-14 优良 / 无 无 合格表 3D01-16 优良 / 无 无 合格面 3D01-22 优良 / 无 无 合格质 3D01-26 优良 / 无 无 合格量 3D01-32 优良 / 无 无 合格验 3D01-40 优良 / 无 无 合格收 3D01-47 优良 / 无 无 合格抽 3D01-55 优良 / 无 无 合格查 3D01-59 优良 / 无 无 合格记 3D01-63 优良 / 无 无 合格录3D01-72 优良 / 无 无 合格3D01-82 优良 / 无 无 合格3D01-88 优良/无无合格以下空白抽样汇总 检验点数 16 合格数 16优良数 /验收 本批焊接工程质量验收组成员共 3人,有栗军担任本批验收组负责人, 负责抽查测量人员为聂立 记录 英、王国军按表检测,对这批焊缝 100%观感质量检查,试验结果及记录数量验收后按实际抽查事项 工程及抽查结果到达合格标准,验收意见:施工班组代表: 年 月 日 作业单位代表: 年 月 日 质量部门代表:年 月 日监理单位代表:年月日焊接分项工程综合质量验收评定表编号:0203-HJ-0单位工程名称SO?吸收系统验评施工单位□分项工程名称#3机组吸收塔安装监理单位□单位标准号建设单位□工程类别验收批数分批验收结论验收抽查数合格数优良数D-2实际数合格16/16以下空白评定工程总焊口数实检焊口数检验比例评定抽优良数评定结论〔个〕〔个〕〔%〕查数〔合格数〕观感检查96961001616优良质测量检查9616≥233优良量超声//////评射线//////定光谱961633优良记硬度//////录金相//////表MT96961001616优良PT//////以下空白综合本分项工程是#3机组吸收塔底板焊口共381米,分批验收施工单位的外观质量测量检查抽查了其质量中16只,均合格并到达优良标准;检查本分项工程的各项检查报告及规定的相关文件齐全,焊验收接工程质量分批验收资料齐全。
氩弧焊检验报告
氩弧焊检验报告概述本报告是对氩弧焊工艺进行检验的全面记录。
通过对氩弧焊过程中的关键参数进行检测和评估,以确保焊接过程的稳定性和焊接接头的质量。
检验项目1.氩弧焊设备参数校验2.焊接接头外观检查3.焊缝尺寸测量4.焊接接头力学性能测试检验方法1. 氩弧焊设备参数校验1.1 确认氩弧焊设备的电源电压和电流调节范围,并与设备的规格书进行对比。
1.2 使用万用表检测设备的实际输出电压和电流值,并记录下来。
2. 焊接接头外观检查2.1 观察焊接接头外观,确认是否存在焊缝开裂、气孔、夹渣等缺陷。
2.2 检查焊接接头是否平整、均匀,并且与基材之间的结合紧密。
3. 焊缝尺寸测量3.1 使用卡尺或其他适当的测量工具,测量焊缝的长度、宽度和深度,并记录下来。
3.2 检查焊缝的形状是否符合设计要求,如坡口焊的角度、角度和间隙尺寸等。
4. 焊接接头力学性能测试4.1 使用拉力试验机进行焊接接头的拉伸强度测试。
将焊接接头夹入试验机,逐渐增加拉力并记录应变和位移。
4.2 检测焊接接头是否发生断裂,并记录下拉伸强度值。
检验结果根据以上检验方法,我们得到了如下的检验结果:1.氩弧焊设备参数校验结果:实际输出电压和电流符合设备规格要求。
2.焊接接头外观检查结果:焊缝无开裂、气孔和夹渣等缺陷,与基材结合紧密。
3.焊缝尺寸测量结果:焊缝的长度、宽度和深度符合设计要求。
4.焊接接头力学性能测试结果:焊接接头经过拉力试验后未发生断裂,拉伸强度值为XXX。
结论根据氩弧焊检验结果,可以得出以下结论:1.氩弧焊设备参数校验合格,可以正常使用。
2.焊接接头外观良好,无明显缺陷,与基材结合紧密。
3.焊缝尺寸符合设计要求,满足焊接接头的强度要求。
4.焊接接头经过拉力试验后保持完好,具有较高的拉伸强度。
综上所述,氩弧焊工艺在本次检验中达到了预期的要求,焊接接头质量可靠。