
高压电缆中的金属皱纹铝护套工艺
高压电缆中的金属皱纹铝护套工艺
高压电缆中的金属皱纹铝护套有着承受电缆短路电流、径向防水以及承受抗侧压力的作用,其生产工艺方式有纵包、氩弧焊和连续挤包两种形式。
一:氩弧焊焊接铝护套工艺技术
1:氩弧焊铝护套工艺是采用经过压延的厚度均匀的铝板,经清洗、精切、纵包、焊接、在线检测、轧纹过程来实现的;该氩弧焊工艺是在氩气和氦气的保护下,一铝板为负极,钨极为正极,通过低电压,大电流来完成焊接。
钨极焊头只有2mm的直径,并且由保护的气体连续吹向焊点处,迅速带走热量,使焊接部位均匀快速冷却,电缆结构不会受到任何不良影响,同时也避免铝护套的高温氧化。
2:采用先进的氩弧焊接技术,并装有超声波等在线检测装置,保证了焊接的密封性,为了检验是否还有漏焊,生产厂又加了一项中间检验装置,将整盘焊接后的电缆进行气密性试验,且进行百分之百的检验。
通过几年来的生产、使用及运行,该生产工艺技术性能稳定可靠。
3.上海电缆研究所进行了焊接铝套的机械强度试验,发现焊缝的抗拉强度(78N/mm2)
略高于焊缝周围金属铝的抗拉强度(76N/mm2),且又略高于铝套本身的抗拉强度(75N/mm2),经和西安交大金相专家们研讨和座谈,这种现象是合理的,焊接材料的强度是比原来的材料要高,因为焊接件材料的金相组织起了变化。
并采用空心铝套进行侧压力试验,分别在焊缝上,和焊缝相隔90度以及相隔180度进行侧压力试验,其负荷变形曲线基本一致。
4.皱纹焊接铝套电缆的温度分布试验也在上海电缆研究所进行,在焊缝处温度到达700℃时,用热电偶分别测量铝套内阻水层上分别相隔90度的三点温度为69、43、37℃,在阻水层下则分别为34、26、27℃,这是因为铝套是一点受热焊接,温度虽高,但能量不大,铝的散热又很快,所以电缆绝缘上的温度很低,同时,西安交大绝缘研究室又进行了电缆铝护套的焊接温度场的数值计算,在绝缘层附近的温度基本上是40℃左右。
两个研究机构的试验结果基本是一致的。
5.由于皱纹焊接铝套电缆的温度很低,不存在炀伤绝缘或绝缘上的阻水层的可能,铝套和电缆之间缝隙非常小,故可实现电缆的阻水结构,同时电缆的阻水层又可用作电缆的缓冲层,不难通过设计和计算,国产220kV电缆的绝缘半径方向的膨胀量约1.5mm左右,完全可以为阻水层所吸收,这样电缆的结构就非常紧凑合理,万一铝套有些损伤,由于阻水层的作用,电缆也不会进水。
二:连续挤包铝护套工艺技术
连续挤包铝护套工艺是采用铝锭经压铝机生产设备,使铝在半熔融状态下连续挤包在电缆绝缘线芯上,挤出温度高达460℃,可能会对电缆内部结构造成不良影响而降低电缆使用寿命。
1:挤包铝护套要有庞大的挤出装置,耗费大量的能源,在600℃左右的高温下挤出,绝缘有可能炀伤,影响了电缆产品质量,除一些老企业外,在新企业中很少再添置压铝机装置,在国外压铝机的生产日益减少,世界上最为严格的AEIC CS7-93美国电缆标准中就建议采用皱纹焊接铝套,或焊接的铜和钢套电缆,而没有提及要求挤包的铝套电缆。
2:为了减少挤包铝套电缆炀伤的可能,一般采用铜丝编织的巾布在铝套和绝缘间挡住在加工过程中的热源,但又要给绝缘的膨胀留有余地,铝套和绝缘之间存在着很大的空隙,一旦电缆进水,电缆绝缘将完全浸泡在水中,给供电线路带来很大的损失。
3:挤包铝护套是采用挤出工艺,若控制不当容易造成铝护套厚度不均,容易产生微孔、砂眼等现象,这就使铝护套强度极为不均,降低铝护套的径向防水性能。
随着焊接技术的发展,皱纹焊接铝套电缆使用的可靠性已愈来愈多的为人们所认识,
在不久的将来,有取代挤包铝套电缆的趋势。
平铝护套生产工艺

平铝护套生产工艺平铝护套是一种用于电力电缆的保护套管,其主要作用是保护电缆免受外界环境的损害,同时也可以提高电缆的耐火性能和耐磨性能。
下面将介绍平铝护套的生产工艺。
首先,平铝护套的生产材料主要由铝合金和其他辅助材料组成。
铝合金是一种轻质、高强度、耐腐蚀和导电性能优异的金属材料,因此非常适合作为电缆护套的材料。
辅助材料包括熔剂、助熔剂和矫直剂等。
其次,平铝护套的制造过程主要分为熔炼、浇铸、拉拔和冷却四个步骤。
熔炼阶段:首先需要将铝合金材料和辅助材料按照一定的比例混合,然后放入熔炉中进行加热熔化。
在熔炉内,材料会被加热至高温并达到熔化状态,形成熔融铝池。
浇铸阶段:在熔融铝池形成后,需要将熔融的铝液倒入预先制作好的铝模具中,然后静置一段时间,直至铝液变硬成型。
此过程中还需注意控制温度和铝液的流动速度,确保铝液能够均匀地充满整个模具。
拉拔阶段:铝模具中的铝块需进行拉拔操作,即将铝块通过拉拔机械逐步拉长,从而形成所需的形状和尺寸。
在拉拔过程中,铝块会逐渐变细,并且通过拉伸使其结晶更加均匀,从而提高铝的强度和延展性。
拉拔过程需要根据产品的要求进行多道次的拉伸,直到获得所需尺寸的平铝护套。
冷却阶段:最后,拉拔得到的平铝护套还需进行冷却处理,以使其温度逐渐降低并固化。
冷却可以通过采用冷却水或者环境自然降温的方式进行,在冷却过程中,还需注意控制冷却速度,确保平铝护套内部的结构与性能能够得到充分保证。
总之,平铝护套的生产工艺主要包括熔炼、浇铸、拉拔和冷却四个步骤。
通过以上工艺步骤,可以生产出具有优良性能的平铝护套,保护电力电缆免受外界环境的损害。
同时,平铝护套还具有耐火性和耐磨性等特点,为电缆的使用提供了更高的安全性和可靠性。
高压电缆工艺流程
高压电缆工艺流程
《高压电缆工艺流程》
高压电缆是输送电能的重要设备,其制作工艺流程非常复杂,需要经过多道工序才能完成。
下面将为大家介绍一下高压电缆的工艺流程。
首先是材料的准备,包括导体、绝缘材料、护套材料等。
导体一般采用铝或铜制成,绝缘材料通常采用聚乙烯或交联聚乙烯,护套材料则采用聚氯乙烯或交联聚乙烯等。
这些材料经过严格的筛选和测试,确保其符合电缆制作的要求。
接下来是导体的编织和绝缘处理。
导体经过编织成扁平或圆形的电缆形状,然后在绝缘材料中进行包裹,形成绝缘层。
这个过程需要严格控制材料的厚度和均匀性,以确保电缆的绝缘性能。
然后是绝缘层和护套层的交联处理。
交联是为了提高绝缘和护套的耐热性能和机械性能。
这个过程需要使用特殊的交联设备,确保材料能够均匀地进行交联,达到设计要求的性能指标。
最后是电缆的成型和包装。
成型是将交联处理后的导体、绝缘层和护套层组装成成品电缆的过程,包括成品电缆的外形和尺寸的调整。
成品电缆经过严格的测试和检查,然后进行包装,准备发往用户现场安装和使用。
总的来说,高压电缆的制作工艺流程非常复杂,需要经过多道
工序才能完成。
只有严格控制每个工序的质量和工艺要求,才能制作出高质量的高压电缆产品。
平滑铝护套高压电缆的性能研究
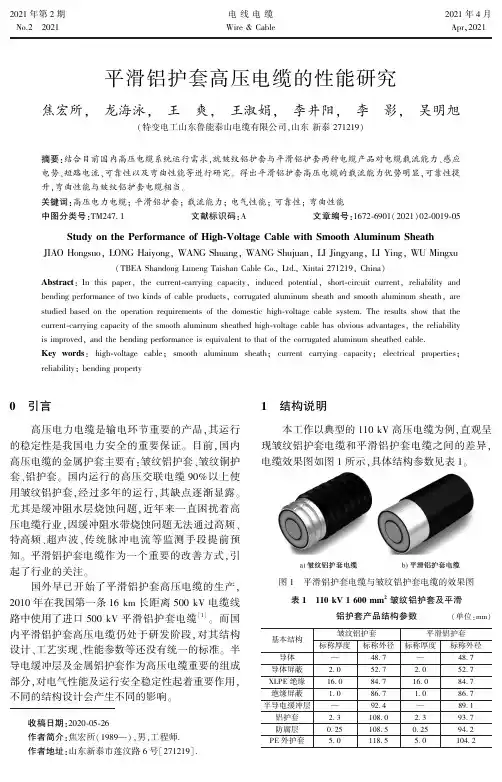
5 0
104 2
0 25
94 2
2021 年第 2 期
Wire & Cable
敷设环境
2 1 载流性能对比
{
R[T1 + n(1 + λ1 )T2 + n(1 + λ1 + λ2 )(T3 + T4 )]
敷设方式
分相平行
铝护套类型 载流量 / A 载流量变化
皱纹铝护套
间距 250 mm 排列平滑铝护套
bending performance of two kinds of cable products, corrugated aluminum sheath and smooth aluminum sheath, are
studied based on the operation requirements of the domestic high⁃voltage cable system. The results show that the
பைடு நூலகம்
因半导电缓冲层结构不一致,受绝缘层、半导电
缓冲阻水带及气隙综合影响,两种金属护套结构的
导体和金属护套之间热阻 T1 一定会产生变化 [3⁃5] ,
按照 IEC 60287—2006 [2] 标准统一取绝缘材料的热
阻系数 3 5 K·m / W 进行计算显然不能体现出不同
结构的差异。为重点研究两种铝护套结构的载流量
1 7 × 10 6 J / K·m 3 ;ρ 2 及 ρ 3 为铝护套内外媒质热阻,
分别取 4 25 K·m / W 和6 K·m / W;σ 1 为铝护套比
热,取 2 5 × 10 6 J / K·m 3 ;F 为热接触因数,因铝护套
与外护套完全紧粘,取 0 9;K 为取决于载流体材料
焊接皱纹铝护套的优势说明

我公司铝护套及半导电缓冲层的优点The advantages of the corrugated aluminum sheath and semi-conductive cushion layer1)铝护套有以下几个作用The Aluminum sheath contains the following functions:a.承受短路电流;b.防水作用;c.对绝缘线芯起保护作用。
a. Withstanding the short-circuit currentb. Water proofc. Protecting the insulated core2)半导电缓冲层的作用(特点)The functions (characteristics) of the semi-conductive cushion layer:a.缓冲由于外力造成的铝护套对绝缘线芯产生的压力,避免绝缘线芯损伤。
Cushion the pressure from the aluminum sheath to the insulated core which is caused by the external force and avoid damages.b.我公司采用的半导电阻水带,其特点是弹性好、电阻率均匀,采用四层绕包,可以充分吸收绝缘线芯运行时温升所产生的膨胀,并使绝缘屏蔽层与铝护套接触良好。
The semi-conductive water proof tape adopted by our company has the characteristics of good elasticity and uniform resistivity, and the four-layer lapping can absorb the expansion of insulated core caused by temperature rising during operation, and bring insulated screen into good contact with aluminum sheathc.避免铝护套焊接时对绝缘屏蔽造成损伤。
电缆金属屏蔽工艺

电缆金属屏蔽工艺电缆金属屏蔽工艺是一种将金属网或箔包覆在电缆外皮上的方法,以屏蔽在电缆内部传输的信号和外界的电磁场干扰。
这种工艺可以提高电缆的抗干扰能力和信号传输质量,广泛应用于通讯、电力、交通、军事等领域。
电缆金属屏蔽的原理是基于电场和磁场之间的相互作用产生的干扰。
当电缆内部传输信号时,会产生电场和磁场,如果周围存在外界电场和磁场对电缆内部的信号进行影响,就会导致信号的变形和失真。
金属屏蔽的作用就是通过吸收或反射外界干扰电磁波的方式来降低电缆内部信号的干扰。
金属屏蔽材料有很多种,常见的有铜箔、铝箔、铜网等。
其中,铜箔屏蔽具有较好的维护和耐受性,能够抵御氧化和腐蚀,同时能够保持良好的可焊接性。
铝箔屏蔽相对铜箔来说成本较低,但强度和维护性能相比铜箔稍有差异。
铜网屏蔽相对较薄,因此相对容易受到外界振动或机械损伤,但是需要提高通风性能时,铜网屏蔽具有很大的优势。
电缆金属屏蔽的制作工艺一般分为两种,一种是缠绕屏蔽工艺,另一种是印刷屏蔽工艺。
缠绕屏蔽工艺是将金属箔或网缠绕在电缆外皮上。
该工艺适用于大批量生产,屏蔽效果好,但金属层厚度不能太厚,否则会影响电缆的柔性和耐磨性能。
此外,缠绕工艺需要注意金属层的重叠度和屏蔽层的厚度,以确保屏蔽效果。
印刷屏蔽工艺则是将金属箔通过印刷技术印刷在电缆外皮上。
该工艺制作的金属屏蔽层较薄,但屏蔽效果好,具有较好的一致性和可重复性。
此外,印刷屏蔽工艺还能够利用印刷技术制作图案和文字,具有较好的美观性和标识功能。
电缆金属屏蔽工艺是一项复杂的技术工艺,需要高精度和专业技术支持,以确保生产出的产品具备较好的抗干扰性能和信号传输质量。
同时,电缆金属屏蔽也需要在实际使用中进行维护,以确保其持续的屏蔽效果和安全性。
高压电缆敷设施工中外护套发生皱褶的分析

高压电缆敷设施工中外护套发生皱褶的分析褚玮【摘要】电力电缆外护套是保护电缆的第一道防线,其完好与否对电缆的使用寿命关系重大.通过对一起电缆外护套在敷设施工中发生变形进行分析,查找原因并为防止该现象再次发生提出建议.【期刊名称】《电线电缆》【年(卷),期】2013(000)005【总页数】2页(P43-44)【关键词】电力电缆;电缆外护套;皱褶;原因分析【作者】褚玮【作者单位】镇江供电公司,江苏镇江212000【正文语种】中文【中图分类】TM247.10 引言电力电缆外护套是保护电缆的第一道防线,其完好与否对电缆的使用寿命关系重大。
电缆的外护套受损,轻则引起电缆金属护层环流增大,降低电缆线路的输送容量;重则使金属护套受到腐蚀,进而危及电缆的主绝缘,直至绝缘击穿,发生事故[1]。
1 电缆生产和敷设过程电缆型号为YJLW02-Z-127/220-1×2500,长5 600 m。
该项目从2011年8月20日原材料采购开始至9月30日出厂试验结束,历时1个多月。
使用的原材料、生产工艺、出厂试验均符合国家标准和生产工艺要求,符合招投标文件的技术要求。
在外护套挤包过程中挤出机头温度可控,挤包速度平稳,外护套与铝套防腐层紧密附着,外形圆整无可见杂物和气泡,表面光滑,无脱节、竹节、裂缝等缺陷。
外护套的厚度5.0mm符合国标的规定。
该电缆在敷设过程中,外护套出现了褶皱,如图1所示。
由于工程进度很紧,施工单位在放线和电缆沟入口处增加了输送机,并在转弯处增设导轮组,保证了后续的电缆在敷设过程中没有再次出现皱褶现象。
图1 变形的电缆外护套2 发生外护套皱褶的原因分析(1)主要原因根据招标文件要求,该项目“每盘电缆金属套内应充入0.2 MPa氮气,以便于发现电缆在运输过程是否受到损伤。
”按此要求供应商在电缆发运前对该电缆铝护套内做了充气处理,见图2,用热缩材料在铝护套上做了包封并安装了气嘴,然后再用热缩套管密封。
高压电缆缓冲层材料及结构特性研究
高压电缆缓冲层材料及结构特性研究发布时间:2021-01-15T14:06:19.343Z 来源:《基层建设》2020年第25期作者:何轶聪[导读] 摘要:近年来,我国现代化建设的发展迅速,在高压与超高压单芯电缆的金属护套与电缆缆芯之间均有缓冲层。
国网江苏省电力有限公司常州供电分公司江苏省常州市 213000摘要:近年来,我国现代化建设的发展迅速,在高压与超高压单芯电缆的金属护套与电缆缆芯之间均有缓冲层。
缓冲层具有半导电特性,能有效缓冲、弱化电场强度,并有效缓冲电缆绝缘与金属层,防止损伤绝缘。
电缆如有纵向阻水要求,缓冲层绕包带还应具有吸水膨胀性能,一般是采用聚酯纤维编织布与遇水可迅速膨胀的聚丙烯酸脂吸水膨胀粉复合而成。
其阻水机理是,当水分从电缆端头或是从护套缺陷中进入后,这种膨胀粉就会遇水迅速膨胀,阻止水分沿电缆纵向进一步扩散,这样就实现了电缆纵向阻水的目的。
关键词:高压电缆;缓冲层材料;结构特性研究引言高压交联聚乙烯绝缘电力电缆在我国已经使用了三十多年,最初全部使用进口产品,到目前为止66~220kV电力电缆已基本实现国产化,每年有超过一万公里的高压电缆埋设于地下。
进口产品和国产产品在护层结构和原材料特性方面各有其特点。
经分析,影响国产高压电缆产品质量的主要因素是原材料性能、护层结构及其加工工艺。
从最近十几年高压电缆本体故障案例解剖发现,大量出现绝缘屏蔽表面烧伤或放电痕迹,甚至引发击穿现象,影响电缆的使用寿命,危及供电安全,引起了电力行业的高度重视,这种缺陷不是短时间内能够显现出来的。
产生这种现象的原因目前不清楚,产品标准中对护层原材料的要求也不够明确,原材料的特性是否符合电缆运行的要求还有待进一步研究,标准中对护层结构的要求都需要进一步明确,生产工艺如何保证电缆的产品质量也需要研究。
1高压电缆阻水缓冲层现状目前国内大部分高压电缆采用氩弧焊焊接方式制作皱纹铝护套,在金属套与绝缘线芯之间绕包半导电吸水膨胀带,这种吸水膨胀阻水带是在半导电的聚脂无纺纤维中加入聚丙烯酸脂膨胀粉制成的,膨胀粉遇水后能在一定时间内迅速膨胀到一定高度,从而起到阻隔水的作用。
电力电缆设计原理(电缆设计).
第一章绪论1.1电线电缆的分类电线电缆作用:用于传输电能、磁能信息以及实现电磁能转换的线材产品。
㈠基本分类:1.裸电线:无绝缘,包括金属单线和架空线;2.电力电缆:在电力系统的主干线路中用以传输和分配大功率电能的电缆;3. 电气装备用电线电缆:从电力系统的配电点把电能直接送到各种用电设备的电源连接线路用电线电缆及各种电器安装线。
a.低压配电电线电缆b.信号和控制电缆c.仪器和设备连接线d.交通工具用电线电缆e.地质资源勘探和开发电线电缆f.直流高压电缆g.加热电缆(油田使用)(自限温电缆)h.特种电缆:耐高温、防水、核电站4. 绕阻线(电磁线):漆包线、绕包线5. 通信电缆和通信光缆:用于电能传输和分配的电缆(1)电流形式:交流电缆、直流电缆(2)电压等级交流中低压≤35KV高压<330 KV超高压<1000 KV特高压≥1000 KV直流高压<200 KV超高压<800 KV特高压≥800 KV㈡按绝缘材料分类橡皮绝缘电线电缆、塑料绝缘电缆(PVC、PE、PP、PTFE、XLPE)浸滞纸绝缘电力电缆、充油电缆、充气电缆(惰性气体):六氟化硫㈢按安装位置分类架立电缆、架空电缆、地下电缆、水下电缆(跨河、跨江、海底电缆)架立电缆与架空电缆相比,架空电缆安全性高,占用空间小㈣按导电性能分类:普通电缆、低温和超导电缆1.2电线电缆基本组成部分及材料1.线芯作用:传导电流要求:导电能力要好;易加工;价格适中;机械性能好。
⑴主要材料:铜、铝铜:电阻率ρ=0.017241×10⁻⁶Ω·m,电阻温度系数α=0.00393/℃,导电性仅此于银铝:电阻率ρ=0.026×10-6Ω·m,电阻温度系数α=0.00403/℃,导电性在银、铜、金之后,位居第四。
电阻温度系数:表示温度每升高1℃,电阻的增加倍数。
1.质量相同时的体积2.电导值相同时的截面3.负载相同时的截面4.电阻值相同时的质量⑵主要结构a. 单线:导线截面较小的为单线,截面I一般10mm2以上16 mm2以下的电缆;截面较大的优先考虑绞合线芯,截面I一般10mm2以上25 mm2以下的电缆;结构有:圆线、双金属圆线、有镀层圆线、中空圆线扁线、双金属扁线、中空扁线弓形单线、Z型单线、扇形单线、梯形单线、多边形单线、双形单线b. 绞合线芯:柔软、弯曲性好绞合形状:圆形、扇形、椭圆形c. 扇形线芯:电缆的导电线芯截面在35 mm2以上的多采用多芯扇形芯结构特点:结构紧凑,减小电缆外形尺寸,节省材料,结构稳定d. 铜芯铝绞线:自承重电线电缆(架空线)e. 分割线芯:减小集肤效应,临近效应;每块扇形外层均包绝缘膜,由于等电位不会击穿。