
汽车座椅总成生产工艺
汽车座椅总成生产工艺
作者:弓引花
来源:《大众汽车·学术版》2014年第06期
【摘要】汽车座椅是汽车内饰中的重要部件,目前行业已形成由专业工厂来完成生产以提供特质化产品为整车配套的模式。
本文以轻型车为例,介绍了汽车的设计标准、安装方式、生产工艺流程以及未来的发展趋势。
【关键词】汽车座椅;工艺;汽车标准
座椅系统是整车内饰的组成部分,是用来在车内给驾乘者提供支撑,在保证方便进出和驾驶操作的前提下,给驾乘者提供有效的约束,并在事故发生过程中给驾乘者提供安全保护,其实用性和装饰性兼具。
一、汽车座椅的构成与标准要求
(一)汽车座椅的典型结构
座椅系统从结构方面可分为座椅骨架、座椅头枕、发泡及面套。
此外,根据不同的市场需求和产品定位,许多座椅还装有满足其他功能的零件,常见的有安全带、扶手、小桌板、腿托等,如图1所示。
(二)标准要求
汽车座椅的性能包括物理性能、机械性能和安全性能,其指标要求如表1所示:
(一)螺栓固定式
螺栓固定为最常用的座椅固定方式,通过地板预埋螺母或预埋板固定。
优点为:成本低、地板预埋要求低、适用于不变的座椅布置。
缺点:需要攻丝,工艺操作不变,座椅布置变更需重新设计,通用性不强,见图2中的a和b。
(二)轨道固定式
轨道固定式一般用于客车、轻客等座位数较多的车型,常见于欧系轻客,要求座椅模块化。
优点:通用性强,可以随意变更座椅布置,安装简单,无需变更地板预埋。
缺点:座椅需与轨道配套,成本较高,见图2中的c。
(三)卡脚固定式
卡脚固定用于MPV、SUV等需要车内空间变换的车型。
座椅可以根据需求折叠、去除。
优点:通过卡扣固定座椅,灵活性高,可自行拆除座椅、安装座椅,
不需借助工具。
缺点:座椅结构较多,卡扣强度较高,成本高,见图2中的d。
三、座椅的生产设备、模具及生产工艺
(一)生产设备
座椅总成需要的生产设备主要有焊接设备、液压机、缝纫设备、发泡设备、涂装设备等。
(二)模具
模具按照材质可分为金属模具和树脂模具。
金属模具的优点是使用寿命长,可达20万模以上,一般选用铝合金和钢质材料;树脂模具的使用寿命短,一般为一万模左右,但金属模制作时间长,造价高。
树脂模具的加工时间短,造价低,可按产品设计寿命选择模具材质。
(三)生产工艺
座椅总成的生产工艺主要有注塑、冲压、发泡、焊接、包覆工艺等。
1.注塑工艺
塑件的注塑成型工艺过程主要包括填充、保压、冷却、脱模等四个阶段,这四个阶段直接决定着制品的成型质量,而且这四个阶段是一个完整的连续过程。
注塑工艺是非常复杂的加工过程,温度、压力、时间、速度和位置被称为注塑工艺的五大要素。
任何一个工艺参数设置不合理,都可能导致塑料件的缺陷。
2.发泡工艺
发泡成型是使塑料产生微孔结构的过程。
很多塑料原材料都能通过发泡工艺制成泡沫塑料,常用的树脂有聚苯乙烯、聚氨酯等,也分为化学发泡和物理发泡两种。
常见的聚氨酯发泡通常采用化学发泡,其生产工艺一般为室温发泡,成型工艺较简单。
成型方法通常采用浇注成型工艺,工艺流程如下:
称料--搅拌混合--浇注--熟化--脱模--后熟化
3.座椅骨架
根据其制造工艺划分,靠背骨架主要有三种,即管材焊接、钢质冲压和合金铸造。
管材焊接靠背骨架成本最低,扩展性较差,在骨架上无法配置较多的功能。
钢质冲压靠背比管材焊接有更大的功能配置灵活性,很多附加的功能能够被直接加在靠背骨架上,而不需要增加额外的零件。
合金铸造靠背有质量轻、强度高的优势,但模具费用和零件单价较高,主要用在豪华车上。
四、汽车座椅的发展趋势
随着汽车工业的高速发展,对汽车座椅的要求也越来越高。
为了进一步提高座椅的舒适性及安全性,在座椅的新结构、新工艺、新材料的研发及应用领域下功夫,轻量化、模块化,更加智能、环保、舒适将成为未来汽车座椅的发展趋势。
(一)轻量化
因座椅为内饰件中重量最大件,在提倡绿色环保、节油的趋势下,整车的减重对整车的节油性能影响之大。
而其中座椅的减重将被赋予重大意义。
已经有部分汽车零配件厂家采用了高强度钢材及铝合金等材料代替原有材料,满足了座椅强度的要求,同时又使座椅减重。
(二)安全性
作为支撑人体的安全件,为了增强座椅的被动安全性,各种新技术也将越来越多地运用到座椅系统中。
4点安全带,全位安全气囊等。
(三)舒适性
座椅需注重座椅的人体工程设计,满足与周边系统的配合。
同时还要将感官知觉(视觉效果、触感、嗅觉)、心理感觉和功能性感觉都要考虑在内。
在未来的座椅设计中将变得越来越重要。
电动座椅、腰托和按摩系统、加热通风装置等将大大提升座椅的舒适性。
某新能源汽车总装车间工艺设计方案

1引言新能源汽车是指采用非常规的车用燃料作为动力源,综合车辆的动力控制和驱动方面的先进技术,形成的技术原理先进,具有新技术、新结构的汽车。
我国新能源汽车产业始于21世纪初,2001年,新能源汽车研究项目被列入国家“十五”期间的“863”重大科技课题,“十一五”以来,我国提出“节能和新能源汽车”战略,随着政府对新能源汽车研发和产业化的高度关注,经过多年的发展、改进、创新,生产技术得到了很大的进步。
新能源汽车包括混合动力电动汽车(HEV)、纯电动汽车(BEV)、燃料电池电动汽车(FCEV)、其他新能源(如超级电容器、飞轮等高效储能器)汽车等。
本文主要介绍纯电动汽车装配车间的工艺设计方案与装配生产线。
2装配车间概况2.1生产任务新能源汽车装配车间主要承担纯电动汽车的部件装配和整车总装任务,此外还承担整车下线调试、检测及返修等任务。
2.2生产纲领新能源汽车装配车间拟定主要产品生产纲领为:年产各类纯电汽车30万辆。
属于批量生产。
2.3工作制度与年时基数新能源装配车间采用双班制组织生产,每班8h,全年工作时间为300d。
3设计原则及设计依据3.1设计原则1)在工艺设备布局上,充分考虑批量新能源汽车产品的生产特点,按照工艺路线顺,物流路线短的原则进行设备布某新能源汽车总装车间工艺设计方案Process Design Scheme of a New Energy Vehicle Assembly Workshop桑清宇,黄锦文(中机第一设计研究院有限公司,合肥230601)SANG Qing-yu,HUANG Jin-wen(First Design and Research Institute MI China Co.Ltd.,Hefei230601,China)【摘要】根据企业的发展战略,某公司拟新建新能源汽车制造园区,规划年产能30万辆。
工艺设计运用精益生产理念,结合了标准化、柔性化、模块化的设计原则,冲压、焊装、涂装、总装4大工艺参照国产车主流工艺,并结合新能源汽车生产特点进行精心设计。
汽车座椅大全执行标准

编号:CNCA—02C—063:2005 机动车辆产品强制性认证实施规则汽车座椅及座椅头枕产品2005-10-10发布2005-12-01实施国家认证认可监督管理委员会发布目录1.适用范围2.认证模式3. 认证的基本环节4. 认证实施的基本要求4.1 认证的委托和受理4.2型式试验4.3初始工厂审查4.4认证结果评价与批准4.5 获证后监督5. 认证证书5.1认证证书的有效性5.2认证证书的变更5.3认证证书的暂停、注销和撤消6. 强制性产品认证标志的使用6.1准许使用的标志样式6.2变形认证标志的使用6.3加施方式6.4加施位置7. 收费附件1 认证委托时需提交的文件资料附件2 检测项目和检测依据附件3 强制性认证工厂质量保证能力要求1. 适用范围本规则适用于M、N类汽车的座椅产品(但不适用于折叠式座椅、侧向座椅、后向座椅和M2、M3类客车中A级、I级客车使用的座椅)及M1类车辆的前排外侧座椅头枕产品。
2. 认证模式型式试验+初始工厂审查+获证后监督3. 认证的基本环节3.1认证的委托和受理3.2型式试验3.3初始工厂审查3.4认证结果评价与批准3.5获证后监督(抽样)4. 认证实施的基本要求4.1认证的委托和受理4.1.1认证的单元划分同一生产厂生产的且在以下主要方面无差异的汽车座椅及座椅头枕产品视为同一单元:1)座椅总成的结构及形状,允许座椅护面的材料及颜色不同;2)座椅软垫和骨架总成的位移调节、锁止装置等零部件的结构、材料及尺寸;3)座椅软垫的结构和材料;4)座椅总成固定装置的结构;5)头枕骨架和泡沫的结构、尺寸及材料,允许头枕护面的材料和颜色不同;6)头枕连接件的结构和材料。
4.1.2认证委托时需提交的文件资料见附件1。
4.2 型式试验4.2.1型式试验的送样4.2.1.1型式试验送样的原则认证单元中只有一个型号的,送本型号的样品。
以多于一个型号的产品为同一认证单元委托认证时,应由认证机构从中选取具有代表性的一个型号,其他型号需要时作差异试验。
人机工程学汽车驾驶员座椅2讲解
(2)椭圆中心计算:椭圆中心三坐标分量Xc , Yc和Zc分别以PRP,y零平面和过AHP 水平面为定位基准计算公式为
Xc
664
0.587L6 - 0.176H30 -12.5t
CM 2
CF
cos
Ycl W 20 32.5
Ycr W 20 32.5
H
驾驶员室内操作手伸及最大空间界面的确定
手伸及界面的形状
驾驶员室内操作手伸及最大空间界面的确定
汽车驾驶员的手伸及界面
手伸界面(曲面表格示范)
驾驶员室内操作手伸及最大空间界面的确定
与手伸及界面有关的驾驶室内尺寸
检验驾驶员手伸及界面的步骤:
1)测量驾驶室的以下几项尺寸(图3-36)。 H30、A40、W9、A18、L11、H17、A42
x97 .5 x95
936 .6 0.613879 913 .7 0.672316
z 0.00186247 z 0.00195530
z2 z2
x90 x50
885 .0 0.735374 793 .7 0.968793
z 0.00201650 z 0.00225518
-1 10
五:座椅的构成
头枕
安全带固定点
(仅供参考)汽车座椅系统-设计指南

1.简要说明1.1座椅设计的基本要求现代轿车已经不是一个单纯的运载工具,它已经是“人、汽车与环境”的组合体。
座椅作为汽车使用者的直接支承装置,在车厢部件中具有非同小可的重要性。
汽车座椅的主要功能是为驾驶者提供便于操纵、舒适、安全和不易疲劳的驾驶座位。
座椅设计时应同时满足以下几点基本要求:1.1.1具有良好的静态特性,即座椅的尺寸和形状应使人具有合适的坐姿,良好的体压分布,触感良好,并能调整尺寸与位置,以保证乘坐稳定、舒适,操作方便,视野良好;1.1.2有良好的动态特性,以缓和与衰减由车身传来的冲击和震动,以保证驾驶员能较长时间工作而不感到疲劳,乘客能感到乘坐舒适愉快;1.1.3有足够的结构强度、刚度与寿命,具有足够的安全性;1.1.4结构紧凑、外形与色彩应美观大方,与车身内饰相协调,并尽可能减轻质量、降低成本、有良好的结构工艺性。
1.2座椅的布置座椅布置要体现出人体工程学的要求。
座椅安装位置的尺寸是很重要的,它直接影响到使用者的便利性和舒适性。
驾驶座椅是最关键的座椅。
它的基本要求是布置合理,操纵方便,即乘坐时驾驶者对方向盘、操纵杆和踏板的良好可及性。
驾驶座椅必须要有调节机构,以适应大部分人的身材(汽车工业中所应用的总范围在5%和95%之间,也就是包括了90%人群。
设计时一般取5%的女性及95%男性人体样板)。
驾驶座椅对方向盘、操纵杆和踏板的可及性决定了人体乘坐的姿势,姿势是由座椅的安排位置和形状设计所决定的。
驾驶者乘坐姿势不理想就容易疲劳甚至引起劳损。
因此,日本及欧美各大车厂设计驾驶座椅位置都有基本姿势、头部、肩部、手臂、腹部、腿部等活动空间的参考数据,不能随意设计。
另外座椅布置还应考虑座椅与周边部件的距离,即在座椅所有调节位置,座椅都应与周边部件保持适当距离,以免干涉造成不良影响;而且应考虑成员头部与顶棚距离,避免正常颠簸时成员头部与顶棚碰撞;还有两排座椅之间的距离也应根据不同的假人来设计,以保证成员的舒适坐姿。
汽车装配的工艺线路有哪些

汽车装配的工艺线路有哪些
汽车装配的工艺线路可以分为以下几个环节:
1. 车身焊装:包括车身骨架的焊接、封闭、板件和铝合金薄板的焊接。
2. 车身涂装:包括底漆层、面漆层和清漆层的喷涂。
3. 内饰组装:包括座椅、方向盘、中控面板、仪表盘等内部部件的组装。
4. 车窗安装:包括车门窗玻璃、风挡玻璃和后挡风玻璃的安装。
5. 动力总成组装:包括发动机和变速器的装配。
6. 车轮和制动装置组装:包括车轮、刹车片和刹车盘的组装。
7. 底盘组装:包括悬挂系统、转向系统和传动系统的组装。
8. 电气系统组装:包括电池、发电机、启动机、点火系统等电气组件的安装。
9. 最终调试和检测:包括整车的功能调试、漏水测试、制动性能测试等。
每个环节都需要经过严格的质量控制和检验,以确保汽车装配的质量和性能达到
标准要求。
汽车座椅PFMEA完整版
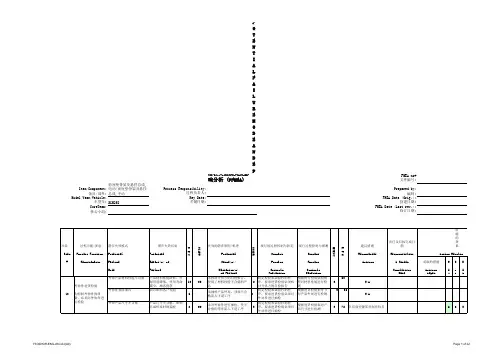
过程功能/要求 Process Function/
Requirements
潜在失效模式 Potential Failure Mode
潜在失效后果 Potential Effect(s) of Failure
外协产品材料性能不合格 产品材料性能降低,使
耐用度降低,使用寿命 10
外协件进货检验
减少,顾客抱怨
N/A
产品认知培训
56
1
调整夹具到合理尺寸,定 期对 夹具进行维护保养
工装点检 产品检具抽 检
7
N/A
焊接参数设置错误,使焊接 过程参数发生变化
2
分析,并指定正确的焊接 参数,在指导性文件上规 定
100%自检,检验员巡 检
3
30
N/A
CC 焊缝长度不满足图纸尺寸
2
优化操作ODS,明确各焊缝 长度要求
现行的过程控制与防范 现行过程控制与探测
建议措施
责任及目标完成日期
措施的效果
Potential Cause(s)/ Mechanism(s) of Failure
Current Process Controls Prevention
Current Process Controls Detection
5
42 N/A
80
合理制定保养计划
61 5
焊接工人的责任心不够,未 按照规定进行检查
3 对员工进行上岗培训
班长监督检查 1次/2小时
3 45
CC 焊缝长度不满足图纸尺寸
2
优化操作ODS,明确各焊缝 长度要求
0-150mm直板尺测量
3 60
CC
焊接参数设置错误,使焊接
Q_JLY J7110479B-2016 乘用车座椅通用技术条件
GEELY
乘用车座椅通用技术条件
Q/JLY J7110479B-2016
1 范围
本标准规定了乘用车手、电动座椅的技术要求、试验方法、检测规则、标志、包装、运输及贮存。 本标准适用于乘用车座椅(以下简称座椅)。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文 件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
——标准名称更新为《乘用车座椅通用技术条件》; ——增加了座椅外观感知质量要求; ——增加用于直接发泡头枕的内饰织物的性能要求; ——增加了发泡聚丙烯类(EPP)材料性能要求; ——更新了手动座椅调节功能要求; ——增加了电动座椅的调节功能要求; ——增加了座椅动态舒适性要求; ——增加了电动座椅的电动调节工作噪声; ——增加了行李位移乘客防护装置性能要求; ——更新了正面碰撞座椅动态性能要求; ——增加了侧面碰撞座椅动态性能要求; ——更新了后碰试验座椅安全性能要求; ——增加了头枕鞭打性能要求; ——增加了座椅调节高低温性能; ——增加了座椅耐光老化性能要求; ——增加了非金属材料的雾化性限值要求; ——增加了电磁干扰(EMC)要求; ——增加了座椅的多环芳烃限值要求; ——对纵向调节疲劳、靠背调节疲劳及升降调节疲劳的要求进行了更新; ——增加了后座椅靠背翻折疲劳、后座椅座垫翻折疲劳及 Easy Entry 疲劳要求; ——增加了座椅手、电动滑轨性能要求; ——增加了加热垫性能要求; ——增加了安全带提醒装置(SBR)性能要求; ——增加了靠背调角器要求;
绿色设计产品评价技术规范 汽车座椅总成
绿色设计产品评价技术规范汽车座椅总成1 范围本标准规定了汽车座椅总成绿色评价的评价要求、生命周期评价报告编制方法和评价方法。
本标准适用于M1类机动车。
1 规范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 1.1-2009 标准化工作导则标准的结构和编写GB 8410 汽车内饰材料的燃烧特性GB/T 15089-2016 机动车辆及挂车分类GB 17167 用能单位能源计量器具配备和管理通则GB/T 19001 质量管理体系要求GB/T 19515 道路车辆可再利用率和可回收利用率计算方法GB/T 23331 能源管理体系要求GB/T 24001 环境管理体系要求及使用指南GB/T 24040 环境管理生命周期评价原则与框架GB/T 24044 环境管理生命周期评价要求与指南GB/T 28001 职业健康安全管理体系要求GB/T 30512 汽车禁用物质要求GB/T 32150 工业企业温室气体排放核算和报告通则GB/T 32161 生态设计产品评价通则GB/T 32162 生态设计产品标识QC/T 47-2013 汽车座椅术语QC/T 797 汽车塑料件、橡胶件和热塑性弹性体件的材料标识和标记T/CMIF 12-2016 汽车零部件及材料的气味评价规范T/CAS 281-2017 车内非金属材料挥发性有机物和醛酮类物质测试方法和分级指标2 术语和定义下列术语和定义适用于本文件。
2.1 绿色设计green-design按照全生命周期的理念,在产品设计开发阶段系统考虑原材料选用、生产、销售、使用、回收、处理等各个环节对资源环境造成的影响,力求产品在全生命周期中最大限度降低资源消耗、尽可能少用或不用含有有毒有害物质的原材料,减少污染物产生和排放,从而实现环境保护的活动。
2.2 绿色设计产品green-design product符合绿色设计理念和评价要求的产品。
镁合金座椅骨架设计及性能研究
摘要:为了满足汽车对座椅轻量化的要求,提出一种用镁合金靠背总成及坐盆总成替代原钢结构骨架的设计方案。
该方案中镁合金靠背和坐盆均为一体式结构,可以减少焊接成本和装配时间。
为了验证镁合金靠背和坐盆的结构强度,使用Ls-dyna 软件对座椅骨架进行了FEA 分析,结果表明靠背及坐盆应力未超出镁合金材料许用要求。
在保证强度足够的情况下,新设计镁合金座椅靠背比原靠背总成质量减轻44.5%,新设计镁合金座椅坐盆比原坐盆总成质量减轻37.2%,减重效果明显,可以满足设计要求。
关键词:轻量化设计镁合金座椅FEA 分析中图分类号:U463.836文献标识码:BDOI :10.19710/ki.1003-8817.20190297镁合金座椅骨架设计及性能研究陈甜斌陈修艺王懿(上海汽车集团股份有限公司技术中心,上海201804)作者简介:陈甜斌(1987—),男,工程师,硕士学位,研究方向为汽车座椅设计。
1前言随着新能源汽车的蓬勃发展及节能减排的要求,汽车生产商对轻量化座椅的需求日益增加。
目前轻量化座椅常用的减重方法有优化骨架结构和使用轻质材料2种,其中优化骨架结构一般可以减轻座椅总重的10%~15%,对座椅轻量化提升有限[1]。
因此,在骨架上使用轻质材料成为座椅轻量化的一个重要研究方向。
目前可用于轻质骨架的材料有镁合金、铝合金、热塑性塑料和碳纤维增强复合材料等。
热塑性塑料成本低,但是机械性能较差,不可以回收再利用。
碳纤维增强型复合材料的机械性能优异,但成本较高,现在仅用于部分赛车座椅上。
镁合金和铝合金价格适中,但是镁合金延展性和强度较高,耐有机物等的腐蚀性更好,在弹性变形范围内能承受更大的冲击载荷[2]。
汽车座椅是人体和汽车联系的纽带,其骨架强度直接关系到座椅的使用寿命和驾乘人员的生命安全。
为此本文提出设计一种镁合金座椅,以满足国内经济型轿车市场的需求。
2镁合金骨架结构设计目前常用的镁合金替代设计方法是增加镁合金板件厚度,以使其拥有钢板件的强度和刚度。
汽车研发的五大阶段及制造的四大工艺精选全文
可编辑修改精选全文完整版汽车研发的五大阶段及制造的四大工艺汽车研发是一个很复杂的系统工程,甚至需要上千人花费几年的时间才能完成;一款汽车从研发到投入市场一般都需要5年左右的时间。
不过随着技术的不断进步,研发的周期也在缩短,当然,我们说的是正向设计,事实上很多国内的厂家都是逆向设计,但即使是逆向设计同样也需要很多的时间。
我们可以仿制别人的外观,但是我们无法仿制别人的工艺,我们依然需要进行大量的机构分析、材料分析、力学分析等,依然需要去试制、测试、检测等等,这些研发的过程是无法省略的。
不同的汽车企业其汽车的研发流程略有不同,下面讲述的是正向开发的一般研发流程:一.市场调研阶段一个全新车型的开发需要几亿甚至十几亿的大量资金投入,如果不经过很细致的市场调研可能就会“打水漂”了;现在国内有专门的市场调研公司,汽车公司会委托他们对国内消费者的需求、喜好、习惯等做出调研,明确车型形式和市场目标,即价格策略,很多车型的失败都是因为市场调研没有做好。
譬如:当年雪铁龙固执的在中国推广两厢车,而忽视了国人对“三厢”的情有独钟,致使两厢车进入中国市场太早,失去了占领市场的机会。
二.概念设计阶段概念设计主要分三个阶段:总体布置、造型设计、制作油泥模型。
1.总体布置(草图)总布设计是汽车的总体设计方案,包括:车厢及驾驶室的布置,发动机与离合器及变速器的布置、传动轴的布置、车架和承载式车身底板的布置、前后悬架的布置、制动系的布置、油箱、备胎和行李箱等的布置、空调装置的布置。
2.造型设计(手绘草图)在进行了总体布置草图设计以后,就可以在其确定的基本尺寸的上进行造型设计了。
包括外形和内饰设计两部分。
设计草图是设计师快速捕捉创意灵感的最好方法,最初的设计草图都比较简单,它也许只有几根线条,但是能够勾勒出设计造型的神韵,设计师通过大量的设计草图来尽可能多的提出新的创意。
这个车到底是简洁、还是稳重、是复古、还是动感都是在此确定的。
当然,如果是逆向设计,则就不需要这个过程了,把别人的车型直接进行点阵扫描,然后在计算机中进行造型勾画就行了。