
焊接接头的金相分析
实验一焊接接头的金相分析
一、实验目的
1.初步掌握焊接接头金相试样的制备方法。
2.了解低碳钢、管线钢焊接接头各区域金相组织及分布特点。
二、实验内容
1.自制低碳钢焊接接头试样,观察与分析其金相组织。
2.对实验室制备好的低碳钢、管线钢试样进行金相组织观察、分析和比对。
三、实验原理
金属材料焊接成型的过程中,焊接接头的各区域经受了不同的热循环过程,因而所获得的组织也有很大的差异,从而导致机械性能的变化。
对焊接接头进行金相分析,是对接头性能进行分析和鉴定的一个重要手段,它在科研和生产中已得到了广泛的应用。
焊接接头的金相分析包括宏观和显微分析两方面。
宏观分析的主要内容为:用肉眼、放大镜、或低倍显微镜(<100×)观察与分析焊缝成形、焊缝金属结晶方向和宏观缺陷等。
图1-1是在50倍显微镜下所观察到的焊接接头的宏观照片:
图1-1 焊接接头的宏观照片 50X
显微分析是借助于光学显微镜或电子显微镜(>100×)进行观察、分析焊缝的结晶形态、焊接热影响区的组织、分布特点以及微观缺陷等。
焊接接头由焊缝金属、焊接热影响区及母材等三部分组成。
焊缝金属的结晶形态及焊接热影响区的组织变化不仅与焊接热循环有关,也和所使用的焊接材料及被焊材料有密切的关系。
1.焊缝的交互结晶
熔化焊是通过加热使被焊金属的联接处达到熔化状态,焊缝金属凝固后实现金属的联接。
联接处的母材和焊缝金属具有交互结晶的特征,图1-2为母材和焊缝金属交互结晶的示意图。
图1-2 母材和焊缝金属的交互结晶
由图可见,焊缝金属与联接处的母材具有共同的晶粒,即熔池金属的结晶是从熔合区母材的半熔化晶粒上开始向焊缝中心成长的。
这种结晶形式称为交互结晶或联生结晶。
当晶体最易长大方向与散热最快方向一致时,晶体便优先得到成长,有的晶体由于取向不利于成长,晶粒的成长会被抑制,这就是所谓的选择长大,并形成焊缝中的柱状晶。
2.不易淬火钢焊接热影响区金属的组织变化
不易淬火钢包括低碳钢和热轧、正火低合金钢等。
以低碳钢为例,根据其焊接热影响区的组织特征可分为四个区域,如图1-3所示:
图1-3 低碳钢焊接接头的组织变化
① 熔合区
熔合区处于焊缝金属与母材相邻的熔合线附近,又称半熔化区,温度处于固液相线之间。
此区在化学成分和组织性能上都有较大的不均匀性,特别是异种金
属焊接时,这种情况就更为复杂。
在靠近母材一侧的金属组织处于过热状态,塑
性很差。
在各种熔化焊条件下,这个区的范围都很窄,甚至在显微镜下也很难分辨出来,但对焊接接头的强度、塑性都有很大的影响。
在许多情况下熔合区是产生裂纹、局部脆性破坏的发源地,因此引起了普遍的重视。
熔合区的组织如图1-4所示。
② 过热区(粗晶粒区)
此区的金属处于过热状态,过热区的温度范围是处在固相线以下到1100℃左右,在这样高的温度下,奥氏体晶粒发生严重的长大现象,冷却之后获得晶粒粗大的过热组织。
在气焊和电渣焊条件下,甚至可得到魏氏组织(如图1-5所示)。
该区的塑性很低,尤其是冲击韧性通常要降低20~30%。
因此,焊接刚度较大的结构时,常在过热区产生裂纹。
过热区的大小与焊接方法、焊接规范和母材的板厚等有关。
气焊和电渣焊时过热区比较宽,手弧焊和埋弧自动焊时过热区较窄,而真空电子束焊接时过热区几乎不存在。
过热区的组织如图1-6所示。
③ 正火区(细晶区)
金属被加热到Ac
3
以上稍高的温度,金属将发生重结晶(即铁素体和珠光体全部转变成为奥氏体),然后在空气中冷却就会使金属晶粒得到均匀而细小的铁素体和珠光体,如图1-7所示。
该组织相当于热处理时的正火组织,故又称为正
火区或细晶区,此区的温度范围约在A
3
~1000℃之间。
④ 部分相交区(不完全重结晶区)
焊接时处于Ac
1~Ac
3
之间范围的热影响区就是不完全重结晶区。
对于低碳钢
和某些低合金钢,焊接时,由铁碳平衡相图可知,当金属加热温度稍高于Ac
1
,
首先珠光体转变为奥氏体。
温度升高时,部分铁素体逐步向奥氏体中溶解,温度
越高,溶解得越多,直至Ac
3
时铁素体全部溶解在奥氏体中。
当冷却时又从奥氏
体中析出细微的铁素体,一直冷却至Ar
1
时,剩余的奥氏体就转变为共析组织——
珠光体。
由此看出,处于Ac
1~Ac
3
范围内的铁素体只有一部分组织发生了相变重
结晶,另一部分始终未溶入奥氏体而发生长大,成为粗大的铁素体组织。
所以,这个区域的组织是不均匀的,一部分是经过重结晶的、晶粒细小的铁素体和珠光体,另一部分是粗大的铁素体。
由于晶粒大小不同,因此材料性能也不均匀。
不完全重结晶区的组织如图1-8所示。
3.管线钢的焊接接头组织分析
管线钢主要是指用于焊接输送石油、天然气的大口径钢管用热轧卷板或宽厚板。
现代管线钢属于低碳或超低碳的微合金化钢,是高技术含量和高附加值的产品。
管线钢在使用过程中,除要求具有较高的耐压强度外,还要求具有较高的低温韧性和优良的焊接性能。
随着长距离输油管线的大量投入使用,研究分析管线钢的焊接接头显得尤为重要。
由于管线钢的低碳或超低碳微合金化,它的焊接接头的组织变化仍然属于前面讨论的范畴,同样存在熔合区、过热区、正火区和不完全重结晶区。
图1-9~图1-12所示为X80级管线钢焊接接头的组织变化图。
图1-9 熔合区
图1-10 过热区
图1-11 正火区
图1-12 不完全重结晶区
四、实验材料及设备
1.金相显微镜、抛光机、吹风机等。
2.金相砂纸、4%硝酸酒精溶液、无水乙醇、脱脂棉、镊子、放大镜等。
3.低碳钢、低合金钢、管线钢的焊接接头试样若干。
五、实验方法和步骤
1.试样的制备
①将焊接接头试样用砂布和各号金相砂纸按照由粗到细的顺序依次研磨,
注意每次换砂纸前要用水冲洗试样,以免粗砂粒带到细砂纸上;
②将磨制好的试样在抛光机上抛光,再用水冲洗干净并用无水乙醇棉球擦
拭干净;
③将试样用4%的硝酸酒精溶液浸蚀,然后立即用清水冲洗并用无水乙醇棉
球擦拭干净,用吹风机吹干。
2.试样的观察
① 用放大镜观察焊接接头试样的外形、鳞片、枝状晶等;
②用金相显微镜观察试样的焊缝和热影响区各区域组织,绘制各区域组织
示意图。
六、实验报告要求
1.实验数据整理
① 绘制焊接接头的宏观图形。
包括焊缝形状、鳞片、枝状晶及其成长方向,
并简单说明相互关系。
② 绘制自已制作的低碳钢焊接接头焊缝、热影响区各区域的显微组织示意
图,注明试样制作条件、放大倍数等。
2.实验结果分析
说明各区域组织的生成机理及其对焊接接头性能的影响。
七、思考题
1.低碳钢焊接接头热影响区的粗晶区中能否出现马氏体组织?
2.低碳钢焊接接头在什么条件下会出现魏氏体组织?。
焊接工艺评定金相试验验收标准
焊接工艺评定金相试验验收标准1. 引言在工业生产和制造过程中,焊接工艺评定金相试验验收标准扮演着至关重要的角色。
通过对焊接工艺的评定和金相试验结果的验收,可以确保焊接接头的质量,从而保证产品的安全性和可靠性。
本文将深入探讨焊接工艺评定金相试验验收标准的相关内容,以便读者能全面理解该主题。
2. 焊接工艺评定的概念焊接工艺评定是指对焊接工艺进行系统评定和确认,以确保焊接工艺能够满足产品设计和制造的要求。
评定焊接工艺需要考虑焊接材料的类型、厚度、焊接位置、预热温度、焊接电流、焊接速度等因素,以确定最佳的焊接工艺参数。
评定焊接工艺的目的是为了确保焊接接头的质量符合标准和规范的要求。
3. 金相试验的重要性金相试验是一种通过显微镜观察金属组织和晶粒的方法,用于评估材料的组织结构和性能。
在焊接过程中,金相试验可以检测焊接接头的缺陷和变质情况,如气孔、裂纹、夹杂物等。
金相试验结果的合格与否直接影响着焊接接头的质量和安全性。
4. 焊接工艺评定金相试验验收标准在进行焊接工艺评定和金相试验验收时,需要参考相关的标准和规范。
国家标准GB/T 8118-2010《焊工技术资格与认证》对焊接工艺评定的要求进行了详细规定,包括评定程序、评定方法、评定规则等。
金相试验验收也需要符合相关的标准,如GB/T 9445-2008《焊缝金相组织检验方法》。
这些标准和规范为焊接工艺评定和金相试验验收提供了可靠的依据,确保了焊接接头质量的稳定性和可靠性。
5. 个人观点与理解在我看来,焊接工艺评定金相试验验收标准的制定和执行至关重要。
只有通过严格的评定和验收标准,才能确保焊接接头的质量和可靠性。
金相试验作为一种重要的质量控制手段,可以帮助及时发现焊接接头的缺陷和问题,从而及时采取措施进行修复和改进。
我认为公司在进行焊接工艺评定和金相试验验收时,应该严格依据相关的标准和规范进行操作,以确保产品质量和客户满意度。
6. 总结通过对焊接工艺评定金相试验验收标准的深入探讨,我们了解到了焊接工艺评定和金相试验验收的重要性,以及相关的标准和规范。
7.10激光焊接接头的金相检验.

课程名称:激光焊接工艺实践 承担单位:浙江工贸职业技术学院
9/14/2018
1.教学目标
• 了解激光焊接接头的常用检测方法和目的,掌握激光焊 接接头金相检验的工艺过程。
9/14/2018
2 激光焊接接头的金相检验
2.1 激光焊接接头金相检验的定内部缺陷。图1是 对抗拉强度为600MPa的相变诱发塑性钢激光焊接接头做的金相检验照片,通过这样的 试验,可以了解焊缝、热影响区和母材等不同部位的组织状态,并可以发现是否存在 内部缺陷。
图3给出的是采用电子扫描显微镜对激光焊接速度对焊接接头熔合区、热影响区微观组
织的影响分析,根据分析结果可以掌握激光焊接参数对焊接接头的微观组织、性能的影 响规律。
9/14/2018
图3 600MPaTRIP钢激光焊接接头的微观金相检验 (SEM)
微观金相检验还可以用更先进的设备,如电子显微镜、X射线衍射仪、电子 探针等分别对组织形态、析出相和夹杂物进行分析以及对断口、废品和事故、 化学成分等进行分析。 图4是采用电子扫描显微镜对激光焊缝内部的气孔特征进行分析,从而判 断气孔的类型和产生的原因,为减少气孔缺陷找到解决方法。
A
图4 600MPaTRIP钢激光焊缝内气孔的微观金相检验 (SEM)
9/14/2018
3. 小结
本次课介绍了激光焊接接头的金相检验方法和目的,以60
0MPaTRIP钢为例,说明了金相检验对了解焊接接头
金相组织状态和发现缺陷的重要意义。
9/14/2018
4. 作业思考题
(1)举例说明对激光焊接接头的金相检验的目的和重要意义?
100㎛
WM
HAZ
BM
图1 600MPaTRIP钢激光焊接接头的金相组织分析
金相检验-焊接接头的金相检验实验指导书
焊接接头的金相检验实验指导书一、实验目的1.熟悉金相试样的制备过程,了解显微镜和其他金相试样加工设备的使用。
2.观察典型焊接接头的宏观组织,理解焊接接头的焊缝区、熔合线、热影响区等不同宏观组织之间的关系。
3.观察焊接接头的显微组织,理解焊缝区和热影响区显微组织的分布和特征,了解焊接缺陷的形成机理。
4.讨论焊接接头组织与性能的关系。
二、实验原理2.1金相制备进行金相分析,首先应根据各种检验标准和规定制备试样(即金相试样),若金相试样制备不当,在观察上出现划痕、凹坑、水迹、变形层或浸蚀过深过浅都会影响正确的分析,从而得出错误的结论,因高:12~18mm2.粗磨倒角:在不影响观察目的的前提下,需将试样上的棱角磨掉,以免划破砂纸和抛光织物。
图1 砂纸磨光表面变形层消除过程示意图(a)严重变形层(b)变形较大层(c)变形微小层(d)无变形原始组织;1、2、3、4分别是第一步、第二步、第三步、第四步磨光后试样表面的变形层。
4.抛光抛光的目的是去除细磨后遗留在磨面上的细微磨痕,得到光亮无痕的镜面。
抛光的方法有机械抛光、电解抛光物化学抛光三种,其中最常用的是机械抛光。
a概念:机械抛光是在抛光机上进行,将抛光织物(粗抛常用帆布,精抛常用毛呢)用水浸湿、铺平、绷紧用固定在抛光盘上。
启动开关使抛光盘逆时针转动,将适量的抛光液(氧化铝、氧化铬或氧化铁抛光粉加水的悬浮液)滴洒在盘上即可进行抛光。
机械抛光与细磨本质上都是借助磨料尖角锐利的刃部,切去试样表面隆起的部分,抛光时,抛光织物纤维带动稀疏分布的极微细的磨料颗粒产生磨削作用,将试样抛光。
5.浸蚀a意义:抛光后的试样在金相显微镜下观察,只能看到光亮的磨面,如果有划痕、水迹或扔料中的非金属夹杂物、石墨以及裂纹等也可以看出来,但是要分析金相组织还必须进行浸蚀。
浸蚀法:利用浸蚀剂对试样的化学溶解和电化学浸蚀作Array用将组织显露出来(如图)。
擦蚀法:用沾有浸蚀剂的棉花轻轻擦拭抛光面,观察表面颜色的变化。
Q235钢摩擦叠焊单元成形焊接接头金相组织分析
12试验与研究焊接技术第42卷第6期2013年6月文章编号:1002—025X(2013)06—0012-03Q235钢摩擦叠焊单元成形焊接接头金相组织分析高辉,焦向东,周灿丰,陈家庆(北京石油化丁学院能源丁程先进连接技术研究巾,L、,北京102617)摘要:针对Q235钢开展了摩擦叠焊单元成形焊接试验并对在主轴转速5ooo r/r a i n.塞棒进给速度O.3nl l n]s条件下的焊接接头的显微组织和显微组织硬度进行了测试.分析了摩擦叠焊单元成形焊接接头中不同位置的金相组织结构与摩擦焊接过程中温度和压力之间的关系.以及接头中不同位置处显微组织硬度存在差异的原因该研究对Q235钢摩擦叠焊焊接工艺参数的研究及提高焊接接头的质量具有一定的指导意义关键词:Q235铜;摩擦叠埠:金相鲴织中图分类号:T G456.5文献标志码:B摩擦叠焊属于一种新型的同相连接技术,因其焊接过程中不采用电弧加热的形式,焊接接头的质量受环境压力变化影响较小,特别适合于水下作业,尤其是深水结构物的修复。
德国G K SS,英国T W l 以及巴两石油公司分别于2003年、2008年前后针对钢材料进行了摩擦叠焊设备及焊接T.艺的详细试验研究,.摩擦叠焊作为一种较新的焊接T艺,目前国内对其焊接设备和焊接T艺的研究尚处于试验窒阶段-.本文针对Q235钢开展了摩擦叠焊单元成形焊收稿日期:2012一l2—05基金项目:同家自然基金青年基金(51109005)接试验并对焊接T-艺参数为5000r/rai n,0.3m m/s 条件下的焊接接头的金相显微组织和显微组织硬度进行了测试,分析了焊接接头不同位置金相组织及显微组织硬度存在较大差异的原因,该研究对Q235钢摩擦叠焊焊接T艺参数的研究具有一定的指导意义1摩擦叠焊单元成形试验摩擦叠焊焊接过程如图l所示,其焊缝由多个单元焊接叠加而成。
因此,对于摩擦叠焊而言,能够获得质量良好的单元成形接头是焊缝成形质量保-4"-”+一+一+一-4.-一-4-”-4--”-4--一-4--一+一+一+一+--4.-一-4-一—_卜一—卜一-4-一+一+一+--4--—卜一-4--—P一-+-一—+r-—卜一+一+--4-一—+一一-4-一-4'-一+*—卜-—+一一-at-一—+一一—+-一-4---—-卜-——卜一—卜一—+一--+-一-4-由于脉冲焊维弧时间相对连续焊的时间短.因而焊接时输入的能量相对连续焊更少,焊接热输人小.所以焊接热影响区的尺寸相对更小:3结论(1)脉冲焊焊接接头组织较连续焊更为均匀.产生魏氏组织较少。
谈分析不同焊接电流下Q235B钢焊接接头金相组织

谈分析不同焊接电流下Q235B钢焊接接头金相组织Summary:Q235B是一种韧性和制造型都良好的钢,还有一定的伸长率和较好的强度,经常被用于机械零件的制造,比如建材、桥梁工程上要求相对比较高的一些焊接结构件。
本次研究就以Q235B钢作为对象,分析不通过焊接电流下其焊接接头的金相组织,结合实际的试验做简单的分析,确定出哪一种焊接电流最合适。
Keys:焊接电流,Q235B钢,焊接接头,金相组织引言:Q235B钢的运用非常的广泛,在工业上可以说是必不可少的结构件,包括了建筑方面、车辆、船舶、压力容器等等。
在实际的构件加工中,焊接接头的组织直接影响焊接接头的性能,这里产生的影响与焊接的电流有着一定的关系。
因此为了进一步保证焊接接头的无损性,都会从焊接电流上试验分析。
选取最合适的电流,确保焊接接头的金相组织,提高安全性能。
1.Q235B钢焊接接头金相组织分析在对材料的焊接过程中,鉴定和分析接头性能的重要一个手段就是金相组织分析。
在实际的焊接成型中,焊接接头的各个区域都会经手不同的热循环过程,因为所获得的组织也就存在不同,最终导致机械性能也有所不同。
在当前的一些科研和实际生产中,都会通过分析金相组织,判断焊接接头性能[1]。
焊接金属的结晶形态以及热影响区的组织变化与焊接热循环有关,也与被焊接的材料有着一定的关系,就比如本次研究的Q235B钢焊接,除了与热循环有关,与Q235B刚自身的材料也有着密切的关系。
而Q235B钢,钢的屈服点是235Mpa的碳元素结构钢,其钢材的含碳量不大于0.20%,做常温冲击实验,他的性能远远优于Q235A。
Q235B的元素含量情况:碳不大于020%,硅不大于0.35%,锰不大于1.4%,硫、磷不大于0.045%,还有铬、铜、镍的允许残余含量不能大于0.30%[2]。
2.不同焊接电流下Q235B钢焊接接头金相组织分析2.1 实验简介分析不同焊接电流下Q235B焊接接头金相组织情况,是需要通过实验的完成。
焊接冶金实验报告45#钢与Q235焊接焊接接头组织性能分析金相硬1度
45#钢与Q235焊接焊接接头组织性能分析XXXX(XXXXX)(swjtu材料学院成型一班)摘要:焊缝组织性能和母材有所区别,选择45#钢与Q235焊接接头作为研究对象,进行手工焊后取样,通过研究硬度分布情况和焊缝、热影响区以及母材的金相组织的变化,分析所需要的结果。
关键词:硬度分布45#钢与Q235接头组织性能焊缝及热影响区的显微组织是评价焊接接头质量的重要指标之一。
焊接金相检验的目的,一方面是为了检验焊接接头的质量是否符合有关标准的规定;另一方面是通过对一些焊接接头的进行分析鉴别金相组织各区域的缺陷的分布、性质,从而判定缺陷产生的原因,45#钢与Q235焊接在定位构件等制造中有重要的应用。
一、实验材料和方法:1.1实验材料:焊接使用的材料为45#钢与Q235钢焊接接头试样1.2.1金相组织观察取焊接接头试样经240#、600#、800#、1000#、1200#、1500#水磨砂纸打磨后抛光,抛光至无划痕,用4%硝酸酒精试剂腐蚀,用光学显微镜对制备好金相试样进行组织观察与分析。
1.2.2显微硬度测试试样截取方位,数量及方法按《GB/T2649—81焊接接头机械性能试验取样方法》规定。
截取的样坯应包括焊接接头的所有区域。
试样表面必须与支撑面相互平行,表面粗糙度应符合相应硬度测试法《GB/T4340.1—2009金属材料维氏硬度试验》的规定。
本次试验采用的是HVA-10A型小负荷维氏硬度计和HVS-30型数显维氏硬度计。
本实验中硬度试样为45#钢与Q235焊接焊接接头,硬度点沿垂直于焊缝方向分布,硬度取样点可垂直于焊缝,每个0.5mm测1点,离焊缝较远后可距离大些(母材),2mm 测1点。
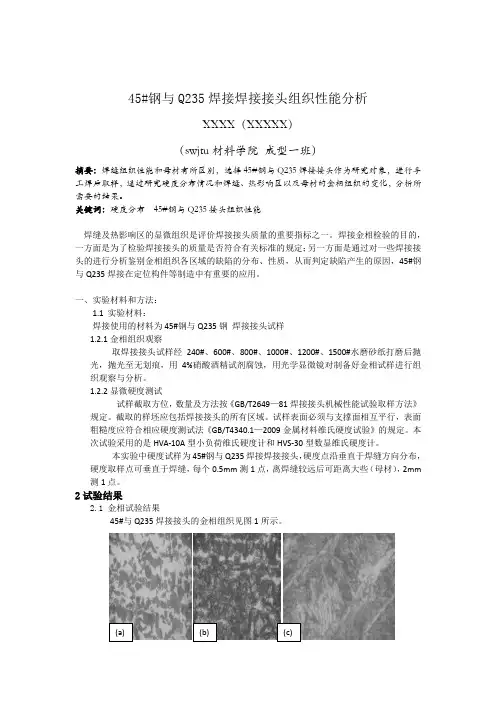
2试验结果2.1 金相试验结果45#与Q235焊接接头的金相组织见图1所示。
(a) (b) (c)(a)45#母材组织(b)45#热影响区组织(c)焊缝组织(d)Q235母材组织图1(a)中为为45#母材的金相组织,为大块区珠光体与块状多面体晶粒铁素体混合分布。
焊接接头组织金相分析
实验一焊接接头组织金相分析一、实验目的1、观察与分析焊缝的各种典型结晶形态。
2、掌握低碳钢焊接接头各区域的组织变化。
二、实验装置及实验材料1、金相砂纸,从180目一1200目一套2、平板玻璃一块3、低碳钢焊接接头试片4、金相显微镜一台5、抛光机一台6、电吹风机一个7、 4%硝酸酒精溶液,无水乙醇、脱脂棉若干三、实验原理焊接过程中,焊接接头各部分经历了不同热循环,因而所得组织各异。
组织的不同,导致机械性能的变化。
对焊接接头进行金相分析,是对接头机械性能鉴定的不可缺少的环节。
焊接接头由焊缝金属和焊接热影响区金属组成,焊缝金属的结晶形态与焊接热影响区的组织变化,不仅与焊接热循环有关,也和所用的焊接材料和被焊材料有密切关系。
图1 焊缝金属的交互结晶示意图图2 C o、 R和G对结晶形态的影响(一)焊缝凝固时的结晶形态1、焊缝的交互结晶熔化焊是通过加热使被焊金属的联接处达到熔化状态,焊缝金属凝固后实现金属的焊接。
联接处的母材和焊缝金属具有交互结晶的特征,图1为母材和焊缝金属交互结晶的示意图。
由图可见,焊缝金属与联接处母材具有共同的晶粒,即熔池金属的结晶是从熔合区母材的半熔化晶粒上开始向焊缝中心成长的。
这种结晶形式称为交互结晶或联生结晶。
当晶体最易长大方向与散热最快方向一致时,晶体便优先得到成长,有的晶体由于取向不利于成长,晶粒的成长会被遏止。
这就是所谓选择长大,并形成焊缝中的柱状晶。
2、焊缝的结晶形态根据浓度过冷的结晶理论,合金的结晶形态与溶质的浓度C o、结晶速度(或晶粒长大速度)R和温度梯度G有关。
图2为C o、R和G对结晶形态的影响。
由图可见,当结晶速度R和温度梯度G不变时,随着金属中溶质浓度的提高,浓度过冷增加,从而使金属的结晶形态由平面晶变为胞状晶,胞状树枝晶,树枝状晶及等轴晶。
当合金成分一定时,结晶速度越快,浓度过冷越大,结晶形态由平面晶发展到胞状晶、树枝状晶,最后为等轴晶。
当合金成分C。
和结晶速度R一定时,随着温度梯度G的升高,浓度过冷将减小,因而结晶形态会由等轴晶变为树技晶,直至平面晶。
焊接接头的金相分析
焊接接头的⾦相分析实验⼀焊接接头的⾦相分析⼀、实验⽬的1.初步掌握焊接接头⾦相试样的制备⽅法。
2.了解低碳钢、管线钢焊接接头各区域⾦相组织及分布特点。
⼆、实验内容1.⾃制低碳钢焊接接头试样,观察与分析其⾦相组织。
2.对实验室制备好的低碳钢、管线钢试样进⾏⾦相组织观察、分析和⽐对。
三、实验原理⾦属材料焊接成型的过程中,焊接接头的各区域经受了不同的热循环过程,因⽽所获得的组织也有很⼤的差异,从⽽导致机械性能的变化。
对焊接接头进⾏⾦相分析,是对接头性能进⾏分析和鉴定的⼀个重要⼿段,它在科研和⽣产中已得到了⼴泛的应⽤。
焊接接头的⾦相分析包括宏观和显微分析两⽅⾯。
宏观分析的主要内容为:⽤⾁眼、放⼤镜、或低倍显微镜(<100×)观察与分析焊缝成形、焊缝⾦属结晶⽅向和宏观缺陷等。
图1-1是在50倍显微镜下所观察到的焊接接头的宏观照⽚:图1-1 焊接接头的宏观照⽚ 50X显微分析是借助于光学显微镜或电⼦显微镜(>100×)进⾏观察、分析焊缝的结晶形态、焊接热影响区的组织、分布特点以及微观缺陷等。
焊接接头由焊缝⾦属、焊接热影响区及母材等三部分组成。
焊缝⾦属的结晶形态及焊接热影响区的组织变化不仅与焊接热循环有关,也和所使⽤的焊接材料及被焊材料有密切的关系。
1.焊缝的交互结晶熔化焊是通过加热使被焊⾦属的联接处达到熔化状态,焊缝⾦属凝固后实现⾦属的联接。
联接处的母材和焊缝⾦属具有交互结晶的特征,图1-2为母材和焊缝⾦属交互结晶的⽰意图。
图1-2 母材和焊缝⾦属的交互结晶由图可见,焊缝⾦属与联接处的母材具有共同的晶粒,即熔池⾦属的结晶是从熔合区母材的半熔化晶粒上开始向焊缝中⼼成长的。
这种结晶形式称为交互结晶或联⽣结晶。
当晶体最易长⼤⽅向与散热最快⽅向⼀致时,晶体便优先得到成长,有的晶体由于取向不利于成长,晶粒的成长会被抑制,这就是所谓的选择长⼤,并形成焊缝中的柱状晶。
2.不易淬⽕钢焊接热影响区⾦属的组织变化不易淬⽕钢包括低碳钢和热轧、正⽕低合⾦钢等。
焊接接头金相试验的方法及内容
焊剂 的碱 度较 大 , 焊缝 成形 较 差 , 其 工 艺性 不 如 且
S1 1 剂 , J0 焊 以前焊 接 时 因缺 陷较 多 , 操作 人员认 为 是焊 材搭 配 的问题 , 若再 次使 用 , 会有 心理 障碍 。 由
于该产 品 的交 货期 紧 , 为保证产 品 的焊 接质量 , 技术 人员 在加 大坡 口宽 度 的 同时 , 根据 产 品 的技术 要 求
() 伤 。 3探 对加 工好 的坡 口进行 I0 T探伤 , O%M 按
照 J 厂4 3 . 2 0 , 级 合格 。 B r 7 04 0 5 I — () 4焊接 。 虑到该 产 品筒 体环缝 焊 接所采 用 的 考
焊 丝 与 焊 剂 的 匹 配 对 于 该 制 造 厂 尚属 首 次 ,J0 S S2 4 H
()t : 口。 2J Y 坡 l l 将原 焊 肉割掉 , 重新制订产 品的环
缝 坡 口, 定坡 口宽 度大 于 等于 4 m。 确 0m
求 的 宽度 ; 根据 所 采 用 的焊 剂 , 得 焊 接 速 度 不 能 使 低 于 2 / 。 4m h 考虑这两个 因素 , 焊时每层两道 , 施 焊缝 形状 系数较小 。 不合理 的焊缝形状 系数会使焊缝结 晶
焊缝 内 部 的气 孔裂 纹 、 夹渣 等缺 陷 , 查完 毕钻 孔 检 处应 予于 补偿 。 孔 检验 目前 用得 较少 。 钻
2然用0 酸溶 浸 孔 , 查娄 / 后 1硝 水液 蚀壁可 3 , % 检
() 观 金相 试验 。 10 10 2微 用 0 0 5 0倍 金相 显微
镜 观 察 焊 缝 金 属 的 显 微 组 织 和 显 微 缺 陷( 如微 裂 纹)可 作为 质量 分析 及试 验研究 的 手段 。 ,
焊接接头的金相组织实验注意事项
焊接接头的金相组织实验注意事项《焊接接头的金相组织实验注意事项》
嘿呀,说起焊接接头的金相组织实验,那可真是有不少要注意的地方呢!
有一次我做这个实验的时候啊,就差点出了岔子。
我呀,一到实验室就兴奋得不行,着急忙慌地就开始准备了。
结果呢,我连焊接接头都没好好处理,上面还有些脏东西呢,就直接拿去观察了。
等我在显微镜下一看,哎呀,那画面简直是乱七八糟的,啥都看不清。
这时候我才意识到,哎呀,我太粗心大意啦!
所以啊,做这个实验,首先就得把焊接接头清理得干干净净的,可不能像我那次一样马虎。
然后呢,在制备样本的时候,一定要小心翼翼的,别一不小心就把样本给弄坏了。
还有啊,在使用显微镜的时候,要慢慢调节焦距,别一下子就调得乱七八糟的。
另外呀,实验过程中要保持耐心,不能着急。
就像我那次,心太急了,结果啥都没做好。
要一步一步来,稳稳当当的。
还有就是要注意安全哦,那些化学试剂啥的可不能乱碰。
总之呢,做焊接接头的金相组织实验,一定要细心、耐心、注意安全。
可别像我那次一样犯傻啦!哈哈,希望大家都能顺利做好实验呀!。