
连铸机的主要工艺参数计算
2
J. Univ. Sci. Technol. Beijing, Vol.12, No.5, Oct 2005
tal time of the experiment was around 40 min.
Table 1 C 0.02-0.08 Si 0.003-0.12 Table 2 Flux A B C D E Composition of the molten steel Mn 0.05-0.28 P 0.006-0.016 S 0.005-0.010 wt% wt%
Corresponding author: Zhihong Tian, E-mail: tianzhihong_kxt@
2 Experimental
The experiments were carried out in a 100 kg induction furnace with temperature controlled 1600± 10C. Low carbon Al-killed steel was used in the experiment with composition shown as table 1. The compositions of fluxes are listed in table 2. Slags were prepared from analytical lime, barium oxide, fluorspar and ferric oxide. Experimental procedure was briefly summarized as follows: 100 kg steel was charged into a induction furnace. After metal was melted and reached to 1600C, the first steel sample was taken with a 20 mm sampler. The composition of this sample was considered to be the initial composition of the steel. After this, 1 kg BOF slag as 1% slag carryover and 2 kg dephosphorization flux with consumption of 20 kg/t steel were charged onto the top of the molten steel and this moment was taken as the beginning time of the reaction. Steel samples were taken at 3, 6, 10 and 15 min, and the first slag sample was taken at 15min. After the first slag sample was taken, steel was deoxidized by aluminum, ferrosilicon and ferromanganese to study the rephosphorizaton. Steel samples were taken at 3, 6 and 15 min after adding the deoxidizers. At the time of 25 min after adding deoxidizers, both the final steel and the slag sample were taken. The to-ຫໍສະໝຸດ 1 Introduction
Phosphorus is a detrimental element for most steel grades. High-quality steel bring forward higher demand for phosphorus content especially for steel used at low temperature, marine steel and anti-hydrogen induced crack steel with phosphorus content even lower than 0.01% or 0.005% generally. In order to produce low phosphorus steel and ultra-low phosphorus steel, deep dephosphorization treatment has been paying more and more attention. Deoxidizing and alloying operation after deep dephosphorization of molten steel in ladle may cause weak oxidization atmosphere even reductive atmosphere which makes the oxygen potential decrease. The rephosphorization will be easily caused under the unfavorate thermodynamic condition and oxygen potential of molten steel has strong effect on rephosphorization of molten steel. BaO can effectively improve basicity of the slag and prevent the rephosphorization of molten steel [1-4]. Adding BaO to CaO-based fluxes can not only improve the dephosphorization but also decreace rephosphorization. It is not very clear, however, under what conditions rephosphorization can be prevented by adding BaO to the flux. In this paper, the effect of oxygen potential on dephosphorization of molten steel and the effect of BaO on the dephosphorization and rephosphorization of molten steel under the different oxygen potential conditions are mainly discussed.
Zhihong Tian1), Junpu Jiang1), Kaike Cai1), Xinhua Wang1), Lixin Zhu2), Xiaodong Yin2), and Hongzhi Shi2)
1) Metallurgical and Ecological Engineering School, University of Science and Technology Beijing, Beijing 100083, China 2) Technology Center, Baosteel Co. Ltd., Shanghai 201900, China (Received 2004-11-04)
Composition of fluxes Composition
BaO 10 20 30 60
CaO 75 65 55 55 20
CaF2 15 15 15 15 20
FeO 10 10 10
In this paper the oxygen activity was considered as oxygen potential. The oxygen activity of molten steel was measured by zirconia electrolyte probe. The compositions of the steel were analyzed by spectrum analyser.
3 Results
3.1 Influence of oxygen potential on dephosphorization and rephosphorization of molten steel The dephosphorization treatment of the molten steel was carried out first under different oxygen potential aO by fluxes A. The results are shown in figure 1.
Journal of University of Science and Technology Beijing Volume 12, Number 5, October 2005, Page 1
Metallurgy
Effects of oxygen potential and flux composition on dephosphorization and rephosphorization of molten steel
Abstract: The dephosphorization experiments of low phosphorus containing steel by CaO-based and BaO-based fluxes were carried out. The effects of oxygen potential in molten steel and the BaO content in the slag on dephosphorization and rephosphorization of molten steel were analyzed. The results showed that dephosphorization ratio of more than 50% and ultra-low phosphorus content of less than 0.005% in steel were obtained by the three kinds of dephosphorization fluxes as oxygen potential of molten steel higher than 4104. The rephosphorization of molten steel was serious as oxygen content of molten steel lower than 1105. BaO-based fluxes can improve the dephosphorization effect and reduce the phosphorus pick up effectively under the condition of weak deoxidization of molten steel (oxygen potential is about 1104), but can not prevent the rephosphorization under the condition of deep deoxidization of molten steel (oxygen potential less than 1105). Key words: molten steel; dephosphorization; rephosphorization; oxygen potential; fulx composition
钢铁冶金-连铸机主要参数的确定
当铸机弧形半径大时,铸机高度 增加,重量增加;
当铸机弧形半径小时,铸机尺寸、 重量变小,但过
小的弧形半径在矫直时由于延伸 率过大而产生裂纹。
因此,铸机弧形半径大小应针对 不同的铸坯断面,浇
铸的钢种等因素,选择最佳半径, 其值大小可根据理
论计算来确定。
2
1.固相矫直时连铸机弧形半径计算
n G
T S v
式中:G: 钢包容量;t T:钢包允许的浇注时间;min S:铸坯断面积; m2 v:拉坯速度;m/min γ:铸坯比重;t/m3
二:弧形铸机参数计算
主要设计参数有: 铸坯断面、冶金长度、拉坯速度、 铸机弧形半径、连铸机流数等。
是铸机机械设备设计的主要依据,是决定设备性 能和尺寸的基本因素。
铸坯温度及对铸坯表面质 量多要求等。
普通碳钢、低碳钢:
将此值代入,则有:
1.5 ~ 2%
R 25 ~ 33.3 H
2) 校核铸坯是否完全凝固:.
Lc
01
2
R
H 2
lm 2
02
01 铸坯中线距离 Lc 有:
lm
02 ( :结晶器有效长度)
03
03
L >L 为使铸坯进入c矫直区e时全部
凝固,必须有:
t (H为铸坯厚
度)
e
Le v
若:拉坯速度 为v,全部凝固 所经历的时间 为:
L 2Hk v 则有:e
2Hale Waihona Puke 影响冶金长度 的因素有:铸 坯厚度、拉坯 速度、冷凝强
度
3.拉坯速度
拉坯速度:连铸机每分钟拉 出铸坯的长度。(m/min)
k t0
(mm)
lm
t 则: 0 lm / v
板坯连铸机工艺技术操作规程
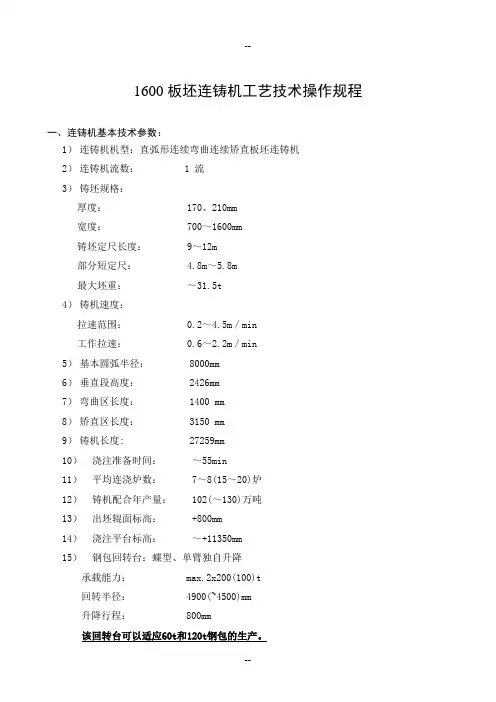
1600板坯连铸机工艺技术操作规程一、连铸机基本技术参数:1)连铸机机型:直弧形连续弯曲连续矫直板坯连铸机2)连铸机流数: 1 流3)铸坯规格:厚度: 170、210mm宽度: 700~1600mm铸坯定尺长度: 9~12m部分短定尺: 4.8m~5.8m最大坯重:~31.5t4)铸机速度:拉速范围: 0.2~4.5m/min工作拉速: 0.6~2.2m/min5)基本圆弧半径: 8000mm6)垂直段高度: 2426mm7)弯曲区长度: 1400 mm8)矫直区长度: 3150 mm9)铸机长度: 27259mm10)浇注准备时间:~55min11)平均连浇炉数: 7~8(15~20)炉12)铸机配合年产量: 102(~130)万吨13)出坯辊面标高: +800mm14)浇注平台标高:~+11350mm15)钢包回转台:蝶型、单臂独自升降承载能力: max.2x200(100)t回转半径: 4900(~4500)mm升降行程: 800mm该回转台可以适应60t和120t钢包的生产。
16)中间罐车:半门型,载重量:~60 t17)中间罐:矩形结构中间罐容量:正常 30t/1000mm,溢流 35t/1100mm18)钢流控制方式:电动塞棒式;涡流液面检测19)结晶器:铜板材质: CuCrZr铜板长度: 900mm足辊直径:φ100mm;宽面1对,三节式;窄面4对结晶器调宽:手动调宽20)结晶器振动装置形式:四连杆式振动装置振幅:0±5mm (可调)振频: 0~200次/min21)弯曲段(扇形0段)辊子数量:内、外弧各15个22)弧形扇形段扇形段个数:5个辊子数量:每段内、外弧各7个23)矫直扇形段扇形段个数:2个辊子数量:每段内、外弧各7个24)水平扇形段扇形段个数:4个辊子数量:每段内、外弧各7个25)脱引锭装置:液压冲顶式26)铸坯切割自动火焰切割机:切割行程:~9m27)窜动辊道:窜动行程:~600mm28)引锭杆引锭杆型式:链式、下装、侧存放引锭杆长度:~11 m引锭杆厚度:~160 mm引锭杆身宽度:~1450 mm引锭杆头宽度: 700~1300 mm1250~1600 mm29)升降挡板:1#机:2个;2#机3个。
方坯连铸机工艺技术操作规程

一、连铸机主要参数:序号名称单位参数1 机型刚性引锭杆全弧形连铸机(罗可普机型)2 浇铸钢种普碳钢、低合金钢、合金结构钢、焊条钢、冷墩钢、弹簧钢、高碳钢、标准件用钢3 基本弧形半径m 1#机:R6;2#、3#机、5#机:R84 台数×机数×流数1#、2#、3#机:1×4×4;5#机:1×5×55 流间距mm 12006 铸坯断面尺寸mm×mm 120×120、150×150、180×180 160×220、160×2807 工作拉速m/min 1#、2#、3#机:0.5-3.3;5#机0.5-3.58 中包容量t 1#、2#、3#机工作液位:18t;(液面深度700mm),溢流液位:19t(液面深度800mm);5#机工作液位:30t(液面深度800mm),溢流液位:35t(液面深度900mm)9 结晶器型式管式结晶器,5#机带一对足辊10 结晶器铜管长度mm 小方坯1#机:850;2#、3#:900;矩形坯均为:850;5#机:100011 振动方式1#、2#、3#机:短臂四连杆正弦振动;5#机:双偏心半板簧正弦振动12 振幅mm 413 铸坯定尺长度m 3~1214 铸坯切割方式火焰切割机自动切割二、连铸机工艺流程图转炉出钢→钢包回转台→中间罐→结晶器→二次冷却→拉矫机→火焰切割机→输送辊道→翻钢机、移坯机→出坯三、中间包的准备与烘烤1、定径水口技术要求:定径水口技术参数控制表项目ZrO2含量显气孔率体积密度指标≥92% ≤18% 3.9g/cm3左右2、中间包的检查:必须认真检查中间包水口座砖,发现座砖有问题,应及时更换。
绝热板包应认真检查中间包绝热板和绝热板之间的泥料,发现问题,及时处理;然后方可安装定径水口。
干式料中包应认真检查中包快换机构工作是否正常,是否存在滑块打不到位,滑块打不正等情况。
连铸机机械设备安装、维修说明书
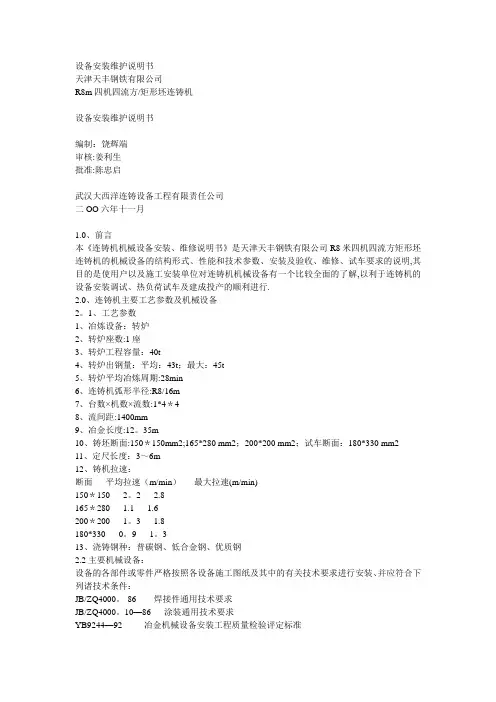
设备安装维护说明书天津天丰钢铁有限公司R8m四机四流方/矩形坯连铸机设备安装维护说明书编制:饶辉端审核:姜利生批准:陈忠启武汉大西洋连铸设备工程有限责任公司二OO六年十一月1.0、前言本《连铸机机械设备安装、维修说明书》是天津天丰钢铁有限公司R8米四机四流方矩形坯连铸机的机械设备的结构形式、性能和技术参数、安装及验收、维修、试车要求的说明,其目的是使用户以及施工安装单位对连铸机机械设备有一个比较全面的了解,以利于连铸机的设备安装调试、热负荷试车及建成投产的顺利进行.2.0、连铸机主要工艺参数及机械设备2。
1、工艺参数1、冶炼设备:转炉2、转炉座数:1座3、转炉工程容量:40t4、转炉出钢量:平均:43t;最大:45t5、转炉平均冶炼周期:28min6、连铸机弧形半径:R8/16m7、台数×机数×流数:1*4*48、流间距:1400mm9、冶金长度:12。
35m10、铸坯断面:150*150mm2;165*280 mm2;200*200 mm2;试车断面:180*330 mm211、定尺长度:3~6m12、铸机拉速:断面平均拉速(m/min)最大拉速(m/min)150*150 2。
2 2.8165*280 1.1 1.6200*200 1。
3 1.8180*330 0。
9 1。
313、浇铸钢种:普碳钢、低合金钢、优质钢2.2主要机械设备:设备的各部件或零件严格按照各设备施工图纸及其中的有关技术要求进行安装、并应符合下列诸技术条件:JB/ZQ4000。
-86 焊接件通用技术要求JB/ZQ4000。
10—86 涂装通用技术要求YB9244—92 冶金机械设备安装工程质量检验评定标准YB3217—82 冶金机械加工产品防锈技术条件YB9246—92 冶金液压、气动和润滑系统安装工程质量检验评定标准(炼钢设备)YBJ201-85 冶金机械设备安装工程施工及验收规范(液压气动和润滑系统)YBJ207-83 冶金机械设备安装工程施工及验收规范(通用)YBJ202—83 冶金机械设备安装工程施工及验收规范(炼钢设备)YB9249—93 冶金机械设备安装工程施工及验收规范(轧钢设备)所有设备本体除加工面外均涂苹果绿。
连铸机工艺设计有关问题

关于连铸机工艺设计有关问题的探讨摘要:随着经济的日益发展,人民的生活水平逐渐提高,连铸机的应用也越来越广泛,关于连铸机的工艺设计问题的探讨也越来越白日化,本文就连铸机在工艺设计方面有关问题如参数的确定、主要工艺设计思想等进行讨论,为完善连铸机的工艺设计提供参考。
关键词:连铸机,工艺设计,问题,讨论前言:把高温钢水连续不断地浇铸成具有一定断面形状和一定尺寸规格铸坯的生产工艺过程叫做连续铸钢。
而完成这一过程所需的设备叫连铸成套设备。
浇钢设备、连铸机本体设备、切割区域设备、引锭杆收集及输送设备的机电液一体化构成了连续铸钢核心部位设备,习惯上称为连铸机。
近年来,随着钢铁工业的迅速发展,连铸设计理念也得到完善,但是与国际水平相平,我国的整体实力仍有所差距。
因此,努力提高连铸工艺设计水平有着重大意义。
正文:1.连铸机工艺设计的意义随着现代工业对特殊钢、高质量钢的需求不断扩大,以及连续铸钢技术的迅速发展,对连铸工艺过程也有了更高的要求。
连续铸钢工艺从原料到成品的过程中起着关键性作用。
连铸工艺的优与劣直接影响钢产品的质量、性能和企业的经济效益。
且随着炼钢和轧钢技术的进展,钢铁工业结构的变化和对产品的规格、质量的新要求,这使得采用常规和铸锭—开坯工艺难以满足一些大型钢铁企业的生产和发展,为此,研究连铸的新工艺和新技术是必要的。
2.大、小方坯的特点通常,把边长220 mm(含圆坯、矩形坯)的方坯连铸机叫做大方坯连铸机。
大方坯连铸机浇注的主要钢种为中、高碳钢、合金钢等,用于轧制重轨、硬线、无缝钢管、大中型h型钢、棒材、锻材等。
大方坯连铸机钢种特殊且断面较大,在浇注过程中易出现表面纵、横裂纹、星状裂纹、角部凹陷、表面和皮下大型夹杂物和内部缩孔、白亮带、中心疏松、中心偏析和内部裂纹等缺陷,各大钢铁设计公司在大方坯连铸生产操作技术、生产组织、装备开发上作出了很多科研创新工作,使大方坯连铸技术得到了迅速发展。
而小方坯的铸坯断面小,热熔量比较小。
连铸机
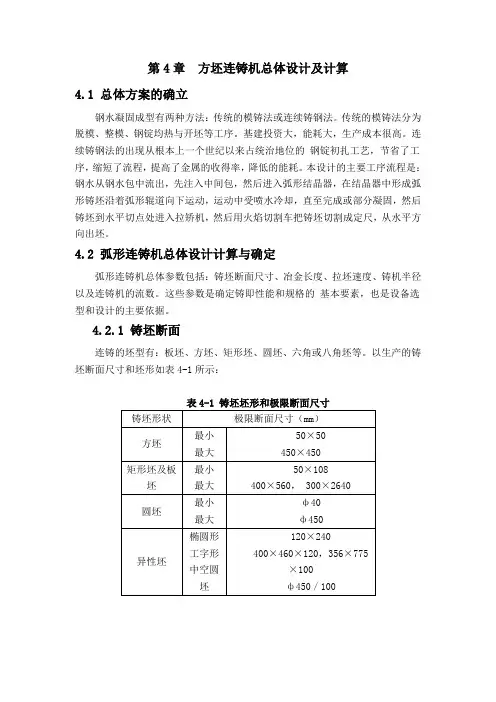
第4章方坯连铸机总体设计及计算4.1 总体方案的确立钢水凝固成型有两种方法:传统的模铸法或连续铸钢法。
传统的模铸法分为脱模、整模、钢锭均热与开坯等工序。
基建投资大,能耗大,生产成本很高。
连续铸钢法的出现从根本上一个世纪以来占统治地位的钢锭初扎工艺,节省了工序,缩短了流程,提高了金属的收得率,降低的能耗。
本设计的主要工序流程是:钢水从钢水包中流出,先注入中间包,然后进入弧形结晶器,在结晶器中形成弧形铸坯沿着弧形辊道向下运动,运动中受喷水冷却,直至完成或部分凝固,然后铸坯到水平切点处进入拉矫机,然后用火焰切割车把铸坯切割成定尺,从水平方向出坯。
4.2 弧形连铸机总体设计计算与确定弧形连铸机总体参数包括:铸坯断面尺寸、冶金长度、拉坯速度、铸机半径以及连铸机的流数。
这些参数是确定铸即性能和规格的基本要素,也是设备选型和设计的主要依据。
4.2.1 铸坯断面连铸的坯型有:板坯、方坯、矩形坯、圆坯、六角或八角坯等。
以生产的铸坯断面尺寸和坯形如表4-1所示:确定铸坯断面尺寸时,应根据轧才的需要和轧制时的压缩比。
还应考虑炼钢炉的容量和铸机的生产能力。
对大型炼钢炉一般配置大断面和多流连铸机。
轧制的压缩比可取6~10。
对不锈钢和耐热钢最小取8,对高速钢和工具钢最小取10,对碳素钢和低合金钢可取6。
铸坯断面越大,对加杂物上浮越有利,同时铸机生产能力越大,但铸坯断面尺寸超过最大压缩比的要求时,就会相对得多消耗能量。
在选择铸坯断面形状和尺寸时,还应考虑与轧机能力的合理配合,可参照表4-2选用。
4.2.2 冶金长度从结晶器液面到铸坯全部凝固为止,铸坯中线距离称为液心长度或称冶金长度,因此液心长度与铸坯冷凝有关。
冷凝公式:铸坯凝壳厚度δ与冷凝强度和冷凝时间有关,冷凝强度用单位热流表示,即每单位时间单位面积上流出的热量,用0H 表示,单位为Kj/m 2·min,0H 越大表明冷凝强度越大,凝壳越厚。
由实验知,有如下关系:δ∝5.05.00τH (mm )或者 δ=ξ5.05.00τH(4.1)式中 τ——冷凝时间(min )ξ——系数(mm ·m/k 5.0J ),与铸坯形状和材质有关,由实验知ξ=0.0758式中(4.1)中( ξ5.00H )称冷凝系数,用K 表示,即K=ξ5.00H (mm ·5.0min -) (4.2)则冷凝皮可厚度δ为:δ=K 5.0τ(mm ) (4.3)式(4.3)称冷凝公式。
精炼-连铸主要设备介绍
主要设备构成:LF炉主要由钢包炉体、钢 LF炉主要由钢包炉体、钢
包车(分单工位和双工位)电极加热 系统、吹氩搅拌系统、合金加料系统以 及测温取样系统、高压室、操作室、液 压站(实现电极、炉盖的升降)等部分 组成。
LF炉主要冶金功能及精炼手段 LF炉主要冶金功能及精炼手段 LF炉具有的主要冶金功能有: LF炉具有的主要冶金功能有 炉具有的主要冶金功能有: 钢水升温、 钢水升温、调温及保温功能 强化脱氧、脱硫功能 强化脱氧、 合金微调功能 采用的精炼手段有: 采用的精炼手段有: 吹氩搅拌 埋弧加热 造强还原气氛 造碱性合成渣
三、各种精炼设备介绍: (一)吹氩:分为底吹、顶吹两种方式。
(二)喷粉及喂丝
合金的喂入与喷粉工艺示意图
(三)LF炉 (三)LF炉 钢包处理型处理钢水过程中,因钢水的温降而使 渣及合金成分的调整以及处理时间等都受到限制。 如果用提高初炼炉出钢温度的办法保证渣熔化及 足够的精炼时间,势必加重初炼炉的负担,降低 炉衬寿命,命中率也比较低,不具备工业性连续 生产的条件。 1971年,日本特殊钢公司开发的Ladle Furnace, 1971年,日本特殊钢公司开发的Ladle Furnace, 简称“LF” 简称“LF”、“LF炉”、“LF钢包炉”、“LF钢 LF炉 LF钢包炉” LF钢 包精炼炉” 包精炼炉”、 “钢包炉”、“钢包精炼炉”等。 钢包炉” 钢包精炼炉” 该炉采用碱性合成渣,埋弧加热,吹氩搅拌,在 还原气氛下精炼,钢包炉的原理图见图
6、中间罐预热站及水口烘烤 功能及结构: 中间罐预热站,用浇注平台上,对砌筑好内衬并 经烘烤干燥的中间罐进一步加热升温,使其在大 约90min左右升温至~1100摄氏度。有利于浇注 90min左右升温至~1100摄氏度。有利于浇注 时减少钢水温度损失和提高铸坯质量。 中间罐预热站由支架、电动推杆、助燃风机、蝶 阀、燃气管及烧嘴等主要部件组成。 浸入式水口预热装置放在浇注平台上,每个人中 间罐预热位中间罐底部,采用中间罐预热废气预 热。
连铸设备教学课件PPT
拉坯速度
• 通常,连铸机冶金长度确定后,铸机可能
达到的最大拉速也就随之确定,拉速和冶
金长度是相互联系、相互制约的。
• 铸机可达到的最大拉速按下式计算:
式中
vmax
K 2Lm
2
vmax: 最大理论拉速,m/min K: 凝固系数,mm ·min-0.5 Lm: 冶金长度,m : 最小坯壳厚度,mm
• 在铸坯内钢水完全凝固之前,上部结构和立式 连铸机相同。
• 在铸坯完全凝固之后,用顶弯设备将铸坯顶弯, 使铸坯在水平方向进行切割和出坯,大大减小 设备总高度
• 小断面(100mm*100mm)铸坯完全凝 固时间短,大断面150mm*150mm以上) 铸坯完全凝固时间长。大断面不适合通过顶弯 降低设备高度。顶弯设备庞大。
• 内外弧冷却强度不一致。所以要合理布 置二冷强度。
设备高度的降低,使得弧形连铸机得到广 泛使用
多点矫直弧形连铸机基本特点
多点矫直弧形连铸机基本特点
• 原理和设备和单点矫直弧形连铸机一样。 • 拉速增加,使得钢水不能在四分之一圆弧内完
全凝固,因此在矫直时,铸坯中心还有钢液液 芯,形成所谓带液芯矫直。 • 单点矫直会导致带液芯矫直时的一次变形量大, 铸坯中心区产生裂纹缺陷。而将一次变形变成 多次变形,可解决这一问题。
• 铸机长度按冶金长度确定,取1.1倍冶金长度。
连铸机总体尺寸(长度)
• 连铸机总长度是指从结晶器外弧线(即 连铸机基准线)至冷床后固定挡板的距 离,与采用的引锭杆型式有关。
• 如图
连铸机总体尺寸(长度)
• L=R十L1十L2+ L3十L4十L5
JS03连铸工艺技术规范
XXXXXXXXXX特种钢有限公司转炉炼钢分厂技术规范LT/ZL-JS-03连铸工艺技术规范2011-06-28发布 2011-06-31实施XXXXXXXXXX特种钢有限公司转炉炼钢分厂一、适用范围:本规程适用XXXX特钢集团炼铁分公司转炉炼钢分厂R9-6-6弧形连铸机二、连铸机主要参数连铸机工艺参数表三、连铸机工艺流程图转炉出钢→LF精炼炉→钢包回转台→中间罐→结晶器→二次冷却→拉矫机→火焰切割机→输送辊道→移钢机→步进式冷床→出坯(移坯机→提升机→热送辊道→轧钢)四、基本工艺参数控制1.连铸钢水准备1.1常炼钢种:A36、B级钢、30MnSi,其成分应符合相应的国家标准规定,并保证有良好的流动性。
Mn/S必须大于15,Mn/Si不小于2.5。
1.2钢水必须脱氧良好,钢中酸溶铝≤0.006%。
1.3钢水必须进行吹Ar2处理,软吹Ar2时间不小于8分钟,以钢液裸露面不大于50mm为准。
1.4连浇炉数的钢水必须是同钢种钢水,相邻炉次钢水ΔC≤0.02%,ΔMn≤0.15%,Δsi≤0.10%。
2.钢水温度控制2.1钢水温度按下表控制。
第1页/共9页2.2 Ar2后温度低于以上规定温度时,连铸可以浇注,但考核炉前为不合格温度,造成事故的,按事故考核。
2.3大包或中包钢水温度超过规定上限时,可以用同种清洁铸坯切头降温。
铸坯切头必须清洁、干净、无油污,无内、外孔洞。
2.4四个流浇钢时,上钢温度按上限控制;四个流以下浇钢时,上钢温度比上限高10-20℃。
3.中包液面控制3.1大包浇铸过程中,应根据钢水温度和相应拉速进行中包液面高度的调整。
3.2正常液面高度为800mm,溢流钢水高度为900mm;最低钢水深度不小于600mm,在更换大包时中包液面应控制在800mm以上。
4.拉速控制5.结晶器冷却水量控制,结晶器冷却水量按下表进行控制6.二冷水控制二冷比水量按0.8—1.5L/kg控制。
五、连铸机的生产准备工作第2页/共9页• 连铸机的生产准备工作主要包括二个方面:1.中间包的准备1.1中间包包衬的准备a)按照中间包砌筑图,用中间包打结胎具成形中间包耐火材料永久衬,永久衬的材质可根据使用寿命,由业主自行与耐火材料供货商商定,耐火材料的浇注工艺由耐火材料供货商提供(包括干燥烧结的烘烤曲线)b)按照中间包砌筑图砌筑中间包耐火材料工作衬,工作衬的材质可根据中间包一次使用寿命,由业主与耐火材料供货商选用合适的耐火材料,永久衬的砌筑工艺由耐火材料供货商提供。
12 连铸机的形式及设计
连续铸钢是把钢水直接连续地浇铸成铸坯的新工艺, 简称连铸;
主要设备由钢包、中间包、结晶器、结晶器振动装 置、二次冷却和铸坯导向装置、拉坯矫直装置、切 割装置、出坯装置等部分所组成。
2
重要的连铸工艺技术:
• • • • • 高拉速技术: 均匀强冷结晶器、保护渣、液压振动、 电磁制动、拉漏预报、辊道冷却等; 优质洁净钢铸坯生产技术: 大包下渣监测、大容量中间包、保护浇铸、 中间 包多重堰、过滤器、浸入式水口防堵塞、结晶器 液面控制、防卷渣、电磁搅拌、中间包加热、亚 包晶钢铸坯表面裂纹防止、多点矫直技术、二冷 动态控制、喷嘴堵塞自动监测、二冷喷水宽度控 制、压缩铸造、轻压下等; • 近终型连铸取得成功 3
4—单带式连铸机;
1—双辊式连铸机;
2—单辊式连铸机
3—双带式连铸机;
• •
5—轮带式连铸机
同步运动结晶器 连铸机机型
7
连铸机规格的表示方法
弧形连铸机规格表示方法为:aRb-C a—组成1台铸机的机数,机数为1时可以省略; R—机型为弧形或椭圆形连铸机; b—连铸机的圆弧半径,m,若椭圆形铸机为多个 半径之乘积,也表示可浇铸坯的最大厚度: 坯厚= b/(30~36) mm C—表示铸机拉坯辊辊身长度,mm,还表示可容 纳铸坯的最大宽度: 坯宽=C-(150~200) mm
大包下渣检测系统
长水口自动安置
热中间包循环使用 滑板+步进液压缸控制 上装引锭杆 辊缝测量
80t密封中间包
垂直段3m
连浇自动操作(浇铸平台、搅拌站) 非正弦波振动 快速更换结晶器窄边改变浇铸铸坯厚度
钢包吹氩远程自动控制 10点弯曲 分节辊轻压下(17m) 气水喷雾二冷,喷嘴堵塞监测