
齿轮震动噪音分析控制
社 2 Zhang peng ,etc. ,NC milling of variable pitch and diameter helical
slot ,ISTA2001 3 林双. 利用 UG开发变距分件螺杆的通用设计程序. UG 用户
齿轮设计与加工
齿轮振动噪声分析及控制
□朱 革 彭东林 张兴红 郭小渝
摘要 深入剖析齿轮噪声的产生机理 ,并对齿轮噪声的形成 、各成分的特性及相应减小噪声的措施进行详细分析 。 关键词 :齿轮噪声 机理 措施 中图分类号 :TG61 文献标识码 :B 文章编号 :1671 —3133 (2002) 10 —0048 —04
二 、齿轮噪声的产生原因和影响因素
齿轮噪声产生的原因 ,除了齿轮本身的原因以外 , 还有轴 、轴承 、箱体以及驱动系统和执行机构等方面的 原因 。图 1 所示的是齿轮噪声产生原因的调查资料 。 调查对象是汽车 、机床 、通用机械 、减速器等动力传动 齿轮装置 (此类齿轮的模数 m ≤6 , 分度圆直径 d ≤ 400mm ,齿轮精度相当于 GB10095 —88 中的 8 级精度 以上) 。从图中可以看出 ,在产生噪声的全部原因中 , 组装占 15 % ,制造占 30 % ,设计占 35 % ,使用占 20 %。 显然设计和制造是主要因素 。以下就从齿轮结构和齿 轮误差两方面来阐述影响齿轮噪声的主要因素[3] 。
若模数不变而改变齿数 ,则齿轮直径将改变 。而 噪声的大小又不一定取决于振源的能量 ,而是较多取 决于噪声的辐射面积 。从这个角度讲 ,加大齿轮直径 对降低噪声不利 。但另一方面 ,在满足轮齿弯曲强度 的前提下 ,从降低齿轮加工成本和增加重合系数的角 度讲 ,齿轮齿数以多齿数为好 。
2) 齿宽加大可以改善轮齿接触性能 ,从而降低噪 声 。所以从降低噪声的角度来看 ,理想设计为 : (1) 选 择合适的材料与热处理 ,提高齿轮强度 ; (2) 尽量减小 齿轮直径 ,以降低轮齿强度 ; (3) 加大齿宽 ,以弥补轮齿 强度的降低 。
48
检验后的 STL 小平面片和零件实体比较的方法进行分 析 ,获得了较好的效果 。
四 、结论
复杂 的 螺 杆 的 设 计 和 加 工 比 较 困 难 。采 用 三 维 CAD 技术进行产品设计 ,四轴数控机床加工手段能获 得比较满意的效果 。在设计制造中必须注意四轴数控 机床的特点优化加工工艺 ,编制合理有效的 NC 程序 , 并进行刀位轨迹模拟和验证 。
的影响大于加工误差的影响 ;齿轮负荷较小时 ,则加工 误差的影响大 。
1. 齿轮的精度 2. 组装精度 3. 齿面粗糙度 4. 齿轮箱形状 5. 齿轮润滑 6. 轴承 7. 材质 8. 齿轮的设计 9. 原动机与
负载的变化 10. 运行条件 11. 轴 、轴系 12. 齿轮形状 13. 齿轮磨损 14. 碰伤和毛刺 15. 其它 图 1 齿轮噪声产生的原因
一 、齿轮噪声的构成特性
1. 按噪声频率特性划分 齿轮噪声中包含有与齿轮本体固有频率和啮合频 率 (往往伴有上 、下边频) 有关的两种成分 。这两种成 分中包含有高次谐波 ,通常到三次谐波 。 前者是由齿轮啮合冲击激发的齿轮本身的固有振 动噪声 ,这种噪声在无负载时尤为明显 。后者产生的 噪声也即为齿轮的加速度噪声 。它是由于轮齿在齿轮 啮合点产生很大的加速度 ,从而辐射出噪声 。即由于 齿面间存在摩擦力 ,相对滑动速度在节点突然换向 ,导 致齿面间的相对摩擦力的方向突然改变 ,这样就产生 了脉冲力 。节点处的脉冲力又称为“节线冲力”,其大 小及持续时间与齿轮间的传递力 、齿面间的摩擦系数 以及相对滑动速度的大小有关 ;再加上轮齿的弹性变 形 ,制造和安装误差等因素存在 ,有可能形成“顶刃啮 合”,即当被动轮齿距或基节大于公称值时 ,将在被动
1. 齿轮结构的影响 1) 模数与齿数 。由于轮齿刚度的周期变化将引起 齿轮周向振动及齿轮轴的弯曲振动 ,进而产生与啮合 频率对应的齿轮噪声 ,而轮齿的弯曲强度又与齿轮模 数成正比 ,加工误差如齿距误差和齿形误差也和模数 成正比 。所以 ,齿轮负荷较大时 ,轮齿弯曲对齿轮噪声
现代制造工程 2002( 10)
齿轮设计与加工
的 ,由于频率较低 ,人的听觉对它感受不太灵敏 ,只有 当周节累积误差很大时 ,才会听到较大的“隆隆”声 。 其次低频噪声还可由齿轮传动中的磕碰或毛刺摩擦引 起 ,此种噪声杂乱无章 ,没有规律[2] 。
因此 ,齿轮的噪声主要是高频噪声 ,即啮合频率的 噪声 。
3. 按噪声性质划分 由于在齿轮啮合频率成分的噪声中 ,还包括有与 结构噪声性质不同的空气动力噪声 。因此齿轮噪声又 可分为结构振动噪声和空气及液体动力噪声[1] 。 1) 结构振动噪声 。由于轮齿刚度的周期变化及齿 轮各种误差的变化形成了对系统产生自激振动的激振 力 ,从而引起齿轮周向振动及齿轮轴的弯曲振动 ,进而 产生与啮合频率对应的齿轮噪声 。 齿轮轴的挠曲变化 ,齿的局部接触 ,齿轮在轴上的 非对称布置等因素将引起齿轮的周向振动 、轴向振动 及齿轮径向振动 。其中齿轮径向振动对轴承 、箱体振 动影响最大 ,从而构成了噪声辐射能量的主要部分 。 固有频率越低的齿轮在同样工况条件下运转所产 生的噪声愈高 。(1) 当齿轮与轴装配在一起时 ,齿轮固 有频率下降 ; (2) 相同直径 、厚度的圆盘和齿轮 ,因为轮 齿的存在 ,齿轮固有频率低一些 。 2) 液体润滑油喷注产生的噪声 ,使齿轮激发强烈 的高频振动 ,辐射出噪声 ,同时高压油从齿端高速喷 射 ,射流冲击齿轮箱体也会引发啮合频率激励而产生 齿频噪声及其倍频噪声 。
变位 、齿廓修形 、齿向修
形 、重合度 、螺旋角
齿轮本
齿距误差
身原因
齿轮精度
齿形误差
消除激起齿轮 振动的强制力 (根本措施)
…… 侧隙 、齿面粗糙度 、加工 方法 、齿坯精度 、平衡等 原动机的振动
Hale Waihona Puke 其它振 驱动系统的影响控
动原因 各零 、部件的共振
制
负荷的变化
齿
减小表面积
轮
不易引起振动 改变形状
噪
和噪声的结构 用加强筋
声 对已有的噪
材质
的 声源的控制
热处理
方
衰减振动 润滑油和润滑方式
法
吸振材料
使用消声器 、消声结构
齿轮本体
控制发生的振 轴
动噪声的传播 轴承
隔声罩
图 2 控制齿轮噪声的主要方法
这里主要从对噪声尤其是啮合频率噪声影响最大 的几种因素的控制加以分析 。
1. 减弱或消除激起齿轮振动的强制力 1) 提高齿轮加工 、装配精度 。齿轮噪声受齿轮精 度的影响极大 ,降低齿轮噪声的第一个措施就是提高 齿轮精度 。对于低精度的齿轮 ,采用其它降噪措施都 是徒劳的 ,因此 ,提高精度是降低噪声的基础 。就齿轮 本体而言 ,其制造误差 ,特别是齿形误差和齿距误差是 造成噪声最为严重的两项指标 ,将导致齿轮的啮合回 转不均匀 ,使相啮合的轮齿间发生碰撞 ,造成附加的动 负荷而产生振动 ,从而辐射出噪声 。控制这两项指标
三 、控制齿轮噪声的主要方法
控制齿轮噪声的主要方法首先是减弱或消除激起
齿轮振动的强制力 ;其次是控制由于撞击而产生的振
动 ———噪声源 ;再者才是对已发生的振动 、噪声采取隔
离 、屏蔽和消除等措施 。现将控制齿轮装置噪声的主
要方法列于图 2[3] 。
模数 、齿数 、压力角 、齿
距 、齿廓 、直径 、齿高
轮齿顶发生顶刃啮合 ;而当被动轮齿距或基节小于公 称值时 ,将在被动轮齿根发生顶刃啮合 ,以致产生“啮 合冲力”,导致噪声 。这种啮合频率成分的噪声在齿轮 噪声中占的比重较大 。
总之 ,啮合频率产生的噪声主要与齿轮的转速 、齿 轮总的误差 (包括安装误差和制造误差) 以及齿轮加载 后的变形有关 。
2. 按噪声在频谱中的位置划分 齿轮噪声包括高频噪声和低频噪声 。高频噪声产 生的主要原因是齿轮的基节偏差 。在齿轮啮合和分离 时 ,无论是从动齿轮的基节大于主动齿轮的基节 ,还是 从动齿轮的基节小于主动齿轮的基节 ,均使齿轮每转 过一齿就产生一次撞击 ;高频噪声产生的次要原因是 齿形误差 。通常齿轮的齿形误差是中凹的 ,在同样的 误差量下 ,中凹齿轮在啮合时 ,噪声要比鼓形齿大 。为 了减小啮合噪声 ,应尽量采用鼓形齿 。 低频噪声主要是由齿轮的周节累积误差所引起
对于四轴加工 ,有时会产生过切或错误的刀具轨 迹 。为此必须进行刀位验证 ,来判断刀具轨迹是否连 续 ,进退刀 、走刀路线是否合理 ,加工过程的动态图形 仿真验证采用实体造型技术建立零件的毛坯 、夹具和 刀具在加工过程中的实体模型 ,通过采用快速布尔运 算 ,最后采用真实感图形显示技术 ,把加工过程动态显 示出来 。由于复杂螺杆的型面和加工的方法存在理论 误差 ,因此 ,其加工可能仍然存在误差 ,为此采用一种
3) 齿轮啮合系数越大 ,降噪越明显 。这是因为较 大的啮合系数可以改善轮齿的接触性能 。
2. 齿轮误差的影响 1) 周节误差可造成齿轮啮合冲击及角速度变动 , 对噪声影响很大 。由于从动轮的轮齿在啮合起点处弯 曲最大 ,加上周节误差 ,振动时大时小 ;而主动轮的轮 齿在啮合终点处弯曲最大 ,周节误差对其影响小 ,所以 应在从动轮上采取措施 。 2) 齿形误差 。单向误差中 ,齿形误差对噪声影响 最大 ,但两者不是简单的正比关系 。不少情况下 ,噪声 大小不仅取决于齿形误差的大小 ,更主要取决于齿形 的形状 。由于一般机床机械强度足够 ,因此齿形误差 首先要考虑 。 3) 检查接触精度是从根本上寻找齿轮噪声产生原 因的最好方法 。影响它的主要因素有 :齿轮的齿形和 齿向误差 ;齿面伤痕 ;箱体孔的加工误差 ;轴及轴承刚 性不足 、精度低 。 4) 齿圈径向跳动对噪声影响不显著 ,只有当齿轮 无侧隙啮合时 ,齿圈径向跳动引起轮齿干涉 ,使噪声急 剧变大 。 5) 规定侧隙 ,可避免产生轮齿间的干涉 。侧隙过 小 ,将导致齿间太紧 ,噪声急剧增大 ;相反 ,侧隙过大 , 又将使齿互相撞击 ,同样对噪声影响较大 。
机械齿轮传动系统的动力学分析与优化

机械齿轮传动系统的动力学分析与优化齿轮传动是一种常见的动力传递机构,具有传递力矩大、传动效率高等优点,在工业生产中得到广泛应用。
但是,由于齿轮传动系统存在着一些固有的问题,如齿轮啮合时的振动和噪音、齿面磨损等,因此对其进行动力学分析和优化是非常重要的。
1. 动力学分析1.1 齿轮啮合的动力学模型齿轮啮合过程中,齿轮之间存在着瞬时的压力、速度和加速度变化。
可以通过建立齿轮啮合的动力学模型来分析其动态特性。
常用的方法包括等效单齿转动法和有限元法。
通过分析齿轮齿面接触应力和应力分布,可以预测系统的振动和噪音水平,为后续的优化提供依据。
1.2 动力学参数的测量和计算为了进行动力学分析,需要测量和计算一些关键参数,如齿轮的啮合刚度、传递误差、滚子轴承的刚度等。
其中,传递误差是影响齿轮传动系统性能的重要因素之一,其大小与齿轮加工质量、啮合配合、齿轮轴向和径向跳动等因素有关。
通过合理的测量方法和计算模型,可以准确地获取这些参数,并对系统进行分析。
2. 动力学优化2.1 齿轮传动系统的振动和噪音控制由于齿轮啮合时的动态特性,齿轮传动系统常常会产生振动和噪音。
为了减小振动和噪音的水平,可以从多个方面进行优化,如合理设计齿形、减小啮合间隙、提高齿轮加工精度等。
此外,也可以采用减振装置,如弹性联轴器、减震器等,来降低系统的振动能量传递。
2.2 传动效率的提高传动效率是衡量齿轮传动系统性能的重要指标之一。
为了提高传动效率,可以从减小传动误差、改善齿轮表面质量、减小传动间隙等方面入手。
此外,合理选择润滑方式和润滑油,也可以有效地降低系统的摩擦和磨损,提高传动效率。
2.3 齿轮传动系统的寿命预测齿轮传动系统的寿命是评估其使用寿命和可靠性的重要指标。
通过综合考虑齿轮的强度、疲劳寿命和磨损等影响因素,可以建立寿命预测模型,对系统进行寿命预测和优化设计。
此外,还可以通过监测齿轮的工作状态和健康状况,进行实时的故障诊断和维护。
3. 总结齿轮传动系统的动力学分析和优化是提高其性能和可靠性的重要手段。
减速机振动大、噪音高的原因及处理方法
减速机振动大、噪音高的原因及处理方法减速机在运转中剧烈振动,并发出较大噪声。
有时因振动厉害,使机体产生微裂纹,并由此扩展为裂缝,导致减速机漏油和机壳报废。
振动剧烈,还会破坏减速机正常工作状态,导致基础失效、地脚螺栓断裂、齿面胶合、齿轮崩齿、齿圈移位、齿轮轴断裂、轮辐辐板开焊、轮辐损坏、轴承损坏、柱销断裂、运转不平稳等恶性故障。
故障表现及处理方法:(1)齿轮方面故障及处理方法①齿轮的齿面磨损、胶合、点蚀、磨偏和出台(尤其是小齿轮转速快极易磨损)引起减速机振动。
处理方法:及时更换严重磨损的齿轮。
一般可采用反向运行方法解决齿面严重胶合。
②各齿轮的啮合面接触不良和受力不均,使齿轮的轴向窜动频繁,发生轮齿断裂或齿圈断裂,以及轮辐裂纹等,引起减速机振动。
处理方法:更换坏损件;调整齿圈与轮辐门配合;更换齿面磨损超限的齿轮;调整轴承间隙;改善齿轮润滑等。
③高速轴和中速轴的滑键磨损出台,轴上的小齿轮联接螺栓有松动或断裂等引起减速机振动。
处理方法:更换滑键和已断螺栓,紧固松动螺栓。
④齿轮加工粗糙及轴与轴承的磨损,在正常运转中出现齿圈非工作面受力,引起减速机振动。
处理方法:更换符合加工精度和粗糙度要求的零部件;撤换已磨损的轴与轴承。
⑤齿轮与轴的配合过盈量大,使得轴在配合处断裂引起减速机振动。
处理方法:更换断轴,调整齿轮与轴的配合过盈量。
⑥齿轮与轴的轴孔配合公差如孔过大时,造成齿轮和轴不同心,或者齿轮与轴装配不当产生松动现象,引起减速机振动。
处理方法:调整齿轮与轴的轴孔配合公差;精心装配,防止松动。
⑦输出轴大齿轮的轮心与齿圈松动,侧压板活动或压板螺栓有松动或折断,以及大齿轮的静平衡差或不平衡,引起减速机振动。
处理方法:紧固轮心与齿圈;紧固压板螺栓,更换折断螺栓;改善大齿轮平衡状态。
对D110A型减速机采用现场不解体车削平衡轮轨道面,消除疲劳层和凹坑,增加定位圈厚度来补偿轨道面,解决轨道面出现的疲劳层和回坑。
(2)轴承方面故障及处理方法①轴承磨损或轴承间隙过大,引起减速机振动。
风电机组齿轮箱振动特性分析

摘要齿轮箱作为风电机组中最重要的传动部件,负责将风轮叶片的低转速转换为发电机所需要的高转速,实现能量与扭矩的高效传输;振动是风电机组齿轮箱故障失效的主要原因,随着机组容量的增加, 长期处于恶劣条件下的齿轮箱,由于结构体积的增大和弹性增加,更易引发振动问题。
本文主要研究齿轮箱在变速变载下的振动特性,基于Romax软件建立齿轮箱的振动模型,分析齿轮箱各级齿轮的啮合频率和固有频率。
本文研究内容可为风电机组齿轮箱的优化设计、故障、预防和处理提供技术基础。
关键词: 齿轮箱,固有频率,啮合频率,共振,RomaxABSTRACTGear box is the most transmission Parts in the Wind turbine,it is responsible for the low-speed wind turbine blade into the high-speed generator required to achieve the efficient transmission of energy and torque.Vibration is the main reason of wind turbine gear box failure , along with the increase of unit capacity, long-term adverse conditions in the gear box, due to the increase of the structure and flexibility to increase volume, caused more vibration problems.This paper mainly research gear box's vibration characteristics in the speed change, established gearbox vibration model based on Romax software,analysis of gearbox gear mesh frequency and levels of natural frequency.The contents of this paper provide wind turbine gearbox optimized design, failure for technical basis for the prevention and treatment.Key words : Gear Box , Natural frequency , Meshing frequency, Resonance, Romax目录摘要 (I)ABSTRACT (II)第1章绪论 (1)1.1选题背景和意义 (1)1.2国内外研究现状 (2)1.3本文工作 (3)1.4本章小结 (3)第2章风电机组齿轮箱力学特点 (4)2.1 前言 (4)2.2 风电机组齿轮箱机械结构 (4)2.3 风电机组齿轮箱外部载荷 (5)2.4 风电机组齿轮箱内部激励 (6)2.5 齿轮箱振动机理 (6)2.6 机械振动系统 (8)2.7本章小结 (10)第3章基于romax的风电齿轮箱建模 (11)3.1世界各地对romax的应用 (11)3.2 Romax软件介绍 (11)3.3 Romax建模 (12)3.4本章小结 (17)第4章固有频率和啮合频率分析 (18)4.1传动比及啮合频率计算 (18)4.2固有频率和啮合频率分析比较 (21)4.3本章小结 (22)第5章结论和展望 (23)5.1结论 (23)5.2展望 (23)参考文献 (24)致谢 (25)第1章绪论1.1 选题背景和意义在人类越来越渴望清洁能源和环保能源的大时代背景下,风电作为一种新兴的清洁能源,受到全世界人类的广泛关注。
汽车NVH振动与噪声分析

汽车NVH介绍1.NVH现象与基本问题2.噪声与振动源3.NVH传递通道4.NVH的响应与评估5.NVH试验6.NVH的CAE分析7.NVH开发8.汽车声品质动态性能静态性能汽车的性能❑汽车的外观造型及色彩❑汽车的内室造型、装饰、色彩❑内室及视野❑座椅及安全带对人约束的舒适性❑娱乐音响系统❑灯光系统❑硬件功能❑维修保养性能❑重量控制❑噪声与振动(NVH )❑碰撞安全性能❑行驶操纵性能❑燃油经济性能❑环境温度性能❑乘坐的舒适性能❑排放性能❑刹车性能❑防盗安全性能❑电子系统性能❑可靠性能NVH 是汽车最重要的指标之一汽车所有的结构都有NVH问题☐车身☐动力系统☐底盘及悬架☐电子系统☐……在所有性能领域(NVH,安全碰撞、操控、燃油经济性、等)中,NVH是设及面最广的领域。
什么是NVH?NVH : N oise, V ibration and H arshness⏹噪声Noise:●是人们不希望的声音●注解: 声音有时是我们需要的●是由频率, 声级和品质决定的●频率范围: 20-10,000 Hz⏹振动Vibration●人身体对运动的感觉, 频率通常在0.5-200 Motion sensed by the body,mainly in .5 hz-50 hz range●是由频率, 振动级和方向决定的⏹不舒服的感觉Harshness●-Rough, grating or discordant sensation为什么要做NVH?☐NVH对顾客非常重要⏹NVH的好坏是顾客购买汽车的一个非常重要的因素. ☐NVH影响顾客的满意度⏹在所有顾客不满意的问题中, 约有1/3是与NVH有关. ☐NVH影响到售后服务☐约1/5的售后服务与NVH有关决定NVH的因素顾客的要求政府法规公司的需要和技术能力竞争车NVH –车速–发动机转速的关系动力系统(P/T) NVH路噪Road Noise风噪Wind Noise车速Vehicle speedSpeed1030507090110130150Wind NVH Road NVHPowertrain NVHPowertrain NVH DominanceRoad NVH DominanceWind NVH Dominance路面及动力系统的振动Road & P/TVibration路面及动力系统的噪声Road & P/T Sound风激励噪声Wind Noise 动力系统的声品质P/T Sound Quality0 Hz100 Hz250 Hz800 Hz5000 Hz NVH与频率的关系多通道分析源-通道-接受体模型⎛jP iF P ⎪⎭⎫⎝⎛jP P ⎪⎭⎫ ⎝P源通道源接受体源源源通道通道Interior Sound & VibrationNoise path 1Noise path 2Noise source 1Vibration source 1Noise source 2Noise source N ……Vibration source 2Vibration source N……Vibration path 1Vibration path 2Vibration path …Noise path …•源–动力系统–风–路面–其他•通道–底盘–车身–内饰–其他•接受体–耳朵–手–脚–座椅1.NVH现象与基本问题2.噪声与振动源3.NVH传递通道4.NVH的响应与评估5.NVH试验6.NVH的CAE分析7.NVH开发8.汽车声品质源: 动力系统NVH动力系统PowertrainPowertrainPowerplantDrivelineExhaustIntakeMountEngineTransmission动力总成Powerplant发动机噪声源机械振动与噪声◆曲轴系统◆凸轮轴系统◆链,齿轮,皮带◆非燃烧引起的冲击◆附件燃烧噪声☐活塞载荷☐气缸盖载荷☐曲轴轴承载荷流动噪声•进气•排气•风扇024680.20.40.60.811.21.41.61.8R e s p o n s e @ I n e r t i a M引起的问题☐曲轴共振☐曲轴的应力集中和断裂曲轴扭转振动阻尼器Damper 1.橡胶阻尼器2.液压阻尼器变速器啸叫•T.E. vs. Gear NoiseX aX bGear Mesh❑齿轮制造精度不够❑齿轮匹配对中不好❑齿轮材料不好啸叫的原因:齿轮啮合不好变速器敲击啸叫的原因:❑曲轴扭振❑传动轴系转速波动❑变速器齿轮间隙控制不好01000020000300004000050000600000100200300400500600700Crank Angle (degrees)F o r c e M a g n i t u d e (N )MB1 Mag Excite MB1 Mag JOA MB2 Mag Excite MB2 Mag JOAMB3 Mag Excite MB3 Mag JOA MB4 Mag ExciteMB4 Mag JOA动力总成NVH❑动力总成的弯曲模态❑动力总成的辐射噪声❑悬置位置的振动❑附件的振动及辐射噪声启动噪声发动机缸盖15CM处CM5_CB10改进前浪迪_K14五菱_B12CM5_CB10改进后改进方案为:1、加强飞轮2、飞轮启动齿轮不倒角3、加大飞轮启动齿圈直径变速箱分动器后传递轴后驱动桥后半轴前传递轴前驱动桥前半轴支撑轴承万向节传递轴系的NVH☐第一阶传递轴激励☐传递齿轮啸叫☐2阶激励r O AB 1. 齿轮啮合2. 轴的不平衡3. 由十字连接引起的2阶激励进气系统和排气系统的NVH排气系统进气系统TailpipeOrifice 歧管的设计与声品质1进气总管23654进气系统NVH空滤器❑进气口噪声❑壳体的辐射噪声四分之一波长管谐振腔排气系统的NVH控制指标❑挂钩传递到车体的力❑排气尾管噪声❑壳体辐射噪声控制方法:☐消音器的设计☐波纹管/球连接的选择☐。
齿轮振动故障症状特征分析与解决处理方法(图文并茂详解)
齿轮振动故障症状特征分析与解决处理方法
(图文并茂详解)
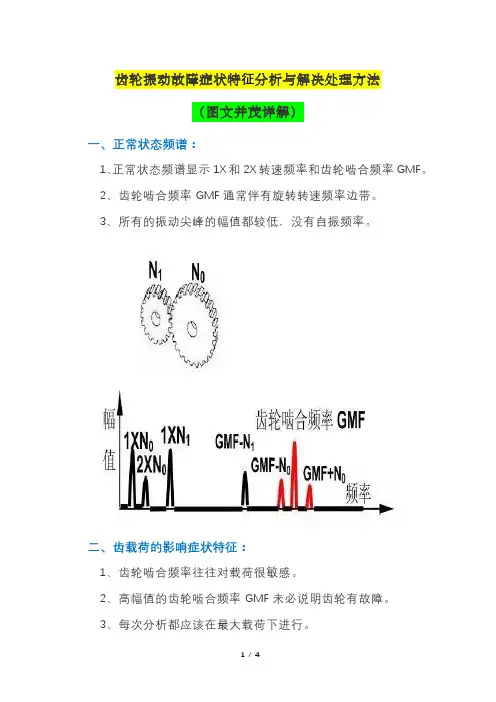
一、正常状态频谱:
1、正常状态频谱显示1X和2X转速频率和齿轮啮合频率GMF。
2、齿轮啮合频率GMF通常伴有旋转转速频率边带。
3、所有的振动尖峰的幅值都较低,没有自振频率。
二、齿载荷的影响症状特征:
1、齿轮啮合频率往往对载荷很敏感。
2、高幅值的齿轮啮合频率GMF未必说明齿轮有故障。
3、每次分析都应该在最大载荷下进行。
三、齿磨损症状特征:
1、激起自振频率同时伴有磨损齿轮的1X转速频率的边带说明齿磨损。
2、边带是比齿轮啮合频率GMF更好的磨损指示。
3、当齿轮的齿磨损时齿轮啮合频率的幅值可能不变。
四、齿轮偏心和侧隙游移症状特征:
1、齿轮啮合频率GMF两侧较高幅值的边带说明,齿轮偏心侧隙游移和齿轮轴不平行。
2、有故障的齿轮将调制边带。
3、不正常的侧隙游移通常将激起齿轮自振频率振动。
五、齿轮不对中症状特征:
1、齿轮不对中总是激起二阶或更高阶的齿轮啮合频率的谐波频率,并伴有旋转转速频率边带。
2、齿轮啮合频率基频(1XGMF)的幅值较小,而2X和3X齿轮啮合频率的幅值较高。
3、为了捕捉至少2XGMF频率,设置足够高的最高分析频率很重要。
六、断齿或裂齿症状特征:
1、断齿或裂齿将产生该齿轮的1X转速频率的高幅值的振动。
2、它将激起自振频率振动,并且在其两侧伴有旋转转速基频边带。
3、利用时域波形最佳指示断齿或裂齿故障。
4、两个脉冲之间的时间间隔就是1X转速的倒数。
七、齿磨损症状特征:摆动的齿轮的振动是低频振动,经常忽略它。
蜗轮蜗杆减速器噪声特征分析与控制

蜗轮蜗杆减速器噪声特征分析与控制蜗轮蜗杆减速器是一种常用的传动装置,广泛应用于机械设备中。
然而,由于其特殊的结构和工作原理,蜗轮蜗杆减速器通常会产生较大的噪声。
噪声问题不仅会影响设备的正常运行,还可能对操作人员的健康造成损害。
因此,对蜗轮蜗杆减速器的噪声特征进行分析与控制显得尤为重要。
一、蜗轮蜗杆减速器噪声的来源蜗轮蜗杆减速器的噪声主要来自以下几个方面:1. 齿轮传动噪声:蜗轮和蜗杆的齿轮传动是主要噪声源之一。
在工作过程中,蜗轮和蜗杆的齿面接触会产生冲击和摩擦噪声。
2. 轴承噪声:减速器中的轴承也会发出噪声。
轴承的不良润滑、内部结构松动等问题都可能导致轴承噪声的增加。
3. 振动噪声:蜗轮蜗杆减速器在工作时会产生振动,这些振动会通过设备本身或附近的结构传导出去,产生噪声。
二、蜗轮蜗杆减速器噪声特征分析为了准确评估蜗轮蜗杆减速器的噪声特征,我们可以使用声学测试技术进行实测。
主要的测试内容包括声级、频谱分析和声功率级的测量。
1. 声级测量:在工作状态下,使用声级计对蜗轮蜗杆减速器的噪声进行测量。
这可以帮助我们了解减速器的整体噪声水平。
2. 频谱分析:通过对蜗轮蜗杆减速器噪声的频谱分析,可以得到具体的频率分布情况。
这有助于确定噪声的主要来源。
3. 声功率级测量:声功率级是描述噪声源放射功率的指标。
通过测量蜗轮蜗杆减速器的声功率级,可以评估其总体噪声功率。
三、蜗轮蜗杆减速器噪声控制方法为了降低蜗轮蜗杆减速器的噪声,我们可以从以下几个方面考虑:1. 优化齿轮设计:合理的齿轮几何参数和齿形优化可以减少齿面接触时的冲击和摩擦,从而降低噪声产生。
2. 优化轴承结构:选择合适的轴承,确保良好的润滑和尺寸配合,减少轴承的振动和噪声。
3. 减振措施:通过添加减振材料、增加减振装置等方式,减少蜗轮蜗杆减速器的振动传递,从而减少噪声的辐射。
4. 隔声措施:通过采用隔声材料、改善设备周围环境等方式,减少噪声的传播和反射,降低噪声对环境和操作人员的影响。
汽车齿轮的振动测试与分析
Vi r to e s r m e t a b ain M a u e n nd Ana y i f M a n l ss o i
Re c r Hy i a fVe il ’ a l du e pod Ge r o h ceS Re r Ax e
H N S a - n H N Bn — e ,L h n —a ,W N S a gg o A h o u ,Z A G igw i I eg t n j Z i A h n —a
和 跑合 等环节 的处 理 未 完 全 到位 时 , 车 齿 轮 副在 汽
啮合 工作 过 程 中 , 产 生 振 动 和 噪声 , 重 时会 影 会 严 响 汽车运 行 的 平 稳 性 及 乘 员 乘 坐 的舒 适 性 。为 了
找 出引起 汽车 齿轮 振 动 的原 因 , 汽 车 齿 轮 副产 生 对
现代 汽 车的后 桥 主 减 速器 上 , 用 最 广 泛 的 齿 应
ቤተ መጻሕፍቲ ባይዱ
大 。如果 该 对 齿 轮 在 材 料 的 处 理 、 件 制 造 、 装 零 安
轮是 准 双 曲面 齿 轮 , 特 点 是 主 、 动 轮 ( 、 齿 其 从 小 大
轮) 的轴线 不 相 交 而呈 空 间交 叉 , 空 间交 叉 角采 其 用 9。 0 。主动轮 相对 于大 齿 轮轴 线 有 向上 或 向下 的 偏置 。与普 通锥 齿 轮 相 比, 双 曲 面齿 轮 重 合 系数 准 大 、 面接 触应力 较 低 , 有 传 动 平 稳 、 齿 具 冲击 和 噪音
传感 器来 测 试 汽 车齿 轮 的 振 动 情 况 。 主 要 包 括 硬
准双 曲面 齿 轮 作 为 主 减 速 器 中 的 重要 传 动 零 件, 在传 递转 矩 的时 候 , 况 较 为 复 杂 , 工 载荷 波 动范
球磨机小齿轮振动原因分析与控制
球磨机小齿轮振动原因分析与控制
高文博;葛本利
【期刊名称】《科技创新与应用》
【年(卷),期】2017(000)016
【摘 要】球磨机在工业领域中应用极为广泛,其根据工业生产需要将矿石、材料等
粉磨成所需要的颗粒度.球磨机在运行的过程中由于受到周边恶劣工况及钢球振动
等因素的影响使得球磨机的小齿轮轴承座处因振动而发生故障的频率激增.造成球
磨机产生振动噪声大的原因众多,为规避振动对球磨机所造成的严重影响应当在分
析球磨机振动所产生原因的基础上,通过选用准确的方法对其进行修复以确保球磨
机能够正常稳定的运行.
【总页数】1页(P166)
【作 者】高文博;葛本利
【作者单位】艺利磁铁(天津)有限公司,天津 300380;北方重工集团有限公司电控液
压设备分公司,辽宁 沈阳 110141
【正文语种】中 文
【相关文献】
1.球磨机小齿轮轴承座振动的原因分析与治理2.球磨机水平轴小齿轮折断原因分析
与处理方法3.球磨机水平轴小齿轮折断原因分析与处理方法4.球磨机水平轴小齿
轮折断原因分析与处理方法5.球磨机小齿轮断齿的原因分析及改进措施
因版权原因,仅展示原文概要,查看原文内容请购买
摆线马达的电磁噪音分析及抑制措施
摆线马达的电磁噪音分析及抑制措施摆线马达是一种采用齿轮传动原理工作的驱动装置,具有高效率、高扭矩和高精度等优点,广泛应用于工业自动化、机械制造和机器人等领域。
然而,在摆线马达的工作过程中,会产生电磁噪音,给工作环境和用户带来不便。
本文将对摆线马达的电磁噪音进行分析,并提出相应的抑制措施。
首先,我们来分析摆线马达产生的电磁噪音的原因。
摆线马达的电磁噪音主要来自以下几个方面:1. 电源干扰:摆线马达工作时,电源电压的变化会产生电流脉冲,从而产生高频电磁波,引起噪声干扰。
2. 磁场干涉:摆线马达中的定子和转子之间存在磁场干涉,当磁场发生变化时会产生电磁振动,进而引发噪音。
3. 机械振动:摆线马达的工作过程中,齿轮传动和摆线机构的摩擦都会产生机械振动,进而产生噪音。
为了抑制摆线马达的电磁噪音,我们可以采取以下措施:1. 优化电源设计:合理设计电源电压的稳定性和纹波系数,减少电源对摆线马达的干扰。
这可以通过使用电源滤波器、稳压器等电源处理电路来实现。
2. 减少磁场干涉:采用优质材料制造摆线马达的定子和转子,使用电磁屏蔽罩或磁屏蔽材料对摆线马达进行包覆,减少磁场对周围环境的干扰。
3. 减少机械振动:通过改进齿轮传动和摆线机构的设计,减少摆线马达在工作过程中产生的机械振动。
这可以通过精确制造和装配、使用减振材料等措施实现。
4. 声波吸音材料:在摆线马达和周围环境之间设置声波吸音材料,如海绵、气泡纸等,可以有效吸收振动和噪声,减少噪音的传播。
5. 控制工作条件:合理控制摆线马达的工作条件,避免过载、过高转速和频繁启停等情况,减少电磁噪音的发生。
此外,对于特殊要求的环境,还可以采用频谱分析和有限元仿真方法对摆线马达的电磁噪音进行定量评估和优化。
总之,摆线马达的电磁噪音对于工作环境和用户都有一定影响,但通过合理的设计和措施可以有效减少噪音产生。
优化电源设计、减少磁场干涉、减少机械振动、使用声波吸音材料和控制工作条件等是有效的抑制电磁噪音的方法。
齿轮振动分析
( 4 )
故障的特征 ; 最后是模式识别和故障诊 断。其 中最关键的是提取故 障 信号 的特征 。 提取故障信号特征的最 常用 的方法是对信号进行傅里叶
其 中: L为齿轮的齿数 。
因此 . 位移误差可以根据其频率组成分为两类 . 一类基 于齿轮 啮 用S e m ( t ) 表示 , 其频 率是齿轮啮合频率 f m 的倍数 ; 另一类 基 变换 , 通过对 F F T信号 的分析 , 找出信号图谱 中的特征 。 对判断故障原 合频率 , 于轴旋转频率 , 用S e r ( t ) 表示 , 其频率是轴旋转频率 f 0 的倍数。 因有很 大的帮助
1 . 振 动 测试 系统
振动测试 系统能进行常规多通道的振 动测量分析 . 能 同时进行多 通道时域 信号实时 采集 、 记录、 并进行 实时 F F t I ’ 、 C P B ( 1 / n 倍频 程 ) 及
S e ( t ) = s e m( t ) + s e r ( t )
( 5 )
振动的回放并 能实现振动频谱细化技术 。 能进行阶次分析 , 阶次编辑 ,
找出产品主要 的振 源位置
N
S e e( r t ) = ∑ A c o s ( 2 , r r n L f 齿轮和齿轮箱故障
方法是 . 针对每个齿轮箱. 在其工作状态良 好的情况下. 采集得到基准的频 谱。 在状态监测和故障诊断 中通过与基准频谱进行对比, 来发现问题。
( 7 )
其 中: 基频为轴旋转频率 f o ; n , k为正整数 ; L为齿轮 的齿数 。
旋转误差信号会对齿轮啮合振动产生调制现象 调制结果在频率 域上表现为啮合频率及其谐波两侧的边频带 .边频带的形状及宽度与 当齿面均匀磨损后 . 磨 损故障信 息表 现为 : 总 的啮合 振动量级增 旋转信号频率成分有关 。 其频谱越宽 , 边频带也越宽。调制信号不是旋 加。 频谱 分析表明 . 啮合频率分量 的 2 、 3 倍频分量幅值 ( 或其 他高次谐 转信号与啮合振动简单叠加 . 其包络基本上对称于时间轴( 零 电平) 。 而 波) 增长速度比一 次啮合频率幅值要快 。 啮合振动与瞬时冲击的叠加则是不对称的。s e r 的频谱覆盖 了很宽的 2 - 2 齿 轮故 障频谱和波形特征 频率 范围, 它可能包括了幅度调制 、 频率调制及瞬时成分的叠加。 ( 1 ) 故障齿 轮在啮合频率及其谐波频率上有较 大的振 动分量 。 3 . 4齿轮运动 的描述 ( 2 ) 在啮合频率及其谐波分量附近有调制作用的边频带。 综上所 述 . 齿轮沿节 圆切线的总位移 可表示为初始 位移 、 匀速转 ( 3 ) 对于螺线齿 轮 、 斜齿轮 和人 字齿轮 , 轴 向振 动大 , 频谱特 征与 动、 啮合误差和旋转误差两个 三角序列之和 径 向振动相同